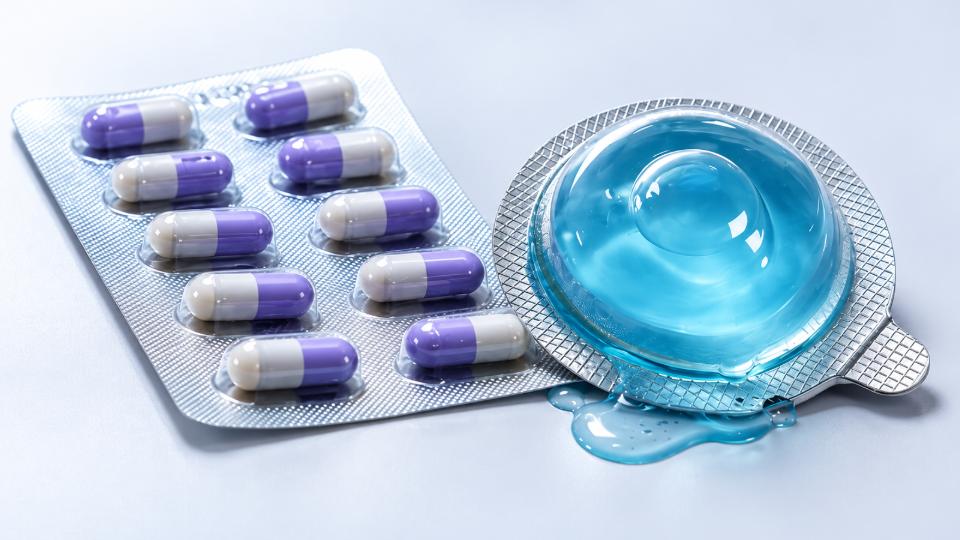
Máy đóng gói vỉ là nhịp đập của một dây chuyền đóng gói liều rắn, hình thành sâu răng, cho ăn viên hoặc viên nang, áp dụng giấy bạc đậy nắp, và chuyển các gói thành phẩm sang khâu cắt và xả. Khi nhịp điệu đó trượt đi, con dấu yếu, sâu răng dị dạng, túi rỗng, giấy bạc nếp nhăn, và lỗi đăng ký có thể nhanh chóng tạo ra sự từ chối, thời gian ngừng hoạt động, và vật liệu đóng gói bị lãng phí. Những hư hỏng về niêm phong đáng được quan tâm đặc biệt vì gói hàng có thể trông bình thường trong khi hiệu suất rào chắn của nó có thể đã bị tổn hại.. Một quy tắc hữu ích trong công việc là phải quan sát bốn điều trước tiên: nhiệt, áp lực , sự chuyển động, và vật chất—nhiều lỗi tái diễn để lại manh mối ở ít nhất một trong số chúng.
Xử lý sự cố máy đóng gói vỉ hiệu quả tuân theo các manh mối đó thay vì dựa vào việc điều chỉnh thử và lỗi. Các phần dưới đây bao gồm bao bì thông thường, cơ khí, tính thiết thực, và kiểm soát các lỗi được tìm thấy trên máy đóng gói vỉ, cùng với các kiểm tra thực tế và điểm mà các lỗi lặp lại bắt đầu cho thấy vấn đề về bảo trì hoặc thiết kế máy sâu hơn.
Lưu ý an toàn: Trước khi kiểm tra dụng cụ, con lăn, thành phần niêm phong, bộ phận cắt, hoặc hệ thống điện, dừng và cách ly máy theo hướng dẫn của nhà sản xuất và quy trình an toàn tại cơ sở của bạn. Không bao giờ bỏ qua các tấm chắn hoặc khóa liên động an toàn trong quá trình khắc phục sự cố.
Niêm phong vỉ yếu hoặc không nhất quán
Những gì bạn nhìn thấy: Lớp giấy bạc bọc ngoài dễ bong tróc, một phần của con dấu vẫn mở, hoặc một khu vực liên tục không đạt yêu cầu kiểm tra tính toàn vẹn hoặc chất lượng niêm phong đã được phê duyệt của nhà máy. Nếu lỗi ảnh hưởng đến toàn bộ web, trước tiên hãy xem xét quy trình chung hoặc điều kiện vật chất. Nếu nó ở trong một làn hoặc dọc theo một cạnh, liên hệ dụng cụ địa phương xứng đáng được chú ý hơn.
Tại sao nó xảy ra: Nhiệt độ chỉ là một nguyên nhân có thể. Chất lượng con dấu phụ thuộc vào nhiệt độ niêm phong, áp lực , thời gian liên lạc, tốc độ đường truyền, lớp phủ giấy bạc, hình thành mạng lưới, và tình trạng bề mặt bịt kín. Bụi, tích tụ chất kết dính, dụng cụ bị hư hỏng, áp lực không đồng đều, vị trí web không chính xác, hoặc một lô vật liệu khác đều có thể làm giảm sự tiếp xúc hiệu quả.
Kiểm tra và sửa lỗi:
- Xác nhận nhiệt độ niêm phong thực tế. Xác minh nhiệt độ bề mặt bịt kín bằng cách sử dụng, phương pháp đã được hiệu chuẩn và so sánh nó với phạm vi đã được xác nhận cho sự kết hợp giữa màng định hình và lá chắn.
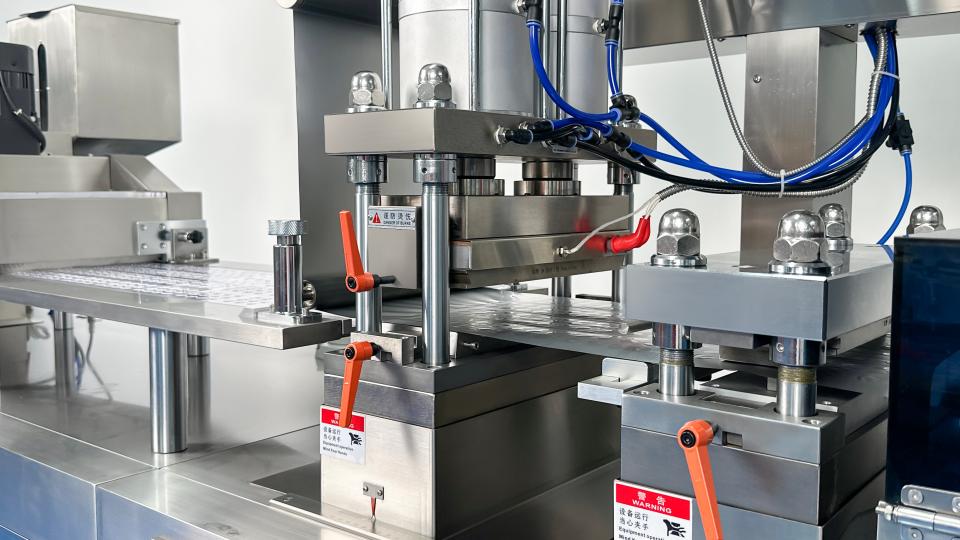
- Kiểm tra tiếp điểm bịt kín. Kiểm tra tấm niêm phong hoặc con lăn, thành phần áp lực, bề mặt dụng cụ, và căn chỉnh.
- Loại bỏ ô nhiễm. Dừng và cách ly máy trước khi vệ sinh khu vực hàn nóng. Loại bỏ bụi, dư lượng chất kết dính, và các mảnh đóng gói.
- Kiểm tra vật liệu. Nếu sự cố xảy ra sau khi thay phim hoặc giấy bạc, xác nhận đặc điểm kỹ thuật, định hướng, tình trạng cuộn, và khả năng tương thích của lớp phủ.
- Xem lại tốc độ và thời gian liên lạc. Phốt hoạt động ở tốc độ thấp nhưng yếu đi ở tốc độ sản xuất dẫn đến truyền nhiệt, ổn định áp suất, trú ngụ, hoặc chuyển động của mạng.
Ghi chú hiện trường: Nếu chỉ có một làn đường bị lỗi, sự gia tăng nhiệt độ hoặc áp suất trên toàn máy có thể ảnh hưởng đến làn đường ổn định mà không khắc phục được nguyên nhân cục bộ.
Nông, Đã thu gọn, hoặc các vết phồng rộp không đều
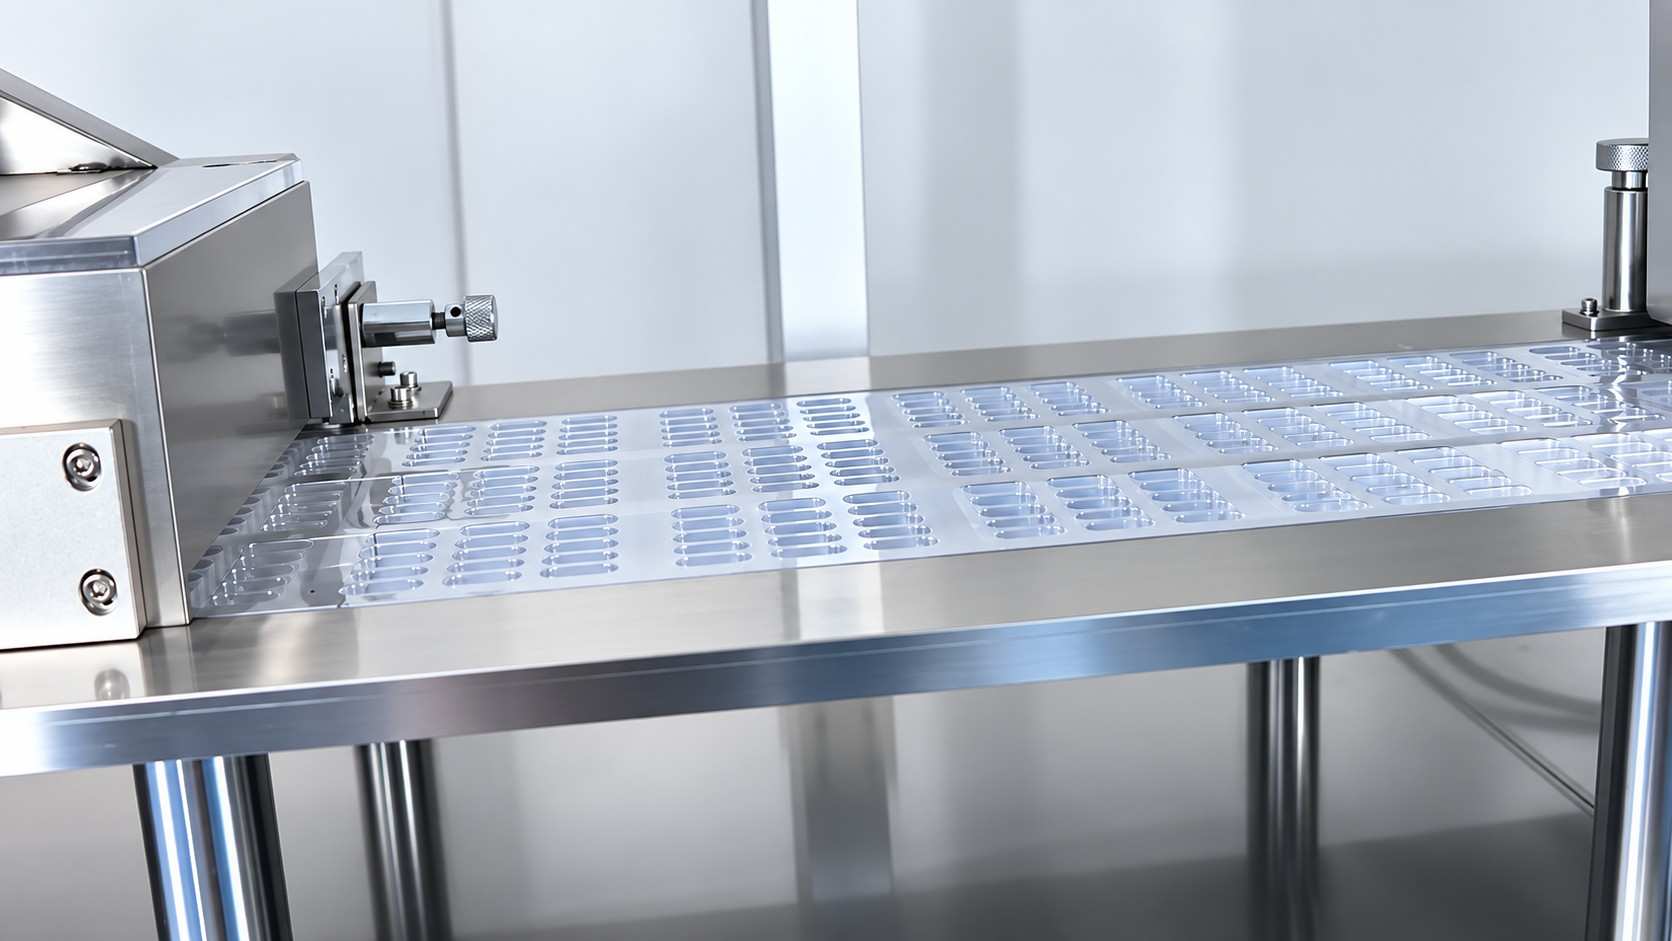
Những gì bạn nhìn thấy: Túi quá nông, độ sâu khoang thay đổi trên web, một bên trông có vẻ căng ra, hoặc máy tính bảng và viên nang không còn nằm đúng vị trí bên trong túi nữa. Nghiêm trọng hơn khuyết tật hình thành mụn nước bao gồm các nếp gấp, làm mỏng đi, rách, và các lỗ sâu không hoàn chỉnh.
Tại sao nó xảy ra: Với vật liệu chịu nhiệt, web phải đạt được điều kiện hình thành phù hợp trước khi hút chân không, khí nén, hoặc sự hỗ trợ cơ khí định hình nó vào khuôn. Sưởi ấm không đều, đường dẫn khí bị chặn, áp lực hình thành không ổn định, con dấu bị hư hỏng, sai lệch dụng cụ, làm mát không đủ, hoặc sự biến đổi vật liệu đều có thể thay đổi hình dạng khoang.
Trên một máy vỉ dược phẩm, Việc tạo hình nguội Alu-Alu tuân theo một quy trình khác và dựa vào hoạt động của tấm cán mỏng và dụng cụ dạng lạnh thay vì nhiệt tạo hình.
Kiểm tra và sửa lỗi:
- Kiểm tra điều kiện tạo hình. Xác nhận rằng web đạt đến nhiệt độ phù hợp với vật liệu và hệ thống sưởi đồng đều.
- Kiểm tra đường dẫn khí. Lỗ thông hơi bị chặn, đường rò rỉ, áp lực không ổn định, hoặc con dấu bị hư hỏng có thể tạo ra các túi nông.
- Kiểm tra căn chỉnh khuôn. Một khiếm khuyết lặp lại ở cùng một vị trí khoang thường hướng tới dụng cụ cục bộ hoặc luồng không khí.
- Xác minh làm mát. Khả năng làm mát kém có thể khiến khoang mới hình thành bị biến dạng trước khi vận hành ở hạ lưu.
- So sánh lô vật liệu. Sự thay đổi độ dày, sự co lại, hoặc tình trạng cuộn kém có thể tạo ra các khuyết tật mà việc điều chỉnh bằng máy không thể loại bỏ được.
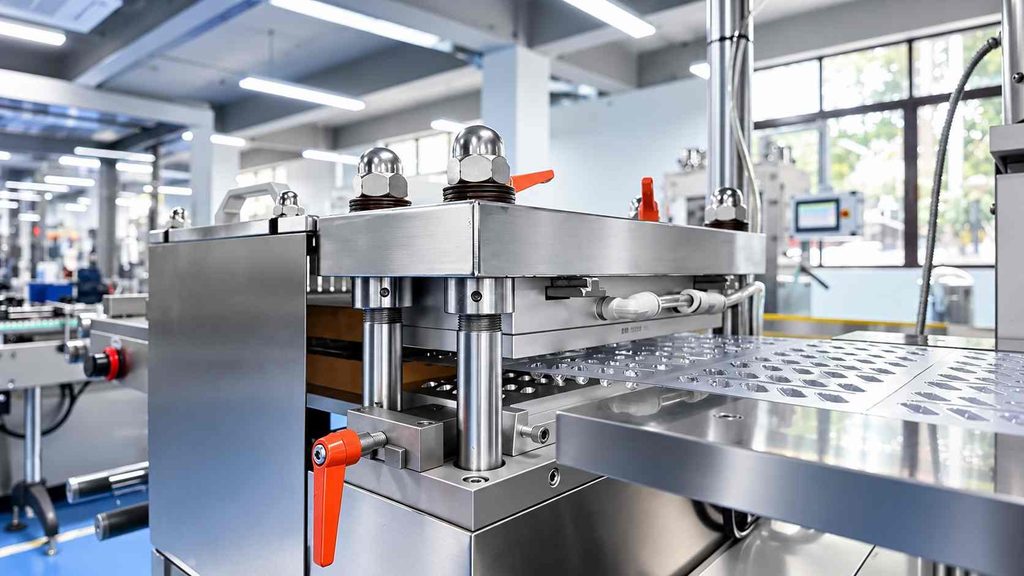
Phim và lá nhăn, Xé rách, hoặc Vấn đề theo dõi
Những gì bạn nhìn thấy: Mạng hình thành di chuyển sang một bên, lá đóng nắp đi vào niêm phong với các nếp nhăn, mép vật liệu bị rách, hoặc người vận hành liên tục sửa lỗi theo dõi. Một số lỗi chỉ xuất hiện sau khi tăng tốc độ sản xuất.
Tại sao nó xảy ra: Nếp nhăn nhìn thấy được thường xuất phát từ nguyên nhân thực tế. Căng thẳng thư giãn không đồng đều, tải cuộn không chính xác, con lăn dẫn hướng không song song, sự ô nhiễm, cạnh bị hư hỏng, vận chuyển web không ổn định, hoặc một vấn đề về cảm biến có thể làm xáo trộn vật liệu ở một vài trạm trước đó.
Kiểm tra và sửa lỗi:
- Theo dõi trang web từ thư giãn. Tìm điểm đầu tiên nơi nó dừng chạy phẳng và ở giữa.
- Kiểm tra tải cuộn và độ căng. Đảm bảo cuộn nằm vuông góc và bung ra mà không bị kéo sang bên quá mức.
- Kiểm tra con lăn dẫn hướng. Kiểm tra căn chỉnh, vòng bi, sự ô nhiễm, và các bề mặt tiếp xúc với web.
- Kiểm tra cảm biến theo dõi nơi được trang bị. Làm sạch ống kính quang điện và xác minh khả năng phát hiện đáng tin cậy.
- So sánh tốc độ thấp và đầy đủ. Lỗi chỉ xuất hiện sau khi tăng tốc cho thấy lực căng động, đồng bộ hóa vận chuyển, hoặc tình trạng con lăn.
Ghi chú hiện trường: Không sửa nếp nhăn xuôi dòng cho đến khi bạn biết nơi đầu tiên mạng trở nên không ổn định.
Vấn đề cho ăn: túi rỗng, Nguồn cấp dữ liệu đôi, và Hư hỏng Sản phẩm
Những gì bạn nhìn thấy: Túi vỉ rỗng đạt kiểm tra, hai sản phẩm vào một khoang, máy tính bảng nhảy ra khỏi vị trí, viên nang bị hư hỏng, hoặc máng ăn liên tục bị tắc hoặc tắc nghẽn.
Tại sao nó xảy ra: Trên thiết bị đóng gói vỉ, lỗi cho ăn không phải lúc nào cũng là lỗi của bộ nạp. Kích thước máy tính bảng hoặc viên nang, lớp phủ, bụi, tĩnh, ma sát bề mặt, và hành vi dòng chảy có thể thay đổi hiệu suất cho ăn. Hướng dẫn mòn, rung động không phù hợp, thiết lập trung chuyển kém, hoặc lỗi đồng bộ hóa có thể tạo ra các triệu chứng tương tự.
Kiểm tra và sửa lỗi:
- So sánh lô sản phẩm. Nếu lỗi bắt đầu với một viên thuốc hoặc lô viên nang mới, kiểm tra hoạt động của sản phẩm trước khi điều chỉnh lại hoàn toàn bộ nạp.
- Làm sạch đường cho ăn. Bột và mảnh vỡ có thể làm thay đổi chuyển động qua đường ray, hướng dẫn, bàn chải, và đĩa thức ăn.
- Điều chỉnh khay nạp cho sản phẩm. Kiểm tra các lỗ hở, hướng dẫn chiều cao, vị trí bàn chải, bộ phận giữ lại, và rung động.
- Kiểm tra đồng bộ hóa. Việc phân phối sản phẩm phải phù hợp với vị trí túi và chỉ mục.
- Kiểm tra ở tốc độ thấp hơn. Nếu túi trống biến mất ngay lập tức, điều tra tỷ lệ giao hàng, thời gian, hoặc rung ở đầu ra mục tiêu.
- Kiểm tra độ ổn định của không khí hoặc chân không khi sử dụng. Biến động về tiện ích có thể làm cho hệ thống cấp liệu được điều chỉnh chính xác trở nên không ổn định.
Sự đăng ký, Lập chỉ mục, và mã hóa trôi dạt
Những gì bạn nhìn thấy: Thay đổi thông tin in, sâu răng di chuyển liên quan đến việc niêm phong hoặc cắt, hoặc mã hóa theo lô dần dần đi ngang qua vật liệu làm nắp. Một số lỗi xây dựng chậm; những cái khác xuất hiện ngay sau khi khởi động lại, thay thế cuộn, hoặc chuyển đổi.
Tại sao nó xảy ra: Việc đăng ký chính xác trên máy đóng gói vỉ phụ thuộc vào việc vận chuyển băng lặp lại. Sự thay đổi lực căng, thành phần lực kéo trượt, cài đặt chỉ mục không chính xác, mặc, ô nhiễm cảm biến, hoặc thiết lập định dạng kém đều có thể thay đổi vị trí. Trên hệ thống điều khiển bằng servo, phản hồi vị trí và đồng bộ hóa cũng trở thành một phần của quá trình chẩn đoán.
Kiểm tra và sửa lỗi:
- Tách biệt sự trôi dần dần khỏi sự bù đắp đột ngột. Chuyển động dần dần theo hướng vận chuyển, căng thẳng, mặc, hoặc phản hồi. Chuyển động đột ngột thường xảy ra sau khi thiết lập hoặc thay đổi vật liệu.
- Ổn định vận chuyển web đầu tiên. Kiểm tra hướng dẫn, kéo các thành phần, căng thẳng, và căn chỉnh.
- Xác minh độ dài chỉ mục. Xác nhận rằng hành trình được lập trình phù hợp với định dạng đã cài đặt.
- Làm sạch cảm biến đăng ký. Độ tương phản hoặc ô nhiễm kém có thể gây ra sự căn chỉnh không nhất quán.
- Kiểm tra lại sau khi thay đổi. Dụng cụ, vị trí cảm biến, công thức, và hướng tuyến của ga sẽ trở về vị trí tham chiếu đã thiết lập.
cảm biến, Điều tra, và lỗi hệ thống từ chối
Những gì bạn nhìn thấy: Gói tốt bị từ chối, cảnh báo thiếu sản phẩm xuất hiện ngay cả khi các khoang đã đầy, hệ thống thị giác báo cáo lỗi không liên tục, hoặc lỗi chính hãng vượt qua kiểm tra.
Tại sao nó xảy ra: Tùy theo cấu hình máy, việc kiểm tra có thể dựa vào cảm biến quang điện, máy ảnh, bộ mã hóa, thắp sáng, logic PLC, và từ chối xác nhận. Bụi, độ tương phản kém, kích hoạt không chính xác, cảm biến dịch chuyển, thay đổi hình thức sản phẩm, kết nối lỏng lẻo, hoặc công thức sai đều có thể tạo ra những quyết định sai lầm.
Kiểm tra và sửa lỗi:
- Kiểm tra gói bị từ chối. Xác nhận xem lỗi được báo cáo có thực sự tồn tại hay không.
- Làm sạch cảm biến và quang học. Bụi, hạt, dư lượng chất kết dính, và dấu vân tay có thể thay đổi khả năng phát hiện.
- Kiểm tra thời gian và vị trí. Hệ thống phải kiểm tra khoang chính xác tại đúng điểm trong chu trình.
- Xác minh công thức đang hoạt động. Màu sắc sản phẩm, đồ họa lá, và bố trí khoang có thể yêu cầu các cài đặt khác nhau.
- Kiểm tra cơ chế từ chối. Đảm bảo rằng gói bị lỗi được phát hiện là gói bị loại bỏ về mặt vật lý ở phía sau.
Cắt, thủng, và khiếm khuyết vỉ
Những gì bạn nhìn thấy: Thẻ vỉ có cạnh thô, gờ, vết cắt không đầy đủ, thủng kém, hoặc vẫn kết nối một phần. Đôi khi vết cắt sạch nhưng bị dịch chuyển so với cách bố trí khoang.
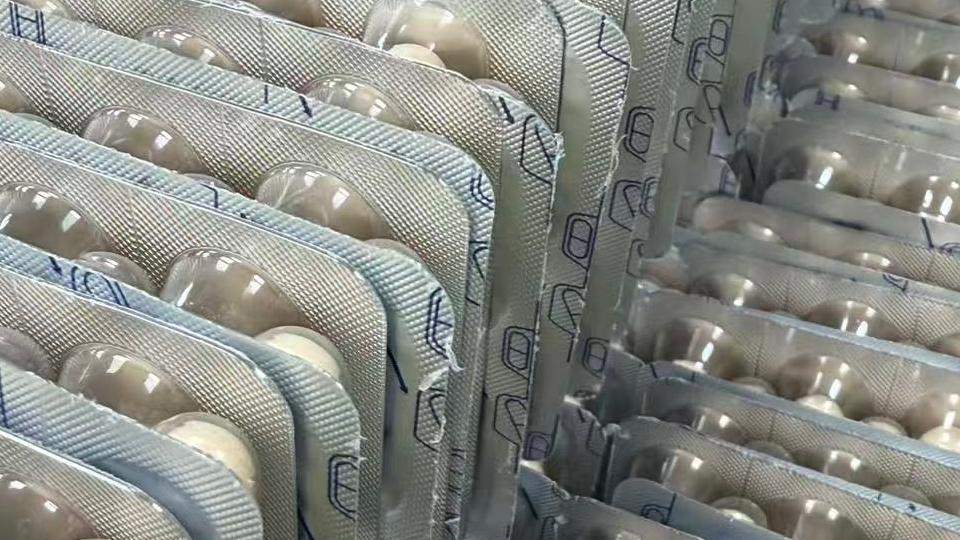
Tại sao nó xảy ra: Cú đấm mòn, bị hư hỏng chết, incorrect tool installation, excessive clearance, sự ô nhiễm, transmission wear, and unstable web position can all affect cutting quality. Upstream registration problems can therefore look like cutting-tool problems.
Kiểm tra và sửa lỗi:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, chip, or buildup can create recurring burrs.
- Verify tool installation. Check seating, căn chỉnh, hướng dẫn, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
Sự an toàn: Stop and isolate the machine before working near punches, chết, chains, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. Quyền lực, kiểm soát nhiệt độ, khí nén, trống, cooling, và các vấn đề về hệ thống truyền động có thể ảnh hưởng đến nhiều trạm cùng một lúc.
Máy không khởi động hoặc thường xuyên bị ngắt quãng
Kiểm tra nguồn điện đầu vào, thiết bị bảo vệ, trình tự pha nếu có, mạch dừng khẩn cấp, khóa liên động an toàn, và mạch động cơ hoặc lò sưởi. Việc ngắt cầu dao lặp đi lặp lại phải được coi là lỗi điện, không chỉ đơn giản là thiết lập lại.
Chẩn đoán điện chỉ nên được thực hiện bởi nhân viên có thẩm quyền.
Hệ thống sưởi không tăng hoặc nhiệt độ trở nên không ổn định
Nguyên nhân có thể bao gồm cảm biến nhiệt độ bị hỏng, vấn đề nối dây cặp nhiệt điện, hỏng lò sưởi, rơle hoặc lỗi rơle trạng thái rắn, vấn đề về bộ điều khiển, hoặc kết nối điện lỏng lẻo.
Trước khi thay thế lò sưởi, xác nhận xem bộ điều khiển có nhận được tín hiệu nhiệt độ hợp lệ hay không và liệu mạch sưởi có thực sự được cấp điện hay không.
Áp suất không khí hoặc chân không quá thấp
Kiểm tra nguồn cung cấp không khí, ống mềm, phụ kiện, van điện từ, bộ lọc, và các bộ phận chân không để rò rỉ hoặc hạn chế. Sự mất ổn định của tiện ích có thể ảnh hưởng đến việc hình thành, cho ăn, niêm phong, và chuyển động khí nén cùng một lúc.
Hệ thống ổ đĩa bị kẹt hoặc tạo ra tiếng ồn bất thường
Dừng máy và kiểm tra vòng bi, bôi trơn, bánh răng, chains, thắt lưng, và khu vực làm việc đối với vật liệu nước ngoài. Tiếng ồn tăng dần có thể cho thấy sự hao mòn hoặc mất bôi trơn, trong khi tiếng ồn đột ngột sau khi chuyển đổi cần được kiểm tra ngay lập tức.
Báo động lặp lại, Mứt, và Máy dừng đột ngột
Những gì bạn nhìn thấy: Máy đóng gói vỉ dừng để báo động định kỳ, kẹt giấy nhỏ trở lại sau khi thiết lập lại, hoặc một đường dây đang chạy bình thường trong một khoảng thời gian đột nhiên bắt đầu bị gián đoạn nhiều lần. Cảnh báo cuối cùng có thể xác định nơi máy dừng thay vì lỗi bắt đầu từ đâu.
| Khi lỗi xuất hiện | Kiểm tra đầu tiên | Tránh giả định |
|---|---|---|
| Chỉ ở tốc độ sản xuất cao | cho ăn, thời gian, chuyên chở, đồng bộ hóa | Chạy ổn định ở tốc độ thấp có nghĩa là không có vấn đề gì |
| Sau một thời gian dài sản xuất | Tích tụ nhiệt, dư lượng, bôi trơn, mặc | Điều kiện khởi động không thay đổi |
| Ngay sau khi chuyển đổi | Dụng cụ, công thức, vị trí cảm biến, căn chỉnh | Một hiệu chỉnh bù đắp giải quyết mọi thứ |
| Sau khi thay đổi cuộn phim hoặc giấy bạc | Tải cuộn, điều kiện vật chất, căng thẳng | Mỗi cuộn hoạt động giống hệt nhau |
| Dừng ngẫu nhiên không liên tục | Cảm biến, tiện ích, kết nối, lỏng lẻo | Đặt lại là một sửa chữa vĩnh viễn |
| Cùng một trạm nhiều lần | Cơ chế cục bộ và điều kiện thượng nguồn | Trạm dừng cuối cùng phải là nguyên nhân gốc rễ |
Kiểm tra và sửa lỗi:
- Đọc lịch sử báo động. Tìm sự kiện bất thường đầu tiên, không chỉ là điểm dừng cuối cùng.
- So sánh điều kiện hoạt động. Tốc độ, lô, lô vật chất, thời gian chạy, và những điều chỉnh gần đây có thể tiết lộ một mô hình.
- Kiểm tra sự tích tụ và mài mòn. Nhiều lỗi cơ học phát triển dần dần trước khi dừng hoàn toàn.
- Kiểm tra tiện ích chia sẻ. Không khí, trống, cooling, và sự cố về điện có thể ảnh hưởng đến một số trạm.
- Đừng dựa vào việc đặt lại nhiều lần. Đặt lại khôi phục sản xuất tạm thời; nó không loại bỏ nguyên nhân.
Làm thế nào để ngăn ngừa sự cố tái diễn của máy ép vỉ
Bảo trì phòng ngừa cho thiết bị đóng gói vỉ phải thiết lập đường cơ sở vận hành ổn định và giúp dễ dàng nhận biết các lỗi tái diễn hơn.
Ghi lại công thức nấu ăn đã được phê duyệt, vật liệu đóng gói, cấu hình trung chuyển, cài đặt chỉ mục, thông số kiểm tra, và tốc độ hoạt động bình thường cho từng định dạng. Sau một lỗi nghiêm trọng, ghi lại triệu chứng, trạm bị ảnh hưởng, lô sản phẩm hoặc nguyên liệu, điều kiện hoạt động, hành động khắc phục, và liệu vấn đề có quay trở lại không.
Bảo trì định kỳ nên bao gồm làm sạch khuôn tạo hình, bài hát, và làm kín bề mặt; kiểm tra hệ thống làm mát và không khí/chân không; kiểm tra cảm biến; và vành đai giám sát, chains, vòng bi, bộ phận cho ăn, dụng cụ niêm phong, và dụng cụ cắt để mài mòn.
Sau mỗi lần thay đổi, xác nhận lại vị trí dụng cụ, thiết lập trung chuyển, vị trí cảm biến, đường dẫn web, và công thức đã chọn trước khi quay lại tốc độ sản xuất bình thường.
Khi việc khắc phục sự cố không còn đủ nữa
Một số sự cố máy vỉ tái diễn cuối cùng không còn là vấn đề điều chỉnh.
Nếu lỗi tương tự tái diễn sau khi bảo trì, máy phải chạy dưới tốc độ yêu cầu để duy trì ổn định, các nhà khai thác dành quá nhiều thời gian để sắp xếp lại các trạm sau khi chuyển đổi, hoặc các bộ phận điều khiển cũ hơn và các bộ phận bị mòn tạo ra sự gián đoạn liên tục, thiết kế máy và tình trạng tổng thể nên trở thành một phần của cuộc điều tra.
Khi so sánh các tùy chọn trang bị thêm và thay thế cho máy đóng gói vỉ dược phẩm, xem xét khả năng lặp lại lực kéo, căn chỉnh trạm, phân phối áp suất kín, chuyển đổi dụng cụ, quyền truy cập bảo trì, khả năng kiểm tra, và hỗ trợ phụ tùng thay thế—không chỉ riêng sản lượng định mức.
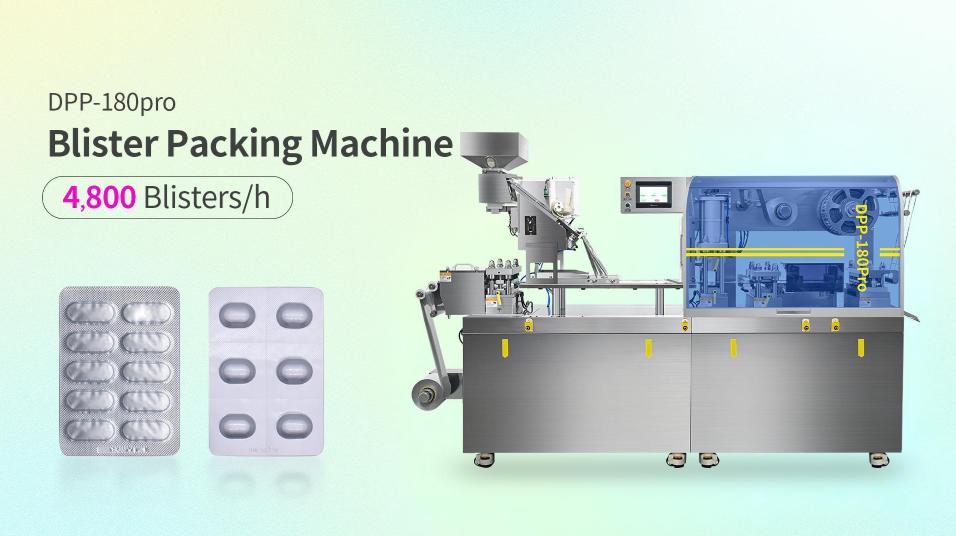
Ví dụ, Ruida đóng gói Máy đóng gói vỉ DPP-180Pro sử dụng lực kéo servo, trạm làm việc có thể điều chỉnh bên ngoài, khuôn thay đổi nhanh chóng, và cấu trúc hàn nhiệt xi lanh kép. Các tính năng thiết kế này có liên quan đến một số lĩnh vực khắc phục sự cố đã thảo luận ở trên, bao gồm cả sự ổn định lực kéo, căn chỉnh trạm, tính nhất quán của áp suất niêm phong, sự chuyển đổi, và truy cập bảo trì.
Câu hỏi thường gặp về khắc phục sự cố máy đóng gói vỉ
Tôi nên kiểm tra điều gì trước tiên nếu chỉ có một làn vỉ có lớp bịt kín yếu?
Kiểm tra tiếp điểm niêm phong cục bộ, sự ô nhiễm, điều kiện dụng cụ, và căn chỉnh trước khi thay đổi cài đặt nhiệt độ hoặc áp suất chung. Lỗi vẫn còn trên một làn đường thường đáng được địa phương điều tra trước tiên.
Tại sao túi vỉ rỗng chỉ xuất hiện ở tốc độ máy cao hơn?
Tốc độ cao hơn có thể bộc lộ những hạn chế trong việc phân phối qua trung chuyển, đồng bộ hóa, kiểm soát độ rung, dòng sản phẩm, hoặc thời gian khoang. Giảm tốc độ tạm thời để xác định xem sự cố có liên quan đến hoạt động động hay không.
Làm thế nào tôi có thể biết giấy bạc bắt đầu nhăn từ đâu?
Theo dõi web từ thư giãn và xác định con lăn đầu tiên, hướng dẫn, hoặc trạm nơi vật liệu ngừng chạy phẳng hoặc ở giữa. Nếp nhăn có thể trở nên rõ ràng khi bịt kín ngay cả khi nó bắt đầu ngược dòng.
Tại sao máy ép vỉ liên tục dừng sau khi chuyển đổi?
Kiểm tra việc lắp đặt dụng cụ, lựa chọn công thức, thiết lập trung chuyển, vị trí cảm biến, cài đặt chỉ mục, và căn chỉnh. Các lần dừng sau khi chuyển đổi lặp đi lặp lại thường hướng tới việc thiết lập thay vì lỗi thành phần ngẫu nhiên.
Tôi nên kiểm tra điều gì nếu máy ép vỉ không nóng lên?
Kiểm tra cảm biến nhiệt độ hoặc cặp nhiệt điện, lò sưởi, rơle hoặc rơle trạng thái rắn, hệ thống dây điện, thiết bị bảo vệ, và tín hiệu điều khiển. Việc kiểm tra điện phải được thực hiện bởi nhân viên có trình độ với máy được cách ly an toàn.
Vật liệu đóng gói có thể gây ra sự cố cho máy vỉ không?
Đúng. Thay đổi độ dày màng, lớp phủ giấy bạc, cuộn dây, độ cứng vật liệu, tình trạng bề mặt, hoặc lưu trữ có thể ảnh hưởng đến việc hình thành, niêm phong, theo dõi, và đăng ký. So sánh vật liệu mới với lần chạy ổn định cuối cùng trước khi thực hiện các điều chỉnh máy lớn.
Phần kết luận
Xử lý sự cố máy đóng gói vỉ hiệu quả bắt đầu từ mô hình lỗi, không phải bằng việc thay đổi mọi cài đặt có sẵn. Con dấu yếu, sâu răng dị dạng, túi rỗng, nếp nhăn trên mạng, đăng ký trôi dạt, từ chối sai, khuyết tật cắt, vấn đề tiện ích, và các cảnh báo lặp lại đều cung cấp manh mối về nơi quy trình đã chuyển khỏi trạng thái hoạt động ổn định.
Kiểm tra những gì đã thay đổi, so sánh các lỗi cục bộ và toàn bộ web, và xác minh các thành phần liên quan trực tiếp trước khi thực hiện những điều chỉnh lớn. Khi một sự điều chỉnh hoạt động, xác nhận rằng nó vẫn ổn định trong điều kiện sản xuất bình thường.
Khi các lỗi tương tự tiếp tục tái diễn mặc dù đã thiết lập và bảo trì phòng ngừa đúng cách, nhìn xa hơn các thông số cá nhân. Điều kiện dụng cụ, thiết kế lực kéo, điều khiển, điều chỉnh trạm, và cấu hình tổng thể của máy có thể xác định liệu việc tiếp tục sửa chữa có, trang bị thêm, hoặc thay thế là giải pháp lâu dài đáng tin cậy hơn.
Tham khảo
- CHÚNG TA. Cục Quản lý Thực phẩm và Dược phẩm - Hệ thống đóng thùng chứa để đóng gói thuốc và sinh phẩm dành cho người
- ASTM Quốc tế — ASTM F88/F88M-23, Phương pháp thử nghiệm tiêu chuẩn về độ bền bịt kín của vật liệu rào chắn linh hoạt
- Tổ chức Y tế Thế giới - Hướng dẫn về Bao bì cho Sản phẩm Dược phẩm, TRS CỦA AI 902, Phụ lục 9
- Ủy ban Châu Âu — Khối lượng EudraLex 4, chương 5: Sản xuất