ブリスター包装機は、 固形分包装ライン, 空洞の形成, 錠剤またはカプセルの栄養補給, 申請中 蓋ホイル, 完成したパックを切断して排出する方向に移動します. そのリズムがずれると, 弱いシール, 奇形の空洞, 空のポケット, ホイルのしわ, 登録エラーによりすぐに拒否が発生する可能性があります, ダウンタイム, 無駄な梱包材も. パックは正常に見えても、すでにバリア性能が損なわれている可能性があるため、シールの不具合には特に注意が必要です。. 現場で役立つルールは、最初に 4 つのことに注意することです: 熱, プレッシャー, 動き, 重大な障害 - 多くの繰り返し発生する障害は、少なくともそのうちの 1 つに手がかりを残します.
効果的なブリスター包装機のトラブルシューティングは、試行錯誤の調整に頼るのではなく、これらの手がかりに従う必要があります。. 以下のセクションでは一般的なパッケージについて説明します, 機械的, ユーティリティ, ブリスター包装機で見つかった制御欠陥, 実践的なチェックと、繰り返し発生する故障が深刻なメンテナンスまたは機械設計の問題を示し始めるポイントとともに.
安全上の注意: 工具を点検する前に, ローラー, シール部品, 切断部品, または電気システム, メーカーの指示および現場の安全手順に従って、機械を停止して隔離します。. トラブルシューティング中はガードや安全インターロックを決して回避しないでください.
ブリスターシールが弱い、または一貫性がない
あなたが見るもの: 蓋のホイルが簡単に剥がれてしまう, シールの一部が開いたままになっている, または、1 つのエリアが工場の承認されたシール品質または完全性チェックに繰り返し不合格となった場合. 障害がウェブ全体に影響を与える場合, まず共通のプロセスまたは材料条件に注目します. 1つの車線または端に沿って留まる場合, 地元のツーリングコンタクトはもっと注目に値する.
なぜそれが起こるのか: 温度は考えられる原因の 1 つにすぎません. シールの品質はシール温度に依存します, プレッシャー, 連絡時間, 回線速度, ホイルコーティング, ウェブの形成, 及びシール面状態. ほこり, 接着剤の蓄積, 破損した工具, 不均一な圧力, 間違ったウェブ位置, または、異なる材料ロットにより実効接触が減少する可能性があります.
チェックと修正:
- 実際のシール温度を確認する. 承認された温度計を使用してシール表面温度を確認します。, 校正された方法を使用し、成形ウェブと蓋フォイルの組み合わせの検証済み範囲と比較します。.
- シール接触部を検査する. シールプレートまたはローラーを確認してください, 圧力成分, ツーリング面, そしてアライメント.
- 汚染を除去する. ホットシール領域を清掃する前に、機械を停止して隔離してください。. ほこりを取り除く, 糊残り, およびパッケージングの断片.
- 素材をチェックする. フィルムまたはホイルを交換した後に問題が発生した場合, 仕様を確認する, 向き, ロール状態, とコーティングの互換性.
- レビュー速度と連絡時間. 低速では機能するが、生産速度では弱くなるシールは、熱伝達に影響を及ぼします。, 圧力の安定性, 住む, またはウェブの動き.
フィールドノート: 1 つのレーンだけが故障している場合, マシン全体の温度または圧力の上昇は、局所的な原因を修正せずに安定したレーンに影響を与える可能性があります.
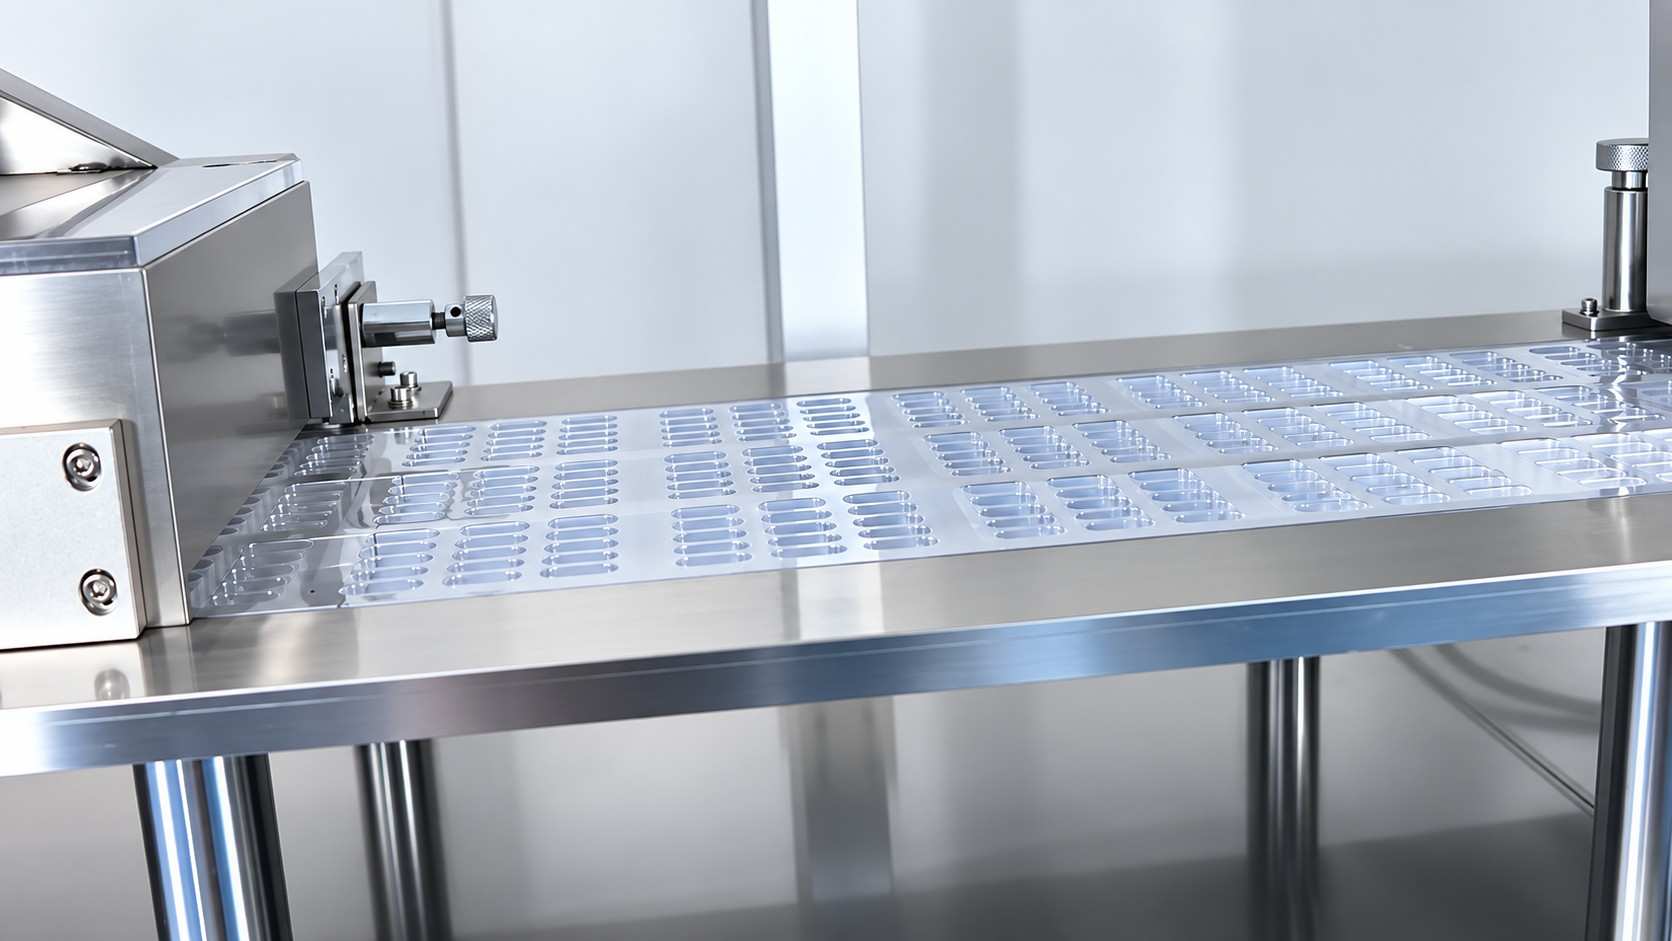
浅い, 崩壊した, または不均一なブリスターキャビティ
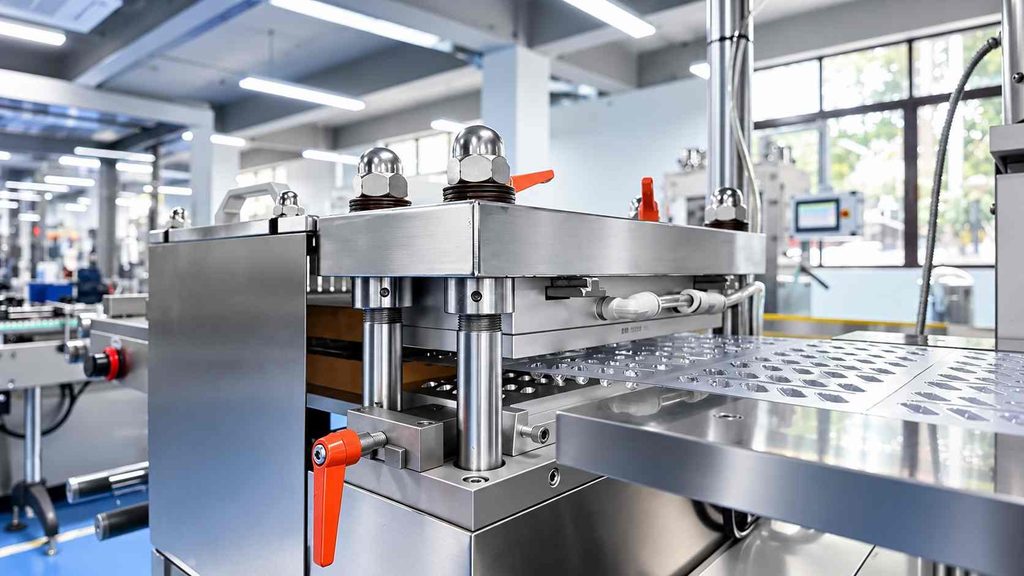
あなたが見るもの: ポケットが浅すぎる, 空洞の深さはウェブ全体で異なります, 片側が伸びているように見える, タブレットやカプセルがポケット内に正しく収まらなくなった. より深刻な ブリスター形成欠陥 折り目を含む, 薄くする, 引き裂く, そして不完全な空洞.
なぜそれが起こるのか: 熱成形材料を使用, ウェブは真空にする前に適切な成形条件に達する必要があります, 圧縮空気, または機械的な支援によって型に成形されます. 加熱ムラ, 遮断された空気通路, 成形圧力が不安定, 破損したシール, 工具の位置ずれ, 冷却が不十分, または、材料のバリエーションによってキャビティの形状が変化する可能性があります.
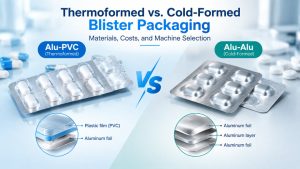
で 製薬ブリスターマシン, Alu-Alu 冷間成形は異なるプロセスに従い、熱成形熱ではなく冷間成形ラミネートと工具の挙動に依存します。.
チェックと修正:
- 成形条件の確認. ウェブが材料に適した温度に達し、均一に加熱されていることを確認します。.
- 空気通路を検査する. 金型の通気口の詰まり, 漏れ線, 不安定な圧力, またはシールが損傷していると、浅いポケットが生じる可能性があります.
- 金型の位置合わせを確認する. 同じキャビティ位置で繰り返される欠陥は、通常、局所的な工具または空気の流れに起因します。.
- 冷却を確認する. 冷却が不十分だと、下流の操作前に新しく形成されたキャビティが歪む可能性があります.
- 材料ロットを比較する. 厚みの変化, 収縮, ロールの状態が悪いと、機械の調整だけでは除去できない欠陥が発生する可能性があります。.
フィルムや箔のシワ, 引き裂く, または追跡の問題
あなたが見るもの: 形成されたウェブは横に移動します, 蓋ホイルがシールにシワが入る, 素材の端が破れている, またはオペレーターが繰り返し追跡を修正します. 一部の障害は生産速度が向上した後にのみ発生します.
なぜそれが起こるのか: 目に見えるシワは、多くの場合、実際の原因よりも下流にあります. 不均一なほぐしテンション, 間違ったロールの取り付け, 非平行ガイドローラー, 汚染, 破損したエッジ, 不安定なウェブトランスポート, または、センサーの問題により、数ステーション前にマテリアルが乱される可能性があります.
チェックと修正:
- アンワインドからウェブをトレースする. 平坦かつ中央での走行が停止する最初の点を見つけます.
- ロールの負荷と張力を確認してください. ロールがまっすぐに置かれ、過度に横に引っ張られずに巻き戻されることを確認してください。.
- ガイドローラーの点検. アライメントをチェックする, ベアリング, 汚染, ウェブと接触する表面.
- 取り付けられている場所に追跡センサーを確認してください. 光電レンズを清掃し、信頼性の高い検出を確認する.
- 低速とフルスピードの比較. 加速後にのみ現れる断層は動的張力を示唆します, トランスポートの同期, またはローラーの状態.
フィールドノート: ウェブが最初に不安定になった場所がわかるまでは、下流のしわを修正しないでください.
摂食の問題: 空のポケット, ダブルフィード, および製品の損傷
あなたが見るもの: 空のブリスターポケットが検査に到達, 2 つの製品が 1 つのキャビティに入る, タブレットが所定の位置から飛び出す, カプセルが破損する, またはフィーダーが繰り返しブリッジや詰まりを起こす.
なぜそれが起こるのか: ブリスター包装機について, 給電障害は必ずしもフィーダ障害であるとは限りません. 錠剤またはカプセルの寸法, コーティング, ほこり, 静的, 表面摩擦, 流れの挙動が給餌パフォーマンスを変える可能性がある. 摩耗したガイド, 不適切な振動, フィーダーのセットアップが不十分, または、同期エラーによって同様の症状が発生する可能性があります.
チェックと修正:
- 製品バッチを比較する. 新しい錠剤またはカプセルのバッチで障害が始まった場合, フィーダーを完全に調整する前に製品の動作を確認してください.
- 搬送路を掃除する. 粉末や破片はトラック内の動きを変える可能性があります, ガイド, ブラシ, およびフィードプレート.
- フィーダーを製品に合わせて調整する. 開口部を確認してください, ガイド高さ, ブラシの位置, 保持部品, と振動.
- 同期を確認する. 製品の配送はポケットの位置とインデックスを一致させる必要があります.
- 低速でテストする. 空のポケットがすぐになくなったら, 配送率を調査する, タイミング, または目標出力での振動.
- 使用場所の空気または真空の安定性を確認してください. ユーティリティの変動により、正しく調整された給餌システムが不安定に見える場合があります.
登録, インデックス作成, とコーディングドリフト
あなたが見るもの: 印刷された情報の変遷, キャビティは封止または切断に対して移動します, または、バッチコーディングが蓋材の上を徐々に歩いていきます。. 一部のエラーはゆっくりと蓄積されます; その他は再起動直後に表示されます, ロール交換, または切り替え.
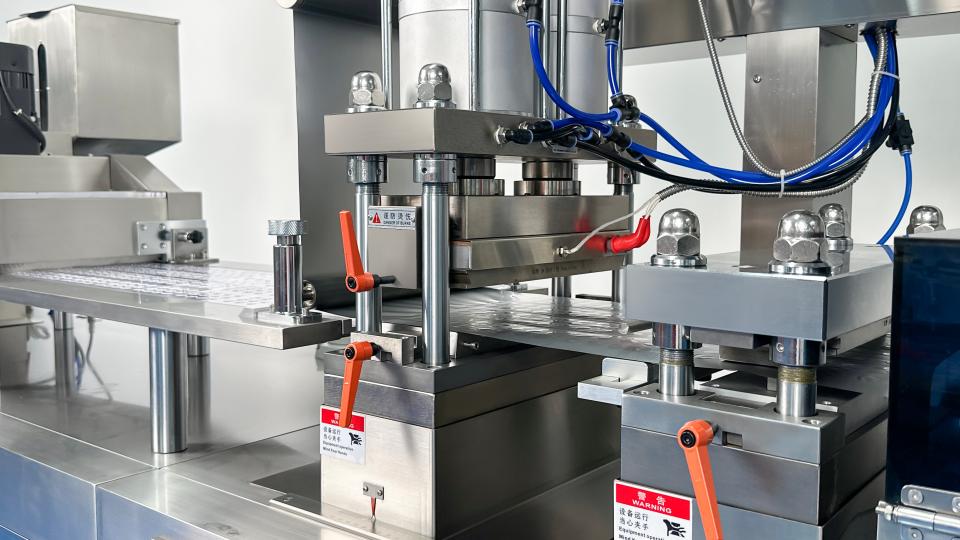
なぜそれが起こるのか: ブリスター包装機での正確な登録は、再現可能なウェブ搬送に依存します. 張力の変化, 滑りトラクションコンポーネント, インデックス設定が間違っている, 着る, センサーの汚れ, フォーマット設定が不十分だと位置がずれる可能性があります. サーボ駆動システムの場合, 位置フィードバックと同期も診断パスの一部になります.
チェックと修正:
- 緩やかなドリフトと突然のオフセットを区別する. 徐々に移動が輸送に向かう, 張力, 着る, またはフィードバック. セットアップやマテリアルの変更に続いて突然の動きが頻繁に起こる.
- まずはWebトランスポートを安定させる. ガイドを確認する, コンポーネントを引っ張る, 張力, そしてアライメント.
- インデックスの長さを確認する. プログラムされたストロークがインストールされているフォーマットと一致していることを確認します.
- 登録センサーを掃除する. コントラストや汚れが不十分な場合、アライメントが不安定になる可能性があります.
- 切り替え後の再チェック. ツーリング, センサーの位置, レシピ, そしてステーションの位置合わせは確立された基準位置に戻る必要があります.
センサー, 検査, およびシステムエラーの拒否
あなたが見るもの: 良いパックは拒否される, キャビティがいっぱいであるにもかかわらず、製品不足アラームが表示される, ビジョンシステムが断続的な障害を報告する, または本物の欠陥が検査に合格する.
なぜそれが起こるのか: マシン構成に応じて, 検査は光電センサーに頼ることができます, カメラ, エンコーダ, 点灯, PLCロジック, そして確認を拒否する. ほこり, コントラストが悪い, 誤ったトリガー, シフトされたセンサー, 製品の外観を変更しました, 接続が緩んでいる, あるいは、間違ったレシピが誤った決定を生み出す可能性があります.
チェックと修正:
- 拒否されたパックを検査する. 報告された欠陥が実際に存在するかどうかを確認する.
- センサーと光学系をきれいにする. ほこり, 粒子, 糊残り, 指紋によって検出が変更される可能性があります.
- タイミングと位置を確認する. システムはサイクル内の正しい時点で正しいキャビティを検査する必要があります.
- アクティブなレシピを確認する. 製品の色, フォイルグラフィックス, キャビティのレイアウトには異なる設定が必要になる場合があります.
- 拒否メカニズムをテストする. 検出された欠陥パックが下流で物理的に除去されたパックと同じであることを確認します.
切断, 穿孔, ブリスターバリ欠陥
あなたが見るもの: ブリスターカードには、 粗いエッジ, バリ, 不完全なカット, 穴あきが悪い, または部分的に接続したままにする. カットはきれいでも、キャビティのレイアウトに対してずれている場合があります。.
なぜそれが起こるのか: 摩耗したパンチ, 破損した金型, 間違ったツールのインストール, 過剰なクリアランス, 汚染, トランスミッションの摩耗, 不安定なウェブ位置はすべて切断品質に影響を与える可能性があります. したがって、上流のレジストレーションの問題は切削工具の問題のように見える可能性があります.
チェックと修正:
- まず登録を確認してください. 水疱が正しい位置に到着することを確認してください.
- パンチとダイのエッジを検査する. 着る, チップ, または蓄積により繰り返しバリが発生する可能性があります.
- ツールのインストールを確認する. 座席を確認する, アライメント, ガイド, とファスナー.
- 機械式トランスミッションをチェックする. チェーンが緩んでいたり、送り動作が一貫していない場合、切断位置がずれる可能性があります。.
- トリムやゴミを取り除きます. 廃棄物は移動や分離を妨げる可能性があります.
安全: パンチの近くで作業する前に機械を停止して隔離してください, 死ぬ, 鎖, または切削コンポーネントを移動する.
電気, 温度管理, およびユーティリティの障害
医薬品ブリスター包装装置のすべての障害が最初に包装欠陥として現れるわけではありません. 力, 温度制御, 圧縮空気, 空の, 冷却, 駆動システムの問題は一度に複数のステーションに影響を与える可能性があります.
マシンが起動しない、または頻繁にトリップする
入力電源を確認してください, 保護装置, 該当する場合、相順序, 非常停止回路, 安全インターロック, およびモーターまたはヒーター回路. ブレーカーが繰り返しトリップする場合は、電気的故障として扱う必要があります。, 単純にリセットするのではなく.
電気診断は、権限のある担当者のみが実行してください。.
暖房が上がらない、または温度が不安定になる
考えられる原因には温度センサーの故障などがあります, 熱電対配線の問題, ヒーターの故障, リレーまたはソリッドステートリレーの故障, コントローラーの問題, または電気接続が緩んでいる.
ヒーターを交換する前に, コントローラーが有効な温度信号を受信しているかどうか、また加熱回路が実際に通電されているかどうかを確認します。.
空気圧または真空度が低すぎる
空気供給を点検する, ホース, 継手, 電磁弁, フィルター, 漏れや制限のための真空コンポーネント. ユーティリティの不安定性は形成に影響を及ぼす可能性がある, 餌やり, 封印, と空気圧の動きを同時に.
駆動系の詰まりや異音
機械を停止してベアリングを検査します, 潤滑, 歯車, 鎖, ベルト, 異物の作業エリア. 徐々に増加する騒音は、摩耗または潤滑油の損失を示している可能性があります, 一方、切り替え後の突然の異音は直ちに点検する必要があります。.
アラームが繰り返される, ジャム, 予期せぬ機械停止
あなたが見るもの: 再発するアラームによりブリスターパック製造機が停止する, リセット後に小さな詰まりが再発する, または、一定期間は正常に運行していた路線が突然、繰り返し中断されるようになります。. 最終アラームは、障害が始まった場所ではなく、機械が停止した場所を特定する場合があります。.
| 故障が発生したとき | 最初に確認してください | 思い込みを避ける |
|---|---|---|
| 高い生産速度の場合のみ | 餌やり, タイミング, 輸送, 同期 | 安定した低速走行で問題なし |
| 長い生産期間を経て | 熱の蓄積, 残基, 潤滑, 着る | 起動条件は変わらない |
| 切り替え直後 | ツーリング, レシピ, センサーの位置, アライメント | 1 回のオフセット補正ですべてが解決 |
| フィルムまたはホイルロール交換後 | ロールローディング, 素材の状態, 張力 | すべてのロールは同じように動作します |
| ランダムな断続停止 | センサー, 公共事業, 接続, 緩み | リセットは永久的な修復です |
| 同じ駅を何度も繰り返す | 局所的なメカニズムと上流の状況 | 最終停止局が根本原因であるに違いない |
チェックと修正:
- アラーム履歴を読む. 最初の異常イベントを探す, 終点だけではなく.
- 動作条件の比較. スピード, バッチ, 材料ロット, 実行時間, 最近の調整によりパターンが明らかになる可能性があります.
- 蓄積と摩耗を検査する. 機械的な故障の多くは、完全に停止する前に徐々に発生します。.
- 共有ユーティリティを確認する. 空気, 空の, 冷却, 電気的障害は複数のステーションに影響を与える可能性があります.
- 繰り返しのリセットに頼らないでください. リセットすると生産が一時的に復元されます; 原因は取り除かれません.
ブリスターマシンの問題の再発を防ぐ方法
ブリスター包装装置の予防保守では、安定した動作ベースラインを確立し、再発する故障を認識しやすくする必要があります。.
承認されたレシピを記録する, 梱包材, フィーダ構成, インデックス設定, 検査パラメータ, 各フォーマットの通常の動作速度. 重大な障害の後, 症状を記録する, 影響を受ける局, 製品または材料のバッチ, 動作状態, 是正措置, 問題が再発したかどうか.
定期的なメンテナンスには、成形型の洗浄が含まれる必要があります。, トラック, およびシール面; 冷却システムと空気/真空システムのチェック; センサーの検査; 監視ベルト, 鎖, ベアリング, 供給部品, シーリングツール, 摩耗用の切削工具.
それぞれの切り替え後, 工具の位置を再確認する, フィーダーのセットアップ, センサーの位置, ウェブパス, 通常の生産速度に戻る前に、選択したレシピが表示されます。.
トラブルシューティングだけでは不十分な場合
再発するブリスターマシンの問題の中には、最終的には調整の問題ではなくなるものがあります。.
メンテナンス後に同じ障害が再発する場合, マシンは安定した状態を保つために必要な速度以下で動作する必要があります, オペレータは切り替え後のステーションの再調整に過度の時間を費やす, または古いコントロールや磨耗したコンポーネントにより、繰り返し中断が発生します, 機械の設計と全体的な状態を調査の一部として含める必要があります.
医薬品ブリスター包装機の改修オプションと交換オプションを比較する場合, トラクションの再現性を考慮する, 駅の位置合わせ, シール圧力分布, ツーリングの切り替え, メンテナンスアクセス, 検査能力, およびスペアパーツのサポート - 定格出力のみではありません.
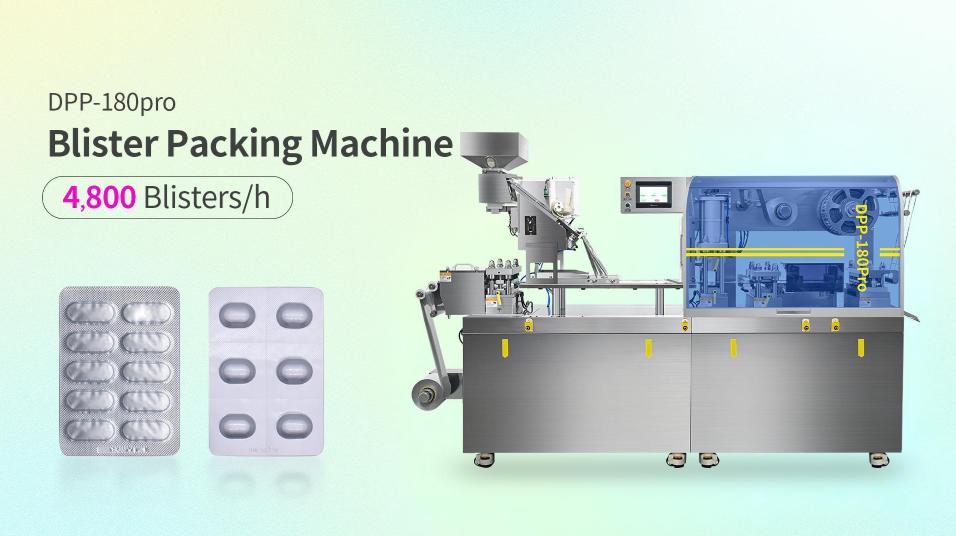
例えば, ルイーダ・パッキング DPP-180Proブリスター包装機 サーボトラクションを使用します, 外部調整可能な作業ステーション, クイックチェンジ金型, 二重シリンダーヒートシール構造. これらの設計機能は、上で説明したいくつかのトラブルシューティング領域に関連します。, トラクションスタビリティも含めて, 駅の位置合わせ, シール圧力の一貫性, 切り替え, およびメンテナンスアクセス.
ブリスター包装機のトラブルシューティングに関するよくある質問
1 つのブリスター レーンのみのシールが弱い場合、最初に何を確認する必要がありますか?
局部のシール接触部を検査する, 汚染, ツーリングの状態, 一般的な温度または圧力設定を変更する前に、位置合わせを行う. 1 つの車線に残る障害は、通常、まず現地調査が必要です.
空のブリスターポケットがマシン速度が高い場合にのみ表示されるのはなぜですか?
高速化によりフィーダーの配送に限界が生じる可能性がある, 同期, 振動制御, 製品の流れ, またはキャビティのタイミング. 問題が動的操作に関連しているかどうかを判断するために、一時的に速度を下げます。.
箔のしわがどこから始まるのかを確認するにはどうすればよいですか?
ウェブを巻き戻しからトレースし、最初のローラーを特定します, ガイド, または材料が平坦または中央に移動しなくなるステーション. たとえ上流で始まったとしても、シール時にシワが目立つことがある.
ブリスターマシンが切り替え後に停止し続けるのはなぜですか?
工具の取り付けを確認する, レシピの選択, フィーダーのセットアップ, センサーの位置, インデックス設定, そしてアライメント. 切り替え後の停止が繰り返される場合、コンポーネントのランダムな障害ではなく、セットアップが原因であることがよくあります。.
ブリスターマシンが熱くならない場合は何を確認すればよいですか?
温度センサーまたは熱電対を確認してください, ヒータ, リレーまたはソリッドステートリレー, 配線, 保護装置, とコントローラー信号. 電気テストは、機械を安全に隔離した状態で資格のある担当者が実行する必要があります。.
包装材料がブリスターマシンの問題を引き起こす可能性がありますか?
はい. 膜厚の変化, ホイルコーティング, ロール巻き, 材料の剛性, 表面状態, または保管すると成形に影響を与える可能性があります, 封印, トラッキング, そして登録. 機械の大幅な調整を行う前に、新しい材料と最後の安定した実行を比較します。.
結論は
効果的なブリスター包装機のトラブルシューティングは、障害のパターンから始まります, 利用可能なすべての設定を変更する必要はありません. シールが弱い, 奇形の空洞, 空のポケット, ウェブのしわ, 登録ドリフト, 誤拒否, 切断欠陥, ユーティリティの問題, 繰り返し発生するアラームは、プロセスが安定した動作からどのように離れているかを知る手がかりとなります。.
何が変わったか確認してください, ローカル欠陥とウェブ全体の欠陥を比較する, 大幅な調整を行う前に、直接関係するコンポーネントを確認します。. 補正が効くとき, 通常の生産条件下で安定していることを確認する.
正しいセットアップと予防保守にもかかわらず、同じ障害が繰り返し発生する場合, 個々のパラメータを超えて見る. ツーリングの状態, トラクションデザイン, コントロール, 局調整, マシン全体の構成により、修復を継続するかどうかを判断できます。, 改造, または、交換がより信頼性の高い長期的な解決策です.