Les machines d'emballage sous blister sont le pouls d'un ligne de conditionnement de doses solides, former des cavités, alimentation en comprimés ou en capsules, postuler feuille d'operculage, et déplacer les paquets finis vers la découpe et la décharge. Quand ce rythme glisse, joints faibles, cavités malformées, poches vides, rides d'aluminium, et les erreurs d'enregistrement peuvent rapidement créer des rejets, temps d'arrêt, et du matériel d'emballage gaspillé. Les défaillances des joints méritent une attention particulière car un pack peut paraître normal alors que ses performances de barrière peuvent déjà être compromises.. Une règle utile dans l'atelier consiste à surveiller d'abord quatre choses: chaleur, pression, mouvement, et matériel – de nombreux défauts récurrents laissent des indices sur au moins l’un d’entre eux.
Un dépannage efficace de la machine d'emballage sous blister suit ces indices au lieu de s'appuyer sur des ajustements par essais et erreurs.. Les sections ci-dessous couvrent les emballages courants, mécanique, utilitaire, et défauts de contrôle constatés sur une machine de conditionnement sous blister, ainsi que des contrôles pratiques et le moment où des pannes récurrentes commencent à indiquer un problème plus profond de maintenance ou de conception de la machine..
Note de sécurité: Avant d'inspecter l'outillage, rouleaux, composants d'étanchéité, pièces coupantes, ou systèmes électriques, arrêter et isoler la machine selon les instructions du fabricant et les procédures de sécurité de votre site. Ne contournez jamais les protections ou les verrouillages de sécurité pendant le dépannage.
Sceaux de blister faibles ou incohérents
Ce que tu vois: Le film de couverture se décolle trop facilement, une partie du sceau reste ouverte, ou une zone échoue à plusieurs reprises au contrôle de qualité ou d’intégrité du sceau approuvé par l’usine. Si le défaut affecte le Web complet, examinez d’abord le processus partagé ou les conditions matérielles. If it stays in one lane or along one edge, local tooling contact deserves more attention.
Why it happens: Temperature is only one possible cause. Seal quality depends on sealing temperature, pression, temps de contact, vitesse de ligne, foil coating, formation d'une toile, and sealing-surface condition. Poussière, adhesive buildup, damaged tooling, uneven pressure, incorrect web position, or a different material lot can all reduce effective contact.
Checks and fixes:
- Confirm the actual sealing temperature. Verify the sealing-surface temperature using an approved, calibrated method and compare it with the validated range for the forming web and lidding foil combination.
- Inspect sealing contact. Check the sealing plate or roller, pressure components, surface d'outillage, and alignment.
- Remove contamination. Stop and isolate the machine before cleaning a hot sealing area. Enlever la poussière, adhesive residue, and packaging fragments.
- Vérifiez le matériel. Si le problème commence après un changement de film ou de feuille, confirmer les spécifications, orientation, état du rouleau, et compatibilité des revêtements.
- Vitesse d’examen et temps de contact. Un joint qui fonctionne à basse vitesse mais s'affaiblit à la vitesse de production indique un transfert de chaleur, stabilité de la pression, demeurer, ou mouvement Web.
Note de terrain: Si une seule voie est en panne, une augmentation de la température ou de la pression à l'échelle de la machine peut affecter les voies stables sans corriger la cause locale.
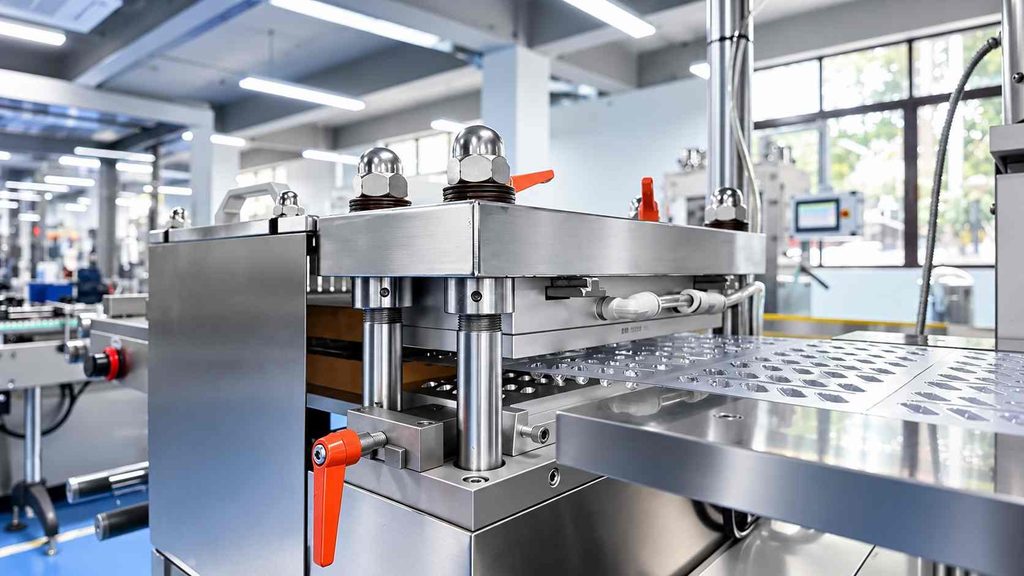
Peu profond, Effondré, ou cavités inégales
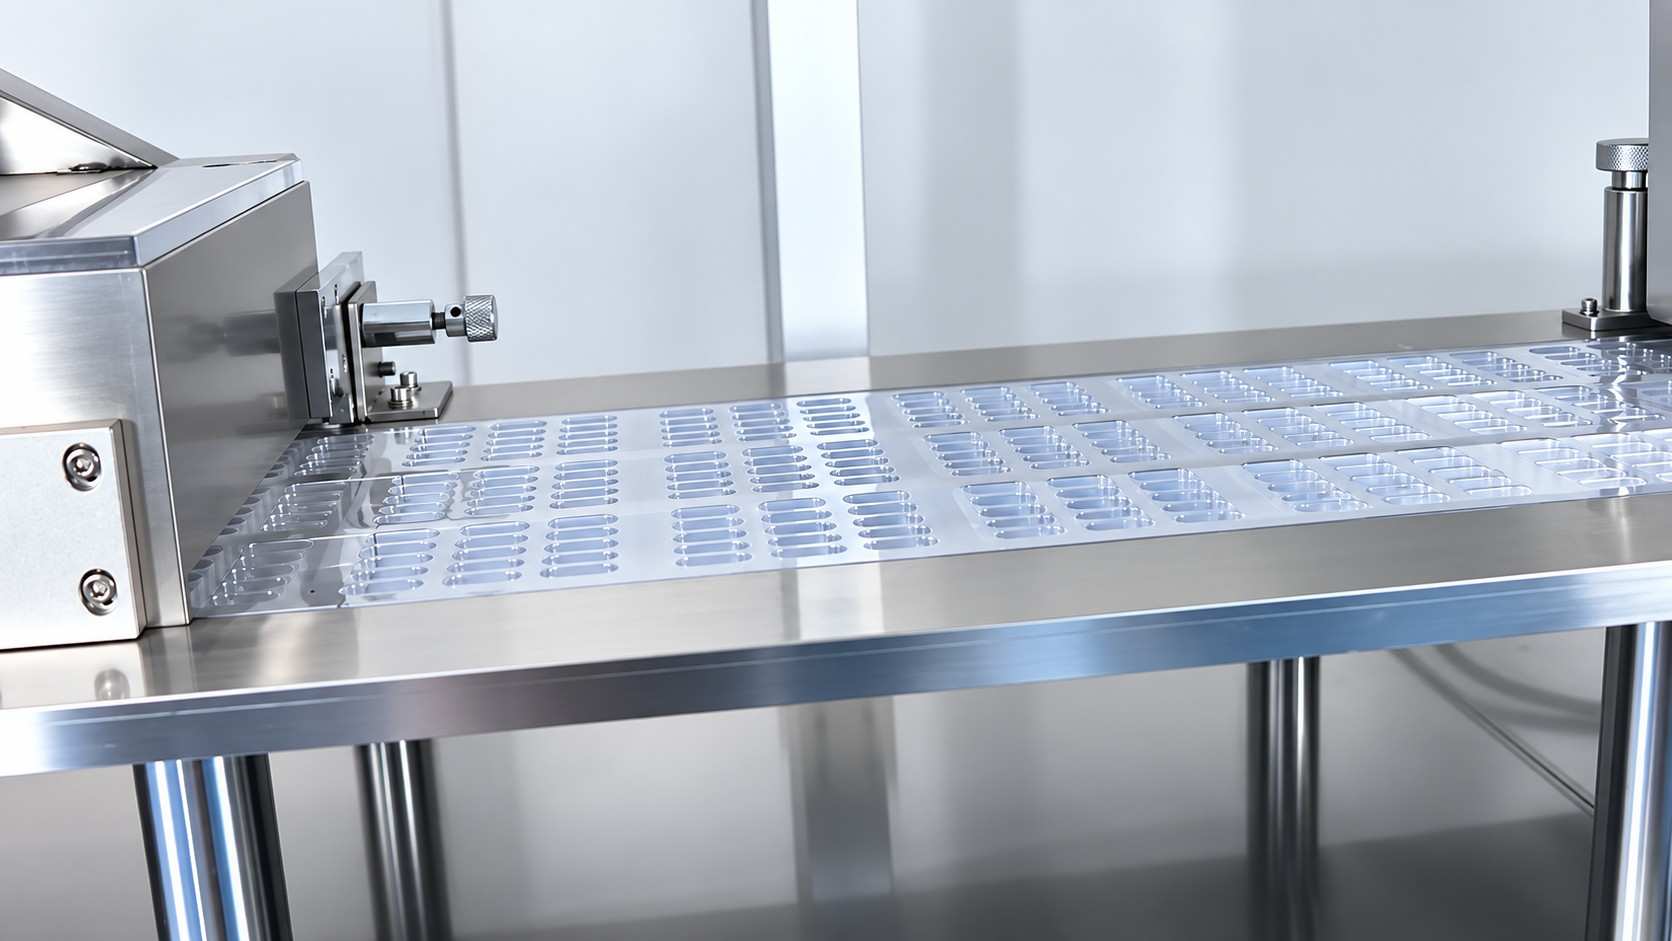
Ce que tu vois: Les poches sont trop peu profondes, la profondeur de la cavité varie sur la bande, un côté semble étiré, ou les comprimés et les gélules ne tiennent plus correctement dans la poche. Plus sévère défauts de formation de cloques inclure les plis, amincissement, déchirure, et cavités incomplètes.
Why it happens: Avec des matériaux thermoformés, la bande doit atteindre un état de formage approprié avant le vide, air comprimé, ou une assistance mécanique le façonne dans le moule. Chauffage inégal, passages d'air bloqués, pression de formage instable, joints endommagés, désalignement des outils, refroidissement insuffisant, ou la variation du matériau peut toutes modifier la géométrie de la cavité.
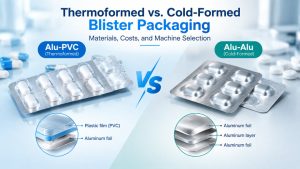
Sur un machine pharmaceutique de blister, Le formage à froid Alu-Alu suit un processus différent et repose sur le comportement du stratifié formé à froid et de l'outillage plutôt que sur la chaleur du thermoformage..
Checks and fixes:
- Vérifier les conditions de formage. Confirmez que la bande atteint la température appropriée au matériau et que le chauffage est uniforme.
- Inspecter les passages d’air. Évents de moisissure bloqués, conduites qui fuient, pression instable, ou des joints endommagés peuvent produire des poches peu profondes.
- Vérifier l'alignement du moule. Un défaut qui se répète dans la même position de cavité indique généralement un outillage local ou un flux d'air..
- Vérifier le refroidissement. Un mauvais refroidissement peut permettre à une cavité nouvellement formée de se déformer avant les opérations en aval.
- Comparez le lot de matériel. Variation d'épaisseur, rétrécissement, ou un mauvais état des rouleaux peut créer des défauts que le réglage de la machine seul ne peut pas éliminer.
Froissement des films et des feuilles, Déchirure, ou problèmes de suivi
Ce que tu vois: La bande de formage se déplace latéralement, le film d'operculage entre dans le scellement avec des rides, déchirure des bords du matériau, ou les opérateurs corrigent le suivi à plusieurs reprises. Certains défauts n'apparaissent qu'après une augmentation de la vitesse de production.
Why it happens: La ride visible se situe souvent en aval de la cause réelle. Tension de déroulement inégale, chargement incorrect du rouleau, rouleaux de guidage non parallèles, contamination, bords endommagés, transport Web instable, ou un problème de capteur peut perturber le matériel plusieurs stations plus tôt.
Checks and fixes:
- Tracez le Web depuis le déroulement. Find the first point where it stops running flat and centered.
- Check roll loading and tension. Make sure the roll sits squarely and unwinds without excessive side pull.
- Inspect guide rollers. Check alignment, roulements, contamination, and surfaces contacting the web.
- Check tracking sensors where fitted. Clean photoelectric lenses and verify reliable detection.
- Compare low and full speed. A fault that appears only after acceleration suggests dynamic tension, transport synchronization, or roller condition.
Note de terrain: Do not correct a downstream wrinkle until you know where the web first became unstable.
Feeding Problems: Empty Pockets, Double Feeds, and Product Damage
Ce que tu vois: Empty blister pockets reach inspection, two products enter one cavity, tablets jump out of position, capsules become damaged, or the feeder repeatedly bridges or jams.
Why it happens: On blister packaging equipment, un défaut d'alimentation n'est pas toujours un défaut d'alimentation. Dimensions du comprimé ou de la capsule, revêtement, poussière, statique, frottement superficiel, et le comportement du flux peut modifier les performances d'alimentation. Guides usés, vibrations inappropriées, mauvaise configuration du chargeur, ou des erreurs de synchronisation peuvent produire des symptômes similaires.
Checks and fixes:
- Comparez le lot de produits. Si le problème commence avec un nouveau lot de comprimés ou de capsules, vérifier le comportement du produit avant de réajuster complètement le chargeur.
- Nettoyer le chemin d'alimentation. La poudre et les fragments peuvent modifier le mouvement sur les pistes, guides, pinceaux, et plaques d'alimentation.
- Ajuster le chargeur au produit. Vérifier les ouvertures, hauteur de guidage, position de la brosse, pièces de retenue, et vibrations.
- Vérifier la synchronisation. La livraison du produit doit correspondre à la position et à l'indexation de la poche.
- Testez à une vitesse inférieure. Si les poches vides disparaissent immédiatement, enquêter sur le taux de livraison, timing, ou vibration à la sortie cible.
- Vérifier la stabilité de l'air ou du vide là où il est utilisé. Les fluctuations des services publics peuvent donner l’impression qu’un système d’alimentation correctement réglé est instable..
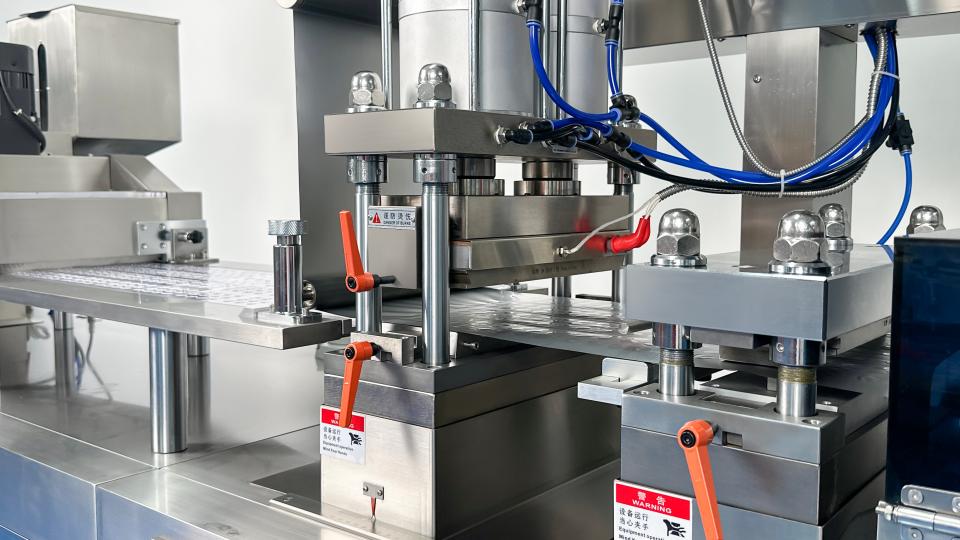
Inscription, Indexage, et dérive de codage
Ce que tu vois: L’information imprimée change, les cavités se déplacent par rapport au scellement ou à la découpe, ou le codage par lots parcourt progressivement le matériau d'operculage. Certaines erreurs se créent lentement; d'autres apparaissent immédiatement après le redémarrage, remplacement du rouleau, ou changement.
Why it happens: Un enregistrement précis sur une machine d'emballage sous blister dépend d'un transport de bande reproductible. Variation de tension, composants de traction glissants, paramètres d'index incorrects, porter, contamination du capteur, ou une mauvaise configuration du format peut tous changer de position. Sur les systèmes asservis, le retour de position et la synchronisation font également partie du chemin de diagnostic.
Checks and fixes:
- Séparer la dérive progressive du décalage soudain. Le mouvement progressif pointe vers le transport, tension, porter, ou des commentaires. Un mouvement soudain suit souvent des changements de configuration ou de matériaux.
- Stabilisez d’abord le transport Web. Consultez les guides, tirant des composants, tension, and alignment.
- Vérifier la longueur de l'index. Confirmez que le trait programmé correspond au format installé.
- Nettoyer les capteurs d'enregistrement. Un mauvais contraste ou une contamination peuvent entraîner un alignement incohérent.
- Revérifier après le changement. Outillage, position du capteur, recette, et l'alignement de la station devrait revenir aux positions de référence établies.
Capteur, Inspection, et erreurs du système de rejet
Ce que tu vois: Les bons packs sont rejetés, des alarmes de produit manquant apparaissent même si les cavités sont pleines, le système de vision signale des défauts intermittents, ou les défauts authentiques passent l'inspection.
Why it happens: Selon la configuration de la machine, l'inspection peut s'appuyer sur des capteurs photoélectriques, caméras, encodeurs, éclairage, Logique API, et rejeter la confirmation. Poussière, mauvais contraste, déclenchement incorrect, capteurs décalés, apparence du produit modifiée, connexions desserrées, ou une mauvaise recette peut produire de fausses décisions.
Checks and fixes:
- Inspecter le pack rejeté. Confirmer si le défaut signalé existe réellement.
- Nettoyer les capteurs et les optiques. Poussière, particules, adhesive residue, et les empreintes digitales peuvent altérer la détection.
- Vérifier le timing et la position. Le système doit inspecter la bonne cavité au bon moment du cycle.
- Vérifier la recette active. Couleur du produit, graphiques en aluminium, et la disposition des cavités peut nécessiter différents réglages.
- Tester le mécanisme de rejet. Assurez-vous que le pack défectueux détecté est le même pack physiquement retiré en aval..
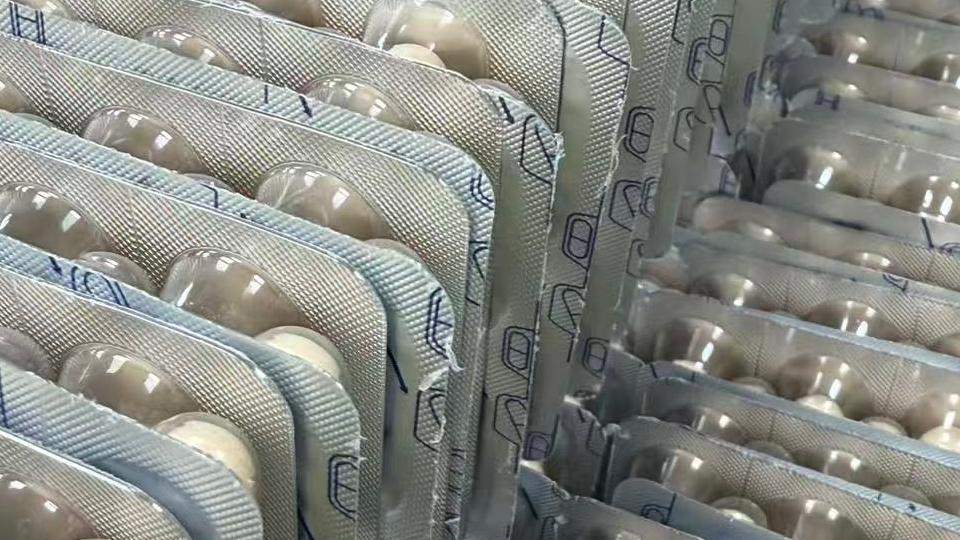
Coupe, Perforation, et défauts de bavure boursouflée
Ce que tu vois: Les cartes blister ont bords rugueux, bavures, coupes incomplètes, mauvaise perforation, ou rester partiellement connecté. Parfois la coupe est nette mais décalée par rapport à la disposition de la cavité.
Why it happens: Poinçons usés, matrices endommagées, installation incorrecte de l'outil, jeu excessif, contamination, usure de la transmission, et une position instable de la bande peuvent tous affecter la qualité de coupe. Upstream registration problems can therefore look like cutting-tool problems.
Checks and fixes:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, puces, or buildup can create recurring burrs.
- Verify tool installation. Check seating, alignement, guides, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
Sécurité: Stop and isolate the machine before working near punches, meurt, chaînes, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. Pouvoir, contrôle de la température, air comprimé, vide, refroidissement, and drive-system problems can affect several stations at once.
Machine Will Not Start or Frequently Trips
Check the incoming power supply, protective devices, séquence de phases le cas échéant, circuit d'arrêt d'urgence, verrouillages de sécurité, et circuits de moteur ou de chauffage. Les déclenchements répétés du disjoncteur doivent être traités comme un défaut électrique, pas simplement réinitialiser.
Le diagnostic électrique doit être effectué uniquement par du personnel autorisé.
Le chauffage n'augmente pas ou la température devient instable
Les causes possibles incluent un capteur de température défectueux, problème de câblage du thermocouple, panne de chauffage, défaut de relais ou de relais statique, problème de contrôleur, ou connexion électrique lâche.
Avant de remplacer le radiateur, confirmer si le régulateur reçoit un signal de température valide et si le circuit de chauffage est réellement sous tension.
La pression atmosphérique ou le vide est trop faible
Inspecter l’alimentation en air, tuyaux, raccords, électrovannes, filtres, et les composants du vide en cas de fuite ou de restriction. L'instabilité des services publics peut affecter le formage, alimentation, scellage, et mouvements pneumatiques en même temps.
Drive System Jams or Makes Abnormal Noise
Stop the machine and inspect bearings, lubrification, engrenages, chaînes, ceintures, and the working area for foreign material. Gradually increasing noise can indicate wear or lubrication loss, while sudden noise after a changeover deserves immediate inspection.
Repeated Alarms, Jams, and Unexpected Machine Stops
Ce que tu vois: The blister pack machine stops for recurring alarms, small jams return after reset, or a line that runs normally for a period suddenly begins suffering repeated interruptions. The final alarm may identify where the machine stopped rather than where the fault began.
| When the Fault Appears | Check First | Avoid Assuming |
|---|---|---|
| Only at high production speed | Alimentation, timing, transport, synchronisation | Stable low-speed running means no problem |
| After a long production run | Accumulation de chaleur, residue, lubrification, porter | Startup condition stays unchanged |
| Immédiatement après le changement | Outillage, recette, position du capteur, alignement | Une seule correction de décalage résout tout |
| Après un changement de film ou de rouleau de film | Chargement des rouleaux, état matériel, tension | Chaque rouleau se comporte de manière identique |
| Arrêts intermittents aléatoires | Capteurs, utilitaires, relations, relâchement | La réinitialisation est une réparation permanente |
| Même station à plusieurs reprises | Mécanisme local et conditions en amont | La station arrêtée finale doit être la cause première |
Checks and fixes:
- Lire l'historique des alarmes. Rechercher le premier événement anormal, pas seulement le dernier arrêt.
- Comparer les conditions de fonctionnement. Vitesse, lot, lot de matériel, temps d'exécution, et les ajustements récents peuvent révéler une tendance.
- Inspecter l’accumulation et l’usure. De nombreux défauts mécaniques se développent progressivement avant un arrêt complet.
- Vérifier les utilitaires partagés. Air, vide, refroidissement, et les défauts électriques peuvent affecter plusieurs stations.
- Ne comptez pas sur des réinitialisations répétées. La réinitialisation rétablit temporairement la production; ça ne supprime pas la cause.
Comment prévenir les problèmes récurrents des machines à blisters
La maintenance préventive des équipements de conditionnement sous blister doit établir une base de fonctionnement stable et faciliter la reconnaissance des défauts récurrents..
Enregistrer les recettes approuvées, matériaux d'emballage, configuration du départ, paramètres d'indexation, paramètres d'inspection, et vitesse de fonctionnement normale pour chaque format. Après une faute importante, enregistrer le symptôme, station concernée, lot de produit ou de matière, état de fonctionnement, action corrective, et si le problème est revenu.
L'entretien de routine doit inclure le nettoyage des moules de formage, pistes, et surfaces d'étanchéité; vérification des systèmes de refroidissement et d'air/vide; inspection des capteurs; et ceintures de surveillance, chaînes, roulements, pièces d'alimentation, outillage d'étanchéité, et outils de coupe pour l'usure.
Après chaque changement, reconfirmer l'emplacement de l'outillage, configuration du chargeur, position du capteur, chemin Internet, et la recette sélectionnée avant de revenir à la vitesse normale de production.
Quand le dépannage ne suffit plus
Certains problèmes récurrents des blisters finissent par ne plus être des problèmes de réglage.
Si les mêmes pannes reviennent après la maintenance, la machine doit fonctionner en dessous de la vitesse requise pour rester stable, les opérateurs passent trop de temps à réaligner les stations après le changement, ou des commandes plus anciennes et des composants usés créent des interruptions répétées, la conception de la machine et son état général devraient faire partie de l'enquête.
Lorsque l'on compare les options de modernisation et de remplacement d'une machine d'emballage sous blister pharmaceutique, considérer la répétabilité de la traction, alignement de la gare, répartition de la pression d'étanchéité, changement d'outillage, accès pour l'entretien, capacité d'inspection, et prise en charge des pièces de rechange – pas seulement la puissance nominale.
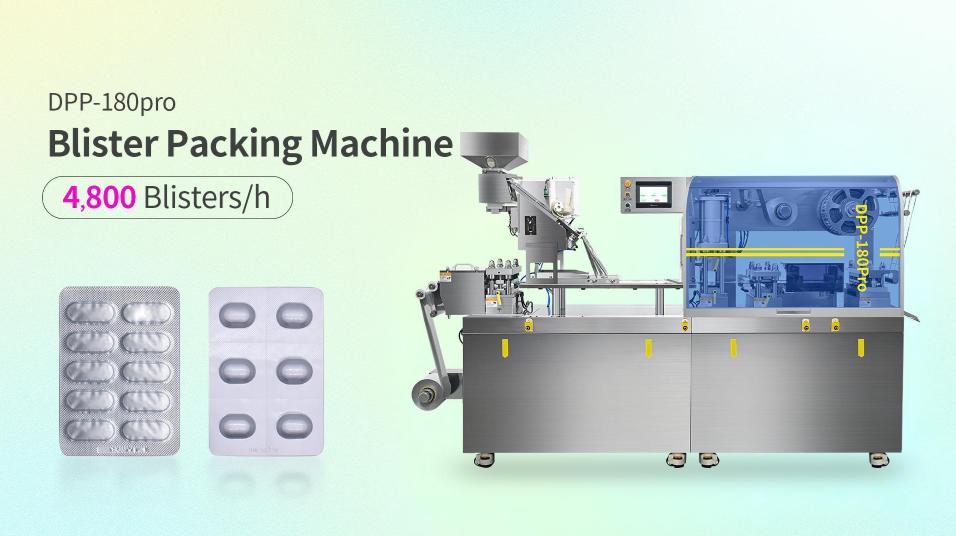
Par exemple, Ruida Emballages Machine d'emballage sous blister DPP-180Pro utilise la servo-traction, postes de travail réglables de l'extérieur, moules à changement rapide, et une structure de thermoscellage à double cylindre. Ces caractéristiques de conception sont pertinentes pour plusieurs domaines de dépannage évoqués ci-dessus, y compris la stabilité de traction, alignement de la gare, cohérence de la pression d'étanchéité, passage, et accès à la maintenance.
FAQ sur le dépannage des machines d’emballage sous blister
Que dois-je vérifier en premier si une seule piste de blister présente des joints faibles ??
Inspecter le contact d’étanchéité local, contamination, état de l'outillage, et alignement avant de modifier un réglage commun de température ou de pression. Un défaut qui reste sur une voie mérite généralement une enquête locale au préalable..
Pourquoi des poches blister vides apparaissent-elles uniquement à des vitesses de machine plus élevées?
Une vitesse plus élevée peut exposer les limites de la livraison du chargeur, synchronisation, contrôle des vibrations, flux de produits, ou synchronisation de la cavité. Réduire temporairement la vitesse pour déterminer si le problème est lié au fonctionnement dynamique.
Comment puis-je savoir où commence le froissement du papier d'aluminium?
Tracez la bande depuis le déroulement et identifiez le premier rouleau, guide, ou station où le matériau cesse de rouler à plat ou centré. La ride peut devenir évidente au scellement même si elle a commencé en amont.
Pourquoi une blistereuse continue-t-elle de s'arrêter après un changement de modèle?
Vérifier l'installation des outils, sélection de recettes, configuration du chargeur, position du capteur, paramètres d'indexation, and alignment. Les arrêts répétés après le changement de système indiquent souvent une configuration plutôt qu'une défaillance aléatoire d'un composant..
Que dois-je vérifier si le blister ne chauffe pas?
Vérifiez le capteur de température ou le thermocouple, chauffage, relais ou relais statique, câblage, protective devices, et signal du contrôleur. Les tests électriques doivent être effectués par du personnel qualifié avec la machine isolée en toute sécurité.
Le matériau d’emballage peut-il causer des problèmes avec la machine à blisters?
Oui. Modifications de l'épaisseur du film, foil coating, enroulement de rouleaux, rigidité du matériau, état de surface, ou le stockage peut affecter la formation, scellage, suivi, et inscription. Comparez le nouveau matériau avec le dernier essai stable avant d'effectuer des ajustements importants sur la machine.
Conclusion
Le dépannage efficace d’une machine d’emballage blister commence par le type de défaut, pas en modifiant tous les paramètres disponibles. Joints faibles, cavités malformées, poches vides, rides du Web, dérive d'enregistrement, faux rejets, défauts de coupe, problèmes d'utilité, et des alarmes répétées fournissent chacune des indices sur l'endroit où le processus s'est éloigné d'un fonctionnement stable.
Vérifiez ce qui a changé, comparer les défauts locaux et complets, et vérifier les composants directement impliqués avant de procéder à des ajustements importants. Quand une correction fonctionne, confirmer qu'il reste stable dans des conditions normales de production.
Quand les mêmes pannes reviennent malgré une configuration correcte et une maintenance préventive, regarder au-delà des paramètres individuels. État de l'outillage, conception de traction, contrôles, réglage des stations, et la configuration globale de la machine peut déterminer si la réparation continue, rénovation, ou le remplacement est la solution la plus fiable à long terme.
Références
- NOUS. Food and Drug Administration — Systèmes de fermeture de conteneurs pour le conditionnement de médicaments et de produits biologiques à usage humain
- ASTM International — ASTM F88/F88M-23, Méthode d’essai standard pour la résistance du joint des matériaux de barrière flexibles
- Organisation mondiale de la santé — Lignes directrices sur l'emballage des produits pharmaceutiques, QUI SRT 902, Annexe 9
- Commission européenne — Volume EudraLex 4, Chapitre 5: Production