Οι μηχανές συσκευασίας blister είναι ο παλμός του α γραμμή συσκευασίας στερεάς δόσης, σχηματίζοντας κοιλότητες, δισκία ή κάψουλες σίτισης, εφαρμόζοντας αλουμινόχαρτο, και μετακίνηση των τελικών συσκευασιών προς την κοπή και την εκκένωση. Όταν αυτός ο ρυθμός γλιστράει, αδύναμες σφραγίδες, κακοσχηματισμένες κοιλότητες, άδειες τσέπες, ρυτίδες αλουμινόχαρτου, και τα σφάλματα εγγραφής μπορούν γρήγορα να δημιουργήσουν απορρίψεις, χρόνος αργίας, και σπατάλη υλικών συσκευασίας. Οι αστοχίες στεγανοποίησης αξίζουν ιδιαίτερης προσοχής επειδή ένα πακέτο μπορεί να φαίνεται κανονικό ενώ η απόδοση του φραγμού του μπορεί να έχει ήδη διακυβευτεί. Ένας χρήσιμος κανόνας είναι να παρακολουθείτε πρώτα τέσσερα πράγματα: θερμότητα, πίεση, κίνηση, και υλικό—πολλά επαναλαμβανόμενα σφάλματα αφήνουν ενδείξεις σε τουλάχιστον ένα από αυτά.
Η αποτελεσματική αντιμετώπιση προβλημάτων της μηχανής συσκευασίας κυψέλης ακολουθεί αυτές τις ενδείξεις αντί να βασίζεται στη ρύθμιση δοκιμής και σφάλματος. Οι παρακάτω ενότητες καλύπτουν την κοινή συσκευασία, μηχανικός, χρησιμότητα, και βλάβες ελέγχου που εντοπίστηκαν σε μια μηχανή συσκευασίας blister, μαζί με πρακτικούς ελέγχους και το σημείο όπου οι επαναλαμβανόμενες βλάβες αρχίζουν να υποδηλώνουν ένα βαθύτερο πρόβλημα συντήρησης ή σχεδιασμού μηχανής.
Σημείωση ασφαλείας: Πριν από την επιθεώρηση των εργαλείων, κυλίνδρους, εξαρτήματα σφράγισης, μέρη κοπής, ή ηλεκτρικά συστήματα, σταματήστε και απομονώστε το μηχάνημα σύμφωνα με τις οδηγίες του κατασκευαστή και τις διαδικασίες ασφαλείας του ιστότοπού σας. Ποτέ μην παρακάμπτετε προστατευτικά ή κλειδώματα ασφαλείας κατά την αντιμετώπιση προβλημάτων.
Ασθενείς ή ασυνεπείς σφραγίδες με φυσαλίδες
Αυτό που βλέπετε: Το αλουμινόχαρτο του καπακιού ξεφλουδίζει πολύ εύκολα, μέρος της σφραγίδας παραμένει ανοιχτό, ή μια περιοχή αποτυγχάνει επανειλημμένα στον εγκεκριμένο έλεγχο ποιότητας σφράγισης ή ακεραιότητας της εγκατάστασης. Εάν το σφάλμα επηρεάζει τον πλήρη ιστό, κοιτάξτε πρώτα τις κοινές διαδικασίες ή τις υλικές συνθήκες. Εάν παραμένει σε μια λωρίδα ή κατά μήκος μιας άκρης, Η τοπική επαφή εργαλείων αξίζει περισσότερης προσοχής.
Γιατί συμβαίνει: Η θερμοκρασία είναι μόνο μια πιθανή αιτία. Η ποιότητα στεγανοποίησης εξαρτάται από τη θερμοκρασία σφράγισης, πίεση, χρόνος επαφής, ταχύτητα γραμμής, επίστρωση αλουμινίου, σχηματίζοντας ιστό, και κατάσταση στεγανοποίησης-επιφάνειας. Σκόνη, συσσώρευση κόλλας, κατεστραμμένο εργαλείο, ανομοιόμορφη πίεση, λανθασμένη θέση ιστού, ή μια διαφορετική παρτίδα υλικού μπορεί όλα να μειώσουν την αποτελεσματική επαφή.
Έλεγχοι και διορθώσεις:
- Επιβεβαιώστε την πραγματική θερμοκρασία σφράγισης. Επαληθεύστε τη θερμοκρασία της επιφάνειας στεγανοποίησης χρησιμοποιώντας εγκεκριμένο, βαθμονομημένη μέθοδο και συγκρίνετέ την με την επικυρωμένη σειρά για τον συνδυασμό ιστού διαμόρφωσης και φύλλου καλύμματος.
- Επιθεωρήστε την επαφή στεγανοποίησης. Ελέγξτε την πλάκα στεγανοποίησης ή τον κύλινδρο, εξαρτήματα πίεσης, επιφάνεια εργαλείων, και ευθυγράμμιση.
- Αφαιρέστε τη μόλυνση. Σταματήστε και απομονώστε το μηχάνημα πριν καθαρίσετε μια θερμή περιοχή σφράγισης. Αφαιρέστε τη σκόνη, υπολείμματα κόλλας, και θραύσματα συσκευασίας.
- Ελέγξτε το υλικό. Εάν το πρόβλημα ξεκινά μετά από αλλαγή μεμβράνης ή φύλλου, επιβεβαιώστε την προδιαγραφή, προσανατολισμός, κατάσταση ρολού, και συμβατότητα επίστρωσης.
- Ελέγξτε την ταχύτητα και τον χρόνο επικοινωνίας. Μια τσιμούχα που λειτουργεί σε χαμηλή ταχύτητα αλλά εξασθενεί στην ταχύτητα παραγωγής δείχνει προς τη μεταφορά θερμότητας, σταθερότητα πίεσης, κατοικώ, ή κίνηση ιστού.
Σημείωση πεδίου: Εάν αστοχεί μόνο μία λωρίδα, μια αύξηση της θερμοκρασίας ή της πίεσης σε όλη τη μηχανή μπορεί να επηρεάσει σταθερές λωρίδες χωρίς να διορθώσει την τοπική αιτία.
Αβαθής, Κατέρρευσε, ή ανομοιόμορφες κοιλότητες με φουσκάλες
Αυτό που βλέπετε: Οι τσέπες είναι πολύ ρηχές, το βάθος της κοιλότητας ποικίλλει στον ιστό, η μια πλευρά φαίνεται τεντωμένη, ή τα δισκία και οι κάψουλες δεν κάθονται πλέον σωστά μέσα στην τσέπη. Πιο σοβαρό ελαττώματα σχηματισμού φουσκάλας περιλαμβάνουν πτυχώσεις, αραίωση, σχίσιμο, και ημιτελείς κοιλότητες.
Γιατί συμβαίνει: Με θερμοδιαμορφωμένα υλικά, ο ιστός πρέπει να φτάσει σε μια κατάλληλη κατάσταση διαμόρφωσης πριν από το κενό, πεπιεσμένος αέρας, ή μηχανική βοήθεια το διαμορφώνει στο καλούπι. Ανώμαλη θέρμανση, φραγμένες διόδους αέρα, ασταθής πίεση σχηματισμού, κατεστραμμένες σφραγίδες, κακή ευθυγράμμιση εργαλείων, ανεπαρκής ψύξη, ή παραλλαγή υλικού μπορεί όλα να αλλάξουν τη γεωμετρία της κοιλότητας.
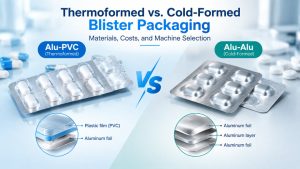
Σε ένα φαρμακευτική μηχανή blister, Η ψυχρή διαμόρφωση Alu-Alu ακολουθεί μια διαφορετική διαδικασία και βασίζεται στη συμπεριφορά του πολυστρωματικού υλικού ψυχρής μορφής και των εργαλείων παρά στη θερμική διαμόρφωση.
Έλεγχοι και διορθώσεις:
- Ελέγξτε τις συνθήκες διαμόρφωσης. Βεβαιωθείτε ότι ο ιστός φτάνει στην κατάλληλη θερμοκρασία για το υλικό και ότι η θέρμανση είναι ομοιόμορφη.
- Επιθεωρήστε τις διόδους αέρα. Μπλοκαρισμένα ανοίγματα μούχλας, γραμμές που διαρρέουν, ασταθής πίεση, ή κατεστραμμένες σφραγίδες μπορεί να δημιουργήσουν ρηχές τσέπες.
- Ελέγξτε την ευθυγράμμιση του καλουπιού. Ένα ελάττωμα που επαναλαμβάνεται στην ίδια θέση κοιλότητας συνήθως δείχνει προς τοπικά εργαλεία ή ροή αέρα.
- Επαληθεύστε την ψύξη. Η κακή ψύξη μπορεί να επιτρέψει σε μια νεοσχηματισμένη κοιλότητα να παραμορφωθεί πριν από τις κατάντη λειτουργίες.
- Συγκρίνετε την παρτίδα υλικού. Διακύμανση πάχους, συρρίκνωση, ή κακή κατάσταση ρολού μπορεί να δημιουργήσει ελαττώματα που η ρύθμιση του μηχανήματος από μόνη της δεν μπορεί να αφαιρέσει.
Ρυτίδες μεμβράνης και φύλλου, Σχίσιμο, ή Προβλήματα παρακολούθησης
Αυτό που βλέπετε: Ο ιστός που σχηματίζει κινείται πλάγια, αλουμινόχαρτο καπακιού μπαίνει σφράγιση με ζάρες, άκρες υλικού σκίζονται, ή οι χειριστές διορθώνουν επανειλημμένα την παρακολούθηση. Ορισμένα σφάλματα εμφανίζονται μόνο μετά την αύξηση της ταχύτητας παραγωγής.
Γιατί συμβαίνει: Η ορατή ρυτίδα είναι συχνά κατάντη από την πραγματική αιτία. Ανομοιόμορφη ένταση εκτόνωσης, εσφαλμένη φόρτωση ρολού, μη παράλληλοι κύλινδροι οδήγησης, μόλυνση, κατεστραμμένες άκρες, ασταθής διαδικτυακή μεταφορά, ή ένα πρόβλημα αισθητήρα μπορεί να ενοχλήσει το υλικό αρκετούς σταθμούς νωρίτερα.
Έλεγχοι και διορθώσεις:
- Ανιχνεύστε τον Ιστό από τη χαλάρωση. Βρείτε το πρώτο σημείο όπου σταματά να τρέχει επίπεδη και στο κέντρο.
- Ελέγξτε τη φόρτωση και την τάνυση του κυλίνδρου. Βεβαιωθείτε ότι το ρολό κάθεται και ξετυλίγεται χωρίς υπερβολικό τράβηγμα στο πλάι.
- Επιθεωρήστε τους κυλίνδρους οδήγησης. Ελέγξτε την ευθυγράμμιση, ρουλεμάν, μόλυνση, και επιφάνειες που έρχονται σε επαφή με τον ιστό.
- Ελέγξτε τους αισθητήρες παρακολούθησης όπου υπάρχουν. Καθαρίστε τους φωτοηλεκτρικούς φακούς και επαληθεύστε την αξιόπιστη ανίχνευση.
- Συγκρίνετε χαμηλή και πλήρη ταχύτητα. Ένα σφάλμα που εμφανίζεται μόνο μετά την επιτάχυνση υποδηλώνει δυναμική τάση, συγχρονισμός μεταφοράς, ή κατάσταση κυλίνδρου.
Σημείωση πεδίου: Μην διορθώσετε μια κατάντη ρυτίδα μέχρι να μάθετε πού έγινε ασταθής για πρώτη φορά ο ιστός.
Προβλήματα Σίτισης: Άδειες τσέπες, Διπλή τροφοδοσία, και ζημιά προϊόντος
Αυτό που βλέπετε: Οι άδειες τσέπες blister φτάνουν σε επιθεώρηση, δύο προϊόντα εισέρχονται σε μια κοιλότητα, τα δισκία βγαίνουν από τη θέση τους, οι κάψουλες καταστραφούν, ή ο τροφοδότης γεφυρώνει ή μπλοκάρει επανειλημμένα.
Γιατί συμβαίνει: Σε εξοπλισμό συσκευασίας blister, ένα σφάλμα τροφοδοσίας δεν είναι πάντα σφάλμα τροφοδοσίας. Διαστάσεις ταμπλέτας ή κάψουλας, επένδυση, σκόνη, στατικός, επιφανειακή τριβή, και η συμπεριφορά ροής μπορεί να αλλάξει την απόδοση τροφοδοσίας. Φθαρμένοι οδηγοί, ακατάλληλη δόνηση, κακή ρύθμιση του τροφοδότη, ή σφάλματα συγχρονισμού μπορεί να προκαλέσουν παρόμοια συμπτώματα.
Έλεγχοι και διορθώσεις:
- Συγκρίνετε την παρτίδα του προϊόντος. Εάν το σφάλμα ξεκινά με μια νέα παρτίδα δισκίων ή κάψουλων, ελέγξτε τη συμπεριφορά του προϊόντος πριν επανασυντονίσετε πλήρως τον τροφοδότη.
- Καθαρίστε τη διαδρομή τροφοδοσίας. Η σκόνη και τα θραύσματα μπορούν να αλλάξουν την κίνηση μέσα από τα κομμάτια, οδηγούς, βούρτσες, και πλάκες τροφοδοσίας.
- Προσαρμόστε τον τροφοδότη στο προϊόν. Ελέγξτε τα ανοίγματα, ύψος οδηγού, θέση βούρτσας, εξαρτήματα συγκράτησης, και δόνηση.
- Ελέγξτε τον συγχρονισμό. Η παράδοση του προϊόντος πρέπει να ταιριάζει με τη θέση τσέπης και την ευρετηρίαση.
- Δοκιμή σε χαμηλότερη ταχύτητα. Εάν οι κενές τσέπες εξαφανιστούν αμέσως, διερεύνηση του ποσοστού παράδοσης, συγχρονισμός, ή δόνηση στην έξοδο στόχο.
- Ελέγξτε τη σταθερότητα του αέρα ή του κενού όπου χρησιμοποιείται. Οι διακυμάνσεις του βοηθητικού προγράμματος μπορεί να κάνουν ένα σωστά ρυθμισμένο σύστημα τροφοδοσίας να φαίνεται ασταθές.
Εγγραφή, Ευρετηρίαση, και Κωδικοποίηση Drift
Αυτό που βλέπετε: Οι έντυπες πληροφορίες αλλάζουν, οι κοιλότητες μετακινούνται σε σχέση με τη σφράγιση ή την κοπή, ή η κωδικοποίηση παρτίδας διασχίζει σταδιακά το υλικό καλύμματος. Ορισμένα σφάλματα δημιουργούνται αργά; άλλα εμφανίζονται αμέσως μετά την επανεκκίνηση, αντικατάσταση ρολού, ή μετάβαση.
Γιατί συμβαίνει: Η ακριβής εγγραφή σε μια μηχανή συσκευασίας blister εξαρτάται από την επαναλαμβανόμενη μεταφορά μέσω ιστού. Παραλλαγή τάσης, εξαρτήματα ολίσθησης έλξης, λανθασμένες ρυθμίσεις ευρετηρίου, φθορά, μόλυνση του αισθητήρα, ή κακή ρύθμιση μορφής μπορεί όλα να αλλάξουν θέση. Σε σερβοκατευθυνόμενα συστήματα, Η ανάδραση θέσης και ο συγχρονισμός γίνονται επίσης μέρος της διαγνωστικής διαδρομής.
Έλεγχοι και διορθώσεις:
- Διαχωρίστε τη σταδιακή μετατόπιση από την ξαφνική μετατόπιση. Η σταδιακή κίνηση δείχνει προς τη μεταφορά, ένταση, φθορά, ή ανατροφοδότηση. Η ξαφνική κίνηση συχνά ακολουθεί τις αλλαγές στη ρύθμιση ή το υλικό.
- Σταθεροποιήστε πρώτα τη μεταφορά ιστού. Ελέγξτε τους οδηγούς, τραβώντας εξαρτήματα, ένταση, και ευθυγράμμιση.
- Επαληθεύστε το μήκος του ευρετηρίου. Επιβεβαιώστε ότι η προγραμματισμένη διαδρομή ταιριάζει με την εγκατεστημένη μορφή.
- Καθαρίστε τους αισθητήρες εγγραφής. Η κακή αντίθεση ή η μόλυνση μπορεί να προκαλέσει ασυνεπή ευθυγράμμιση.
- Επανέλεγχος μετά την αλλαγή. Εργαλεία, θέση αισθητήρα, συνταγή, και η ευθυγράμμιση του σταθμού θα πρέπει να επιστρέψει στις καθιερωμένες θέσεις αναφοράς.
Αισθητήρας, Επιθεώρηση, και Σφάλματα απόρριψης συστήματος
Αυτό που βλέπετε: Τα καλά πακέτα απορρίπτονται, Οι συναγερμοί για προϊόντα που λείπουν εμφανίζονται ακόμη και αν οι κοιλότητες είναι γεμάτες, το σύστημα όρασης αναφέρει διαλείπουσες βλάβες, ή γνήσια ελαττώματα περάσουν επιθεώρηση.
Γιατί συμβαίνει: Ανάλογα με τη διαμόρφωση του μηχανήματος, η επιθεώρηση μπορεί να βασίζεται σε φωτοηλεκτρικούς αισθητήρες, κάμερες, κωδικοποιητές, φωτισμός, Λογική PLC, και απορρίψτε την επιβεβαίωση. Σκόνη, κακή αντίθεση, λανθασμένη ενεργοποίηση, μετατοπισμένοι αισθητήρες, άλλαξε την εμφάνιση του προϊόντος, χαλαρές συνδέσεις, ή η λάθος συνταγή μπορεί όλα να παράγουν ψευδείς αποφάσεις.
Έλεγχοι και διορθώσεις:
- Επιθεωρήστε τη συσκευασία που απορρίφθηκε. Επιβεβαιώστε εάν το αναφερόμενο ελάττωμα υπάρχει πράγματι.
- Καθαρίστε τους αισθητήρες και τα οπτικά. Σκόνη, σωματίδια, υπολείμματα κόλλας, και τα δακτυλικά αποτυπώματα μπορούν να αλλάξουν την ανίχνευση.
- Ελέγξτε το χρόνο και τη θέση. Το σύστημα πρέπει να επιθεωρήσει τη σωστή κοιλότητα στο σωστό σημείο του κύκλου.
- Επαληθεύστε την ενεργή συνταγή. Χρώμα προϊόντος, γραφικά αλουμινόχαρτου, και η διάταξη κοιλότητας μπορεί να απαιτεί διαφορετικές ρυθμίσεις.
- Δοκιμάστε τον μηχανισμό απόρριψης. Βεβαιωθείτε ότι το ελαττωματικό πακέτο που εντοπίστηκε είναι το ίδιο πακέτο που αφαιρέθηκε φυσικά κατάντη.
Τομή, Διάτρηση, και ελαττώματα Blister Burr
Αυτό που βλέπετε: Οι κάρτες blister έχουν τραχιές άκρες, γρέζια, ημιτελείς περικοπές, κακή διάτρηση, ή να παραμείνουν εν μέρει συνδεδεμένοι. Μερικές φορές η τομή είναι καθαρή αλλά μετατοπισμένη σε σχέση με τη διάταξη της κοιλότητας.
Γιατί συμβαίνει: Φθαρμένες μπουνιές, κατεστραμμένο πεθαίνει, λανθασμένη εγκατάσταση του εργαλείου, υπερβολική κάθαρση, μόλυνση, φθορά μετάδοσης, και η ασταθής θέση ιστού μπορούν όλα να επηρεάσουν την ποιότητα κοπής. Ως εκ τούτου, τα προβλήματα καταχώρισης ανάντη μπορεί να μοιάζουν με προβλήματα εργαλείων κοπής.
Έλεγχοι και διορθώσεις:
- Επιβεβαιώστε πρώτα την εγγραφή. Βεβαιωθείτε ότι η κυψέλη φτάνει στη σωστή θέση.
- Επιθεωρήστε τις άκρες της διάτρησης και της μήτρας. Φθορά, πατατάκια, ή συσσώρευση μπορεί να δημιουργήσει επαναλαμβανόμενα γρέζια.
- Επαληθεύστε την εγκατάσταση του εργαλείου. Ελέγξτε τα καθίσματα, ευθυγραμμία, οδηγούς, και συνδετήρες.
- Ελέγξτε τη μηχανική μετάδοση. Οι χαλαρές αλυσίδες ή η ασυνεπής κίνηση τροφοδοσίας μπορεί να αλλάξουν τη θέση κοπής.
- Αφαιρέστε το τελείωμα και τα υπολείμματα. Τα απόβλητα μπορεί να παρεμποδίσουν την κίνηση και τον διαχωρισμό.
Ασφάλεια: Σταματήστε και απομονώστε το μηχάνημα πριν εργαστείτε κοντά σε γροθιές, πεθαίνει, αλυσίδες, ή κινούμενα εξαρτήματα κοπής.
Ηλεκτρικός, Θερμοκρασία-Έλεγχος, και Βλάβες Λειτουργίας
Δεν εμφανίζεται κάθε σφάλμα στον εξοπλισμό συσκευασίας φαρμακευτικών blister ως ελάττωμα συσκευασίας. Εξουσία, έλεγχος θερμοκρασίας, πεπιεσμένος αέρας, αδειάζω, ψύξη, και προβλήματα στο σύστημα κίνησης μπορεί να επηρεάσουν πολλούς σταθμούς ταυτόχρονα.
Το μηχάνημα δεν θα ξεκινήσει ή θα ταξιδεύει συχνά
Ελέγξτε την εισερχόμενη παροχή ρεύματος, προστατευτικές συσκευές, ακολουθία φάσεων όπου ισχύει, κύκλωμα στάσης έκτακτης ανάγκης, κλειδώματα ασφαλείας, και κυκλώματα κινητήρα ή θερμαντήρα. Οι επαναλαμβανόμενες βλάβες του διακόπτη θα πρέπει να αντιμετωπίζονται ως ηλεκτρικό σφάλμα, όχι απλώς επαναφορά.
Η ηλεκτρική διάγνωση πρέπει να πραγματοποιείται μόνο από εξουσιοδοτημένο προσωπικό.
Η θέρμανση δεν ανεβαίνει ή η θερμοκρασία γίνεται ασταθής
Πιθανές αιτίες περιλαμβάνουν αποτυχία αισθητήρα θερμοκρασίας, πρόβλημα καλωδίωσης θερμοστοιχείου, αποτυχία του θερμαντήρα, σφάλμα ρελέ ή ρελέ στερεάς κατάστασης, πρόβλημα ελεγκτή, ή χαλαρή ηλεκτρική σύνδεση.
Πριν αντικαταστήσετε τη θερμάστρα, επιβεβαιώστε εάν ο ελεγκτής λαμβάνει ένα έγκυρο σήμα θερμοκρασίας και εάν το κύκλωμα θέρμανσης είναι πράγματι ενεργοποιημένο.
Η πίεση αέρα ή το κενό είναι πολύ χαμηλή
Επιθεωρήστε την παροχή αέρα, σωλήνες, εξαρτήματα, ηλεκτρομαγνητικές βαλβίδες, φίλτρα, και εξαρτήματα κενού για διαρροή ή περιορισμό. Η αστάθεια του βοηθητικού προγράμματος μπορεί να επηρεάσει τη διαμόρφωση, σίτιση, σφράγιση, και πνευματικές κινήσεις ταυτόχρονα.
Το σύστημα οδήγησης μπλοκάρει ή κάνει ασυνήθιστο θόρυβο
Σταματήστε το μηχάνημα και επιθεωρήστε τα ρουλεμάν, λάδωμα, γρανάζια, αλυσίδες, ζώνες, και ο χώρος εργασίας για ξένο υλικό. Η σταδιακή αύξηση του θορύβου μπορεί να υποδηλώνει φθορά ή απώλεια λίπανσης, ενώ ο ξαφνικός θόρυβος μετά από μετάβαση αξίζει να επιθεωρηθεί άμεσα.
Επαναλαμβανόμενοι συναγερμοί, Μαρμελάδες, και απροσδόκητες στάσεις μηχανής
Αυτό που βλέπετε: Το μηχάνημα συσκευασίας blister σταματά για επαναλαμβανόμενους συναγερμούς, Οι μικρές εμπλοκές επιστρέφουν μετά την επαναφορά, ή μια γραμμή που τρέχει κανονικά για μια περίοδο αρχίζει ξαφνικά να υφίσταται επαναλαμβανόμενες διακοπές. Ο τελικός συναγερμός μπορεί να προσδιορίσει πού σταμάτησε το μηχάνημα παρά πού ξεκίνησε το σφάλμα.
| Όταν εμφανιστεί το σφάλμα | Ελέγξτε πρώτα | Αποφύγετε να υποθέσετε |
|---|---|---|
| Μόνο σε υψηλή ταχύτητα παραγωγής | Σίτιση, συγχρονισμός, μεταφορά, συγχρονισμός | Το σταθερό τρέξιμο σε χαμηλή ταχύτητα σημαίνει ότι δεν υπάρχει πρόβλημα |
| Μετά από μια μακρά πορεία παραγωγής | Συσσώρευση θερμότητας, υπόλειμμα, λάδωμα, φθορά | Η κατάσταση εκκίνησης παραμένει αμετάβλητη |
| Αμέσως μετά την αλλαγή | Εργαλεία, συνταγή, θέση αισθητήρα, ευθυγραμμία | Μια διόρθωση μετατόπισης λύνει τα πάντα |
| Μετά από αλλαγή ρολού μεμβράνης ή φύλλου | Φόρτωση ρολού, υλική κατάσταση, ένταση | Κάθε ρολό συμπεριφέρεται πανομοιότυπα |
| Τυχαίες διακοπτόμενες στάσεις | Αισθητήρες, υπηρεσίες κοινής ωφέλειας, συνδέσεις, χαλαρότητα | Η επαναφορά είναι μια μόνιμη επισκευή |
| Ο ίδιος σταθμός επανειλημμένα | Τοπικός μηχανισμός και συνθήκες ανάντη | Ο τελικός σταματημένος σταθμός πρέπει να είναι η βασική αιτία |
Έλεγχοι και διορθώσεις:
- Διαβάστε το ιστορικό συναγερμών. Αναζητήστε το πρώτο μη φυσιολογικό συμβάν, όχι μόνο η τελική στάση.
- Συγκρίνετε τις συνθήκες λειτουργίας. Ταχύτητα, σύνολο παραγωγής, παρτίδα υλικού, χρόνος εκτέλεσης, και οι πρόσφατες προσαρμογές μπορούν να αποκαλύψουν ένα μοτίβο.
- Επιθεωρήστε τη συσσώρευση και τη φθορά. Πολλές μηχανικές βλάβες αναπτύσσονται σταδιακά πριν από την πλήρη διακοπή.
- Ελέγξτε τα κοινόχρηστα βοηθητικά προγράμματα. Αέρας, αδειάζω, ψύξη, και ηλεκτρικές βλάβες μπορεί να επηρεάσουν αρκετούς σταθμούς.
- Μην βασίζεστε σε επαναλαμβανόμενες επαναφορές. Η επαναφορά επαναφέρει προσωρινά την παραγωγή; δεν αφαιρεί την αιτία.
Πώς να αποτρέψετε τα επαναλαμβανόμενα προβλήματα του μηχανήματος φυσαλίδων
Η προληπτική συντήρηση του εξοπλισμού συσκευασίας με κυψέλες θα πρέπει να δημιουργεί μια σταθερή βασική γραμμή λειτουργίας και να διευκολύνει την αναγνώριση των επαναλαμβανόμενων βλαβών.
Καταγράψτε εγκεκριμένες συνταγές, υλικά συσκευασίας, διαμόρφωση τροφοδότη, ρυθμίσεις ευρετηρίου, παραμέτρους επιθεώρησης, και κανονική ταχύτητα λειτουργίας για κάθε μορφή. Μετά από ένα σημαντικό σφάλμα, καταγράψτε το σύμπτωμα, επηρεασμένος σταθμός, παρτίδα προϊόντος ή υλικού, κατάσταση λειτουργίας, διορθωτικές ενέργειες, και αν επανήλθε το πρόβλημα.
Η τακτική συντήρηση πρέπει να περιλαμβάνει καθαρισμό καλουπιών διαμόρφωσης, κομμάτια, και επιφάνειες στεγανοποίησης; έλεγχος συστημάτων ψύξης και αέρα/κενού; επιθεώρηση αισθητήρων; και ζώνες παρακολούθησης, αλυσίδες, ρουλεμάν, μέρη τροφοδοσίας, εργαλεία στεγανοποίησης, και κοπτικά εργαλεία για φθορά.
Μετά από κάθε αλλαγή, επιβεβαιώστε ξανά τη θέση εργαλείων, ρύθμιση τροφοδότη, θέση αισθητήρα, διαδρομή Ιστού, και την επιλεγμένη συνταγή πριν επιστρέψετε στην κανονική ταχύτητα παραγωγής.
Όταν η αντιμετώπιση προβλημάτων δεν είναι πια αρκετή
Ορισμένα επαναλαμβανόμενα προβλήματα του μηχανήματος κυψέλης σταματούν τελικά να είναι προβλήματα προσαρμογής.
Εάν οι ίδιες βλάβες επανέλθουν μετά τη συντήρηση, το μηχάνημα πρέπει να λειτουργεί κάτω από την απαιτούμενη ταχύτητα για να παραμείνει σταθερό, Οι χειριστές αφιερώνουν υπερβολικό χρόνο για την ευθυγράμμιση των σταθμών μετά τη μετάβαση, ή παλαιότερα χειριστήρια και φθαρμένα εξαρτήματα δημιουργούν επαναλαμβανόμενες διακοπές, Ο σχεδιασμός του μηχανήματος και η συνολική κατάσταση θα πρέπει να αποτελέσουν μέρος της έρευνας.
Κατά τη σύγκριση των επιλογών μετασκευής και αντικατάστασης για μια φαρμακευτική μηχανή συσκευασίας κυψελών, εξετάστε την επαναληψιμότητα της έλξης, ευθυγράμμιση σταθμού, κατανομή στεγανοποίησης-πίεσης, αλλαγή εργαλείων, πρόσβαση συντήρησης, δυνατότητα επιθεώρησης, και υποστήριξη ανταλλακτικών—όχι μόνο ονομαστική απόδοση.
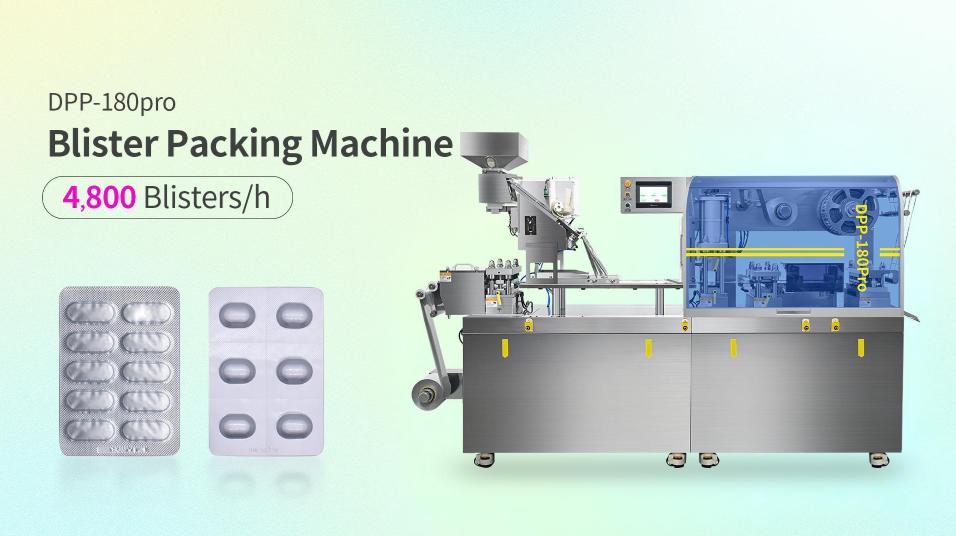
Για παράδειγμα, Ruida Packing's Μηχανή συσκευασίας blister DPP-180Pro χρησιμοποιεί σέρβο έλξη, εξωτερικά ρυθμιζόμενοι σταθμοί εργασίας, καλούπια γρήγορης αλλαγής, και μια δικύλινδρη θερμοσυγκολλητική δομή. Αυτά τα χαρακτηριστικά σχεδιασμού σχετίζονται με διάφορους τομείς αντιμετώπισης προβλημάτων που συζητήθηκαν παραπάνω, συμπεριλαμβανομένης της ευστάθειας έλξης, ευθυγράμμιση σταθμού, συνοχή στεγανοποίησης-πίεσης, μετάβαση, και πρόσβαση στη συντήρηση.
Συχνές ερωτήσεις σχετικά με Αντιμετώπιση προβλημάτων μηχανήματος συσκευασίας με κυψέλες
Τι πρέπει να ελέγξω πρώτα εάν μόνο μια λωρίδα blister έχει αδύναμα σφράγιση?
Επιθεωρήστε την τοπική επαφή στεγανοποίησης, μόλυνση, κατάσταση εργαλείων, και ευθυγράμμιση πριν αλλάξετε μια κοινή ρύθμιση θερμοκρασίας ή πίεσης. Ένα σφάλμα που παραμένει σε μια λωρίδα συνήθως αξίζει πρώτα τοπική έρευνα.
Γιατί οι κενές τσέπες με κυψέλες εμφανίζονται μόνο σε υψηλότερες ταχύτητες του μηχανήματος?
Η υψηλότερη ταχύτητα μπορεί να εκθέσει τα όρια στην παράδοση του τροφοδότη, συγχρονισμός, έλεγχος κραδασμών, ροή προϊόντος, ή χρονισμός κοιλότητας. Μειώστε προσωρινά την ταχύτητα για να προσδιορίσετε εάν το πρόβλημα σχετίζεται με δυναμική λειτουργία.
Πώς μπορώ να καταλάβω από πού ξεκινά το τσαλάκωμα του φύλλου?
Ανιχνεύστε τον ιστό από το ξετύλιγμα και αναγνωρίστε τον πρώτο κύλινδρο, οδηγός, ή σταθμό όπου το υλικό σταματά να τρέχει επίπεδο ή κεντραρισμένο. Η ρυτίδα μπορεί να γίνει εμφανής στη σφράγιση, παρόλο που ξεκίνησε ανάντη.
Γιατί ένα μηχάνημα με κυψέλες σταματάει μετά την αλλαγή?
Ελέγξτε την εγκατάσταση εργαλείων, επιλογή συνταγής, ρύθμιση τροφοδότη, θέση αισθητήρα, ρυθμίσεις ευρετηρίου, και ευθυγράμμιση. Οι επαναλαμβανόμενες στάσεις μετά την αλλαγή συχνά δείχνουν προς εγκατάσταση και όχι τυχαία αποτυχία εξαρτήματος.
Τι πρέπει να ελέγξω εάν η μηχανή κυψελών δεν θα ζεσταθεί?
Ελέγξτε τον αισθητήρα θερμοκρασίας ή το θερμοστοιχείο, θερμάστρα, ρελέ ή ρελέ στερεάς κατάστασης, καλωδίωση, προστατευτικές συσκευές, και σήμα ελεγκτή. Οι ηλεκτρικές δοκιμές πρέπει να διεξάγονται από εξειδικευμένο προσωπικό με το μηχάνημα ασφαλώς απομονωμένο.
Μπορεί το υλικό συσκευασίας να προκαλέσει προβλήματα στο μηχάνημα φυσαλίδων?
Ναί. Αλλαγές στο πάχος του φιλμ, επίστρωση αλουμινίου, περιέλιξη ρολού, ακαμψία υλικού, κατάσταση της επιφάνειας, ή αποθήκευση μπορεί να επηρεάσει τη διαμόρφωση, σφράγιση, παρακολούθησης, και εγγραφή. Συγκρίνετε το νέο υλικό με την τελευταία σταθερή εκτέλεση πριν κάνετε μεγάλες ρυθμίσεις στο μηχάνημα.
Σύναψη
Η αποτελεσματική αντιμετώπιση προβλημάτων του μηχανήματος συσκευασίας blister ξεκινά με το μοτίβο του σφάλματος, όχι με την αλλαγή κάθε διαθέσιμης ρύθμισης. Αδύναμες φώκιες, κακοσχηματισμένες κοιλότητες, άδειες τσέπες, ρυτίδες ιστού, μετατόπιση εγγραφής, ψευδώς απορρίπτει, ελαττώματα κοπής, προβλήματα κοινής ωφέλειας, και οι επαναλαμβανόμενοι συναγερμοί παρέχουν ενδείξεις για το πού η διαδικασία έχει απομακρυνθεί από τη σταθερή λειτουργία.
Ελέγξτε τι άλλαξε, συγκρίνετε τοπικά και ελαττώματα πλήρους ιστού, και επαληθεύστε τα εξαρτήματα που εμπλέκονται άμεσα πριν κάνετε μεγάλες ρυθμίσεις. Όταν λειτουργεί μια διόρθωση, επιβεβαιώστε ότι παραμένει σταθερό υπό κανονικές συνθήκες παραγωγής.
Όταν οι ίδιες βλάβες συνεχίζουν να επιστρέφουν παρά τη σωστή εγκατάσταση και την προληπτική συντήρηση, κοιτάξτε πέρα από μεμονωμένες παραμέτρους. Κατάσταση εργαλείων, σχεδίαση έλξης, ελέγχους, ρύθμιση σταθμού, και η συνολική διαμόρφωση του μηχανήματος μπορεί να καθορίσει εάν θα συνεχιστεί η επισκευή, μετασκευή, ή η αντικατάσταση είναι η πιο αξιόπιστη μακροπρόθεσμη λύση.
Αναφορές
- ΜΑΣ. Food and Drug Administration — Συστήματα κλεισίματος δοχείων για συσκευασία ανθρώπινων φαρμάκων και βιολογικών
- ASTM International — ASTM F88/F88M-23, Τυπική μέθοδος δοκιμής για την αντοχή σφράγισης εύκαμπτων υλικών φραγμού
- Παγκόσμιος Οργανισμός Υγείας — Κατευθυντήριες γραμμές για τη συσκευασία για φαρμακευτικά προϊόντα, ΠΟΙΟΣ TRS 902, Παράρτημα 9
- Ευρωπαϊκή Επιτροπή — Τόμος EudraLex 4, Κεφάλαιο 5: Παραγωγή