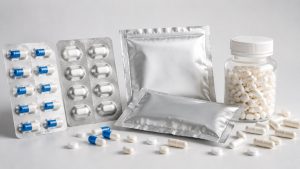
As máquinas de embalagem em blister são o pulso de uma linha de embalagem de dose sólida, formando cavidades, comprimidos ou cápsulas para alimentação, aplicando folha de cobertura, e mover embalagens acabadas para corte e descarga. Quando esse ritmo escorrega, selos fracos, cavidades malformadas, bolsos vazios, rugas de folha, e erros de registro podem criar rejeições rapidamente, tempo de inatividade, e material de embalagem desperdiçado. As falhas de vedação merecem atenção especial porque uma embalagem pode parecer normal enquanto seu desempenho de barreira já pode estar comprometido. Uma regra útil no chão de fábrica é observar quatro coisas primeiro: aquecer, pressão, movimento, e material – muitas falhas recorrentes deixam pistas em pelo menos um deles.
A solução eficaz de problemas em máquinas de embalagem blister segue essas pistas em vez de depender de ajustes por tentativa e erro. As seções abaixo cobrem embalagens comuns, mecânico, utilidade, e controle de falhas encontradas em uma máquina de embalagem blister, juntamente com verificações práticas e o ponto onde falhas recorrentes começam a indicar um problema mais profundo de manutenção ou de projeto da máquina.
Nota de segurança: Antes de inspecionar as ferramentas, rolos, componentes de vedação, peças de corte, ou sistemas elétricos, pare e isole a máquina de acordo com as instruções do fabricante e os procedimentos de segurança do seu local. Nunca ignore proteções ou intertravamentos de segurança durante a solução de problemas.
Selos de bolha fracos ou inconsistentes
O que você vê: A folha da tampa se solta com muita facilidade, parte do selo permanece aberta, ou uma área falha repetidamente na verificação aprovada de qualidade ou integridade do selo da planta. Se a falha afetar toda a web, observe primeiro o processo compartilhado ou as condições materiais. Se permanecer em uma pista ou ao longo de uma borda, contato local com ferramentas merece mais atenção.
Por que isso acontece: A temperatura é apenas uma causa possível. A qualidade da vedação depende da temperatura de vedação, pressão, tempo de contato, velocidade da linha, revestimento de folha, formando teia, e condição da superfície de vedação. Pó, acúmulo de adesivo, ferramentas danificadas, pressão desigual, posição incorreta da web, ou um lote de material diferente podem reduzir o contato efetivo.
Verificações e correções:
- Confirme a temperatura real de vedação. Verifique a temperatura da superfície de vedação usando um produto aprovado, método calibrado e compará-lo com a faixa validada para a combinação de rede de formação e folha de cobertura.
- Inspecione o contato de vedação. Verifique a placa de vedação ou rolo, componentes de pressão, superfície de ferramenta, e alinhamento.
- Remover contaminação. Pare e isole a máquina antes de limpar uma área de vedação quente. Remova a poeira, resíduo adesivo, e fragmentos de embalagens.
- Verifique o material. Se o problema começar após uma troca de filme ou folha, confirmar especificação, orientação, condição de rolo, e compatibilidade de revestimento.
- Revise a velocidade e o tempo de contato. Uma vedação que funciona em baixa velocidade, mas enfraquece na velocidade de produção, aponta para a transferência de calor, estabilidade de pressão, habitar, ou movimento da web.
Nota de campo: Se apenas uma pista estiver falhando, um aumento de temperatura ou pressão em toda a máquina pode afetar pistas estáveis sem corrigir a causa local.
Raso, Recolhido, ou cavidades de bolhas irregulares
O que você vê: Os bolsos são muito rasos, a profundidade da cavidade varia ao longo da teia, um lado parece esticado, ou comprimidos e cápsulas não ficam mais corretamente dentro do bolso. Mais grave defeitos formando bolhas incluir dobras, desbaste, rasgando, e cavidades incompletas.
Por que isso acontece: Com materiais termoformados, a teia deve atingir uma condição de formação adequada antes do vácuo, ar comprimido, ou assistência mecânica molda-o no molde. Aquecimento irregular, passagens de ar bloqueadas, pressão de formação instável, selos danificados, desalinhamento de ferramentas, resfriamento insuficiente, ou a variação do material pode alterar a geometria da cavidade.
Em um máquina farmacêutica da bolha, A conformação a frio Alu-Alu segue um processo diferente e depende do comportamento do laminado moldado a frio e das ferramentas, em vez da termoformação térmica.
Verificações e correções:
- Verifique as condições de formação. Confirme se a teia atinge a temperatura adequada ao material e se o aquecimento é uniforme.
- Inspecione as passagens de ar. Aberturas de molde bloqueadas, linhas vazando, pressão instável, ou selos danificados podem produzir bolsas rasas.
- Verifique o alinhamento do molde. Um defeito que se repete na mesma posição da cavidade geralmente aponta para ferramentas locais ou fluxo de ar.
- Verifique o resfriamento. O resfriamento deficiente pode permitir que uma cavidade recém-formada se distorça antes das operações posteriores.
- Compare o lote de material. Variação de espessura, encolhimento, ou más condições do rolo podem criar defeitos que o ajuste da máquina por si só não consegue remover.
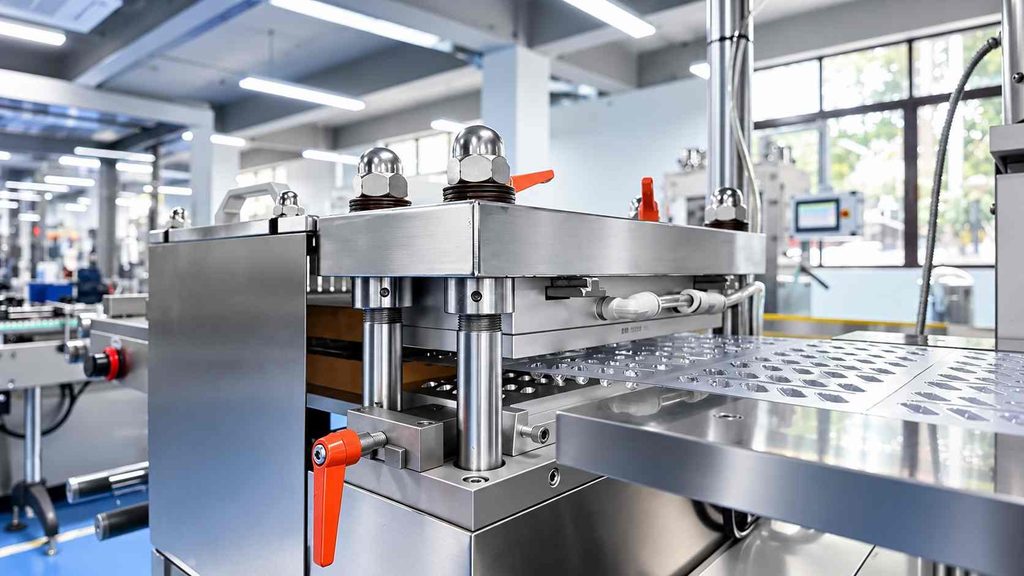
Enrugamento de filme e folha, Rasgando, ou problemas de rastreamento
O que você vê: A teia em formação se move lateralmente, folha de cobertura entra na vedação com rugas, bordas do material rasgam, ou operadores corrigem repetidamente o rastreamento. Algumas falhas aparecem somente após o aumento da velocidade de produção.
Por que isso acontece: A ruga visível geralmente está a jusante da causa real. Tensão de desenrolamento desigual, carregamento incorreto do rolo, rolos-guia não paralelos, contaminação, bordas danificadas, transporte web instável, ou um problema no sensor pode perturbar o material várias estações antes.
Verificações e correções:
- Trace a web desde o desenrolar. Encontre o primeiro ponto onde ele para de funcionar plano e centralizado.
- Verifique o carregamento e a tensão do rolo. Certifique-se de que o rolo fique reto e desenrole sem puxar lateralmente excessivamente.
- Inspecione os rolos-guia. Verifique o alinhamento, rolamentos, contaminação, e superfícies entrando em contato com a web.
- Verifique os sensores de rastreamento quando instalados. Limpe lentes fotoelétricas e verifique a detecção confiável.
- Compare velocidade baixa e total. Uma falha que aparece somente após a aceleração sugere tensão dinâmica, sincronização de transporte, ou condição do rolo.
Nota de campo: Não corrija uma ruga posterior até saber onde a teia se tornou instável pela primeira vez.
Problemas de alimentação: Bolsos vazios, Alimentação Dupla, e danos ao produto
O que você vê: Bolsas vazias chegam à inspeção, dois produtos entram em uma cavidade, tablets saltam da posição, cápsulas ficam danificadas, ou o alimentador repetidamente bloqueia ou emperra.
Por que isso acontece: Em equipamentos de embalagem blister, uma falha de alimentação nem sempre é uma falha de alimentação. Dimensões do comprimido ou cápsula, revestimento, pó, estático, fricção superficial, e o comportamento do fluxo podem alterar o desempenho alimentar. Guias desgastados, vibração inadequada, má configuração do alimentador, ou erros de sincronização podem produzir sintomas semelhantes.
Verificações e correções:
- Compare o lote do produto. Se a falha começar com um novo lote de comprimidos ou cápsulas, verifique o comportamento do produto antes de reajustar completamente o alimentador.
- Limpe o caminho de alimentação. Pólvora e fragmentos podem alterar o movimento através dos trilhos, guias, pincéis, e pratos de alimentação.
- Ajuste o alimentador ao produto. Verifique as vagas, altura guia, posição da escova, peças de retenção, e vibração.
- Verifique a sincronização. A entrega do produto deve corresponder à posição do bolso e à indexação.
- Teste em uma velocidade mais baixa. Se os bolsos vazios desaparecerem imediatamente, investigar taxa de entrega, tempo, ou vibração na saída alvo.
- Verifique a estabilidade do ar ou do vácuo onde for usado. Flutuações de serviços públicos podem fazer com que um sistema de alimentação ajustado corretamente pareça instável.
Cadastro, Indexação, e desvio de codificação
O que você vê: Mudanças de informações impressas, cavidades se movem em relação à vedação ou corte, ou a codificação em lote percorre gradualmente o material da tampa. Alguns erros aumentam lentamente; outros aparecem imediatamente após reiniciar, substituição de rolo, ou mudança.
Por que isso acontece: O registro preciso em uma máquina de embalagem blister depende do transporte repetível da banda. Variação de tensão, componentes de tração deslizantes, configurações de índice incorretas, vestir, contaminação do sensor, ou configuração de formato ruim podem mudar de posição. Em sistemas servo-acionados, feedback de posição e sincronização também se tornam parte do caminho de diagnóstico.
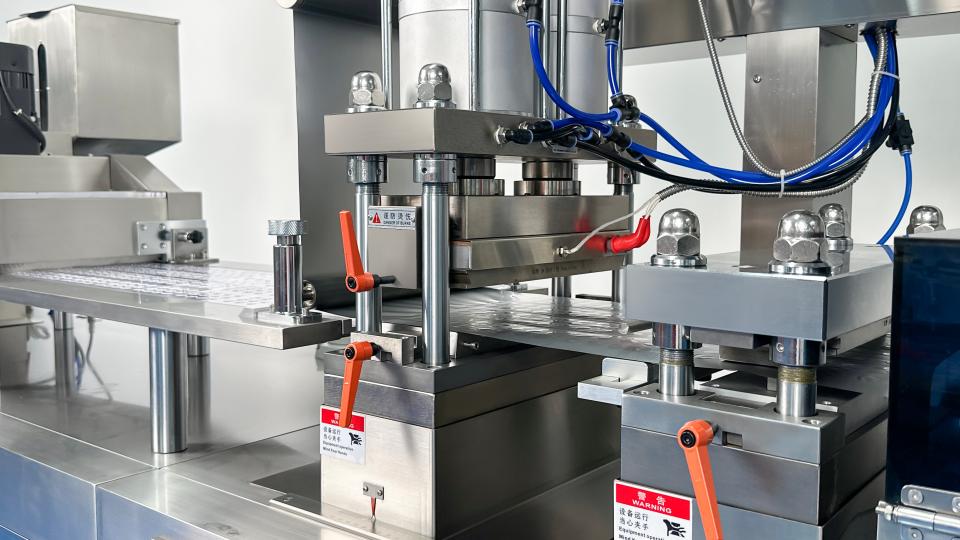
Verificações e correções:
- Separe o desvio gradual do deslocamento repentino. Movimento gradual aponta em direção ao transporte, tensão, vestir, ou comentários. O movimento repentino geralmente segue a configuração ou mudanças de material.
- Estabilize primeiro o transporte da web. Verifique os guias, puxando componentes, tensão, e alinhamento.
- Verifique o comprimento do índice. Confirme se o curso programado corresponde ao formato instalado.
- Limpar sensores de registro. Baixo contraste ou contaminação podem causar alinhamento inconsistente.
- Verifique novamente após a mudança. Ferramentas, posição do sensor, receita, e o alinhamento da estação deve retornar às posições de referência estabelecidas.
Sensor, Inspeção, e erros do sistema de rejeição
O que você vê: Bons pacotes são rejeitados, alarmes de produto perdido aparecem mesmo que as cavidades estejam cheias, o sistema de visão relata falhas intermitentes, ou defeitos genuínos passam na inspeção.
Por que isso acontece: Dependendo da configuração da máquina, a inspeção pode contar com sensores fotoelétricos, câmeras, codificadores, iluminação, Lógica CLP, e rejeitar a confirmação. Pó, baixo contraste, acionamento incorreto, shifted sensors, changed product appearance, loose connections, or the wrong recipe can all produce false decisions.
Verificações e correções:
- Inspect the rejected pack. Confirm whether the reported defect actually exists.
- Clean sensors and optics. Pó, particles, resíduo adesivo, and fingerprints can alter detection.
- Check timing and position. The system must inspect the correct cavity at the correct point in the cycle.
- Verify the active recipe. Product color, foil graphics, and cavity layout can require different settings.
- Test the reject mechanism. Make sure the detected defective pack is the same pack physically removed downstream.
Corte, Perforation, and Blister Burr Defects
O que você vê: Blister cards have rough edges, rebarbas, incomplete cuts, poor perforation, or remain partly connected. Sometimes the cut is clean but shifted relative to the cavity layout.
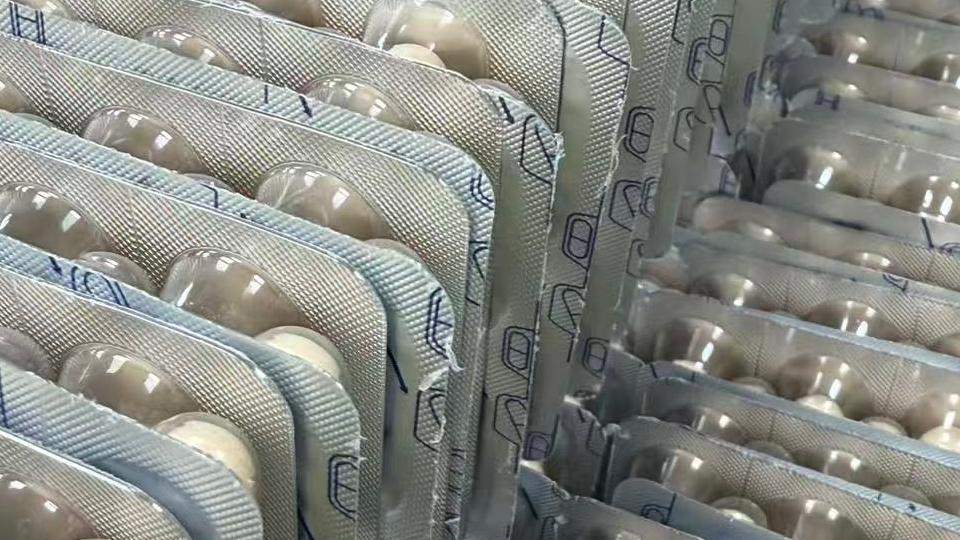
Por que isso acontece: Worn punches, damaged dies, instalação incorreta da ferramenta, folga excessiva, contaminação, desgaste da transmissão, e a posição instável da banda podem afetar a qualidade do corte. Os problemas de registro a montante podem, portanto, parecer problemas de ferramentas de corte.
Verificações e correções:
- Confirme o registro primeiro. Certifique-se de que o blister chegue na posição correta.
- Inspecione as bordas do punção e da matriz. Vestir, fichas, ou acúmulo pode criar rebarbas recorrentes.
- Verifique a instalação da ferramenta. Verifique os assentos, alinhamento, guias, e fixadores.
- Verifique a transmissão mecânica. Correntes soltas ou movimentos de avanço inconsistentes podem alterar a posição de corte.
- Remova acabamentos e detritos. O material residual pode interferir no movimento e na separação.
Segurança: Pare e isole a máquina antes de trabalhar perto de punções, morre, correntes, ou mover componentes de corte.
Elétrica, Controle de temperatura, e falhas de utilidade
Nem todas as falhas nos equipamentos de embalagem blister farmacêutico aparecem primeiro como um defeito de embalagem. Poder, controle de temperatura, ar comprimido, vazio, resfriamento, e problemas no sistema de acionamento podem afetar diversas estações ao mesmo tempo.
A máquina não inicia ou desliga com frequência
Verifique a fonte de alimentação de entrada, dispositivos de proteção, sequência de fases quando aplicável, circuito de parada de emergência, intertravamentos de segurança, e circuitos de motor ou aquecedor. Disparos repetidos do disjuntor devem ser tratados como uma falha elétrica, não simplesmente redefinir.
O diagnóstico elétrico deve ser realizado apenas por pessoal autorizado.
O aquecimento não aumenta ou a temperatura fica instável
As possíveis causas incluem um sensor de temperatura com falha, problema de fiação do termopar, falha do aquecedor, falha de relé ou relé de estado sólido, problema do controlador, ou conexão elétrica solta.
Antes de substituir o aquecedor, confirmar se o controlador está recebendo um sinal de temperatura válido e se o circuito de aquecimento está realmente sendo energizado.
A pressão do ar ou vácuo está muito baixa
Inspecione o suprimento de ar, mangueiras, acessórios, válvulas solenóides, filtros, e componentes de vácuo quanto a vazamento ou restrição. A instabilidade da utilidade pode afetar a formação, alimentação, vedação, e movimentos pneumáticos ao mesmo tempo.
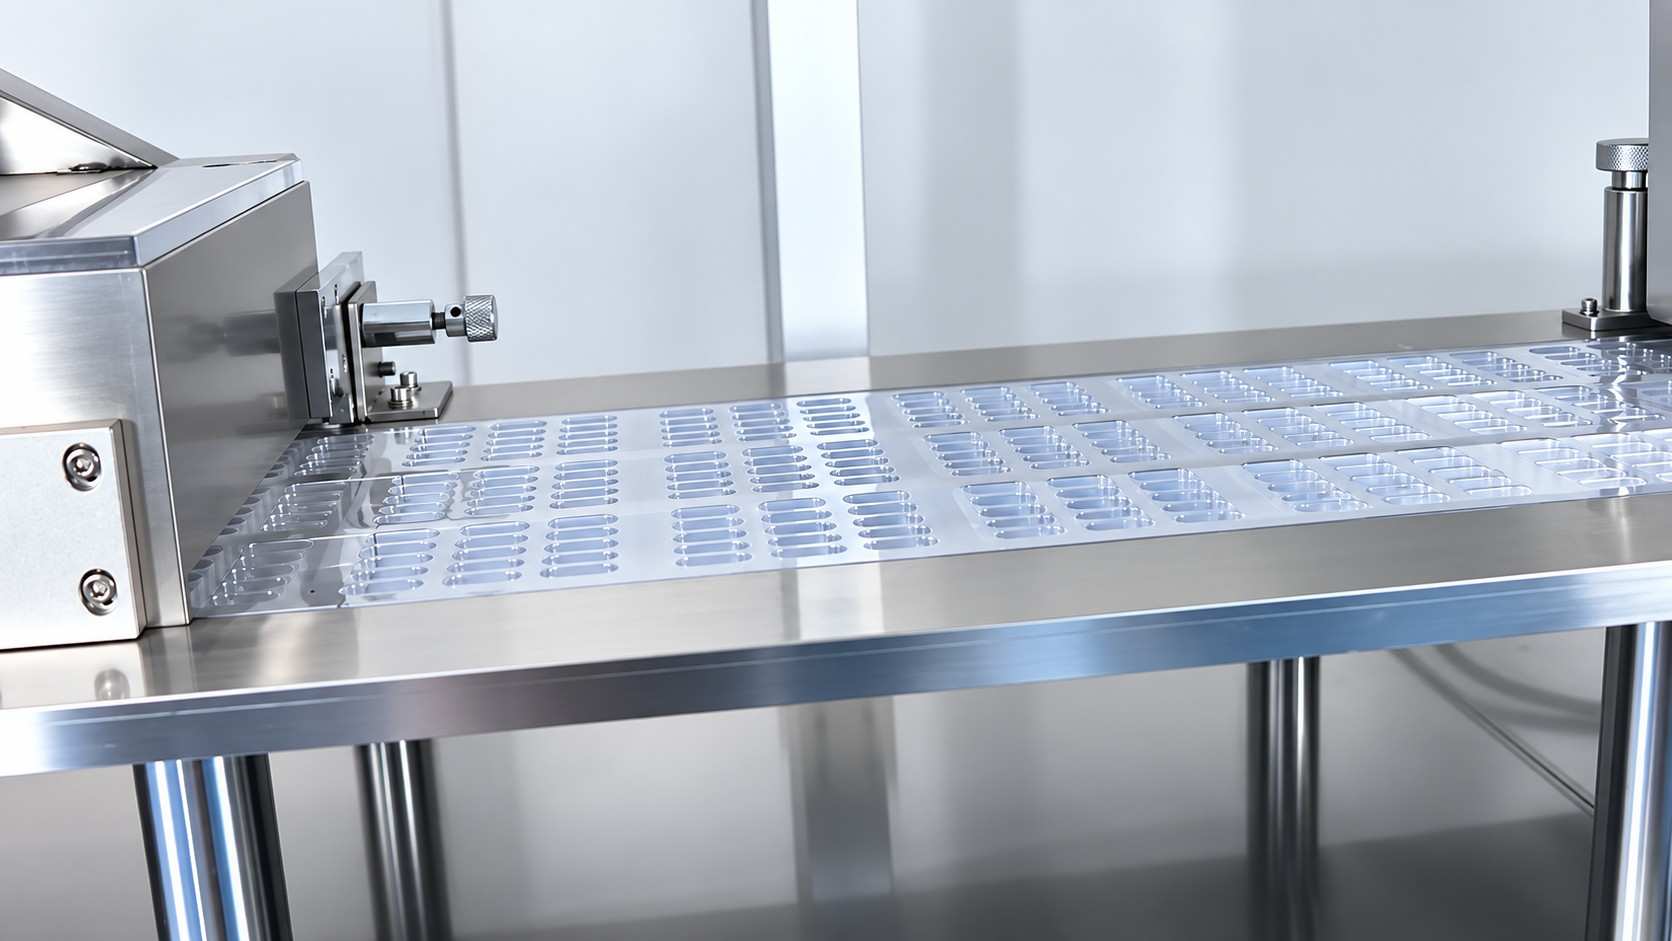
O sistema de direção trava ou faz ruído anormal
Pare a máquina e inspecione os rolamentos, lubrificação, engrenagens, correntes, cintos, e a área de trabalho para materiais estranhos. O aumento gradual do ruído pode indicar desgaste ou perda de lubrificação, enquanto o ruído repentino após uma mudança merece inspeção imediata.
Alarmes repetidos, Compotas, e paradas inesperadas da máquina
O que você vê: A máquina de blister para devido a alarmes recorrentes, pequenos congestionamentos retornam após reinicialização, ou uma linha que funciona normalmente por um período começa repentinamente a sofrer interrupções repetidas. O alarme final pode identificar onde a máquina parou e não onde a falha começou.
| Quando a falha aparece | Verifique primeiro | Evite presumir |
|---|---|---|
| Somente em alta velocidade de produção | Alimentação, tempo, transporte, sincronização | Funcionamento estável em baixa velocidade significa que não há problema |
| Depois de uma longa produção | Acúmulo de calor, resíduo, lubrificação, vestir | A condição de inicialização permanece inalterada |
| Imediatamente após a mudança | Ferramentas, receita, posição do sensor, alinhamento | Uma correção de deslocamento resolve tudo |
| Após uma troca de filme ou rolo de alumínio | Carregamento de rolo, condição material, tensão | Cada rolo se comporta de forma idêntica |
| Paradas intermitentes aleatórias | Sensores, utilitários, conexões, frouxidão | Redefinir é um reparo permanente |
| Mesma estação repetidamente | Mecanismo local e condições a montante | A estação parada final deve ser a causa raiz |
Verificações e correções:
- Leia o histórico de alarmes. Procure o primeiro evento anormal, não apenas a parada final.
- Compare as condições operacionais. Velocidade, lote, lote de materiais, tempo de execução, e ajustes recentes podem revelar um padrão.
- Inspecione o acúmulo e o desgaste. Muitas falhas mecânicas se desenvolvem gradualmente antes de uma parada completa.
- Verifique utilitários compartilhados. Ar, vazio, resfriamento, e falhas elétricas podem afetar diversas estações.
- Não confie em reinicializações repetidas. Redefinir restaura a produção temporariamente; não remove a causa.
Como prevenir problemas recorrentes em máquinas blister
A manutenção preventiva para equipamentos de embalagem blister deve estabelecer uma linha de base operacional estável e facilitar o reconhecimento de falhas recorrentes.
Registre receitas aprovadas, materiais de embalagem, configuração do alimentador, configurações de índice, parâmetros de inspeção, e velocidade operacional normal para cada formato. Depois de uma falha significativa, registrar o sintoma, estação afetada, lote de produto ou material, condição operacional, ação corretiva, e se o problema voltou.
A manutenção de rotina deve incluir a limpeza dos moldes de formação, faixas, e superfícies de vedação; verificando sistemas de refrigeração e ar/vácuo; inspecionando sensores; e cintos de monitoramento, correntes, rolamentos, peças de alimentação, ferramentas de vedação, e ferramentas de corte quanto ao desgaste.
Após cada mudança, reconfirmar a localização da ferramenta, configuração do alimentador, posição do sensor, caminho da web, e a receita selecionada antes de retornar à velocidade normal de produção.
Quando a solução de problemas não é mais suficiente
Alguns problemas recorrentes da máquina de blister eventualmente deixam de ser problemas de ajuste.
Se as mesmas falhas retornarem após a manutenção, a máquina deve funcionar abaixo da velocidade necessária para permanecer estável, os operadores gastam tempo excessivo realinhando estações após a mudança, ou controles mais antigos e componentes desgastados criam interrupções repetidas, o projeto da máquina e a condição geral devem fazer parte da investigação.
Ao comparar opções de modernização e substituição para uma máquina de embalagem blister farmacêutica, considere a repetibilidade da tração, alinhamento da estação, distribuição de pressão de vedação, troca de ferramentas, acesso de manutenção, capacidade de inspeção, e suporte para peças de reposição – não apenas a produção nominal.
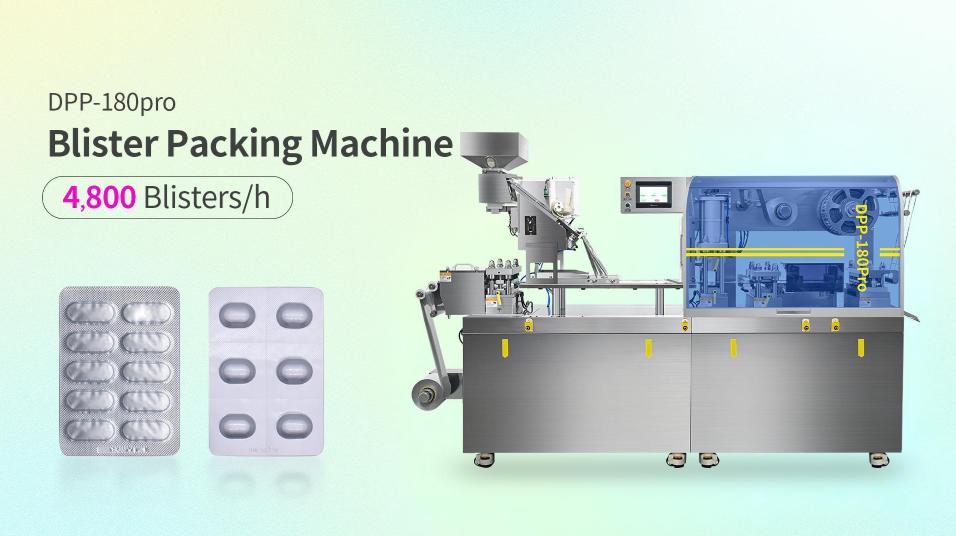
Por exemplo, Ruida Packing's Máquina de embalagem blister DPP-180Pro usa servo tração, estações de trabalho ajustáveis externamente, moldes de troca rápida, e uma estrutura de vedação térmica de cilindro duplo. Esses recursos de design são relevantes para diversas áreas de solução de problemas discutidas acima, incluindo estabilidade de tração, alinhamento da estação, consistência da pressão de vedação, mudança, e acesso para manutenção.
Perguntas frequentes sobre solução de problemas de máquinas de embalagem blister
O que devo verificar primeiro se apenas uma faixa de blister tiver vedação fraca?
Inspecione o contato de vedação local, contaminação, condição de ferramental, e alinhamento antes de alterar uma configuração comum de temperatura ou pressão. Uma falha que permanece em uma faixa geralmente merece investigação local primeiro.
Por que os blisters vazios aparecem apenas em velocidades mais altas da máquina?
Velocidade mais alta pode expor limites na entrega do alimentador, sincronização, controle de vibração, fluxo de produto, ou tempo de cavidade. Reduza a velocidade temporariamente para determinar se o problema está relacionado à operação dinâmica.
Como posso saber onde começa o enrugamento da folha?
Trace a teia desde o desenrolamento e identifique o primeiro rolo, guia, ou estação onde o material para de ficar plano ou centralizado. O enrugamento pode tornar-se óbvio na vedação, mesmo que tenha começado a montante.
Por que uma máquina de blister continua parando após a troca?
Verifique a instalação das ferramentas, seleção de receita, configuração do alimentador, posição do sensor, configurações de índice, e alinhamento. Paradas repetidas pós-troca geralmente apontam para configuração em vez de falha aleatória de componente.
O que devo verificar se a máquina de blister não esquenta?
Verifique o sensor de temperatura ou termopar, aquecedor, relé ou relé de estado sólido, fiação, dispositivos de proteção, e sinal do controlador. Os testes elétricos devem ser realizados por pessoal qualificado com a máquina isolada com segurança.
O material de embalagem pode causar problemas na máquina de blister?
Sim. Mudanças na espessura do filme, revestimento de folha, enrolamento de rolo, rigidez do material, condição da superfície, ou armazenamento pode afetar a formação, vedação, monitorando, e registro. Compare o novo material com a última execução estável antes de fazer grandes ajustes na máquina.
Conclusão
A solução eficaz de problemas em máquinas de embalagem blister começa com o padrão da falha, não alterando todas as configurações disponíveis. Selos fracos, cavidades malformadas, bolsos vazios, rugas da teia, desvio de registro, falsas rejeições, defeitos de corte, problemas de utilidade, e alarmes repetidos fornecem pistas sobre onde o processo se afastou da operação estável.
Confira o que mudou, compare defeitos locais e full-web, e verifique os componentes diretamente envolvidos antes de fazer grandes ajustes. Quando uma correção funciona, confirmar que permanece estável em condições normais de produção.
Quando as mesmas falhas continuam retornando apesar da configuração correta e da manutenção preventiva, olhe além dos parâmetros individuais. Condição do ferramental, projeto de tração, controles, ajuste de estação, e a configuração geral da máquina podem determinar se o reparo continuado, modernização, ou a substituição é a solução mais confiável a longo prazo.
Referências
- NÓS. Food and Drug Administration – Sistemas de fechamento de contêineres para embalagens de medicamentos e produtos biológicos humanos
- ASTM Internacional — ASTM F88/F88M-23, Método de teste padrão para resistência de vedação de materiais de barreira flexíveis
- Organização Mundial da Saúde — Diretrizes sobre embalagens para produtos farmacêuticos, QUEM TRS 902, Anexo 9
- Comissão Europeia — Volume EudraLex 4, Capítulo 5: Produção