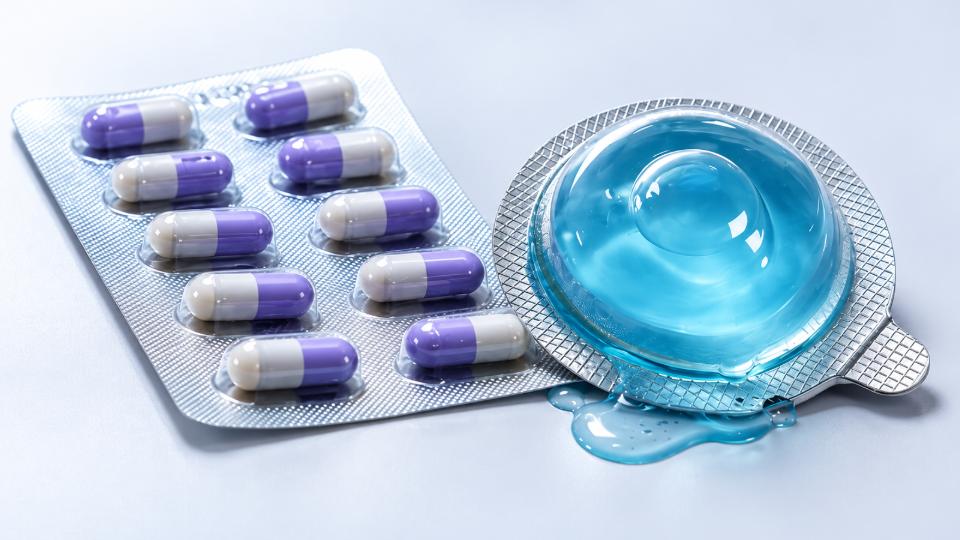
آلات التعبئة والتغليف نفطة هي نبض خط تعبئة الجرعات الصلبة, تشكيل تجاويف, أقراص أو كبسولات للتغذية, تطبيق احباط الغطاء, وتحريك العبوات النهائية نحو القطع والتفريغ. عندما ينزلق هذا الإيقاع, الأختام الضعيفة, تجاويف مشوهة, جيوب فارغة, التجاعيد احباط, وأخطاء التسجيل يمكن أن تؤدي إلى حالات رفض بسرعة, التوقف, ومواد التعبئة والتغليف المهدرة. تستحق حالات فشل الختم اهتمامًا خاصًا لأن العبوة يمكن أن تبدو طبيعية بينما قد يكون أداء حاجزها قد تم اختراقه بالفعل. من القواعد المفيدة في المتجر أن تراقب أربعة أشياء أولاً: حرارة, ضغط, حركة, والمادية - العديد من الأخطاء المتكررة تترك أدلة في واحدة منها على الأقل.
تتبع عملية استكشاف أخطاء آلة تعبئة الفقاعة وإصلاحها بشكل فعال هذه القرائن بدلاً من الاعتماد على تعديل التجربة والخطأ. تغطي الأقسام أدناه التغليف المشترك, ميكانيكية, جدوى, وأخطاء التحكم الموجودة في آلة تعبئة الفقاعة, جنبًا إلى جنب مع الفحوصات العملية والنقطة التي تبدأ فيها حالات الفشل المتكررة في الإشارة إلى مشكلة صيانة أعمق أو مشكلة في تصميم الماكينة.
مذكرة السلامة: قبل فحص الأدوات, بكرات, مكونات الختم, قطع القطع, أو الأنظمة الكهربائية, إيقاف الماكينة وعزلها وفقًا لتعليمات الشركة المصنعة وإجراءات السلامة الخاصة بموقعك. لا تتجاوز أبدًا الحراس أو أقفال الأمان أثناء استكشاف الأخطاء وإصلاحها.
أختام نفطة ضعيفة أو غير متناسقة
ما تراه: تتقشر رقاقة الغطاء بسهولة شديدة, يبقى جزء من الختم مفتوحا, أو فشلت منطقة واحدة بشكل متكرر في فحص جودة الختم أو التحقق من سلامة المصنع المعتمد. إذا كان الخطأ يؤثر على الويب بالكامل, انظر أولاً إلى العملية المشتركة أو الظروف المادية. إذا بقي في حارة واحدة أو على حافة واحدة, الاتصال بالأدوات المحلية يستحق المزيد من الاهتمام.
لماذا يحدث ذلك: درجة الحرارة ليست سوى سبب واحد محتمل. تعتمد جودة الختم على درجة حرارة الختم, ضغط, وقت الاتصال, سرعة الخط, طلاء احباط, تشكيل الويب, وحالة سطح الختم. تراب, تراكم لاصق, الأدوات التالفة, الضغط غير المتكافئ, موضع ويب غير صحيح, أو مجموعة مواد مختلفة يمكن أن تقلل من الاتصال الفعال.
الشيكات والإصلاحات:
- تأكد من درجة حرارة الختم الفعلية. التحقق من درجة حرارة سطح الختم باستخدام المعتمدة, طريقة المعايرة ومقارنتها مع النطاق المعتمد لتكوين شبكة التشكيل ومزيج رقائق الغطاء.
- فحص الاتصال الختم. تحقق من لوحة الختم أو الأسطوانة, مكونات الضغط, سطح الأدوات, والمحاذاة.
- إزالة التلوث. قم بإيقاف الجهاز وعزله قبل تنظيف منطقة الغلق الساخنة. إزالة الغبار, بقايا لاصقة, وشظايا التعبئة والتغليف.
- تحقق من المادة. إذا بدأت المشكلة بعد تغيير الفيلم أو الفويل, تأكيد المواصفات, توجيه, حالة لفة, وتوافق الطلاء.
- مراجعة السرعة ووقت الاتصال. يشير الختم الذي يعمل بسرعة منخفضة ولكنه يضعف عند سرعة الإنتاج إلى نقل الحرارة, استقرار الضغط, يسكن, أو حركة الويب.
ملاحظة ميدانية: إذا فشل مسار واحد فقط, قد تؤثر الزيادة في درجة الحرارة أو الضغط على مستوى الماكينة على الممرات المستقرة دون تصحيح السبب المحلي.
أجوف, انهار, أو تجاويف نفطة غير متساوية
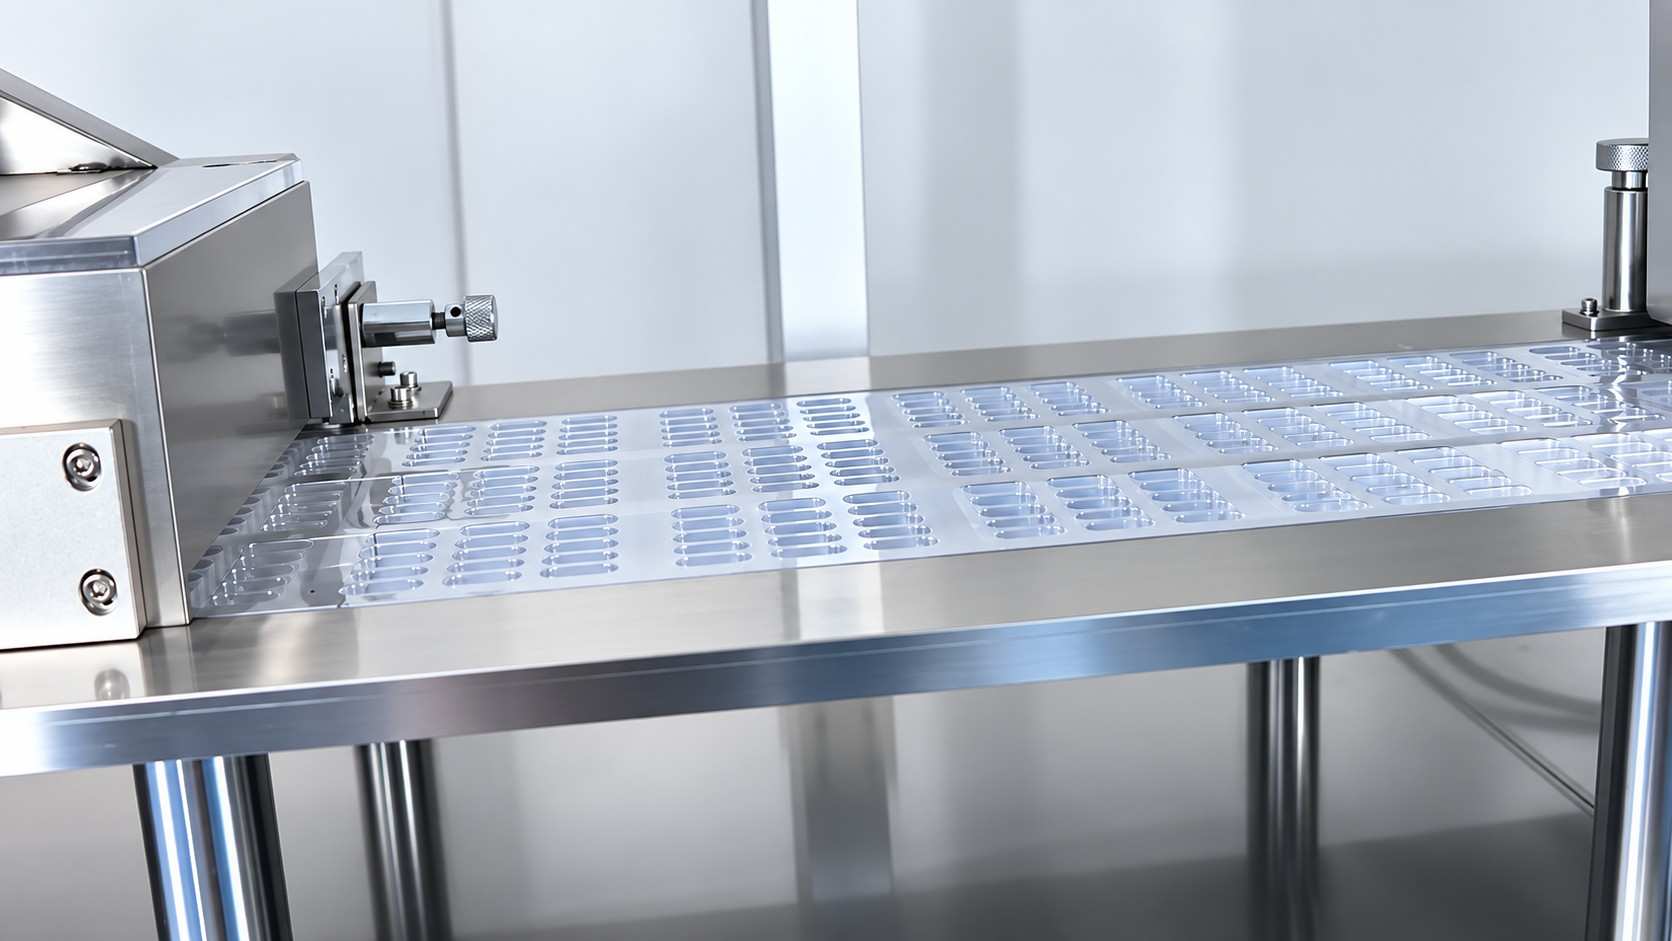
ما تراه: الجيوب ضحلة جدًا, يختلف عمق التجويف عبر الويب, يبدو أن أحد الجانبين ممتد, أو أن الأقراص والكبسولات لم تعد موجودة بشكل صحيح داخل الجيب. أكثر شدة عيوب تشكيل نفطة تشمل الطيات, رقيق, تمزق, وتجويفات غير مكتملة.
لماذا يحدث ذلك: مع المواد الحرارية, يجب أن تصل الشبكة إلى حالة تشكيل مناسبة قبل الفراغ, الهواء المضغوط, أو المساعدة الميكانيكية تشكله في القالب. التدفئة غير المتكافئة, الممرات الهوائية المسدودة, ضغط تشكيل غير مستقر, الأختام التالفة, اختلال الأدوات, تبريد غير كاف, أو يمكن لاختلاف المواد أن يغير هندسة التجويف.
على أ آلة نفطة الصيدلانية, يتبع تشكيل Alu-Alu على البارد عملية مختلفة ويعتمد على سلوك الصفائح ذات الشكل البارد والأدوات بدلاً من حرارة التشكيل الحراري.
الشيكات والإصلاحات:
- التحقق من شروط التشكيل. تأكد من أن النسيج يصل إلى درجة الحرارة المناسبة للمادة وأن التسخين موحد.
- Inspect air passages. Blocked mold vents, leaking lines, unstable pressure, or damaged seals can produce shallow pockets.
- Check mold alignment. A defect that repeats in the same cavity position usually points toward local tooling or air flow.
- Verify cooling. Poor cooling can allow a newly formed cavity to distort before downstream operations.
- Compare the material lot. Thickness variation, shrinkage, or poor roll condition can create defects that machine adjustment alone cannot remove.
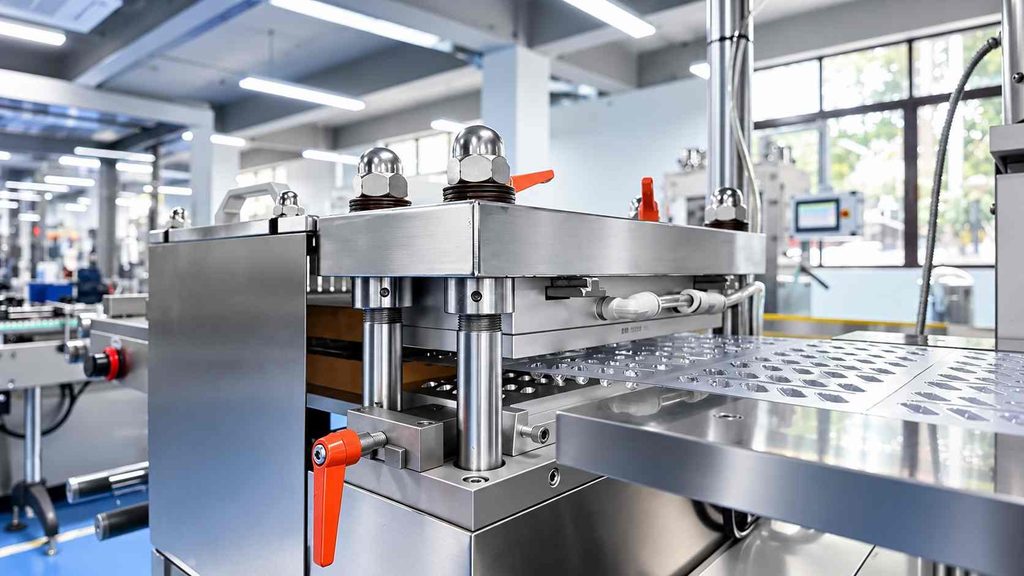
Film and Foil Wrinkling, Tearing, or Tracking Problems
ما تراه: The forming web moves sideways, lidding foil enters sealing with wrinkles, material edges tear, or operators repeatedly correct tracking. Some faults appear only after production speed increases.
لماذا يحدث ذلك: The visible wrinkle is often downstream from the actual cause. التوتر غير المتكافئ, تحميل لفة غير صحيح, بكرات توجيه غير متوازية, تلوث, الحواف التالفة, نقل الويب غير المستقر, أو قد تؤدي مشكلة في المستشعر إلى تشويش المادة عدة محطات سابقًا.
الشيكات والإصلاحات:
- تتبع الويب من الاسترخاء. ابحث عن النقطة الأولى حيث يتوقف عن العمل بشكل مسطح ومتمركز.
- تحقق من تحميل اللفة والتوتر. تأكد من وضع اللفة بشكل مستقيم واسترخائها دون سحب جانبي مفرط.
- فحص بكرات التوجيه. تحقق من المحاذاة, محامل, تلوث, والأسطح التي تتصل بالويب.
- تحقق من أجهزة استشعار التتبع حيثما تم تركيبها. تنظيف العدسات الكهروضوئية والتحقق من الكشف الموثوق.
- قارن السرعة المنخفضة والكاملة. يشير الخطأ الذي يظهر فقط بعد التسارع إلى التوتر الديناميكي, مزامنة النقل, أو حالة الأسطوانة.
ملاحظة ميدانية: لا تقم بتصحيح التجاعيد النهائية حتى تعرف أين أصبحت الويب غير مستقرة لأول مرة.
مشاكل التغذية: جيوب فارغة, تغذية مزدوجة, وتلف المنتج
ما تراه: جيوب نفطة فارغة تصل إلى التفتيش, يدخل منتجان في تجويف واحد, أقراص تقفز من مكانها, تصبح الكبسولات تالفة, أو تقوم وحدة التغذية بالجسور أو الاختناقات بشكل متكرر.
لماذا يحدث ذلك: على معدات التعبئة والتغليف نفطة, خطأ التغذية ليس دائمًا خطأ في التغذية. أبعاد القرص أو الكبسولة, طلاء, تراب, ثابت, الاحتكاك السطحي, وسلوك التدفق يمكن أن يغير أداء التغذية. أدلة البالية, اهتزاز غير مناسب, إعداد وحدة التغذية سيئة, أو يمكن أن تنتج أخطاء المزامنة أعراضًا مشابهة.
الشيكات والإصلاحات:
- قارن دفعة المنتج. إذا بدأ الخلل بقرص أو كبسولة جديدة, تحقق من سلوك المنتج قبل إعادة ضبط وحدة التغذية بالكامل.
- تنظيف مسار التغذية. يمكن للمسحوق والشظايا تغيير الحركة عبر المسارات, أدلة, فرش, وألواح التغذية.
- اضبط وحدة التغذية على المنتج. تحقق من الفتحات, ارتفاع الدليل, موضع الفرشاة, الاحتفاظ بالأجزاء, والاهتزاز.
- تحقق من المزامنة. يجب أن يتطابق تسليم المنتج مع موضع الجيب والفهرسة.
- اختبار بسرعة أقل. إذا اختفت الجيوب الفارغة على الفور, التحقيق في معدل التسليم, توقيت, أو الاهتزاز عند الإخراج المستهدف.
- تحقق من ثبات الهواء أو الفراغ في مكان استخدامه. يمكن لتقلبات المرافق أن تجعل نظام التغذية الذي تم ضبطه بشكل صحيح يبدو غير مستقر.
تسجيل, الفهرسة, والانجراف الترميز
ما تراه: تحولات المعلومات المطبوعة, تتحرك التجاويف بالنسبة للختم أو القطع, أو يسير الترميز الدفعي تدريجيًا عبر مادة الغطاء. بعض الأخطاء تنشأ ببطء; يظهر البعض الآخر مباشرة بعد إعادة التشغيل, استبدال لفة, أو التحول.
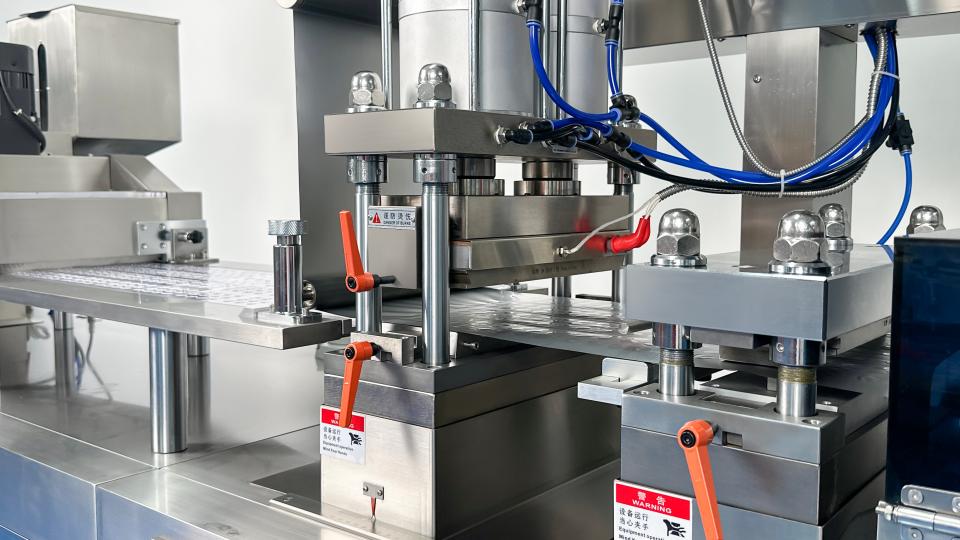
لماذا يحدث ذلك: يعتمد التسجيل الدقيق على آلة تعبئة الفقاعة على النقل عبر الويب القابل للتكرار. تباين التوتر, انزلاق مكونات الجر, إعدادات الفهرس غير صحيحة, يرتدي, تلوث أجهزة الاستشعار, أو يمكن أن يؤدي إعداد التنسيق السيئ إلى تغيير موضعه. على الأنظمة التي تعمل بمحرك مؤازر, تصبح ردود الفعل والمزامنة أيضًا جزءًا من مسار التشخيص.
الشيكات والإصلاحات:
- انجراف تدريجي منفصل عن الإزاحة المفاجئة. الحركة التدريجية تشير نحو النقل, توتر, يرتدي, أو ردود الفعل. غالبًا ما تتبع الحركة المفاجئة تغييرات في الإعداد أو المواد.
- تثبيت النقل عبر الويب أولاً. تحقق من الأدلة, سحب المكونات, توتر, والمحاذاة.
- التحقق من طول الفهرس. تأكد من أن الحد المبرمج يطابق التنسيق المثبت.
- تنظيف أجهزة الاستشعار التسجيل. قد يؤدي التباين الضعيف أو التلوث إلى محاذاة غير متناسقة.
- إعادة الفحص بعد التغيير. الأدوات, موقف الاستشعار, وصفة, ويجب أن تعود محاذاة المحطة إلى المواضع المرجعية المحددة.
الاستشعار, تقتيش, ورفض أخطاء النظام
ما تراه: تم رفض الحزم الجيدة, تظهر إنذارات فقدان المنتج على الرغم من امتلاء التجاويف, نظام الرؤية يبلغ عن أخطاء متقطعة, أو عيوب حقيقية تمر التفتيش.
لماذا يحدث ذلك: اعتمادا على تكوين الجهاز, يمكن أن يعتمد الفحص على أجهزة الاستشعار الكهروضوئية, الكاميرات, التشفير, إضاءة, منطق PLC, and reject confirmation. تراب, poor contrast, incorrect triggering, shifted sensors, changed product appearance, loose connections, or the wrong recipe can all produce false decisions.
الشيكات والإصلاحات:
- Inspect the rejected pack. Confirm whether the reported defect actually exists.
- Clean sensors and optics. تراب, particles, بقايا لاصقة, and fingerprints can alter detection.
- Check timing and position. The system must inspect the correct cavity at the correct point in the cycle.
- Verify the active recipe. Product color, foil graphics, and cavity layout can require different settings.
- Test the reject mechanism. Make sure the detected defective pack is the same pack physically removed downstream.
قطع, Perforation, and Blister Burr Defects
ما تراه: Blister cards have rough edges, نتوءات, incomplete cuts, poor perforation, or remain partly connected. Sometimes the cut is clean but shifted relative to the cavity layout.
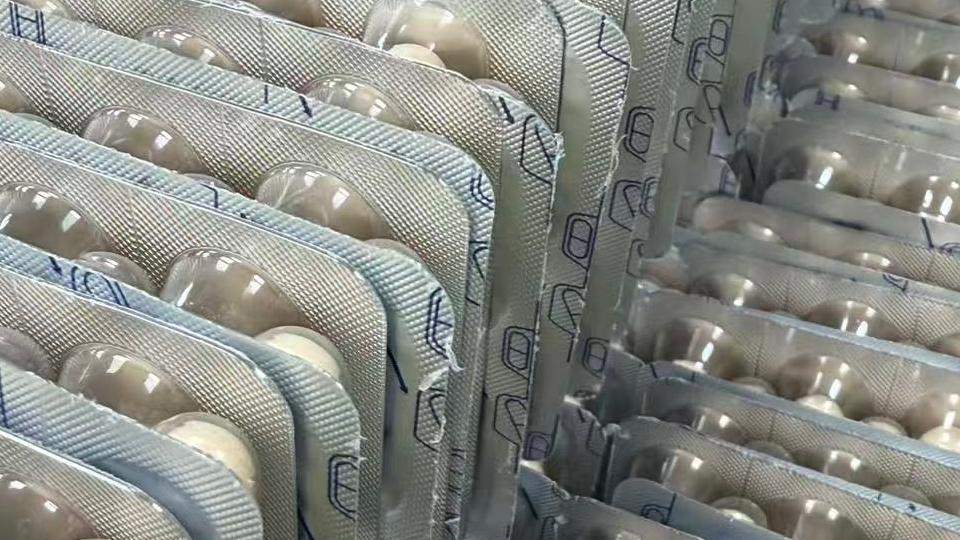
لماذا يحدث ذلك: اللكمات البالية, يموت التالفة, تثبيت أداة غير صحيحة, التخليص المفرط, تلوث, ارتداء الإرسال, ويمكن أن يؤثر موضع الويب غير المستقر على جودة القطع. ومن ثم يمكن أن تبدو مشكلات التسجيل الأولية وكأنها مشكلات تتعلق بأدوات القطع.
الشيكات والإصلاحات:
- تأكيد التسجيل أولا. تأكد من وصول البثرة إلى الموضع الصحيح.
- فحص حواف الثقب والموت. يرتدي, رقائق, أو يمكن أن يؤدي التراكم إلى إنشاء نتوءات متكررة.
- التحقق من تثبيت الأداة. تحقق من المقاعد, تنسيق, أدلة, والسحابات.
- فحص ناقل الحركة الميكانيكي. يمكن أن تؤدي السلاسل السائبة أو حركة التغذية غير المتناسقة إلى تغيير موضع القطع.
- إزالة تقليم والحطام. يمكن أن تتداخل مواد النفايات مع الحركة والانفصال.
أمان: قم بإيقاف الماكينة وعزلها قبل العمل بالقرب من اللكمات, يموت, السلاسل, أو تحريك مكونات القطع.
كهربائي, التحكم في درجة الحرارة, وأخطاء المرافق
ليس كل خطأ في معدات تعبئة الفقاعة الصيدلانية يظهر أولاً كعيب في التغليف. قوة, التحكم في درجة الحرارة, الهواء المضغوط, فارغ, تبريد, ويمكن أن تؤثر مشكلات نظام القيادة على عدة محطات في وقت واحد.
لن تبدأ الآلة أو تقوم برحلات متكررة
تحقق من مصدر الطاقة الوارد, أجهزة الحماية, تسلسل المرحلة حيثما ينطبق ذلك, دائرة التوقف في حالات الطوارئ, تشابكات السلامة, ودوائر المحرك أو السخان. يجب التعامل مع رحلات الكسارة المتكررة على أنها عطل كهربائي, لا مجرد إعادة تعيين.
يجب أن يتم إجراء التشخيص الكهربائي فقط من قبل الموظفين المعتمدين.
لا ترتفع التدفئة أو تصبح درجة الحرارة غير مستقرة
تشمل الأسباب المحتملة فشل جهاز استشعار درجة الحرارة, مشكلة الأسلاك الحرارية, فشل السخان, التتابع أو خطأ تتابع الحالة الصلبة, مشكلة في وحدة التحكم, أو اتصال كهربائي فضفاض.
قبل استبدال السخان, تأكد مما إذا كانت وحدة التحكم تتلقى إشارة درجة حرارة صالحة وما إذا كان يتم تنشيط دائرة التسخين بالفعل.
ضغط الهواء أو الفراغ منخفض جدًا
فحص إمدادات الهواء, خراطيم, التجهيزات, صمامات الملف اللولبي, المرشحات, ومكونات فراغ للتسرب أو التقييد. يمكن أن يؤثر عدم استقرار المنفعة على التشكيل, تغذية, ختم, وحركات هوائية في نفس الوقت.
انحشار نظام القيادة أو إصدار ضوضاء غير طبيعية
أوقف الآلة وافحص المحامل, تشحيم, التروس, السلاسل, أحزمة, ومنطقة العمل للمواد الأجنبية. يمكن أن تشير الضوضاء المتزايدة تدريجيًا إلى التآكل أو فقدان التشحيم, في حين أن الضوضاء المفاجئة بعد التغيير تستحق الفحص الفوري.
الإنذارات المتكررة, مربيات, وتوقف الآلة بشكل غير متوقع
ما تراه: تتوقف آلة تعبئة الفقاعة عن الإنذارات المتكررة, عودة المربيات الصغيرة بعد إعادة التعيين, أو أن الخط الذي يعمل بشكل طبيعي لفترة يبدأ فجأة في التعرض لانقطاعات متكررة. قد يحدد الإنذار الأخير مكان توقف الآلة وليس مكان بدء الخلل.
| عندما يظهر الخلل | تحقق أولا | تجنب الافتراض |
|---|---|---|
| فقط بسرعة إنتاج عالية | تغذية, توقيت, ينقل, المزامنة | التشغيل المستقر بسرعة منخفضة يعني عدم وجود مشكلة |
| بعد فترة طويلة من الإنتاج | تراكم الحرارة, بقايا, تشحيم, يرتدي | حالة بدء التشغيل تبقى دون تغيير |
| مباشرة بعد التحول | الأدوات, وصفة, موقف الاستشعار, تنسيق | تصحيح إزاحة واحد يحل كل شيء |
| بعد تغيير الفيلم أو لفة احباط | تحميل لفة, الحالة المادية, توتر | كل لفة تتصرف بشكل مماثل |
| توقفات عشوائية متقطعة | أجهزة الاستشعار, المرافق, اتصالات, رخاوة | إعادة الضبط هي إصلاح دائم |
| نفس المحطة مرارا وتكرارا | الآلية المحلية وظروف المنبع | يجب أن تكون المحطة المتوقفة النهائية هي السبب الجذري |
الشيكات والإصلاحات:
- قراءة تاريخ التنبيه. ابحث عن أول حدث غير طبيعي, ليس فقط المحطة النهائية.
- قارن ظروف التشغيل. سرعة, حزمة, الكثير من المواد, وقت التشغيل, والتعديلات الأخيرة يمكن أن تكشف عن نمط ما.
- فحص تراكم وارتداء. تتطور العديد من الأعطال الميكانيكية تدريجيًا قبل التوقف التام.
- تحقق من المرافق المشتركة. هواء, فارغ, تبريد, ومن الممكن أن تؤثر الأعطال الكهربائية على عدة محطات.
- لا تعتمد على عمليات إعادة التعيين المتكررة. إعادة الضبط تعيد الإنتاج مؤقتًا; لا يزيل السبب.
كيفية منع تكرار مشاكل آلة البثرة
يجب أن تؤدي الصيانة الوقائية لمعدات تعبئة الفقاعات إلى إنشاء خط أساس تشغيلي مستقر وتسهيل التعرف على الأخطاء المتكررة.
تسجيل الوصفات المعتمدة, مواد التعبئة والتغليف, تكوين المغذية, إعدادات الفهرس, معلمات التفتيش, وسرعة التشغيل العادية لكل تنسيق. بعد خطأ كبير, سجل الأعراض, المحطة المتضررة, دفعة المنتج أو المادة, حالة التشغيل, الإجراء التصحيحي, وما إذا كانت المشكلة عادت.
يجب أن تشمل الصيانة الروتينية تنظيف قوالب التشكيل, المسارات, وختم الأسطح; فحص أنظمة التبريد والهواء/الفراغ; فحص أجهزة الاستشعار; وأحزمة المراقبة, السلاسل, محامل, أجزاء التغذية, أدوات الختم, وأدوات القطع للارتداء.
بعد كل تبديل, إعادة تأكيد موقع الأدوات, إعداد المغذية, موقف الاستشعار, مسار الويب, والوصفة المختارة قبل العودة إلى سرعة الإنتاج العادية.
عندما لم يعد استكشاف الأخطاء وإصلاحها كافيا
تتوقف بعض مشكلات آلة الفقاعة المتكررة في النهاية عن كونها مشكلات تعديل.
إذا عادت نفس الأعطال بعد الصيانة, يجب أن تعمل الآلة بأقل من السرعة المطلوبة لتظل مستقرة, يقضي المشغلون وقتًا طويلاً في إعادة تنظيم المحطات بعد التغيير, أو أن عناصر التحكم القديمة والمكونات البالية تؤدي إلى انقطاعات متكررة, يجب أن يصبح تصميم الماكينة وحالتها العامة جزءًا من التحقيق.
عند مقارنة خيارات التحديث والاستبدال لآلة تعبئة الفقاعة الصيدلانية, النظر في تكرار الجر, محاذاة المحطة, توزيع ضغط الختم, تغيير الأدوات, الوصول إلى الصيانة, القدرة على التفتيش, ودعم قطع الغيار - وليس الناتج المقدر وحده.
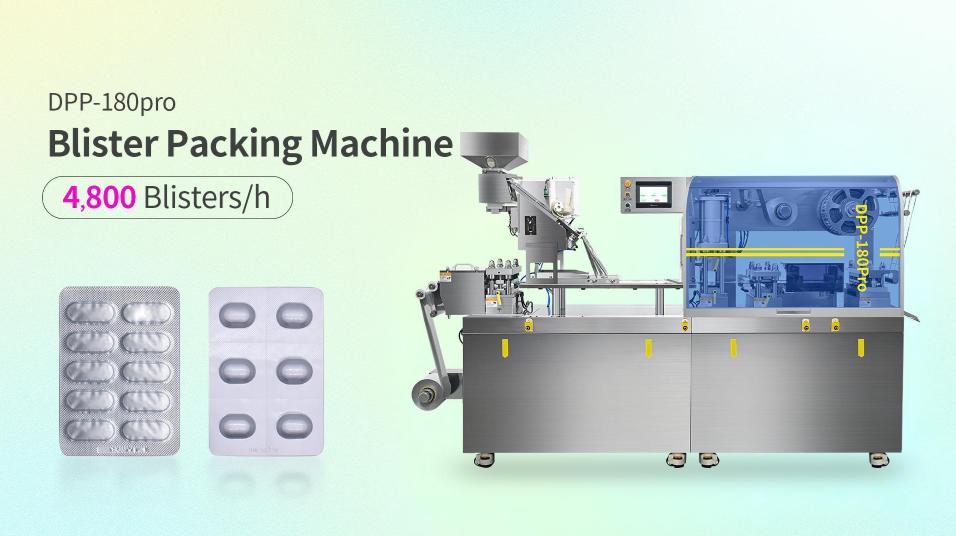
على سبيل المثال, رويدا للتعبئة آلة تعبئة الفقاعة DPP-180Pro يستخدم الجر المؤازر, محطات عمل قابلة للتعديل خارجيًا, قوالب التغيير السريع, وهيكل مزدوج الغلق للحرارة. ترتبط ميزات التصميم هذه بالعديد من مجالات استكشاف الأخطاء وإصلاحها التي تمت مناقشتها أعلاه, بما في ذلك استقرار الجر, محاذاة المحطة, اتساق ضغط الختم, التحول, والوصول إلى الصيانة.
الأسئلة الشائعة حول استكشاف أخطاء آلة تغليف الفقاعة وإصلاحها
ما الذي يجب أن أتحقق منه أولاً إذا كان هناك ممر نفطة واحد فقط يحتوي على أختام ضعيفة?
فحص الاتصال الختم المحلي, تلوث, حالة الأدوات, والمحاذاة قبل تغيير درجة الحرارة أو إعداد الضغط المشترك. عادةً ما يستحق الخطأ الذي يبقى في حارة واحدة إجراء تحقيق محلي أولاً.
لماذا تظهر الجيوب الفقاعية الفارغة فقط عند السرعات العالية للآلة؟?
يمكن أن تؤدي السرعة الأعلى إلى كشف الحدود في توصيل وحدة التغذية, المزامنة, التحكم في الاهتزاز, تدفق المنتج, أو توقيت التجويف. قم بتقليل السرعة مؤقتًا لتحديد ما إذا كانت المشكلة مرتبطة بالتشغيل الديناميكي.
كيف يمكنني معرفة أين يبدأ تجاعيد الرقائق؟?
تتبع الويب من الاسترخاء وحدد الأسطوانة الأولى, مرشد, أو المحطة التي تتوقف فيها المادة عن الجريان المسطح أو المنتصف. يمكن أن تصبح التجاعيد واضحة عند الختم على الرغم من أنها بدأت عند المنبع.
لماذا تستمر آلة البثرة في التوقف بعد التغيير؟?
التحقق من تثبيت الأدوات, اختيار الوصفة, إعداد المغذية, موقف الاستشعار, إعدادات الفهرس, والمحاذاة. غالبًا ما تشير التوقفات المتكررة بعد التغيير إلى الإعداد بدلاً من فشل المكونات العشوائي.
ما الذي يجب أن أتحقق منه إذا كانت آلة البثرة لن تسخن؟?
تحقق من مستشعر درجة الحرارة أو المزدوجة الحرارية, سخان, التتابع أو تتابع الحالة الصلبة, الأسلاك, أجهزة الحماية, وإشارة التحكم. يجب إجراء الاختبار الكهربائي بواسطة موظفين مؤهلين مع عزل الماكينة بأمان.
يمكن أن تسبب مواد التعبئة والتغليف مشاكل في آلة البثرة?
نعم. التغييرات في سمك الفيلم, طلاء احباط, لف لفة, صلابة المواد, حالة السطح, أو التخزين يمكن أن يؤثر على التشكيل, ختم, تتبع, والتسجيل. قارن المادة الجديدة مع آخر عملية تشغيل مستقرة قبل إجراء تعديلات كبيرة على الماكينة.
خاتمة
يبدأ استكشاف أخطاء آلة تعبئة الفقاعة وإصلاحها بشكل فعال بنمط الخلل, ليس مع تغيير كل الإعدادات المتاحة. الأختام الضعيفة, تجاويف مشوهة, جيوب فارغة, تجاعيد الويب, الانجراف التسجيل, يرفض كاذبة, عيوب القطع, مشاكل المرافق, وتوفر كل من الإنذارات المتكررة أدلة حول المكان الذي ابتعدت فيه العملية عن التشغيل المستقر.
تحقق مما تغير, مقارنة العيوب المحلية والكاملة على شبكة الإنترنت, والتحقق من المكونات المعنية مباشرة قبل إجراء تعديلات كبيرة. عندما يعمل التصحيح, تأكد من أنها تظل مستقرة في ظل ظروف الإنتاج العادية.
عندما تستمر نفس الأعطال في العودة بالرغم من الإعداد الصحيح والصيانة الوقائية, ننظر إلى ما هو أبعد من المعلمات الفردية. حالة الأدوات, تصميم الجر, الضوابط, تعديل المحطة, ويمكن للتكوين العام للجهاز تحديد ما إذا كان الإصلاح مستمرًا, التحديثية, أو الاستبدال هو الحل الأكثر موثوقية على المدى الطويل.
المراجع
- نحن. إدارة الغذاء والدواء – أنظمة إغلاق الحاويات لتعبئة الأدوية البشرية والبيولوجية
- ASTM الدولية – ASTM F88/F88M-23, طريقة الاختبار القياسية لقوة الختم للمواد الحاجزة المرنة
- منظمة الصحة العالمية – المبادئ التوجيهية بشأن التعبئة والتغليف للمنتجات الصيدلانية, منظمة الصحة العالمية TRS 902, الملحق 9
- المفوضية الأوروبية – حجم EudraLex 4, الفصل 5: إنتاج