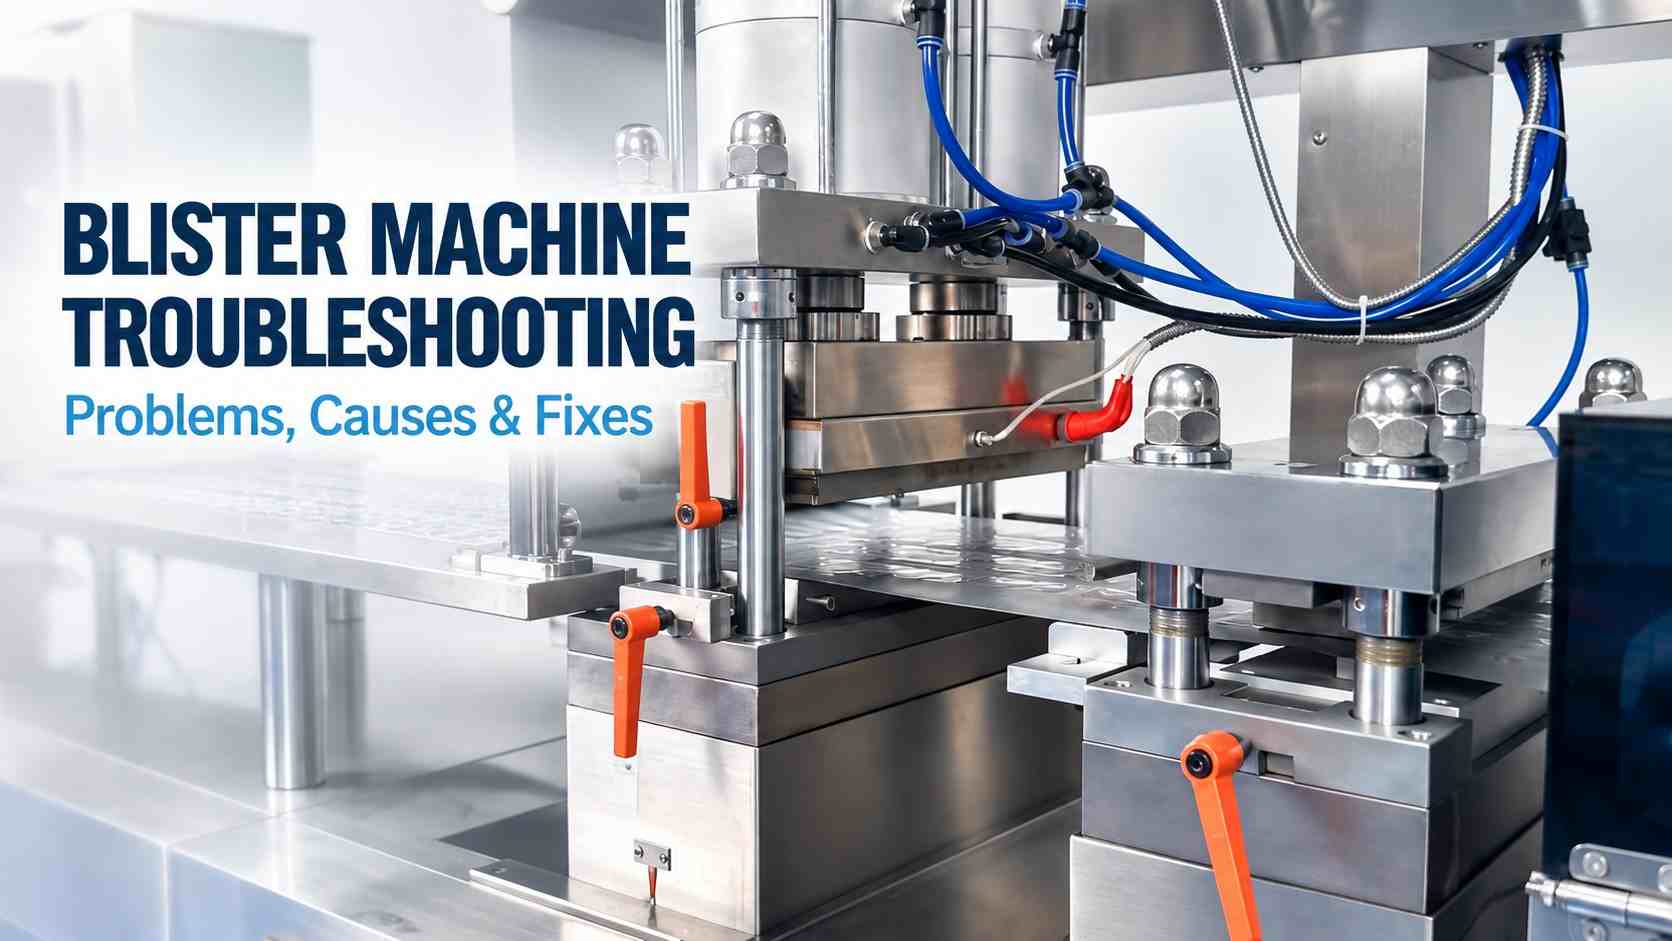
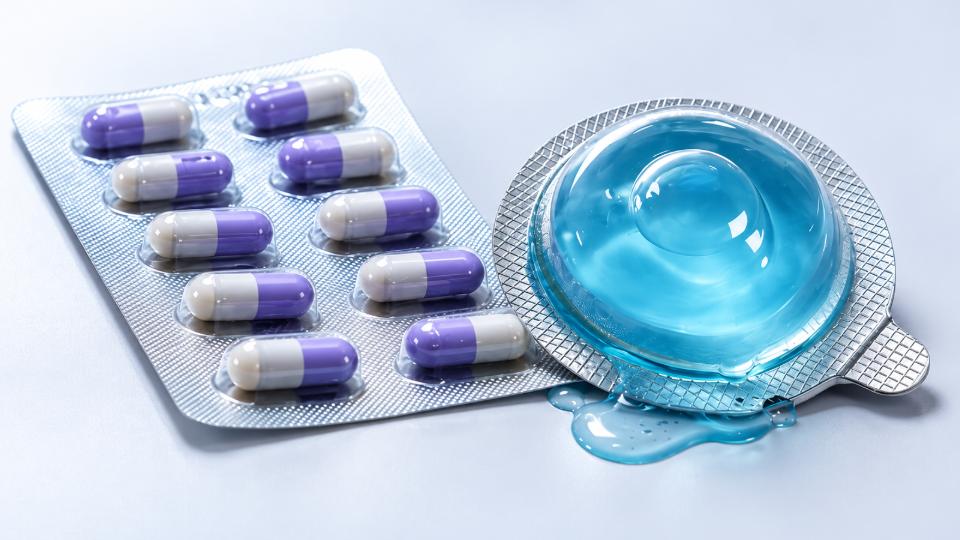
Blisterverpakkingsmachines zijn de hartslag van a verpakkingslijn voor vaste doses, het vormen van gaatjes, voedingstabletten of capsules, toepassen afdekfolie, en het verplaatsen van afgewerkte verpakkingen richting snijden en afvoeren. Als dat ritme wegglijdt, zwakke afdichtingen, misvormde gaatjes, lege zakken, folie rimpels, en registratiefouten kunnen snel tot afkeuringen leiden, stilstand, en verspild verpakkingsmateriaal. Het falen van afdichtingen verdient bijzondere aandacht, omdat een verpakking er normaal uit kan zien, terwijl de barrièrewerking al in gevaar kan zijn. Een nuttige regel op de werkvloer is om eerst op vier dingen te letten: warmte, druk, beweging, en materieel – veel terugkerende fouten laten aanwijzingen achter in ten minste één ervan.
Effectieve probleemoplossing voor blisterverpakkingsmachines volgt deze aanwijzingen in plaats van te vertrouwen op aanpassingen door vallen en opstaan. In de onderstaande paragrafen worden algemene verpakkingen behandeld, mechanisch, nutsvoorziening, en besturingsfouten gevonden op een blisterverpakkingsmachine, samen met praktische controles en het punt waarop terugkerende storingen beginnen te wijzen op een dieper liggend onderhouds- of machineontwerpprobleem.
Veiligheidsopmerking: Voordat u het gereedschap inspecteert, rollers, afdichtingscomponenten, onderdelen snijden, of elektrische systemen, stop en isoleer de machine volgens de instructies van de fabrikant en de veiligheidsprocedures van uw locatie. Omzeil nooit afschermingen of veiligheidsvergrendelingen tijdens het oplossen van problemen.
Zwakke of inconsistente blisterafdichtingen
Wat je ziet: De afdekfolie laat te gemakkelijk los, een deel van de verzegeling blijft open, of één gebied voldoet herhaaldelijk niet aan de door de fabriek goedgekeurde kwaliteitscontrole of integriteitscontrole. Als de fout het volledige web treft, kijk eerst naar gedeelde processen of materiële omstandigheden. Als het op één rijstrook of langs één rand blijft, lokaal gereedschapscontact verdient meer aandacht.
Waarom het gebeurt: Temperatuur is slechts één mogelijke oorzaak. De kwaliteit van de afdichting is afhankelijk van de afdichtingstemperatuur, druk, contacttijd, lijn snelheid, folie coating, web vormen, en toestand van het afdichtingsoppervlak. Stof, lijm opbouw, beschadigd gereedschap, ongelijkmatige druk, onjuiste baanpositie, of een andere materiaalpartij kunnen allemaal het effectieve contact verminderen.
Controles en reparaties:
- Bevestig de werkelijke sealtemperatuur. Controleer de temperatuur van het afdichtingsoppervlak met een goedgekeurde, gekalibreerde methode en vergelijk deze met het gevalideerde bereik voor de combinatie vormbaan en dekselfolie.
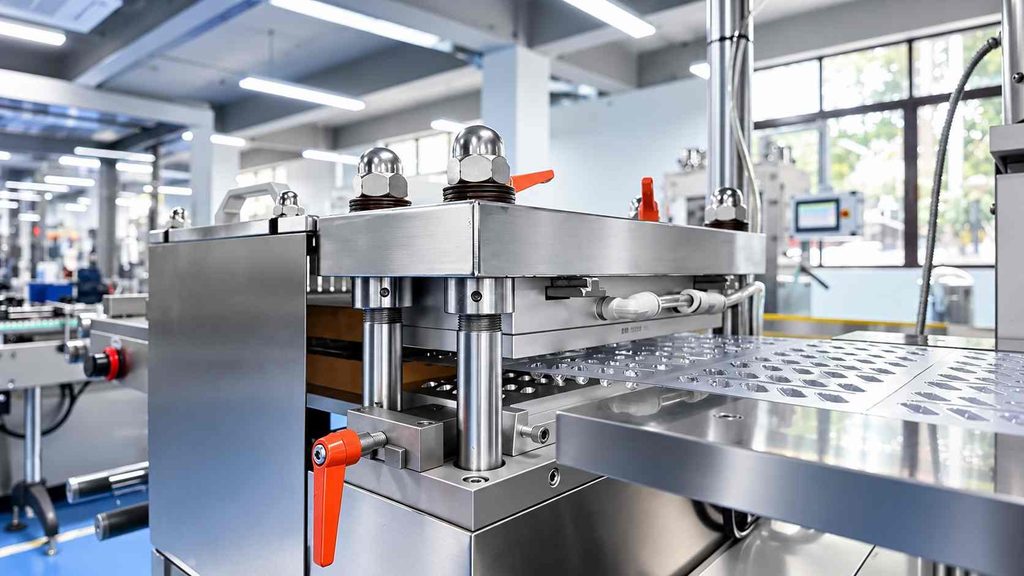
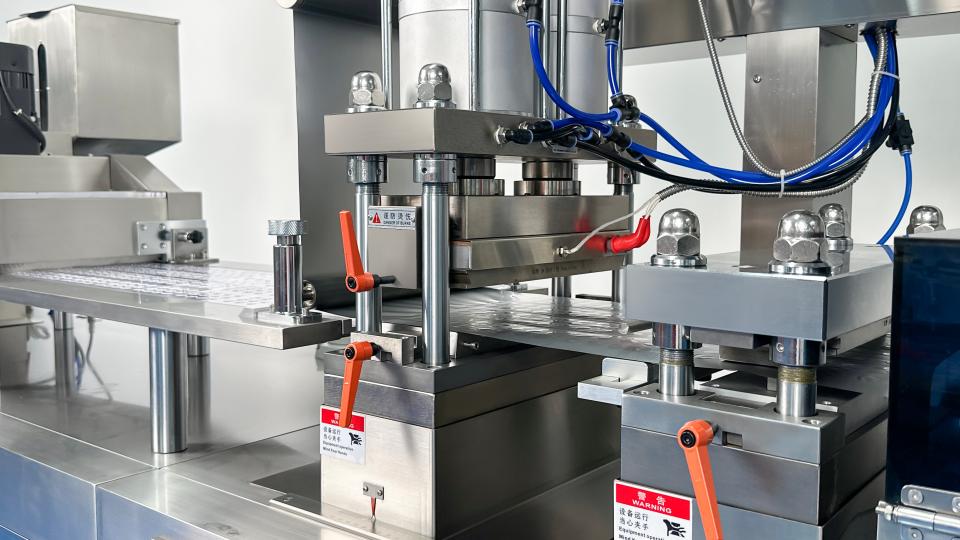
- Inspecteer het afdichtingscontact. Controleer de afdichtingsplaat of rol, druk componenten, gereedschap oppervlak, en uitlijning.
- Verontreiniging verwijderen. Stop en isoleer de machine voordat u een heet sealgebied reinigt. Verwijder stof, lijmresten, en verpakkingsfragmenten.
- Controleer het materiaal. Als het probleem begint na een folie- of foliewissel, specificatie bevestigen, oriëntatie, rol staat, en coatingcompatibiliteit.
- Beoordeel snelheid en contacttijd. Een afdichting die bij lage snelheid werkt maar zwakker wordt bij productiesnelheid wijst op warmteoverdracht, drukstabiliteit, uitweiden, of webbeweging.
Veldnotitie: Als er maar één rijstrook uitvalt, een stijging van de temperatuur of druk in de hele machine kan stabiele rijstroken aantasten zonder de lokale oorzaak te corrigeren.
Oppervlakkig, Samengevouwen, of ongelijkmatige blarenholtes
Wat je ziet: Zakken zijn te ondiep, De diepte van de holte varieert over het hele web, één kant ziet er uitgerekt uit, of tabletten en capsules zitten niet meer goed in de zak. Ernstiger blaarvormingsdefecten inclusief vouwen, dunner worden, scheuren, en onvolledige gaatjes.
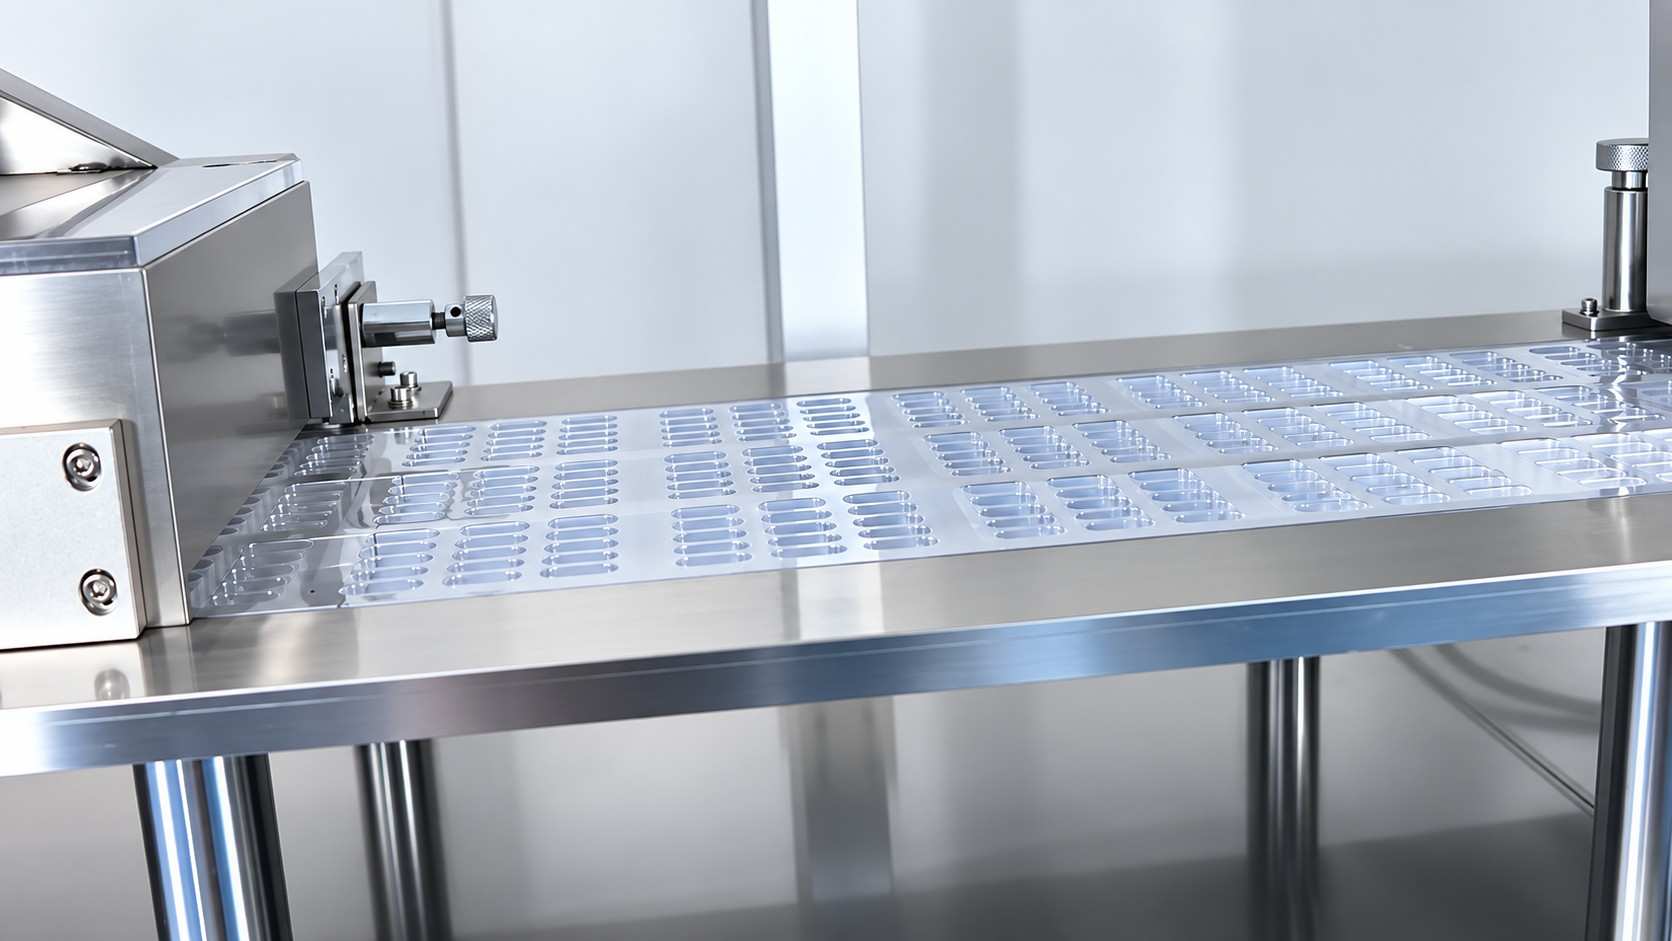
Waarom het gebeurt: Met thermogevormde materialen, het web moet vóór het vacuüm een geschikte vormconditie bereiken, gecomprimeerde lucht, of mechanische hulp vormt het in de mal. Ongelijkmatige verwarming, geblokkeerde luchtdoorgangen, onstabiele vormdruk, beschadigde afdichtingen, verkeerde uitlijning van het gereedschap, onvoldoende koeling, of materiaalvariatie kan allemaal de geometrie van de holte veranderen.
Op een farmaceutische blistermachine, Alu-Alu koudvervormen volgt een ander proces en vertrouwt op het gedrag van het koudgevormde laminaat en de gereedschappen in plaats van op thermovormwarmte.
Controles en reparaties:
- Controleer de vormomstandigheden. Bevestig dat het web de voor het materiaal geschikte temperatuur bereikt en dat de verwarming gelijkmatig is.
- Inspecteer de luchtdoorgangen. Geblokkeerde schimmelopeningen, lekkende lijnen, onstabiele druk, of beschadigde afdichtingen kunnen ondiepe zakken veroorzaken.
- Controleer de uitlijning van de mal. Een defect dat zich herhaalt in dezelfde caviteitspositie wijst meestal op lokaal gereedschap of luchtstroom.
- Controleer de koeling. Slechte koeling kan ervoor zorgen dat een nieuw gevormde holte vervormt voordat er stroomafwaartse bewerkingen plaatsvinden.
- Vergelijk de materiaalpartij. Diktevariatie, krimp, of een slechte rolconditie kan defecten veroorzaken die machine-aanpassing alleen niet kan verhelpen.
Film- en folierimpels, Scheuren, of trackingproblemen
Wat je ziet: Het vormweb beweegt zijwaarts, dekselfolie gaat met plooien in de afdichting, materiaalranden scheuren, of operators corrigeren herhaaldelijk de tracking. Sommige fouten verschijnen pas nadat de productiesnelheid toeneemt.
Waarom het gebeurt: De zichtbare rimpel bevindt zich vaak stroomafwaarts van de werkelijke oorzaak. Ongelijkmatige spanning, onjuiste rollading, niet-parallelle geleiderollen, besmetting, beschadigde randen, onstabiel webtransport, of een sensorprobleem kan het materiaal meerdere stations eerder verstoren.
Controles en reparaties:
- Volg het web vanaf het moment dat het zich afwikkelt. Zoek het eerste punt waar het stopt met plat en gecentreerd lopen.
- Controleer de rollading en -spanning. Zorg ervoor dat de rol recht zit en afwikkelt zonder overmatig trekken aan de zijkant.
- Inspecteer de geleiderollen. Controleer de uitlijning, lagers, besmetting, en oppervlakken die in contact komen met het web.
- Controleer de volgsensoren, indien aanwezig. Reinig foto-elektrische lenzen en controleer betrouwbare detectie.
- Vergelijk lage en volledige snelheid. Een fout die pas na acceleratie verschijnt, duidt op dynamische spanning, transportsynchronisatie, of rolconditie.
Veldnotitie: Corrigeer een stroomafwaartse rimpel pas als u weet waar het web voor het eerst instabiel werd.
Voedingsproblemen: Lege zakken, Dubbele feeds, en productschade
Wat je ziet: Lege blisterzakken bereiken inspectie, twee producten komen in één holte terecht, tablets springen uit positie, capsules become damaged, or the feeder repeatedly bridges or jams.
Waarom het gebeurt: On blister packaging equipment, a feeding fault is not always a feeder fault. Tablet or capsule dimensions, coating, stof, statisch, oppervlaktewrijving, and flow behavior can change feeding performance. Worn guides, unsuitable vibration, poor feeder setup, or synchronization errors can produce similar symptoms.
Controles en reparaties:
- Compare the product batch. If the fault begins with a new tablet or capsule batch, check product behavior before completely retuning the feeder.
- Clean the feeding path. Powder and fragments can alter movement through tracks, gidsen, borstels, and feed plates.
- Adjust the feeder to the product. Check openings, guide height, brush position, retaining parts, and vibration.
- Check synchronization. Product delivery must match pocket position and indexing.
- Test at a lower speed. If empty pockets disappear immediately, investigate delivery rate, timing, of trillingen bij de doeluitgang.
- Controleer de lucht- of vacuümstabiliteit waar gebruikt. Fluctuaties in de nutsvoorzieningen kunnen ervoor zorgen dat een correct afgesteld voersysteem instabiel lijkt.
Registratie, Indexeren, en Coderingsdrift
Wat je ziet: Gedrukte informatie verschuift, Holten bewegen ten opzichte van het afdichten of snijden, of batchcodering loopt geleidelijk over het dekselmateriaal. Sommige fouten worden langzaam opgebouwd; andere verschijnen onmiddellijk na het opnieuw opstarten, vervanging van rollen, of omschakeling.
Waarom het gebeurt: Nauwkeurige registratie op een blisterverpakkingsmachine is afhankelijk van herhaalbaar baantransport. Spanningsvariatie, slippende tractiecomponenten, onjuiste indexinstellingen, dragen, sensorvervuiling, of slechte formaatinstellingen kunnen allemaal van positie veranderen. Op servogestuurde systemen, Positiefeedback en synchronisatie worden ook onderdeel van het diagnostische pad.
Controles en reparaties:
- Aparte geleidelijke drift van plotselinge offset. Geleidelijke beweging wijst in de richting van transport, spanning, dragen, of feedback. Plotselinge bewegingen volgen vaak op veranderingen in opstelling of materiaal.
- Stabiliseer eerst het webtransport. Controleer gidsen, componenten trekken, spanning, en uitlijning.
- Controleer de indexlengte. Bevestig dat de geprogrammeerde streek overeenkomt met het geïnstalleerde formaat.
- Registratiesensoren reinigen. Slecht contrast of vervuiling kunnen een inconsistente uitlijning veroorzaken.
- Controleer opnieuw na de omschakeling. Gereedschap, sensorpositie, recept, en de uitlijning van de stations moet terugkeren naar de vastgestelde referentieposities.
Sensor, Inspectie, en Reject-systeemfouten
Wat je ziet: Goede verpakkingen worden afgewezen, Alarmen voor ontbrekende producten verschijnen ook al zijn de holtes vol, het vision-systeem rapporteert periodieke fouten, of echte gebreken voldoen aan de inspectie.
Waarom het gebeurt: Afhankelijk van de machineconfiguratie, inspectie kan vertrouwen op foto-elektrische sensoren, camera's, encoders, verlichting, PLC-logica, en de bevestiging afwijzen. Stof, slecht contrast, onjuiste triggering, verschoven sensoren, veranderde uiterlijk van het product, losse verbindingen, or the wrong recipe can all produce false decisions.
Controles en reparaties:
- Inspect the rejected pack. Confirm whether the reported defect actually exists.
- Clean sensors and optics. Stof, particles, lijmresten, and fingerprints can alter detection.
- Check timing and position. The system must inspect the correct cavity at the correct point in the cycle.
- Verify the active recipe. Product color, foil graphics, and cavity layout can require different settings.
- Test the reject mechanism. Make sure the detected defective pack is the same pack physically removed downstream.
Snij, Perforation, and Blister Burr Defects
Wat je ziet: Blister cards have rough edges, bramen, incomplete cuts, poor perforation, or remain partly connected. Sometimes the cut is clean but shifted relative to the cavity layout.
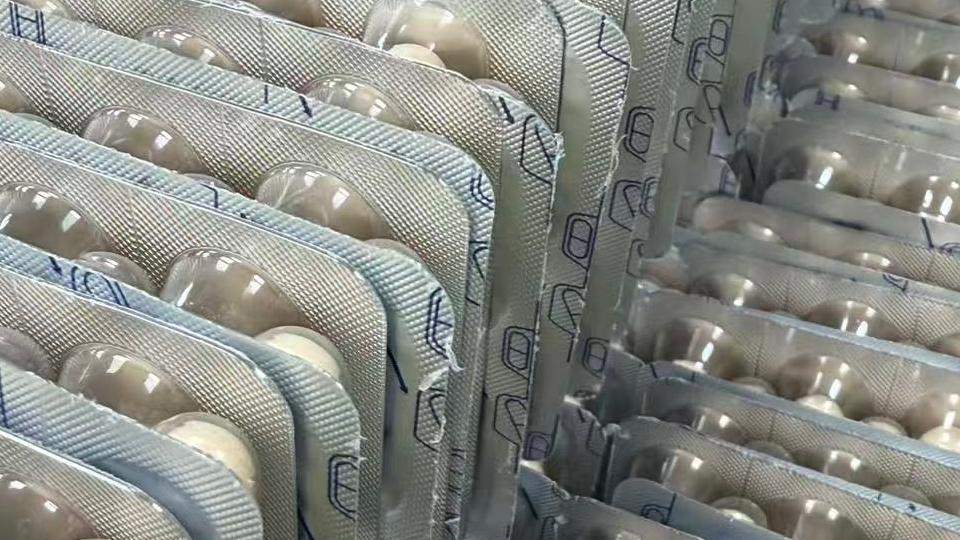
Waarom het gebeurt: Worn punches, damaged dies, incorrect tool installation, excessive clearance, besmetting, transmissie slijtage, en onstabiele baanpositie kunnen allemaal de snijkwaliteit beïnvloeden. Registratieproblemen stroomopwaarts kunnen daarom op snijgereedschapsproblemen lijken.
Controles en reparaties:
- Bevestig eerst de registratie. Zorg ervoor dat de blister in de juiste positie aankomt.
- Inspecteer de randen van de stempel en de matrijs. Dragen, chips, of opbouw kan terugkerende bramen veroorzaken.
- Controleer de installatie van het gereedschap. Controleer de zitplaatsen, uitlijning, gidsen, en bevestigingsmiddelen.
- Controleer mechanische transmissie. Losse kettingen of inconsistente invoerbewegingen kunnen de snijpositie verschuiven.
- Verwijder trim en vuil. Afvalmateriaal kan de beweging en scheiding verstoren.
Veiligheid: Stop en isoleer de machine voordat u in de buurt van ponsen gaat werken, sterft, kettingen, of bewegende snijonderdelen.
Elektrisch, Temperatuurregeling, en nutsstoringen
Niet elke fout aan farmaceutische blisterverpakkingsapparatuur verschijnt in de eerste plaats als een verpakkingsdefect. Stroom, temperatuur controle, gecomprimeerde lucht, leeg, koeling, en problemen met het aandrijfsysteem kunnen meerdere stations tegelijk treffen.
Machine start niet of struikelt regelmatig
Controleer de binnenkomende voeding, beschermende apparaten, fasevolgorde, indien van toepassing, noodstopcircuit, veiligheidsvergrendelingen, en motor- of verwarmingscircuits. Herhaaldelijke uitschakelingen van de stroomonderbreker moeten worden behandeld als een elektrische storing, niet zomaar opnieuw instellen.
Elektrische diagnose mag alleen worden uitgevoerd door bevoegd personeel.
De verwarming stijgt niet of de temperatuur wordt instabiel
Mogelijke oorzaken zijn onder meer een defecte temperatuursensor, Probleem met bedrading thermokoppel, defecte verwarming, relais- of solid-state relaisfout, controller probleem, of losse elektrische verbinding.
Voordat u de verwarming vervangt, bevestig of de regelaar een geldig temperatuursignaal ontvangt en of het verwarmingscircuit daadwerkelijk wordt bekrachtigd.
Luchtdruk of vacuüm is te laag
Inspecteer de luchttoevoer, slangen, uitrusting, magneetventielen, filters, en vacuümcomponenten op lekkage of verstopping. Instabiliteit van nutsvoorzieningen kan de vorming beïnvloeden, voeding, afdichting, en pneumatische bewegingen tegelijkertijd.
Aandrijfsysteem loopt vast of maakt abnormaal geluid
Stop de machine en inspecteer de lagers, smering, versnellingen, kettingen, riemen, en het werkgebied voor vreemd materiaal. Geleidelijk toenemend geluid kan wijzen op slijtage of verlies van smering, terwijl plotseling geluid na een omschakeling onmiddellijke inspectie verdient.
Herhaalde alarmen, Jam, en onverwachte machinestops
Wat je ziet: De blisterverpakkingsmachine stopt bij terugkerende alarmen, kleine storingen keren terug na reset, of een lijn die een tijdje normaal loopt, krijgt plotseling te maken met herhaalde onderbrekingen. Het laatste alarm kan aangeven waar de machine is gestopt in plaats van waar de fout is begonnen.
| Wanneer de storing optreedt | Controleer eerst | Vermijd veronderstellen |
|---|---|---|
| Alleen bij hoge productiesnelheid | Voeden, timing, vervoer, synchronisatie | Stabiel draaien op lage snelheid betekent geen probleem |
| Na een lange productierun | Warmteophoping, residu, smering, dragen | Opstartvoorwaarde blijft ongewijzigd |
| Direct na de overstap | Gereedschap, recept, sensorpositie, uitlijning | Eén offsetcorrectie lost alles op |
| Na een folie- of folierolwissel | Rol laden, materiële toestand, spanning | Elke rol gedraagt zich identiek |
| Willekeurige intermitterende stops | Sensoren, nutsvoorzieningen, verbindingen, losheid | Reset is een permanente reparatie |
| Herhaaldelijk hetzelfde station | Lokaal mechanisme en stroomopwaartse omstandigheden | Het uiteindelijk gestopte station moet de hoofdoorzaak zijn |
Controles en reparaties:
- Lees de alarmgeschiedenis. Zoek naar de eerste abnormale gebeurtenis, niet alleen de laatste stop.
- Vergelijk bedrijfsomstandigheden. Snelheid, partij, materiële partij, looptijd, en recente aanpassingen kunnen een patroon aan het licht brengen.
- Inspecteer opbouw en slijtage. Veel mechanische storingen ontwikkelen zich geleidelijk voordat ze volledig stilvallen.
- Controleer gedeelde hulpprogramma's. Lucht, leeg, koeling, en elektrische storingen kunnen verschillende stations beïnvloeden.
- Vertrouw niet op herhaalde resets. Reset herstelt de productie tijdelijk; het neemt de oorzaak niet weg.
Hoe u terugkerende problemen met de blistermachine kunt voorkomen
Preventief onderhoud van blisterverpakkingsapparatuur moet zorgen voor een stabiele operationele basislijn en het gemakkelijker maken van terugkerende fouten te herkennen.
Registreer goedgekeurde recepten, verpakkingsmaterialen, configuratie van de feeder, indexinstellingen, inspectieparameters, en normale bedrijfssnelheid voor elk formaat. Na een aanzienlijke fout, noteer het symptoom, getroffen station, product- of materiaalbatch, bedrijfstoestand, corrigerende actie, en of het probleem terugkomt.
Routineonderhoud moet het reinigen van vormende mallen omvatten, sporen, en afdichtingsvlakken; controle van koel- en lucht-/vacuümsystemen; sensoren inspecteren; en bewakingsbanden, kettingen, lagers, delen voeden, afdichtingsgereedschap, en snijgereedschappen op slijtage.
Na elke overstap, bevestig de gereedschapslocatie opnieuw, voeder opstelling, sensorpositie, webpad, en het geselecteerde recept voordat u terugkeert naar de normale productiesnelheid.
Wanneer het oplossen van problemen niet langer genoeg is
Sommige terugkerende problemen met de blistermachine zijn uiteindelijk geen aanpassingsproblemen meer.
Als dezelfde storingen terugkeren na onderhoud, de machine moet onder de vereiste snelheid draaien om stabiel te blijven, operators besteden buitensporig veel tijd aan het opnieuw uitlijnen van stations na de omschakeling, of oudere bedieningselementen en versleten onderdelen zorgen voor herhaalde onderbrekingen, het ontwerp van de machine en de algehele staat moeten onderdeel worden van het onderzoek.
Bij het vergelijken van retrofit- en vervangingsopties voor een farmaceutische blisterverpakkingsmachine, houd rekening met de herhaalbaarheid van de tractie, uitlijning van het station, afdichtingsdrukverdeling, gereedschapswissel, toegang voor onderhoud, inspectie vermogen, en ondersteuning voor reserveonderdelen – niet alleen het nominale vermogen.
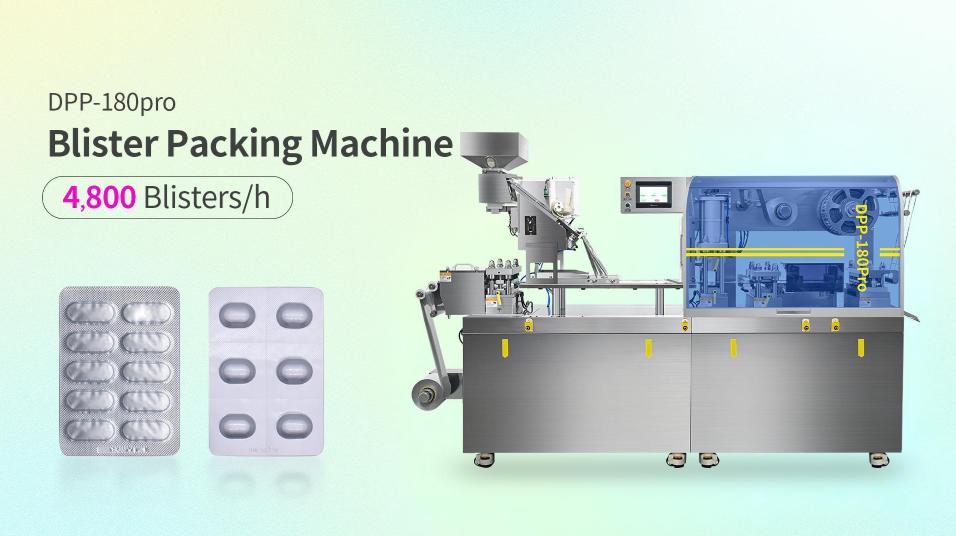
Bijvoorbeeld, Ruida Packing's DPP-180Pro blisterverpakkingsmachine maakt gebruik van servotractie, extern verstelbare werkplekken, snelwisselvormen, en een smeltlasstructuur met dubbele cilinders. Deze ontwerpkenmerken zijn relevant voor verschillende probleemoplossingsgebieden die hierboven zijn besproken, inclusief tractiestabiliteit, uitlijning van het station, consistentie van afdichtingsdruk, omschakeling, en onderhoudstoegang.
Veelgestelde vragen over het oplossen van problemen met blisterverpakkingsmachines
Wat moet ik als eerste controleren als slechts één blisterbaan een zwakke afdichting heeft??
Inspecteer het plaatselijke afdichtingscontact, besmetting, gereedschap conditie, en uitlijning voordat u een algemene temperatuur- of drukinstelling wijzigt. Een storing die op één rijstrook achterblijft, verdient doorgaans eerst lokaal onderzoek.
Waarom verschijnen lege blisterzakken alleen bij hogere machinesnelheden??
Een hogere snelheid kan beperkingen blootleggen bij de levering van de feeder, synchronisatie, trillingscontrole, productstroom, of holtetiming. Verlaag tijdelijk de snelheid om vast te stellen of het probleem te maken heeft met dynamische werking.
Hoe kan ik zien waar het kreuken van de folie begint??
Traceer het web vanaf het afwikkelen en identificeer de eerste rol, gids, of station waar het materiaal niet meer plat of gecentreerd loopt. De rimpel kan bij het afdichten duidelijk worden, ook al is deze stroomopwaarts begonnen.
Waarom blijft een blistermachine na het wisselen stoppen??
Controleer de installatie van het gereedschap, recept selectie, voeder opstelling, sensorpositie, indexinstellingen, en uitlijning. Herhaalde stops na de omschakeling wijzen vaak op een installatie in plaats van op een willekeurige componentstoring.
Wat moet ik controleren als de blistermachine niet opwarmt??
Controleer de temperatuursensor of het thermokoppel, verwarming, relais of solid-state relais, bedrading, beschermende apparaten, en controllersignaal. Elektrische tests moeten worden uitgevoerd door gekwalificeerd personeel terwijl de machine veilig is geïsoleerd.
Kan verpakkingsmateriaal problemen met de blistermachine veroorzaken??
Ja. Veranderingen in filmdikte, folie coating, rolwikkeling, materiaal stijfheid, oppervlakte conditie, of opslag kan de vorming beïnvloeden, afdichting, volgen, en registratie. Vergelijk het nieuwe materiaal met de laatste stabiele run voordat u grote machine-aanpassingen maakt.
Conclusie
Effectieve probleemoplossing voor blisterverpakkingsmachines begint met het patroon van de fout, niet door elke beschikbare instelling te veranderen. Zwakke afdichtingen, misvormde gaatjes, lege zakken, webrimpels, registratie drift, valse afwijzingen, snijfouten, nutsproblemen, en herhaalde alarmen geven elk aanwijzingen over waar het proces zich van een stabiele werking heeft verwijderd.
Controleer wat er is veranderd, vergelijk lokale en volledige webdefecten, en verifieer de direct betrokken componenten voordat u grote aanpassingen doorvoert. Wanneer een correctie werkt, bevestigen dat het stabiel blijft onder normale productieomstandigheden.
Wanneer dezelfde storingen blijven terugkeren ondanks een correcte installatie en preventief onderhoud, kijk verder dan individuele parameters. Staat van gereedschap, tractie ontwerp, controles, stationaanpassing, en de algehele machineconfiguratie kan bepalen of de reparatie wordt voortgezet, achteraf inbouwen, of vervanging is de betrouwbaardere langetermijnoplossing.
Referenties
- ONS. Food and Drug Administration – Containersluitsystemen voor het verpakken van geneesmiddelen voor menselijk gebruik en biologische geneesmiddelen
- ASTM Internationaal — ASTM F88/F88M-23, Standaardtestmethode voor de afdichtingssterkte van flexibele barrièrematerialen
- Wereldgezondheidsorganisatie – Richtlijnen voor de verpakking van farmaceutische producten, WIE TRS 902, Bijlage 9
- Europese Commissie — EudraLex-deel 4, Hoofdstuk 5: Productie