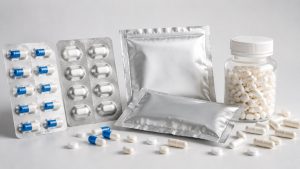
Le macchine confezionatrici in blister sono il polso di a linea di confezionamento di dosi solide, formando cavità, somministrare compresse o capsule, applicando foglio di copertura, e lo spostamento dei pacchi finiti verso il taglio e lo scarico. Quando quel ritmo scivola, sigilli deboli, cavità malformate, tasche vuote, rughe della lamina, e gli errori di registrazione possono creare rapidamente scarti, tempi di inattività, e materiale di imballaggio sprecato. I guasti alla sigillatura meritano particolare attenzione perché un pacco può apparire normale mentre la sua prestazione di barriera potrebbe già essere compromessa. Un'utile regola in fabbrica è quella di osservare prima quattro cose: Calore, pressione, movimento, e materiale: molti difetti ricorrenti lasciano indizi in almeno uno di essi.
Un'efficace risoluzione dei problemi delle macchine confezionatrici blister segue questi indizi invece di fare affidamento su aggiustamenti per tentativi ed errori. Le sezioni seguenti riguardano gli imballaggi comuni, meccanico, utilità, e difetti di controllo riscontrati su una macchina confezionatrice blister, insieme ai controlli pratici e al punto in cui i guasti ricorrenti iniziano a indicare un problema più profondo di manutenzione o di progettazione della macchina.
Nota sulla sicurezza: Prima di ispezionare gli utensili, rulli, componenti di tenuta, parti taglienti, o impianti elettrici, arrestare e isolare la macchina secondo le istruzioni del produttore e le procedure di sicurezza del proprio sito. Non bypassare mai le protezioni o gli interblocchi di sicurezza durante la risoluzione dei problemi.
Sigillature del blister deboli o incoerenti
Quello che vedi: La pellicola di copertura si stacca troppo facilmente, parte del sigillo rimane aperto, oppure un’area non supera ripetutamente il controllo di qualità o integrità del sigillo approvato dall’impianto. Se il guasto interessa l'intero web, guardare prima al processo condiviso o alle condizioni materiali. Se rimane su una corsia o lungo un bordo, il contatto con gli utensili locali merita maggiore attenzione.
Perché succede: La temperatura è solo una delle possibili cause. La qualità della sigillatura dipende dalla temperatura di sigillatura, pressione, tempo di contatto, velocità della linea, rivestimento in lamina, formando una rete, e le condizioni della superficie di tenuta. Polvere, accumulo di adesivo, utensileria danneggiata, pressione irregolare, posizione web errata, o un lotto di materiale diverso possono ridurre il contatto effettivo.
Controlli e correzioni:
- Confermare la temperatura di sigillatura effettiva. Verificare la temperatura della superficie di tenuta utilizzando uno strumento approvato, metodo calibrato e confrontarlo con l'intervallo convalidato per la combinazione di nastro di formatura e foglio di copertura.
- Ispezionare il contatto di tenuta. Controllare la piastra o il rullo di tenuta, componenti di pressione, superficie dell'utensileria, e allineamento.
- Rimuovere la contaminazione. Arrestare e isolare la macchina prima di pulire un'area di saldatura calda. Rimuovere la polvere, residui di adesivo, e frammenti di imballaggio.
- Controlla il materiale. Se il problema inizia dopo la sostituzione della pellicola o della lamina, confermare la specifica, orientamento, condizione del rotolo, e compatibilità del rivestimento.
- Rivedi la velocità e il tempo di contatto. Una tenuta che funziona a bassa velocità ma si indebolisce alla velocità di produzione punta verso il trasferimento di calore, stabilità della pressione, dimorare, o movimento del web.
Nota sul campo: Se solo una corsia non funziona, un aumento della temperatura o della pressione a livello di macchina può influenzare le corsie stabili senza correggere la causa locale.
Poco profondo, Crollato, o cavità di vesciche irregolari
Quello che vedi: Le tasche sono troppo basse, la profondità della cavità varia attraverso il nastro, un lato sembra allungato, oppure compresse e capsule non si trovano più correttamente nella tasca. Più severo difetti di formazione di bolle includere pieghe, diradamento, lacrimazione, e cavità incomplete.
Perché succede: Con materiali termoformati, il nastro deve raggiungere una condizione di formatura adeguata prima del vuoto, aria compressa, oppure l'assistenza meccanica lo modella nello stampo. Riscaldamento irregolare, passaggi d'aria ostruiti, pressione di formatura instabile, guarnizioni danneggiate, disallineamento degli utensili, raffreddamento insufficiente, o la variazione del materiale può modificare la geometria della cavità.
Su un blisteratrice farmaceutica, La formatura a freddo di Alu-Alu segue un processo diverso e si basa sul comportamento del laminato e degli utensili formati a freddo piuttosto che sul calore della termoformatura.
Controlli e correzioni:
- Controllare le condizioni di formatura. Confermare che il nastro raggiunga la temperatura adeguata al materiale e che il riscaldamento sia uniforme.
- Ispezionare i passaggi dell'aria. Sfiati della muffa bloccati, linee che perdono, pressione instabile, o le guarnizioni danneggiate possono produrre tasche poco profonde.
- Controllare l'allineamento dello stampo. Un difetto che si ripete nella stessa posizione della cavità solitamente punta verso l'attrezzatura locale o il flusso d'aria.
- Verificare il raffreddamento. Uno scarso raffreddamento può consentire una distorsione della cavità appena formata prima delle operazioni a valle.
- Confronta il lotto di materiale. Variazione di spessore, restringimento, o cattive condizioni del rullo possono creare difetti che la sola regolazione della macchina non è in grado di eliminare.
Increspature di pellicole e lamine, Strappo, o problemi di tracciamento
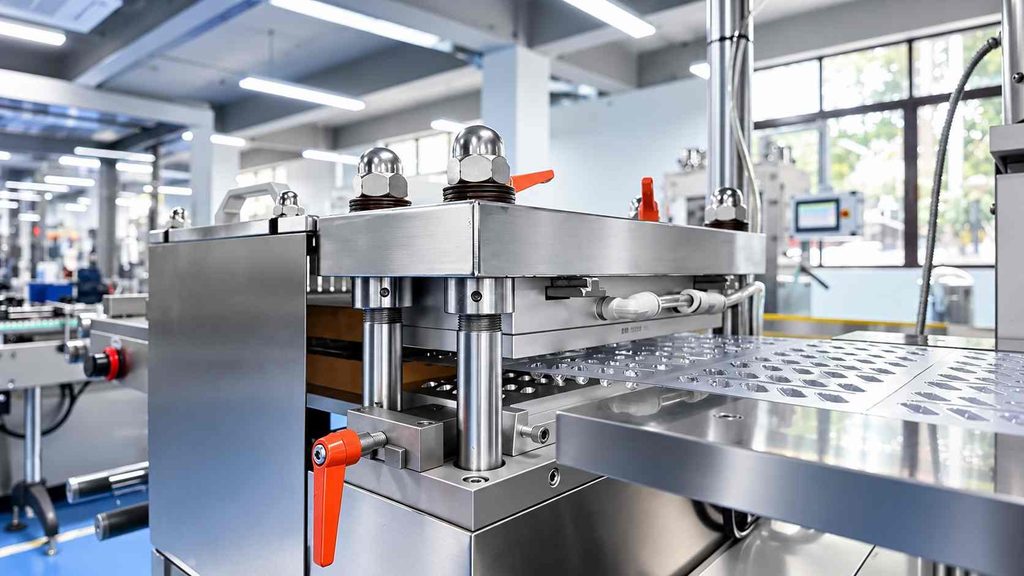
Quello che vedi: Il nastro in formazione si muove lateralmente, il foglio di copertura entra nella sigillatura con rughe, i bordi del materiale si strappano, o gli operatori correggono ripetutamente il tracciamento. Alcuni difetti compaiono solo dopo l'aumento della velocità di produzione.
Perché succede: La ruga visibile è spesso a valle della causa vera e propria. Tensione di svolgimento irregolare, caricamento errato del rotolo, rulli guida non paralleli, contaminazione, bordi danneggiati, trasporto web instabile, oppure un problema al sensore potrebbe disturbare il materiale diverse stazioni prima.
Controlli e correzioni:
- Traccia la rete dallo svolgimento. Trova il primo punto in cui smette di scorrere piatto e centrato.
- Controllare il caricamento e la tensione del rotolo. Assicurarsi che il rotolo sia posizionato esattamente e si svolga senza un'eccessiva trazione laterale.
- Ispezionare i rulli guida. Controllare l'allineamento, cuscinetti, contaminazione, e superfici a contatto con il web.
- Controllare i sensori di tracciamento, se montati. Pulire le lenti fotoelettriche e verificare l'affidabilità del rilevamento.
- Confronta la velocità bassa e quella massima. Un difetto che appare solo dopo l'accelerazione suggerisce una tensione dinamica, sincronizzazione dei trasporti, o condizioni del rullo.
Nota sul campo: Non correggere una piega a valle finché non si sa dove il nastro è diventato instabile per la prima volta.
Problemi di alimentazione: Tasche vuote, Doppie alimentazioni, e danni al prodotto
Quello che vedi: Le tasche vuote dei blister raggiungono l'ispezione, due prodotti entrano in una cavità, le compresse saltano fuori posizione, le capsule si danneggiano, oppure l'alimentatore si blocca o si inceppa ripetutamente.
Perché succede: Sulle apparecchiature per l'imballaggio in blister, un difetto di alimentazione non è sempre un difetto di alimentazione. Dimensioni compressa o capsula, rivestimento, polvere, statico, attrito superficiale, e il comportamento del flusso può modificare le prestazioni di alimentazione. Guide usurate, vibrazioni inadeguate, configurazione dell'alimentatore scadente, o errori di sincronizzazione possono produrre sintomi simili.
Controlli e correzioni:
- Confronta il lotto di prodotti. Se il guasto inizia con un nuovo lotto di compresse o capsule, verificare il comportamento del prodotto prima di risintonizzare completamente l'alimentatore.
- Pulire il percorso di alimentazione. Polvere e frammenti possono alterare il movimento attraverso i binari, guide, pennelli, e piastre di alimentazione.
- Adattare l'alimentatore al prodotto. Controllare le aperture, altezza guida, posizione della spazzola, parti di ritenzione, e vibrazioni.
- Controlla la sincronizzazione. La consegna del prodotto deve corrispondere alla posizione della tasca e all'indicizzazione.
- Provare a una velocità inferiore. Se le tasche vuote scompaiono immediatamente, indagare sul tasso di consegna, tempistica, o vibrazioni all'uscita target.
- Controllare la stabilità dell'aria o del vuoto dove utilizzato. Le fluttuazioni dell'utilità possono far apparire instabile un sistema di alimentazione regolato correttamente.
Registrazione, Indicizzazione, e deriva della codifica
Quello che vedi: Le informazioni stampate si spostano, le cavità si muovono rispetto alla sigillatura o al taglio, oppure la codifica batch attraversa gradualmente il materiale di copertura. Alcuni errori si sviluppano lentamente; altri appaiono immediatamente dopo il riavvio, sostituzione del rotolo, o cambio.
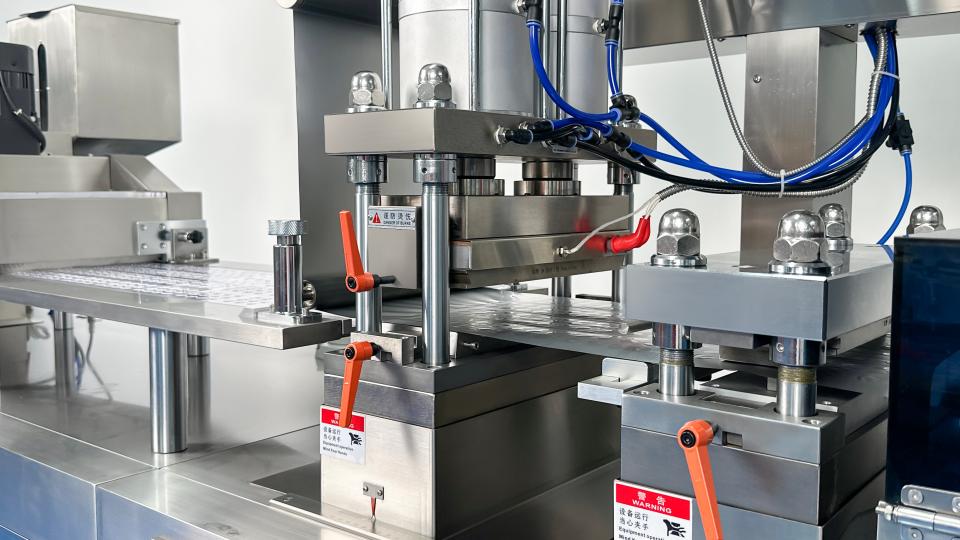
Perché succede: La registrazione accurata su una macchina confezionatrice in blister dipende dal trasporto ripetibile del nastro. Variazione di tensione, componenti di trazione slittanti, impostazioni dell'indice errate, Indossare, contaminazione del sensore, o un'impostazione del formato inadeguata possono spostare la posizione. Sui sistemi servoazionati, anche il feedback della posizione e la sincronizzazione diventano parte del percorso diagnostico.
Controlli e correzioni:
- Separare la deriva graduale dall'offset improvviso. Il movimento graduale punta verso il trasporto, tensione, Indossare, o feedback. Il movimento improvviso spesso segue la configurazione o i cambiamenti materiali.
- Stabilizzare prima il trasporto web. Controlla le guide, tirando i componenti, tensione, e allineamento.
- Verificare la lunghezza dell'indice. Confermare che la corsa programmata corrisponda al formato installato.
- Pulire i sensori di registrazione. Uno scarso contrasto o una contaminazione possono causare un allineamento incoerente.
- Ricontrollare dopo il cambio. Utensileria, posizione del sensore, ricetta, e l'allineamento della stazione dovrebbe ritornare alle posizioni di riferimento stabilite.
Sensore, Ispezione, ed errori di sistema di rifiuto
Quello che vedi: I buoni pacchetti vengono rifiutati, gli allarmi di prodotto mancante compaiono anche se le cavità sono piene, il sistema di visione segnala guasti intermittenti, o i difetti autentici superano l'ispezione.
Perché succede: A seconda della configurazione della macchina, l'ispezione può contare su sensori fotoelettrici, telecamere, codificatori, illuminazione, Logica PLC, e rifiutare la conferma. Polvere, scarso contrasto, innesco errato, sensori spostati, cambiato aspetto del prodotto, collegamenti allentati, oppure la ricetta sbagliata può portare a decisioni sbagliate.
Controlli e correzioni:
- Ispezionare il pacco rifiutato. Confermare se il difetto segnalato esiste effettivamente.
- Pulire sensori e ottica. Polvere, particelle, residui di adesivo, e le impronte digitali possono alterare il rilevamento.
- Controllare i tempi e la posizione. Il sistema deve ispezionare la cavità corretta nel punto corretto del ciclo.
- Verifica la ricetta attiva. Colore del prodotto, grafica in lamina, e il layout della cavità possono richiedere impostazioni diverse.
- Testare il meccanismo di rifiuto. Assicurarsi che la confezione difettosa rilevata sia la stessa confezione fisicamente rimossa a valle.
Taglio, Perforazione, e difetti di bava di vesciche
Quello che vedi: Le carte blister hanno bordi grezzi, sbavature, tagli incompleti, scarsa perforazione, o rimanere parzialmente connessi. A volte il taglio è netto ma spostato rispetto alla disposizione della cavità.
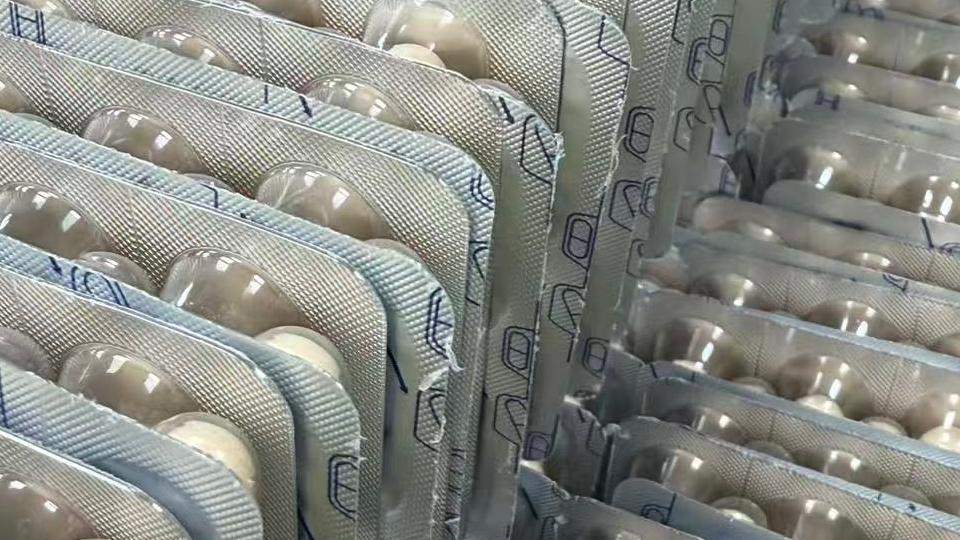
Perché succede: Punzoni usurati, muore danneggiato, installazione errata dello strumento, gioco eccessivo, contaminazione, usura della trasmissione, e la posizione instabile del nastro possono influire sulla qualità del taglio. I problemi di registrazione a monte possono quindi sembrare problemi legati agli utensili da taglio.
Controlli e correzioni:
- Conferma prima la registrazione. Assicurati che il blister arrivi nella posizione corretta.
- Ispezionare i bordi del punzone e della matrice. Indossare, patatine, o l'accumulo può creare bave ricorrenti.
- Verificare l'installazione dello strumento. Controlla i posti a sedere, allineamento, guide, e dispositivi di fissaggio.
- Controllare la trasmissione meccanica. Catene allentate o movimenti di avanzamento inconsistenti possono spostare la posizione di taglio.
- Rimuovere finiture e detriti. Il materiale di scarto può interferire con il movimento e la separazione.
Sicurezza: Arrestare e isolare la macchina prima di lavorare in prossimità dei punzoni, muore, catene, o spostare componenti di taglio.
Elettrico, Controllo della temperatura, e guasti delle utenze
Non tutti i difetti delle apparecchiature per il confezionamento di blister farmaceutici vengono innanzitutto considerati difetti di imballaggio. Energia, controllo della temperatura, aria compressa, vuoto, raffreddamento, e i problemi del sistema di azionamento possono interessare più stazioni contemporaneamente.
La macchina non si avvia o scatta spesso
Controllare l'alimentazione in ingresso, dispositivi di protezione, sequenza di fase, ove applicabile, circuito di arresto di emergenza, interblocchi di sicurezza, e circuiti del motore o del riscaldatore. Gli scatti ripetuti dell'interruttore devono essere trattati come un guasto elettrico, non semplicemente ripristinato.
La diagnosi elettrica deve essere eseguita solo da personale autorizzato.
Il riscaldamento non aumenta o la temperatura diventa instabile
Le possibili cause includono un sensore di temperatura guasto, problema di cablaggio della termocoppia, guasto del riscaldatore, guasto del relè o del relè a stato solido, problema del controller, o collegamento elettrico allentato.
Prima di sostituire il riscaldatore, verificare se il regolatore riceve un segnale di temperatura valido e se il circuito di riscaldamento viene effettivamente alimentato.
La pressione dell'aria o il vuoto sono troppo bassi
Ispezionare l'alimentazione dell'aria, tubi, raccordi, elettrovalvole, filtri, e componenti del vuoto per perdite o restrizioni. L'instabilità dell'utilità può influenzare la formazione, alimentazione, sigillatura, e movimenti pneumatici allo stesso tempo.
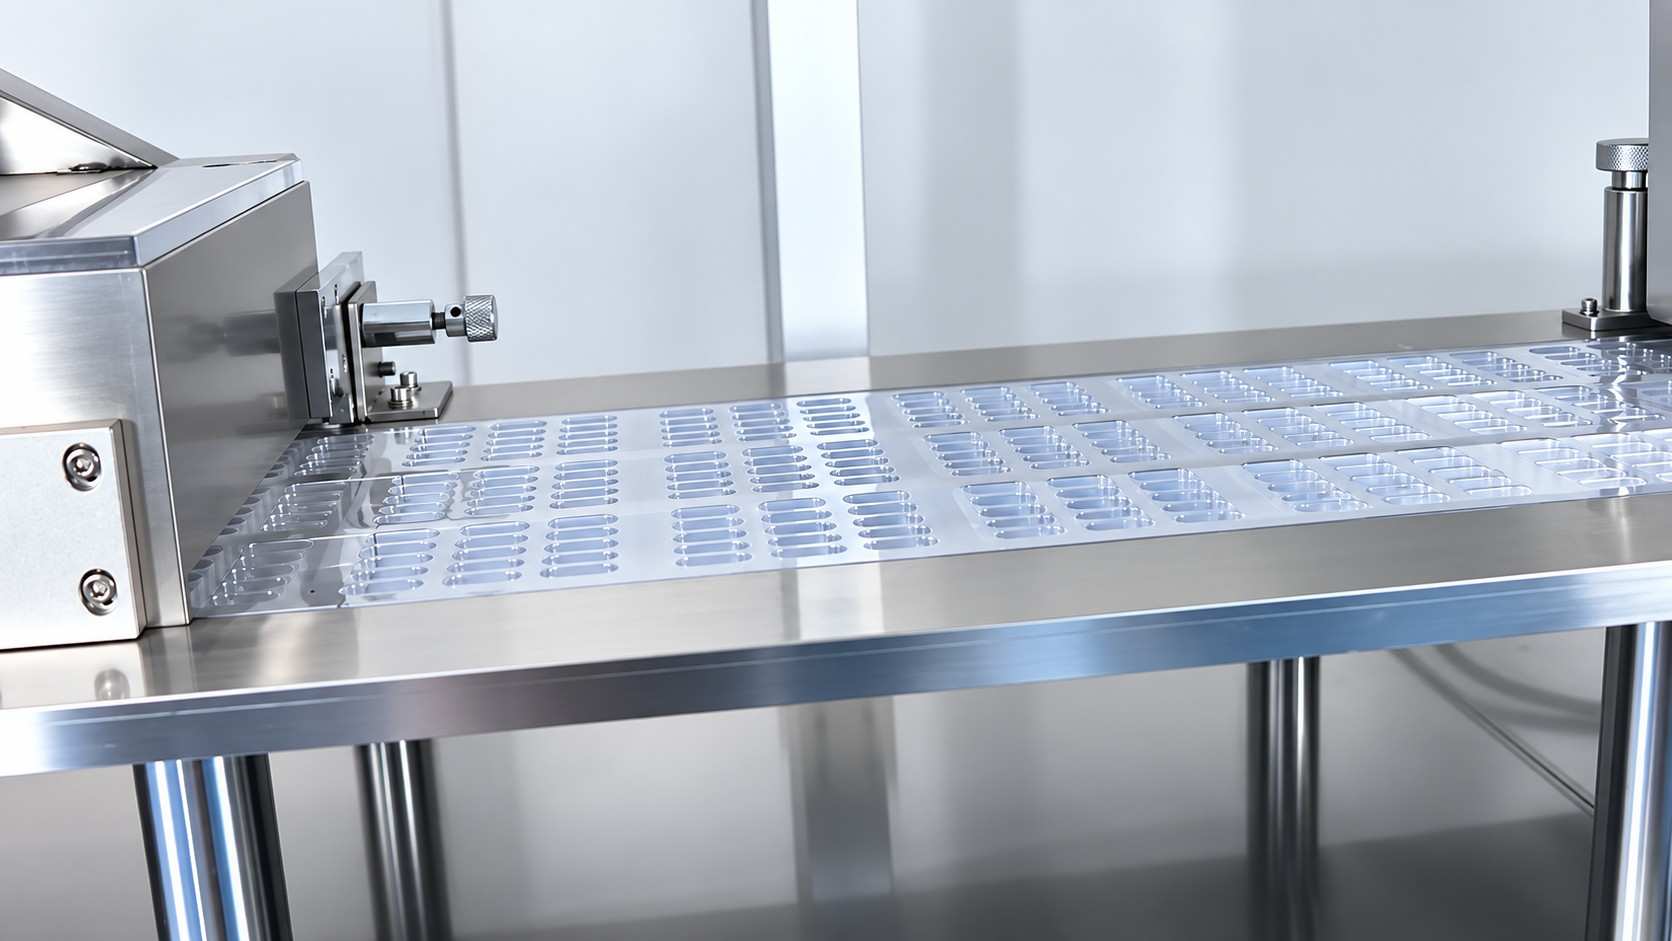
Il sistema di trasmissione si inceppa o produce rumori anomali
Arrestare la macchina e ispezionare i cuscinetti, lubrificazione, ingranaggi, catene, cinture, e l'area di lavoro per materiale estraneo. Il graduale aumento del rumore può indicare usura o perdita di lubrificazione, mentre il rumore improvviso dopo un cambio merita un'ispezione immediata.
Allarmi ripetuti, Marmellate, e arresti imprevisti della macchina
Quello che vedi: La macchina blisteratrice si ferma per allarmi ricorrenti, piccoli inceppamenti si ripresentano dopo il ripristino, oppure una linea che funziona normalmente per un periodo inizia improvvisamente a subire ripetute interruzioni. L'allarme finale può identificare il punto in cui la macchina si è fermata anziché il punto in cui è iniziato il guasto.
| Quando appare il guasto | Controlla prima | Evitare di dare per scontato |
|---|---|---|
| Solo ad alta velocità di produzione | Alimentazione, tempistica, trasporto, sincronizzazione | Il funzionamento stabile a bassa velocità non significa problemi |
| Dopo un lungo periodo di produzione | Accumulo di calore, residui, lubrificazione, Indossare | La condizione di avvio rimane invariata |
| Subito dopo il cambio | Utensileria, ricetta, posizione del sensore, allineamento | Una correzione dell'offset risolve tutto |
| Dopo un cambio di pellicola o rotolo di alluminio | Caricamento del rotolo, condizione materiale, tensione | Ogni tiro si comporta in modo identico |
| Arresti intermittenti casuali | Sensori, utilità, connessioni, scioltezza | Il ripristino è una riparazione permanente |
| Stessa stazione ripetutamente | Meccanismo locale e condizioni a monte | L'ultima stazione arrestata deve essere la causa principale |
Controlli e correzioni:
- Leggi la cronologia degli allarmi. Cerca il primo evento anomalo, non solo la tappa finale.
- Confronta le condizioni operative. Velocità, lotto, lotto materiale, tempo di esecuzione, e i recenti aggiustamenti possono rivelare uno schema.
- Ispezionare l'accumulo e l'usura. Molti guasti meccanici si sviluppano gradualmente prima dell'arresto completo.
- Controlla le utilità condivise. Aria, vuoto, raffreddamento, e i guasti elettrici possono interessare più stazioni.
- Non fare affidamento su ripristini ripetuti. Reset ripristina temporaneamente la produzione; non rimuove la causa.
Come prevenire problemi ricorrenti della macchina blisteratrice
La manutenzione preventiva delle apparecchiature per il confezionamento in blister dovrebbe stabilire una linea di base operativa stabile e facilitare il riconoscimento dei guasti ricorrenti.
Registra le ricette approvate, materiali di imballaggio, configurazione dell'alimentatore, impostazioni dell'indice, parametri di ispezione, e la velocità operativa normale per ciascun formato. Dopo un errore significativo, registrare il sintomo, stazione interessata, lotto di prodotto o materiale, condizione operativa, azione correttiva, e se il problema si è ripresentato.
La manutenzione ordinaria dovrebbe includere la pulizia degli stampi di formatura, tracce, e superfici di tenuta; controllo dei sistemi di raffreddamento e aria/vuoto; ispezionando i sensori; e nastri di monitoraggio, catene, cuscinetti, parti di alimentazione, utensileria per sigillare, e utensili da taglio per usura.
Dopo ogni cambio, riconfermare la posizione dell'utensileria, configurazione dell'alimentatore, posizione del sensore, percorso web, e la ricetta selezionata prima di tornare alla normale velocità di produzione.
Quando la risoluzione dei problemi non è più sufficiente
Alcuni problemi ricorrenti della macchina blister alla fine smettono di essere problemi di regolazione.
Se gli stessi guasti si ripresentano dopo la manutenzione, la macchina deve funzionare al di sotto della velocità richiesta per rimanere stabile, gli operatori trascorrono troppo tempo a riallineare le stazioni dopo il passaggio, oppure controlli più vecchi e componenti usurati creano interruzioni ripetute, la progettazione della macchina e le condizioni generali dovrebbero diventare parte dell'indagine.
Quando si confrontano le opzioni di retrofit e sostituzione per una macchina confezionatrice blister farmaceutica, considerare la ripetibilità della trazione, allineamento della stazione, distribuzione della pressione di tenuta, cambio utensileria, accesso per manutenzione, capacità di ispezione, e supporto per i pezzi di ricambio, non solo la potenza nominale.
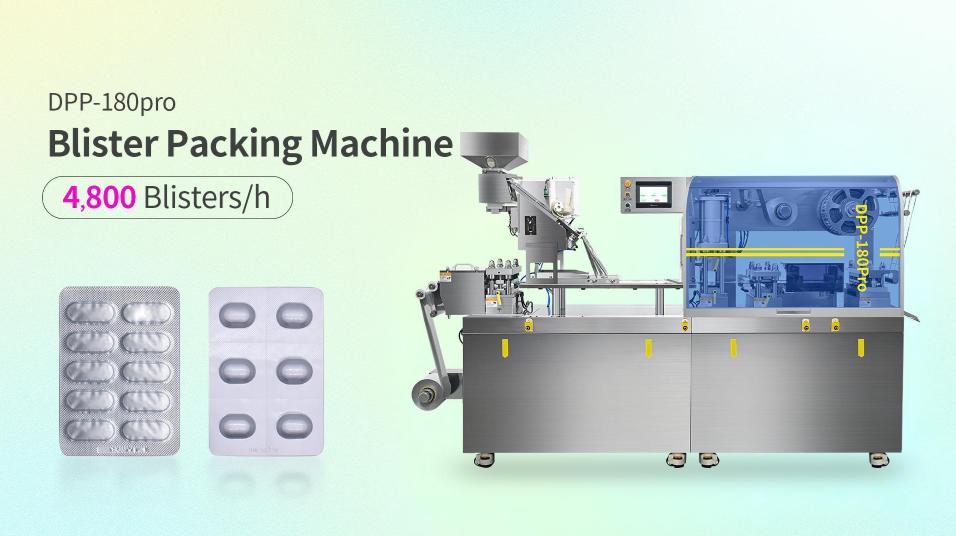
Per esempio, Ruida Packing Confezionatrice blister DPP-180Pro utilizza la servotrazione, postazioni di lavoro regolabili dall'esterno, stampi a cambio rapido, e una struttura termosaldante a doppio cilindro. Queste funzionalità di progettazione sono rilevanti per diverse aree di risoluzione dei problemi discusse in precedenza, inclusa la stabilità della trazione, allineamento della stazione, consistenza della pressione di tenuta, cambio, e accesso per manutenzione.
Domande frequenti sulla risoluzione dei problemi delle macchine confezionatrici in blister
Cosa devo controllare prima se solo una corsia del blister ha guarnizioni deboli?
Ispezionare il contatto di tenuta locale, contaminazione, condizione degli utensili, e l'allineamento prima di modificare un'impostazione comune di temperatura o pressione. Un guasto che rimane in una corsia di solito merita prima un'indagine locale.
Perché le tasche vuote dei blister appaiono solo a velocità della macchina più elevate??
Una velocità più elevata può esporre a limiti nell'erogazione dell'alimentatore, sincronizzazione, controllo delle vibrazioni, flusso del prodotto, o tempistica della cavità. Ridurre temporaneamente la velocità per determinare se il problema è legato al funzionamento dinamico.
Come posso sapere dove inizia l'increspatura della lamina??
Tracciare il nastro dallo svolgimento e identificare il primo rullo, guida, o stazione in cui il materiale smette di scorrere piatto o centrato. La ruga può diventare evidente durante la sigillatura anche se è iniziata a monte.
Perché una macchina blisteratrice continua a fermarsi dopo il cambio formato??
Controllare l'installazione degli utensili, selezione della ricetta, configurazione dell'alimentatore, posizione del sensore, impostazioni dell'indice, e allineamento. I ripetuti arresti post-cambio spesso indicano la configurazione piuttosto che un guasto casuale di un componente.
Cosa devo controllare se la macchina blister non si riscalda?
Controllare il sensore di temperatura o la termocoppia, stufa, relè o relè a stato solido, cablaggio, dispositivi di protezione, e segnale del controller. I test elettrici devono essere eseguiti da personale qualificato con la macchina isolata in modo sicuro.
Il materiale di imballaggio può causare problemi alla macchina blisteratrice?
SÌ. Cambiamenti nello spessore del film, rivestimento in lamina, avvolgimento del rotolo, rigidità del materiale, condizione della superficie, o lo stoccaggio può influenzare la formatura, sigillatura, tracciamento, e registrazione. Confrontare il nuovo materiale con l'ultima corsa stabile prima di apportare modifiche importanti alla macchina.
Conclusione
Una risoluzione efficace dei problemi delle macchine confezionatrici blister inizia dalla tipologia del guasto, non modificando tutte le impostazioni disponibili. Sigilli deboli, cavità malformate, tasche vuote, rughe della rete, deriva della registrazione, falsi scarti, difetti di taglio, problemi di utilità, e gli allarmi ripetuti forniscono ciascuno indizi su dove il processo si è allontanato dal funzionamento stabile.
Controlla cosa è cambiato, confrontare i difetti locali e quelli full-web, e verificare i componenti direttamente coinvolti prima di apportare modifiche importanti. Quando una correzione funziona, confermare che rimane stabile in normali condizioni di produzione.
Quando gli stessi guasti continuano a ripresentarsi nonostante la corretta configurazione e la manutenzione preventiva, guardare oltre i singoli parametri. Condizioni degli utensili, progettazione della trazione, controlli, regolazione della stazione, e la configurazione complessiva della macchina possono determinare se la riparazione continuerà, retrofit, oppure la sostituzione è la soluzione più affidabile a lungo termine.
Riferimenti
- NOI. Food and Drug Administration: sistemi di chiusura di contenitori per il confezionamento di farmaci e prodotti biologici per uso umano
- ASTM Internazionale — ASTM F88/F88M-23, Metodo di prova standard per la resistenza della tenuta dei materiali barriera flessibili
- Organizzazione Mondiale della Sanità – Linee guida sul confezionamento dei prodotti farmaceutici, CHI TRS 902, Allegato 9
- Commissione europea – Volume EudraLex 4, Capitolo 5: Produzione