ब्लिस्टर पैकेजिंग मशीनें किसकी नब्ज हैं? ठोस खुराक पैकेजिंग लाइन, गुहिकाएँ बनाना, गोलियाँ या कैप्सूल खिलाना, आवेदन ढक्कन वाली पन्नी, और तैयार पैक्स को काटने और डिस्चार्ज करने की ओर ले जाना. जब वह लय फिसल जाती है, कमजोर सील, विकृत गुहाएँ, खाली जेब, पन्नी झुर्रियाँ, और पंजीकरण त्रुटियाँ शीघ्रता से अस्वीकृत कर सकती हैं, बंद रहने के समय, और बर्बाद पैकेजिंग सामग्री. सील विफलताओं पर विशेष ध्यान देने की आवश्यकता है क्योंकि एक पैक सामान्य दिखाई दे सकता है जबकि इसके अवरोध प्रदर्शन से पहले ही समझौता किया जा सकता है. एक उपयोगी शॉप-फ़्लोर नियम यह है कि पहले चार चीज़ें देखें: गर्मी, दबाव, आंदोलन, और सामग्री—कई आवर्ती दोष उनमें से कम से कम एक में सुराग छोड़ते हैं.
प्रभावी ब्लिस्टर पैकेजिंग मशीन समस्या निवारण परीक्षण-और-त्रुटि समायोजन पर भरोसा करने के बजाय उन सुरागों का अनुसरण करता है. नीचे दिए गए अनुभाग सामान्य पैकेजिंग को कवर करते हैं, यांत्रिक, उपयोगिता, और ब्लिस्टर पैकिंग मशीन पर पाए गए नियंत्रण दोष, व्यावहारिक जांच के साथ-साथ वह बिंदु जहां बार-बार होने वाली विफलताएं गहरे रखरखाव या मशीन-डिज़ाइन समस्या का संकेत देने लगती हैं.
सुरक्षा नोट: टूलींग का निरीक्षण करने से पहले, रोलर्स, सीलिंग घटक, भागों को काटना, या विद्युत प्रणाली, निर्माता के निर्देशों और आपकी साइट की सुरक्षा प्रक्रियाओं के अनुसार मशीन को रोकें और अलग करें. समस्या निवारण के दौरान कभी भी गार्ड या सुरक्षा इंटरलॉक को बायपास न करें.
कमजोर या असंगत ब्लिस्टर सील
आपने क्या देखा: ढक्कन वाली पन्नी बहुत आसानी से निकल जाती है, सील का एक भाग खुला रहता है, या एक क्षेत्र बार-बार संयंत्र की अनुमोदित सील-गुणवत्ता या अखंडता जांच में विफल रहता है. यदि दोष संपूर्ण वेब को प्रभावित करता है, सबसे पहले साझा प्रक्रिया या भौतिक स्थितियों को देखें. यदि यह एक लेन में या एक किनारे पर रहता है, स्थानीय टूलींग संपर्क अधिक ध्यान देने योग्य है.
ऐसा क्यों होता है: तापमान केवल एक संभावित कारण है. सील की गुणवत्ता सीलिंग तापमान पर निर्भर करती है, दबाव, संपर्क समय, लाइन की गति, पन्नी कोटिंग, वेब बनाना, और सीलिंग-सतह की स्थिति. धूल, चिपकने वाला निर्माण, क्षतिग्रस्त टूलींग, असमान दबाव, ग़लत वेब स्थिति, या एक अलग सामग्री लॉट सभी प्रभावी संपर्क को कम कर सकते हैं.
जाँच करता है और ठीक करता है:
- वास्तविक सीलिंग तापमान की पुष्टि करें. अनुमोदित का उपयोग करके सीलिंग-सतह के तापमान को सत्यापित करें, कैलिब्रेटेड विधि और फॉर्मिंग वेब और लिडिंग फ़ॉइल संयोजन के लिए मान्य सीमा के साथ इसकी तुलना करें.
- सीलिंग संपर्क का निरीक्षण करें. सीलिंग प्लेट या रोलर की जाँच करें, दबाव घटक, टूलींग सतह, और संरेखण.
- संदूषण दूर करें. गर्म सीलिंग क्षेत्र को साफ करने से पहले मशीन को रोकें और अलग करें. धूल हटाओ, चिपकने वाला अवशेष, और पैकेजिंग के टुकड़े.
- सामग्री की जाँच करें. यदि समस्या फिल्म या फ़ॉइल बदलने के बाद शुरू होती है, विशिष्टता की पुष्टि करें, अभिविन्यास, रोल की स्थिति, और कोटिंग अनुकूलता.
- गति और संपर्क समय की समीक्षा करें. एक सील जो कम गति पर काम करती है लेकिन उत्पादन गति पर कमजोर हो जाती है वह गर्मी हस्तांतरण की ओर इशारा करती है, दबाव स्थिरता, बसना, या वेब आंदोलन.
फ़ील्ड नोट: यदि केवल एक लेन विफल हो रही है, तापमान या दबाव में मशीन-व्यापी वृद्धि स्थानीय कारण को ठीक किए बिना स्थिर लेन को प्रभावित कर सकती है.
उथला, संक्षिप्त किए गए, या असमान ब्लिस्टर कैविटीज़
आपने क्या देखा: जेबें बहुत उथली हैं, पूरे वेब पर गुहा की गहराई अलग-अलग होती है, एक तरफ फैला हुआ दिखता है, या गोलियाँ और कैप्सूल अब जेब के अंदर ठीक से नहीं बैठते हैं. अधिक गंभीर छाले बनने के दोष तह शामिल करें, पतले, उद्धत, और अधूरी गुहाएँ.
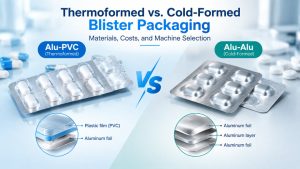
ऐसा क्यों होता है: थर्मोफॉर्मेड सामग्रियों के साथ, वैक्यूम से पहले वेब को उपयुक्त गठन की स्थिति तक पहुंचना चाहिए, संपीड़ित हवा, या यांत्रिक सहायता इसे सांचे में आकार देती है. असमान तापन, अवरुद्ध वायुमार्ग, unstable forming pressure, damaged seals, tooling misalignment, insufficient cooling, or material variation can all change cavity geometry.
एक पर pharmaceutical blister machine, Alu-Alu cold forming follows a different process and relies on the behavior of the cold-form laminate and tooling rather than thermoforming heat.
जाँच करता है और ठीक करता है:
- Check forming conditions. Confirm that the web reaches the material-appropriate temperature and that heating is uniform.
- Inspect air passages. Blocked mold vents, leaking lines, unstable pressure, or damaged seals can produce shallow pockets.
- Check mold alignment. A defect that repeats in the same cavity position usually points toward local tooling or air flow.
- Verify cooling. Poor cooling can allow a newly formed cavity to distort before downstream operations.
- Compare the material lot. Thickness variation, shrinkage, या खराब रोल स्थिति दोष पैदा कर सकती है जिसे मशीन समायोजन अकेले दूर नहीं कर सकता है.
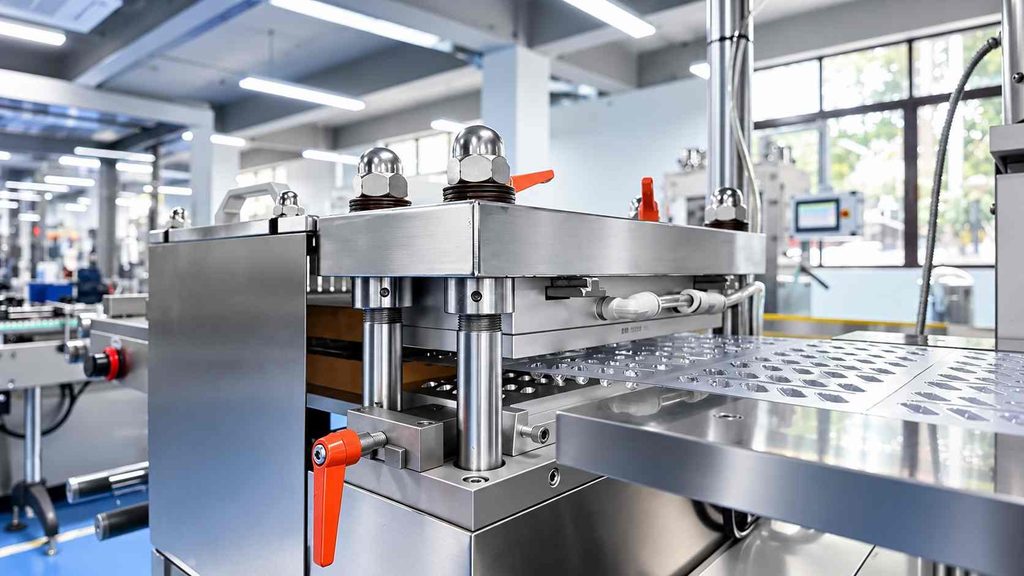
फिल्म और फ़ॉइल झुर्रियाँ, फाड़, या ट्रैकिंग समस्याएँ
आपने क्या देखा: बनता हुआ जाल बग़ल में चलता है, लिडिंग फ़ॉइल झुर्रियों के साथ सीलिंग में प्रवेश करती है, सामग्री के किनारे फट जाते हैं, या ऑपरेटर बार-बार ट्रैकिंग सही करते हैं. कुछ दोष उत्पादन गति बढ़ने पर ही प्रकट होते हैं.
ऐसा क्यों होता है: दिखाई देने वाली झुर्रियाँ अक्सर वास्तविक कारण से नीचे की ओर होती हैं. असमान तनाव को कम करें, ग़लत रोल लोडिंग, गैर-समानांतर गाइड रोलर्स, दूषण, क्षतिग्रस्त किनारे, अस्थिर वेब परिवहन, या सेंसर की समस्या सामग्री को कई स्टेशन पहले परेशान कर सकती है.
जाँच करता है और ठीक करता है:
- खुल कर वेब का पता लगाएं. पहला बिंदु ढूंढें जहां यह सपाट और केन्द्रित होकर चलना बंद कर देता है.
- रोल लोडिंग और तनाव की जाँच करें. सुनिश्चित करें कि रोल सीधा बैठता है और अत्यधिक पार्श्व खिंचाव के बिना खुल जाता है.
- Inspect guide rollers. संरेखण की जाँच करें, बीयरिंग, दूषण, और वेब से संपर्क करने वाली सतहें.
- जहां ट्रैकिंग सेंसर लगे हों उनकी जांच करें. फोटोइलेक्ट्रिक लेंस साफ करें और विश्वसनीय पहचान सत्यापित करें.
- कम और पूर्ण गति की तुलना करें. एक दोष जो त्वरण के बाद ही प्रकट होता है वह गतिशील तनाव का सुझाव देता है, परिवहन तुल्यकालन, या रोलर की स्थिति.
फ़ील्ड नोट: डाउनस्ट्रीम रिंकल को तब तक ठीक न करें जब तक आप यह न जान लें कि वेब सबसे पहले कहां अस्थिर हुआ.
भोजन संबंधी समस्याएँ: खाली जेब, डबल फ़ीड, और उत्पाद क्षति
आपने क्या देखा: खाली ब्लिस्टर जेबें निरीक्षण तक पहुंचती हैं, दो उत्पाद एक गुहा में प्रवेश करते हैं, गोलियाँ अपने स्थान से हट जाती हैं, कैप्सूल ख़राब हो जाते हैं, या फीडर बार-बार पुल या जाम हो जाता है.
ऐसा क्यों होता है: ब्लिस्टर पैकेजिंग उपकरण पर, फीडिंग दोष हमेशा फीडर दोष नहीं होता है. टेबलेट या कैप्सूल आयाम, कलई करना, धूल, स्थिर, सतह घर्षण, और प्रवाह व्यवहार फीडिंग प्रदर्शन को बदल सकता है. घिसे-पिटे मार्गदर्शक, अनुपयुक्त कंपन, ख़राब फीडर सेटअप, या सिंक्रनाइज़ेशन त्रुटियाँ समान लक्षण उत्पन्न कर सकती हैं.
जाँच करता है और ठीक करता है:
- उत्पाद बैच की तुलना करें. यदि खराबी नए टैबलेट या कैप्सूल बैच से शुरू होती है, फीडर को पूरी तरह से पुनः ट्यून करने से पहले उत्पाद व्यवहार की जाँच करें.
- भोजन पथ साफ़ करें. पाउडर और टुकड़े पटरियों के माध्यम से गति को बदल सकते हैं, गाइड, ब्रश, और फ़ीड प्लेटें.
- फीडर को उत्पाद के अनुसार समायोजित करें. उद्घाटन की जाँच करें, गाइड ऊंचाई, ब्रश की स्थिति, भागों को बनाए रखना, और कंपन.
- सिंक्रनाइज़ेशन की जाँच करें. उत्पाद वितरण को पॉकेट स्थिति और अनुक्रमण से मेल खाना चाहिए.
- कम गति पर परीक्षण करें. जेब खाली हो तो तुरंत गायब हो जाते हैं, वितरण दर की जांच करें, समय, या लक्ष्य आउटपुट पर कंपन.
- जहां उपयोग किया जाए वहां हवा या वैक्यूम स्थिरता की जांच करें. उपयोगिता में उतार-चढ़ाव सही ढंग से समायोजित फीडिंग सिस्टम को अस्थिर बना सकता है.
पंजीकरण, इंडेक्सिंग, और कोडिंग बहाव
आपने क्या देखा: मुद्रित सूचना परिवर्तन, गुहाएं सीलिंग या काटने के सापेक्ष चलती हैं, या बैच कोडिंग धीरे-धीरे ढक्कन वाली सामग्री पर चलती है. कुछ त्रुटियाँ धीरे-धीरे बनती हैं; अन्य पुनरारंभ के तुरंत बाद दिखाई देते हैं, रोल प्रतिस्थापन, या बदलाव.
ऐसा क्यों होता है: ब्लिस्टर पैकिंग मशीन पर सटीक पंजीकरण दोहराए जाने योग्य वेब ट्रांसपोर्ट पर निर्भर करता है. तनाव भिन्नता, फिसलने वाले कर्षण घटक, ग़लत अनुक्रमणिका सेटिंग्स, घिसाव, सेंसर संदूषण, या ख़राब प्रारूप सेटअप से स्थिति बदल सकती है. सर्वो-संचालित सिस्टम पर, स्थिति प्रतिक्रिया और सिंक्रनाइज़ेशन भी निदान पथ का हिस्सा बन जाते हैं.
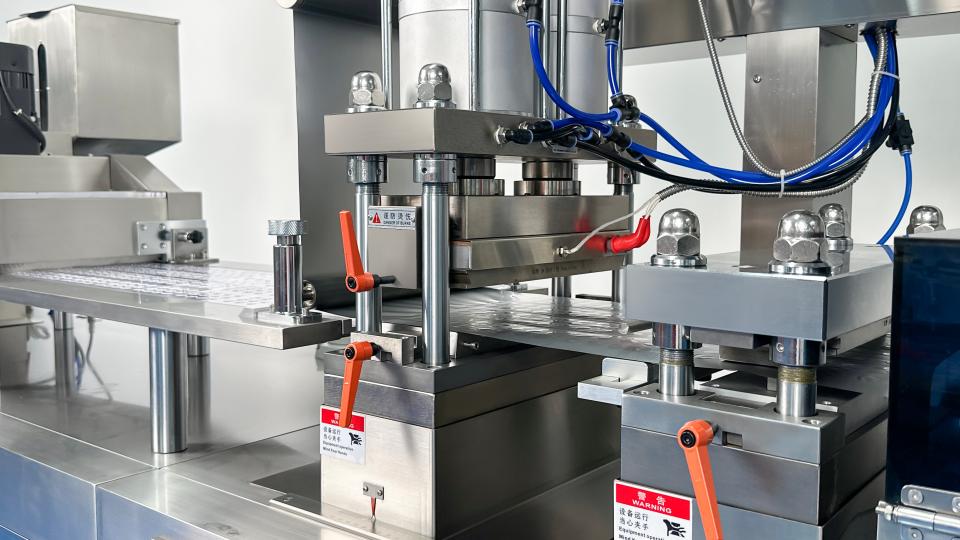
जाँच करता है और ठीक करता है:
- क्रमिक बहाव को अचानक ऑफसेट से अलग करें. क्रमिक गति परिवहन की ओर इशारा करती है, तनाव, घिसाव, या प्रतिक्रिया. सेटअप या सामग्री परिवर्तन के बाद अक्सर अचानक हलचल होती है.
- पहले वेब ट्रांसपोर्ट को स्थिर करें. गाइडों की जाँच करें, घटकों को खींचना, तनाव, और संरेखण.
- सूचकांक लंबाई सत्यापित करें. पुष्टि करें कि प्रोग्राम किया गया स्ट्रोक स्थापित प्रारूप से मेल खाता है.
- साफ़ पंजीकरण सेंसर. ख़राब कंट्रास्ट या संदूषण असंगत संरेखण का कारण बन सकता है.
- बदलाव के बाद दोबारा जांचें. टूलींग, सेंसर की स्थिति, व्यंजन विधि, और स्टेशन संरेखण स्थापित संदर्भ स्थितियों पर वापस आना चाहिए.
सेंसर, निरीक्षण, और रिजेक्ट-सिस्टम त्रुटियाँ
आपने क्या देखा: अच्छे पैक्स रिजेक्ट कर दिए जाते हैं, गुहाएं भरी होने पर भी गुम-उत्पाद अलार्म दिखाई देते हैं, दृष्टि प्रणाली आंतरायिक दोषों की रिपोर्ट करती है, या वास्तविक दोष निरीक्षण से गुजरते हैं.
ऐसा क्यों होता है: मशीन कॉन्फ़िगरेशन पर निर्भर करता है, निरीक्षण फोटोइलेक्ट्रिक सेंसर पर निर्भर हो सकता है, कैमरा, इनकोडर्स, प्रकाश, पीएलसी तर्क, और पुष्टि को अस्वीकार करें. धूल, ख़राब कंट्रास्ट, ग़लत ट्रिगरिंग, स्थानांतरित सेंसर, उत्पाद का स्वरूप बदल गया, ढीले कनेक्शन, या गलत नुस्खा सभी गलत निर्णय उत्पन्न कर सकता है.
जाँच करता है और ठीक करता है:
- अस्वीकृत पैक का निरीक्षण करें. पुष्टि करें कि क्या रिपोर्ट किया गया दोष वास्तव में मौजूद है.
- स्वच्छ सेंसर और प्रकाशिकी. धूल, कण, चिपकने वाला अवशेष, और उंगलियों के निशान पहचान को बदल सकते हैं.
- समय और स्थिति की जाँच करें. सिस्टम को चक्र में सही बिंदु पर सही गुहा का निरीक्षण करना चाहिए.
- सक्रिय नुस्खा सत्यापित करें. उत्पाद का रंग, फ़ॉइल ग्राफ़िक्स, और कैविटी लेआउट के लिए अलग-अलग सेटिंग्स की आवश्यकता हो सकती है.
- अस्वीकार तंत्र का परीक्षण करें. सुनिश्चित करें कि पाया गया दोषपूर्ण पैक वही पैक है जिसे भौतिक रूप से डाउनस्ट्रीम में हटाया गया है.
कटिंग, वेध, और ब्लिस्टर बूर दोष
आपने क्या देखा: ब्लिस्टर कार्ड हैं खुरदरे किनारे, गड़गड़ाहट, अपूर्ण कटौती, ख़राब वेध, या आंशिक रूप से जुड़े रहें. कभी-कभी कट साफ होता है लेकिन कैविटी लेआउट के सापेक्ष स्थानांतरित हो जाता है.
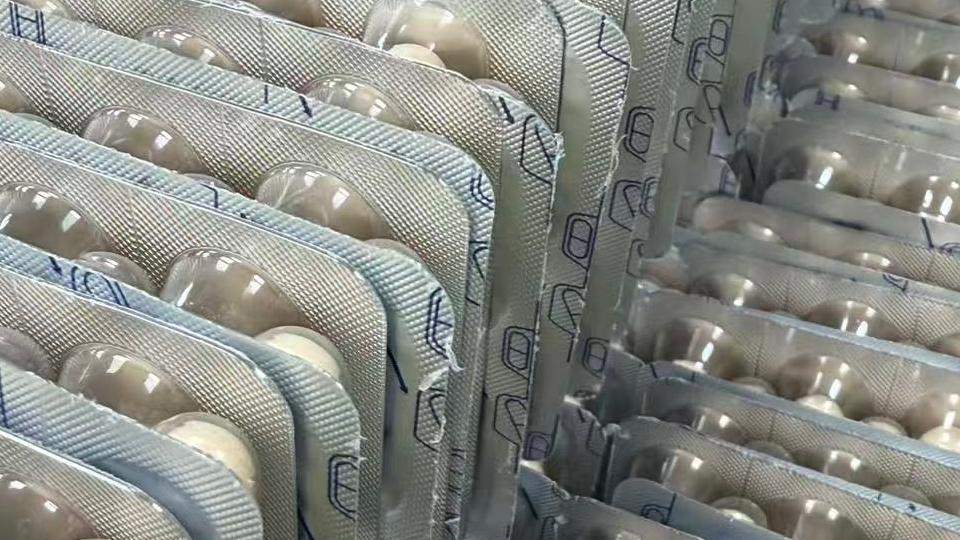
ऐसा क्यों होता है: घिसे-पिटे घूंसे, क्षतिग्रस्त मर जाता है, गलत उपकरण स्थापना, अत्यधिक निकासी, दूषण, ट्रांसमिशन घिसाव, और अस्थिर वेब स्थिति सभी कटिंग गुणवत्ता को प्रभावित कर सकती है. इसलिए अपस्ट्रीम पंजीकरण समस्याएं कटिंग-टूल समस्याओं की तरह दिख सकती हैं.
जाँच करता है और ठीक करता है:
- पहले पंजीकरण की पुष्टि करें. सुनिश्चित करें कि छाला सही स्थिति में आ गया है.
- पंच और डाई किनारों का निरीक्षण करें. घिसाव, चिप्स, या बिल्डअप बार-बार होने वाली गड़गड़ाहट पैदा कर सकता है.
- उपकरण स्थापना सत्यापित करें. बैठने की जाँच करें, संरेखण, गाइड, और फास्टनरों.
- मैकेनिकल ट्रांसमिशन की जाँच करें. ढीली जंजीरें या असंगत फ़ीड गति काटने की स्थिति को बदल सकती है.
- ट्रिम और मलबा हटा दें. अपशिष्ट पदार्थ चलने और अलग होने में बाधा उत्पन्न कर सकते हैं.
सुरक्षा: पंचों के पास काम करने से पहले मशीन को रोकें और अलग करें, मर जाता है, चेन, या काटने वाले घटकों को हिलाना.
विद्युतीय, तापमान-नियंत्रण, और उपयोगिता दोष
फार्मास्युटिकल ब्लिस्टर पैकेजिंग उपकरण की प्रत्येक खराबी सबसे पहले पैकेजिंग दोष के रूप में प्रकट नहीं होती है. शक्ति, तापमान नियंत्रण, संपीड़ित हवा, खाली, ठंडा, और ड्राइव-सिस्टम समस्याएँ एक साथ कई स्टेशनों को प्रभावित कर सकती हैं.
मशीन चालू नहीं होगी या बार-बार ट्रिप होगी
आने वाली बिजली आपूर्ति की जाँच करें, सुरक्षात्मक उपकरण, चरण अनुक्रम जहां लागू हो, आपातकालीन-स्टॉप सर्किट, सुरक्षा इंटरलॉक, और मोटर या हीटर सर्किट. बार-बार ब्रेकर ट्रिप होने को विद्युत दोष माना जाना चाहिए, बस रीसेट नहीं.
विद्युत निदान केवल अधिकृत कर्मियों द्वारा ही किया जाना चाहिए.
ताप नहीं बढ़ता या तापमान अस्थिर हो जाता है
संभावित कारणों में एक विफल तापमान सेंसर शामिल है, थर्मोकपल वायरिंग की समस्या, हीटर की विफलता, रिले या सॉलिड-स्टेट रिले दोष, नियंत्रक समस्या, या ढीला विद्युत कनेक्शन.
हीटर बदलने से पहले, पुष्टि करें कि क्या नियंत्रक को वैध तापमान संकेत प्राप्त हो रहा है और क्या हीटिंग सर्किट वास्तव में सक्रिय हो रहा है.
वायुदाब या वैक्यूम बहुत कम है
वायु आपूर्ति का निरीक्षण करें, पाइप, फिटिंग, सोलेनॉइड वॉल्व, फिल्टर, और रिसाव या प्रतिबंध के लिए वैक्यूम घटक. उपयोगिता अस्थिरता गठन को प्रभावित कर सकती है, खिला, मुद्रण, और एक ही समय में वायवीय गतियाँ.
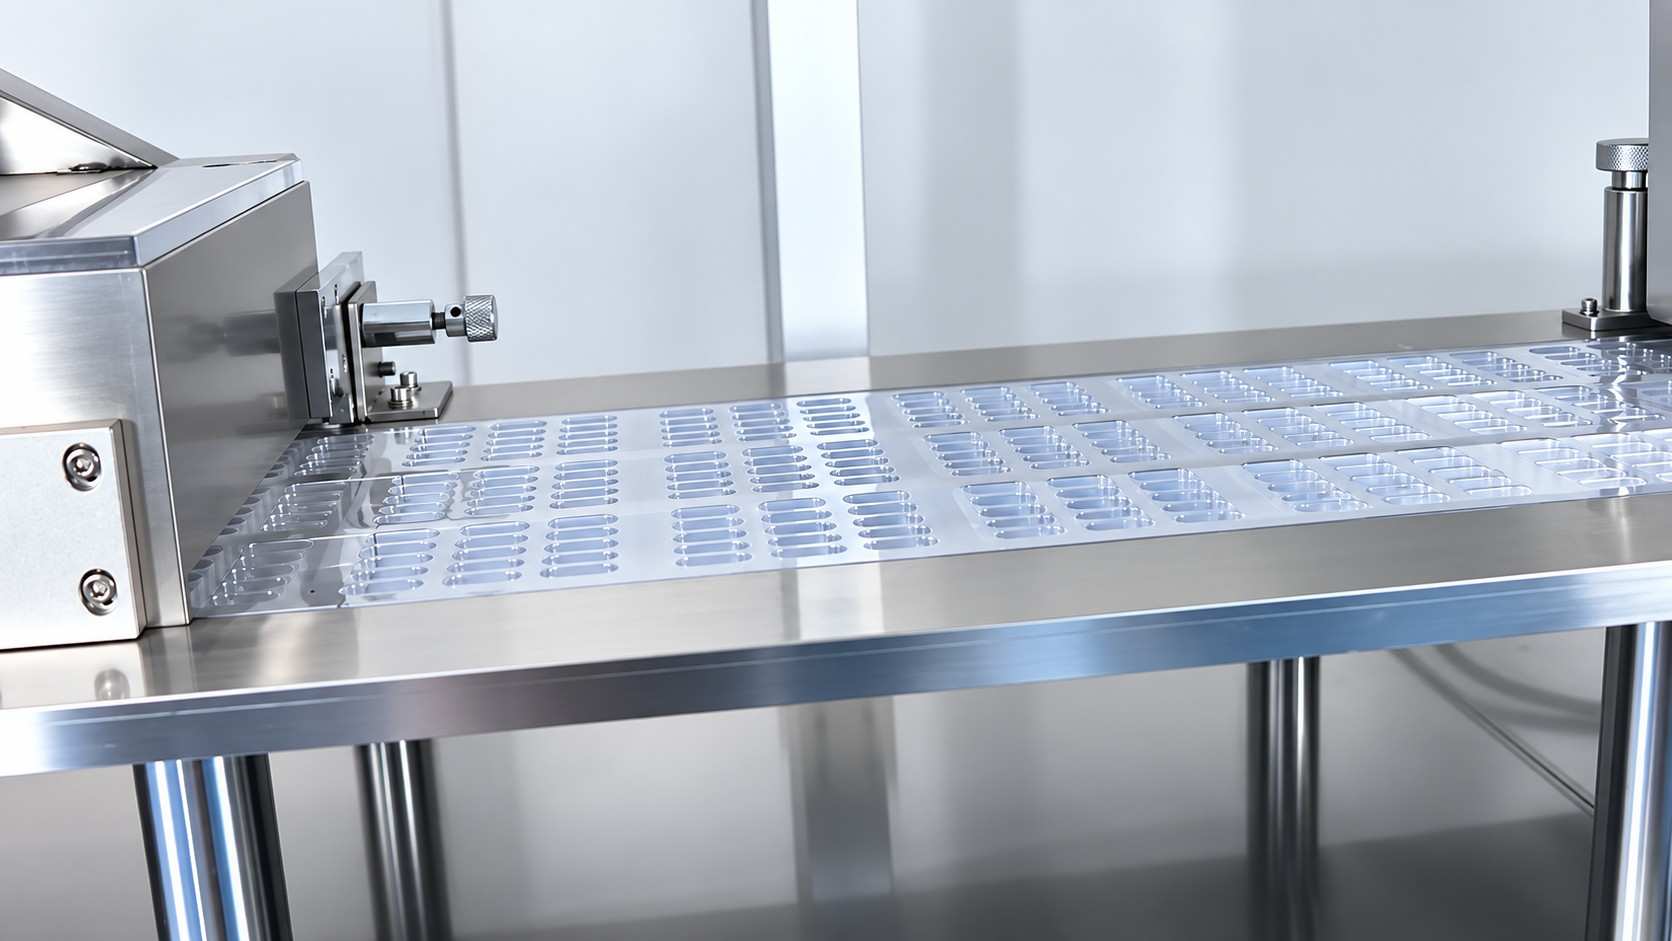
ड्राइव सिस्टम जाम हो जाता है या असामान्य शोर करता है
मशीन रोकें और बेयरिंग का निरीक्षण करें, स्नेहन, गियर, चेन, बेल्ट, और विदेशी सामग्री के लिए कार्य क्षेत्र. धीरे-धीरे बढ़ता शोर घिसाव या स्नेहन हानि का संकेत दे सकता है, जबकि बदलाव के बाद अचानक होने वाला शोर तत्काल निरीक्षण का पात्र होता है.
बार-बार अलार्म, जाम, और अप्रत्याशित मशीन रुक जाती है
आपने क्या देखा: ब्लिस्टर पैक मशीन आवर्ती अलार्म के लिए बंद हो जाती है, रीसेट के बाद छोटे जाम वापस आ जाते हैं, या एक लाइन जो कुछ समय तक सामान्य रूप से चलती है, अचानक बार-बार रुकावट झेलने लगती है. अंतिम अलार्म यह पहचान सकता है कि मशीन कहाँ रुकी है बजाय इसके कि खराबी कहाँ से शुरू हुई.
| जब दोष प्रकट होता है | पहले जांचें | अनुमान लगाने से बचें |
|---|---|---|
| केवल उच्च उत्पादन गति पर | खिला, समय, परिवहन, तुल्यकालन | स्थिर कम गति पर चलने का मतलब कोई समस्या नहीं है |
| एक लंबे प्रोडक्शन रन के बाद | गर्मी का निर्माण, अवशेष, स्नेहन, घिसाव | स्टार्टअप की स्थिति अपरिवर्तित रहती है |
| बदलाव के तुरंत बाद | टूलींग, व्यंजन विधि, सेंसर की स्थिति, संरेखण | एक ऑफसेट सुधार सब कुछ हल कर देता है |
| फिल्म या फ़ॉइल रोल बदलने के बाद | रोल लोड हो रहा है, भौतिक स्थिति, तनाव | प्रत्येक रोल एक समान व्यवहार करता है |
| यादृच्छिक रुक-रुक कर रुकना | सेंसर, उपयोगिताओं, कनेक्शन, ढील | रीसेट एक स्थायी मरम्मत है |
| बार-बार एक ही स्टेशन | स्थानीय तंत्र और अपस्ट्रीम स्थितियाँ | अंतिम रुका हुआ स्टेशन मूल कारण होना चाहिए |
जाँच करता है और ठीक करता है:
- अलार्म इतिहास पढ़ें. पहली असामान्य घटना की तलाश करें, अंतिम पड़ाव ही नहीं.
- परिचालन स्थितियों की तुलना करें. रफ़्तार, बैच, सामग्री बहुत, चलाने का समय, और हाल के समायोजन से एक पैटर्न का पता चल सकता है.
- बिल्डअप और टूट-फूट का निरीक्षण करें. कई यांत्रिक दोष पूर्ण विराम से पहले धीरे-धीरे विकसित होते हैं.
- साझा उपयोगिताओं की जाँच करें. वायु, खाली, ठंडा, और विद्युत दोष कई स्टेशनों को प्रभावित कर सकते हैं.
- बार-बार रीसेट पर भरोसा न करें. रीसेट उत्पादन को अस्थायी रूप से पुनर्स्थापित करता है; यह कारण को दूर नहीं करता.
बार-बार होने वाली ब्लिस्टर मशीन की समस्याओं को कैसे रोकें
ब्लिस्टर पैकेजिंग उपकरण के लिए निवारक रखरखाव को एक स्थिर ऑपरेटिंग बेसलाइन स्थापित करना चाहिए और आवर्ती दोषों को पहचानना आसान बनाना चाहिए.
अनुमोदित व्यंजनों को रिकार्ड करें, पैकेजिंग सामग्री, फीडर विन्यास, सूचकांक सेटिंग्स, निरीक्षण पैरामीटर, और प्रत्येक प्रारूप के लिए सामान्य परिचालन गति. एक बड़ी गलती के बाद, लक्षण रिकॉर्ड करें, प्रभावित स्टेशन, उत्पाद या सामग्री बैच, संचालन की स्थिति, सुधारात्मक कार्रवाई, और क्या समस्या वापस आ गई.
नियमित रखरखाव में सांचों की सफाई शामिल होनी चाहिए, पटरियों, और सतहों को सील करना; शीतलन और वायु/वैक्यूम प्रणालियों की जाँच करना; सेंसरों का निरीक्षण करना; और निगरानी बेल्ट, चेन, बीयरिंग, खिला भाग, सीलिंग टूलींग, और पहनने के लिए काटने के उपकरण.
प्रत्येक बदलाव के बाद, टूलींग स्थान की पुन: पुष्टि करें, फीडर सेटअप, सेंसर की स्थिति, वेब पथ, और सामान्य उत्पादन गति पर लौटने से पहले चयनित नुस्खा.
जब समस्या निवारण पर्याप्त नहीं रह गया है
कुछ आवर्ती ब्लिस्टर मशीन समस्याएँ अंततः समायोजन समस्याएँ बनना बंद कर देती हैं.
यदि रखरखाव के बाद वही विफलताएँ वापस आती हैं, स्थिर रहने के लिए मशीन को आवश्यक गति से कम चलना चाहिए, ऑपरेटर परिवर्तन के बाद स्टेशनों को पुनः व्यवस्थित करने में अत्यधिक समय व्यतीत करते हैं, या पुराने नियंत्रण और घिसे हुए घटक बार-बार रुकावट पैदा करते हैं, मशीन का डिज़ाइन और समग्र स्थिति जांच का हिस्सा बननी चाहिए.
फार्मास्युटिकल ब्लिस्टर पैकिंग मशीन के लिए रेट्रोफिट और प्रतिस्थापन विकल्पों की तुलना करते समय, कर्षण पुनरावृत्ति पर विचार करें, स्टेशन संरेखण, सीलिंग-दबाव वितरण, टूलींग परिवर्तन, रखरखाव पहुंच, निरीक्षण क्षमता, और स्पेयर-पार्ट्स समर्थन-केवल रेटेड आउटपुट नहीं.
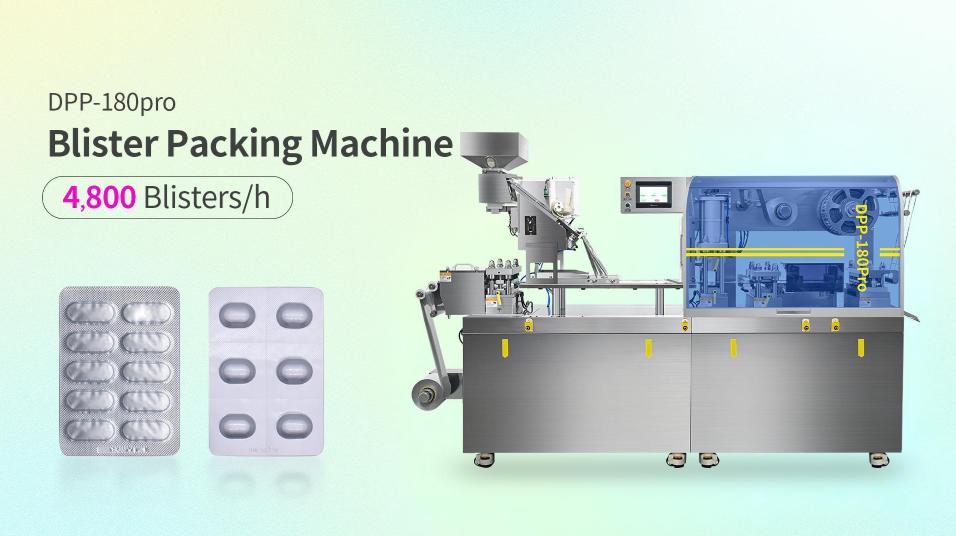
उदाहरण के लिए, रुइडा पैकिंग DPP-180Pro ब्लिस्टर पैकेजिंग मशीन सर्वो कर्षण का उपयोग करता है, बाह्य रूप से समायोज्य कार्य स्टेशन, त्वरित परिवर्तन वाले सांचे, और एक डुअल-सिलेंडर हीट-सीलिंग संरचना. ये डिज़ाइन सुविधाएँ ऊपर चर्चा किए गए कई समस्या निवारण क्षेत्रों के लिए प्रासंगिक हैं, कर्षण स्थिरता सहित, स्टेशन संरेखण, सीलिंग-दबाव स्थिरता, बदलाव, और रखरखाव पहुंच.
ब्लिस्टर पैकेजिंग मशीन समस्या निवारण पर अक्सर पूछे जाने वाले प्रश्न
यदि केवल एक ब्लिस्टर लेन की सील कमजोर है तो मुझे पहले क्या जांचना चाहिए??
स्थानीय सीलिंग संपर्क का निरीक्षण करें, दूषण, टूलींग की स्थिति, और सामान्य तापमान या दबाव सेटिंग बदलने से पहले संरेखण. एक लेन में बनी हुई गलती आमतौर पर पहले स्थानीय जांच की हकदार होती है.
खाली ब्लिस्टर पॉकेट केवल उच्च मशीन गति पर ही क्यों दिखाई देते हैं??
उच्च गति फीडर डिलीवरी में सीमाएं उजागर कर सकती है, तुल्यकालन, कंपन नियंत्रण, उत्पाद प्रवाह, या गुहा समय. समस्या गतिशील संचालन से संबंधित है या नहीं यह निर्धारित करने के लिए गति को अस्थायी रूप से कम करें.
मैं कैसे बता सकता हूं कि पन्नी की झुर्रियां कहां से शुरू होती हैं?
वेब को खोलकर देखें और पहले रोलर की पहचान करें, मार्गदर्शक, या वह स्टेशन जहां सामग्री सपाट या केन्द्रित होकर चलना बंद कर देती है. सीलिंग के समय झुर्रियाँ स्पष्ट हो सकती हैं, भले ही यह ऊपर की ओर शुरू हुई हो.
ब्लिस्टर मशीन चेंजओवर के बाद क्यों रुकती रहती है??
टूलींग स्थापना की जाँच करें, नुस्खा चयन, फीडर सेटअप, सेंसर की स्थिति, सूचकांक सेटिंग्स, और संरेखण. परिवर्तन के बाद बार-बार रुकना अक्सर यादृच्छिक घटक विफलता के बजाय सेटअप की ओर इशारा करता है.
यदि ब्लिस्टर मशीन गर्म नहीं होगी तो मुझे क्या जांचना चाहिए??
तापमान सेंसर या थर्मोकपल की जाँच करें, हीटर, रिले या सॉलिड-स्टेट रिले, तारों, सुरक्षात्मक उपकरण, और नियंत्रक संकेत. मशीन को सुरक्षित रूप से अलग करके योग्य कर्मियों द्वारा विद्युत परीक्षण किया जाना चाहिए.
क्या पैकेजिंग सामग्री ब्लिस्टर मशीन की समस्या पैदा कर सकती है??
हाँ. फिल्म की मोटाई में परिवर्तन, पन्नी कोटिंग, रोल वाइंडिंग, सामग्री की कठोरता, सतह की स्थिति, या भंडारण गठन को प्रभावित कर सकता है, मुद्रण, ट्रैकिंग, और पंजीकरण. बड़ी मशीन समायोजन करने से पहले नई सामग्री की तुलना पिछले स्थिर रन से करें.
निष्कर्ष
प्रभावी ब्लिस्टर पैकेजिंग मशीन समस्या निवारण गलती के पैटर्न से शुरू होता है, प्रत्येक उपलब्ध सेटिंग को बदलने के साथ नहीं. कमजोर सील, विकृत गुहाएँ, खाली जेब, वेब झुर्रियाँ, पंजीकरण बहाव, झूठा अस्वीकार, काटने के दोष, उपयोगिता समस्याएँ, और बार-बार दोहराए जाने वाले अलार्म इस बारे में सुराग प्रदान करते हैं कि प्रक्रिया स्थिर संचालन से कहाँ दूर चली गई है.
जांचें कि क्या बदला, स्थानीय और पूर्ण-वेब दोषों की तुलना करें, और बड़े समायोजन करने से पहले सीधे शामिल घटकों को सत्यापित करें. जब कोई सुधार कार्य करता है, पुष्टि करें कि यह सामान्य उत्पादन परिस्थितियों में स्थिर रहता है.
जब सही सेटअप और निवारक रखरखाव के बावजूद वही विफलताएँ लौटती रहती हैं, व्यक्तिगत मापदंडों से परे देखें. टूलींग की स्थिति, कर्षण डिजाइन, को नियंत्रित करता है, स्टेशन समायोजन, और समग्र मशीन कॉन्फ़िगरेशन यह निर्धारित कर सकता है कि मरम्मत जारी रहेगी या नहीं, पुराना वापस, या प्रतिस्थापन अधिक विश्वसनीय दीर्घकालिक समाधान है.
संदर्भ
- हम. खाद्य एवं औषधि प्रशासन - मानव औषधि और जीवविज्ञान की पैकेजिंग के लिए कंटेनर क्लोजर सिस्टम
- एएसटीएम इंटरनेशनल - एएसटीएम एफ88/एफ88एम-23, लचीली बाधा सामग्री की सील मजबूती के लिए मानक परीक्षण विधि
- विश्व स्वास्थ्य संगठन - फार्मास्युटिकल उत्पादों के लिए पैकेजिंग पर दिशानिर्देश, कौन टी.आर.एस 902, उपभवन 9
- यूरोपीय आयोग - यूड्रेलेक्स वॉल्यूम 4, अध्याय 5: उत्पादन