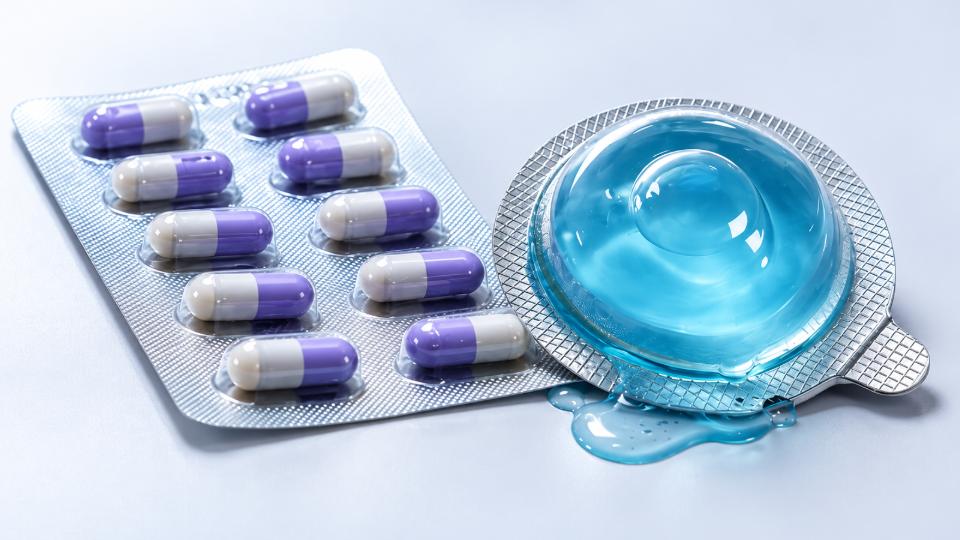
Blisterverpackungsmaschinen sind der Puls eines Verpackungslinie für feste Dosen, Hohlräume bilden, Fütterungstabletten oder Kapseln, Bewerben Deckelfolie, und Bewegen fertiger Packungen in Richtung Schneiden und Entladen. Wenn dieser Rhythmus gerät, schwache Dichtungen, missgebildete Hohlräume, leere Taschen, Folienfalten, und Registrierungsfehler können schnell zu Ausschuss führen, Ausfallzeit, und verschwendetes Verpackungsmaterial. Versiegelungsfehler verdienen besondere Aufmerksamkeit, da eine Packung normal erscheinen kann, obwohl ihre Barriereleistung möglicherweise bereits beeinträchtigt ist. Eine nützliche Betriebsregel besteht darin, zunächst vier Dinge im Auge zu behalten: Hitze, Druck, Bewegung, und materiell – viele wiederkehrende Fehler hinterlassen Hinweise auf mindestens einen von ihnen.
Eine wirksame Fehlerbehebung bei Blisterverpackungsmaschinen folgt diesen Hinweisen, anstatt sich auf Versuch-und-Irrtum-Anpassungen zu verlassen. Die folgenden Abschnitte behandeln gängige Verpackungen, mechanisch, Dienstprogramm, und Kontrollfehler, die an einer Blisterverpackungsmaschine festgestellt wurden, zusammen mit praktischen Kontrollen und dem Punkt, an dem wiederkehrende Fehler beginnen, auf ein tieferes Wartungs- oder Maschinenkonstruktionsproblem hinzuweisen.
Sicherheitshinweis: Vor der Inspektion der Werkzeuge, Rollen, Dichtungskomponenten, Teile schneiden, oder elektrische Systeme, Stoppen und isolieren Sie die Maschine gemäß den Anweisungen des Herstellers und den Sicherheitsverfahren Ihres Standorts. Umgehen Sie während der Fehlerbehebung niemals Schutzvorrichtungen oder Sicherheitsverriegelungen.
Schwache oder inkonsistente Blisterversiegelungen
Was Sie sehen: Die Abdeckfolie löst sich zu leicht, Ein Teil des Siegels bleibt offen, or one area repeatedly fails the plant’s approved seal-quality or integrity check. If the fault affects the full web, look first at shared process or material conditions. If it stays in one lane or along one edge, local tooling contact deserves more attention.
Why it happens: Temperature is only one possible cause. Seal quality depends on sealing temperature, Druck, Kontaktzeit, Liniengeschwindigkeit, foil coating, sich bildendes Netz, and sealing-surface condition. Staub, adhesive buildup, damaged tooling, uneven pressure, incorrect web position, or a different material lot can all reduce effective contact.
Checks and fixes:
- Confirm the actual sealing temperature. Verify the sealing-surface temperature using an approved, calibrated method and compare it with the validated range for the forming web and lidding foil combination.
- Inspect sealing contact. Überprüfen Sie die Siegelplatte oder Rolle, Druckkomponenten, Werkzeugoberfläche, und Ausrichtung.
- Verunreinigungen entfernen. Stoppen Sie die Maschine und isolieren Sie sie, bevor Sie einen heißen Schweißbereich reinigen. Staub entfernen, Klebereste, und Verpackungsfragmente.
- Überprüfen Sie das Material. Wenn das Problem nach einem Film- oder Folienwechsel auftritt, Spezifikation bestätigen, Orientierung, Rollenzustand, und Beschichtungskompatibilität.
- Überprüfen Sie Geschwindigkeit und Kontaktzeit. Eine Dichtung, die bei niedriger Geschwindigkeit arbeitet, aber bei Produktionsgeschwindigkeit schwächer wird, deutet auf Wärmeübertragung hin, Druckstabilität, verweilen, oder Webbewegung.
Feldnotiz: Wenn nur eine Spur ausfällt, Ein maschinenweiter Temperatur- oder Druckanstieg kann stabile Fahrspuren beeinträchtigen, ohne die lokale Ursache zu beheben.
Seicht, Zusammengebrochen, oder unebene Blasenhöhlen
Was Sie sehen: Die Taschen sind zu flach, Die Hohlraumtiefe variiert über die Bahn hinweg, Eine Seite sieht gestreckt aus, or tablets and capsules no longer sit correctly inside the pocket. More severe blister forming defects include folds, thinning, tearing, and incomplete cavities.
Why it happens: With thermoformed materials, the web must reach a suitable forming condition before vacuum, Druckluft, or mechanical assistance shapes it into the mold. Uneven heating, blocked air passages, unstable forming pressure, damaged seals, tooling misalignment, insufficient cooling, or material variation can all change cavity geometry.
Auf einem pharmaceutical blister machine, Alu-Alu cold forming follows a different process and relies on the behavior of the cold-form laminate and tooling rather than thermoforming heat.
Checks and fixes:
- Check forming conditions. Confirm that the web reaches the material-appropriate temperature and that heating is uniform.
- Inspect air passages. Blocked mold vents, leaking lines, unstable pressure, oder beschädigte Dichtungen können zu flachen Taschen führen.
- Formausrichtung prüfen. Ein Fehler, der sich in derselben Kavitätsposition wiederholt, weist normalerweise auf lokale Werkzeuge oder Luftströmungen hin.
- Kühlung überprüfen. Eine schlechte Kühlung kann dazu führen, dass sich eine neu gebildete Kavität vor den nachfolgenden Vorgängen verformt.
- Vergleichen Sie die Materialcharge. Dickenvariation, Schwindung, oder ein schlechter Walzenzustand kann zu Defekten führen, die durch Maschineneinstellung allein nicht behoben werden können.
Faltenbildung bei Filmen und Folien, Reißend, oder Tracking-Probleme
Was Sie sehen: Die sich bildende Bahn bewegt sich seitwärts, Deckelfolie tritt mit Falten in die Versiegelung ein, Materialkanten reißen, oder Bediener korrigieren wiederholt die Spurführung. Einige Fehler treten erst auf, wenn die Produktionsgeschwindigkeit erhöht wird.
Why it happens: Die sichtbare Falte ist oft der eigentlichen Ursache nachgelagert. Ungleichmäßige Entspannungsspannung, falsche Rollenladung, nichtparallele Führungsrollen, Kontamination, beschädigte Kanten, instabiler Bahntransport, oder ein Sensorproblem kann das Material mehrere Stationen früher stören.
Checks and fixes:
- Verfolgen Sie das Web vom Abwickeln. Finden Sie den ersten Punkt, an dem es aufhört, flach und zentriert zu laufen.
- Überprüfen Sie die Rollenbelastung und -spannung. Stellen Sie sicher, dass die Rolle gerade sitzt und sich ohne übermäßigen seitlichen Zug abwickeln lässt.
- Führungsrollen prüfen. Ausrichtung prüfen, Lager, Kontamination, und Oberflächen, die mit der Bahn in Kontakt kommen.
- Überprüfen Sie die Spurverfolgungssensoren, sofern vorhanden. Reinigen Sie fotoelektrische Linsen und überprüfen Sie die zuverlässige Erkennung.
- Vergleichen Sie niedrige und volle Geschwindigkeit. Ein Fehler, der erst nach der Beschleunigung auftritt, deutet auf eine dynamische Spannung hin, Transportsynchronisation, oder Walzenzustand.
Feldnotiz: Korrigieren Sie eine stromabwärtige Falte erst, wenn Sie wissen, wo die Bahn zum ersten Mal instabil wurde.
Ernährungsprobleme: Leere Taschen, Doppelte Feeds, und Produktschäden
Was Sie sehen: Leere Blistertaschen gelangen zur Inspektion, Zwei Produkte gelangen in eine Kavität, tablets jump out of position, capsules become damaged, or the feeder repeatedly bridges or jams.
Why it happens: On blister packaging equipment, a feeding fault is not always a feeder fault. Tablet or capsule dimensions, Beschichtung, Staub, statisch, Oberflächenreibung, and flow behavior can change feeding performance. Worn guides, unsuitable vibration, poor feeder setup, or synchronization errors can produce similar symptoms.
Checks and fixes:
- Compare the product batch. If the fault begins with a new tablet or capsule batch, check product behavior before completely retuning the feeder.
- Clean the feeding path. Powder and fragments can alter movement through tracks, Führer, Bürsten, and feed plates.
- Adjust the feeder to the product. Check openings, guide height, brush position, retaining parts, and vibration.
- Check synchronization. Product delivery must match pocket position and indexing.
- Test at a lower speed. If empty pockets disappear immediately, Untersuchen Sie die Zustellrate, Timing, oder Vibration am Zielausgang.
- Überprüfen Sie bei Verwendung die Luft- oder Vakuumstabilität. Schwankungen im Versorgungsnetz können dazu führen, dass ein korrekt eingestelltes Fütterungssystem instabil erscheint.
Anmeldung, Indizierung, und Codierungsdrift
Was Sie sehen: Gedruckte Informationen verschieben sich, Hohlräume bewegen sich relativ zum Siegeln oder Schneiden, oder die Chargencodierung wandert nach und nach über das Deckelmaterial. Manche Fehler bauen sich langsam auf; andere erscheinen sofort nach dem Neustart, Rollenwechsel, oder Umstellung.
Why it happens: Eine genaue Ausrichtung auf einer Blisterverpackungsmaschine hängt vom wiederholbaren Bahntransport ab. Spannungsvariation, rutschende Traktionskomponenten, falsche Indexeinstellungen, tragen, Verschmutzung des Sensors, oder eine schlechte Formateinstellung können die Position verschieben. Auf servoangetriebenen Systemen, Positionsrückmeldung und Synchronisation werden ebenfalls Teil des Diagnosepfads.
Checks and fixes:
- Unterscheiden Sie die allmähliche Abweichung vom plötzlichen Versatz. Allmähliche Bewegung deutet auf Transport hin, Spannung, tragen, oder Feedback. Plötzliche Bewegungen folgen häufig auf Setup- oder Materialänderungen.
- Stabilisieren Sie zunächst den Bahntransport. Überprüfen Sie die Anleitungen, Komponenten ziehen, Spannung, und Ausrichtung.
- Indexlänge überprüfen. Bestätigen Sie, dass der programmierte Hub mit dem installierten Format übereinstimmt.
- Registrierungssensoren reinigen. Schlechter Kontrast oder Verschmutzung können zu einer inkonsistenten Ausrichtung führen.
- Nach der Umstellung erneut prüfen. Werkzeuge, Sensorposition, Rezept, und die Stationsausrichtung sollte zu den festgelegten Referenzpositionen zurückkehren.
Sensor, Inspektion, und Ablehnungssystemfehler
Was Sie sehen: Gute Packungen werden zurückgewiesen, Alarme wegen fehlendem Produkt werden angezeigt, obwohl die Kavitäten voll sind, Das Vision-System meldet zeitweilige Fehler, oder echte Mängel bestehen die Prüfung.
Why it happens: Abhängig von der Maschinenkonfiguration, Die Inspektion kann auf fotoelektrische Sensoren zurückgreifen, Kameras, Encoder, Beleuchtung, SPS-Logik, und Bestätigung ablehnen. Staub, schlechter Kontrast, falsche Auslösung, verschobene Sensoren, verändertes Erscheinungsbild des Produkts, lose Verbindungen, oder das falsche Rezept kann zu falschen Entscheidungen führen.
Checks and fixes:
- Überprüfen Sie die zurückgewiesene Packung. Bestätigen Sie, ob der gemeldete Mangel tatsächlich vorliegt.
- Sensoren und Optik reinigen. Staub, Partikel, Klebereste, und Fingerabdrücke können die Erkennung beeinträchtigen.
- Überprüfen Sie Timing und Position. Das System muss die richtige Kavität zum richtigen Zeitpunkt im Zyklus prüfen.
- Überprüfen Sie das aktive Rezept. Produktfarbe, Foliengrafiken, und Kavitätslayout können unterschiedliche Einstellungen erfordern.
- Testen Sie den Ablehnungsmechanismus. Stellen Sie sicher, dass es sich bei der erkannten fehlerhaften Packung um dieselbe Packung handelt, die nachgelagert physisch entfernt wurde.
Schneiden, Zähnung, und Blasengratdefekte
Was Sie sehen: Blisterkarten haben Ecken und Kanten, Grate, unvollständige Schnitte, schlechte Perforation, oder teilweise verbunden bleiben. Manchmal ist der Schnitt sauber, aber relativ zur Kavitätsanordnung verschoben.
Why it happens: Abgenutzte Schläge, beschädigte stirbt, incorrect tool installation, excessive clearance, Kontamination, transmission wear, and unstable web position can all affect cutting quality. Upstream registration problems can therefore look like cutting-tool problems.
Checks and fixes:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, Chips, or buildup can create recurring burrs.
- Verify tool installation. Check seating, Ausrichtung, Führer, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
Sicherheit: Stop and isolate the machine before working near punches, stirbt, Ketten, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. Leistung, Temperaturregelung, Druckluft, leer, cooling, und Antriebsprobleme können mehrere Stationen gleichzeitig betreffen.
Die Maschine startet nicht oder löst häufig aus
Überprüfen Sie die eingehende Stromversorgung, Schutzvorrichtungen, ggf. Phasenfolge, Not-Aus-Schaltung, Sicherheitsverriegelungen, und Motor- oder Heizkreise. Wiederholte Auslösungen des Leistungsschalters sollten als elektrischer Fehler behandelt werden, nicht einfach zurückgesetzt.
Die elektrische Diagnose sollte nur von autorisiertem Personal durchgeführt werden.
Die Erwärmung steigt nicht an oder die Temperatur wird instabil
Mögliche Ursachen sind ein defekter Temperatursensor, Problem mit der Verkabelung des Thermoelements, Ausfall der Heizung, Fehler am Relais oder Halbleiterrelais, Controller-Problem, oder lose elektrische Verbindung.
Vor dem Austausch der Heizung, Überprüfen Sie, ob der Regler ein gültiges Temperatursignal empfängt und ob der Heizkreis tatsächlich mit Strom versorgt wird.
Luftdruck oder Vakuum sind zu niedrig
Überprüfen Sie die Luftzufuhr, Schläuche, Beschläge, Magnetventile, Filter, und Vakuumkomponenten auf Undichtigkeiten oder Verengungen prüfen. Die Instabilität der Versorgungseinrichtungen kann sich auf die Umformung auswirken, Fütterung, Versiegelung, und pneumatische Bewegungen gleichzeitig.
Das Antriebssystem blockiert oder macht ungewöhnliche Geräusche
Stoppen Sie die Maschine und überprüfen Sie die Lager, Schmierung, Getriebe, Ketten, Gürtel, und der Arbeitsbereich für Fremdmaterial. Allmählich zunehmende Geräusche können auf Verschleiß oder Schmierstoffverlust hinweisen, während plötzliche Geräusche nach einer Umstellung eine sofortige Untersuchung erfordern.
Wiederholte Alarme, Marmeladen, und unerwartete Maschinenstopps
Was Sie sehen: Bei wiederkehrenden Alarmen stoppt die Blisterverpackungsmaschine, Kleinere Staus treten nach dem Zurücksetzen wieder auf, oder eine Leitung, die eine Zeit lang normal läuft, wird plötzlich immer wieder unterbrochen. Der letzte Alarm identifiziert möglicherweise den Ort, an dem die Maschine angehalten hat, und nicht den Ort, an dem der Fehler begann.
| Wenn der Fehler auftritt | Überprüfen Sie zuerst | Vermeiden Sie Annahmen |
|---|---|---|
| Nur bei hoher Produktionsgeschwindigkeit | Füttern, Timing, Transport, Synchronisation | Stabiler Betrieb bei niedriger Geschwindigkeit bedeutet kein Problem |
| Nach einem langen Produktionslauf | Hitzestau, Rückstand, Schmierung, tragen | Der Startzustand bleibt unverändert |
| Unmittelbar nach der Umstellung | Werkzeuge, Rezept, Sensorposition, Ausrichtung | Eine Offset-Korrektur löst alles |
| Nach einem Film- oder Folienrollenwechsel | Rollenladung, materieller Zustand, Spannung | Jede Rolle verhält sich identisch |
| Zufällige intermittierende Stopps | Sensoren, Dienstprogramme, Verbindungen, Lockerheit | Beim Zurücksetzen handelt es sich um eine dauerhafte Reparatur |
| Immer wieder die gleiche Station | Lokaler Mechanismus und vorgelagerte Bedingungen | Die letzte gestoppte Station muss die Ursache sein |
Checks and fixes:
- Lesen Sie den Alarmverlauf. Suchen Sie nach dem ersten ungewöhnlichen Ereignis, nicht nur die letzte Station.
- Betriebsbedingungen vergleichen. Geschwindigkeit, Charge, Materiallos, Laufzeit, und jüngste Anpassungen können ein Muster erkennen lassen.
- Überprüfen Sie Ablagerungen und Abnutzung. Viele mechanische Fehler entwickeln sich schleichend, bevor sie völlig zum Stillstand kommen.
- Überprüfen Sie die gemeinsam genutzten Dienstprogramme. Luft, leer, cooling, und elektrische Störungen können mehrere Stationen betreffen.
- Verlassen Sie sich nicht auf wiederholte Resets. Durch Zurücksetzen wird die Produktion vorübergehend wiederhergestellt; die Ursache wird dadurch nicht beseitigt.
So verhindern Sie wiederkehrende Probleme mit der Blistermaschine
Die vorbeugende Wartung von Blisterverpackungsanlagen soll eine stabile Betriebsbasis schaffen und die Erkennung wiederkehrender Fehler erleichtern.
Notieren Sie genehmigte Rezepte, Verpackungsmaterialien, Feeder-Konfiguration, Indexeinstellungen, Inspektionsparameter, und normale Betriebsgeschwindigkeit für jedes Format. Nach einem erheblichen Fehler, Notieren Sie das Symptom, betroffene Station, Produkt- oder Materialcharge, Betriebszustand, Korrekturmaßnahme, und ob das Problem erneut aufgetreten ist.
Zur routinemäßigen Wartung sollte die Reinigung der Formformen gehören, Spuren, und Dichtflächen; Überprüfung der Kühl- und Luft-/Vakuumsysteme; Überprüfung von Sensoren; und Überwachungsgürtel, Ketten, Lager, Zuführteile, Dichtungswerkzeuge, und Schneidwerkzeuge auf Verschleiß.
Nach jedem Wechsel, Werkzeugstandort erneut bestätigen, Feeder-Setup, Sensorposition, Webpfad, und das ausgewählte Rezept, bevor zur normalen Produktionsgeschwindigkeit zurückgekehrt wird.
Wenn die Fehlerbehebung nicht mehr ausreicht
Einige wiederkehrende Probleme mit der Blistermaschine sind irgendwann keine Einstellungsprobleme mehr.
Wenn die gleichen Fehler nach der Wartung erneut auftreten, Um stabil zu bleiben, muss die Maschine unterhalb der erforderlichen Geschwindigkeit laufen, Die Bediener verbringen übermäßig viel Zeit damit, die Stationen nach der Umstellung neu auszurichten, oder ältere Steuerungen und verschlissene Komponenten führen zu wiederholten Unterbrechungen, Maschinendesign und Gesamtzustand sollten Teil der Untersuchung sein.
Beim Vergleich von Nachrüst- und Austauschmöglichkeiten für eine pharmazeutische Blisterverpackungsmaschine, Berücksichtigen Sie die Wiederholbarkeit der Traktion, Stationsausrichtung, Dichtdruckverteilung, Werkzeugwechsel, Wartungszugang, Inspektionsfähigkeit, und Ersatzteilunterstützung – nicht nur die Nennleistung.
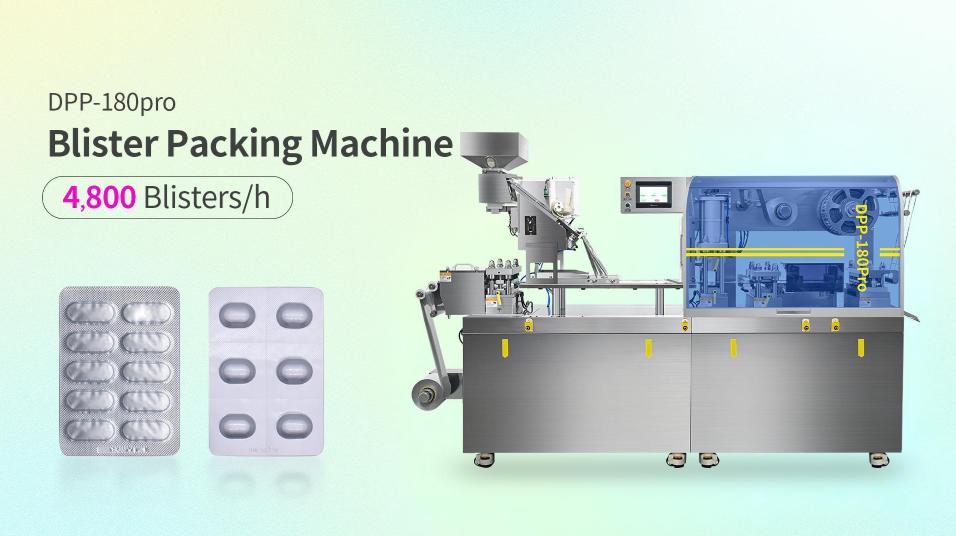
Zum Beispiel, Ruida Packing’s Blisterverpackungsmaschine DPP-180Pro nutzt Servotraktion, von außen verstellbare Arbeitsstationen, Schnellwechselformen, und eine Doppelzylinder-Heißsiegelstruktur. Diese Designmerkmale sind für mehrere oben diskutierte Fehlerbehebungsbereiche relevant, inklusive Traktionsstabilität, Stationsausrichtung, Siegeldruckkonsistenz, Umstellung, und Wartungszugang.
FAQs zur Fehlerbehebung bei Blisterverpackungsmaschinen
Was sollte ich zuerst überprüfen, wenn nur eine Blisterbahn schwache Versiegelungen aufweist??
Lokalen Dichtungskontakt prüfen, Kontamination, Werkzeugzustand, und Ausrichtung, bevor Sie eine gemeinsame Temperatur- oder Druckeinstellung ändern. Ein Fehler, der in einer Fahrspur bestehen bleibt, muss in der Regel zunächst vor Ort untersucht werden.
Warum erscheinen leere Blistertaschen erst bei höheren Maschinengeschwindigkeiten??
Eine höhere Geschwindigkeit kann zu Einschränkungen bei der Feederzustellung führen, Synchronisation, Vibrationskontrolle, Produktfluss, oder Hohlraum-Timing. Reduzieren Sie vorübergehend die Geschwindigkeit, um festzustellen, ob das Problem mit dem dynamischen Betrieb zusammenhängt.
Wie kann ich erkennen, wo die Faltenbildung in der Folie beginnt??
Verfolgen Sie die Bahn von der Abwicklung und identifizieren Sie die erste Rolle, Führung, oder eine Station, an der das Material nicht mehr flach oder zentriert läuft. Die Falte kann beim Versiegeln sichtbar werden, auch wenn sie stromaufwärts begann.
Warum stoppt eine Blistermaschine nach dem Umrüsten immer wieder??
Überprüfen Sie die Werkzeuginstallation, Rezeptauswahl, Feeder-Setup, Sensorposition, Indexeinstellungen, und Ausrichtung. Wiederholte Stopps nach dem Wechsel deuten oft eher auf eine Einrichtung als auf einen zufälligen Komponentenausfall hin.
Was muss ich prüfen, wenn die Blistermaschine nicht aufheizt??
Überprüfen Sie den Temperatursensor oder das Thermoelement, Heizung, Relais oder Halbleiterrelais, Verdrahtung, Schutzvorrichtungen, und Reglersignal. Elektrische Prüfungen sollten von qualifiziertem Personal bei sicher isolierter Maschine durchgeführt werden.
Can packaging material cause blister machine problems?
Ja. Changes in film thickness, foil coating, roll winding, material stiffness, Oberflächenzustand, or storage can affect forming, Versiegelung, Verfolgung, and registration. Compare the new material with the last stable run before making large machine adjustments.
Abschluss
Effective blister packaging machine troubleshooting starts with the pattern of the fault, not with changing every available setting. Weak seals, missgebildete Hohlräume, leere Taschen, web wrinkles, registration drift, false rejects, cutting defects, utility problems, and repeated alarms each provide clues about where the process has moved away from stable operation.
Check what changed, compare local and full-web defects, and verify the components directly involved before making large adjustments. When a correction works, confirm that it remains stable under normal production conditions.
Wenn trotz korrekter Einrichtung und vorbeugender Wartung immer wieder dieselben Fehler auftreten, Blicken Sie über einzelne Parameter hinaus. Werkzeugzustand, Traktionsdesign, Kontrollen, Stationsanpassung, und die gesamte Maschinenkonfiguration kann bestimmen, ob die Reparatur fortgesetzt wird, Nachrüstung, oder ein Austausch ist auf lange Sicht die zuverlässigere Lösung.
Referenzen
- UNS. Food and Drug Administration – Behälterverschlusssysteme für die Verpackung von Humanarzneimitteln und Biologika
- ASTM International – ASTM F88/F88M-23, Standardtestmethode für die Siegelfestigkeit flexibler Barrierematerialien
- Weltgesundheitsorganisation – Richtlinien zur Verpackung pharmazeutischer Produkte, WER TRS 902, Annektieren 9
- Europäische Kommission – EudraLex-Band 4, Kapitel 5: Produktion