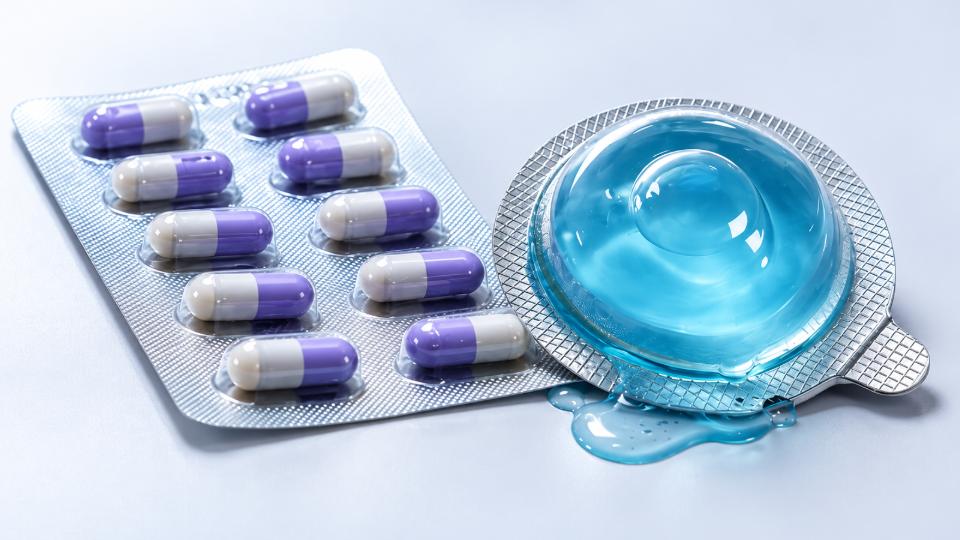
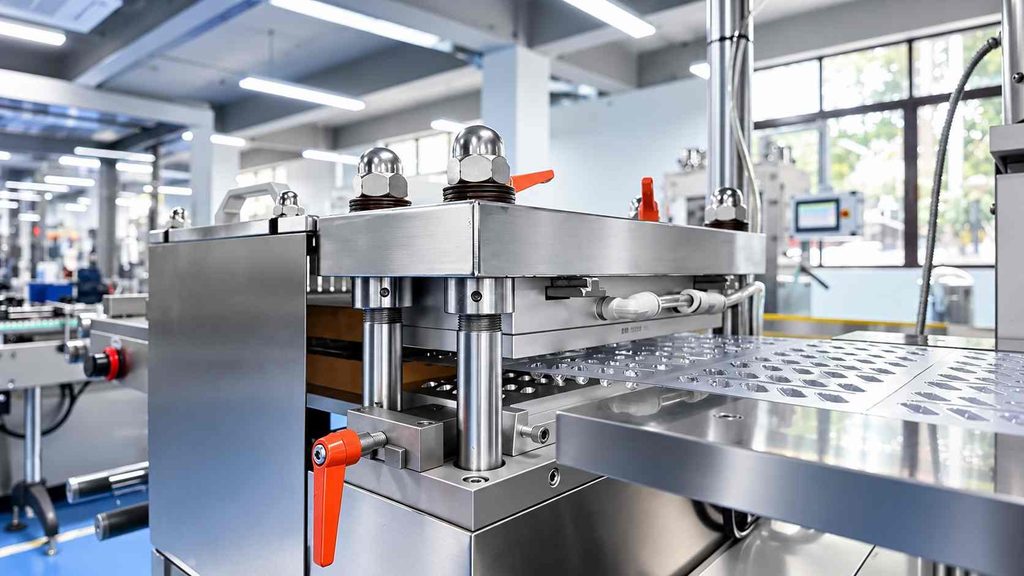
Mesin pengemas Blister adalah denyut nadi dari a lini pengemasan dosis padat, membentuk rongga, tablet atau kapsul makanan, melamar penutup foil, dan memindahkan bungkusan jadi menuju pemotongan dan pembuangan. Saat ritme itu tergelincir, segel yang lemah, rongga yang cacat, kantong kosong, kerutan foil, dan kesalahan pendaftaran dapat dengan cepat menimbulkan penolakan, waktu henti, dan bahan kemasan yang terbuang. Kegagalan segel memerlukan perhatian khusus karena suatu paket dapat terlihat normal sementara kinerja penghalangnya mungkin sudah terganggu. Aturan dasar yang berguna adalah memperhatikan empat hal terlebih dahulu: panas, tekanan, pergerakan, dan material—banyak kesalahan yang berulang meninggalkan petunjuk setidaknya pada salah satu kesalahan tersebut.
Pemecahan masalah mesin pengemasan melepuh yang efektif mengikuti petunjuk tersebut alih-alih mengandalkan penyesuaian coba-coba. Bagian di bawah ini mencakup kemasan umum, mekanis, kegunaan, dan kesalahan kontrol yang ditemukan pada mesin pengepakan melepuh, bersama dengan pemeriksaan praktis dan titik di mana kegagalan berulang mulai menunjukkan masalah pemeliharaan atau desain mesin yang lebih dalam.
Catatan keamanan: Sebelum memeriksa perkakas, rol, komponen penyegelan, memotong bagian, atau sistem kelistrikan, hentikan dan isolasi mesin sesuai dengan instruksi pabrik dan prosedur keselamatan di lokasi Anda. Jangan pernah melewati pelindung atau interlock pengaman selama pemecahan masalah.
Segel Lepuh Lemah atau Tidak Konsisten
Apa yang kamu lihat: Foil penutupnya terlalu mudah terkelupas, sebagian segelnya tetap terbuka, or one area repeatedly fails the plant’s approved seal-quality or integrity check. If the fault affects the full web, look first at shared process or material conditions. If it stays in one lane or along one edge, local tooling contact deserves more attention.
Why it happens: Temperature is only one possible cause. Seal quality depends on sealing temperature, tekanan, contact time, kecepatan garis, foil coating, membentuk jaring, and sealing-surface condition. Debu, adhesive buildup, damaged tooling, uneven pressure, incorrect web position, or a different material lot can all reduce effective contact.
Checks and fixes:
- Confirm the actual sealing temperature. Verify the sealing-surface temperature using an approved, calibrated method and compare it with the validated range for the forming web and lidding foil combination.
- Periksa kontak penyegelan. Periksa pelat penyegel atau roller, komponen tekanan, permukaan perkakas, dan keselarasan.
- Hapus kontaminasi. Hentikan dan isolasi mesin sebelum membersihkan area penyegelan yang panas. Hapus debu, residu perekat, dan pecahan kemasan.
- Periksa materinya. Jika masalah dimulai setelah penggantian film atau foil, konfirmasi spesifikasi, orientasi, kondisi gulungan, dan kompatibilitas lapisan.
- Tinjau kecepatan dan waktu kontak. Segel yang bekerja pada kecepatan rendah tetapi melemah pada kecepatan produksi mengarah ke perpindahan panas, stabilitas tekanan, tinggal, atau pergerakan web.
Catatan lapangan: Jika hanya satu jalur yang gagal, peningkatan suhu atau tekanan di seluruh mesin dapat mempengaruhi jalur stabil tanpa memperbaiki penyebab lokalnya.
Dangkal, Runtuh, atau Rongga Lepuh Tidak Rata
Apa yang kamu lihat: Kantong terlalu dangkal, kedalaman rongga bervariasi di seluruh web, satu sisi terlihat memanjang, atau tablet dan kapsul tidak lagi terpasang dengan benar di dalam saku. Lebih parah cacat pembentukan lepuh termasuk lipatan, penjarangan, robek, dan gigi berlubang yang tidak lengkap.
Why it happens: Dengan bahan thermoformed, jaring harus mencapai kondisi pembentukan yang sesuai sebelum vakum, udara terkompresi, atau bantuan mekanis membentuknya menjadi cetakan. Pemanasan tidak merata, saluran udara tersumbat, tekanan pembentukan yang tidak stabil, segel yang rusak, ketidakselarasan perkakas, pendinginan yang tidak memadai, atau variasi material semuanya dapat mengubah geometri rongga.
Pada suatu mesin melepuh farmasi, Pembentukan dingin Alu-Alu mengikuti proses yang berbeda dan bergantung pada perilaku laminasi dan perkakas bentuk dingin, bukan pada panas thermoforming..
Checks and fixes:
- Periksa kondisi pembentukan. Pastikan jaring mencapai suhu yang sesuai dengan bahan dan pemanasannya merata.
- Periksa saluran udara. Ventilasi cetakan tersumbat, garis bocor, tekanan tidak stabil, atau segel yang rusak dapat menghasilkan kantong yang dangkal.
- Periksa kesejajaran cetakan. Cacat yang berulang pada posisi rongga yang sama biasanya mengarah ke perkakas lokal atau aliran udara.
- Verifikasi pendinginan. Pendinginan yang buruk dapat menyebabkan rongga yang baru terbentuk terdistorsi sebelum operasi hilir.
- Bandingkan banyak materi. Variasi ketebalan, penyusutan, atau kondisi gulungan yang buruk dapat menimbulkan cacat yang tidak dapat dihilangkan dengan penyesuaian mesin saja.
Pengerutan Film dan Foil, Merobek, atau Masalah Pelacakan
Apa yang kamu lihat: Jaring pembentuk bergerak ke samping, penutup foil memasuki penyegelan dengan kerutan, pinggiran bahan sobek, atau operator berulang kali memperbaiki pelacakan. Beberapa kesalahan muncul hanya setelah kecepatan produksi meningkat.
Why it happens: Kerutan yang terlihat seringkali merupakan akibat dari penyebab sebenarnya. Ketegangan yang tidak merata, pemuatan gulungan yang salah, rol pemandu non-paralel, kontaminasi, tepi yang rusak, transportasi web yang tidak stabil, atau masalah sensor dapat mengganggu materi beberapa stasiun tadi.
Checks and fixes:
- Lacak web dari bersantai. Temukan titik pertama di mana ia berhenti menjadi rata dan terpusat.
- Periksa pemuatan dan ketegangan gulungan. Pastikan gulungan berada tepat dan terlepas tanpa tarikan samping yang berlebihan.
- Periksa rol pemandu. Periksa keselarasan, bantalan, kontaminasi, dan permukaan yang menghubungi web.
- Periksa sensor pelacakan jika dipasang. Bersihkan lensa fotolistrik dan verifikasi deteksi yang andal.
- Bandingkan kecepatan rendah dan penuh. Kesalahan yang muncul hanya setelah akselerasi menunjukkan ketegangan dinamis, sinkronisasi transportasi, atau kondisi roller.
Catatan lapangan: Jangan perbaiki kerutan hilir sampai Anda mengetahui di mana web pertama kali menjadi tidak stabil.
Masalah Makan: Kantong Kosong, Umpan Ganda, dan Kerusakan Produk
Apa yang kamu lihat: Kantong lepuh yang kosong mencapai pemeriksaan, dua produk memasuki satu rongga, tablet melompat keluar dari posisinya, kapsul menjadi rusak, atau pengumpan berulang kali mengalami jembatan atau macet.
Why it happens: Pada peralatan kemasan melepuh, kesalahan feeding tidak selalu merupakan kesalahan feeder. Dimensi tablet atau kapsul, lapisan, debu, statis, gesekan permukaan, dan perilaku aliran dapat mengubah kinerja pemberian makan. Panduan usang, getaran yang tidak sesuai, pengaturan pengumpan yang buruk, atau kesalahan sinkronisasi dapat menghasilkan gejala serupa.
Checks and fixes:
- Bandingkan batch produk. Jika kesalahan dimulai dengan batch tablet atau kapsul baru, periksa perilaku produk sebelum menyetel kembali pengumpan sepenuhnya.
- Bersihkan jalur pemberian makan. Bubuk dan pecahan dapat mengubah pergerakan melalui trek, panduan, kuas, dan piring umpan.
- Sesuaikan pengumpan dengan produk. Periksa bukaan, tinggi panduan, posisi sikat, bagian penahan, dan getaran.
- Periksa sinkronisasi. Pengiriman produk harus sesuai dengan posisi saku dan pengindeksan.
- Uji dengan kecepatan lebih rendah. Kalau kantong kosong langsung hilang, menyelidiki tingkat pengiriman, waktu, atau getaran pada keluaran target.
- Periksa stabilitas udara atau vakum di tempat digunakan. Fluktuasi utilitas dapat membuat sistem pemberian pakan yang disesuaikan dengan benar tampak tidak stabil.
Pendaftaran, Pengindeksan, dan Pengkodean Melayang
Apa yang kamu lihat: Pergeseran informasi tercetak, rongga bergerak relatif terhadap penyegelan atau pemotongan, atau pengkodean batch secara bertahap berjalan melintasi bahan penutup. Beberapa kesalahan terjadi secara perlahan; yang lain muncul segera setelah restart, penggantian gulungan, atau pergantian.
Why it happens: Pendaftaran yang akurat pada mesin pengepakan melepuh bergantung pada transportasi web yang dapat diulang. Variasi ketegangan, komponen traksi tergelincir, pengaturan indeks salah, memakai, kontaminasi sensor, atau pengaturan format yang buruk semuanya dapat menggeser posisi. Pada sistem yang digerakkan servo, umpan balik posisi dan sinkronisasi juga menjadi bagian dari jalur diagnostik.
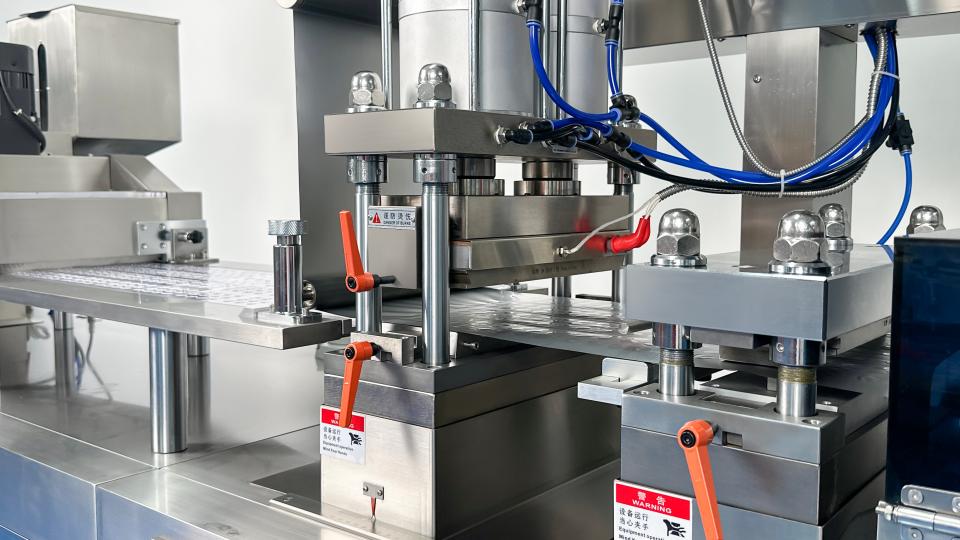
Checks and fixes:
- Pisahkan penyimpangan bertahap dari perpindahan tiba-tiba. Pergerakan bertahap mengarah ke transportasi, ketegangan, memakai, atau umpan balik. Pergerakan tiba-tiba sering kali terjadi setelah pengaturan atau perubahan material.
- Stabilkan transportasi web terlebih dahulu. Periksa panduan, menarik komponen, ketegangan, dan keselarasan.
- Verifikasi panjang indeks. Konfirmasikan bahwa goresan yang diprogram cocok dengan format yang diinstal.
- Bersihkan sensor registrasi. Kontras atau kontaminasi yang buruk dapat menyebabkan keselarasan tidak konsisten.
- Periksa kembali setelah pergantian. perkakas, posisi sensor, resep, dan alinyemen stasiun harus kembali ke posisi referensi yang ditetapkan.
Sensor, Inspeksi, dan Tolak-Kesalahan Sistem
Apa yang kamu lihat: Paket bagus ditolak, alarm produk hilang muncul meskipun gigi berlubang penuh, sistem penglihatan melaporkan kesalahan yang terputus-putus, atau cacat asli lolos pemeriksaan.
Why it happens: Tergantung pada konfigurasi mesin, inspeksi dapat mengandalkan sensor fotolistrik, kamera, pembuat enkode, penerangan, logika PLC, dan menolak konfirmasi. Debu, kontras yang buruk, pemicuan yang salah, sensor bergeser, mengubah tampilan produk, koneksi longgar, atau resep yang salah semuanya bisa menghasilkan keputusan yang salah.
Checks and fixes:
- Periksa paket yang ditolak. Konfirmasikan apakah cacat yang dilaporkan benar-benar ada.
- Bersihkan sensor dan optik. Debu, partikel, residu perekat, dan sidik jari dapat mengubah deteksi.
- Periksa waktu dan posisi. Sistem harus memeriksa rongga yang benar pada titik yang benar dalam siklus.
- Verifikasi resep yang aktif. Warna produk, grafis foil, dan tata letak rongga mungkin memerlukan pengaturan yang berbeda.
- Uji mekanisme penolakan. Pastikan paket cacat yang terdeteksi adalah paket yang sama yang dihapus secara fisik di bagian hilir.
Pemotongan, Perforasi, dan Cacat Blister Burr
Apa yang kamu lihat: Kartu Blister punya tepi kasar, gerinda, pemotongan yang tidak lengkap, perforasi yang buruk, atau tetap terhubung sebagian. Terkadang potongannya bersih tetapi relatif bergeser terhadap tata letak rongga.
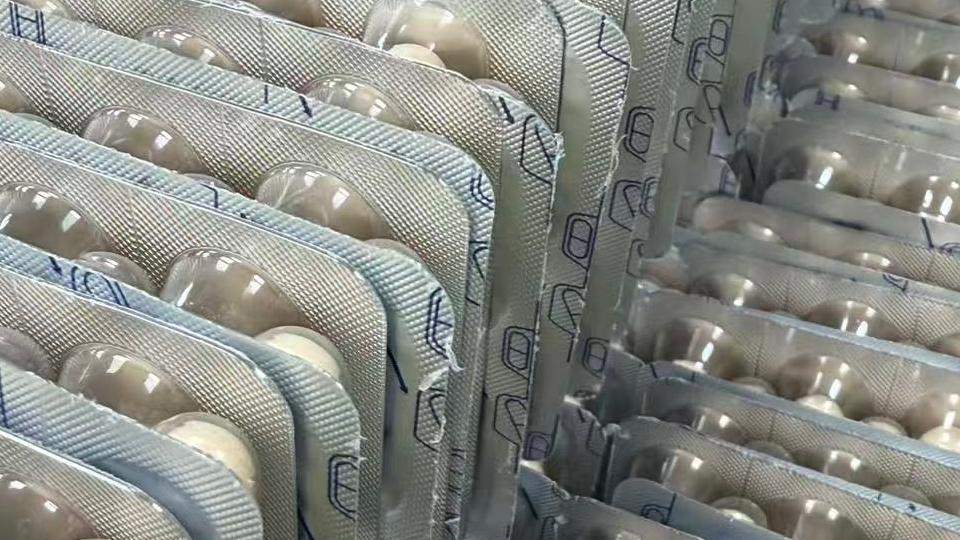
Why it happens: Pukulan usang, rusak mati, pemasangan alat yang salah, izin berlebihan, kontaminasi, keausan transmisi, dan posisi web yang tidak stabil semuanya dapat mempengaruhi kualitas pemotongan. Oleh karena itu, masalah registrasi hulu dapat terlihat seperti masalah alat pemotong.
Checks and fixes:
- Konfirmasi pendaftaran terlebih dahulu. Pastikan lepuh tiba pada posisi yang benar.
- Periksa bagian tepi punch dan die. Memakai, keripik, atau penumpukan dapat menimbulkan gerinda berulang.
- Verifikasi pemasangan alat. Periksa tempat duduk, penyelarasan, panduan, dan pengencang.
- Periksa transmisi mekanis. Rantai yang longgar atau gerakan pengumpanan yang tidak konsisten dapat menggeser posisi pemotongan.
- Hapus trim dan puing-puing. Bahan limbah dapat mengganggu pergerakan dan pemisahan.
Keamanan: Hentikan dan isolasi mesin sebelum bekerja di dekat pukulan, meninggal, rantai, atau memindahkan komponen pemotongan.
Listrik, Kontrol Suhu, dan Kesalahan Utilitas
Tidak semua kesalahan pada peralatan kemasan melepuh farmasi muncul pertama kali sebagai cacat kemasan. Kekuatan, kontrol suhu, udara terkompresi, kosong, pendinginan, dan masalah sistem penggerak dapat mempengaruhi beberapa stasiun sekaligus.
Mesin Tidak Mau Hidup atau Sering Trip
Periksa catu daya yang masuk, perangkat pelindung, urutan fase jika memungkinkan, sirkuit penghentian darurat, interlock keselamatan, dan sirkuit motor atau pemanas. Pemutus tersandung berulang kali harus dianggap sebagai gangguan listrik, tidak sekadar mengatur ulang.
Diagnosis kelistrikan harus dilakukan hanya oleh personel yang berwenang.
Pemanasan Tidak Naik atau Suhu Menjadi Tidak Stabil
Kemungkinan penyebabnya termasuk sensor suhu yang rusak, masalah kabel termokopel, kegagalan pemanas, kesalahan relai atau relai solid-state, masalah pengontrol, atau sambungan listrik kendor.
Sebelum mengganti pemanas, konfirmasikan apakah pengontrol menerima sinyal suhu yang valid dan apakah sirkuit pemanas benar-benar diberi energi.
Tekanan Udara atau Vakum Terlalu Rendah
Periksa pasokan udara, selang, perlengkapan, katup solenoid, filter, dan komponen vakum untuk kebocoran atau pembatasan. Ketidakstabilan utilitas dapat mempengaruhi pembentukan, makanan, penyegelan, dan gerakan pneumatik secara bersamaan.
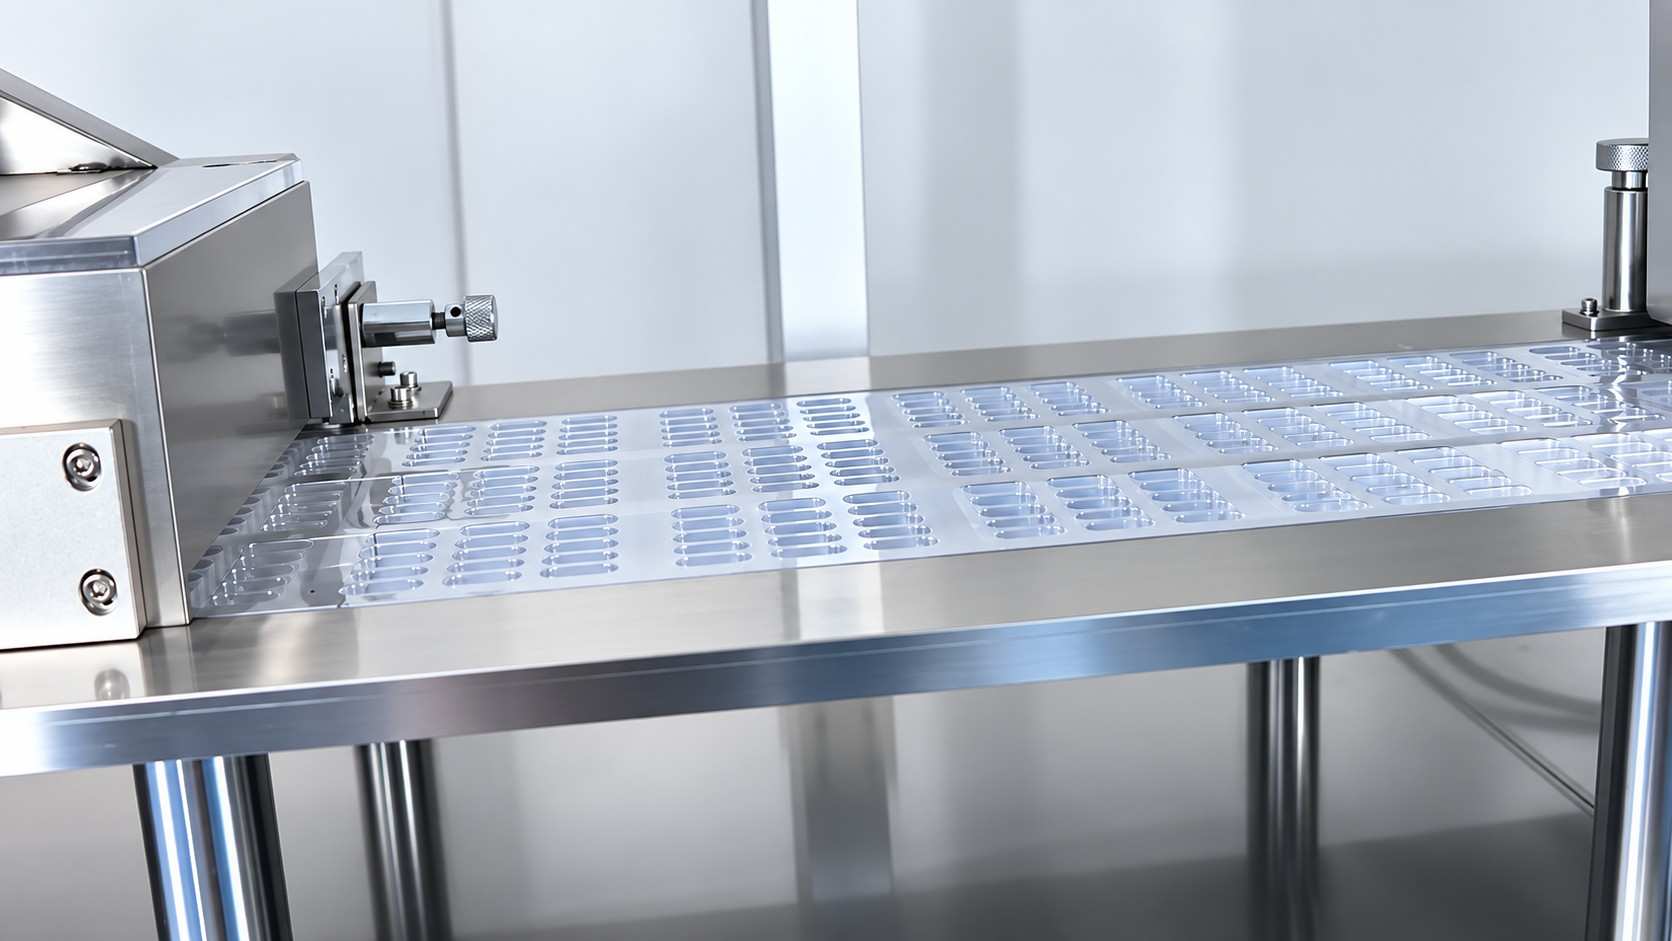
Sistem Drive Macet atau Mengeluarkan Suara Tidak Normal
Hentikan mesin dan periksa bantalan, pelumasan, roda gigi, rantai, ikat pinggang, dan area kerja untuk benda asing. Kebisingan yang meningkat secara bertahap dapat mengindikasikan keausan atau hilangnya pelumasan, sementara kebisingan yang tiba-tiba setelah pergantian harus segera diperiksa.
Alarm Berulang, macet, dan Mesin Berhenti Tak Terduga
Apa yang kamu lihat: Mesin kemasan blister berhenti karena alarm berulang, kemacetan kecil muncul kembali setelah reset, atau jalur yang berjalan normal selama suatu periode tiba-tiba mulai mengalami gangguan berulang kali. Alarm terakhir mungkin mengidentifikasi di mana mesin berhenti, bukan di mana kesalahan dimulai.
| Saat Kesalahan Muncul | Periksa Dulu | Hindari Berasumsi |
|---|---|---|
| Hanya pada kecepatan produksi tinggi | Makanan, waktu, mengangkut, sinkronisasi | Berlari dengan kecepatan rendah yang stabil berarti tidak ada masalah |
| Setelah proses produksi yang lama | Penumpukan panas, residu, pelumasan, memakai | Kondisi startup tetap tidak berubah |
| Segera setelah pergantian | perkakas, resep, posisi sensor, penyelarasan | Satu koreksi offset menyelesaikan segalanya |
| Setelah film atau gulungan foil diganti | Memuat gulungan, kondisi material, ketegangan | Setiap gulungan berperilaku sama |
| Perhentian terputus-putus secara acak | Sensor, utilitas, koneksi, kelonggaran | Reset adalah perbaikan permanen |
| Stasiun yang sama berulang kali | Mekanisme lokal dan kondisi hulu | Stasiun yang terakhir berhenti harus menjadi penyebab utama |
Checks and fixes:
- Baca riwayat alarm. Carilah kejadian abnormal pertama, bukan hanya perhentian terakhir.
- Bandingkan kondisi pengoperasian. Kecepatan, kelompok, banyak materi, waktu berjalan, dan penyesuaian terkini dapat mengungkap suatu pola.
- Periksa penumpukan dan keausan. Banyak kesalahan mekanis berkembang secara bertahap sebelum berhenti total.
- Periksa utilitas bersama. Udara, kosong, pendinginan, dan gangguan listrik dapat mempengaruhi beberapa stasiun.
- Jangan mengandalkan pengaturan ulang berulang kali. Reset memulihkan produksi sementara; itu tidak menghilangkan penyebabnya.
Cara Mencegah Masalah Mesin Blister Berulang
Pemeliharaan preventif untuk peralatan pengemasan melepuh harus menetapkan dasar pengoperasian yang stabil dan membuat kesalahan yang berulang lebih mudah dikenali.
Catat resep yang disetujui, bahan kemasan, konfigurasi pengumpan, pengaturan indeks, parameter inspeksi, dan kecepatan pengoperasian normal untuk setiap format. Setelah kesalahan yang signifikan, mencatat gejalanya, stasiun yang terkena dampak, kumpulan produk atau bahan, kondisi pengoperasian, tindakan perbaikan, dan apakah masalahnya kembali.
Perawatan rutin harus mencakup pembersihan cetakan, trek, dan permukaan penyegelan; memeriksa sistem pendingin dan udara/vakum; memeriksa sensor; dan sabuk pemantauan, rantai, bantalan, bagian makan, perkakas penyegelan, dan alat pemotong untuk dipakai.
Setelah setiap pergantian, konfirmasi ulang lokasi perkakas, pengaturan pengumpan, posisi sensor, jalur web, dan resep yang dipilih sebelum kembali ke kecepatan produksi normal.
Ketika Pemecahan Masalah Tidak Lagi Cukup
Beberapa masalah mesin melepuh yang berulang pada akhirnya berhenti menjadi masalah penyesuaian.
Jika kegagalan yang sama terjadi kembali setelah pemeliharaan, mesin harus bekerja di bawah kecepatan yang diperlukan agar tetap stabil, operator menghabiskan banyak waktu untuk menyelaraskan stasiun setelah pergantian, atau kontrol yang lebih tua dan komponen yang aus menyebabkan gangguan berulang, desain mesin dan kondisi keseluruhan harus menjadi bagian dari penyelidikan.
Saat membandingkan opsi retrofit dan penggantian untuk mesin pengepakan melepuh farmasi, pertimbangkan pengulangan traksi, penyelarasan stasiun, distribusi tekanan penyegelan, pergantian perkakas, akses pemeliharaan, kemampuan inspeksi, dan dukungan suku cadang—bukan hanya keluaran terukur.
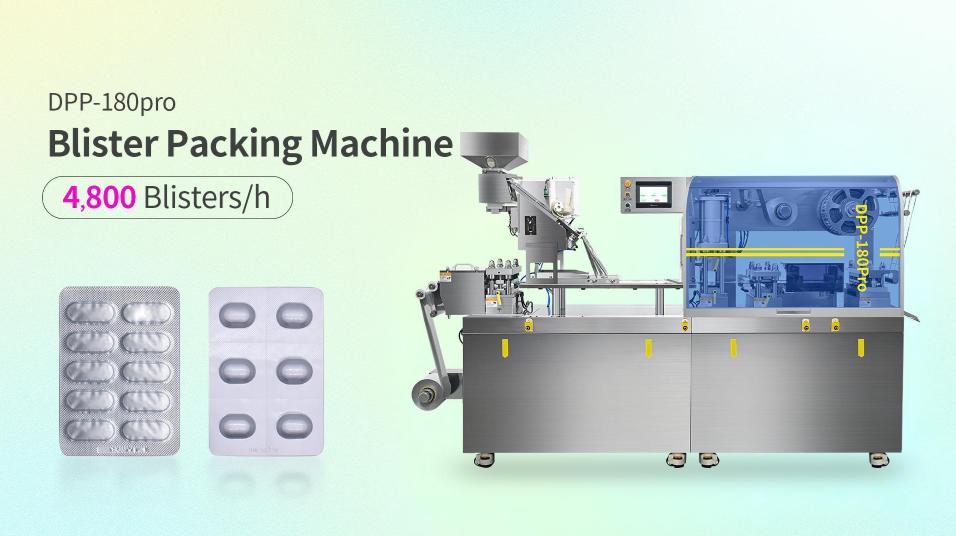
Misalnya, Ruida Packing Mesin pengemas melepuh DPP-180Pro menggunakan traksi servo, stasiun kerja yang dapat disesuaikan secara eksternal, cetakan yang dapat diganti dengan cepat, dan struktur penyegelan panas dua silinder. Fitur desain ini relevan dengan beberapa area pemecahan masalah yang dibahas di atas, termasuk stabilitas traksi, penyelarasan stasiun, konsistensi tekanan penyegelan, pergantian, dan akses pemeliharaan.
FAQ Tentang Pemecahan Masalah Mesin Pengemasan Blister
Apa yang harus saya periksa dulu jika hanya satu jalur melepuh yang segelnya lemah?
Periksa kontak penyegelan lokal, kontaminasi, kondisi perkakas, dan penyelarasan sebelum mengubah pengaturan suhu atau tekanan umum. Sesar yang tertinggal pada satu jalur biasanya memerlukan penyelidikan lokal terlebih dahulu.
Mengapa kantong lepuh kosong hanya muncul pada kecepatan alat berat yang lebih tinggi?
Kecepatan yang lebih tinggi dapat menimbulkan keterbatasan dalam pengiriman pengumpan, sinkronisasi, kontrol getaran, aliran produk, atau waktu rongga. Kurangi kecepatan sementara untuk menentukan apakah masalahnya terkait dengan operasi dinamis.
Bagaimana cara mengetahui di mana kerutan foil dimulai?
Lacak web dari pelepasan dan identifikasi roller pertama, memandu, atau stasiun di mana material berhenti mengalir rata atau terpusat. Kerutan dapat terlihat jelas saat penyegelan meskipun dimulai dari hulu.
Mengapa mesin melepuh terus berhenti setelah pergantian?
Periksa instalasi perkakas, pemilihan resep, pengaturan pengumpan, posisi sensor, pengaturan indeks, dan keselarasan. Penghentian pasca-pergantian yang berulang sering kali mengarah ke pengaturan, bukan kegagalan komponen acak.
Apa yang harus saya periksa jika mesin blister tidak memanas?
Periksa sensor suhu atau termokopel, pemanas, relai atau relai keadaan padat, kabel, perangkat pelindung, dan sinyal pengontrol. Pengujian kelistrikan harus dilakukan oleh personel yang berkualifikasi dengan mesin diisolasi dengan aman.
Apakah bahan pengemas dapat menyebabkan masalah pada mesin melepuh?
Ya. Perubahan ketebalan film, foil coating, gulungan berliku, kekakuan bahan, kondisi permukaan, atau penyimpanan dapat mempengaruhi pembentukan, penyegelan, pelacakan, dan pendaftaran. Bandingkan material baru dengan proses stabil terakhir sebelum melakukan penyesuaian alat berat secara besar-besaran.
Kesimpulan
Pemecahan masalah mesin pengepakan melepuh yang efektif dimulai dengan pola kesalahannya, tidak dengan mengubah setiap pengaturan yang tersedia. Segel yang lemah, rongga yang cacat, kantong kosong, kerutan jaring, penyimpangan pendaftaran, penolakan palsu, cacat pemotongan, masalah utilitas, dan alarm yang berulang-ulang masing-masing memberikan petunjuk tentang di mana proses telah berpindah dari operasi stabil.
Periksa apa yang berubah, bandingkan cacat lokal dan web penuh, dan verifikasi komponen yang terlibat langsung sebelum melakukan penyesuaian besar. Ketika koreksi berhasil, memastikan bahwa produk tersebut tetap stabil dalam kondisi produksi normal.
Ketika kegagalan yang sama terus terjadi meskipun pengaturan dan pemeliharaan preventif telah dilakukan dengan benar, melihat melampaui parameter individu. Kondisi perkakas, desain traksi, kontrol, penyesuaian stasiun, dan konfigurasi alat berat secara keseluruhan dapat menentukan apakah perbaikan dilanjutkan, retrofit, atau penggantian adalah solusi jangka panjang yang lebih andal.
Referensi
- KITA. Badan Pengawas Obat dan Makanan - Sistem Penutupan Wadah untuk Pengemasan Obat Manusia dan Biologi
- ASTM Internasional — ASTM F88/F88M-23, Metode Uji Standar untuk Kekuatan Segel Bahan Penghalang Fleksibel
- Organisasi Kesehatan Dunia — Pedoman Pengemasan Produk Farmasi, SIAPA TRS 902, Mencaplok 9
- Komisi Eropa — Volume EudraLex 4, Bab 5: Produksi