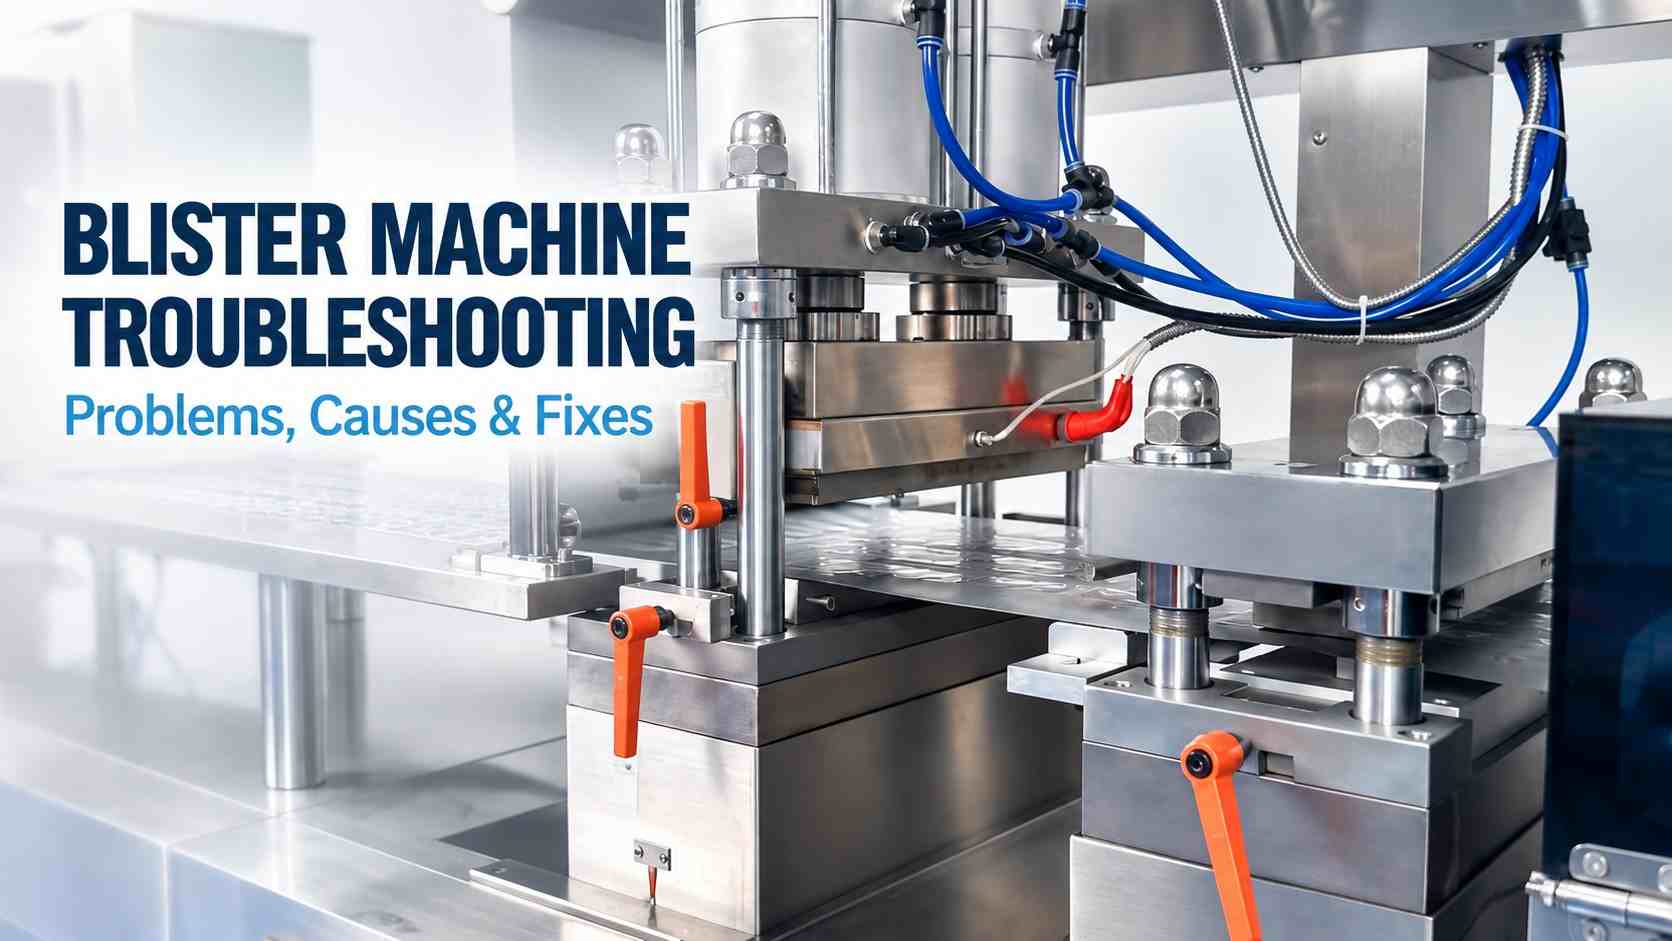
Las máquinas de envasado en blister son el pulso de una línea de envasado de dosis sólidas, formando cavidades, tabletas o cápsulas de alimentación, aplicando lámina de tapa, y mover los paquetes terminados hacia el corte y la descarga.. Cuando ese ritmo se desliza, sellos débiles, caries malformadas, bolsillos vacios, arrugas de aluminio, y los errores de registro pueden generar rechazos rápidamente, falta del tiempo, y material de embalaje desperdiciado. Las fallas en los sellos merecen especial atención porque un paquete puede parecer normal mientras que su desempeño de barrera puede estar ya comprometido.. Una regla útil en el taller es observar primero cuatro cosas: calor, presión, movimiento, y material: muchas fallas recurrentes dejan pistas en al menos una de ellas.
La solución eficaz de problemas de las máquinas envasadoras de blister sigue esas pistas en lugar de depender del ajuste de prueba y error. Las secciones siguientes cubren embalajes comunes., mecánico, utilidad, y fallos de control encontrados en una máquina envasadora de blister, junto con verificaciones prácticas y el punto donde las fallas recurrentes comienzan a indicar un problema más profundo de mantenimiento o de diseño de la máquina.
Nota de seguridad: Antes de inspeccionar las herramientas, rodillos, componentes de sellado, piezas de corte, o sistemas eléctricos, Detenga y aísle la máquina de acuerdo con las instrucciones del fabricante y los procedimientos de seguridad de su sitio.. Nunca pase por alto las protecciones o los enclavamientos de seguridad durante la resolución de problemas..
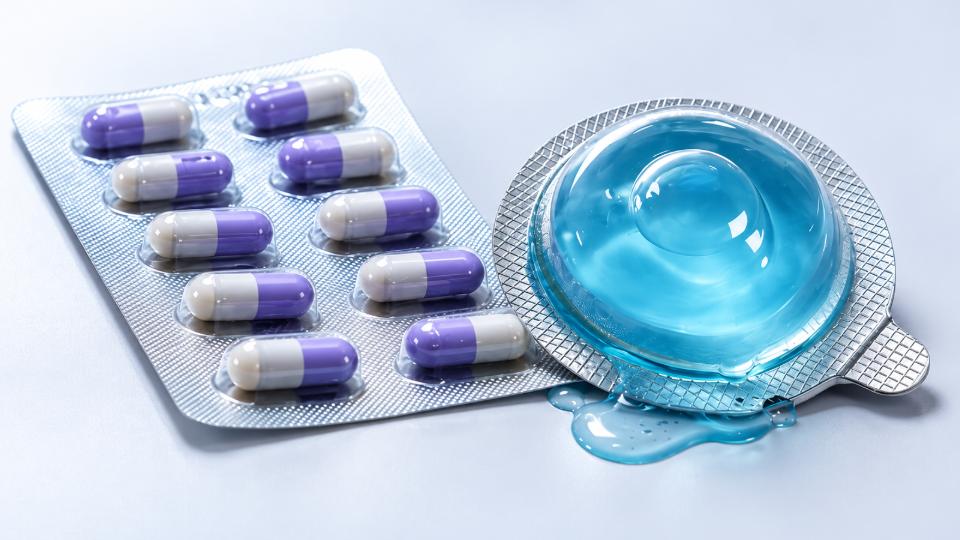
Sellos de ampolla débiles o inconsistentes
lo que ves: La lámina de la tapa se despega con demasiada facilidad., parte del sello permanece abierto, o un área no pasa repetidamente la verificación de calidad o integridad del sello aprobada por la planta. Si el fallo afecta a toda la web, Mire primero el proceso compartido o las condiciones materiales.. Si permanece en un carril o en un borde, El contacto local con herramientas merece más atención..
Por que sucede: La temperatura es sólo una posible causa. La calidad del sello depende de la temperatura de sellado, presión, tiempo de contacto, velocidad de línea, revestimiento de aluminio, formando red, y condición de la superficie de sellado. Polvo, acumulación de adhesivo, herramientas dañadas, presión desigual, posición web incorrecta, o un lote de material diferente pueden reducir el contacto efectivo.
Comprobaciones y correcciones:
- Confirme la temperatura de sellado real. Verifique la temperatura de la superficie de sellado utilizando un electrodoméstico aprobado., método calibrado y compararlo con el rango validado para la combinación de banda de formación y lámina de tapa.
- Inspeccionar el contacto de sellado. Compruebe la placa de sellado o el rodillo., componentes de presión, superficie de herramientas, y alineación.
- Eliminar la contaminación. Detenga y aísle la máquina antes de limpiar un área de sellado en caliente.. Quitar el polvo, residuo de adhesivo, y fragmentos de embalaje.
- comprobar el material. Si el problema comienza después de un cambio de película o lámina, confirmar la especificación, orientación, condición del rollo, y compatibilidad del recubrimiento.
- Revisar la velocidad y el tiempo de contacto.. Un sello que funciona a baja velocidad pero se debilita a la velocidad de producción apunta hacia la transferencia de calor, estabilidad de la presión, habitar, o movimiento web.
Nota de campo: Si solo falla un carril, Un aumento de temperatura o presión en toda la máquina puede afectar los carriles estables sin corregir la causa local..
Poco profundo, Colapsado, o caries de ampollas desiguales
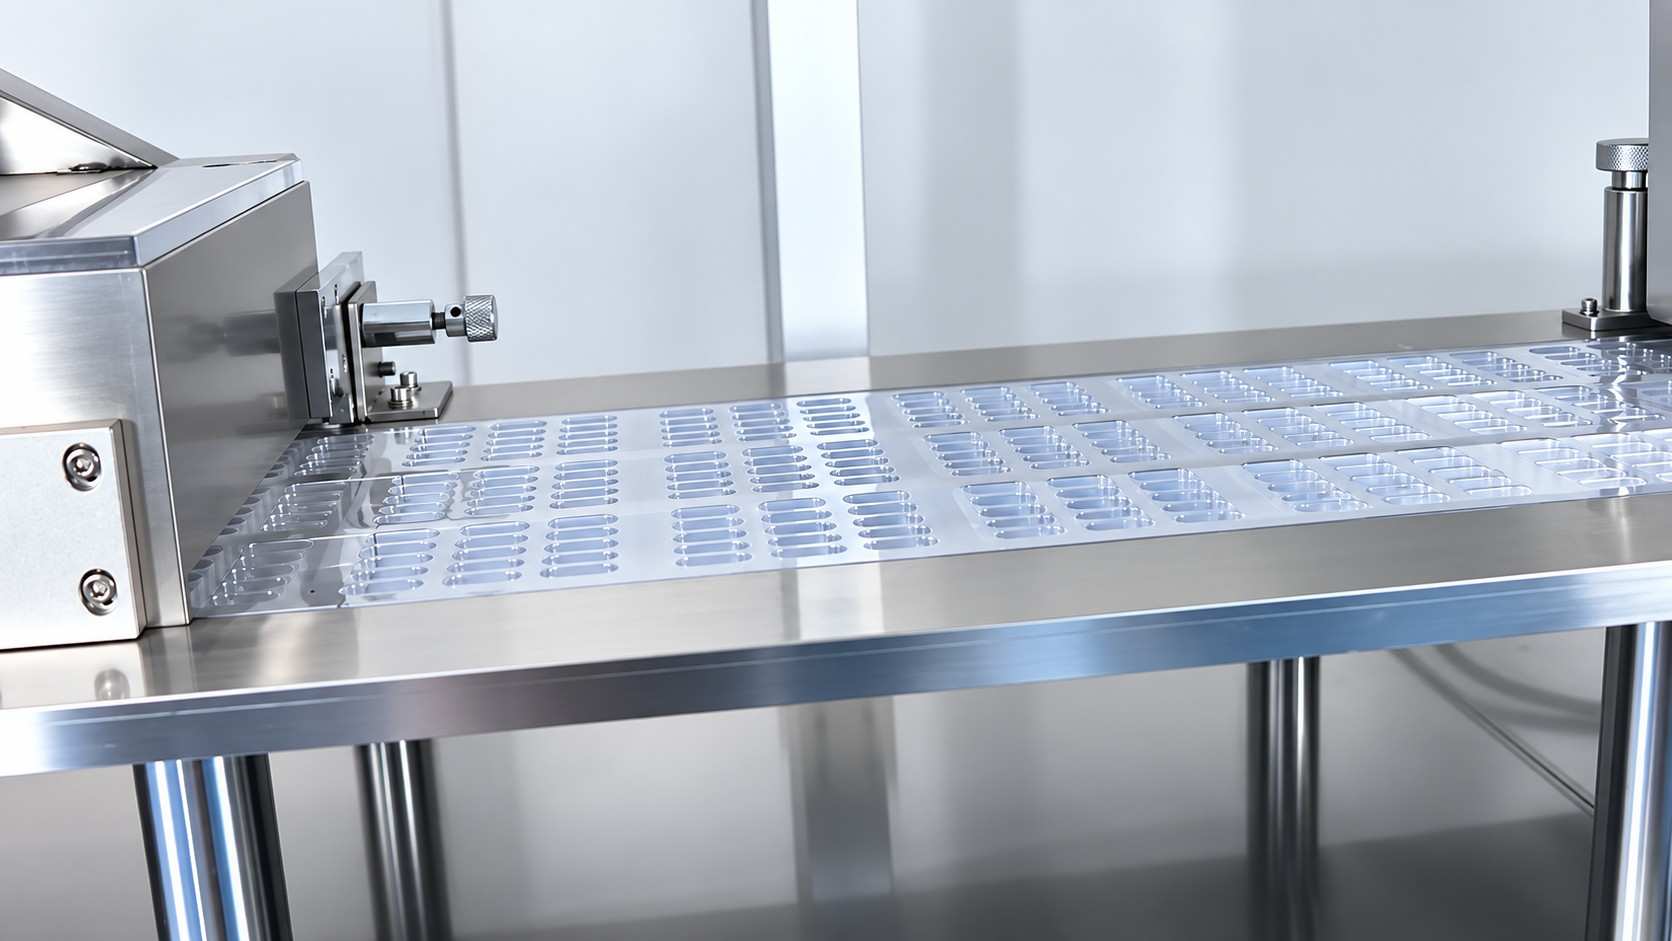
lo que ves: Los bolsillos son demasiado poco profundos, La profundidad de la cavidad varía a lo largo de la red., un lado parece estirado, o las tabletas y cápsulas ya no se asientan correctamente dentro del bolsillo. More severe blister forming defects include folds, thinning, tearing, and incomplete cavities.
Por que sucede: With thermoformed materials, the web must reach a suitable forming condition before vacuum, aire comprimido, or mechanical assistance shapes it into the mold. Uneven heating, blocked air passages, unstable forming pressure, damaged seals, tooling misalignment, insufficient cooling, or material variation can all change cavity geometry.
en un pharmaceutical blister machine, Alu-Alu cold forming follows a different process and relies on the behavior of the cold-form laminate and tooling rather than thermoforming heat.
Comprobaciones y correcciones:
- Check forming conditions. Confirm that the web reaches the material-appropriate temperature and that heating is uniform.
- Inspect air passages. Blocked mold vents, leaking lines, unstable pressure, or damaged seals can produce shallow pockets.
- Check mold alignment. Un defecto que se repite en la misma posición de la cavidad generalmente apunta hacia herramientas locales o flujo de aire..
- Verificar enfriamiento. Un enfriamiento deficiente puede permitir que una cavidad recién formada se deforme antes de las operaciones posteriores..
- Comparar el lote de material. Variación de espesor, contracción, o el mal estado del rollo puede crear defectos que el ajuste de la máquina por sí solo no puede eliminar.
Arrugas de películas y láminas, lagrimeo, o problemas de seguimiento
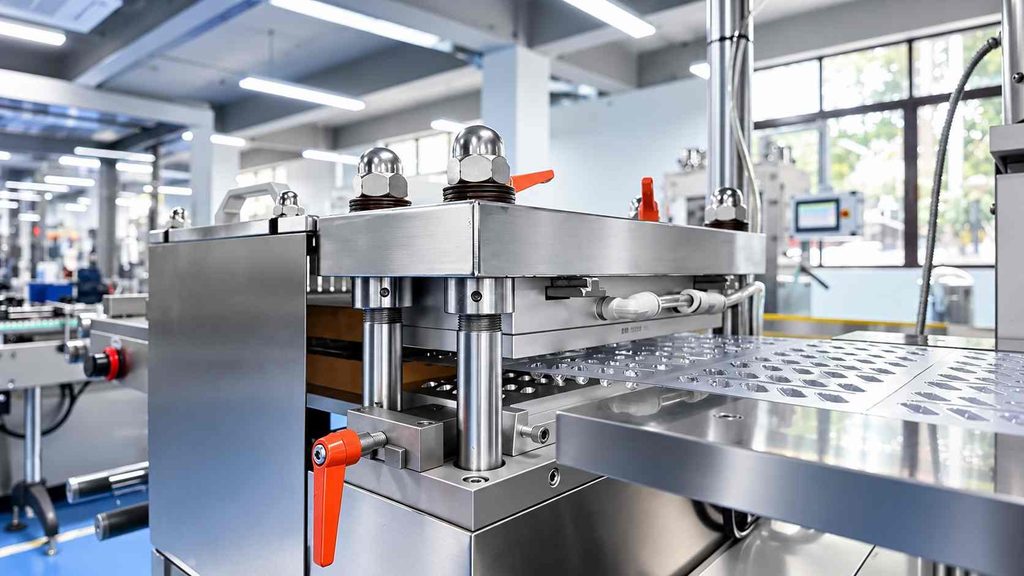
lo que ves: La banda de formación se mueve hacia los lados., La lámina de la tapa entra en el sellado con arrugas., los bordes del material se rasgan, o los operadores corrigen repetidamente el seguimiento. Algunas fallas aparecen solo después de que aumenta la velocidad de producción..
Por que sucede: La arruga visible suele estar detrás de la causa real.. Tensión de desenrollado desigual, carga de rollo incorrecta, rodillos guía no paralelos, contaminación, bordes dañados, transporte web inestable, o un problema con el sensor puede alterar el material varias estaciones antes.
Comprobaciones y correcciones:
- Rastrea la web desde el relax. Encuentra el primer punto donde deja de funcionar plano y centrado..
- Comprobar la carga y la tensión del rollo.. Asegúrese de que el rollo quede recto y se desenrolle sin tirar excesivamente hacia los lados..
- Inspeccionar los rodillos guía.. Comprobar alineación, aspectos, contaminación, y superficies en contacto con la web.
- Verifique los sensores de seguimiento si están instalados. Limpie las lentes fotoeléctricas y verifique la detección confiable.
- Comparar velocidad baja y máxima. Una falla que aparece solo después de la aceleración sugiere tensión dinámica, sincronización de transporte, o condición del rodillo.
Nota de campo: No corrija una arruga aguas abajo hasta que sepa dónde la red se volvió inestable por primera vez..
Problemas de alimentación: Bolsillos vacíos, Alimentación doble, y daños al producto
lo que ves: Los bolsillos vacíos del blister llegan a la inspección, dos productos entran en una cavidad, las tabletas saltan de su posición, las cápsulas se dañan, o el alimentador se atasca o se atasca repetidamente.
Por que sucede: En equipos de envasado en blister, una falla de alimentación no siempre es una falla del alimentador. Dimensiones de la tableta o cápsula, revestimiento, polvo, estático, fricción superficial, y el comportamiento del flujo puede cambiar el rendimiento de la alimentación. guías gastadas, vibración inadecuada, mala configuración del alimentador, o errores de sincronización pueden producir síntomas similares.
Comprobaciones y correcciones:
- Comparar el lote de productos. Si el fallo comienza con un nuevo lote de comprimidos o cápsulas, Verifique el comportamiento del producto antes de reajustar completamente el alimentador..
- Limpiar el camino de alimentación.. El polvo y los fragmentos pueden alterar el movimiento a través de las vías., guías, cepillos, y placas de alimentación.
- Ajustar el alimentador al producto. Verificar aperturas, altura de la guía, posición del cepillo, piezas de retención, y vibración.
- Comprobar sincronización. La entrega del producto debe coincidir con la posición del bolsillo y la indexación..
- Prueba a menor velocidad. Si los bolsillos vacíos desaparecen inmediatamente, investigar la tasa de entrega, momento, o vibración en la salida objetivo.
- Verifique la estabilidad del aire o del vacío cuando se use. Las fluctuaciones de la utilidad pueden hacer que un sistema de alimentación correctamente ajustado parezca inestable.
Registro, Indexación, y deriva de la codificación
lo que ves: Turnos de información impresa., Las cavidades se mueven en relación con el sellado o el corte., o la codificación por lotes recorre gradualmente el material de la tapa. Algunos errores se generan lentamente; otros aparecen inmediatamente después del reinicio, reemplazo de rollo, o cambio.
Por que sucede: El registro preciso en una máquina empacadora de blister depende del transporte repetible de la banda. Variación de tensión, componentes de tracción deslizantes, configuración de índice incorrecta, tener puesto, contaminación del sensor, o una mala configuración del formato pueden cambiar de posición. En sistemas servoaccionados, La información de posición y la sincronización también forman parte del proceso de diagnóstico..
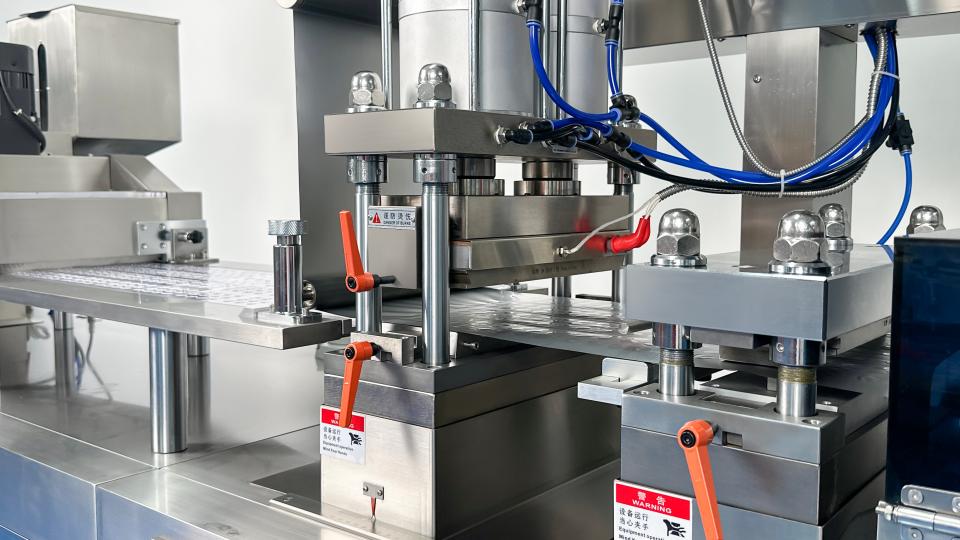
Comprobaciones y correcciones:
- Separar la deriva gradual de la compensación repentina. El movimiento gradual apunta hacia el transporte, tensión, tener puesto, o retroalimentación. El movimiento repentino a menudo sigue a cambios de configuración o materiales..
- Estabilice el transporte web primero. Consultar guías, componentes de tracción, tensión, y alineación.
- Verificar la longitud del índice. Confirmar que el trazo programado coincide con el formato instalado.
- Limpiar sensores de registro. Un contraste deficiente o la contaminación pueden provocar una alineación inconsistente.
- Vuelva a verificar después del cambio. Estampación, posición del sensor, receta, y la alineación de la estación debe regresar a las posiciones de referencia establecidas.
Sensor, Inspección, y errores del sistema de rechazo
lo que ves: Se rechazan los buenos paquetes., Aparecen alarmas de producto faltante aunque las cavidades estén llenas., el sistema de visión informa fallas intermitentes, o defectos genuinos pasan la inspección.
Por que sucede: Dependiendo de la configuración de la máquina, La inspección puede depender de sensores fotoeléctricos., camaras, codificadores, iluminación, Lógica PLC, y rechazar la confirmación. Polvo, pobre contraste, activación incorrecta, sensores desplazados, cambio de apariencia del producto, conexiones sueltas, o la receta equivocada puede producir decisiones falsas.
Comprobaciones y correcciones:
- Inspeccionar el paquete rechazado. Confirmar si el defecto reportado realmente existe.
- Sensores y ópticas limpios.. Polvo, partículas, residuo de adhesivo, y las huellas dactilares pueden alterar la detección.
- Comprobar sincronización y posición. El sistema debe inspeccionar la cavidad correcta en el punto correcto del ciclo..
- Verificar la receta activa. Color del producto, gráficos de aluminio, y el diseño de la cavidad puede requerir diferentes configuraciones.
- Pruebe el mecanismo de rechazo. Asegúrese de que el paquete defectuoso detectado sea el mismo paquete que se retiró físicamente aguas abajo.
Corte, Perforación, y defectos de ampollas y rebabas
lo que ves: Las tarjetas tipo blíster tienen bordes ásperos, rebabas, cortes incompletos, mala perforacion, o permanecer parcialmente conectado. A veces el corte es limpio pero está desplazado en relación con la disposición de la cavidad..
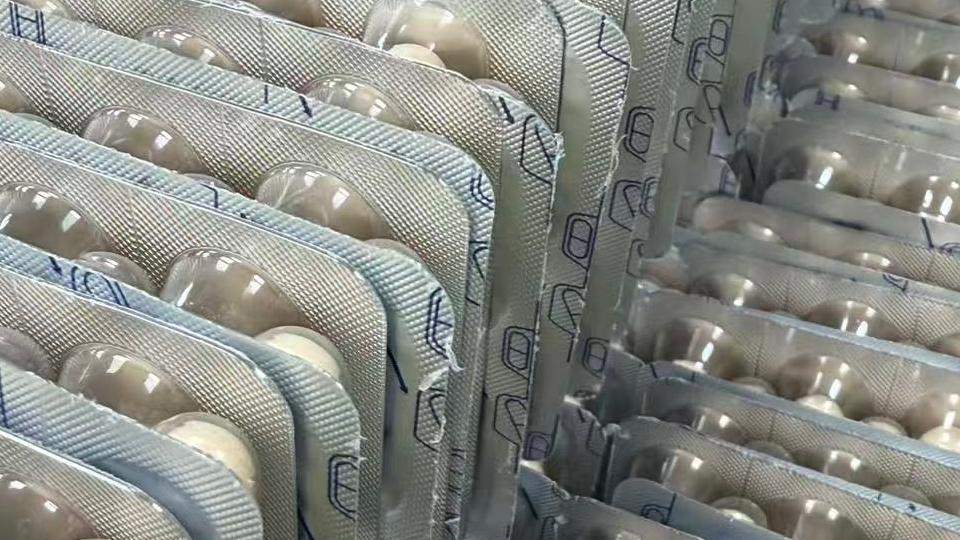
Por que sucede: Punzones desgastados, muere dañados, instalación incorrecta de la herramienta, excessive clearance, contaminación, transmission wear, and unstable web position can all affect cutting quality. Upstream registration problems can therefore look like cutting-tool problems.
Comprobaciones y correcciones:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, papas fritas, or buildup can create recurring burrs.
- Verify tool installation. Check seating, alineación, guías, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
Seguridad: Stop and isolate the machine before working near punches, muere, cadenas, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. Fuerza, control de temperatura, aire comprimido, vacío, enfriamiento, and drive-system problems can affect several stations at once.
La máquina no arranca o se dispara con frecuencia
Verifique la fuente de alimentación entrante, dispositivos de protección, secuencia de fases cuando corresponda, circuito de parada de emergencia, enclavamientos de seguridad, y circuitos de motor o calentador. Los disparos repetidos del interruptor deben tratarse como una falla eléctrica., no simplemente restablecer.
El diagnóstico eléctrico debe ser realizado únicamente por personal autorizado..
La calefacción no aumenta o la temperatura se vuelve inestable
Las posibles causas incluyen un sensor de temperatura fallido., problema de cableado del termopar, falla del calentador, falla del relé o del relé de estado sólido, problema del controlador, o conexión eléctrica floja.
Antes de reemplazar el calentador, confirmar si el controlador está recibiendo una señal de temperatura válida y si el circuito de calefacción realmente está siendo energizado.
La presión del aire o el vacío son demasiado bajos
Inspeccionar el suministro de aire., mangueras, guarniciones, válvulas solenoides, filtros, y componentes de vacío para detectar fugas o restricciones.. La inestabilidad de los servicios públicos puede afectar la formación., alimentación, sellando, y movimientos neumáticos al mismo tiempo..
El sistema de transmisión se atasca o hace ruido anormal
Detenga la máquina e inspeccione los cojinetes., lubricación, engranajes, cadenas, cinturones, y el área de trabajo para materiales extraños.. El ruido que aumenta gradualmente puede indicar desgaste o pérdida de lubricación., mientras que el ruido repentino después de un cambio merece una inspección inmediata.
Alarmas repetidas, Apretura, y paradas inesperadas de la máquina
lo que ves: La máquina de blister se detiene por alarmas recurrentes, Los pequeños atascos regresan después del reinicio., o una línea que funciona normalmente durante un período de repente comienza a sufrir repetidas interrupciones. La alarma final puede identificar dónde se detuvo la máquina en lugar de dónde comenzó la falla..
| Cuando aparece la falla | comprobar primero | Evite asumir |
|---|---|---|
| Sólo a alta velocidad de producción | Alimentación, momento, transporte, sincronización | Correr estable a baja velocidad significa que no hay problema |
| Después de una larga producción | Acumulación de calor, residuo, lubricación, tener puesto | La condición de inicio permanece sin cambios |
| Inmediatamente después del cambio | Estampación, receta, posición del sensor, alineación | Una corrección de compensación lo soluciona todo |
| Después de un cambio de rollo de película o lámina | Carga de rollos, condición material, tensión | Cada rollo se comporta de manera idéntica |
| Paradas intermitentes aleatorias | Sensores, utilidades, conexiones, flojedad | El reinicio es una reparación permanente. |
| La misma emisora repetidamente | Mecanismo local y condiciones aguas arriba. | La estación detenida final debe ser la causa raíz. |
Comprobaciones y correcciones:
- Leer el historial de alarmas. Busque el primer evento anormal, no sólo la parada final.
- Comparar condiciones de funcionamiento. Velocidad, lote, lote de materiales, tiempo de ejecución, y los ajustes recientes pueden revelar un patrón.
- Inspeccionar la acumulación y el desgaste.. Muchas fallas mecánicas se desarrollan gradualmente antes de detenerse por completo..
- Verificar utilidades compartidas. Aire, vacío, enfriamiento, y las averías eléctricas pueden afectar a varias estaciones.
- No confíe en reinicios repetidos. Restablecer restaura la producción temporalmente; no elimina la causa.
Cómo prevenir problemas recurrentes con la máquina de blister
El mantenimiento preventivo de los equipos de envasado en blister debe establecer una base operativa estable y hacer que las fallas recurrentes sean más fáciles de reconocer..
Registrar recetas aprobadas, materiales de embalaje, configuración del alimentador, configuración de índice, parámetros de inspección, y velocidad de funcionamiento normal para cada formato. Después de una falla importante, registrar el síntoma, estación afectada, lote de producto o material, condición de funcionamiento, acción correctiva, y si el problema volvió.
El mantenimiento de rutina debe incluir la limpieza de los moldes., pistas, y superficies de sellado; Comprobación de sistemas de refrigeración y aire/vacío.; inspeccionando sensores; y cinturones de vigilancia, cadenas, aspectos, piezas de alimentación, herramientas de sellado, y herramientas de corte por desgaste.
Después de cada cambio, reconfirmar la ubicación de las herramientas, configuración del alimentador, posición del sensor, ruta web, y la receta seleccionada antes de volver a la velocidad de producción normal.
Cuando solucionar problemas ya no es suficiente
Algunos problemas recurrentes en la máquina de blister con el tiempo dejan de ser problemas de ajuste.
Si las mismas fallas regresan después del mantenimiento, la máquina debe funcionar por debajo de la velocidad requerida para permanecer estable, Los operadores dedican demasiado tiempo a realinear las estaciones después del cambio., o controles más antiguos y componentes desgastados crean interrupciones repetidas, El diseño de la máquina y el estado general deben formar parte de la investigación..
Al comparar opciones de modernización y reemplazo para una máquina empacadora de blister farmacéutica, considerar la repetibilidad de la tracción, alineación de la estación, distribución de la presión de sellado, cambio de herramientas, acceso de mantenimiento, capacidad de inspección, y soporte de repuestos, no solo la producción nominal.
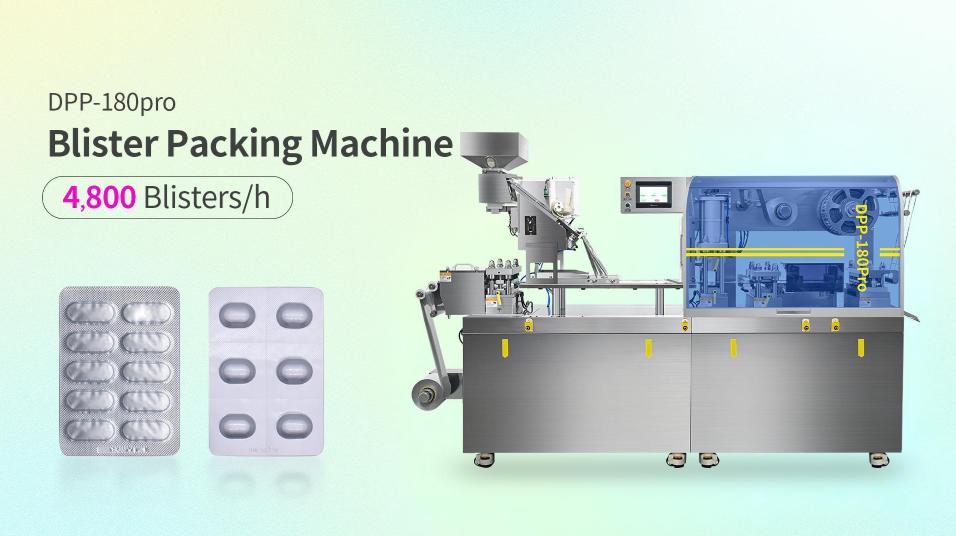
Por ejemplo, Embalaje Ruida Máquina envasadora de blister DPP-180Pro utiliza servotracción, estaciones de trabajo ajustables externamente, moldes de cambio rápido, y una estructura de termosellado de doble cilindro. Estas características de diseño son relevantes para varias áreas de solución de problemas discutidas anteriormente., incluyendo estabilidad de tracción, alineación de la estación, consistencia de la presión de sellado, cambio, y acceso de mantenimiento.
Preguntas frecuentes sobre la solución de problemas de la máquina envasadora en blister
¿Qué debo comprobar primero si solo un carril de ampollas tiene sellos débiles??
Inspeccionar el contacto de sellado local, contaminación, condición de herramientas, y alineación antes de cambiar un ajuste común de temperatura o presión. Una falla que permanece en un carril generalmente merece una investigación local primero..
¿Por qué las bolsas de blíster vacías aparecen sólo a velocidades más altas de la máquina??
Una velocidad más alta puede exponer límites en la entrega del alimentador, sincronización, control de vibraciones, flujo de producto, o sincronización de la cavidad. Reduzca la velocidad temporalmente para determinar si el problema está relacionado con la operación dinámica.
¿Cómo puedo saber dónde comienza a arrugarse el papel de aluminio??
Trace la banda desde el desenrollado e identifique el primer rodillo., guía, o estación donde el material deja de correr plano o centrado. La arruga puede volverse evidente al sellar incluso si comenzó aguas arriba..
¿Por qué una máquina de blister sigue deteniéndose después del cambio??
Verificar la instalación de herramientas, selección de recetas, configuración del alimentador, posición del sensor, configuración de índice, y alineación. Las paradas repetidas posteriores al cambio a menudo indican una configuración en lugar de una falla aleatoria de un componente..
¿Qué debo comprobar si la máquina de blister no se calienta??
Verifique el sensor de temperatura o el termopar., calentador, Relé o relé de estado sólido., alambrado, dispositivos de protección, y señal del controlador. Las pruebas eléctricas deben ser realizadas por personal calificado con la máquina aislada de forma segura..
¿Puede el material de embalaje causar problemas en la máquina blister??
Sí. Cambios en el espesor de la película., revestimiento de aluminio, bobinado, rigidez del material, condición de la superficie, o el almacenamiento puede afectar la formación, sellando, seguimiento, y registro. Compare el nuevo material con el último funcionamiento estable antes de realizar ajustes importantes en la máquina..
Conclusión
La solución eficaz de problemas de las máquinas envasadoras de blister comienza con el patrón de la falla, no con cambiar todas las configuraciones disponibles. Sellos débiles, caries malformadas, bolsillos vacios, arrugas web, deriva de registro, falsos rechazos, defectos de corte, problemas de utilidad, y las alarmas repetidas proporcionan pistas sobre dónde se ha alejado el proceso de su funcionamiento estable.
Comprueba lo que cambió, comparar defectos locales y de red completa, y verificar los componentes directamente involucrados antes de realizar grandes ajustes. Cuando una corrección funciona, Confirmar que se mantiene estable en condiciones normales de producción..
Cuando las mismas fallas siguen regresando a pesar de la correcta configuración y mantenimiento preventivo, mirar más allá de los parámetros individuales. Condición de herramientas, diseño de tracción, controles, ajuste de estación, y la configuración general de la máquina puede determinar si la reparación continua, modernización, o el reemplazo es la solución más confiable a largo plazo.
Referencias
- A NOSOTROS. Administración de Alimentos y Medicamentos: sistemas de cierre de contenedores para envasar medicamentos y productos biológicos humanos
- ASTM Internacional — ASTM F88/F88M-23, Método de prueba estándar para la resistencia del sellado de materiales de barrera flexibles
- Organización Mundial de la Salud: Directrices sobre envases de productos farmacéuticos, QUIÉN TRS 902, Anexo 9
- Comisión Europea — Volumen EudraLex 4, Capítulo 5: Producción