دستگاه های بسته بندی بلیستر نبض الف هستند خط بسته بندی با دوز جامد, تشکیل حفره ها, قرص یا کپسول تغذیه, اعمال کردن فویل درپوش, و حرکت بسته های تمام شده به سمت برش و تخلیه. وقتی آن ریتم می لغزد, مهر و موم ضعیف, حفره های بد شکل, جیب های خالی, چین و چروک فویل, و خطاهای ثبت نام می توانند به سرعت رد ایجاد کنند, خرابی, و مواد بسته بندی هدر رفته. خرابی مهر و موم مستحق توجه ویژه است زیرا یک بسته می تواند عادی به نظر برسد در حالی که عملکرد مانع آن ممکن است قبلاً به خطر بیفتد.. یک قانون مفید در طبقه مغازه این است که ابتدا چهار چیز را تماشا کنید: گرما, فشار, حرکت, و مادی - بسیاری از خطاهای تکرار شونده سرنخ هایی را در حداقل یکی از آنها باقی می گذارد.
عیب یابی موثر دستگاه بسته بندی تاول زده به جای تکیه بر تنظیم آزمون و خطا از این سرنخ ها پیروی می کند.. بخش های زیر بسته بندی رایج را پوشش می دهد, مکانیکی, سودمندی, و خطاهای موجود در دستگاه بسته بندی تاول را کنترل کنید, همراه با بررسیهای عملی و نقطهای که خرابیهای مکرر شروع به نشاندهنده مشکل تعمیر و نگهداری یا طراحی ماشین میکند.
یادداشت ایمنی: قبل از بازرسی ابزار, غلطک ها, اجزای آب بندی, برش قطعات, یا سیستم های الکتریکی, طبق دستورالعمل سازنده و رویه های ایمنی سایت خود، دستگاه را متوقف و ایزوله کنید. هرگز حفاظ ها یا قفل های ایمنی را در هنگام عیب یابی دور نزنید.
مهر و موم تاول ضعیف یا ناسازگار
آنچه می بینید: فویل درپوش خیلی راحت جدا می شود, بخشی از مهر و موم باز می ماند, یا یک منطقه مکرراً در بررسی کیفیت مهر و موم یا یکپارچگی تأیید شده کارخانه ناموفق باشد. اگر عیب روی وب کامل تأثیر بگذارد, ابتدا به فرآیند مشترک یا شرایط مادی نگاه کنید. اگر در یک خط یا در امتداد یک لبه بماند, تماس با ابزار محلی مستحق توجه بیشتر است.
چرا این اتفاق می افتد: دما تنها یک علت احتمالی است. کیفیت آب بندی به دمای آب بندی بستگی دارد, فشار, زمان تماس, سرعت خط, پوشش فویل, تشکیل وب, و وضعیت سطح آب بندی. گرد و غبار, تجمع چسب, ابزار آسیب دیده, فشار ناهموار, موقعیت وب نادرست, یا یک مقدار مواد مختلف می تواند تماس موثر را کاهش دهد.
بررسی و رفع می کند:
- دمای آب بندی واقعی را تایید کنید. دمای سطح آب بندی را با استفاده از یک مورد تایید شده بررسی کنید, روش کالیبره شده و مقایسه آن با محدوده تایید شده برای ترکیب فویل تار و درپوش.
- تماس آب بندی را بررسی کنید. صفحه یا غلتک آب بندی را بررسی کنید, اجزای فشار, سطح ابزار, و تراز.
- آلودگی را حذف کنید. قبل از تمیز کردن محل آب بندی داغ، دستگاه را متوقف و ایزوله کنید. گرد و غبار را حذف کنید, باقی مانده چسب, و قطعات بسته بندی.
- مواد را بررسی کنید. اگر بعد از تعویض فیلم یا فویل مشکل شروع شود, تایید مشخصات, جهت گیری, وضعیت رول, و سازگاری با پوشش.
- بررسی سرعت و زمان تماس. مهر و موم که با سرعت کم کار می کند اما در سرعت تولید ضعیف می شود به سمت انتقال حرارت اشاره می کند, ثبات فشار, ساکن, یا حرکت وب.
یادداشت میدانی: اگر فقط یک خط از کار بیفتد, افزایش دما یا فشار در سطح ماشین ممکن است خطوط پایدار را بدون اصلاح علت محلی تحت تأثیر قرار دهد.
کم عمق, فرو ریخت, یا حفره های تاول ناهموار
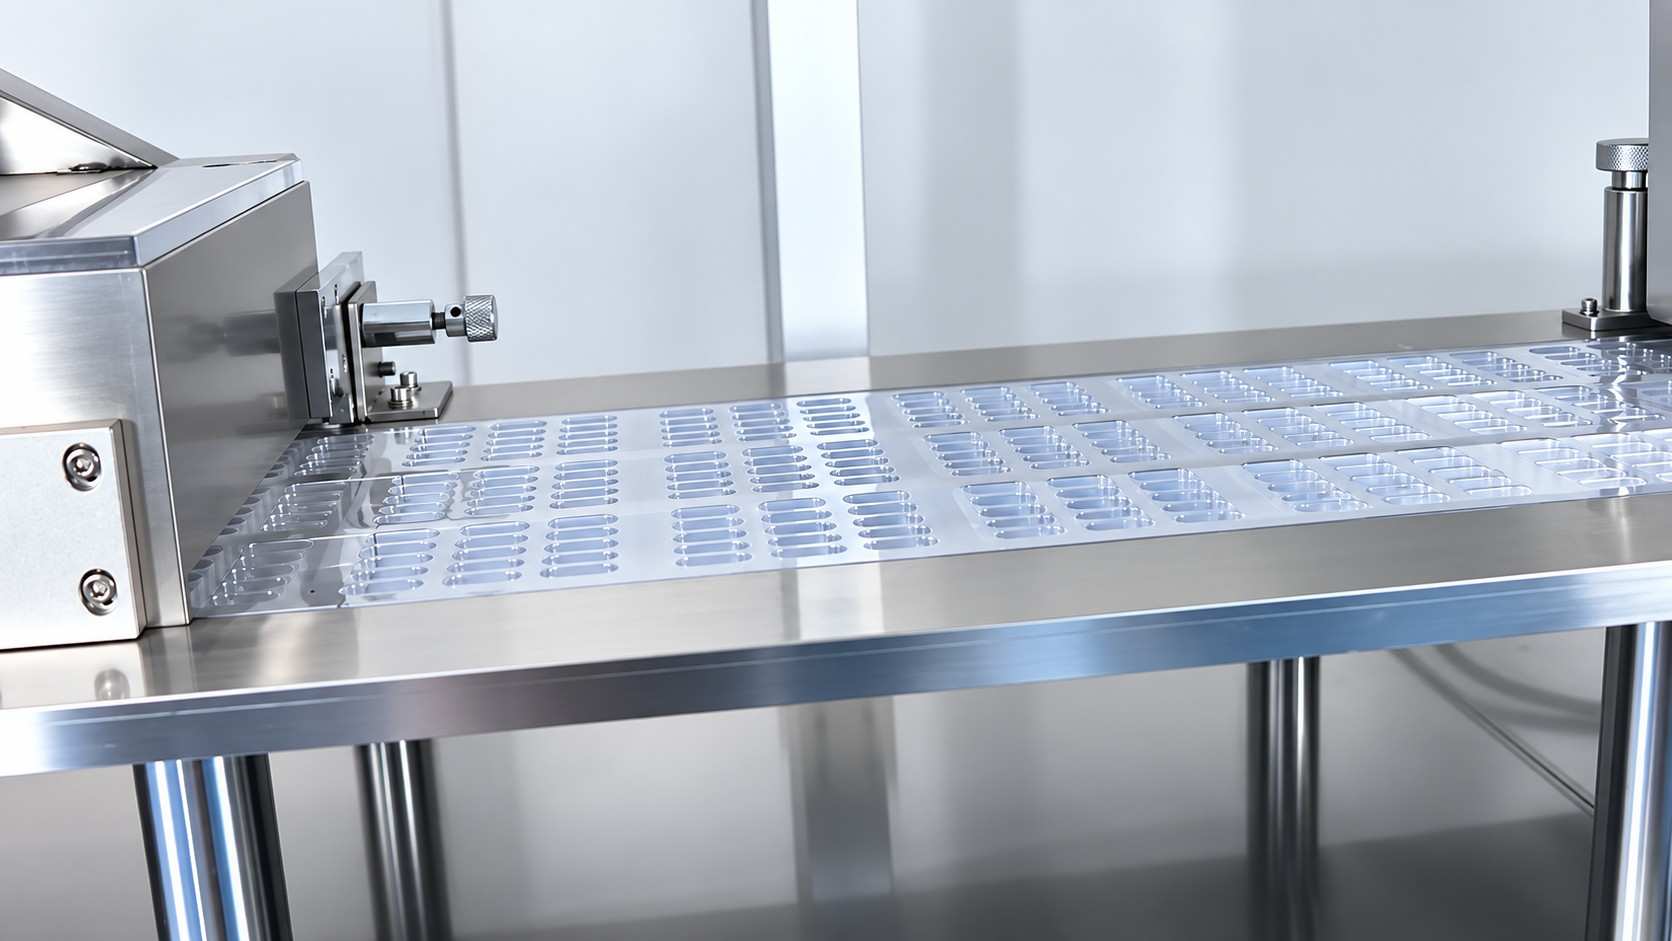
آنچه می بینید: جیب ها خیلی کم عمق هستند, عمق حفره در سراسر وب متفاوت است, یک طرف کشیده به نظر می رسد, یا قرص ها و کپسول ها دیگر به درستی داخل جیب نمی نشینند. شدیدتر نقایص تشکیل تاول چین ها را شامل می شود, نازک شدن, پاره شدن, و حفره های ناقص.
چرا این اتفاق می افتد: با مواد ترموفرم شده, تار باید قبل از خلاء به شرایط شکل دهی مناسب برسد, هوای فشرده, یا کمک مکانیکی آن را در قالب شکل می دهد. گرمایش ناهموار, راه های هوایی مسدود شده است, فشار شکل دهی ناپایدار, مهر و موم آسیب دیده, ناهماهنگی ابزار, خنک کننده ناکافی, یا تنوع مواد همگی می توانند هندسه حفره را تغییر دهند.
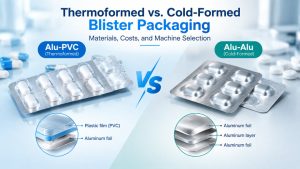
در یک دستگاه تاول ساز دارویی, شکلدهی سرد Alu-Alu از فرآیند متفاوتی پیروی میکند و بهجای گرما شکلدهی گرما، بر رفتار لایهبندی و ابزار سرد شکل متکی است..
بررسی و رفع می کند:
- شرایط شکل دهی را بررسی کنید. اطمینان حاصل کنید که وب به دمای مناسب مواد رسیده و گرمایش یکنواخت است.
- معابر هوا را بازرسی کنید. دریچه های قالب مسدود شده است, خطوط نشتی, فشار ناپایدار, یا مهر و موم آسیب دیده می تواند جیب های کم عمق ایجاد کند.
- تراز قالب را بررسی کنید. نقصی که در همان موقعیت حفره تکرار می شود، معمولاً به سمت ابزار محلی یا جریان هوا اشاره می کند.
- خنک شدن را تأیید کنید. خنک کننده ضعیف می تواند به یک حفره تازه تشکیل شده اجازه دهد تا قبل از عملیات پایین دست اعوجاج پیدا کند.
- مقدار مواد را مقایسه کنید. تنوع ضخامت, انقباض, یا وضعیت ضعیف رول می تواند نقص هایی ایجاد کند که تنظیم دستگاه به تنهایی نمی تواند آنها را برطرف کند.
چروک شدن فیلم و فویل, پاره شدن, یا پیگیری مشکلات
آنچه می بینید: شبکه تشکیل دهنده به طرفین حرکت می کند, فویل درپوش با چین و چروک وارد آب بندی می شود, لبه های مواد پاره می شود, یا اپراتورها به طور مکرر ردیابی را تصحیح می کنند. برخی از خطاها تنها پس از افزایش سرعت تولید ظاهر می شوند.
چرا این اتفاق می افتد: چین و چروک قابل مشاهده اغلب در پایین دست از علت واقعی است. تنش باز کردن ناهموار, بارگذاری غلط رول, غلتک های راهنمای غیر موازی, آلودگی, لبه های آسیب دیده, حمل و نقل وب ناپایدار, یا مشکل حسگر ممکن است مواد را در چندین ایستگاه زودتر مختل کند.
بررسی و رفع می کند:
- وب را از باز شدن ردیابی کنید. اولین نقطه ای را پیدا کنید که در آن به صورت صاف و در مرکز متوقف می شود.
- بارگذاری و کشش رول را بررسی کنید. اطمینان حاصل کنید که رول به صورت مربعی نشسته و بدون کشش بیش از حد از جانب باز می شود.
- غلتک های راهنما را بازرسی کنید. تراز را بررسی کنید, بلبرینگ ها, آلودگی, و سطوحی که با وب تماس دارند.
- سنسورهای ردیابی را در جایی که نصب شده است بررسی کنید. لنزهای فوتوالکتریک را تمیز کنید و تشخیص قابل اعتماد را تأیید کنید.
- سرعت کم و کامل را مقایسه کنید. گسلی که فقط پس از شتاب ظاهر می شود، نشان دهنده کشش دینامیکی است, همگام سازی حمل و نقل, یا وضعیت غلتکی.
یادداشت میدانی: چین و چروک پایین دستی را اصلاح نکنید تا زمانی که بدانید ابتدا وب کجا ناپایدار شده است.
مشکلات تغذیه: جیب های خالی, دو فید, و آسیب محصول
آنچه می بینید: جیب های تاول خالی به بازرسی می رسد, دو محصول وارد یک حفره می شوند, تبلت ها از موقعیت خود خارج می شوند, کپسول ها آسیب می بینند, یا فیدر به طور مکرر پل یا گیر می کند.
چرا این اتفاق می افتد: روی تجهیزات بسته بندی تاول, خطای تغذیه همیشه یک خطای فیدر نیست. ابعاد قرص یا کپسول, پوشش, گرد و غبار, ایستا, اصطکاک سطحی, و رفتار جریان می تواند عملکرد تغذیه را تغییر دهد. راهنماهای فرسوده, لرزش نامناسب, تنظیم ضعیف فیدر, یا خطاهای همگام سازی می تواند علائم مشابهی ایجاد کند.
بررسی و رفع می کند:
- دسته محصول را مقایسه کنید. اگر عیب با یک دسته قرص یا کپسول جدید شروع شود, قبل از تنظیم مجدد کامل فیدر، رفتار محصول را بررسی کنید.
- مسیر تغذیه را تمیز کنید. پودر و قطعات می توانند حرکت در مسیر را تغییر دهند, راهنماها, برس ها, و صفحات تغذیه.
- فیدر را روی محصول تنظیم کنید. دهانه ها را بررسی کنید, ارتفاع راهنما, موقعیت قلم مو, قطعات نگهدارنده, و ارتعاش.
- همگام سازی را بررسی کنید. تحویل محصول باید با موقعیت جیب و نمایه سازی مطابقت داشته باشد.
- با سرعت کمتر تست کنید. اگر جیب های خالی فورا ناپدید شوند, بررسی نرخ تحویل, زمان بندی, یا لرزش در خروجی هدف.
- پایداری هوا یا خلاء را در جایی که استفاده می شود بررسی کنید. نوسانات آب و برق می تواند یک سیستم تغذیه درست تنظیم شده را ناپایدار نشان دهد.
ثبت نام, نمایه سازی, و کدگذاری دریفت
آنچه می بینید: اطلاعات چاپی جابجا می شود, حفره ها نسبت به آب بندی یا برش حرکت می کنند, یا کدگذاری دسته ای به تدریج روی مواد درپوش راه می رود. برخی از خطاها به کندی ایجاد می شوند; بقیه بلافاصله پس از راه اندازی مجدد ظاهر می شوند, تعویض رول, یا تغییر.
چرا این اتفاق می افتد: ثبت دقیق در دستگاه بسته بندی تاول به حمل و نقل وب قابل تکرار بستگی دارد. تنوع کشش, اجزای کششی لغزنده, تنظیمات فهرست نادرست, پوشیدن, آلودگی حسگر, یا تنظیم ضعیف فرمت می تواند موقعیت را تغییر دهد. در سیستم های سروو محور, بازخورد موقعیت و همگام سازی نیز بخشی از مسیر تشخیصی می شود.
بررسی و رفع می کند:
- رانش تدریجی را از افست ناگهانی جدا کنید. حرکت تدریجی به سمت حمل و نقل است, تنش, پوشیدن, یا بازخورد. حرکت ناگهانی اغلب به دنبال تنظیمات یا تغییرات مواد رخ می دهد.
- ابتدا حمل و نقل وب را تثبیت کنید. راهنماها را بررسی کنید, کشیدن قطعات, تنش, و تراز.
- بررسی طول شاخص. تأیید کنید که stroke برنامه ریزی شده با قالب نصب شده مطابقت دارد.
- سنسورهای ثبت را تمیز کنید. کنتراست ضعیف یا آلودگی می تواند باعث تراز ناسازگار شود.
- پس از تغییر دوباره بررسی کنید. ابزار سازی, موقعیت سنسور, دستور پخت, و تراز ایستگاه باید به موقعیت های مرجع تعیین شده بازگردد.
سنسور, بازرسی, و رد کردن خطاهای سیستم
آنچه می بینید: بسته های خوب رد می شوند, هشدارهای مربوط به محصول گم شده حتی با وجود پر بودن حفره ها ظاهر می شوند, سیستم بینایی خطاهای متناوب را گزارش می کند, یا عیوب واقعی از بازرسی عبور می کنند.
چرا این اتفاق می افتد: بسته به پیکربندی دستگاه, بازرسی می تواند بر حسگرهای فوتوالکتریک تکیه کند, دوربین ها, رمزگذارها, روشنایی, منطق PLC, و تایید را رد کنید. گرد و غبار, کنتراست ضعیف, تحریک نادرست, سنسورهای جابجا شده, تغییر ظاهر محصول, اتصالات شل, یا دستور العمل اشتباه می تواند تصمیمات نادرستی ایجاد کند.
بررسی و رفع می کند:
- بسته رد شده را بررسی کنید. تأیید کنید که آیا نقص گزارش شده واقعاً وجود دارد یا خیر.
- سنسورها و اپتیک را تمیز کنید. گرد و غبار, ذرات, باقی مانده چسب, و اثر انگشت می تواند تشخیص را تغییر دهد.
- زمان و موقعیت را بررسی کنید. سیستم باید حفره صحیح را در نقطه صحیح چرخه بازرسی کند.
- دستور العمل فعال را تأیید کنید. رنگ محصول, گرافیک فویل, و چیدمان حفره می تواند به تنظیمات مختلفی نیاز داشته باشد.
- مکانیسم رد را آزمایش کنید. مطمئن شوید که بسته معیوب شناسایی شده همان بسته است که به صورت فیزیکی در پایین دست حذف شده است.
برش, سوراخ کردن, و نقایص تاول خراش
آنچه می بینید: کارت های بلستر دارند لبه های خشن, فرز, برش های ناقص, سوراخ شدن ضعیف, یا تا حدی متصل بمانند. گاهی اوقات برش تمیز است اما نسبت به طرح حفره جابجا شده است.
چرا این اتفاق می افتد: مشت های فرسوده, آسیب دیده می میرد, نصب نادرست ابزار, ترخیص بیش از حد, آلودگی, سایش انتقال, و موقعیت وب ناپایدار همگی می توانند بر کیفیت برش تأثیر بگذارند. بنابراین مشکلات ثبت بالادستی می تواند مانند مشکلات ابزار برش به نظر برسد.
بررسی و رفع می کند:
- ابتدا ثبت نام را تایید کنید. مطمئن شوید که تاول در موقعیت صحیح قرار گرفته است.
- لبه های پانچ و قالب را بررسی کنید. بپوشید, چیپس, یا انباشتگی می تواند باعث ایجاد فرزهای مکرر شود.
- نصب ابزار را تأیید کنید. صندلی را بررسی کنید, هم ترازی, راهنماها, و اتصال دهنده ها.
- انتقال مکانیکی را بررسی کنید. زنجیرهای شل یا حرکت تغذیه ناسازگار می تواند موقعیت برش را تغییر دهد.
- تزئینات و زباله ها را بردارید. مواد زائد می توانند در حرکت و جداسازی اختلال ایجاد کنند.
ایمنی: قبل از کار در نزدیکی پانچ، دستگاه را متوقف و ایزوله کنید, می میرد, زنجیر, یا اجزای برش متحرک.
برقی, دما-کنترل, و خطاهای Utility
هر ایرادی در تجهیزات بسته بندی تاول دارویی ابتدا به عنوان نقص بسته بندی ظاهر نمی شود. قدرت, کنترل دما, هوای فشرده, خالی, خنک کننده, و مشکلات سیستم درایو می تواند چندین ایستگاه را همزمان تحت تاثیر قرار دهد.
ماشین روشن نمی شود یا به طور مکرر سفر می کند
منبع تغذیه ورودی را بررسی کنید, وسایل حفاظتی, توالی فاز در صورت لزوم, مدار توقف اضطراری, اینترلاک های ایمنی, و مدارهای موتور یا بخاری. حرکت های مکرر قطع کننده باید به عنوان یک خطای الکتریکی تلقی شود, نه به سادگی تنظیم مجدد.
تشخیص الکتریکی فقط باید توسط پرسنل مجاز انجام شود.
گرمایش افزایش نمی یابد یا دما ناپایدار می شود
دلایل احتمالی شامل خرابی سنسور دما است, مشکل سیم کشی ترموکوپل, خرابی بخاری, خطای رله یا رله حالت جامد, مشکل کنترلر, یا اتصال برق شل.
قبل از تعویض بخاری, تأیید کنید که آیا کنترل کننده سیگنال دمای معتبری را دریافت می کند و آیا مدار گرمایش واقعاً در حال روشن شدن است یا خیر.
فشار هوا یا خلاء خیلی کم است
منبع هوا را بررسی کنید, شیلنگ ها, اتصالات, شیرهای برقی, فیلترها, و اجزای خلاء را برای نشت یا محدودیت. ناپایداری ابزار می تواند بر شکل گیری تأثیر بگذارد, تغذیه, آب بندی, و حرکات پنوماتیکی به طور همزمان.
سیستم درایو گیر می کند یا صدای غیرعادی ایجاد می کند
دستگاه را متوقف کرده و یاتاقان ها را بررسی کنید, روانکاری, چرخ دنده ها, زنجیر, کمربندها, و منطقه کار برای مواد خارجی. افزایش تدریجی صدا می تواند نشان دهنده سایش یا از دست رفتن روغن کاری باشد, در حالی که سر و صدای ناگهانی پس از تغییر نیاز به بازرسی فوری دارد.
هشدارهای مکرر, مربا, و توقف غیرمنتظره ماشین
آنچه می بینید: دستگاه تاول پک برای هشدارهای مکرر متوقف می شود, جم های کوچک پس از تنظیم مجدد باز می گردند, یا خطی که به طور معمول برای یک دوره اجرا می شود، ناگهان دچار وقفه های مکرر می شود. آلارم نهایی ممکن است مکان توقف دستگاه را به جای شروع خطا مشخص کند.
| هنگامی که خطا ظاهر می شود | ابتدا بررسی کنید | اجتناب از فرض |
|---|---|---|
| فقط با سرعت تولید بالا | تغذیه, زمان بندی, حمل و نقل, همگام سازی | دویدن پایدار با سرعت کم به معنای عدم وجود مشکل است |
| پس از یک دوره تولید طولانی | تجمع گرما, باقی مانده, روانکاری, پوشیدن | شرایط راه اندازی بدون تغییر باقی می ماند |
| بلافاصله پس از تغییر | ابزار سازی, دستور پخت, موقعیت سنسور, هم ترازی | یک اصلاح افست همه چیز را حل می کند |
| بعد از تعویض رول فیلم یا فویل | بارگیری رول, وضعیت مادی, تنش | هر رول یکسان رفتار می کند |
| توقف های متناوب تصادفی | حسگرها, آب و برق, اتصالات, شل بودن | ریست یک تعمیر دائمی است |
| همان ایستگاه بارها و بارها | مکانیسم محلی و شرایط بالادست | ایستگاه توقف نهایی باید علت اصلی باشد |
بررسی و رفع می کند:
- تاریخچه زنگ هشدار را بخوانید. به دنبال اولین رویداد غیرعادی باشید, نه تنها توقف نهایی.
- شرایط عملیاتی را مقایسه کنید. سرعت, دسته ای, مقدار زیادی مواد, زمان اجرا, و تنظیمات اخیر می تواند یک الگو را نشان دهد.
- تجمع و سایش را بررسی کنید. بسیاری از عیوب مکانیکی به تدریج قبل از توقف کامل ایجاد می شوند.
- ابزارهای مشترک را بررسی کنید. هوا, خالی, خنک کننده, و خطاهای الکتریکی می تواند چندین ایستگاه را تحت تأثیر قرار دهد.
- به بازنشانی های مکرر تکیه نکنید. بازنشانی تولید را به طور موقت بازیابی می کند; علت را برطرف نمی کند.
چگونه از مشکلات مکرر دستگاه تاول جلوگیری کنیم
تعمیر و نگهداری پیشگیرانه برای تجهیزات بسته بندی تاول باید یک خط پایه عملیاتی پایدار ایجاد کند و تشخیص خطاهای مکرر را آسان تر کند..
دستور العمل های تایید شده را ضبط کنید, مواد بسته بندی, پیکربندی فیدر, تنظیمات فهرست, پارامترهای بازرسی, و سرعت عملیات عادی برای هر فرمت. پس از یک خطای قابل توجه, علامت را ثبت کنید, ایستگاه آسیب دیده, دسته محصول یا مواد, شرایط عملیاتی, اقدام اصلاحی, و اینکه آیا مشکل برگشته است یا خیر.
تعمیر و نگهداری معمولی باید شامل تمیز کردن قالب های تشکیل دهنده باشد, آهنگ ها, و سطوح آب بندی; بررسی سیستم های خنک کننده و هوا/خلاء; بازرسی سنسورها; و تسمه های نظارت, زنجیر, بلبرینگ ها, قطعات تغذیه, ابزار آب بندی, و ابزار برش برای سایش.
بعد از هر تغییر, مکان ابزارسازی را مجدداً تأیید کنید, تنظیم فیدر, موقعیت سنسور, مسیر وب, و دستور انتخاب شده قبل از بازگشت به سرعت تولید عادی.
وقتی عیب یابی دیگر کافی نیست
برخی از مشکلات مکرر دستگاه تاول زنی در نهایت دیگر مشکلات تنظیمی نیستند.
اگر همان خرابیها پس از تعمیر و نگهداری بازگردد, ماشین باید کمتر از سرعت مورد نیاز کار کند تا پایدار بماند, اپراتورها زمان زیادی را صرف تنظیم مجدد ایستگاه ها پس از تغییر می کنند, یا کنترل های قدیمی و اجزای فرسوده وقفه های مکرر ایجاد می کنند, طراحی ماشین و شرایط کلی باید بخشی از تحقیقات باشد.
هنگام مقایسه گزینه های مقاوم سازی و جایگزینی برای دستگاه بسته بندی تاول دارویی, قابلیت تکرار کشش را در نظر بگیرید, تراز ایستگاه, توزیع فشار آب بندی, تغییر ابزار, دسترسی تعمیر و نگهداری, قابلیت بازرسی, و پشتیبانی از قطعات یدکی - نه خروجی رتبه بندی شده به تنهایی.
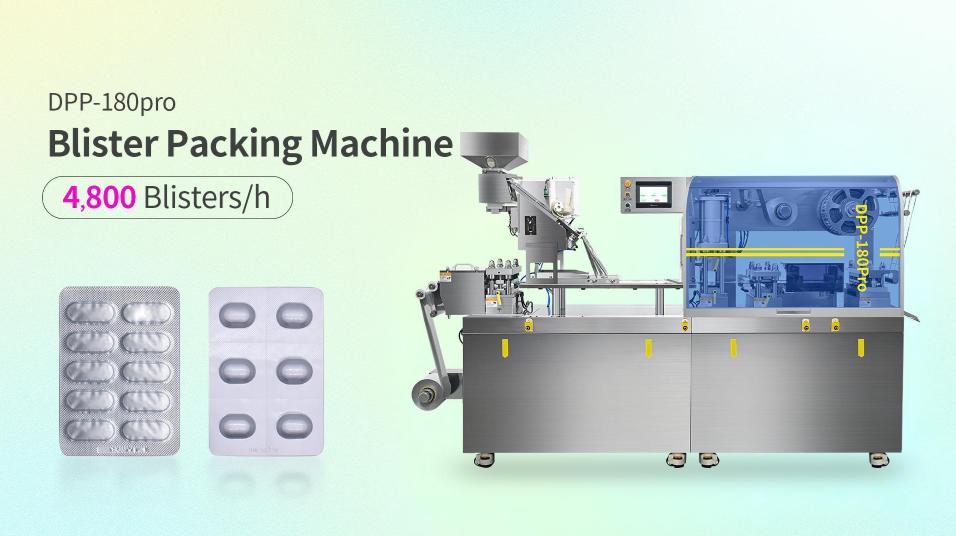
به عنوان مثال, Ruida Packing’s دستگاه بسته بندی تاول DPP-180Pro از کشش سروو استفاده می کند, ایستگاه های کاری قابل تنظیم خارجی, قالب های تغییر سریع, و یک ساختار دو سیلندر آب بندی حرارتی. این ویژگی های طراحی مربوط به چندین حوزه عیب یابی است که در بالا مورد بحث قرار گرفت, از جمله پایداری کششی, تراز ایستگاه, ثبات فشار آب بندی, تغییر, و دسترسی به تعمیر و نگهداری.
سوالات متداول در مورد عیب یابی دستگاه بسته بندی تاول
اگر فقط یک خط تاول دارای مهر و موم ضعیف باشد، ابتدا باید چه چیزی را بررسی کنم?
تماس آب بندی محلی را بررسی کنید, آلودگی, وضعیت ابزار, و قبل از تغییر دمای معمولی یا تنظیم فشار، تراز را انجام دهید. یک خطا که در یک خط باقی می ماند معمولاً ابتدا مستحق بررسی محلی است.
چرا جیب های تاول خالی فقط در سرعت های بالاتر دستگاه ظاهر می شوند؟?
سرعت بالاتر می تواند محدودیت هایی را در تحویل فیدر ایجاد کند, همگام سازی, کنترل ارتعاش, جریان محصول, یا زمان بندی حفره. برای تعیین اینکه آیا مشکل مربوط به عملکرد پویا است یا خیر، سرعت را به طور موقت کاهش دهید.
چگونه می توانم بگویم چروک شدن فویل از کجا شروع می شود؟?
وب را از باز شدن ردیابی کنید و اولین غلتک را شناسایی کنید, راهنمای, یا ایستگاهی که در آن مواد به صورت صاف یا در مرکز کار نمی کنند. چین و چروک می تواند در آب بندی آشکار شود حتی اگر در بالادست شروع شده باشد.
چرا دستگاه تاول زنی پس از تعویض دائما متوقف می شود؟?
نصب ابزار را بررسی کنید, انتخاب دستور غذا, تنظیم فیدر, موقعیت سنسور, تنظیمات فهرست, و تراز. توقفهای مکرر پس از تغییر اغلب به سمت راهاندازی بهجای خرابی تصادفی مؤلفهها اشاره میکنند.
اگر دستگاه تاول زنی گرم نمی شود، چه باید بررسی کنم؟?
سنسور دما یا ترموکوپل را بررسی کنید, بخاری, رله یا رله حالت جامد, سیم کشی, وسایل حفاظتی, و سیگنال کنترلر. آزمایش الکتریکی باید توسط پرسنل واجد شرایط و در حالی که دستگاه به طور ایمن ایزوله شده است، انجام شود.
آیا مواد بسته بندی می تواند باعث مشکلات دستگاه تاول شود?
بله. تغییر در ضخامت فیلم, پوشش فویل, سیم پیچی رول, سختی مواد, وضعیت سطح, یا ذخیره سازی می تواند بر شکل گیری تاثیر بگذارد, آب بندی, ردیابی, و ثبت نام. قبل از انجام تنظیمات بزرگ دستگاه، مواد جدید را با آخرین اجرای پایدار مقایسه کنید.
نتیجهگیری
عیب یابی موثر دستگاه بسته بندی تاول زده با الگوی عیب شروع می شود, نه با تغییر هر تنظیمات موجود. مهر و موم ضعیف, حفره های بد شکل, جیب های خالی, چین و چروک های وب, رانش ثبت نام, کاذب رد می کند, عیوب برش, مشکلات آب و برق, و آلارمهای مکرر هر کدام سرنخهایی را درباره جایی که فرآیند از عملکرد پایدار فاصله گرفته است، ارائه میدهد.
بررسی کنید چه چیزی تغییر کرده است, عیوب محلی و تمام وب را مقایسه کنید, و قبل از انجام تنظیمات بزرگ، اجزای مستقیماً درگیر را بررسی کنید. وقتی یک اصلاح کار می کند, تایید کنید که در شرایط تولید عادی پایدار می ماند.
هنگامی که با وجود راه اندازی صحیح و نگهداری پیشگیرانه، همان خرابی ها باز می گردند, فراتر از پارامترهای فردی نگاه کنید. وضعیت ابزار, طراحی کشش, کنترل ها, تنظیم ایستگاه, و پیکربندی کلی ماشین می تواند تعیین کند که آیا تعمیر ادامه دارد یا خیر, مقاوم سازی, یا جایگزینی راه حل بلند مدت قابل اعتمادتر است.
مراجع
- ایالات متحده. سازمان غذا و دارو - سیستم های بسته بندی ظروف برای بسته بندی داروهای انسانی و بیولوژیک
- ASTM International — ASTM F88/F88M-23, روش تست استاندارد برای مقاومت مهر و موم مواد مانع انعطاف پذیر
- سازمان بهداشت جهانی - دستورالعمل بسته بندی محصولات دارویی, WHO TRS 902, ضمیمه 9
- کمیسیون اروپا - جلد EudraLex 4, فصل 5: تولید