Lar

>

Máquina de embalagem de blister de alumínio e PVC

Máquina de embalagem em blister Alu Pvc
  • Alu Pvc Blister Packing Machine
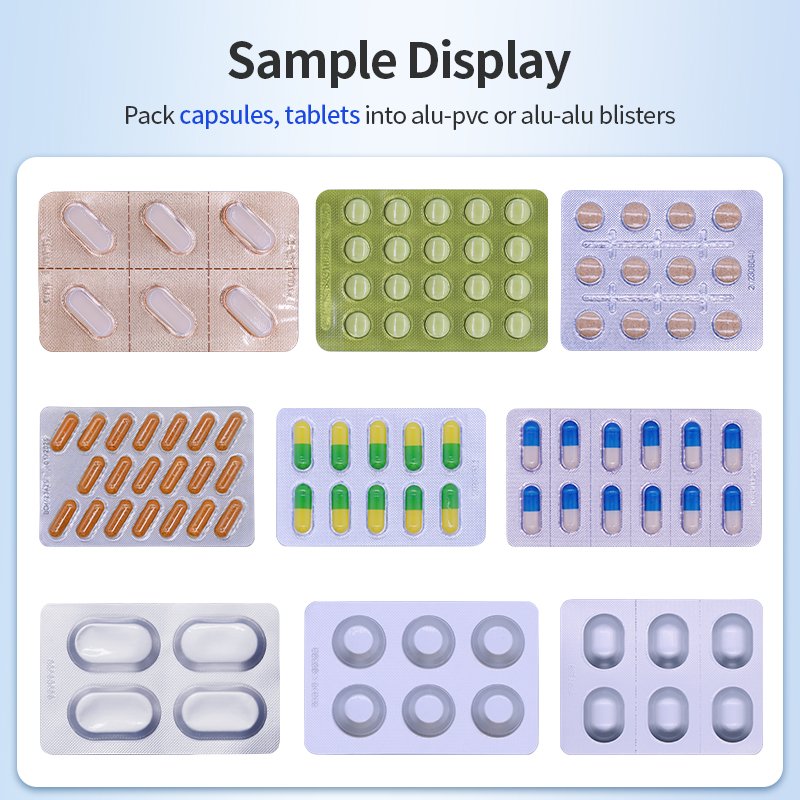
  • Blisters Application
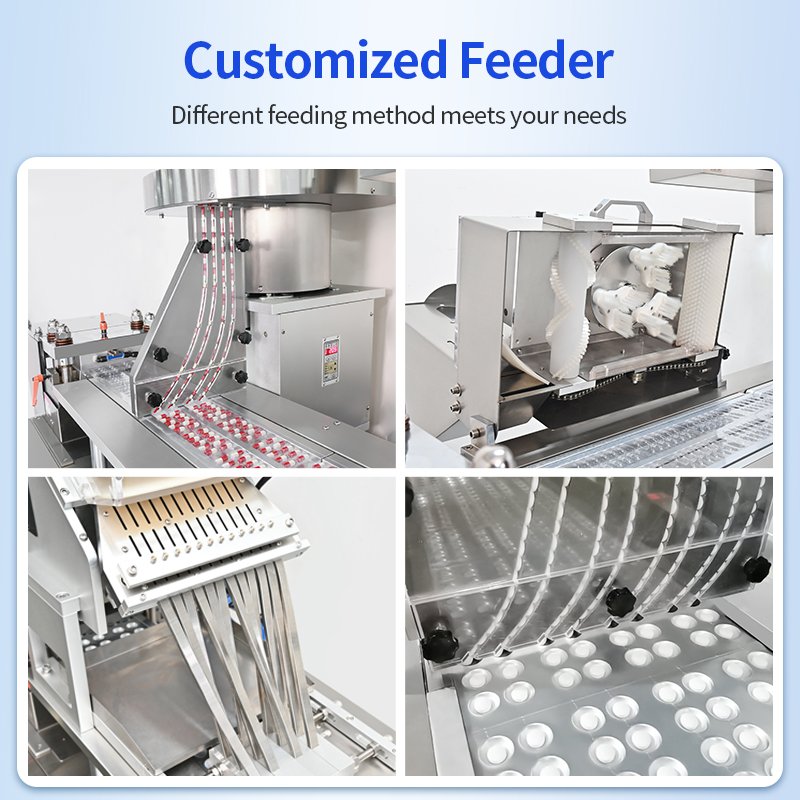
  • Customized Feeder
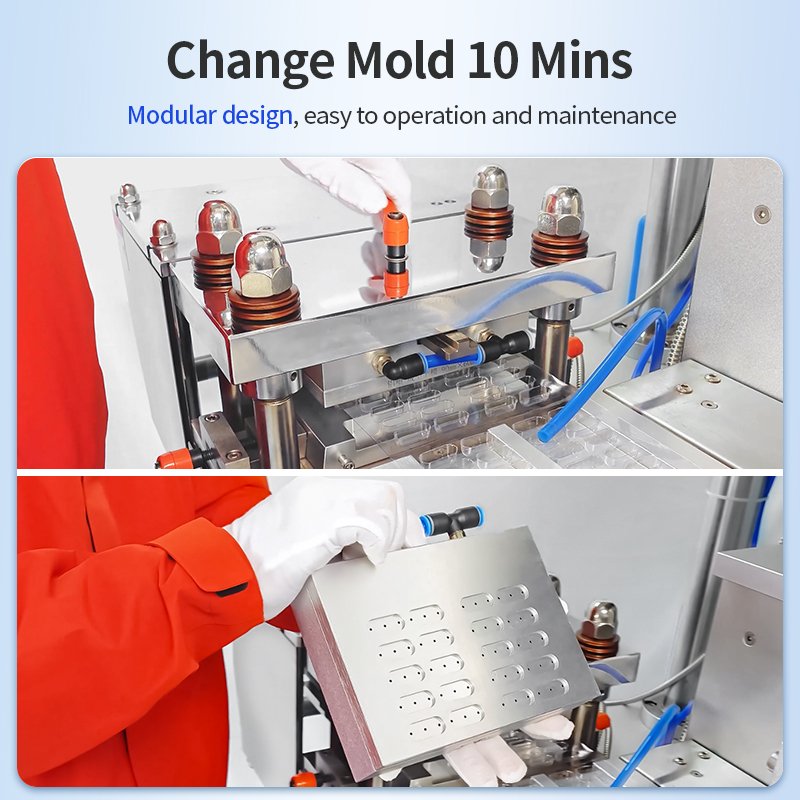
  • Modular Design
  • Customers Praise

Máquina de embalagem de blister de alumínio e PVC

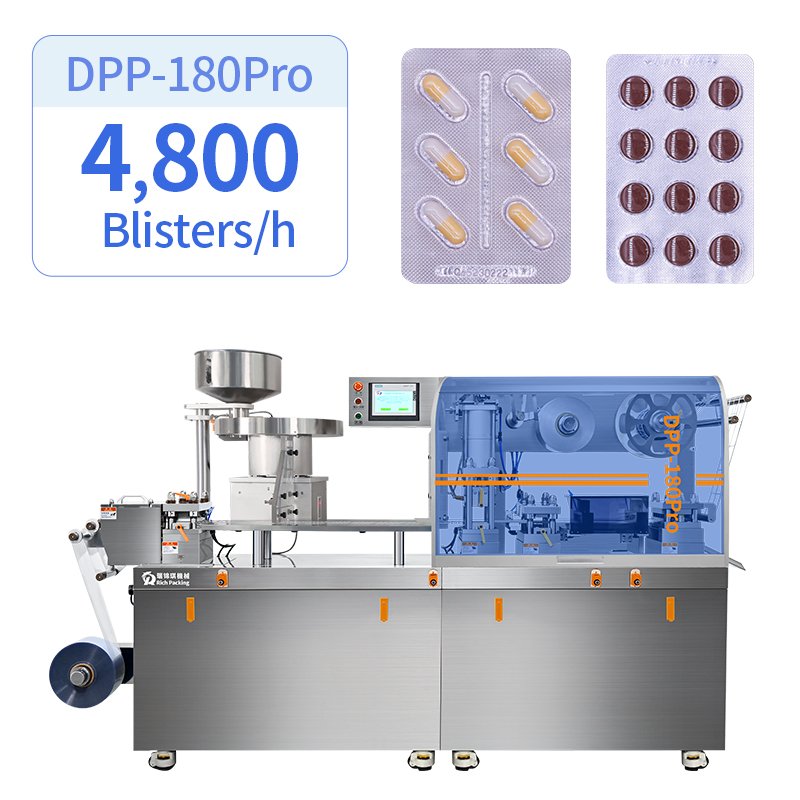
A máquina de embalagem blister Alu pvc é um equipamento vital em vários setores, particularmente produtos farmacêuticos e bens de consumo. Esta máquina cria embalagens seladas que protegem os produtos de fatores ambientais, garantindo sua integridade e longevidade.

Os blisters são normalmente feitos de uma camada base de pvc, com um suporte de papel alumínio. A máquina de embalagem blister forma bolhas no material de base, ajustando com precisão os produtos. Então, sela esses bolsos com o material de apoio, muitas vezes através de um processo de selagem a quente, criando um pacote seguro e à prova de falsificação.

As vantagens de usar a máquina de blister são inúmeras. Por um, eles melhoram a visibilidade e o apelo do produto, permitindo que os consumidores vejam o produto sem abrir a embalagem. Eles também fornecem excelente proteção contra umidade, ar, e contaminantes, prolongando a vida útil do produto.

Especificação:

Até 4.800 bolhas/h

Aplicável para tablets, cápsulas e cigarro eletrônico…

Entrega rápida em 15 dias

Adequado para materiais de PVC, PS e PET

Como funciona a embaladora automática de blister para cápsulas?

O processo da máquina de embalagem blister para cápsulas de comprimidos inclui alimentação de PVC, termoformagem, enchimento de cápsula, selagem a quente, impressão em lote, indexação servo-acionada, socando, e classificação de saída – compatível com os formatos Alu-PVC e Alu-Alu.

Principais Características

Capacidade de produção 4.800 bolhas/h
Diâmetro e profundidade máximos de moldagem 170*120*15mm Máx.. Profundidade 26mm (feito sob medida)
Prato Padrão 80*57 milímetros
Pode 380 V/220 V/50Hz (personalizável)
Barulho <65 dBA

Pdoente Blister Patacando Mainda Vantagem

Formando, selagem a quente, gravação em relevo, e estações de puncionamento são montadas centralmente em um eixo central com ajuste de escala por volante (precisão <0.01milímetros), garantindo uma sincronização perfeita.

Slots de molde tipo gaveta permitem, 10 minutos substituição completa do molde, minimizando o tempo de inatividade e aumentando a produtividade.

Espaçoso, design ergonômico da plataforma, largo, o espaço de trabalho aberto permite acesso total às mãos para limpeza e manutenção sem esforço e sem cantos mortos.

Acionamento totalmente servo para 0 desempenho de erro, Recursos do DPP-180Pro 100% servocontrole, 125mm distância máxima de indexação, e redefinição de origem com um toque – eliminando ajustes manuais.

Partes Principais

Por que a prensagem de bolhas da máquina automática de embalagem em blister?

O esmagamento de bolhas durante a produção decorre de desalinhamento mecânico, desequilíbrios térmicos/de pressão, ou inconsistências materiais, causando cavidades colapsadas que comprometem a integridade do produto. Abaixo, dissecamos suas causas raízes, impactos, e soluções direcionadas.


1. Como acontece o esmagamento de bolhas: 4 Mecanismos Centrais

1.1 Estações de ferramentas desalinhadas

Física: Formando, vedação, e estações de puncionamento operando em planos diferentes exercem forças de cisalhamento.

Limite Crítico: >0.1mm deslocamento axial esmaga as paredes laterais da bolha durante a compressão.

1.2 Defeitos de Vácuo/Termoformação

Falha no processo: Pressão de vácuo inconsistente (abaixo 0.6 bar) cria paredes de cavidades fracas.

Falhas na transferência de calor: Aquecimento desigual provoca variações na espessura do PVC (±0,05mm), induzindo colapso sob pressão de vedação.

1.3 Fadiga de Materiais & Incompatibilidade

Incompatibilidade de medidor: Espessura do PVC <0.25mm ou folha de alumínio >30μm flexiona em temperaturas de vedação (150–180ºC).

Absorção de umidade: Bolhas de PVC inchadas pela umidade encolhem e deformam durante o resfriamento.

1.4 Erros de sincronização de tempo

Servo Lag: Atrasos de milissegundos entre a formação → estações de vedação retêm bolsas de ar.

Excesso de compressão: A descida prematura do soco esmaga bolhas sem suporte.


2. Impactos na produção: Custo, Conformidade & Desperdício

Área Conseqüência Perda Financeira
Perda de rendimento 8–20% de taxa de rejeição de comprimidos triturados $2,500–$ 10.000 por lote
Tempo de inatividade 30+ minutos/hora para liberação manual $720/horas (média. linha farmacêutica)
Risco Regulatório Não conformidade com cGMP/ISO → auditorias fracassadas $50k+ penalidades de recall
Desperdício de materiais PVC/Alu arruinado + ingredientes ativos 15–Custos de material 30% mais altos


3. Soluções direcionadas: Correções de engenharia de precisão

3.1. Elimine o desalinhamento

Tecnologia Core-Shaft: Montar estações de conformação/selagem/puncionamento em um único eixo (DPP-180Pro) com microajuste no volante (<0.01tolerância mm).

Calibração guiada por laser: Corrija automaticamente o desalinhamento a cada 500 ciclos.

3.2. Otimize a Termoformagem

Controle Dinâmico de Pressão: As bombas de vácuo servo-reguladas mantêm 0,7±0,05 bar.

Aquecimento de dois estágios: Pré-aquecer + zonas de formação garantem ductilidade uniforme do PVC.

3.3. Material & Controles de Processo

Sensores de medição automática: Rejeitar PVC fora da faixa de 0,25–0,3 mm.

PVC resistente à umidade: Use filmes anti-umidade (testado em 60% RH).

3.4. Atualizações de sincronização

Servos de circuito fechado: O feedback do codificador sincroniza estações em 5 ms.

Pinos de suporte de cavidade: Bolhas de suporte de micropinos durante a perfuração.


Conclusão: O esmagamento é evitável com engenharia inteligente

O esmagamento de bolhas se origina do desalinhamento da máquina, termoformação não controlada, ou materiais de qualidade inferior - não é inevitável. Implementando ferramentas de eixo unificado, controle de pressão servo-acionado, e o monitoramento em tempo real reduz defeitos 95%. Máquinas como a DPP-180Pro demonstram isso por meio de taxas de rejeição próximas de zero em instalações cGMP, provando que o design de precisão elimina e aumenta o ROI.
Como ajustar a pressão da máquina de embalagem blister?

Otimizando configurações de pressão para conformação, vedação, e estações de perfuração são essenciais para a integridade das bolhas. Siga estes procedimentos padrão do setor:


1. Ajuste de Pressão da Estação de Termoformagem

Propósito: Controla a profundidade da cavidade no filme de PVC.

Procedimento: Localize a estação de formação; afrouxar 4 porcas do molde superior. Desativar a função de conformação via PLC → elevar a estação até a altura máxima. Afrouxe as porcas de posicionamento → aperte o molde superior manualmente na diagonal. Gire todas as porcas 90° no sentido horário → fixe as porcas de posicionamento.

Dicas profissionais:

Sobrepressão: Rasgo de PVC

Sob pressão: Cavidades rasas

Sempre verifique o alinhamento do molde para distribuição uniforme da pressão.


2. Calibração de pressão da estação de selagem térmica

Propósito: Garante a vedação hermética entre os blisters e a folha de cobertura.

Procedimento: Identificar estação de selagem; afrouxar 4 melhores nozes. Ative o modo jog → levante a placa inferior → ative a vedação via PLC. Afrouxe as porcas de posicionamento → rente à placa superior (lacuna zero). Gire cada porca 1 entalhe para baixo → contraporcas após desativação do PLC.

Diretrizes Materiais

Material Pressão Faixa de temperatura
PVC Médio 130-150°C
PET/ALU alto 160-180°C
Educação Física Baixo 110-130°C


3. Otimização da força da estação de puncionamento

Propósito: Para conseguir a separação da embalagem blister e da borda residual.

Passos: Instale a matriz de perfuração verticalmente (combinando buchas grandes/pequenas). Coloque-o na estação de puncionamento → Apoie a matriz de puncionamento com as duas mãos e execute 3 testes de queda livre. Corrija o 4 porcas principais com uma chave dinamométrica. Mova para a estação de puncionamento até a posição superior → Aperte os dois pequenos parafusos hexagonais → Jog, a estação de perfuração se move para cima e para baixo, 5 vezes seguidas, se não houver nenhum som anormal na estação de perfuração, isso significa que o ajuste de pressão da estação de puncionamento foi concluído.


Protocolo de validação pós-ajuste

Enfie o filme de PVC → abra a máquina de embalagem blister de alumínio e cápsula de comprimido, verifique se há vazamentos de ar na estação de formação → microajuste as porcas, se necessário, verificar a rigidez da cavidade: As bolhas devem ser nítidas & dimensionalmente estável.


Nota do engenheiro: Experiência é importante

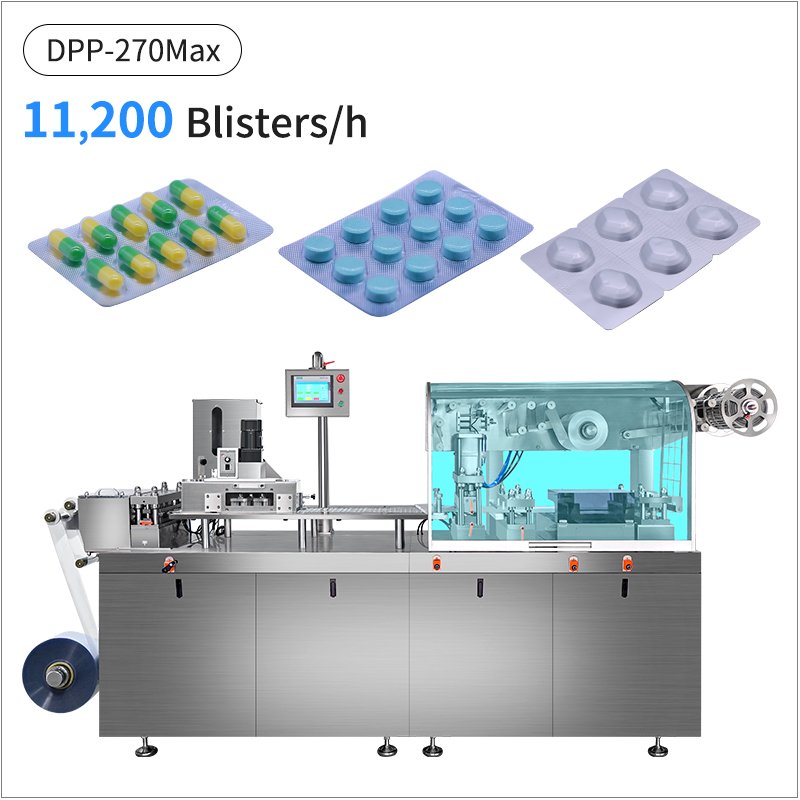
“O ajuste de pressão depende muito da experiência tátil. Para operação à prova de erros, considere o Máquina blister de rolo DPH-270Max com:

A pressão da estação de selagem a quente é ajustada automaticamente pelo cilindro, que é simples e rápido, com linhas claras e sem rugas, resolvendo o tedioso problema de ajustar a pressão para cima e para baixo com parafusos e porcas.”

A máquina de embalagem blister Alu Pvc pode embalar comprimidos, cápsulas, pílula e assim por diante em bolhas de alu alu ou alu pvc, projeto modular, mudar apenas o molde 10 minutos.

Solicitar um orçamento

    *Respeitamos sua confidencialidade e todas as informações são protegidas.