Votre système d'inspection des blisters détecte vraiment tous les défauts critiques que vous attendez?
Pour les fabricants de produits pharmaceutiques et nutraceutiques, installer un machine d'emballage sous blister ça ne veut pas dire tout. Vous devez également prouver que le processus d’inspection des blisters permet d’identifier systématiquement les produits défectueux et de les rejeter rapidement.. Un système moderne d’inspection des machines de conditionnement sous blister peut utiliser des caméras, optique, logiciel, et rejet automatique, mais une chose est sûre c'est que l'installation ne prouve pas que le système fonctionne comme prévu. Les tests de provocation sont donc essentiels pour fournir des preuves.
Ce guide explique ce que signifie l'inspection des blisters, comment fonctionne un système d'inspection de machine de conditionnement sous blister, ce qu'exigent réellement les BPF et le CE, quels défauts doivent être contestés, et comment effectuer des tests de provocation pour l'inspection des blisters.
BlisterPacks
Principaux enseignements
- Un aperçu de emballage blister pharmaceutique et inspection des blisters
- Les principaux composants et flux de travail d'une machine d'emballage sous blister
- La différence entre la conformité des machines CE et l'inspection des emballages cGMP
- Les tests de provocation typiques utilisés pour vérifier un système d'inspection de blisters
- Une méthode pratique en 7 étapes pour effectuer un test de provocation sur blister
- Comment établir des critères d'acceptation pour l'inspection des blisters sans s'appuyer sur un taux de réussite universel arbitraire
1. Qu'est-ce qu'un blister pour médicaments?
Avant de discuter de l’inspection des blisters, il est utile de comprendre ce qui est réellement inspecté.
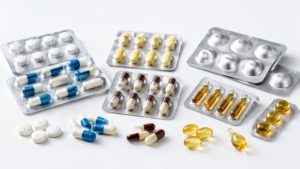
ET blister pour médicaments est un package unitaire dans lequel des comprimés individuels, gélules, ou du liquide sont placés dans des cavités formées et scellés avec un matériau de couvercle. Sous blister pharmaceutique, l'état de l'emballage concerne la protection et l'identification du produit.
Une structure en blister
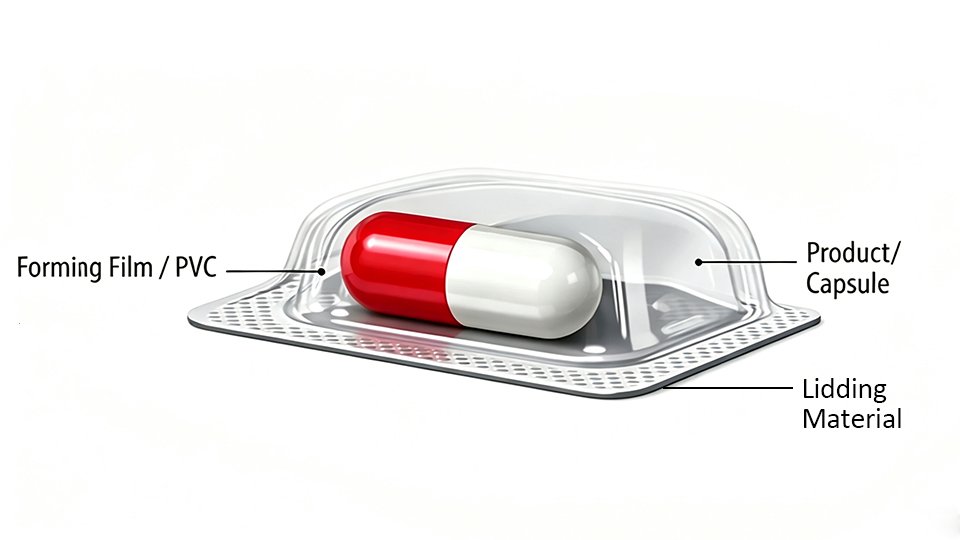
Une structure en blister
Un blister typique peut contenir:
- Film de formation: Les matériaux courants incluent le PVC et le PET, en fonction de la propriété du produit.
- Cavité du produit: La cavité formée qui contient le comprimé ou les capsules de pilule.
- Feuille de couverture: Généralement du papier d'aluminium, utilisé pour fermer la cavité.
La structure finale peut varier en fonction du matériau du film, la taille du produit, et la forme du moule. Alu-PVC et Alu-Alu sont les formes d'emballage blister les plus couramment utilisées dans les emballages blister pharmaceutiques.
La structure et la fonction vont au-delà du simple emballage blister, et comment déterminer la structure finale des blisters dépend principalement de la stratégie de marque d’une entreprise.. Les chapitres suivants plongeront dans le processus de travail de la machine d'emballage sous blister pour approfondir votre compréhension de l'inspection des emballages blister..
2. Comment fonctionne une machine d'emballage sous blister?
Une machine de blisterage convertit une feuille mince et un film PVC en feuilles blister finies avec des cavités formées grâce à une série de processus.
Une séquence de production typique peut être résumée comme suit ::
Alimentation du film PVC → Formage → Alimentation du produit → Inspection → Scellage → Codage → Indentation → Découpe → Rejet
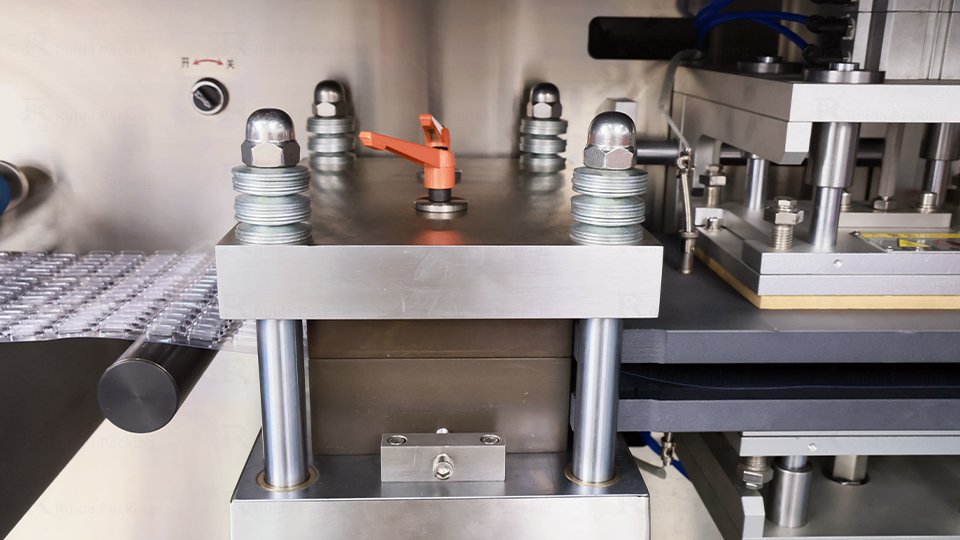
Station de formation de blisters
En fonction du matériau, la position d'inspection peut changer. Pour blisters Alu-Alu, le système d'inspection par caméra sténopé est installé entre la station de formage et la station d'alimentation en produit pour vérifier si la taille des trous d'épingle dans le film blister Alu-Alu est dans la limite spécifiée. En effet, les comprimés conditionnés dans des plaquettes thermoformées Alu-Alu nécessitent généralement une étanchéité stricte et une protection contre la lumière.. Quant aux plaquettes Alu-PVC des comprimés ou gélules, les caméras pour l'inspection des blisters seront placées juste après la station d'alimentation afin d'inspecter tout défaut de comprimés et de gélules lors de l'inspection des produits sous blister..
Pour le rendre plus intuitif, ce qui suit est un tableau pour faire référence aux pièces exactes d'une machine à blister.
Composants clés d'une machine d'emballage sous blister
Tableau1- Principaux composants et fonctions correspondantes d'une machine d'emballage sous blister
| Composant | Fonction principale |
|---|---|
| Unité d'alimentation en film | Alimente le matériau de formage du PVC |
| Station de formage | Crée des cavités |
| Système d'alimentation en produits | Place les produits dans des cavités |
| Système d'inspection | Détecte les défauts des comprimés et des capsules |
| Station de scellage | Lie le matériau en aluminium à la bande formée |
| Système de codage | Imprime le numéro de lot ou la date |
| Système d'indentation | Crée les lignes faciles à déchirer sur les blisters |
| Station de coupe | Sépare les blisters finis |
| Système de rejet | Supprime les produits défectueux |
Différentes échelles de production utilisent différents modèles de blisters. Pour les laboratoires, ils peuvent utiliser une machine d'emballage sous blister manuelle de bureau ou une machine de fabrication de blisters de laboratoire. Pour la production en petites séries, les usines peuvent utiliser machine d'emballage sous blister semi-automatique où une alimentation manuelle du produit est requise. Lorsque la capacité des blisters atteint 2000 feuilles/heure, une machine de conditionnement sous blister automatique remplace les machines manuelles. Il est à noter qu’il existe deux types de machines automatiques de conditionnement sous blister :: type à plaque plate et type à rouleaux.
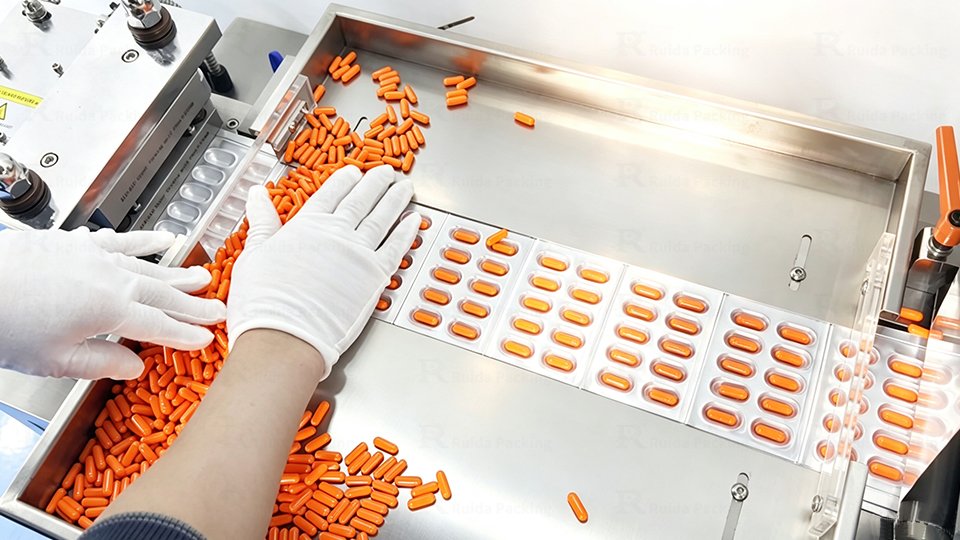
Alimentation manuelle de la machine d'emballage sous blister
ET machine d'emballage sous blister à plaque plate est généralement associé à une production intermittente, tandis que des machines à plus haut rendement convertissent la station de scellage intermittente en une forme continue, et c'est une machine blister à rouleaux.
3. Qu'exigent CE et cGMP pour les emballages blister?
Pour les pays membres de l'Union européenne, et les États-Unis, CE et GMPC sont parfois mentionnés ensemble, mais ils abordent des choses différentes. En pratique, L'inspection des emballages blister est étroitement liée aux contrôles cGMP, alors que le CE concerne principalement la machine elle-même.
Que signifie CE pour une machine d'emballage sous blister?
Les exigences CE concernent principalement la conformité et la sécurité des machines mises sur le marché européen. Le règlement européen sur les machines 2023/1230 établit des exigences en matière de santé et de sécurité pour les machines et devrait s'appliquer à partir du 20 Janvier 2027.
Pour une machine d'emballage sous blister, les considérations pertinentes peuvent inclure:
- Sécurité des machines et réduction des risques
- Gardes de protection
- Arrêts d'urgence
- Sécurité électrique et mécanique
- Documentation technique
- Évaluation de la conformité
- Fonctionnement et entretien en toute sécurité
Donc, il est plus juste de dire que le CE s'applique à la conformité et à la sécurité de la machine, plutôt que de prétendre que le CE définit lui-même la qualité pharmaceutique de chaque plaquette thermoformée.
Qu'est-ce que cGMP exige?
cGMP met fortement l'accent sur le maintien des opérations de fabrication et de conditionnement pharmaceutiques sous un contrôle approprié.
Pour les matériaux d'emballage, 21 CFR 211.122 oblige les fabricants à établir des procédures couvrant des domaines tels que la réception, identification, stockage, manutention, échantillonnage, examen, et tester. Les matériaux doivent également être vérifiés ou testés avant utilisation, avec les résultats pertinents correctement documentés.
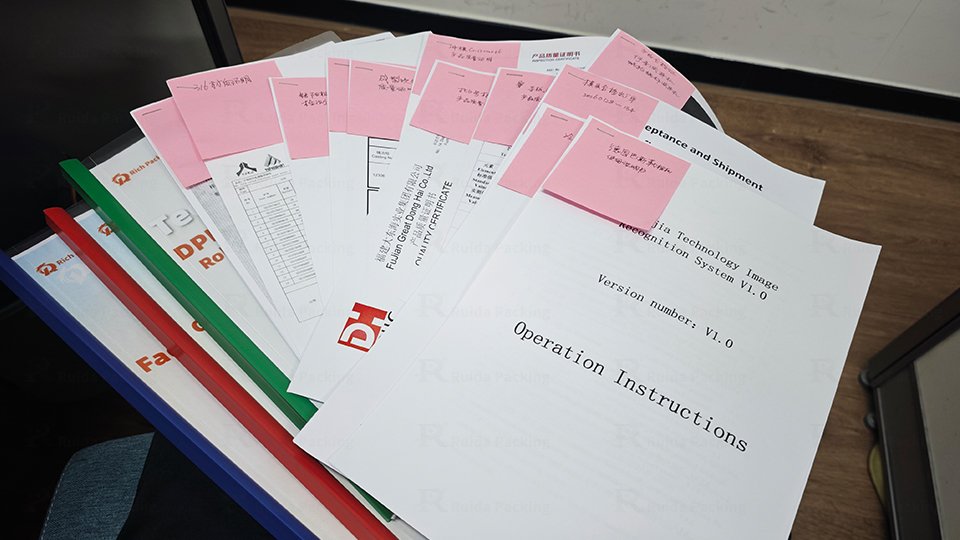
Un ensemble complet de documentation 4Q
Entre-temps, 21 CFR 211.130 nécessite des procédures d'emballage qui garantissent que les bons matériaux sont utilisés et aident à prévenir les confusions ou la contamination croisée. La zone d'emballage et les matériaux doivent également être inspectés si nécessaire., avec ces chèques enregistrés.
Donc, en matière d'inspection des emballages cGMP, avoir une caméra en ligne n'est qu'une pièce du puzzle. Ce qui compte vraiment, c'est de savoir si l'ensemble du processus de cloquage est sous contrôle., correctement enregistré, et capable de détecter ou de prévenir des erreurs importantes. C'est également pourquoi le contrôle qualité des blisters doit être envisagé conjointement avec la validation de l'inspection des blisters..
4. Qu'est-ce qu'un système d'inspection de machines sous blister?
Un système d'inspection de machine de conditionnement sous blister est une configuration d'inspection automatisée conçue pour identifier un produit prédéfini., conditionnement, impression, ou défauts d’aspect lors de la fabrication des blisters.
Un système d'inspection typique d'une machine de conditionnement sous blister peut inclure:
- Caméras industrielles
- Éclairage
- Lentilles d'inspection sous blister
- Optique d'inspection sous blister
- Matériel d'acquisition d'images
- Logiciel de vision
- Automate/IHM
- Mécanisme de rejet
- Fonctions d'alarme et d'enregistrement de données
La caméra capture une image, le logiciel l'évalue par rapport à des critères d'inspection prédéfinis, qui doit être défini en fonction de l'étude de plusieurs prélèvements de blisters. Le système enverra un signal au mécanisme de rejet lorsqu'un blister défectueux est identifié. Plus tard, le cylindre de rejet reçoit le signal et fonctionne lorsque le blister de comprimés défectueux est mis en place.
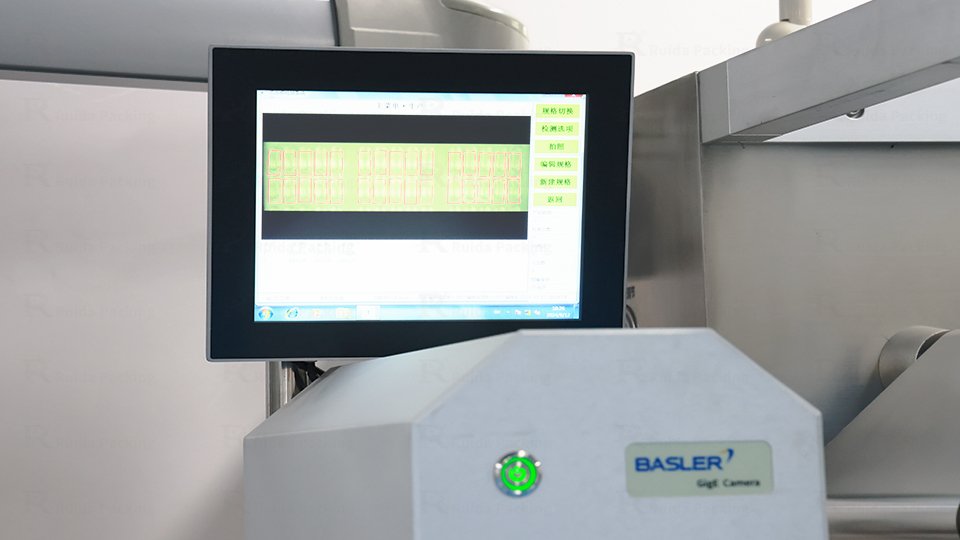
Système d'inspection de machines sous blister
Les systèmes modernes peuvent également utiliser l’IA pour l’inspection des blisters pharmaceutiques ou la vision par ordinateur afin d’améliorer la reconnaissance des formes complexes et des variations d’apparence.. L’inspection de la qualité des blisters avec vision par ordinateur peut aider à identifier des défauts visuels prédéfinis, mais l’IA ne doit pas être considérée comme un substitut à la validation. La fonction d'inspection a encore besoin d'exigences définies, scénarios de tests, et critères d'acceptation.
Que peut détecter un système d’inspection des blisters?
Donc, quels types de défauts les systèmes de vision pour l'inspection des blisters peuvent-ils détecter? Le tableau suivant vous donnera une explication concrète de la défauts de cloques qui peuvent être inclus dans l'inspection du produit sous blister.
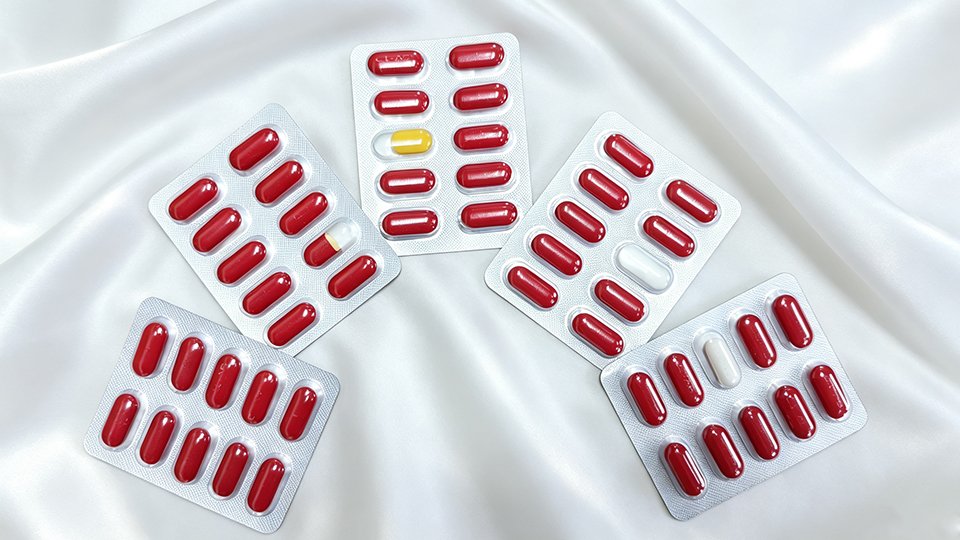
Différents types de défauts de blister
Table 2-Common Defects of the Blister Packs
| Type de défaut | Typical Example |
|---|---|
| Product Defect | Missing tablet or capsule |
| Filling Defect | Empty cavity |
| Position Defect | Product incorrectly positioned |
| Foreign Material | Visible unwanted material |
| Product Appearance | Broken or visibly damaged tablet |
| Forming Defect | Abnormal blister cavity |
| Foil Defect | Wrinkle or visible damage |
| Coding Defect | Unclear batch or date code |
It is important to note that different blister defects require different inspection systems. Un système d’inspection visuelle, usually installed before sealing and before batch or expiry date printing, can check missing tablets or capsules, empty cavities, incorrect product positioning, visible product damage, foreign material, et défauts de formation. A separate printing inspection system is used to check batch numbers, dates d'expiration, and other printed information after coding. Pour blisters Alu-Alu, un système d'inspection dédié aux sténopés peut détecter les trous d'épingle dans la feuille d'aluminium, tandis qu'un testeur de fuite de blister est utilisé pour détecter les fuites qui ne peuvent pas être identifiées par inspection visuelle..
5. Que sont les tests de provocation pour l'inspection des blisters?
Un test de provocation sur blister est un contrôle de qualité contrôlé conçu pour vérifier si un système d'inspection et une machine peuvent détecter et rejeter de manière fiable les blisters défectueux prédéfinis.. Il introduit intentionnellement un défaut connu dans un processus de production autrement acceptable pour déterminer si le système d'inspection le détecte et le rejette..
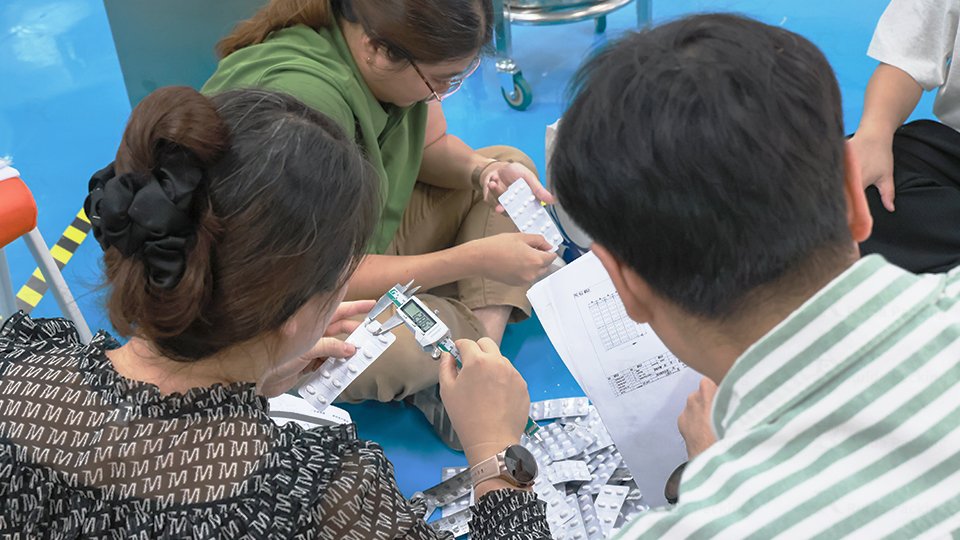
Inspection du blister
Les éléments typiques du test de provocation sur blister comprennent:
- Comprimé ou capsule manquant/ Cavités vides
- Mauvais produits/Différentes couleurs ou formes
- Comprimé taché
- Produit cassé ou visiblement endommagé
- Impression manquante
- Code de lot/date incorrect
Cependant, tous les défauts des ampoules ne peuvent pas être détectés par inspection visuelle.
Par exemple, un système d'inspection des plaquettes thermoformées par caméra peut identifier un comprimé ou une capsule visiblement incomplet, mais une fuite microscopique peut nécessiter une méthode dédiée à l'intégrité de l'emballage. USP <1207> traite de l'assurance de l'intégrité des paquets et de la sélection, validation, et utilisation de méthodes de test d'étanchéité. Cela signifie que les tests d'étanchéité des blisters et l'inspection visuelle des emballages blister doivent être traités comme des fonctions d'inspection différentes..
Malgré les différents systèmes d'inspection, le principe de base du test est le même: En introduisant intentionnellement des défauts connus et en observant la réponse du système, les fabricants peuvent confirmer que la caméra, fonction d'inspection, et le mécanisme de rejet fonctionne comme prévu.
6. Comment effectuer un test de provocation d'inspection de blisters?
Ce qui suit montrera comment effectuer des tests de provocation pour l'inspection des blisters..
Étape 1: Définir la portée de l'inspection
Avant de tester, définir clairement ce que le système d'inspection de la machine à fabriquer des blisters est censé détecter.
Par exemple:
- Présence du produit
- Aspect du produit comme des taches ou des cassures
- État de la cavité blister
- État du film
- Numéro de lot. codage
- Autres défauts prédéfinis
Si le ligne de conditionnement dispose d'un système d'inspection d'impression séparé, les défauts de codage tels que les numéros de lot manquants ou peu clairs doivent être testés par ce système. Les exigences doivent être liées au URS, exigences du produit, et stratégie de validation. Annexe BPF de l'UE 11 stipule que les spécifications des exigences des utilisateurs doivent être basées sur une évaluation des risques documentée et sur l'impact des BPF et rester traçables tout au long du cycle de vie du système..
Étape 2: Préparer des échantillons bons et défectueux
Préparer de bons échantillons qualifiés avec des échantillons défectueux connus.
Each challenge sample should represent a clearly defined defect. The defect should be documented so that the test team knows exactly what the blister inspection system is expected to identify.
Depending on the purpose of the test, manufacturers may use:
- Mockups: Simulated packaging or product components, commonly used during equipment setup and initial testing.
- Placebos: Samples that mimic the appearance of the actual product without containing the active medication.
- Actual Products: Real tablets or capsules that provide the most representative production conditions.
Typical challenge samples may include:
- empty cavity
- stained tablet
- incomplete tablet or capsule
- incorrect product
- missing code
The objective is not to create random failures. It is to challenge specific inspection functions and support blister inspection validation.
Étape 3: Exécuter dans des conditions de production définies
Le test doit être effectué dans des conditions prédéfinies plutôt que de simplement placer des échantillons défectueux devant une caméra fixe..
Avant de tester, assurez-vous que la blistereuse est propre, correctement entretenu, calibré, et en état de fonctionnement normal. Paramètres pertinents tels que le produit, format blister, vitesse de la machine, conditions d'alimentation, recette d'inspection, paramètres de la caméra, éclairage, température, et la pression doit être vérifiée et enregistrée conformément aux exigences du test.
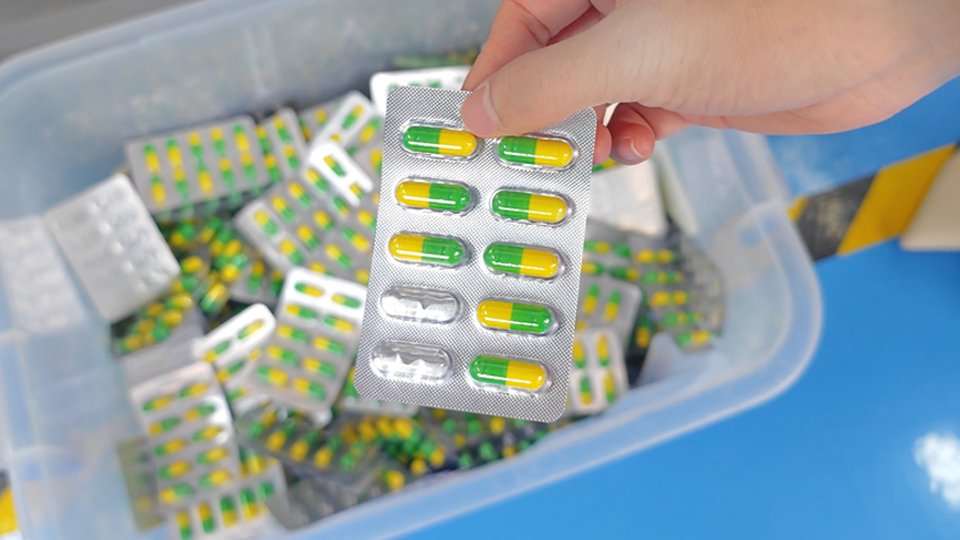
plaquettes thermoformées avec capsules manquantes
Cela permet de garantir que les résultats reflètent l'environnement de production réel..
Enregistrez les paramètres pertinents tels que:
- Produit
- Format blister
- Vitesse de la machine
- Recette d'inspection
- Paramètres de l'appareil photo
- Conditions d'éclairage
- Paramètres machine pertinents
Cela rend le test représentatif de la production réelle et prend en charge la validation de l'inspection des blisters..
Étape 4: Introduire un défaut défini à la fois
Exécutez chaque échantillon de défi selon le processus normal.
Par exemple:
Capsule manquante → Inspection → Détection → Rejeter
Alors:
Impression manquante → Inspection → Détection → Rejeter
Le test des catégories de défauts individuelles permet d'identifier plus facilement quelle fonction d'inspection fonctionne et laquelle nécessite un ajustement..
Étape 5: Vérifiez la fonction de détection et de rejet
La détection seule ne suffit pas. Le système d'inspection doit à la fois identifier le blister défectueux et déclencher l'action de rejet correcte..
Après rejet, le blister doit également être vérifié visuellement pour confirmer que le bon échantillon défectueux a été retiré.
Les bonnes ampoules doivent être surveillées en même temps. Un système d'inspection qui rejette à tort des produits qualifiés peut également nécessiter une enquête et un ajustement plus approfondis..
Étape 6: Enregistrez les résultats
All challenge test results should be documented and evaluated. The record should normally include:
- Test date
- Machine model
- Produit
- Batch
- Recette d'inspection
- Challenge defect
- Number of samples
- Number detected
- Number rejected
- False-reject observations
- Operator
- QA or responsible-person approval
The results should be reviewed for variations, repeated failures, or other patterns. If a predefined defect is not detected or rejected as required, a Root Cause Analysis should be performed to identify the source of the problem and determine the appropriate corrective action.
Étape 7: Repeat According To The Validation Protocol
Challenge test frequency should be defined in the applicable SOP and validation protocol. Depending on the established procedure, testing may be performed at the start of a new batch and repeated after events such as extended machine stoppage, étalonnage, changements de paramètres, ou entretien.
L’objectif est de démontrer que la fonction d’inspection ne réussit pas simplement une fois par hasard., mais fonctionne de manière cohérente dans les conditions définies.
Comment déterminer si le test de défi a réussi?
Un test de provocation réussit lorsque le système d'inspection répond aux critères d'acceptation prédéfinis de l'inspection des blisters pour chaque élément de test.. Ces critères devraient être établis dans l'URS, l'évaluation des risques, et protocole de validation avant les tests.
Par exemple:
- Empty cavity: 100% des cavités vides prédéfinies sont détectées et rejetées.
- Tablette cassée ou tachée: 100% des échantillons de provocation sont correctement détectés et rejetés.
- Produit incorrect: Chaque échantillon de mauvais produit prédéfini est détecté et rejeté.
- Bonne ampoule: Le nombre de faux rejets reste dans la limite acceptable prédéfinie.
- Fonction de rejet: Chaque blister défectueux détecté est éliminé avec succès du flux de production.
- Enregistrement de données: Tous les résultats des tests sont correctement enregistrés et traçables.
Pour les défauts critiques, le critère d'acceptation est généralement que le défaut défini doit être détecté et correctement rejeté. La quantité exacte d'échantillon, taux de détection, et la limite de faux rejet doit être spécifiée à l'avance en fonction des exigences du produit et de la validation..
7. Comment Ruida Packing prend en charge la validation de l'inspection des blisters
Avec plus de 10 années d'expérience dans les machines d'emballage pharmaceutique et nutraceutique, Ruida Packing fournit des solutions d'emballage blister prises en charge par SGS, OIN, et informations d'identification liées au SA8000, avec validation pratique et support après-vente.
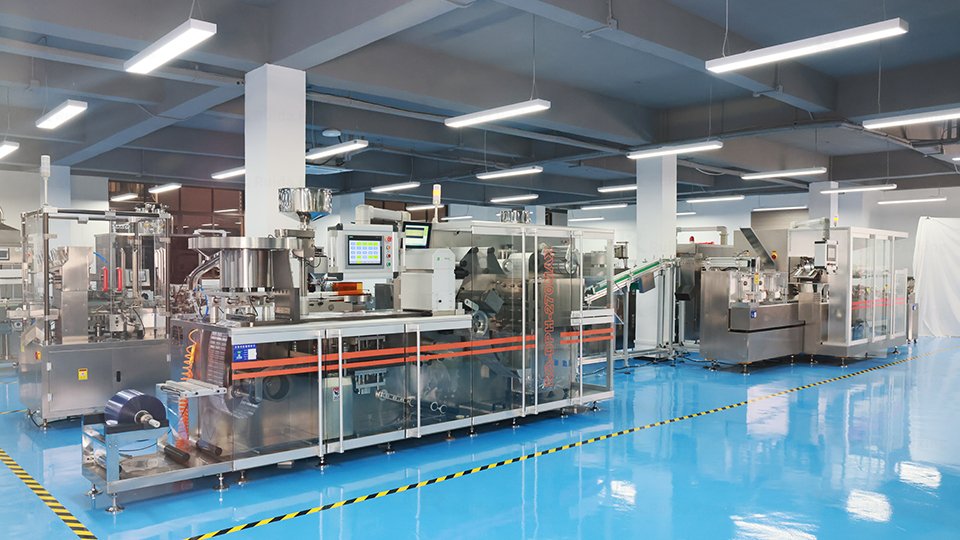
Ligne de machines à blisters à rouleaux
Pour les fabricants en coopération avec nous, nous fournissons:
Contrôle strict des matériaux: Les pièces en contact avec le produit utilisent du SS 316 acier inoxydable, avec certificats de matériaux disponibles pour la traçabilité.
Prise en charge des validations: Fournit de la documentation SAT et 4Q et assiste les clients avec des tests de provocation pour l'inspection des blisters et des vidéos de tests de référence..
Qualité & Conformité: L'équipement est conçu en tenant compte des exigences CE et de qualité pertinentes, soutenir la production pharmaceutique et nutraceutique.
Service après-vente mondial: Centres de service établis en Amérique du Nord, Hong Kong, et l'Irlande, assurer l'installation, mise en service, entraînement, et support après-vente.
Des solutions de lignes de conditionnement aux FAT et SAT, Ruida Packing accompagne ses clients tout au long du processus de mise en œuvre des équipements.
8. Conclusion
Un processus d’inspection fiable des blisters ne dépend pas seulement de la simple installation d’une caméra.. Le système doit être correctement configuré et testé pour garantir que les défauts sont détectés., rejeté, et enregistré selon les besoins.
Un système d'inspection validé des machines de conditionnement sous blister fournit des preuves documentées que le processus d'inspection fonctionne de manière cohérente et répond aux exigences prédéfinies..
9. FAQ
T1: Qu'est-ce qu'un système d'inspection de machines sous blister?
Considérez le système d’inspection des machines de conditionnement sous blister comme les « yeux » de la ligne de conditionnement sous blister.. Les caméras capturent chaque ampoule, tandis que l'éclairage, optique, et un logiciel aident à identifier les défauts prédéfinis. Lorsqu'un problème est détecté, l'unité de rejet retire le blister du flux de production.
T2: Quels défauts un système d’inspection des blisters peut-il détecter?
Cela dépend de la configuration du système. Les exemples courants incluent les cavités vides, comprimés ou gélules manquants ou égarés, comprimés tachés ou cassés, défauts de formation, et problèmes de feuille visibles
T3: Qu'est-ce qu'un test de provocation dans les emballages pharmaceutiques?
Il s’agit essentiellement d’un test contrôlé visant à voir si le système d’inspection peut « identifier le problème ». Un blister défectueux connu est introduit dans le processus de production, et l'opérateur vérifie si le système le reconnaît et l'envoie à l'unité de rejet comme prévu.
T4: Comment effectuer un test de provocation pour l'inspection des blisters?
Définir la portée de l'inspection, préparer des échantillons bons et défectueux, établir les conditions de production, introduire des défauts connus, vérifier la détection et le rejet, enregistrer les résultats, et répéter les tests selon le protocole de validation approuvé.
Q5: Une caméra peut-elle détecter une fuite dans un blister ??
Pas nécessairement. Les systèmes de vision peuvent détecter les défauts visibles de scellage ou d’emballage, mais les fuites microscopiques de l'emballage peuvent nécessiter un test de fuite de blister approprié ou une autre méthode de test d'intégrité de l'emballage..
Références
[1] NOUS. FDA / eCFR, 21 Partie CFR 211 — Bonnes pratiques de fabrication actuelles pour les produits pharmaceutiques finis, y compris le contrôle de l'emballage et de l'étiquetage. 21 Partie CFR 211
[2] NOUS. FDA / eCFR, 21 CFR §211.122 — Critères d'examen et d'utilisation des matériaux.
[3] NOUS. FDA / eCFR, 21 CFR §211.130 — Opérations d'emballage et d'étiquetage.
[4] Commission européenne, Volume EudraLex 4 — Lignes directrices de l'UE pour les bonnes pratiques de fabrication. Volume EudraLex 4
[5] Commission européenne, Annexe BPF de l'UE 11 — Systèmes informatisés.