¿Puede tu sistema de inspección de ampollas Detecta realmente cada defecto crítico que esperas que encuentre.?
Para fabricantes farmacéuticos y nutracéuticos, instalando un máquina de embalaje blíster no significa todo. También debe demostrar que el proceso de inspección del blister puede identificar consistentemente productos defectuosos y rechazarlos rápidamente.. Un moderno sistema de inspección de máquinas de envasado de blister puede utilizar cámaras., óptica, software, y rechazo automático, pero una cosa es segura es que la instalación no prueba que el sistema funcione según lo previsto. Por lo tanto, las pruebas de desafío son fundamentales para proporcionar la evidencia.
Esta guía explica qué significa la inspección del blister, how a blister pack machine inspection system works, what cGMP and CE actually require, which defects should be challenged, and how to perform challenge tests for blister inspection.
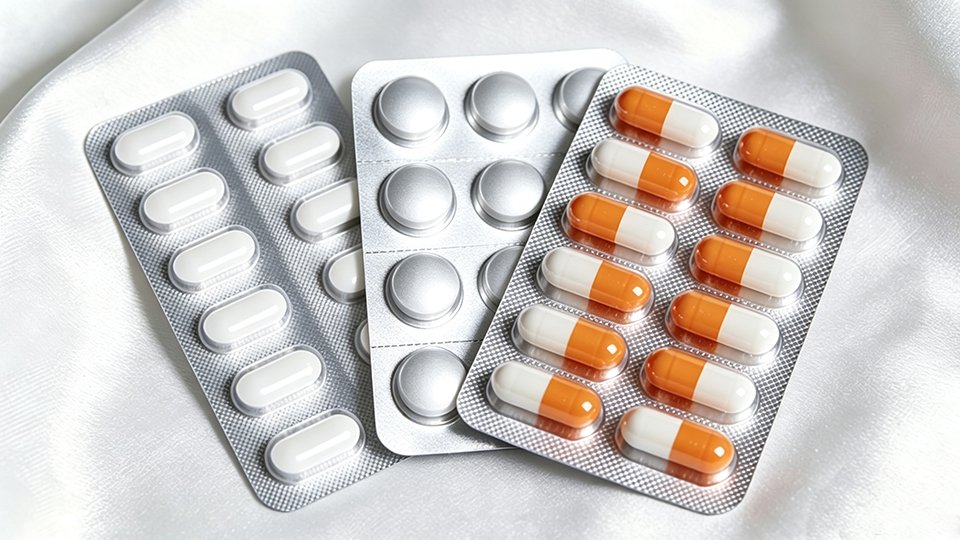
BlisterPacks
Principales conclusiones
- An overview of pharmaceutical blister packaging and blister pack inspection
- The main components and workflow of a blister packing machine
- The difference between CE machinery compliance and cGMP packaging inspection
- The typical challenge tests used to verify a blister inspection system
- A practical 7-step method for performing blister pack challenge test
- How to establish blister inspection acceptance criteria without relying on an arbitrary universal pass rate
1. What Is A Blister Pack For Medication?
Before discussing blister pack inspection, it is useful to understand what is actually being inspected.
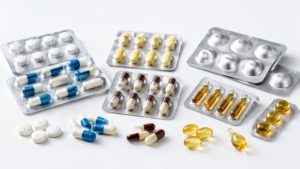
A blister pack for medication es un paquete basado en unidades en el que tabletas individuales, cápsulas, o líquido se colocan en cavidades formadas y se sellan con un material de tapa. En blister farmacéutico, La condición del paquete se relaciona con la protección e identificación del producto..
Una estructura de blister
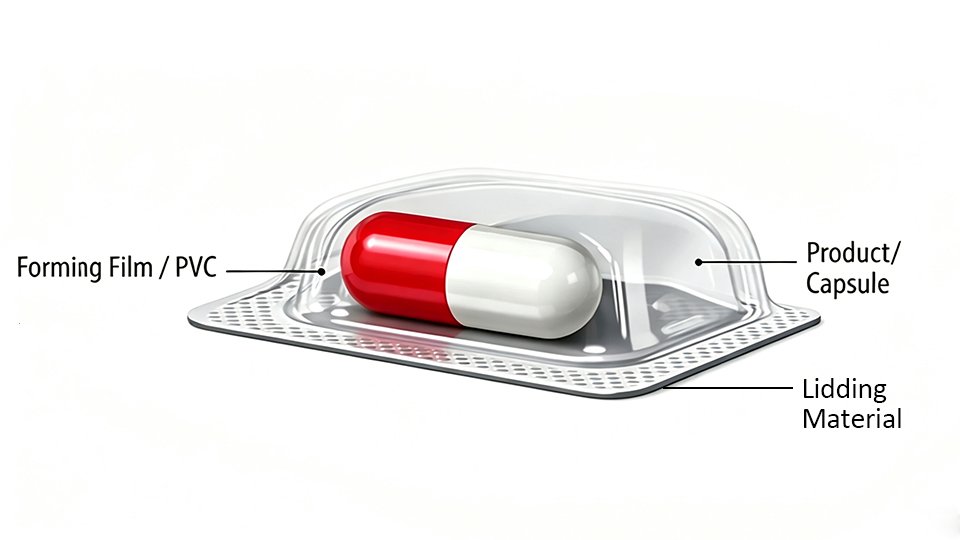
Una estructura de blister
Un blister típico puede contener:
- Formación de película: Los materiales comunes incluyen PVC y PET., dependiendo de la propiedad del producto.
- Cavidad del producto: La cavidad formada que contiene las cápsulas de tabletas o pastillas..
- Lámina de tapa: Comúnmente papel de aluminio, utilizado para cerrar la cavidad.
La estructura final puede variar según el material de la película., el tamaño del producto, y la forma del molde. Aluminio-PVC y Aluminio-Alu son las formas de envasado en blister más comunes utilizadas en el envasado en blister farmacéutico.
La estructura y la función van más allá del significado del blister., y cómo determinar la estructura final de los blisters tiene que ver principalmente con la estrategia de marca de una empresa.. Los siguientes capítulos profundizarán en el proceso de trabajo de la máquina de envasado en blister para profundizar su comprensión de la inspección de envases en blister..
2. ¿Cómo funciona una máquina empacadora de blister??
Una máquina de blister convierte láminas finas y películas de PVC en láminas de blister acabadas con cavidades formadas mediante una serie de procesos..
Una secuencia de producción típica se puede resumir como:
Alimentación de película de PVC → Conformación → Alimentación de producto → Inspección → Sellado → Codificación → Indentación → Corte → Rechazo
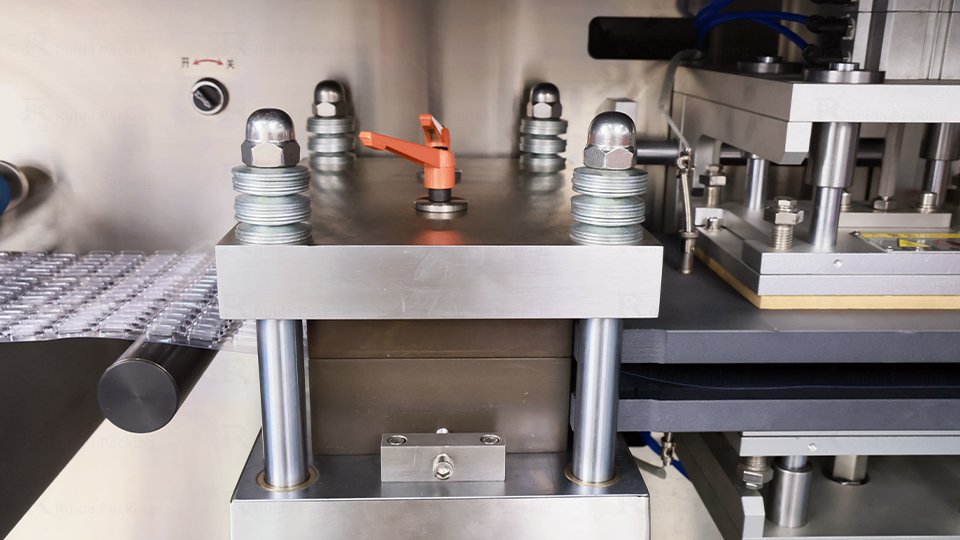
Estación de formación de ampollas
Dependiendo del material, la posición de inspección puede cambiar. Para blisters Alu-Alu, El sistema de inspección con cámara estenopeica se instala entre la estación de formación y la estación de alimentación del producto para comprobar si el tamaño de los orificios en la película blíster Alu-Alu está dentro del límite especificado.. Esto se debe a que los comprimidos envasados en blísteres de Alu-Alu suelen requerir una estricta integridad de sellado y protección contra la luz.. Como para blister de comprimidos o cápsulas de Alu-PVC., Las cámaras para la inspección del blister se instalarán justo después de la estación de alimentación para inspeccionar cualquier defecto de tableta y cápsula durante la inspección del producto del blister..
Para hacerlo más intuitivo, La siguiente es una tabla para referirse a las partes exactas de una máquina ampolladora..
Componentes clave de una máquina empacadora de blister
Tabla1- Componentes principales y funciones correspondientes de una máquina empacadora de blister
| Componente | Función principal |
|---|---|
| Film Feeding Unit | Feeds the PVC forming material |
| Estación de formación | Creates cavities |
| Product Feeding System | Places products into cavities |
| Sistema de inspección | Detects tablet and capsule defects |
| Estación de sellado | Bonds aluminum material to the formed web |
| Coding System | Prints batch number or date |
| Indentation System | Creates the easy-tear lines on the blister packs |
| Estación de corte | Separates finished blister sheets |
| Reject System | Removes defective products |
Different production scales utilizes different blister machine models. For laboratories, they may use a desktop hand operated blister packing machine or lab blister making machine. For small batch production, the factories may use semi-automatic blister packing machine where manual product feeding is required. When the blister packs capacity reaches over 2000 sheets/hour, an automatic blister packing machine replace the manual ones. Cabe destacar que existen dos tipos de envasadoras automáticas de blister.: tipo de placa plana y tipo de rodillo.
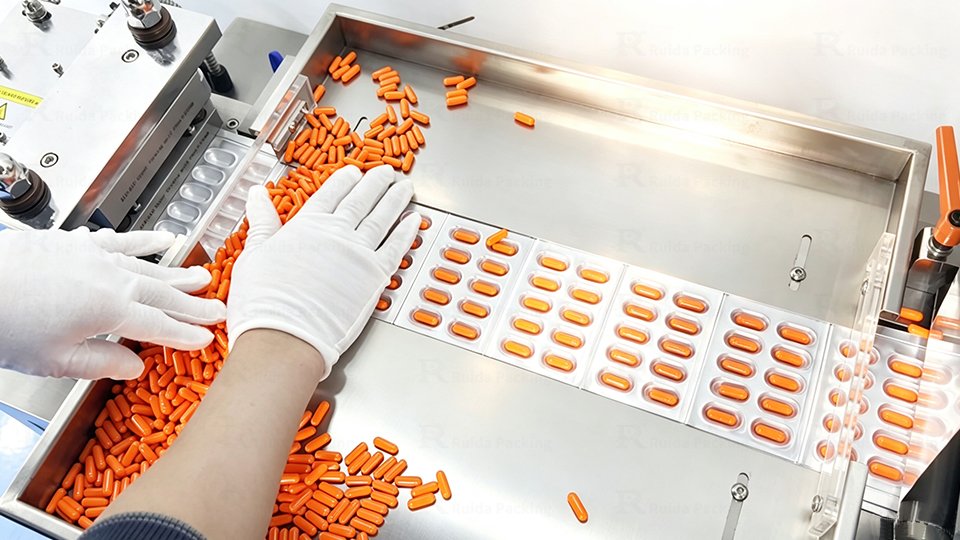
Alimentación manual de la máquina empacadora de blister
A Máquina envasadora de blister de placa plana Se asocia comúnmente con producción intermitente., mientras que las máquinas de mayor rendimiento convierten la estación de sellado intermitente en una forma continua, y esa es la máquina blister tipo rodillo.
3. ¿Qué requieren CE y cGMP para el envasado en blister??
Para países como miembros de la Unión Europea, y los estados unidos, CE y cGMP a veces se mencionan juntos, pero abordan cosas diferentes. En la práctica, La inspección de envases tipo blister está estrechamente relacionada con los controles cGMP, Mientras que CE se refiere principalmente a la propia maquinaria..
¿Qué significa CE para una máquina empacadora de blister??
Los requisitos CE se refieren principalmente a la conformidad y seguridad de las máquinas comercializadas en el mercado europeo.. El Reglamento de maquinaria de la UE 2023/1230 establece requisitos de salud y seguridad para la maquinaria y su aplicación está prevista a partir de 20 Enero 2027.
Para una máquina envasadora de blister, consideraciones relevantes pueden incluir:
- Seguridad de las máquinas y reducción de riesgos.
- Guardias protectoras
- Paradas de emergencia
- Seguridad eléctrica y mecánica.
- Documentación técnica
- Evaluación de la conformidad
- Operación y mantenimiento seguros
Por lo tanto, Es más exacto decir que CE se aplica a la conformidad y seguridad de la máquina., en lugar de afirmar que la propia CE define la calidad farmacéutica de cada blister.
¿Qué requiere cGMP??
cGMP pone gran énfasis en mantener las operaciones de fabricación y envasado de productos farmacéuticos bajo un control adecuado.
Para materiales de embalaje, 21 CFR 211.122 requiere que los fabricantes establezcan procedimientos que abarquen áreas como la recepción, identificación, almacenamiento, manejo, muestreo, examen, y pruebas. Los materiales también deben comprobarse o probarse antes de su uso., con los resultados relevantes debidamente documentados.
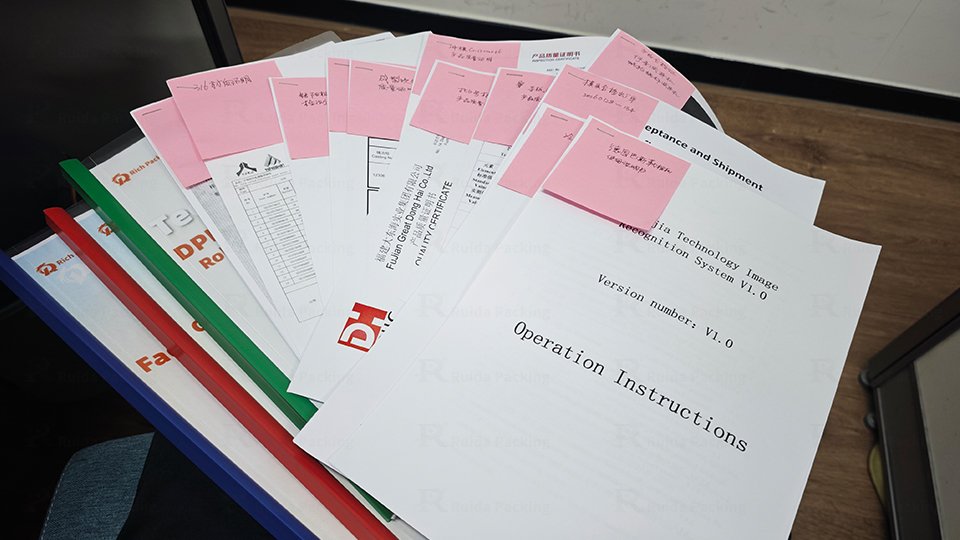
Un conjunto completo de documentación del 4T
Mientras tanto, 21 CFR 211.130 Requiere procedimientos de embalaje que ayuden a garantizar que se utilicen los materiales correctos y ayuden a prevenir confusiones o contaminación cruzada.. El área de embalaje y los materiales también deben inspeccionarse según sea necesario., con estos controles registrados.
Entonces, cuando se trata de inspección de envases cGMP, tener una cámara en juego es sólo una pieza del rompecabezas. Lo que realmente importa es si todo el proceso de formación de ampollas está constantemente bajo control., registrado correctamente, y capaz de detectar o prevenir errores importantes. Esta es también la razón por la que se debe considerar el control de calidad del blister junto con la validación de la inspección del blister..
4. ¿Qué es un sistema de inspección de máquina de blister??
Un sistema de inspección de máquina de envasado de blister es una configuración de inspección automatizada diseñada para identificar productos predefinidos., embalaje, impresión, o defectos de apariencia durante la producción de blister.
Un sistema típico de inspección de una máquina de envasado en blister puede incluir:
- Cámaras industriales
- Iluminación
- Lentes de inspección en blister
- Óptica de inspección de blister
- Hardware de adquisición de imágenes
- Software de visión
- PLC/HMI
- Mecanismo de rechazo
- Funciones de alarma y registro de datos.
La cámara captura una imagen., el software lo evalúa según criterios de inspección predefinidos, que debe establecerse basándose en el estudio de varias muestras de blisters. El sistema enviará una señal al mecanismo de rechazo cuando se identifique un blister defectuoso.. Más tarde, el cilindro de rechazo recibe la señal y funciona cuando el blister de comprimidos defectuoso llega a su lugar.
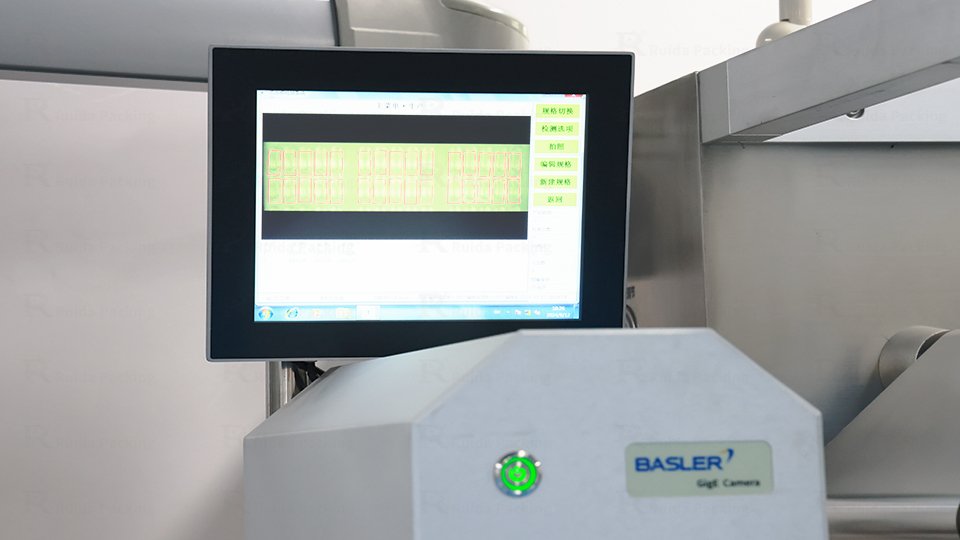
Sistema de inspección de máquinas de envasado en blister
Los sistemas modernos también pueden utilizar IA para la inspección de blisters farmacéuticos o visión por computadora para mejorar el reconocimiento de formas complejas y variaciones de apariencia.. La inspección de calidad de los blisters con visión por computadora puede ayudar a identificar defectos visuales predefinidos, pero la IA no debe tratarse como un sustituto de la validación. La función de inspección aún necesita requisitos definidos, escenarios de prueba, y criterios de aceptación.
¿Qué puede detectar un sistema de inspección de ampollas??
Entonces, ¿Qué tipos de defectos pueden detectar los sistemas de visión para la inspección de blisters?? La siguiente tabla le dará una explicación concreta de los defectos de ampolla que pueden incluirse en la inspección del producto en blister.
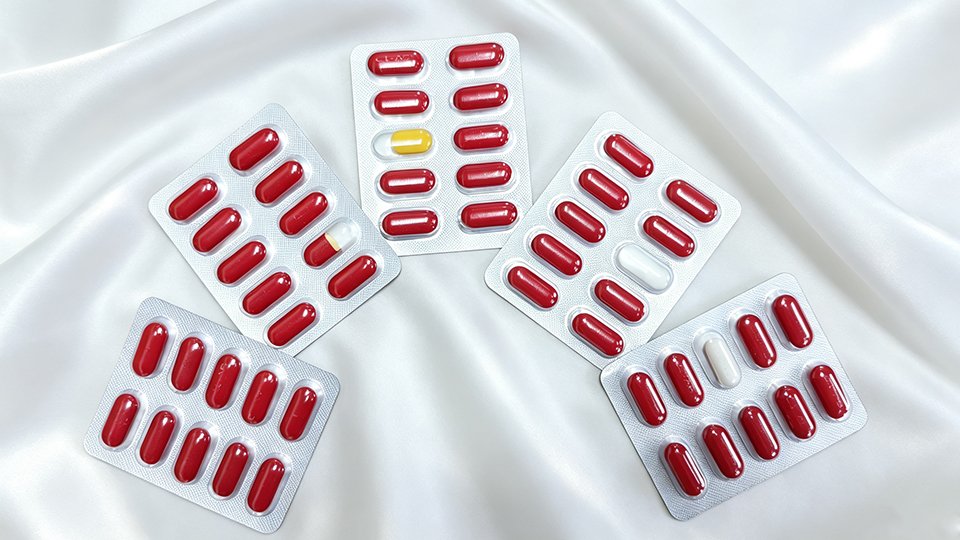
Different Types of Blister Defects
Table 2-Common Defects of the Blister Packs
| Tipo de defecto | Typical Example |
|---|---|
| Product Defect | Missing tablet or capsule |
| Filling Defect | Empty cavity |
| Position Defect | Product incorrectly positioned |
| Foreign Material | Visible unwanted material |
| Product Appearance | Broken or visibly damaged tablet |
| Forming Defect | Abnormal blister cavity |
| Foil Defect | Wrinkle or visible damage |
| Coding Defect | Unclear batch or date code |
It is important to note that different blister defects require different inspection systems. Un sistema de inspección por visión, usually installed before sealing and before batch or expiry date printing, can check missing tablets or capsules, cavidades vacias, incorrect product positioning, visible product damage, foreign material, y defectos de formación. A separate printing inspection system is used to check batch numbers, fechas de vencimiento, and other printed information after coding. Para blisters Alu-Alu, Un sistema de inspección de poros dedicado puede detectar poros en el papel de aluminio., mientras que un probador de fugas en blister se utiliza para detectar fugas que no pueden identificarse mediante inspección visual.
5. ¿Qué son las pruebas de desafío para la inspección de blisters??
Una prueba de desafío de blister es un control de calidad controlado diseñado para verificar si un sistema y una máquina de inspección pueden detectar y rechazar de manera confiable blisters defectuosos predefinidos.. Introduce intencionalmente un defecto conocido en un proceso de producción que de otro modo sería aceptable para determinar si el sistema de inspección lo detecta y lo rechaza..
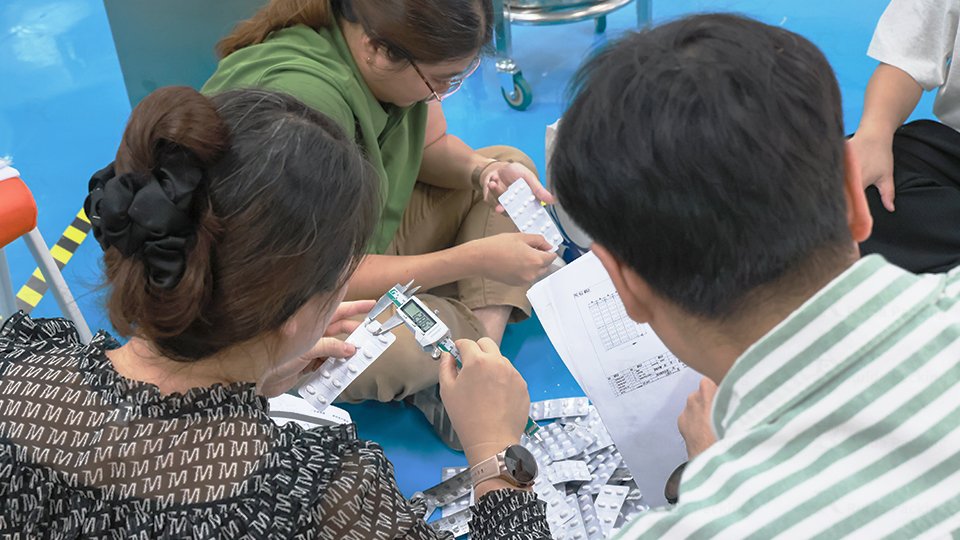
Inspección del blister
Los elementos típicos de la prueba de desafío en blister incluyen:
- Falta tableta o cápsula/Cavidades vacías
- Productos incorrectos/Diferentes colores o formas
- tableta manchada
- Producto roto o visiblemente dañado
- Impresión faltante
- Código de lote/fecha incorrecto
Sin embargo, No todos los defectos de las ampollas pueden detectarse mediante inspección visual..
Por ejemplo, un sistema de inspección de blister basado en cámara puede identificar una tableta o cápsula visiblemente incompleta, pero una fuga microscópica puede requerir un método de integridad del paquete dedicado. USP <1207> aborda la garantía de integridad del paquete y la selección, validación, y uso de métodos de prueba de fugas. Esto significa que la prueba de fugas de los blisters y la inspección visual de los blisters deben tratarse como funciones de inspección diferentes..
A pesar de los diferentes sistemas de inspección, El principio básico de la prueba es el mismo.: Introduciendo intencionalmente fallas conocidas y observando la respuesta del sistema., Los fabricantes pueden confirmar que la cámara, función de inspección, y el mecanismo de rechazo funciona según lo previsto.
6. Cómo realizar una prueba de desafío de inspección de blister?
A continuación se mostrará cómo realizar pruebas de desafío para la inspección de blister..
Paso 1: Definir el alcance de la inspección
Antes de probar, Definir claramente lo que se espera que detecte el sistema de inspección de la máquina de envasado de blister..
Por ejemplo:
- Presencia del producto
- Aspecto del producto como manchas o roturas.
- Condición de la cavidad de la ampolla
- Condición de la lámina
- Número de lote. codificación
- Otros defectos predefinidos
si el línea de embalaje Tiene un sistema de inspección de impresión independiente., Los defectos de codificación, como números de lote faltantes o poco claros, deben ser analizados por ese sistema.. Los requisitos deben estar conectados con el URS, requisitos del producto, y estrategia de validación. Anexo GMP de la UE 11 establece que las especificaciones de requisitos del usuario deben basarse en una evaluación de riesgos documentada y el impacto de las GMP y permanecer rastreables a lo largo del ciclo de vida del sistema..
Paso 2: Prepare muestras buenas y defectuosas
Prepare muestras buenas calificadas junto con muestras defectuosas conocidas..
Cada muestra de desafío debe representar un defecto claramente definido.. El defecto debe documentarse para que el equipo de pruebas sepa exactamente qué se espera que identifique el sistema de inspección de blíster..
Dependiendo del propósito de la prueba., los fabricantes pueden utilizar:
- Maquetas: Embalaje o componentes del producto simulados., comúnmente utilizado durante la configuración del equipo y las pruebas iniciales.
- Placebos: Muestras que imitan la apariencia del producto real sin contener el medicamento activo..
- Productos reales: Tabletas o cápsulas reales que proporcionan las condiciones de producción más representativas..
Las muestras de desafío típicas pueden incluir:
- cavidad vacía
- tableta teñida
- tableta o cápsula incompleta
- producto incorrecto
- código faltante
El objetivo no es crear fallos aleatorios.. Su objetivo es desafiar funciones de inspección específicas y respaldar la validación de la inspección de blister..
Paso 3: Ejecutar bajo condiciones de producción definidas
La prueba debe realizarse bajo condiciones predefinidas en lugar de simplemente colocar muestras defectuosas frente a una cámara estacionaria..
Antes de probar, asegúrese de que la máquina blister esté limpia, mantenido adecuadamente, calibrado, y en condiciones normales de trabajo. Parámetros relevantes como el producto., formato blister, velocidad de la máquina, condiciones de alimentación, receta de inspección, configuración de la cámara, iluminación, temperatura, y la presión debe verificarse y registrarse de acuerdo con los requisitos de la prueba.
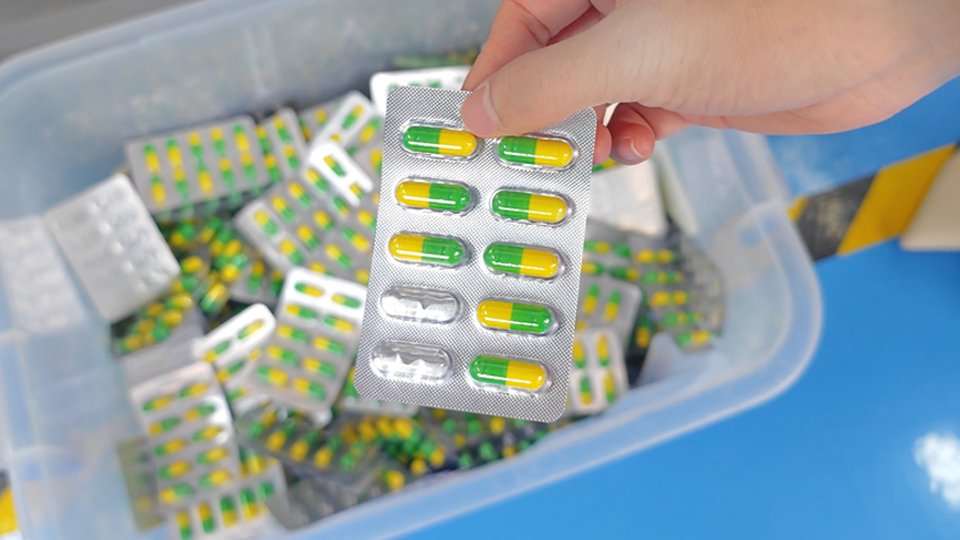
blisters con cápsulas faltantes
Esto ayuda a garantizar que los resultados reflejen el entorno de producción real..
Registre parámetros relevantes como:
- Producto
- Formato blister
- Velocidad de la máquina
- Receta de inspección
- Configuración de la cámara
- Condiciones de iluminación
- Parámetros relevantes de la máquina
Esto hace que la prueba sea representativa de la producción real y de la validación de la inspección del blister de soporte..
Paso 4: Introduzca un defecto definido a la vez
Ejecute cada muestra de desafío a través del proceso normal.
Por ejemplo:
Cápsula faltante → Inspección → Detección → Rechazar
Entonces:
Impresión faltante → Inspección → Detección → Rechazar
Probar categorías de defectos individuales hace que sea más fácil identificar qué función de inspección está funcionando y cuál requiere ajuste..
Paso 5: Verifique la función de detección y rechazo
La detección por sí sola no es suficiente. El sistema de inspección debe identificar el blíster defectuoso y activar la acción de rechazo correcta..
Después del rechazo, El blister también debe revisarse visualmente para confirmar que se extrajo la muestra defectuosa correcta..
Las buenas ampollas deben controlarse al mismo tiempo.. Un sistema de inspección que rechaza incorrectamente productos calificados también puede requerir más investigación y ajuste..
Paso 6: Registre los resultados
Todos los resultados de las pruebas de provocación deben documentarse y evaluarse.. El registro normalmente debe incluir:
- fecha de prueba
- modelo de maquina
- Producto
- Lote
- Receta de inspección
- Defecto de desafío
- Número de muestras
- Número detectado
- Número rechazado
- Observaciones de falso rechazo
- Operador
- Control de calidad o aprobación de la persona responsable
Los resultados deben revisarse para detectar variaciones., fracasos repetidos, u otros patrones. Si un defecto predefinido no se detecta o rechaza según lo requerido, Se debe realizar un análisis de causa raíz para identificar el origen del problema y determinar la acción correctiva adecuada..
Paso 7: Repetir según el protocolo de validación
La frecuencia de las pruebas de provocación debe definirse en el SOP y el protocolo de validación aplicables.. Dependiendo del procedimiento establecido, Las pruebas pueden realizarse al inicio de un nuevo lote y repetirse después de eventos como una parada prolongada de la máquina., calibración, cambios de parámetros, o mantenimiento.
El objetivo es demostrar que la función de inspección no se logra simplemente por casualidad., pero funciona consistentemente bajo las condiciones definidas.
Cómo determinar si la prueba de desafío ha pasado?
Una prueba de desafío pasa cuando el sistema de inspección cumple con los criterios de aceptación de inspección de blíster predefinidos para cada artículo de prueba.. Estos criterios deben estar establecidos en la URS., Evaluación de riesgos, y protocolo de validación antes de realizar la prueba.
Por ejemplo:
- Empty cavity: 100% de cavidades vacías predefinidas son detectadas y rechazadas.
- Tableta rota o manchada: 100% de las muestras de desafío se detectan y rechazan correctamente.
- Producto incorrecto: Cada muestra de producto incorrecto predefinido se detecta y rechaza.
- buena ampolla: El número de falsos rechazos se mantiene dentro del límite aceptable predefinido..
- Función de rechazo: Cada blíster defectuoso detectado se elimina con éxito del flujo de producción..
- Registro de datos: Todos los resultados de las pruebas se registran correctamente y son rastreables..
Para defectos críticos, El criterio de aceptación suele ser que el defecto definido debe ser detectado y rechazado correctamente.. La cantidad exacta de muestra, tasa de detección, y el límite de falso rechazo debe especificarse de antemano de acuerdo con los requisitos del producto y de validación..
7. Cómo Ruida Packing respalda la validación de la inspección de blisters
con más de 10 Años de experiencia en maquinaria de envasado farmacéutico y nutracéutico., Ruida Packing proporciona soluciones de embalaje blister respaldadas por SGS, ISO, y credenciales relacionadas con SA8000, junto con validación práctica y soporte postventa.
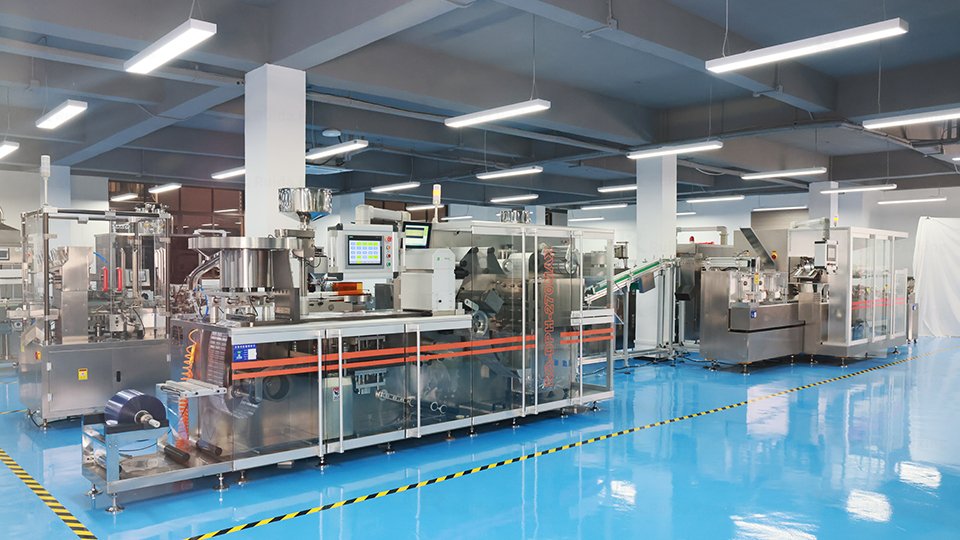
Línea de máquinas blister de rodillos
Para los fabricantes en colaboración con nosotros., nosotros proporcionamos:
Control estricto de materiales: Las piezas en contacto con el producto utilizan SS 316 acero inoxidable, con certificados de materiales disponibles para trazabilidad.
Soporte de validación: Proporciona documentación SAT y 4Q y apoya a los clientes con pruebas de desafío de inspección de blister y videos de pruebas de referencia..
Calidad & Cumplimiento: El equipo está diseñado teniendo en cuenta los requisitos CE y de calidad pertinentes., Apoyar la producción farmacéutica y nutracéutica..
Servicio posventa global: Centros de servicio establecidos en América del Norte, Hong Kong, e irlanda, proporcionando instalación, puesta en marcha, capacitación, y soporte postventa.
Desde soluciones de líneas de envasado hasta FAT y SAT, Ruida Packing apoya a los clientes durante todo el proceso de implementación del equipo..
8. Conclusión
Un proceso confiable de inspección de blister depende de algo más que la simple instalación de una cámara. El sistema debe configurarse correctamente y probarse para garantizar que se detecten defectos., rechazado, y registrado según sea necesario.
A validated blister pack machine inspection system provides documented evidence that the inspection process performs consistently and meets predefined requirements.
9. Preguntas frecuentes
Q1: ¿Qué es un sistema de inspección de máquina de blister??
Take the blister pack machine inspection system as the “eyes” of the blister packing line. Cameras capture each blister, while the lighting, óptica, and software help identify predefined defects. When a problem is found, the reject unit removes the blister from the production flow.
Q2: What Defects Can A Blister Inspection System Detect?
It depends on the system configuration. Common examples include empty cavities, missing or misplaced tablets or capsules, stained or broken tablets, defectos de formación, and visible foil problems
Q3: What Is A Challenge Test In Pharmaceutical Packaging?
Básicamente es una prueba controlada para ver si el sistema de inspección puede "detectar el problema". Se introduce en el proceso de producción un blister defectuoso conocido, y el operador comprueba si el sistema lo reconoce y lo envía a la unidad de rechazo como se esperaba.
Q4: ¿Cómo se realiza una prueba de desafío para la inspección del blister??
Definir el alcance de la inspección, preparar muestras buenas y defectuosas, establecer condiciones de producción, introducir defectos conocidos, verificar detección y rechazo, registrar los resultados, y repetir las pruebas según el protocolo de validación aprobado.
Q5: ¿Puede una cámara detectar una fuga en un blister??
No necesariamente. Los sistemas de visión pueden detectar defectos visibles de sellado o embalaje, pero las fugas microscópicas del paquete pueden requerir una prueba de fugas en el blíster adecuada u otro método de prueba de integridad del paquete..
Referencias
[1] A NOSOTROS. FDA / eCFR, 21 Parte CFR 211 — Buenas prácticas de fabricación actuales para productos farmacéuticos terminados, incluido el control de embalaje y etiquetado. 21 Parte CFR 211
[2] A NOSOTROS. FDA / eCFR, 21 CFR §211.122 — Criterios de uso y examen de materiales.
[3] A NOSOTROS. FDA / eCFR, 21 CFR §211.130 — Operaciones de embalaje y etiquetado.
[4] Comisión Europea, Volumen EudraLex 4 — Directrices de la UE para buenas prácticas de fabricación. Volumen EudraLex 4
[5] Comisión Europea, Anexo GMP de la UE 11 — Sistemas Computarizados.