Czy Twoje system kontroli pęcherzy naprawdę wykryć każdą krytyczną wadę, jakiej się spodziewasz?
Dla producentów farmaceutycznych i nutraceutycznych, instalowanie A maszyna do pakowania w blistry nie oznacza wszystkiego. Musisz także udowodnić, że proces kontroli opakowań blistrowych umożliwia spójną identyfikację wadliwych produktów i natychmiastowe ich odrzucenie. Nowoczesny system kontroli maszyny pakującej blistry może wykorzystywać kamery, optyka, oprogramowanie, i automatyczne odrzucanie, ale jedno jest pewne: instalacja nie dowodzi, że system działa zgodnie z przeznaczeniem. Testowanie prowokacyjne ma zatem kluczowe znaczenie dla dostarczenia dowodów.
W tym przewodniku wyjaśniono, co oznacza kontrola opakowania blistrowego, jak działa system kontroli maszyny pakującej blistry, czego faktycznie wymagają cGMP i CE, jakie wady należy zakwestionować, oraz jak przeprowadzić testy prowokacyjne w celu kontroli pęcherzy.
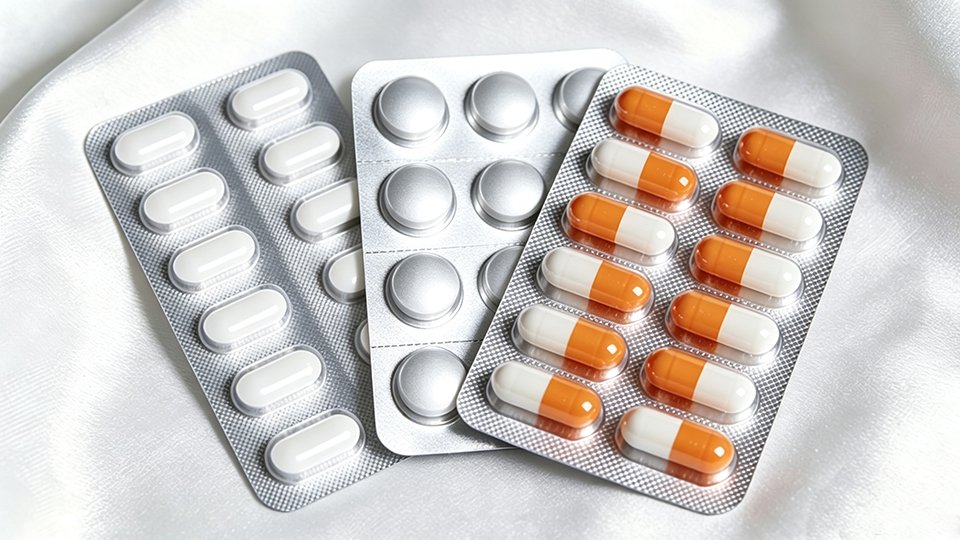
Opakowania blistrowe
Kluczowe wnioski
- Przegląd opakowanie blistrowe farmaceutyczne i kontrolę opakowania blistrowego
- Główne elementy i przebieg pracy maszyny pakującej w blistry
- Różnica między zgodnością maszyn CE a kontrolą opakowań cGMP
- Typowe testy obciążeniowe stosowane do weryfikacji systemu kontroli pęcherzy
- Praktyczna, 7-etapowa metoda wykonywania testu prowokacyjnego opakowania blistrowego
- Jak ustalić kryteria akceptacji inspekcji blistrów bez polegania na arbitralnym uniwersalnym wskaźniku zdawalności
1. Co to jest blister na leki?
Przed omówieniem kontroli opakowania blistrowego, przydatne jest zrozumienie, co faktycznie jest kontrolowane.
A blister na leki to pakiet jednostkowy, w którym znajdują się pojedyncze tabletki, kapsułki, lub płyn umieszcza się w uformowanych wgłębieniach i uszczelnia materiałem pokrywającym. W farmaceutycznym opakowaniu blistrowym, stan opakowania dotyczy ochrony i identyfikacji produktu.
Struktura opakowania blistrowego
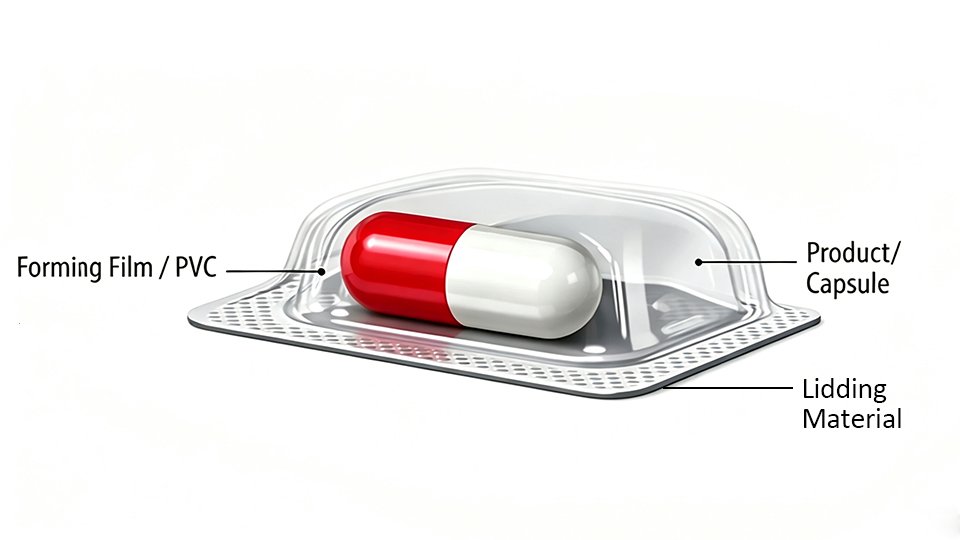
Struktura opakowania blistrowego
Typowy blister może zawierać:
- Formowanie filmu: Typowe materiały obejmują PCV i PET, w zależności od właściwości produktu.
- Wnęka produktu: Uformowana wnęka, w której znajdują się kapsułki tabletek lub pigułek.
- Folia pokrywająca: Zwykle folia aluminiowa, służy do zamykania ubytku.
Ostateczna struktura może się różnić w zależności od materiału folii, rozmiar produktu, i kształt formy. Alu-PVC i Alu-Alu to najpopularniejsze formy opakowań blistrowych stosowane w farmaceutycznych opakowaniach blistrowych.
Struktura i funkcja wykraczają poza znaczenie opakowania blistrowego, oraz sposób określenia ostatecznej struktury opakowań blistrowych dotyczy przede wszystkim strategii marki firmy. W kolejnych rozdziałach szczegółowo opisano proces pracy maszyny pakującej w blistry, aby pogłębić wiedzę na temat kontroli opakowań blistrowych.
2. Jak działa maszyna pakująca w blistry?
Maszyna blistrowa przekształca cienką folię i folię PVC w gotowe arkusze blistrów z uformowanymi wgłębieniami w szeregu procesów.
Typową sekwencję produkcyjną można podsumować jako:
Podawanie folii PVC → Formowanie → Podawanie produktu → Kontrola → Uszczelnianie → Kodowanie → Wcięcie → Cięcie → Odrzucenie
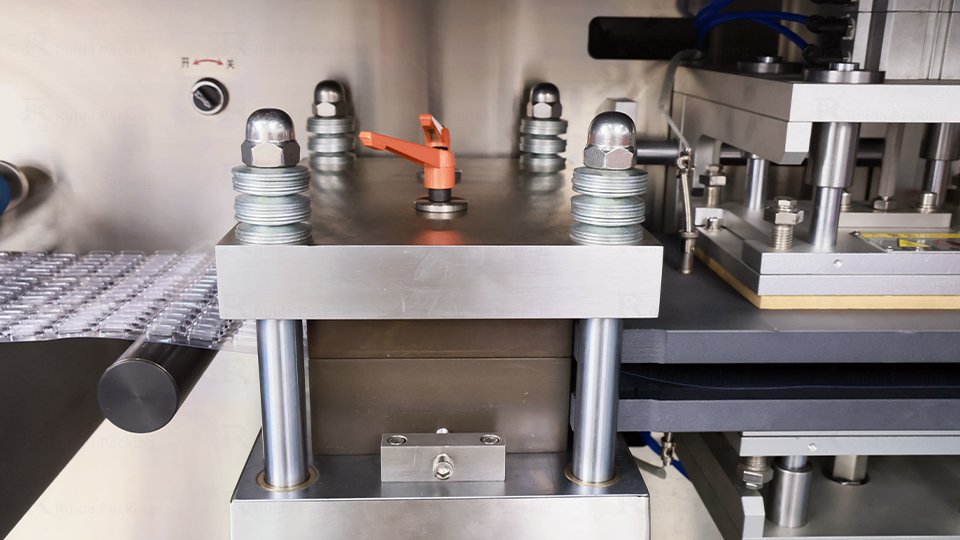
Stacja formowania pęcherzy
W zależności od materiału, pozycja inspekcyjna może ulec zmianie. Do blistrów Alu-Alu, pomiędzy stanowiskiem formowania a stanowiskiem podawania produktu zainstalowano system inspekcji kamerą otworkową w celu sprawdzenia, czy wielkość ewentualnych otworków w folii blistrowej Alu-Alu mieści się w określonym limicie. Dzieje się tak dlatego, że tabletki pakowane w blistry Alu-Alu zazwyczaj wymagają ścisłego uszczelnienia i ochrony przed światłem. Podobnie jak blistry Alu-PVC w postaci tabletek lub kapsułek, kamery do kontroli opakowań blistrowych zostaną ustawione zaraz za stanowiskiem karmienia, tak aby podczas kontroli produktu w opakowaniach blistrowych sprawdzić, czy nie występują wady tabletek i kapsułek.
Aby było bardziej intuicyjnie, poniżej znajduje się tabela odnosząca się do dokładnych części maszyny blistrującej.
Kluczowe elementy maszyny pakującej w blistry
Tabela 1- Główne elementy i odpowiadające im funkcje maszyny pakującej w blistry
| Część | Główna funkcja |
|---|---|
| Zespół podawania folii | Podaje materiał tworzący PVC |
| Stacja formująca | Tworzy ubytki |
| System podawania produktu | Umieszcza produkty w zagłębieniach |
| System inspekcji | Wykrywa wady tabletek i kapsułek |
| Stacja uszczelniająca | Łączy materiał aluminiowy z uformowaną wstęgą |
| System kodowania | Drukuje numer partii lub datę |
| System wcięć | Tworzy na blistrach linie łatwe do rozdarcia |
| Stacja cięcia | Oddziela gotowe arkusze blistrów |
| Odrzuć system | Usuwa wadliwe produkty |
Różne skale produkcyjne wykorzystują różne modele maszyn blistrowych. Dla laboratoriów, mogą używać ręcznej maszyny pakującej w blistry lub laboratoryjnej maszyny do produkcji blistrów. Do produkcji małoseryjnej, fabryki mogą używać półautomatyczna maszyna pakująca w blister gdzie wymagane jest ręczne podawanie produktu. Gdy pojemność opakowań blistrowych się skończy 2000 arkuszy/godz, automatyczna maszyna pakująca w blistry zastępuje ręczne. Warto zaznaczyć, że istnieją dwa rodzaje automatycznych maszyn pakujących w blistry: typ płaski i typ rolkowy.
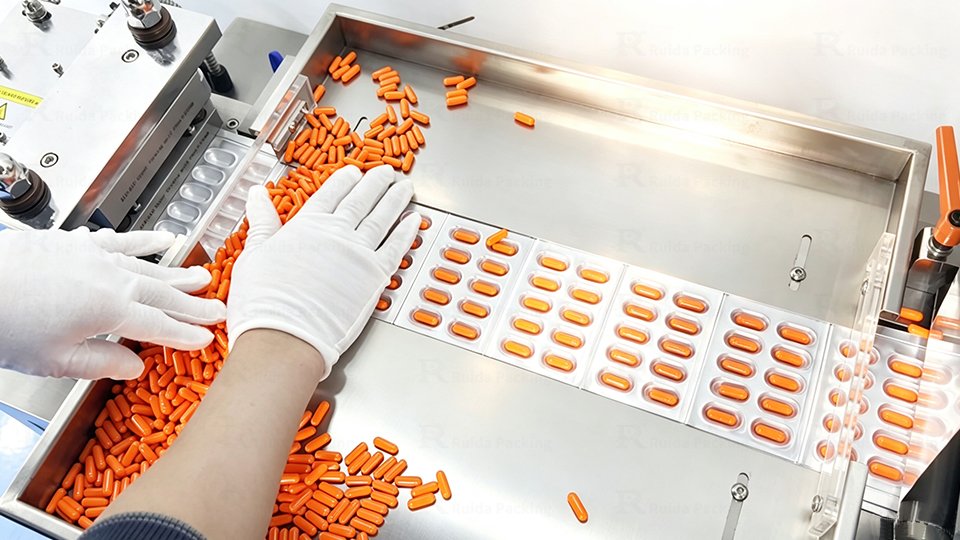
Ręczne podawanie maszyny pakującej w blistry
A płaska maszyna pakująca w blistry jest powszechnie kojarzony z produkcją przerywaną, podczas gdy maszyny o większej wydajności przekształcają przerywaną stację zgrzewania w formę ciągłą, i to jest maszyna blistrowa typu rolkowego.
3. Czego wymagają CE i cGMP w przypadku opakowań blistrowych?
Dla krajów będących członkami Unii Europejskiej, i Stany Zjednoczone, CE i cGMP czasami są wymieniane razem, ale dotyczą różnych rzeczy. W rzeczywistości, Kontrola opakowań blistrowych jest ściśle powiązana z kontrolami cGMP, podczas gdy CE dotyczy głównie samych maszyn.
Co oznacza CE dla maszyny pakującej w blistry?
Wymagania CE dotyczą przede wszystkim zgodności i bezpieczeństwa maszyn wprowadzanych na rynek europejski. Rozporządzenie UE dotyczące maszyn 2023/1230 ustanawia wymagania w zakresie zdrowia i bezpieczeństwa dla maszyn i ma obowiązywać od dnia 20 Styczeń 2027.
Do maszyny pakującej typu blister, odpowiednie względy mogą obejmować:
- Bezpieczeństwo maszyn i redukcja ryzyka
- Osłony ochronne
- Przystanki awaryjne
- Bezpieczeństwo elektryczne i mechaniczne
- Dokumentacja techniczna
- Ocena zgodności
- Bezpieczna obsługa i konserwacja
Dlatego, dokładniejsze jest stwierdzenie, że CE dotyczy zgodności i bezpieczeństwa maszyny, zamiast twierdzić, że sam znak CE określa jakość farmaceutyczną każdego opakowania blistrowego.
Czego wymaga cGMP?
cGMP kładzie duży nacisk na utrzymanie produkcji farmaceutycznej i pakowania pod odpowiednią kontrolą.
Do materiałów opakowaniowych, 21 CFR 211.122 wymaga od producentów ustanowienia procedur obejmujących takie obszary, jak odbiór, identyfikacja, składowanie, obsługiwanie, próbowanie, badanie, i testowanie. Materiały należy również sprawdzić lub przetestować przed użyciem, z odpowiednimi wynikami odpowiednio udokumentowanymi.
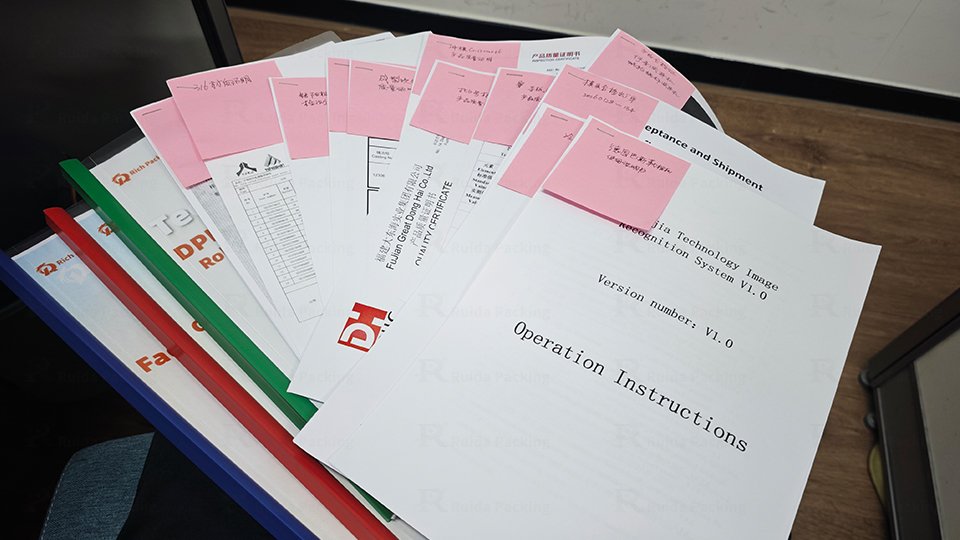
Kompletny zestaw dokumentacji 4Q
Tymczasem, 21 CFR 211.130 wymaga procedur pakowania, które pomogą zapewnić użycie właściwych materiałów i zapobiec pomyłkom lub zanieczyszczeniom krzyżowym. W razie potrzeby należy również sprawdzić obszar opakowania i materiały, z zarejestrowanymi kontrolami.
Więc, jeśli chodzi o kontrolę opakowań cGMP, posiadanie kamery na linii to tylko jeden element układanki. Naprawdę liczy się to, czy cały proces powstawania pęcherzy jest pod stałą kontrolą, prawidłowo nagrany, i jest w stanie wychwycić lub zapobiec znaczącym błędom. Z tego też powodu kontrolę jakości opakowań blistrowych należy rozpatrywać łącznie z walidacją kontroli blistrów.
4. Co to jest system kontroli maszyn pakujących w blistry?
System kontroli maszyny pakującej w opakowania blistrowe to zautomatyzowany system kontroli zaprojektowany w celu identyfikacji wcześniej zdefiniowanego produktu, opakowanie, druk, lub wady wyglądu podczas produkcji blistrów.
Typowy system kontroli maszyny pakującej blistry może obejmować:
- Kamery przemysłowe
- Oświetlenie
- Soczewki inspekcyjne w blistrach
- Optyka inspekcyjna opakowania blistrowego
- Sprzęt do pozyskiwania obrazu
- Oprogramowanie wizyjne
- Sterownik PLC/HMI
- Mechanizm odrzucenia
- Funkcje alarmu i rejestracji danych
Kamera rejestruje obraz, oprogramowanie ocenia je na podstawie wcześniej zdefiniowanych kryteriów kontroli, który należy ustalić na podstawie analizy kilku próbek opakowań blistrowych. System wyśle sygnał do mechanizmu odrzucającego, gdy zostanie zidentyfikowany uszkodzony blister. Później, cylinder odrzucający odbiera sygnał i działa, gdy wadliwy blister z tabletkami znajdzie się na swoim miejscu.
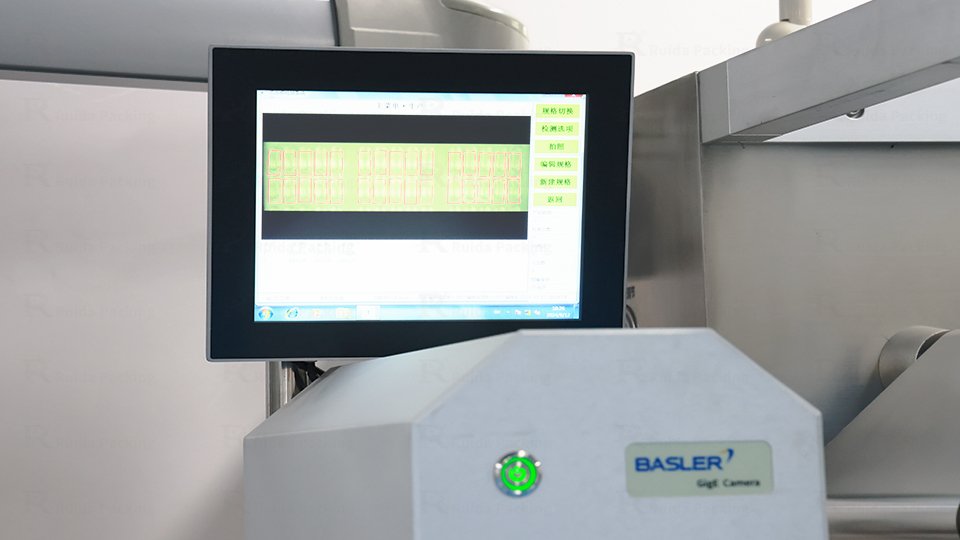
System kontroli maszyn pakujących w blistry
Nowoczesne systemy mogą również wykorzystywać sztuczną inteligencję do kontroli opakowań blistrowych produktów farmaceutycznych lub wizji komputerowej, aby usprawnić rozpoznawanie złożonych kształtów i różnic w wyglądzie. Kontrola jakości opakowań blistrowych za pomocą wizji komputerowej może pomóc w zidentyfikowaniu wcześniej zdefiniowanych wad wizualnych, jednak sztucznej inteligencji nie należy traktować jako substytutu walidacji. Funkcja inspekcji nadal wymaga określonych wymagań, scenariusze testowe, i kryteria akceptacji.
Co może wykryć system kontroli blistrów??
Więc, jakie rodzaje usterek wykrywają systemy wizyjne do kontroli opakowań blistrowych? Poniższa tabela zawiera konkretne wyjaśnienie defekty pęcherzowe które mogą zostać uwzględnione podczas kontroli produktu w opakowaniach blistrowych.
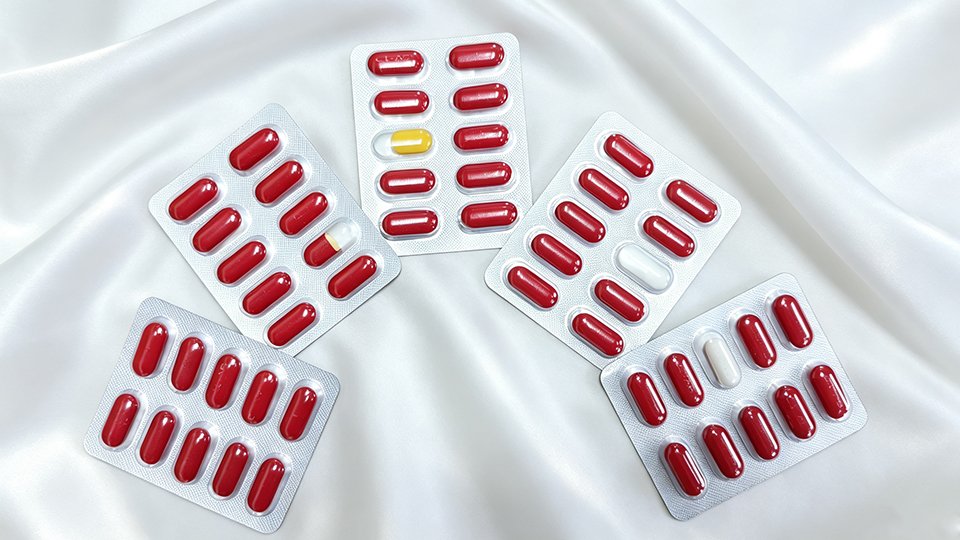
Różne typy wad pęcherzy
Tabela 2 – Typowe wady opakowań blistrowych
| Typ wady | Typowy przykład |
|---|---|
| Wada produktu | Brakująca tabletka lub kapsułka |
| Wada wypełnienia | Pusta wnęka |
| Wada pozycji | Produkt nieprawidłowo umieszczony |
| Materiał obcy | Widoczny niechciany materiał |
| Wygląd produktu | Tablet uszkodzony lub widocznie uszkodzony |
| Wada formująca | Nieprawidłowa jama pęcherza |
| Wada folii | Zmarszczka lub widoczne uszkodzenie |
| Wada kodowania | Niejasny kod partii lub daty |
Należy pamiętać, że różne defekty pęcherzy wymagają różnych systemów kontroli. System kontroli wizyjnej, zwykle instalowany przed zapieczętowaniem oraz przed wydrukowaniem partii lub daty ważności, może sprawdzić brakujące tabletki lub kapsułki, puste jamy, nieprawidłowe umiejscowienie produktu, widoczne uszkodzenia produktu, materiał obcy, I tworzące się defekty. Do sprawdzania numerów partii stosowany jest odrębny system kontroli druku, daty ważności, i inne drukowane informacje po zakodowaniu. Do blistrów Alu-Alu, dedykowany system inspekcji otworkowej może wykryć dziury w folii aluminiowej, natomiast tester szczelności opakowań blistrowych służy do wykrywania wycieków, których nie można zidentyfikować za pomocą kontroli wzrokowej.
5. Czym są testy prowokacyjne do kontroli opakowań blistrowych?
Test obciążeniowy opakowań blistrowych to kontrolowana kontrola jakości mająca na celu sprawdzenie, czy system kontroli i maszyna mogą niezawodnie wykryć i odrzucić wcześniej zdefiniowane wadliwe blistry. Celowo wprowadza znaną wadę do akceptowalnego w przeciwnym razie procesu produkcyjnego, aby ustalić, czy system kontroli wykryje ją i odrzuci.
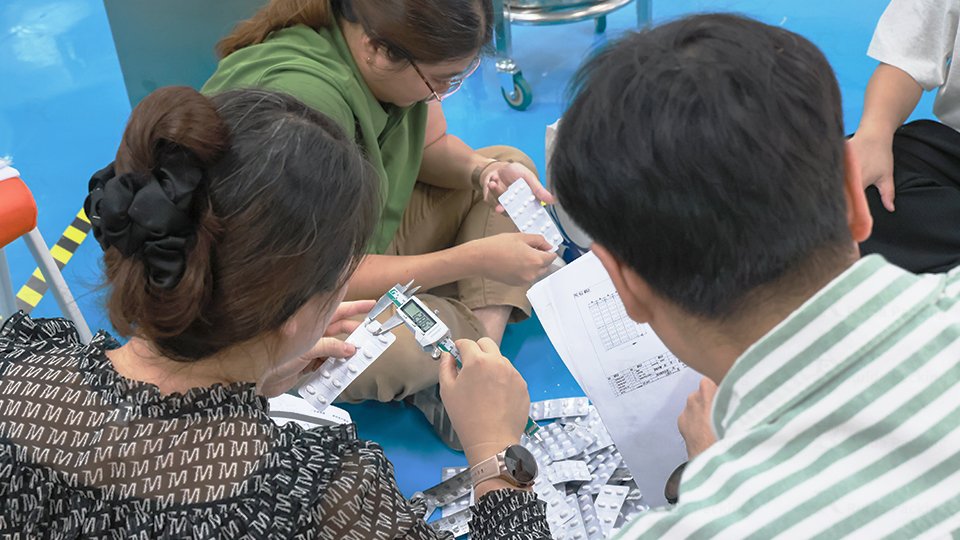
Kontrola opakowania blistrowego
Typowe elementy testu prowokacyjnego opakowania blistrowego obejmują:
- Brakująca tabletka lub kapsułka/puste wnęki
- Niewłaściwe produkty/Inne kolory lub kształty
- Poplamiona tabletka
- Produkt uszkodzony lub widocznie uszkodzony
- Brakujący nadruk
- Nieprawidłowy kod partii/daty
Jednakże, nie każdą wadę pęcherzy można wykryć metodą wzrokową.
Na przykład, oparty na kamerze system kontroli opakowań blistrowych może zidentyfikować widocznie niekompletną tabletkę lub kapsułkę, jednak mikroskopijny wyciek może wymagać dedykowanej metody sprawdzania integralności opakowania. USP <1207> dotyczy zapewnienia integralności opakowania i wyboru, walidacja, oraz stosowanie metod badania szczelności. Oznacza to, że badanie szczelności opakowań blistrowych i wizualna kontrola opakowań blistrowych należy traktować jako różne funkcje kontrolne.
Pomimo różnych systemów kontroli, podstawowa zasada testu jest taka sama: Celowo wprowadzając znane błędy i obserwując reakcję systemu, producenci mogą potwierdzić, że aparat, funkcja inspekcji, i mechanizm odrzucenia działa zgodnie z przeznaczeniem.
6. Jak przeprowadzić test sprawdzający opakowanie blistrowe?
Poniżej przedstawiono sposób przeprowadzania testów prowokacyjnych w celu kontroli pęcherzy.
Krok 1: Zdefiniuj zakres inspekcji
Przed testowaniem, jasno określić, co ma wykryć system kontroli maszyny pakującej blistry.
Na przykład:
- Obecność produktu
- Wygląd produktu jak wszelkie plamy lub pęknięcia
- Stan jamy pęcherzowej
- Stan folii
- Nr partii. kodowanie
- Inne predefiniowane wady
Jeśli linia pakująca posiada odrębny system kontroli druku, defekty kodowania, takie jak brakujące lub niejasne numery partii, powinny zostać sprawdzone przez ten system. Wymagania należy powiązać z URS, wymagania produktu, i strategia walidacji. Załącznik GMP UE 11 stwierdza, że Specyfikacje Wymagań Użytkownika powinny opierać się na udokumentowanej ocenie ryzyka i wpływie GMP oraz pozostawać identyfikowalne przez cały cykl życia systemu.
Krok 2: Przygotuj dobre i wadliwe próbki
Przygotuj kwalifikowane dobre próbki wraz ze znanymi wadliwymi próbkami.
Każda próbka testowa powinna reprezentować jasno określoną wadę. Wada powinna zostać udokumentowana, aby zespół testowy wiedział dokładnie, co ma wykryć system kontroli pęcherzy.
W zależności od celu testu, producenci mogą stosować:
- Makiety: Symulowane opakowanie lub komponenty produktu, powszechnie używane podczas konfiguracji sprzętu i wstępnych testów.
- Placebo: Próbki imitujące wygląd rzeczywistego produktu, niezawierające aktywnego leku.
- Rzeczywiste produkty: Prawdziwe tabletki lub kapsułki zapewniające najbardziej reprezentatywne warunki produkcji.
Typowe próbki prowokacyjne mogą obejmować:
- pusta wnęka
- zabarwiona tabletka
- niekompletna tabletka lub kapsułka
- niewłaściwy produkt
- brakujący kod
Celem nie jest tworzenie przypadkowych awarii. Ma rzucić wyzwanie konkretnym funkcjom kontrolnym i wesprzeć walidację kontroli pęcherzy.
Krok 3: Uruchom w określonych warunkach produkcyjnych
Test należy przeprowadzić we wcześniej określonych warunkach, a nie po prostu umieszczając wadliwe próbki przed nieruchomą kamerą.
Przed testowaniem, upewnij się, że maszyna blistrowa jest czysta, właściwie utrzymany, skalibrowany, i w normalnych warunkach pracy. Istotne parametry, takie jak produkt, w formacie blistra, prędkość maszyny, warunki karmienia, przepis na inspekcję, ustawienia aparatu, oświetlenie, temperatura, i ciśnienie należy sprawdzić i zapisać zgodnie z wymogami badania.
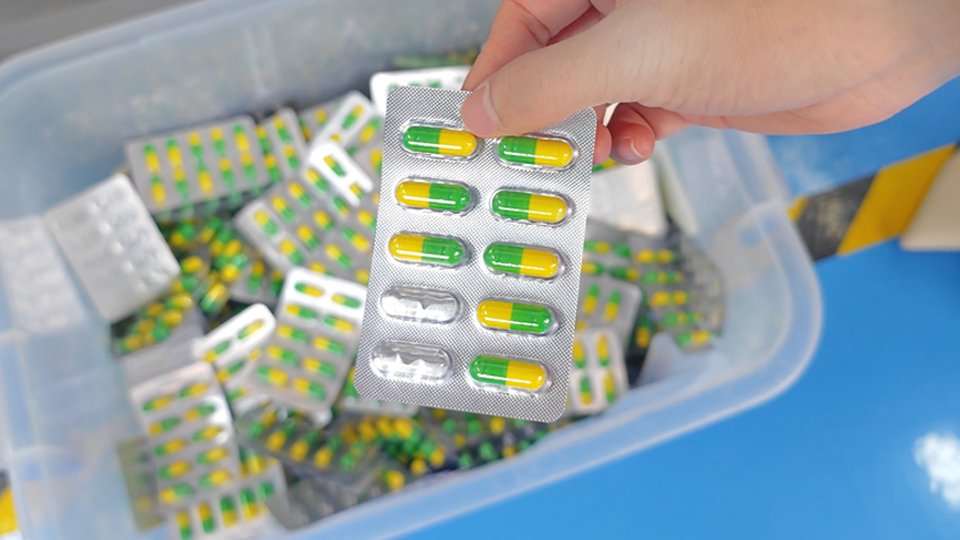
blistry z brakującymi kapsułkami
Pomaga to zapewnić, że wyniki odzwierciedlają rzeczywiste środowisko produkcyjne.
Zapisz odpowiednie parametry, takie jak:
- Produkt
- Format blistra
- Prędkość maszyny
- Przepis na inspekcję
- Ustawienia aparatu
- Warunki oświetleniowe
- Istotne parametry maszyny
Dzięki temu test jest reprezentatywny dla rzeczywistej produkcji i potwierdza walidację kontroli pęcherzy.
Krok 4: Wprowadzaj jedną określoną wadę na raz
Przeprowadź każdą próbkę prowokacyjną w normalnym procesie.
Na przykład:
Brakująca kapsułka → Kontrola → Wykrywanie → Odrzuć
Następnie:
Brakujący wydruk → Kontrola → Wykrywanie → Odrzuć
Testowanie poszczególnych kategorii usterek ułatwia identyfikację, która funkcja kontroli działa, a która wymaga regulacji.
Krok 5: Sprawdź funkcję wykrywania i odrzucania
Samo wykrycie nie wystarczy. System kontroli musi zarówno zidentyfikować wadliwy blister, jak i wywołać prawidłowe działanie odrzucające.
Po odrzuceniu, należy również sprawdzić wizualnie blister, aby potwierdzić, że usunięto właściwą, wadliwą próbkę.
Należy jednocześnie monitorować dobre pęcherze. System kontroli, który błędnie odrzuca zakwalifikowane produkty, może również wymagać dalszych badań i dostosowań.
Krok 6: Zapisz wyniki
Wszystkie wyniki testów prowokacyjnych należy udokumentować i ocenić. Rekord powinien zwykle zawierać:
- Data testu
- Model maszyny
- Produkt
- Seria
- Przepis na inspekcję
- Zmierz się z defektem
- Liczba próbek
- Wykryto numer
- Numer odrzucony
- Obserwacje fałszywego odrzucenia
- Operator
- Zatwierdzenie kontroli jakości lub osoby odpowiedzialnej
Wyniki należy sprawdzić pod kątem różnic, powtarzające się niepowodzenia, lub inne wzory. Jeśli wcześniej zdefiniowana wada nie zostanie wykryta lub odrzucona zgodnie z wymaganiami, należy przeprowadzić analizę pierwotnej przyczyny, aby zidentyfikować źródło problemu i określić odpowiednie działania naprawcze.
Krok 7: Powtórz zgodnie z protokołem walidacji
Częstotliwość testów sprawdzających należy określić w obowiązującej SOP i protokole walidacji. W zależności od ustalonej procedury, testowanie można przeprowadzić na początku nowej partii i powtórzyć po wystąpieniu takich zdarzeń, jak przedłużony przestój maszyny, kalibrowanie, zmiany parametrów, lub konserwacja.
Celem jest wykazanie, że funkcja inspekcji nie kończy się powodzeniem raz przez przypadek, ale działa konsekwentnie w określonych warunkach.
Jak ustalić, czy test wyzwania zakończył się pomyślnie?
Test sprawdzający kończy się sukcesem, gdy system kontroli spełnia wcześniej zdefiniowane kryteria akceptacji kontroli pęcherzy dla każdego elementu testowego. Kryteria te powinny zostać ustalone w URS, ocena ryzyka, i protokół walidacji przed badaniem.
Na przykład:
- Pusta wnęka: 100% predefiniowanych pustych wgłębień zostanie wykrytych i odrzuconych.
- Uszkodzona lub poplamiona tabletka: 100% próbek prowokacyjnych zostało prawidłowo wykrytych i odrzuconych.
- Niewłaściwy produkt: Każda wcześniej zdefiniowana próbka nieprawidłowego produktu jest wykrywana i odrzucana.
- Dobry blister: Liczba fałszywych odrzuceń mieści się w zdefiniowanym dopuszczalnym limicie.
- Funkcja odrzucenia: Każdy wykryty wadliwy blister jest skutecznie usuwany z procesu produkcyjnego.
- Zapis danych: Wszystkie wyniki testów są prawidłowo rejestrowane i identyfikowalne.
Za wady krytyczne, kryterium akceptacji jest zazwyczaj to, że zdefiniowana wada musi zostać wykryta i prawidłowo odrzucona. Dokładna ilość próbki, współczynnik wykrywalności, oraz limit fałszywych odrzuceń należy określić z wyprzedzeniem, zgodnie z wymaganiami dotyczącymi produktu i walidacji.
7. Jak Ruida Packing wspiera weryfikację kontroli opakowań blistrowych
Z więcej niż 10 wieloletnie doświadczenie w maszynach pakujących farmaceutyki i nutraceutyki, Ruida Packing zapewnia rozwiązania w zakresie opakowań blistrowych wspierane przez firmę SGS, ISO, oraz dane uwierzytelniające związane z SA8000, wraz z praktyczną walidacją i wsparciem posprzedażowym.
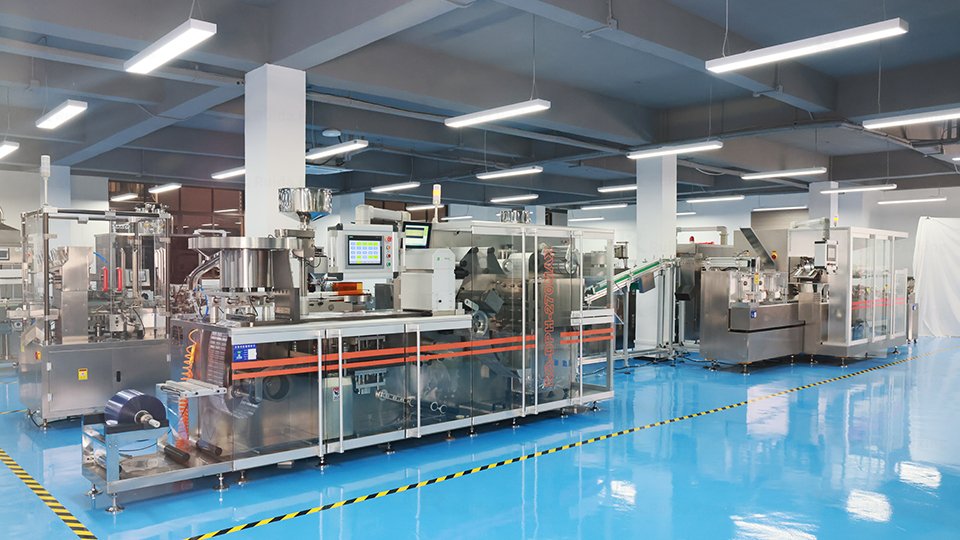
Linia maszyn do blistrowania rolkowego
Dla producentów współpracujących z nami, zapewniamy:
Ścisła kontrola materiałów: Części mające kontakt z produktem wykorzystują SS 316 stal nierdzewna, z dostępnymi certyfikatami materiałowymi umożliwiającymi identyfikowalność.
Wsparcie walidacyjne: Zapewnia dokumentację SAT i 4Q oraz wspiera klientów w zakresie testów kontrolnych opakowań blistrowych i filmów referencyjnych z testów.
Jakość & Zgodność: Sprzęt został zaprojektowany z uwzględnieniem odpowiednich wymogów CE i jakości, wspieranie produkcji farmaceutycznej i nutraceutycznej.
Globalny serwis posprzedażowy: Utworzenie centrów serwisowych w Ameryce Północnej, Hongkong, i Irlandii, zapewnienie montażu, uruchomienie, szkolenie, i wsparcie posprzedażowe.
Od rozwiązań linii pakujących po FAT i SAT, Ruida Packing wspiera klientów w całym procesie wdrażania sprzętu.
8. Wniosek
Niezawodny proces kontroli opakowań blistrowych wymaga czegoś więcej niż tylko zainstalowania kamery. Aby mieć pewność, że defekty zostaną wykryte, system musi zostać odpowiednio skonfigurowany i przetestowany, odrzucony, i zapisywane zgodnie z wymaganiami.
Zatwierdzony system kontroli maszyn pakujących w opakowania blistrowe zapewnia udokumentowane dowody na to, że proces kontroli działa spójnie i spełnia wcześniej określone wymagania.
9. Często zadawane pytania
Pytanie 1: Co to jest system kontroli maszyn pakujących w blistry?
Potraktuj system kontroli maszyny pakującej blistry jako „oczy” linii pakującej w blistry. Kamery rejestrują każdy pęcherz, podczas oświetlenia, optyka, i oprogramowanie pomagają zidentyfikować wcześniej zdefiniowane defekty. Kiedy zostanie znaleziony problem, jednostka odrzucająca usuwa blister z przepływu produkcyjnego.
Pytanie 2: Jakie wady może wykryć system kontroli blistrów?
To zależy od konfiguracji systemu. Typowymi przykładami są puste ubytki, brakujące lub zagubione tabletki lub kapsułki, poplamione lub połamane tabletki, tworzące się defekty, i widoczne problemy z folią
Pytanie 3: Co to jest test prowokacyjny w opakowaniach farmaceutycznych?
Zasadniczo jest to kontrolowany test mający na celu sprawdzenie, czy system kontroli może „wykryć problem”. Do procesu produkcyjnego wprowadzany jest znany wadliwy blister, a operator sprawdza, czy system go rozpoznaje i zgodnie z oczekiwaniami wysyła go do jednostki odrzucającej.
Pytanie 4: Jak przeprowadzić test prowokacyjny w celu kontroli opakowania blistrowego?
Określ zakres inspekcji, przygotować dobre i wadliwe próbki, ustalić warunki produkcji, wprowadzić znane wady, zweryfikować wykrycie i odrzucenie, zapisz wyniki, i powtórzyć badania zgodnie z zatwierdzonym protokołem walidacyjnym.
Pytanie 5: Czy kamera może wykryć wyciek z opakowania blistrowego??
Nie koniecznie. Systemy wizyjne potrafią wykryć widoczne wady uszczelnień lub opakowań, jednakże mikroskopijne nieszczelności opakowań mogą wymagać odpowiedniego testu szczelności blistra lub innej metody sprawdzania integralności opakowania.
Referencje
[1] NAS. FDA / eCFR, 21 Część CFR 211 — Aktualna dobra praktyka produkcyjna dla gotowych produktów farmaceutycznych, łącznie z kontrolą pakowania i etykietowania. 21 Część CFR 211
[2] NAS. FDA / eCFR, 21 CFR §211.122 — Kryteria badania i stosowania materiałów.
[3] NAS. FDA / eCFR, 21 CFR §211.130 — Operacje pakowania i etykietowania.
[4] Komisja Europejska, Tom EudraLex 4 — Wytyczne UE dotyczące dobrej praktyki produkcyjnej. Tom EudraLex 4
[5] Komisja Europejska, Załącznik GMP UE 11 — Systemy komputerowe.