Può il tuo sistema di ispezione blister rileva davvero ogni difetto critico che ti aspetti che trovi?
Per produttori farmaceutici e nutraceutici, installando un macchina confezionatrice blister non significa tutto. È inoltre necessario dimostrare che il processo di ispezione dei blister sia in grado di identificare in modo coerente i prodotti difettosi e di rifiutarli tempestivamente. Un moderno sistema di ispezione delle macchine blister può utilizzare telecamere, ottica, software, e rifiuto automatico, ma una cosa è certa: l'installazione non dimostra che il sistema funzioni come previsto. Il challenge testing è quindi fondamentale per fornire le prove.
Questa guida spiega cosa significa ispezione dei blister, come funziona il sistema di ispezione di una macchina blisteratrice, cosa richiedono effettivamente cGMP e CE, quali difetti dovrebbero essere contestati, e come eseguire i test di provocazione per l'ispezione dei blister.
BlisterPack
Punti di forza
- Una panoramica di confezionamento in blister farmaceutico e ispezione del blister
- I componenti principali e il flusso di lavoro di una macchina confezionatrice blister
- La differenza tra la conformità CE dei macchinari e l'ispezione degli imballaggi cGMP
- I tipici test di sfida utilizzati per verificare un sistema di ispezione blister
- Un metodo pratico in 7 fasi per eseguire il challenge test del blister
- Come stabilire criteri di accettazione dell'ispezione dei blister senza fare affidamento su un tasso di superamento universale arbitrario
1. Che cos'è un blister per i farmaci?
Prima di parlare dell'ispezione del blister, è utile per capire cosa si sta effettivamente ispezionando.
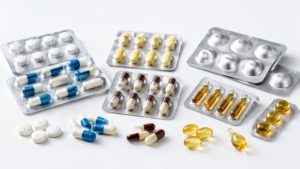
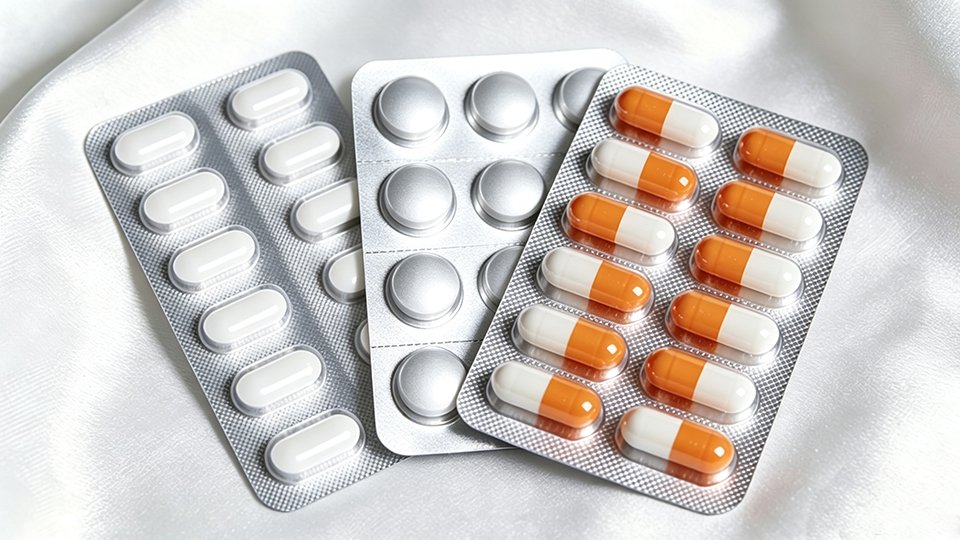
UN blister per farmaci è un pacchetto basato su unità in cui i singoli tablet, capsule, o liquidi vengono posti in cavità sagomate e sigillati con un materiale di copertura. In confezione blister farmaceutica, la condizione della confezione si riferisce alla protezione e all'identificazione del prodotto.
Una struttura in blister
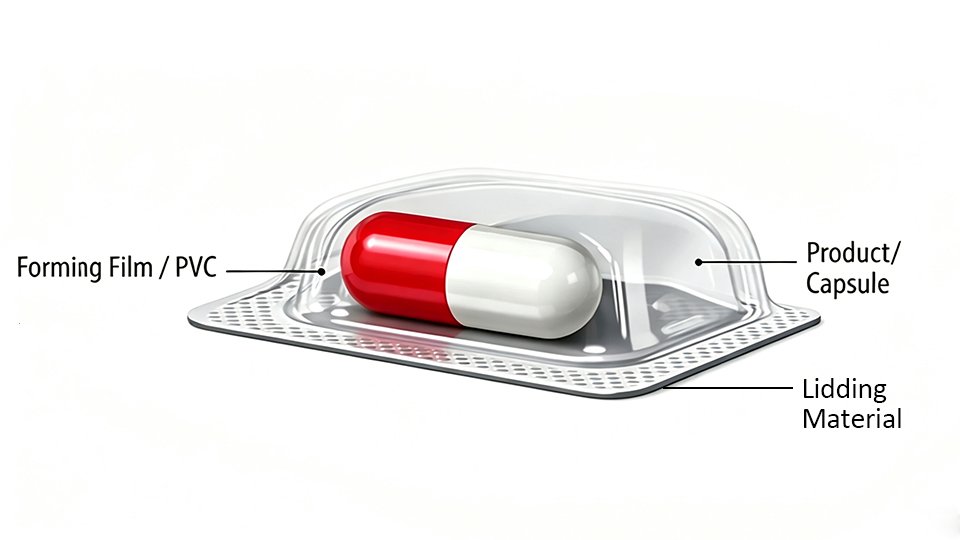
Una struttura in blister
Un tipico blister può contenere:
- Film di formazione: I materiali comuni includono PVC e PET, a seconda delle proprietà del prodotto.
- Cavità del prodotto: La cavità formata che contiene la compressa o le capsule della pillola.
- Lamina di copertura: Comunemente foglio di alluminio, utilizzato per chiudere la cavità.
La struttura finale può variare a seconda del materiale della pellicola, la dimensione del prodotto, e la forma dello stampo. Alu-PVC e Alu-Alu sono le forme di confezionamento in blister più comuni utilizzate nel confezionamento in blister farmaceutico.
La struttura e la funzione vanno oltre il significato del confezionamento in blister, e come determinare la struttura finale dei blister riguarda principalmente la strategia di marchio di un’azienda. I capitoli seguenti approfondiranno il processo di lavoro della confezionatrice blister per approfondire la comprensione dell'ispezione degli imballaggi blister.
2. Come funziona una macchina confezionatrice in blister?
Una macchina blisteratrice converte la lamina sottile e la pellicola in PVC in fogli blister finiti con cavità formate attraverso una serie di processi.
Una tipica sequenza di produzione può essere riassunta come segue:
Alimentazione pellicola in PVC → Formatura → Alimentazione prodotto → Ispezione → Sigillatura → Codifica → Rientranza → Taglio → Rifiuto
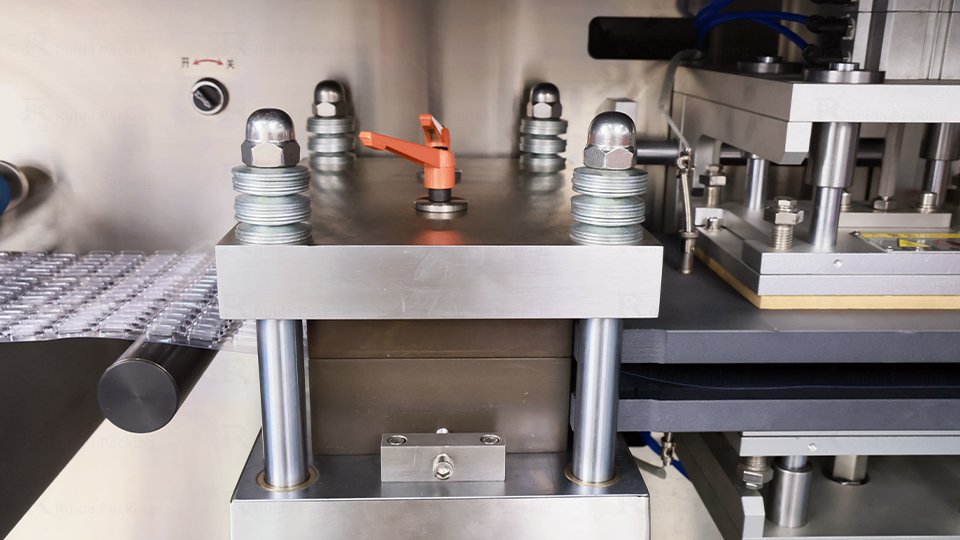
Stazione di formazione blister
A seconda del materiale, la posizione di ispezione può cambiare. Per blister Alu-Alu, il sistema di ispezione con telecamera stenopeica è installato tra la stazione di formatura e la stazione di alimentazione del prodotto per verificare se la dimensione di eventuali fori stenopeici nel film blister Alu-Alu rientra nei limiti specificati. Questo perché le compresse confezionate in blister Alu-Alu richiedono in genere una rigorosa integrità della sigillatura e protezione dalla luce. Per quanto riguarda i blister in alluminio-PVC di compresse o capsule, le telecamere per l'ispezione del blister saranno posizionate subito dopo la stazione di alimentazione in modo da verificare eventuali difetti di compresse e capsule durante l'ispezione del prodotto nel blister.
Per renderlo più intuitivo, di seguito una tabella per fare riferimento alle parti esatte di una macchina blisteratrice.
Componenti chiave di una macchina confezionatrice in blister
Tabella1- Componenti principali e funzioni corrispondenti di una macchina confezionatrice in blister
| Componente | Funzione principale |
|---|---|
| Unità di alimentazione della pellicola | Alimenta il materiale di formatura in PVC |
| Stazione di formatura | Crea cavità |
| Sistema di alimentazione del prodotto | Posiziona i prodotti nelle cavità |
| Sistema di ispezione | Rileva i difetti di compresse e capsule |
| Stazione di sigillatura | Incolla il materiale in alluminio al nastro formato |
| Sistema di codifica | Stampa il numero o la data del lotto |
| Sistema di rientranza | Crea le linee di facile strappo sui blister |
| Stazione di taglio | Separa i fogli blister finiti |
| Sistema di rifiuto | Rimuove i prodotti difettosi |
Diverse scale di produzione utilizzano diversi modelli di blisteratrici. Per i laboratori, possono utilizzare una macchina confezionatrice blister manuale o una macchina per la produzione di blister da laboratorio. Per la produzione di piccoli lotti, le fabbriche possono utilizzare macchina confezionatrice blister semiautomatica dove è richiesta l'alimentazione manuale del prodotto. Quando la capacità dei blister è esaurita 2000 fogli/ora, una macchina blisteratrice automatica sostituisce quelle manuali. Vale la pena notare che esistono due tipi di macchine confezionatrici blister automatiche: tipo a piastra piana e tipo a rulli.
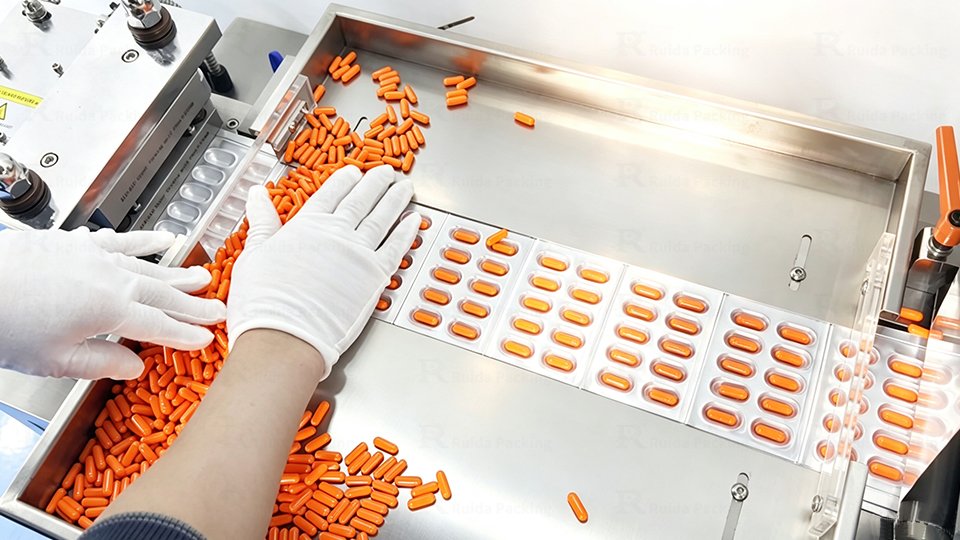
Alimentazione manuale della macchina confezionatrice in blister
UN macchina confezionatrice blister a piastra piana è comunemente associato a una produzione intermittente, mentre le macchine ad alta produttività convertono la stazione di saldatura intermittente in una forma continua, e questa è una macchina blister a rulli.
3. Cosa richiedono CE e cGMP per l'imballaggio in blister?
Per i paesi membri dell'Unione Europea, e gli Stati Uniti, CE e cGMP sono talvolta menzionati insieme, ma affrontano cose diverse. In pratica, L'ispezione dell'imballaggio in blister è strettamente correlata ai controlli cGMP, mentre la CE riguarda principalmente il macchinario stesso.
Cosa significa CE per una macchina confezionatrice in blister?
I requisiti CE riguardano principalmente la conformità e la sicurezza delle macchine immesse sul mercato europeo. Il regolamento macchine dell'UE 2023/1230 stabilisce i requisiti di salute e sicurezza per i macchinari e la sua applicazione è prevista a partire dal 20 Gennaio 2027.
Per una macchina confezionatrice blister, possono includere considerazioni pertinenti:
- Sicurezza delle macchine e riduzione dei rischi
- Protezioni protettive
- Arresti di emergenza
- Sicurezza elettrica e meccanica
- Documentazione tecnica
- Valutazione della conformità
- Funzionamento e manutenzione sicuri
Perciò, è più corretto dire che la CE si applica alla conformità e alla sicurezza della macchina, piuttosto che affermare che la CE stessa definisce la qualità farmaceutica di ogni blister.
Cosa richiede il cGMP?
Il cGMP pone una forte enfasi sul mantenimento di un adeguato controllo sulle operazioni di produzione e confezionamento dei prodotti farmaceutici.
Per i materiali di imballaggio, 21 CFR 211.122 impone ai produttori di stabilire procedure che coprano aree come la ricezione, identificazione, magazzinaggio, gestione, campionamento, esame, e test. Anche i materiali devono essere controllati o testati prima dell'uso, con i relativi risultati adeguatamente documentati.
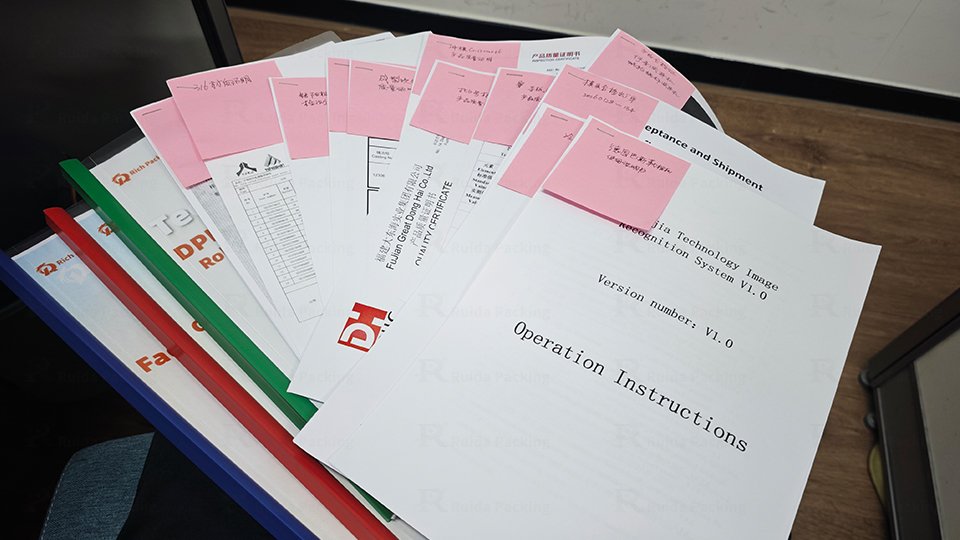
Un set completo di documentazione 4Q
Nel frattempo, 21 CFR 211.130 richiede procedure di imballaggio che contribuiscano a garantire che vengano utilizzati i materiali corretti e aiutino a prevenire scambi o contaminazioni incrociate. Anche l'area di imballaggio e i materiali dovrebbero essere ispezionati come richiesto, con questi controlli registrati.
COSÌ, quando si tratta di ispezione degli imballaggi cGMP, avere una telecamera in linea è solo un pezzo del puzzle. Ciò che conta davvero è che l'intero processo di formazione di bolle sia costantemente sotto controllo, correttamente registrato, e in grado di individuare o prevenire errori significativi. Questo è anche il motivo per cui il controllo di qualità del blister dovrebbe essere considerato insieme alla convalida dell'ispezione del blister.
4. Che cos'è un sistema di ispezione della macchina per confezioni blister?
Un sistema di ispezione di una macchina per confezioni blister è una configurazione di ispezione automatizzata progettata per identificare un prodotto predefinito, confezione, stampa, o difetti estetici durante la produzione del blister.
Un tipico sistema di ispezione della macchina blisteratrice può includere:
- Telecamere industriali
- Illuminazione
- Lenti di ispezione in blister
- Ottica di ispezione in blister
- Hardware per l'acquisizione di immagini
- Software di visione
- PLC/HMI
- Meccanismo di rifiuto
- Funzioni di allarme e registrazione dati
La fotocamera cattura un'immagine, il software lo valuta rispetto a criteri di ispezione predefiniti, che deve essere impostato sulla base dello studio di diversi campioni di blister. Il sistema invierà un segnale al meccanismo di scarto quando viene identificato un blister difettoso. Dopo, il cilindro di scarto riceve il segnale e funziona quando il blister di compresse difettoso ritorna al suo posto.
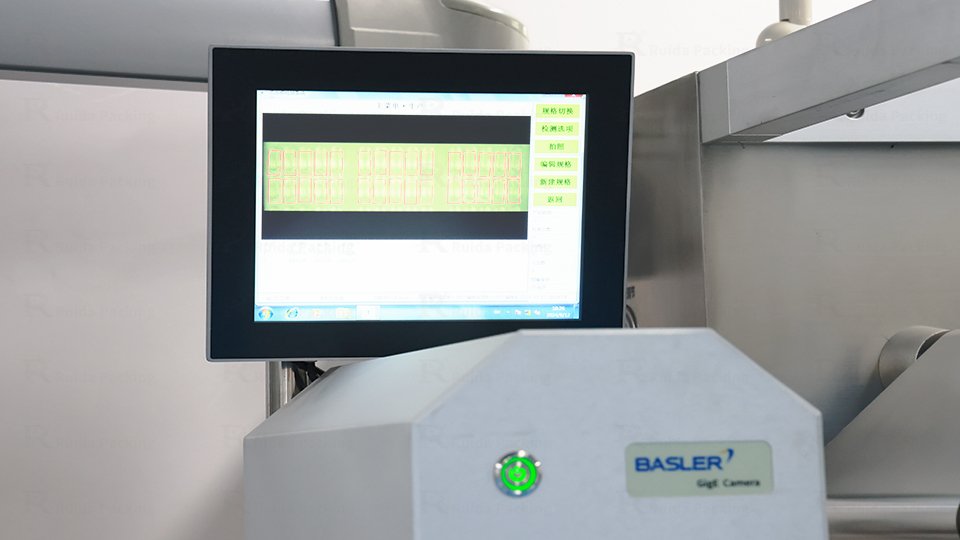
Sistema di ispezione della macchina per confezioni in blister
I sistemi moderni possono anche utilizzare l’intelligenza artificiale per l’ispezione dei blister farmaceutici o la visione artificiale per migliorare il riconoscimento di forme complesse e variazioni di aspetto. L'ispezione della qualità delle confezioni blister con la visione artificiale può aiutare a identificare difetti visivi predefiniti, ma l’intelligenza artificiale non dovrebbe essere trattata come un sostituto della convalida. La funzione di ispezione necessita ancora di requisiti definiti, scenari di prova, e criteri di accettazione.
Cosa può rilevare un sistema di ispezione blister?
COSÌ, quali tipologie di difetti riescono a rilevare i sistemi di visione per l'ispezione dei blister? La tabella seguente ti fornirà una spiegazione concreta di difetti della vescica che può essere incluso nell'ispezione del prodotto in confezione blister.
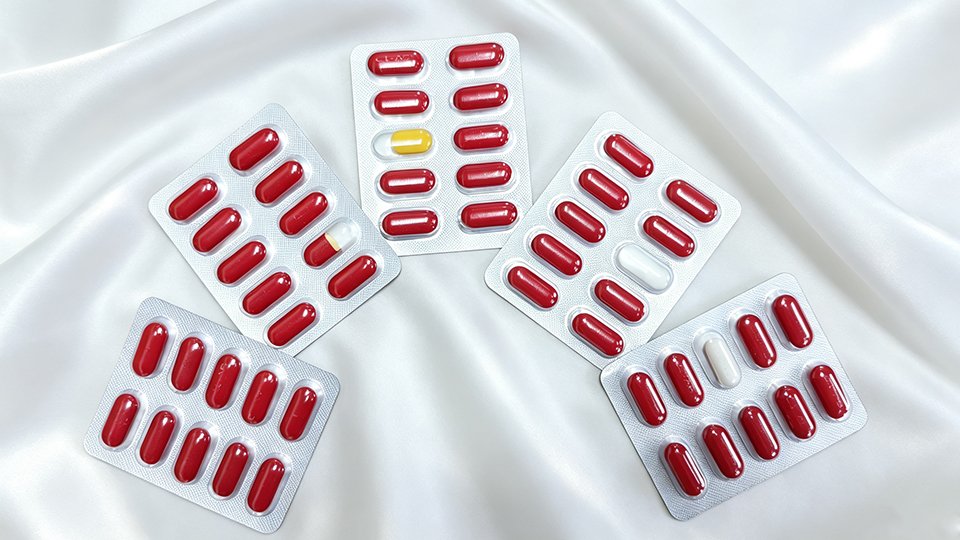
Diversi tipi di difetti legati alle vesciche
Tabella 2-Difetti comuni dei blister
| Tipo di difetto | Esempio tipico |
|---|---|
| Difetto del prodotto | Compressa o capsula mancante |
| Difetto di riempimento | Cavità vuota |
| Difetto di posizione | Prodotto posizionato in modo errato |
| Materiale estraneo | Materiale indesiderato visibile |
| Aspetto del prodotto | Compressa rotta o visibilmente danneggiata |
| Difetto di formazione | Cavità vescicale anomala |
| Difetto della lamina | Rughe o danni visibili |
| Difetto di codifica | Codice batch o data poco chiaro |
È importante notare che diversi difetti del blister richiedono sistemi di ispezione diversi. Un sistema di ispezione visiva, solitamente installato prima della sigillatura e prima della stampa del lotto o della data di scadenza, può controllare le compresse o le capsule mancanti, cavità vuote, posizionamento errato del prodotto, danni visibili al prodotto, materiale estraneo, E difetti di formazione. Per controllare i numeri di lotto viene utilizzato un sistema di ispezione della stampa separato, date di scadenza, e altre informazioni stampate dopo la codifica. Per blister Alu-Alu, un sistema di ispezione stenopeico dedicato è in grado di rilevare fori di spillo nel foglio di alluminio, mentre un cercafughe in blister viene utilizzato per rilevare perdite che non possono essere identificate mediante ispezione visiva.
5. Cosa sono i test di sfida per l'ispezione dei blister?
Un test di verifica del blister è un controllo di qualità controllato progettato per verificare se un sistema di ispezione e una macchina possono rilevare e scartare in modo affidabile blister difettosi predefiniti. Introduce intenzionalmente un difetto noto in un processo di produzione altrimenti accettabile per determinare se il sistema di ispezione lo rileva e lo rifiuta.
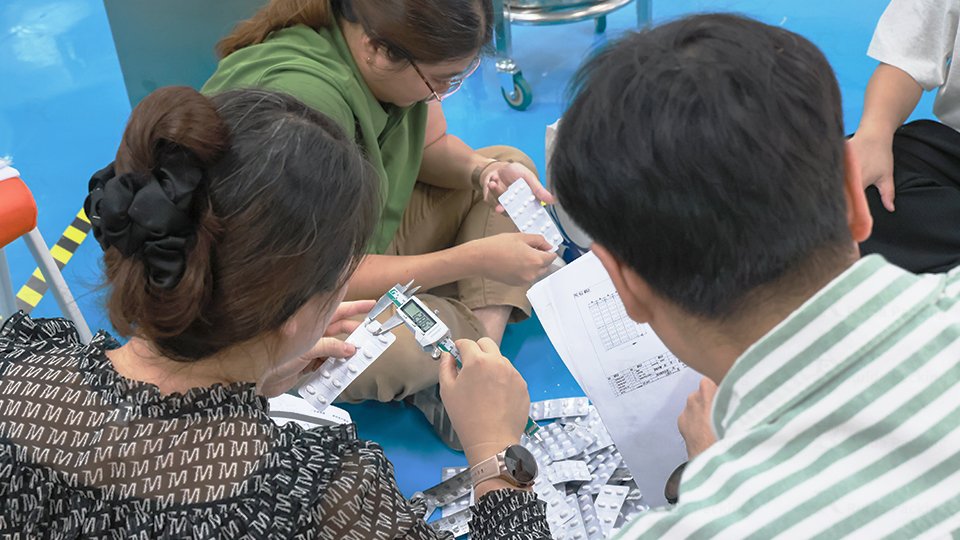
Ispezione del blister
Gli elementi tipici del test di sfida del blister includono:
- Compressa o capsula mancante/cavità vuote
- Prodotti sbagliati/Colori o forme diversi
- Tavoletta colorata
- Prodotto rotto o visibilmente danneggiato
- Stampa mancante
- Codice lotto/data errato
Tuttavia, non tutti i difetti della vescica possono essere rilevati mediante ispezione visiva.
Per esempio, un sistema di ispezione del blister basato su telecamera può identificare una compressa o una capsula visibilmente incompleta, ma una perdita microscopica potrebbe richiedere un metodo dedicato per l'integrità della confezione. USP <1207> affronta la garanzia dell'integrità del pacchetto e la selezione, convalida, e l'uso di metodi di prova delle perdite. Ciò significa che il test delle perdite dei blister e l'ispezione visiva degli imballaggi in blister dovrebbero essere trattati come funzioni di ispezione diverse.
Nonostante i diversi sistemi di ispezione, il principio di base del test è lo stesso: Introducendo intenzionalmente guasti noti e osservando la risposta del sistema, i produttori possono confermare che la fotocamera, funzione di ispezione, e il meccanismo di rifiuto funziona come previsto.
6. Come eseguire un test di sfida per l'ispezione di un blister?
Di seguito verrà illustrato come eseguire i test di provocazione per l'ispezione dei blister.
Fare un passo 1: Definire l'ambito di ispezione
Prima del test, definire chiaramente cosa si prevede che il sistema di ispezione della macchina blisteratrice rileverà.
Per esempio:
- Presenza del prodotto
- Aspetto del prodotto come eventuali macchie o rotture
- Condizione della cavità della vescica
- Condizioni della lamina
- Lotto n. codifica
- Altri difetti predefiniti
Se il linea di confezionamento ha un sistema di ispezione della stampa separato, difetti di codifica come numeri di lotto mancanti o poco chiari dovrebbero essere testati da tale sistema. I requisiti dovrebbero essere collegati al UR, requisiti del prodotto, e strategia di validazione. Allegato GMP dell'UE 11 afferma che le specifiche dei requisiti utente dovrebbero basarsi sulla valutazione del rischio documentata e sull'impatto GMP e rimanere tracciabili attraverso il ciclo di vita del sistema.
Fare un passo 2: Preparare campioni buoni e difettosi
Preparare campioni validi qualificati insieme a campioni difettosi noti.
Ogni campione di sfida dovrebbe rappresentare un difetto chiaramente definito. Il difetto deve essere documentato in modo che il team di test sappia esattamente cosa dovrebbe identificare il sistema di ispezione dei blister.
A seconda dello scopo del test, i produttori possono utilizzare:
- Mockup: Imballaggio simulato o componenti del prodotto, comunemente utilizzato durante la configurazione dell'apparecchiatura e il test iniziale.
- Placebo: Campioni che imitano l'aspetto del prodotto reale senza contenere il farmaco attivo.
- Prodotti reali: Compresse o capsule reali che forniscono le condizioni di produzione più rappresentative.
I tipici campioni di sfida possono includere:
- cavità vuota
- tavoletta colorata
- compressa o capsula incompleta
- prodotto errato
- codice mancante
L’obiettivo non è creare guasti casuali. Serve per sfidare funzioni di ispezione specifiche e supportare la convalida dell'ispezione dei blister.
Fare un passo 3: Esegui in condizioni di produzione definite
Il test dovrebbe essere eseguito in condizioni predefinite anziché semplicemente posizionando i campioni difettosi davanti a una telecamera fissa.
Prima del test, assicurarsi che la macchina blister sia pulita, adeguatamente mantenuto, calibrato, e in normali condizioni di lavoro. Parametri rilevanti come il prodotto, formato blister, velocità della macchina, condizioni di alimentazione, ricetta di ispezione, impostazioni della fotocamera, illuminazione, temperatura, e la pressione deve essere controllata e registrata in base ai requisiti del test.
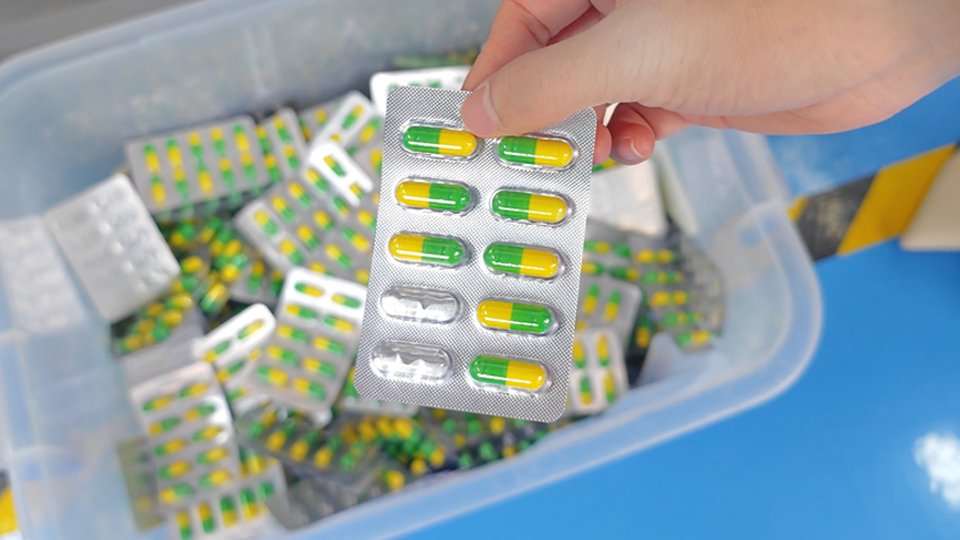
blister con capsule mancanti
Ciò aiuta a garantire che i risultati riflettano l'ambiente di produzione reale.
Registra parametri rilevanti come:
- Prodotto
- Formato blister
- Velocità della macchina
- Ricetta di ispezione
- Impostazioni della fotocamera
- Condizioni di illuminazione
- Parametri macchina rilevanti
Ciò rende il test rappresentativo della produzione effettiva e supporta la convalida dell'ispezione del blister.
Fare un passo 4: Introdurre un difetto definito alla volta
Eseguire ciascun campione di prova attraverso il normale processo.
Per esempio:
Capsula mancante → Ispezione → Rilevamento → Rifiuta
Poi:
Stampa mancante → Ispezione → Rilevamento → Rifiuta
Testare le singole categorie di difetti rende più semplice identificare quale funzione di ispezione funziona e quale richiede una regolazione.
Fare un passo 5: Verificare la funzione di rilevamento e rifiuto
La sola rilevazione non è sufficiente. Il sistema di ispezione deve sia identificare il blister difettoso sia attivare la corretta azione di scarto.
Dopo il rifiuto, il blister deve essere inoltre controllato visivamente per confermare che sia stato rimosso il campione difettoso corretto.
Le buone vesciche dovrebbero essere monitorate allo stesso tempo. Un sistema di ispezione che rifiuta erroneamente prodotti qualificati può anche richiedere ulteriori indagini e adeguamenti.
Fare un passo 6: Registra i risultati
Tutti i risultati dei test di sfida dovrebbero essere documentati e valutati. Il record dovrebbe normalmente includere:
- Data della prova
- Modello della macchina
- Prodotto
- Lotto
- Ricetta di ispezione
- Difetto di sfida
- Numero di campioni
- Numero rilevato
- Numero rifiutato
- Osservazioni di falso rifiuto
- Operatore
- QA o approvazione della persona responsabile
I risultati dovrebbero essere esaminati per eventuali variazioni, ripetuti fallimenti, o altri modelli. Se un difetto predefinito non viene rilevato o rifiutato come richiesto, È necessario eseguire un'analisi della causa principale per identificare l'origine del problema e determinare l'azione correttiva appropriata.
Fare un passo 7: Ripetere secondo il protocollo di convalida
La frequenza del test di sfida dovrebbe essere definita nella SOP applicabile e nel protocollo di validazione. A seconda della procedura stabilita, i test possono essere eseguiti all'inizio di un nuovo lotto e ripetuti dopo eventi come un fermo macchina prolungato, calibrazione, modifiche dei parametri, o manutenzione.
Lo scopo è dimostrare che la funzione di ispezione non ha successo semplicemente una volta per caso, ma funziona in modo coerente nelle condizioni definite.
Come determinare se il test di sfida è stato superato?
Un test di sfida viene superato quando il sistema di ispezione soddisfa i criteri di accettazione dell'ispezione blister predefiniti per ciascun elemento del test. Questi criteri dovrebbero essere stabiliti nell'URS, valutazione del rischio, e protocollo di validazione prima del test.
Per esempio:
- Cavità vuota: 100% delle cavità vuote predefinite vengono rilevate e rifiutate.
- Compressa rotta o macchiata: 100% dei campioni di sfida vengono rilevati e rifiutati correttamente.
- Prodotto errato: Ogni campione predefinito di prodotto sbagliato viene rilevato e rifiutato.
- Buona vescicola: Il numero di falsi scarti rimane entro il limite accettabile predefinito.
- Funzione di rifiuto: Ogni blister difettoso rilevato viene rimosso con successo dal flusso di produzione.
- Registrazione dei dati: Tutti i risultati dei test sono correttamente registrati e tracciabili.
Per difetti critici, il criterio di accettazione è tipicamente che il difetto definito debba essere rilevato e correttamente rifiutato. La quantità esatta del campione, tasso di rilevamento, e il limite di falsi rifiuti deve essere specificato in anticipo in base ai requisiti del prodotto e di convalida.
7. In che modo Ruida Packing supporta la convalida dell'ispezione dei blister
Con più di 10 anni di esperienza nel settore delle macchine per il confezionamento di prodotti farmaceutici e nutraceutici, Ruida Packing fornisce soluzioni di confezionamento in blister supportate da SGS, ISO, e credenziali relative a SA8000, insieme alla validazione pratica e al supporto post-vendita.
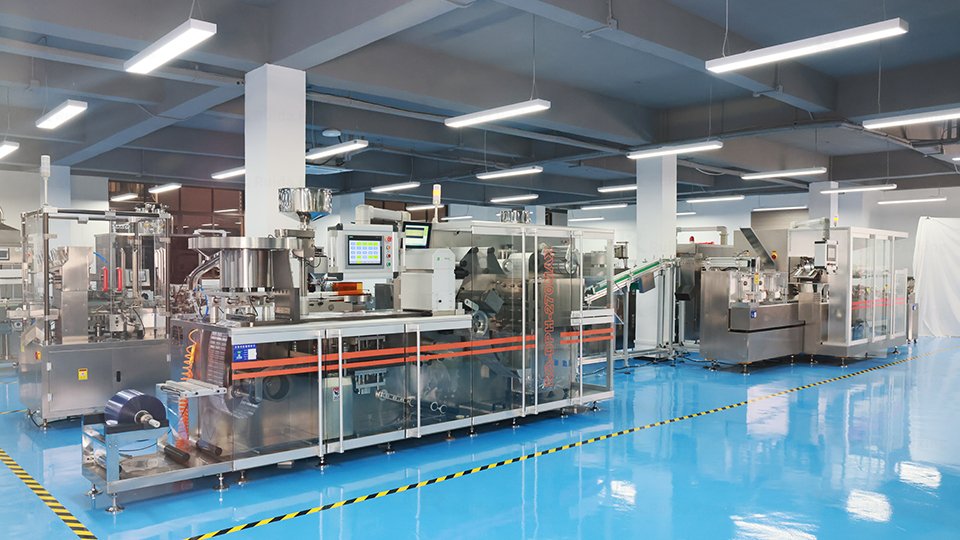
Linea di macchine per blister a rulli
Per i produttori che collaborano con noi, forniamo:
Controllo rigoroso dei materiali: Le parti a contatto con il prodotto utilizzano SS 316 acciaio inossidabile, con certificati dei materiali disponibili per la tracciabilità.
Supporto per la convalida: Fornisce la documentazione SAT e 4Q e supporta i clienti con test di verifica dell'ispezione dei blister e video di test di riferimento.
Qualità & Conformità: Le apparecchiature sono progettate tenendo conto dei pertinenti requisiti CE e di qualità, sostenere la produzione farmaceutica e nutraceutica.
Servizio post-vendita globale: Centri di assistenza stabiliti in Nord America, Hong Kong, e Irlanda, fornendo l'installazione, messa in servizio, formazione, e supporto post-vendita.
Dalle soluzioni per linee di confezionamento a FAT e SAT, Ruida Packing supporta i clienti durante tutto il processo di implementazione delle apparecchiature.
8. Conclusione
Un processo di ispezione affidabile dei blister non dipende dalla semplice installazione di una telecamera. Il sistema deve essere configurato correttamente e testato per garantire il rilevamento dei difetti, respinto, e registrato come richiesto.
Un sistema di ispezione convalidato delle macchine per confezioni blister fornisce prove documentate che il processo di ispezione viene eseguito in modo coerente e soddisfa i requisiti predefiniti.
9. Domande frequenti
Q1: Che cos'è un sistema di ispezione della macchina per confezioni blister?
Consideriamo il sistema di ispezione della macchina blisteratrice come gli “occhi” della linea di confezionamento blister. Le telecamere catturano ogni blister, mentre l'illuminazione, ottica, e il software aiutano a identificare i difetti predefiniti. Quando viene riscontrato un problema, l'unità di scarto rimuove il blister dal flusso produttivo.
Q2: Quali difetti può rilevare un sistema di ispezione blister?
Dipende dalla configurazione del sistema. Esempi comuni includono cavità vuote, compresse o capsule mancanti o fuori posto, compresse macchiate o rotte, difetti di formazione, e problemi di lamina visibili
Q3: Che cos'è un test di sfida nell'imballaggio farmaceutico?
Si tratta fondamentalmente di un test controllato per verificare se il sistema di ispezione è in grado di “individuare il problema”. Un blister difettoso noto viene introdotto nel processo di produzione, e l'operatore verifica se il sistema lo riconosce e lo invia all'unità di scarto come previsto.
Q4: Come si esegue un test di sfida per l'ispezione del blister?
Definire l'ambito dell'ispezione, preparare campioni buoni e difettosi, stabilire le condizioni di produzione, introdurre difetti noti, verificare il rilevamento e il rifiuto, registrare i risultati, e ripetere i test secondo il protocollo di validazione approvato.
Q5: Una telecamera può rilevare una perdita da un blister??
Non necessariamente. I sistemi di visione sono in grado di rilevare difetti visibili di sigillatura o imballaggio, ma le perdite microscopiche della confezione potrebbero richiedere un test di tenuta del blister appropriato o un altro metodo di verifica dell'integrità della confezione.
Riferimenti
[1] NOI. FDA / eCFR, 21 CFR parte 211 — Attuali buone pratiche di produzione per i prodotti farmaceutici finiti, compreso il controllo dell'imballaggio e dell'etichettatura. 21 CFR parte 211
[2] NOI. FDA / eCFR, 21 CFR §211.122 — Esame dei materiali e criteri di utilizzo.
[3] NOI. FDA / eCFR, 21 CFR §211.130 — Operazioni di imballaggio ed etichettatura.
[4] Commissione europea, Volume EudraLex 4 — Linee guida dell'UE per le buone pratiche di fabbricazione. Volume EudraLex 4
[5] Commissione europea, Allegato GMP dell'UE 11 — Sistemi informatici.