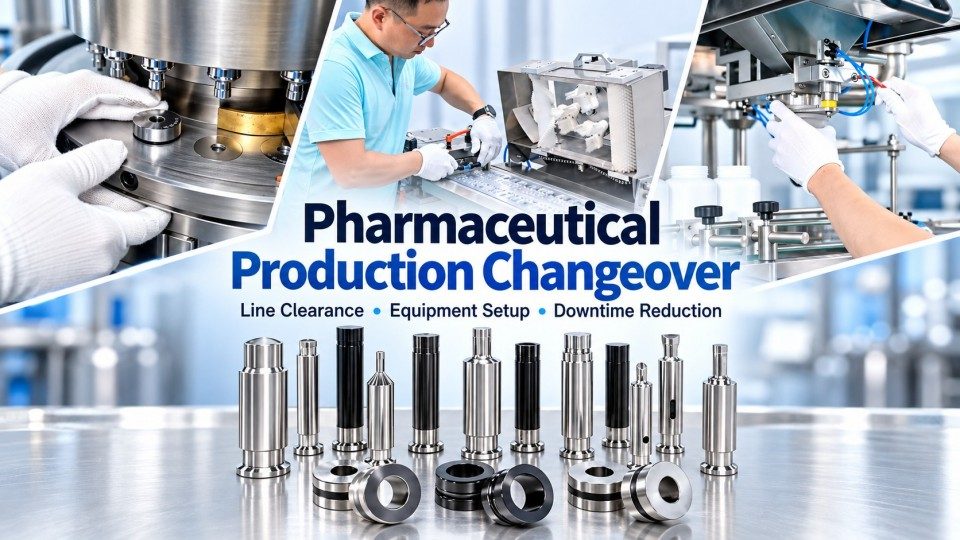
تغییر تولید دارویی، انتقال کنترل شده از یک دسته است, محصول, قدرت, اندازه, یا قالب بسته بندی برای اجرای بعدی. این می تواند شامل ترخیص خط باشد, تمیز کردن, تعویض قطعات, راه اندازی ابزار, تنظیمات ماشین, تغییر دستور غذا, آزمایش های راه اندازی, بازرسی, و تأیید مجدد را راه اندازی کنید.
تغییرات کنترل شده ضعیف باعث افزایش زمان خرابی و خطر اختلاط می شود, باقی مانده ها, تنظیمات نادرست, خطاهای بسته بندی, یا راه اندازی ناپایدار. هدف صرفاً جایگزینی سریعتر ابزار نیست, اما بازگشت کنترل شده به تولید معمول.
تغییر تولید دارویی چیست؟?
تغییر تولید دارویی فرآیند کامل تبدیل یک ماشین یا خط تولید از یک شرایط تولید تعریف شده به شرایط دیگر است..
انجمن بین المللی مهندسی داروسازی (ISPE) تغییر را به پاکسازی جدا می کند, راه اندازی, و راه اندازی, روشن می کند که راه اندازی به تنهایی تنها بخشی از انتقال است.
"تغییر" در تولید دارو به چه معناست؟?
تغییر کار کنترل شده مورد نیاز برای بستن اجرای قبلی را پوشش می دهد, بعدی را پیکربندی کنید, و تولید قابل قبول را بازگرداند.
فعالیت های معمولی شامل حذف مواد است, ترخیص خط, تمیز کردن, تعویض قطعات ابزار یا قالب, تنظیم راهنماها و سنسورها, انتخاب رابط انسان و ماشین صحیح (HMI) یا کنترل کننده منطقی قابل برنامه ریزی (PLC) دستور پخت, و تأیید مجدد را راه اندازی کنید.
تغییر از کجا شروع و پایان می یابد?
اگر بخواهیم زمان تغییر را به طور معناداری مقایسه کنیم، تغییر به نقاط شروع و پایان ثابت نیاز دارد.
یک سایت ممکن است زمانی شروع به زمان بندی کند که اجرای قبلی متوقف شود و پس از اینکه راه اندازی جدید بررسی های راه اندازی مجدد را گذراند، به پایان برسد. تغییر اندازه محصول مشابه, تغییر محصول به محصول, و تغییر پایان کمپین ممکن است نیاز به تمیز کردن متفاوتی داشته باشد, ترخیص کالا از گمرک, راه اندازی, و دامنه تأیید.
تغییر در مقابل پاکسازی خط در مقابل تمیز کردن
تغییر، انتقال کامل است; ترخیص خط و تمیز کردن کنترل های جداگانه ای در داخل آن هستند.
| فعالیت | هدف اصلی | محدوده معمولی | ریسک اصلی کنترل شده |
| تغییر | به شرایط تایید شده بعدی بروید | ترخیص, تمیز کردن, تعویض قطعات, راه اندازی, راه اندازی, تایید | انتقال و خرابی نادرست |
| ترخیص خط | موارد قبلی یا غیر ضروری را حذف کنید | محصول, اجزاء, مواد چاپی, اسناد, زباله | مخلوط کردن و مواد اشتباه |
| تمیز کردن | باقی مانده ها و آلاینده ها را حذف کنید | قطعات تماس با محصول, تجهیزات, مناطق تعریف شده | انتقال و آلودگی |
یک خط خالی به صورت خودکار تمیز نمی شود, و تجهیزات تمیز شده به طور خودکار از برچسب ها یا اسناد قبلی پاک نمی شوند.
مراحل اصلی در تغییر تولید دارویی چیست؟?
یک تغییر کنترل شده از بسته شدن دور قبلی تا فاصله زمانی حرکت می کند, تمیز کردن, راه اندازی تجهیزات, تأیید راه اندازی, و عرضه برای تولید معمولی.
دسته قبلی را متوقف کنید و مواد باقیمانده را حذف کنید
اجرای قبلی را قبل از معرفی پیکربندی بعدی ببندید. محصول باقی مانده, اجزای بسته بندی, رد می کند, نمونه ها, زباله, و کار در حال انجام باید طبق روال مصوب انجام شود.
پاکسازی کامل خط
پاکسازی خط تأیید می کند که مواد و اطلاعات قبلی یا غیر ضروری وارد عملیات بعدی نمی شوند. رویه تولید خوب اتحادیه اروپا (اتحادیه اروپا جی ام پی) فصل 5 مستلزم آن است که خطوط و تجهیزات بسته بندی عاری از محصولات قبلی باشد, مواد, یا اسنادی که برای عملیات جاری مورد نیاز نیستند, با استفاده از چک لیست مناسب.
تجهیزات و منطقه تولید را تمیز کنید
تمیز کردن باقیماندهها و آلودگیها را طبق روال قابل اجرا حذف میکند. راهنمای بازرسی تمیز کردن و تأیید اعتبار FDA تشخیص میدهد که دستههای محصول مشابه و تغییرات محصول میتوانند از فرآیندهای تمیز کردن متفاوتی استفاده کنند، زمانی که رویههای مکتوب به وضوح مشخص میکنند که چه زمانی اعمال میشود..
تعویض قطعات, ابزار سازی, و اجزای تماس با محصول
قطعات مورد نیاز برای فرمت محصول یا بسته بعدی را نصب کنید. به عنوان مثال می توان به ضربات مشت و مرگ اشاره کرد, قطعات به اندازه کپسول, قالب های تاول, راهنمای بطری, چرخ های ستاره ای, اجزای درپوش, راهنمای کارتن, و قطعات با فرمت کیسه ای.
تنظیمات دستگاه را تنظیم کنید و دستور غذای درست را بارگیری کنید
قطعات فیزیکی و تنظیمات الکترونیکی باید با همان فرمت تایید شده مطابقت داشته باشند. دستور العمل های HMI یا PLC می توانند پارامترها را ذخیره کنند, اما آنها ابزار فیزیکی را تأیید نمی کنند. برای دستور العمل های الکترونیکی مرتبط با GMP, دسترسی داشته باشید, تغییرات پیکربندی, و مسیرهای حسابرسی باید از کنترل های سیستم کامپیوتری معتبر پیروی کنند.
یک آزمایش راه اندازی را اجرا کنید و تنظیمات جدید را تأیید کنید
اجرای آزمایشی راه اندازی یا تأیید تأیید می کند که راه اندازی جدید می تواند خروجی قابل قبولی ایجاد کند. چک می تواند شامل پر کردن باشد, تشکیل, بسته شدن یا آب بندی, کد نویسی, بازرسی, و توابع را رد کنید.
انتشار برای تولید معمول
تغییر تنها پس از انجام بررسی های لازم برای راه اندازی و راه اندازی مجدد کامل می شود. اولین محصولی که در دستگاه حرکت می کند لزوماً نقطه پایانی نیست.
[تصویر 2 PLACEHOLDER - گردش کار تغییر دارویی]
ترخیص خط در صنعت داروسازی چیست؟?
ترخیص خطوط در صنعت داروسازی، بررسی کنترل شده محصولات قبلی یا غیر ضروری است, مواد, اجزاء, و اطلاعات قبل از شروع عملیات قابل اجرا بعدی حذف شده است.
به خصوص در مورد اهمیت دارد خطوط بسته بندی که در آن محصولات مختلف, نقاط قوت, برچسب ها, کارتن ها, جزوات, و اجزای چاپ شده ممکن است در یک منطقه مشترک باشند.
آنچه باید در طول پاکسازی خط حذف شود?
پاکسازی خط باید مواردی را از عملیات قبلی حذف کند که برای عملیات فعلی مورد نیاز نیست. بسته به روش عملیاتی استاندارد (SOP), این می تواند شامل محصول باشد, اجزای بسته بندی, برچسب ها, کارتن ها, جزوات, موارد رد شده, نمونه های کدگذاری, اسناد, برچسب های وضعیت, و زباله. EU GMP به طور خاص شامل محصولات قبلی می شود, مواد, و مدارکی که برای عملیات بسته بندی فعلی مورد نیاز نیست.
چه تجهیزات و بررسی های منطقه مورد نیاز است?
فاصله خط باید مکان هایی را پوشش دهد که آیتم های قبلی قابل توجه باقی بمانند, نه تنها سطوح قابل مشاهده دستگاه. چک های معمولی شامل فیدرها هستند, نوار نقاله ها, ریل های راهنما, فرورفتگی های دستگاه, ایستگاه های کدگذاری, سیستم های بازرسی, رد شوت ها, و مناطق تجمع.
برچسب ها, مواد چاپی, و اسنادی برای تأیید
مواد بسته بندی چاپی به دلیل برچسب نادرست نیاز به کنترل دقیق دارند, کارتن, جزوه, یا کد متغیر می تواند یک محصول مخلوط ایجاد کند. اتحادیه اروپا GMP به عملیات بسته بندی برای به حداقل رساندن آلودگی متقابل نیاز دارد, مخلوط کردن, و تعویض ها.
در ایالات متحده, 21 CFR 211.130 نیاز به بازرسی قبل از استفاده برای تأیید اینکه محصولات دارویی قبلی و بسته بندی یا برچسب نامناسب برداشته شده است., با بازرسی مستند.
چه کسی پاکسازی خط را انجام می دهد و تأیید می کند?
مسئولیت باید توسط رویه های تایید شده سازنده و سیستم کیفیت دارویی تعریف شود. SOP باید پرسنل آموزش دیده یا مجاز را مشخص کند, که بازرسی را انجام می دهد, که آن را ضبط می کند, و اینکه آیا تأیید جداگانه لازم است یا خیر.
اشتباهات رایج پاکسازی خط
خرابیها معمولاً از بازرسی فیزیکی ناقص ناشی میشوند نه از دست دادن مدارک. نمونه های معمول امضای قبل از بازرسی است, بررسی فقط سطوح قابل مشاهده, گذاشتن برچسب ها در نزدیکی چاپگر, مشرف به مناطق رد, یا راه اندازی مجدد قبل از رفع اختلافات.
[تصویر 3 PLACEHOLDER - بررسی های ترخیص خط دارویی]
چه تنظیمات تجهیزات و چه قطعاتی باید تنظیم شوند?
تغییر تجهیزات دارویی بر اساس ماشین متفاوت است زیرا هر فرآیند از ابزار متفاوتی استفاده می کند, قالب بندی قطعات, اجزای تماس با محصول, حسگرها, و نقاط تنظیم مکانیکی.
| تجهیزات | قطعات تغییر معمولی | تنظیمات اصلی | فوکوس را دوباره راه اندازی کنید |
| دستگاه پرس قرص | مشت, می میرد, تغذیه کننده اجباری | عمق پر کنید, ارتفاع فیدر, پیش فشرده سازی, فشرده سازی اصلی, ضخامت قرص | وزن تبلت, ضخامت, سختی, بیرون ریختن |
| دستگاه پر کردن کپسول | بخش های کپسولی, دیسک دوز, پین های ضربه زدن, اجزای قفل | عمق دوز, خالی, جداسازی کپسول, موقعیت قفل کردن | جداسازی کپسول, قوام را پر کنید, قفل کردن, رد کردن |
| دستگاه بسته بندی بلیستر | قالب گیری, مسیرهای راهنما, قطعات فیدر, صفحه / غلتک آب بندی, مشت زدن | عمق تشکیل, زمین شاخص, دما/فشار آب بندی, موقعیت تغذیه | تشکیل حفره, تغذیه, آب بندی, برش دادن |
| دستگاه پرکن و شمارش تبلت | راهنماهای بطری, نازل تخلیه,سیلندر,پلت فرم شمارش | فرکانس ارتعاش, شمارش ارتفاع سکو, عرض ریل راهنما | تغذیه محصول پایدار, موقعیت بطری و دقت شمارش |
| دستگاه کارتن سازی | مجله کارتن, راهنمای انتقال کارتن, مکانیسم باز کردن کارتن, اجزای فشار دهنده, قطعات گوش تاشو و بسته شدن کارتن | عرض نوار نقاله, موقعیت هل دهنده, موقعیت باز شدن کارتن, موقعیت تاشو و بسته شدن, موقعیت بازرسی | تغذیه کارتن پایدار, باز شدن کارتن قابل اعتماد, درج دقیق محصول, تاشو و آب بندی صحیح, و دقت بازرسی |
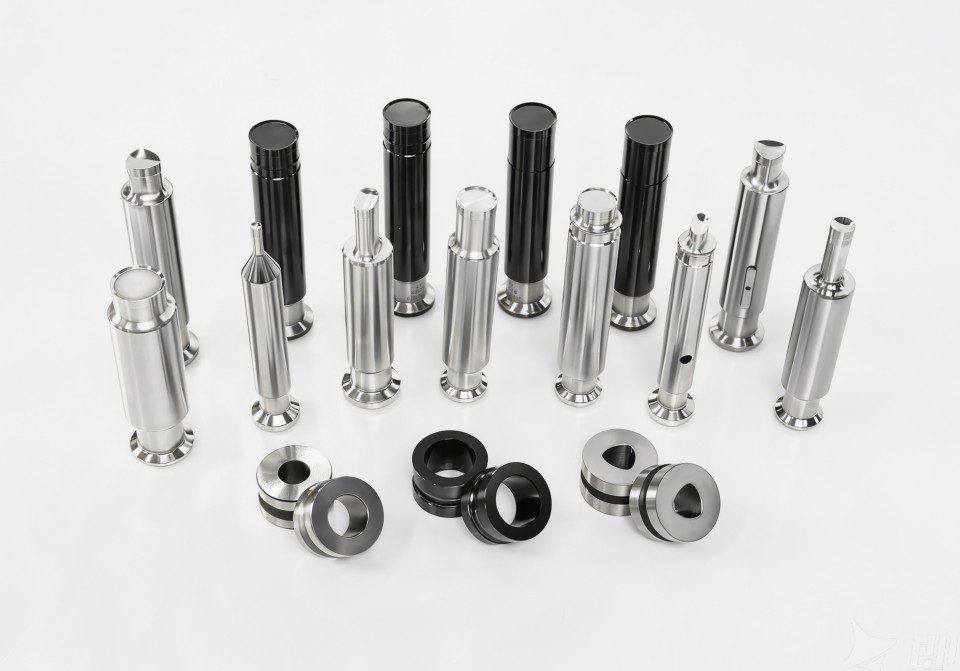
Tablet Press Changeover
تغییر تجهیزات فشرده سازی تبلت عمدتاً شامل پانچ است, می میرد, اجزای فیدر, و تنظیمات فشرده سازی. علاوه بر تعویض ابزار, ممکن است اپراتورها نیاز به تنظیم مجدد عمق پر کنند, فاصله بین فیدر و صفحه گردان, پیش فشرده سازی, تنظیمات اصلی فشرده سازی و جهش.
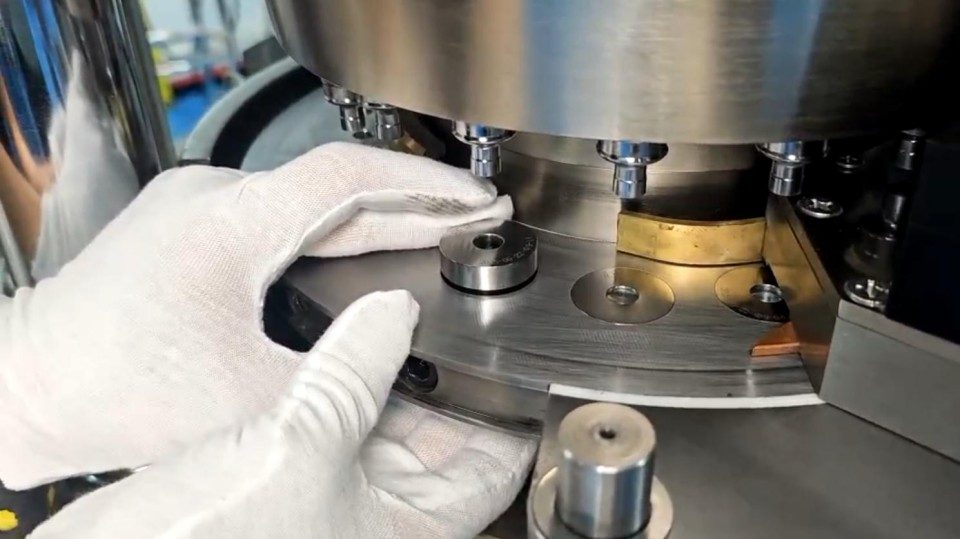
تعویض دستگاه پرکن کپسول
تعویض دستگاه پرکن کپسول دارویی می تواند شامل بخش هایی به اندازه کپسول باشد, دیسک های دوز, پین های ضربه زدن, اجزای خلاء, و قطعات قفل کننده. راه اندازی معمولاً شامل جداسازی کپسول است, موقعیت دوز, خالی, و تعدیل را رد کنید.
تعویض دستگاه بسته بندی تاول
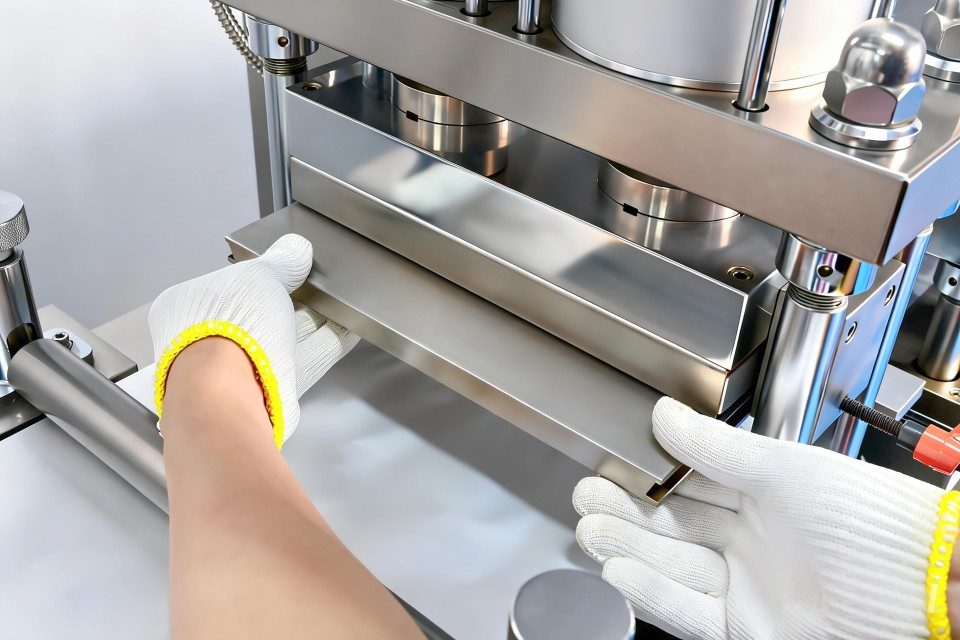
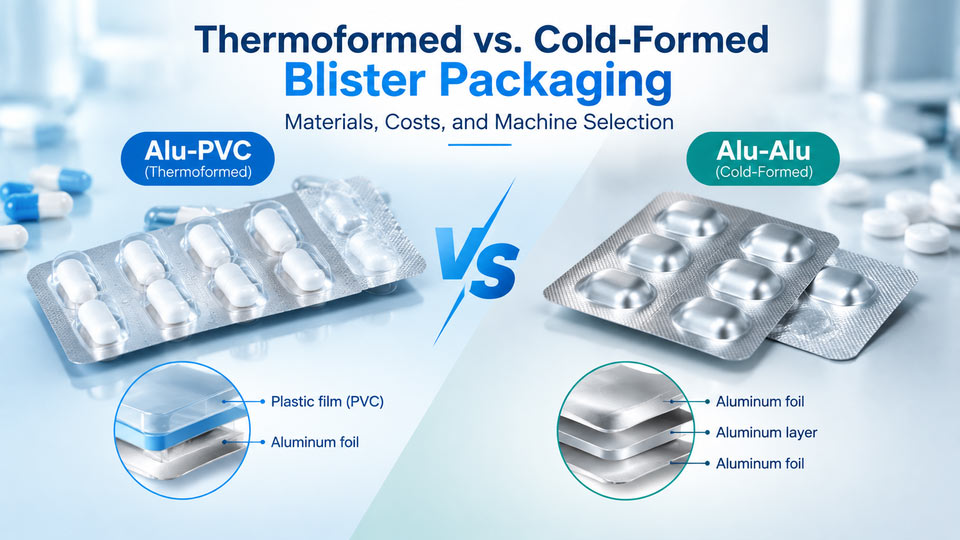
تغییر دستگاه بسته بندی تاول دارویی معمولاً بر شکل گیری تأثیر می گذارد, تغذیه, آب بندی, نمایه سازی, و ایستگاه های پانچ. بسته به فرمت بسته blsiter, قالب گیری, آهنگ های فیدر, ابزار آب بندی, مشت زدن می میرد, راهنماها, و کدگذاری ممکن است نیاز به جایگزینی یا تنظیم داشته باشد.
تغییر دستگاه شمارش و پرکن قرص دارویی
دستگاه شمارش الکترونیکی تغییر روی راهنماهای بطری تأثیر می گذارد, نازل تخلیه, سیلندر, پلت فرم شمارش و موارد دیگر
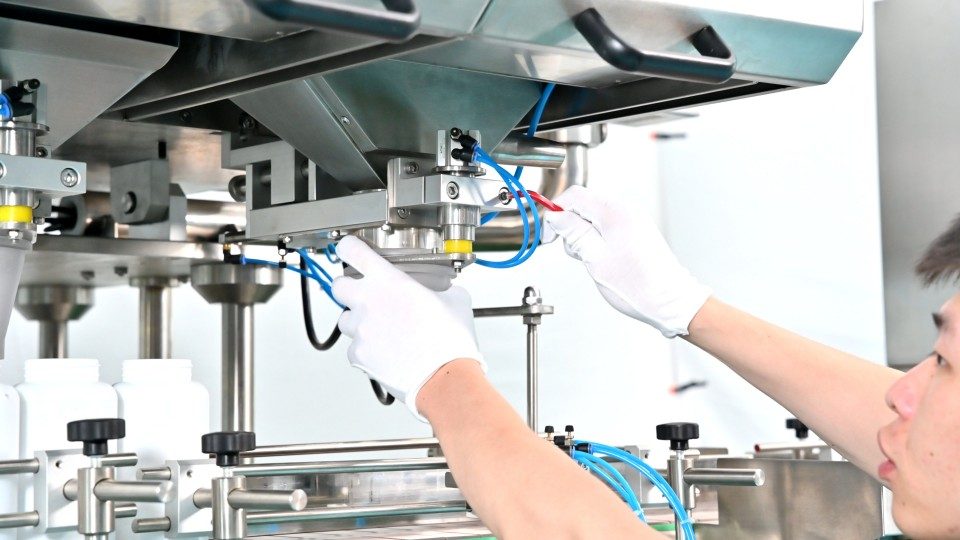
تعویض دستگاه کارتن سازی
دستگاه کارتن سازی تغییر عمدتاً شامل تنظیم تغذیه کارتن است, باز شدن کارتن, درج محصول, تاشو, بسته شدن, و بخش های بازرسی برای قالب کارتن بعدی. نقاط نصب معمولی شامل مجله کارتن است, راهنمای انتقال کارتن, مکانیسم باز کردن کارتن, عرض نوار نقاله, مکانیزم هل دهنده, مکانیزم تا کردن گوش و بسته شدن کارتن, و موقعیت بازرسی. این تنظیمات به حفظ ثبات تغذیه کارتن کمک می کند, درج دقیق محصول, بسته شدن کارتن قابل اعتماد, و بازرسی صحیح در هنگام راه اندازی مجدد.
Ruida Packing طراحی متمرکز بر تغییر را برای چندین خانواده ماشین اعمال می کند. به عنوان مثال, را دستگاه تاول از قالب های مدولار با ریل های راهنمای کشویی استفاده می کند, امکان تعویض قالب بدون ابزار در زیر 14 دقایقی. این پرس قرص چرخشی اجازه می دهد تا قالب ها با دست و بدون چکش نصب شوند, استفاده از پیچ های صاف برای موقعیت یابی سریع تر و تکرارپذیرتر. در دستگاه پر کردن کپسول اتوماتیک, مجموعههای میله پرکننده کشویی و قالبهای بالایی و پایینی با موقعیتیابی سریع، امکان تغییر استاندارد کامل ابزار و سیستم پرکننده را در حدود 60 دقایقی.
تغییر روتین نیز با تغییر مهندسی یا سیستم متفاوت است. اصلاحی در طراحی ابزار, منطق دستور پخت, پیکربندی نرم افزار, یا عنصر دیگری که می تواند بر کیفیت محصول تأثیر بگذارد ممکن است نیاز به رسمی داشته باشد تغییر کنترل به جای راه اندازی معمولی.
چرا تغییر دارویی اینقدر طول می کشد؟?
زمانی که کار کنترل شده ضروری با جستجوی قابل اجتناب ترکیب شود، تغییر کند می شود, در انتظار, تنظیم مکرر, و راه اندازی مجدد ناپایدار.
تمیز کردن و حذف قطعه تماس با محصول
تمیز کردن می تواند به طور قانونی سهم زیادی از زمان تغییر زمانی که اجزا باید حذف شوند را مصرف کند, تمیز کرد, مورد بازرسی قرار گرفت, و دوباره مونتاژ شد. دامنه بستگی به محصول دارد, تجهیزات, استراتژی کمپین, استفاده بعدی, و مورد تایید روش تمیز کردن.
ضعیف سازمان تغییر بخش
قطعات تغییر گم شده یا ضعیف ذخیره شده، زمان خرابی را به زمان جستجو تبدیل می کند. مجموعه کامل قطعات باید قبل از اینکه دستگاه به مرحله راه اندازی برسد، شناسایی و در دسترس باشد.
تنظیم دستی بیش از حد
تنظیم دستی زمانی که موقعیتهای دستگاه را نمیتوان بهطور قابل اعتماد بازتولید کرد، کند است. راهنماها, فیدرها, حسگرها, و ایستگاه هایی که به شدت به قضاوت اپراتور وابسته هستند اغلب آزمون و خطا ایجاد می کنند.
دستور العمل های ماشین نادرست یا در دسترس نیست
دستور غذاها فقط زمانی در زمان صرفه جویی می کنند که تنظیمات صحیح با پیکربندی فیزیکی صحیح مطابقت داشته باشد. یک دستور پخت منسوخ, تغییر غیر مجاز, یا انتخاب اشتباه محصول می تواند عیب یابی را افزایش دهد.
در انتظار بازرسی و تایید
زمانی که مسئولیتها و زمانبندی قبل از خاموش شدن برنامهریزی نشده بود، تأیید لازم به انتظار قابل اجتناب تبدیل میشود.. کاهش زمان توقف باید هماهنگی را بهبود بخشد, چک ها را دور نزنیم.
تکرار آزمون و خطا در حین راه اندازی مجدد
تنظیم مکرر پس از راه اندازی نشان می دهد که راه اندازی به اندازه کافی قابل تکرار نیست. ISPE استارت آپ را به عنوان بخشی متمایز از تغییر تلقی می کند و راه اندازی ناپایدار را با تنوع در راه اندازی پیوند می دهد., محصول, یا مواد.
چگونه می توانید زمان توقف تغییر داروها را کاهش دهید?
با حذف کارهای قابل اجتناب از دوره توقف ماشین و در عین حال حفظ فاصله، زمان خرابی را کاهش دهید, تمیز کردن, راه اندازی, و کنترل های راستی آزمایی.
فعالیتهای تغییر داخلی و خارجی را جدا کنید
فعالیت های داخلی نیازمند تجهیزات متوقف شده است; فعالیتهای خارجی میتوانند خارج از آن پنجره بحرانی خرابی رخ دهند. این تمایز برای تبادل یک دقیقهای قالب مرکزی است (آهنگر). فعالیت های داخلی شامل حذف قطعات تماس با محصول است, تغییرات ابزار, تنظیمات مکانیکی, و بررسی های نهایی راه اندازی. فعالیت های خارجی شامل قسمت های تغییر تمیز قبل از مرحله بندی است, تهیه ابزار و اسناد, تایید دستور العمل ها, و سازماندهی مواد مورد نیاز قبل از خاموش شدن.
[تصویر 5 جای جای - آهنگر: فعالیت های تغییر داخلی در مقابل خارجی]
از اصول SMED استفاده کنید
SMED کار تغییر را بازسازی می کند; نوید یک زمان تغییر جهانی دارویی را نمی دهد. توالی واقعی را ترسیم کنید و انتظار را شناسایی کنید, راه رفتن, جستجو, تنظیم مکرر, و کاری که می تواند به طور قانونی خارج از زمان توقف ماشین حرکت کند.
ابزارهای قبل از مرحله, مواد, و تغییر قطعات
پیش صحنهسازی، کار آمادهسازی را از زمان توقف تولید دور نگه میدارد. قطعات مورد نیاز را بررسی کنید, ابزار, و اطلاعات راه اندازی قبل از خاموش شدن در حالی که از اجزای کنترل شده محافظت می شود.
از طرح های موقعیت یابی سریع و قابل تکرار استفاده کنید
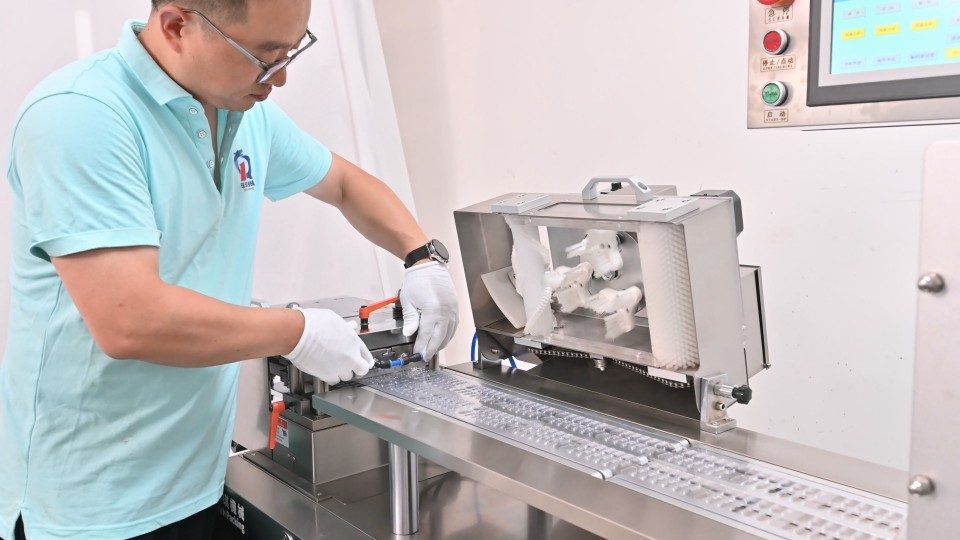
هنگامی که حذف سریعتر با نصب قابل تکرار جفت می شود، ویژگی های انتشار سریع ارزش افزوده می کنند. پین های مکان یابی, قطعات کلید دار, گیره های سریع, توقف های مکانیکی, و مجموعه های مدولار می توانند تنظیم را کاهش دهند.
دستور العمل های HMI و تنظیمات ماشین را استاندارد کنید
دستور العمل های کنترل شده به بازتولید مجموعه پارامترهای شناخته شده کمک می کند. شناسایی دستور غذا, دسترسی مجاز, کنترل پیکربندی, و قابلیت ردیابی برای داده های مربوط به GMP مهم است.
از مقیاس های موقعیت استفاده کنید, علائم مرجع, و Setup Records
نقاط مرجع تکرار شونده تنظیم پس از تغییر را کاهش می دهد. ترازو, توقف های مکانیکی, موقعیت های سروو, و مقادیر تنظیم شده مستند می توانند راهنماها را برگردانند, حسگرها, و فیدرهای نزدیک به موقعیت های ایجاد شده.
کارهای موازی را در صورت امکان اجرا کنید
فعالیتهای مستقل در صورت ایمنی میتوانند به صورت موازی اجرا شوند, کنترل های GMP, و وابستگی های وظیفه ای این اجازه را می دهد. هدف حذف انتظار سریال غیر ضروری است.
استاندارد کردن تأیید راه اندازی مجدد
یک بررسی راهاندازی مجدد تعریفشده، نقطه پایانی واضحی برای تغییر میدهد و آزمون و خطای کنترلنشده را کاهش میدهد.. هر خانواده تجهیزات باید آنچه را که باید قبل از ازسرگیری تولید معمول بررسی شود، تعریف کند.
رایج ترین اشتباهات تغییر دارویی چیست؟?
رایج ترین اشتباهات زمانی رخ می دهد که قطعات فیزیکی, تنظیمات الکترونیکی, اسناد, و راستیآزمایی همان پیکربندی تولید را توصیف نمیکند.
نمونههای معمولی شامل قطعات فرمت اشتباه یا ناقص است, حسگرها در موقعیت قبلی باقی مانده اند, دستور العمل های اشتباه یا کنترل نشده, عدم تطابق ترخیص خطوط حل نشده, مراجع نصب ثبت نشده, کدنویسی یا تغییرات بازرسی از دست رفته, و قبل از شروع مجدد چک ها را آزاد کنید.
اصلاح مکرر همان سنسور, راهنمای, دستور پخت, یا موقعیت ابزار کاندیدای استانداردسازی است. اگر یک اختلاف می تواند بر کیفیت محصول تأثیر بگذارد یا از رویه تأیید شده خارج شود, باید وارد فرآیند انحراف یا سیستم کیفیت سایت شود نه اینکه با تنظیم مکرر ماشین پنهان شود..
چگونه باید عملکرد تغییر سنجیده شود?
عملکرد تغییر باید از معیارهای به طور مداوم تعریف شده برای پوشش زمان استفاده کند, پایداری راه اندازی, ضرر مادی, و بازیابی تولید.
زمان تغییر
زمان تغییر تنها زمانی مفید است که مرز اندازه گیری آن ثابت بماند. از نقاط شروع و پایان یکسان در محصولات استفاده کنید, خطوط, تغییر می کند, و پروژه های بهبود.
اولین محصول خوب پس از راه اندازی مجدد
عملکرد اول محصول خوب نشان می دهد که آیا راه اندازی خروجی قابل قبولی را بدون تنظیم طولانی مدت ایجاد می کند یا خیر. اگر راهاندازی مجدد همچنان به تنظیمات طولانیتری نیاز داشته باشد، جایگزینی سریعتر ابزارها پیشرفتی محسوب نمیشود.
ضایعات راه اندازی و دوباره کاری
ضایعات راهاندازی هزینههای مواد ناشی از راهاندازی مجدد ناپایدار را دریافت میکند. این تلفات را نشان میدهد که معیارهای فقط در زمان خرابی میتوانند از دست بدهند.
خرابی مربوط به تغییر
زمان از کار افتادگی زمانی که به دلایل تقسیم شود قابل اجراتر می شود. دسته بندی های مفید شامل تمیز کردن است, ترخیص خط, راه اندازی مکانیکی, در انتظار, تایید, و تنظیم مجدد را راه اندازی کنید.
OEE و در دسترس بودن تولید
اثربخشی کلی تجهیزات (OEE) و در دسترس بودن زمینه را فراهم می کند اما نباید جایگزین اقدامات تغییر مستقیم شود. شورای بین المللی هماهنگی (من) Q10 از نظارت بر عملکرد فرآیند و بهبود مستمر پشتیبانی می کند اما هیچ هدف تغییر جهانی را تعیین نمی کند.
سوالات متداول
تغییر تولید دارویی چیست؟?
این انتقال کنترل شده از یک شرایط تولید به شرایط دیگر است, از جمله ترخیص مورد نیاز, تمیز کردن, راه اندازی, راه اندازی, و فعالیت های راستی آزمایی.
آیا هر تغییر دارویی نیاز به روش تمیز کردن یکسانی دارد؟?
خیر. محدوده تمیز کردن بستگی به محصول دارد, تجهیزات, استراتژی کمپین, استفاده قبلی و بعدی, و روش تمیز کردن تایید شده.
تفاوت بین تغییر و ترخیص خط چیست؟?
تغییر، انتقال کامل است; ترخیص خط یک کنترل در آن است. ابزار تغییر می کند, راه اندازی, دستور العمل ها, و راستیآزمایی راهاندازی مجدد فعالیتهای جداگانهای هستند.
تفاوت بین تمیز کردن و ترخیص خط چیست؟?
تمیز کردن باقیمانده ها و آلودگی ها را از بین می برد; ترخیص خط، مطالب و اطلاعات قبلی یا نادرست را حذف می کند. یکی به طور خودکار جایگزین دیگری نمی شود.
تغییر دارو چقدر باید طول بکشد؟?
زمان جهانی وجود ندارد. مدت زمان بستگی به تجهیزات دارد, تفاوت های محصول, محدوده تمیز کردن, پیچیدگی قالب, الزامات تأیید, و مرز اندازه گیری.
چگونه می توان زمان تغییر دارو را کاهش داد؟?
کارهای قابل اجتناب را به جای کنترل های ضروری حذف کنید. قطعات پیش از مرحله, کار داخلی و خارجی را جدا کنید, استاندارد کردن تنظیمات, هماهنگ کردن وظایف, و تنظیم مجدد راه اندازی را کاهش دهید.
SMED در تولید دارو چیست؟?
SMED روشی برای کاهش زمان راه اندازی با جداسازی فعالیت های داخلی و خارجی است. ترخیص کالا از گمرک مربوط به GMP, تمیز کردن, مستندات, و تأیید هنوز باقی است.
قطعات تغییر در ماشین آلات دارویی چیست؟?
قطعات تغییر اجزایی هستند که برای محصول یا قالب بسته بندی دیگری جایگزین یا تغییر مکان داده می شوند, مانند مشت, می میرد, قطعات به اندازه کپسول, قالب های تاول, راهنماها, و بیشتر.
عملکرد تغییر دارویی چگونه اندازه گیری می شود?
اقدامات مفید شامل زمان تغییر است, اولین محصول خوب, قراضه راه اندازی, خرابی مربوط به تغییر, و در دسترس بودن. تعاریف منسجم ضروری است.
نتیجهگیری
یک تغییر تولید دارویی سریعتر همچنان باید ترخیص خط کنترل شده را حفظ کند, تمیز کردن, راه اندازی تجهیزات, تایید پارامتر, و کیفیت را دوباره راه اندازی کنید.
قوی ترین پیشرفت ها از حذف جستجوی قابل اجتناب حاصل می شود, در انتظار, تنظیم مکرر, و راه اندازی آزمون و خطا در حالی که کنترل های مورد نیاز را دست نخورده نگه می دارد. ارزیابی کنید ماشین آلات دارویی نه تنها با سرعت نامی, اما با آنچه باید تمیز شود, تغییر کرد, تنظیم شده است, تکثیر شده است, و قبل از از سرگیری تولید معمول تأیید شده است.
مراجع
هنری جی آر. نحوه توسعه و اجرای برنامه تغییر سریع. مهندسی داروسازی / ISPE, 2002.
کمیسیون اروپا. جلد EudraLex 4, قسمت اول, فصل 5: تولید, بخش 5.45.
ایالات متحده. سازمان غذا و داروی. راهنمای بازرسی: اعتبار سنجی فرآیندهای پاکسازی (7/93).
کمیسیون اروپا. جلد EudraLex 4, ضمیمه 11: سیستم های کامپیوتری, بخش 9-12.
موسسه Lean Enterprise. تبادل یک دقیقه ای قالب (آهنگر).
سازمان بهداشت جهانی. شیوه های تولید خوب WHO برای محصولات دارویی: اصول اصلی. TRS 986, ضمیمه 2, 2014.
شورای بین المللی هماهنگی. سیستم کیفیت دارویی ICH Q10.
کد الکترونیکی مقررات فدرال. 21 CFR §211.130: عملیات بسته بندی و لیبل گذاری.