Un cambio di produzione farmaceutica è la transizione controllata da un lotto, prodotto, forza, misurare, o il formato di confezionamento alla tiratura successiva. Può includere l'autorizzazione alla linea, pulizia, cambiare parti, impostazione degli utensili, regolazioni della macchina, modifiche alla ricetta, prove di avvio, ispezione, e riavviare la verifica.
I cambi formato scarsamente controllati aumentano i tempi di inattività e il rischio di scambi, residui, impostazioni errate, errori di imballaggio, o avvio instabile. L’obiettivo non è semplicemente una sostituzione più rapida degli utensili, ma un ritorno controllato alla produzione di routine.
Che cos'è un cambio di produzione farmaceutica?
Un passaggio alla produzione farmaceutica è il processo completo di conversione di una macchina o di una linea di produzione da una condizione di produzione definita a un'altra.
La Società Internazionale di Ingegneria Farmaceutica (ISPE) separa il passaggio dalla pulizia, impostare, e avvio, chiarendo che l'impostazione da sola è solo una parte della transizione.
Cosa significa "cambio" nella produzione farmaceutica?
Il cambio copre il lavoro controllato necessario per chiudere la tiratura precedente, configurare il successivo, e ripristinare una produzione accettabile.
Le attività tipiche includono la rimozione del materiale, distanza dalla linea, pulizia, sostituzione di attrezzature o parti di formato, regolazione guide e sensori, selezione della corretta interfaccia uomo-macchina (HMI) o controllore logico programmabile (PLC) ricetta, e riavviare la verifica.
Dove inizia e finisce il passaggio?
Il passaggio al formato necessita di punti di inizio e fine coerenti se si vuole confrontare in modo significativo il tempo di cambio.
Un sito può iniziare a cronometrare quando l'esecuzione precedente si interrompe e terminare dopo che la nuova configurazione ha superato i controlli di riavvio. Un cambio di dimensione dello stesso prodotto, passaggio da prodotto a prodotto, e il cambio di fine campagna può richiedere una pulizia diversa, sdoganamento, impostare, e ambiti di verifica.
Cambio vs Spazio libero vs Pulizia
Il passaggio è la transizione completa; lo sgombero e la pulizia della linea sono controlli separati al suo interno.
| Attività | Scopo principale | Ambito tipico | Principali rischi controllati |
| Cambio | Passa alla successiva condizione approvata | Liquidazione, pulizia, cambiare parti, impostare, avvio, verifica | Transizione e tempi di inattività errati |
| Distanza dalla linea | Rimuovi gli elementi precedenti o non necessari | Prodotto, componenti, materiali stampati, documenti, sciupare | Errori e materiali sbagliati |
| Pulizia | Rimuovere residui e contaminanti | Parti a contatto con il prodotto, attrezzatura, aree definite | Trasloco e contaminazione |
Una linea dall'aspetto vuoto non è automaticamente pulita, e l'attrezzatura pulita non viene automaticamente ripulita da etichette o documenti precedenti.
Quali sono le fasi principali di un cambiamento della produzione farmaceutica?
Una commutazione controllata passa dalla chiusura della corsa precedente all'autorizzazione, pulizia, configurazione dell'attrezzatura, verifica di avvio, e rilascio per la produzione di routine.
Interrompere il lotto precedente e rimuovere i materiali rimanenti
Chiudere l'esecuzione precedente prima di introdurre la configurazione successiva. Prodotto rimanente, componenti dell'imballaggio, rifiuta, campioni, sciupare, e i lavori in corso devono essere gestiti secondo la procedura approvata.
Completa sgombero della linea
L'autorizzazione alla linea conferma che i materiali e le informazioni precedenti o non necessari non entreranno nell'operazione successiva. Buone pratiche di fabbricazione dell’Unione Europea (Unione Europea GMP) Capitolo 5 richiede che le linee e le attrezzature di confezionamento siano prive di prodotti precedenti, materiali, o documenti non richiesti per l'operazione in corso, utilizzando un'apposita lista di controllo.
Pulire l'attrezzatura e l'area di produzione
La pulizia rimuove residui e contaminazioni secondo la procedura applicabile. La guida all’ispezione per la convalida della pulizia della FDA riconosce che lotti dello stesso prodotto e modifiche di prodotto possono utilizzare processi di pulizia diversi quando le procedure scritte definiscono chiaramente quando ciascuno di essi si applica.
Sostituire le parti modificate, Utensileria, e componenti a contatto con il prodotto
Installa le parti richieste per il successivo formato di prodotto o pacchetto. Gli esempi includono punzoni e matrici, parti delle dimensioni di una capsula, stampi per blister, guide per bottiglie, stelle, componenti di tappatura, guide in cartone, e parti in formato busta.
Regola le impostazioni della macchina e carica la ricetta corretta
Le parti fisiche e le impostazioni elettroniche devono corrispondere allo stesso formato approvato. Le ricette HMI o PLC possono memorizzare parametri, ma non verificano l'attrezzatura fisica. Per ricette elettroniche rilevanti per GMP, accesso, modifiche alla configurazione, e gli audit trail dovrebbero seguire i controlli convalidati del sistema computerizzato.
Esegui una prova di avvio e verifica la nuova configurazione
Una prova di avvio o un'esecuzione di verifica conferma che la nuova configurazione può produrre risultati accettabili. I controlli possono includere il riempimento, formando, chiusura o sigillatura, codifica, ispezione, e rifiutare le funzioni.
Rilascio per la produzione di routine
La conversione viene completata solo dopo che sono stati soddisfatti i controlli di configurazione e riavvio richiesti. Il primo prodotto che si muove attraverso la macchina non è necessariamente il punto finale.
[IMMAGINE 2 SEGNAPOSTO — Flusso di lavoro per il passaggio al settore farmaceutico]
Cos'è l'autorizzazione alla linea nell'industria farmaceutica?
Lo sdoganamento nell'industria farmaceutica è il controllo controllato dei prodotti precedenti o non necessari, materiali, componenti, e le informazioni sono state rimosse prima dell'inizio della successiva operazione applicabile.
Importa soprattutto su linee di confezionamento dove prodotti diversi, punti di forza, etichette, cartoni, volantini, e i componenti stampati possono condividere la stessa area.
Cosa deve essere rimosso durante lo sgombero della linea?
L'eliminazione della riga dovrebbe rimuovere gli elementi dell'operazione precedente che non sono necessari per quella corrente. A seconda della procedura operativa standard (SOP), questo può includere il prodotto, componenti dell'imballaggio, etichette, cartoni, volantini, elementi rifiutati, campioni di codifica, documenti, etichette di stato, e rifiuti. Le GMP dell'UE includono specificamente i prodotti precedenti, materiali, e documenti non richiesti per l'operazione di imballaggio in corso.
Quali attrezzature e controlli dell'area sono richiesti?
La distanza dalla linea dovrebbe coprire i luoghi in cui gli elementi della corsa precedente possono rimanere inosservati, non solo superfici macchina visibili. I controlli tipici includono gli alimentatori, trasportatori, binari di guida, rientranze della macchina, stazioni di codifica, sistemi di ispezione, rifiutare gli scivoli, e aree di accumulo.
Etichette, Materiali stampati, e documenti da verificare
I materiali di imballaggio stampati richiedono un attento controllo a causa di un'etichetta errata, cartone, volantino, o il codice variabile può creare confusione tra i prodotti. Le GMP dell’UE richiedono operazioni di imballaggio per ridurre al minimo la contaminazione incrociata, confusione, e sostituzioni.
Negli Stati Uniti, 21 CFR 211.130 richiede un'ispezione prima dell'uso per confermare che i prodotti farmaceutici precedenti e i materiali di imballaggio o di etichettatura non idonei siano stati rimossi, con l'ispezione documentata.
Chi esegue e conferma lo sgombero della linea?
La responsabilità dovrebbe essere definita dalle procedure approvate dal produttore e dal sistema di qualità farmaceutica. La POS dovrebbe specificare il personale addestrato o autorizzato, chi effettua il sopralluogo, chi lo registra, e se è necessaria una verifica separata.
Errori comuni di autorizzazione della linea
I fallimenti di solito derivano da un'ispezione fisica incompleta piuttosto che dalla mancanza di documentazione. Esempi tipici sono la firma prima dell'ispezione, controllando solo le superfici visibili, lasciando etichette vicino alla stampante, trascurare le aree di scarto, o riavviare prima che le discrepanze vengano risolte.
[IMMAGINE 3 SEGNAPOSTO — Controlli di autorizzazione della linea farmaceutica]
Quali impostazioni dell'attrezzatura e parti di modifica devono essere modificate?
Il cambio delle attrezzature farmaceutiche varia a seconda della macchina perché ogni processo utilizza utensili diversi, parti di formato, componenti a contatto con il prodotto, sensori, e punti di regolazione meccanica.
| Attrezzatura | Parti di modifica tipiche | Principali aggiustamenti | Riavvia la messa a fuoco |
| Pressa per compresse | Pugni, muore, alimentatore forzato | Profondità di riempimento, altezza dell'alimentatore, precompressione, compressione principale, spessore della compressa | Peso della compressa, spessore, durezza, espulsione |
| Capsule Riemping Machine | Segmenti di capsule, disco dosatore, perni di compressione, componenti di bloccaggio | Profondità di dosaggio, vuoto, separazione delle capsule, posizione di bloccaggio | Separazione delle capsule, consistenza del riempimento, bloccaggio, rifiuto |
| Macchina confezionatrice blister | Formatura dello stampo, tracce guida, parti dell'alimentatore, piastra/rullo di tenuta, punzonatura | Profondità di formazione, passo dell'indice, temperatura/pressione di saldatura, posizione di alimentazione | Formazione di cavità, alimentazione, sigillatura, taglio |
| Macchina per il conteggio e il riempimento delle compresse | Guide per bottiglie, Ugello di scarico,cilindro,piattaforma di conteggio | Frequenza di vibrazione, conteggio dell'altezza della piattaforma, larghezza della guida | Alimentazione stabile del prodotto, posizionamento delle bottiglie e precisione del conteggio |
| Macchina astucciatrice | Rivista di cartone, guide di trasporto cartoni, meccanismo di apertura del cartone, componenti dello spintore, componenti per la piegatura delle orecchie e la chiusura del cartone | Larghezza del trasportatore, posizione dello spintore, posizione di apertura del cartone, posizione di piegatura e chiusura, posizione di ispezione | Alimentazione stabile del cartone, apertura affidabile del cartone, inserimento accurato del prodotto, piegatura e sigillatura corrette, e precisione dell'ispezione |
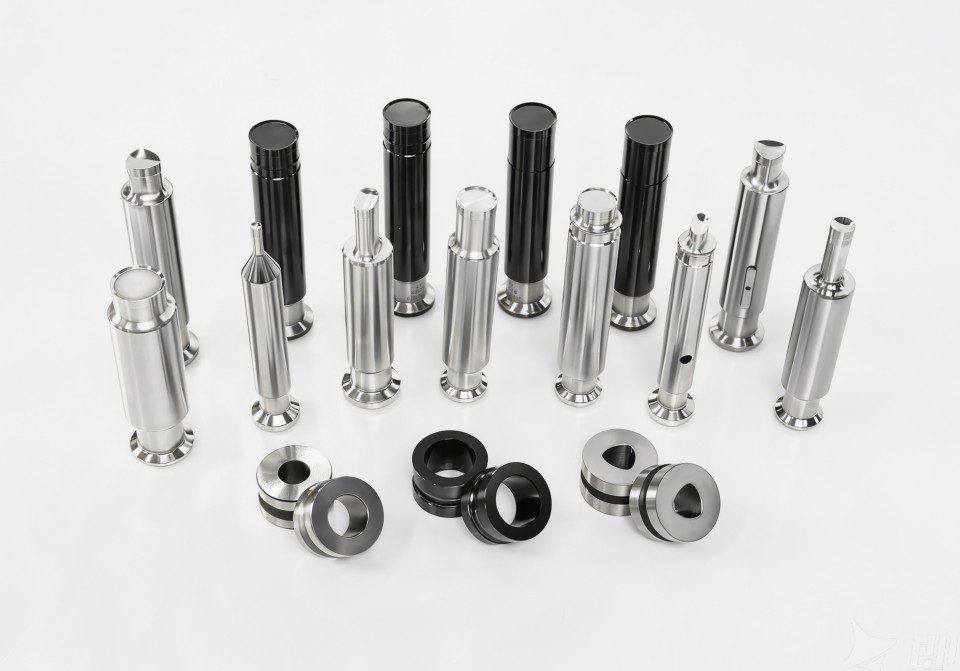
Commutazione della pressione del tablet
Il cambio dell'attrezzatura per la compressione delle compresse coinvolge principalmente i punzoni, muore, componenti dell'alimentatore, e impostazioni di compressione. Oltre alla sostituzione degli utensili, gli operatori potrebbero dover reimpostare la profondità di riempimento, Lo spazio tra l'alimentatore e il piatto rotante, precompressione, principali impostazioni di compressione ed espulsione.
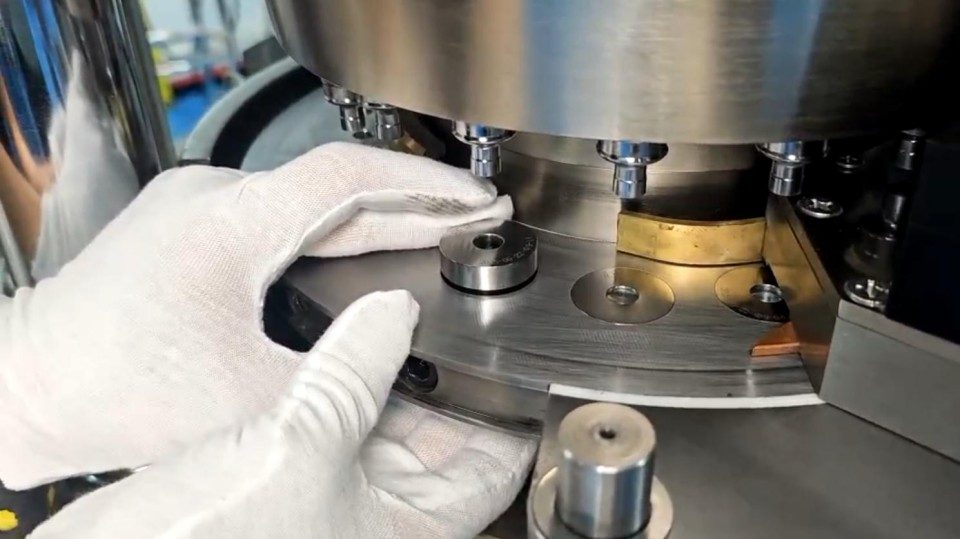
Cambio macchina riempitrice capsule
Cambio macchina riempitrice per capsule farmaceutiche può coinvolgere segmenti delle dimensioni di una capsula, dischi dosatori, perni di compressione, componenti del vuoto, e parti di bloccaggio. La configurazione normalmente include la separazione delle capsule, posizione di dosaggio, vuoto, e rifiutare la regolazione.
Cambio macchina confezionatrice blister
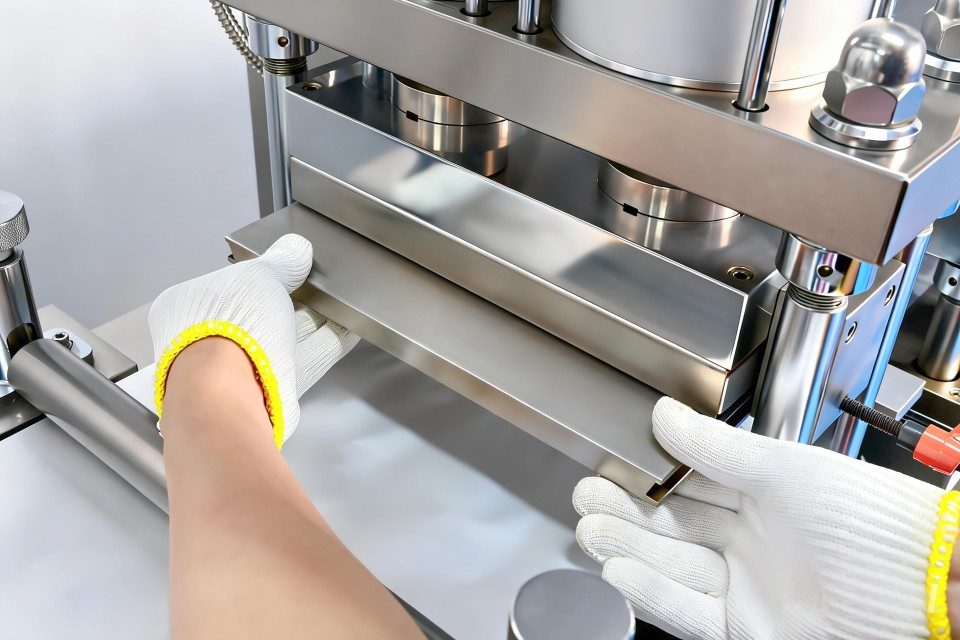
Il cambio di macchine confezionatrici per blister farmaceutici in genere influisce sulla formatura, alimentazione, sigillatura, indicizzazione, e stazioni di punzonatura. A seconda del formato del pacchetto blsiter, formatura di stampi, piste di alimentazione, strumenti di sigillatura, matrici per punzonatura, guide, e la codifica potrebbe richiedere la sostituzione o la regolazione.
Conteggio di compresse farmaceutiche e cambio riempitrice
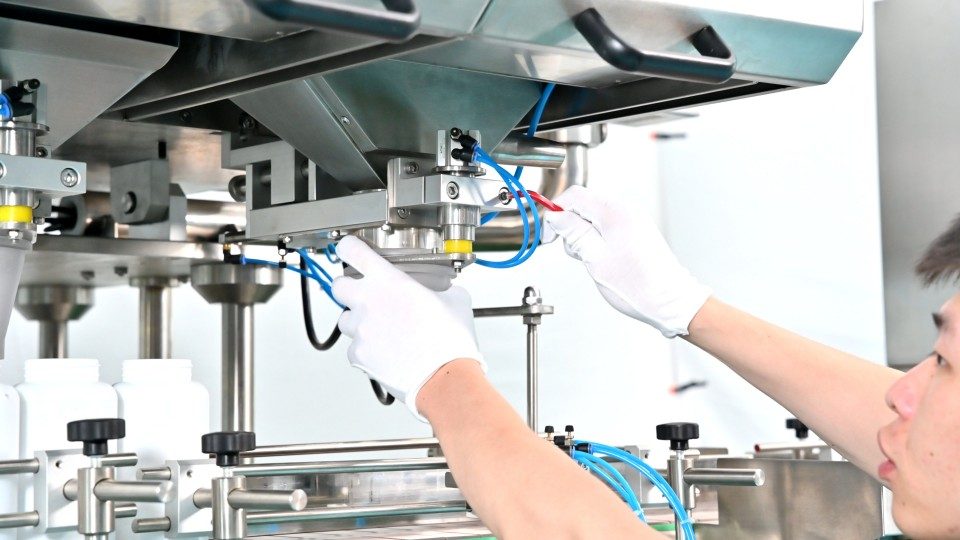
Contatrice elettronica il cambio influisce sulle guide delle bottiglie, ugello di scarico, cilindro, piattaforma di conteggio e altro ancora
Cambio macchina astucciatrice
Macchina astucciatrice il cambio comporta principalmente la regolazione dell'alimentazione del cartone, apertura del cartone, inserimento prodotto, pieghevole, chiusura, e sezioni di ispezione per il formato di cartone successivo. I punti di installazione tipici includono il magazzino cartoni, guide di trasporto cartoni, meccanismo di apertura del cartone, larghezza del trasportatore, meccanismo di spinta, meccanismo di piegatura delle orecchie e di chiusura del cartone, e posizione di ispezione. Queste regolazioni aiutano a mantenere stabile l'alimentazione dei cartoni, inserimento accurato del prodotto, chiusura affidabile del cartone, e corretta ispezione durante il riavvio.
Ruida Packing applica la progettazione focalizzata sul cambiamento a diverse famiglie di macchine. Per esempio, IL macchina per blister utilizza stampi modulari con guide scorrevoli, consentendo la sostituzione dello stampo senza attrezzi in basso 14 minuti. IL comprimitrice rotativa consente l'installazione manuale degli stampi senza martellare, utilizzando viti piatte per un posizionamento più rapido e ripetibile. Su riempitrice automatica di capsule, i gruppi di aste di riempimento a scorrimento e gli stampi superiore e inferiore a posizionamento rapido consentono un cambio completo standard dell'attrezzatura e del sistema di riempimento in circa 60 minuti.
Anche la conversione di routine è diversa da una modifica tecnica o di sistema. Una modifica alla progettazione degli utensili, logica della ricetta, configurazione del software, o un altro elemento che può influenzare la qualità del prodotto potrebbe richiedere formalità cambiare controllo piuttosto che una configurazione ordinaria.
Perché il passaggio al settore farmaceutico richiede così tanto tempo?
Il passaggio diventa lento quando il lavoro controllato necessario è combinato con ricerche evitabili, in attesa, aggiustamento ripetuto, e riavvio instabile.
Pulizia e rimozione delle parti a contatto con il prodotto
La pulizia può legittimamente consumare gran parte del tempo di cambio quando i componenti devono essere rimossi, pulito, ispezionato, e rimontato. L'ambito dipende dal prodotto, attrezzatura, strategia della campagna, prossimo utilizzo, e quello approvato procedura di pulizia.
Scarsa organizzazione delle parti di modifica
Parti di ricambio mancanti o archiviate in modo inadeguato trasformano i tempi di inattività in tempi di ricerca. Il set di parti completo deve essere identificato e disponibile prima che la macchina raggiunga quella fase di configurazione.
Regolazione manuale eccessiva
La regolazione manuale è lenta quando le posizioni della macchina non possono essere riprodotte in modo affidabile. Guide, alimentatori, sensori, e le stazioni che dipendono fortemente dal giudizio dell'operatore spesso creano tentativi ed errori.
Ricette macchina errate o non disponibili
Le ricette fanno risparmiare tempo solo quando le impostazioni corrette corrispondono alla configurazione fisica corretta. Una ricetta obsoleta, modifica non autorizzata, o la selezione errata del prodotto può aumentare la risoluzione dei problemi.
In attesa di ispezione e verifica
L'attesa della verifica obbligatoria diventa evitabile quando responsabilità e tempistiche non sono state pianificate prima della chiusura. La riduzione dei tempi di inattività dovrebbe migliorare il coordinamento, non aggirare i controlli.
Ripetuti tentativi ed errori durante il riavvio
La frequente regolazione post-avvio indica che la configurazione non è sufficientemente ripetibile. L'ISPE tratta l'avvio come una parte distinta del passaggio e collega l'avvio instabile con la variazione dell'impostazione, prodotto, o materiali.
Come ridurre i tempi di inattività del cambio produzione farmaceutico?
Riduci i tempi di inattività rimuovendo il lavoro evitabile dal periodo di fermo macchina preservando allo stesso tempo lo spazio libero, pulizia, impostare, e controlli di verifica.
Attività di transizione interne ed esterne separate
Le attività interne richiedono l'arresto delle apparecchiature; le attività esterne possono verificarsi al di fuori di tale finestra di inattività critica. Questa distinzione è fondamentale per lo scambio di stampi in un solo minuto (FABBRO). Le attività interne includono la rimozione delle parti a contatto con il prodotto, cambiamenti di attrezzatura, regolazioni meccaniche, e controlli finali di configurazione. Le attività esterne includono la pre-organizzazione di parti di modifica pulita, preparazione di strumenti e documenti, conferma delle ricette, e organizzare i materiali necessari prima della chiusura.
[IMMAGINE 5 TITOLARE DEL POSTO – FABBRO: Attività di passaggio interne ed esterne]
Applicare i principi SMED
SMED ristruttura il lavoro di transizione; non promette un tempo universale di transizione farmaceutica. Mappare la sequenza effettiva e identificare l'attesa, a piedi, ricerca, aggiustamento ripetuto, e lavoro che può legittimamente spostarsi al di fuori del tempo di fermo macchina.
Strumenti pre-stage, Materiali, e Cambia parti
La pre-allestimento evita che il lavoro di preparazione venga interrotto dai tempi di inattività della produzione. Controllare le parti richieste, utensili, e impostare le informazioni prima dello spegnimento proteggendo al tempo stesso i componenti controllati.
Utilizza progetti di posizionamento ripetibili e a sgancio rapido
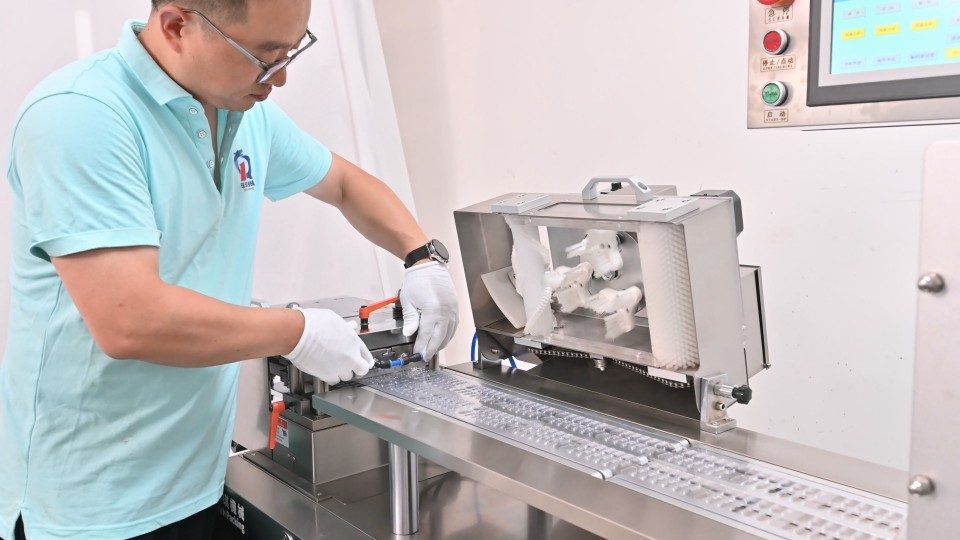
Le funzionalità di rilascio rapido aggiungono valore quando una rimozione più rapida è abbinata a un'installazione ripetibile. Perni di posizionamento, parti con chiave, morsetti rapidi, arresti meccanici, e i gruppi modulari possono ridurre la regolazione.
Standardizzare le ricette HMI e le impostazioni della macchina
Le ricette controllate aiutano a riprodurre set di parametri noti. Identificazione della ricetta, accesso autorizzato, controllo della configurazione, e la tracciabilità rimangono importanti per i dati rilevanti per le GMP.
Usa le scale di posizione, Segni di riferimento, e record di installazione
I punti di riferimento ripetibili riducono la messa a punto post-commutazione. Scale, arresti meccanici, posizioni dei servi, e i valori di configurazione documentati possono restituire guide, sensori, e alimentatori vicini alle posizioni stabilite.
Esegui attività parallele ove possibile
Le attività indipendenti possono svolgersi in parallelo quando si è in sicurezza, Controlli GMP, e le dipendenze delle attività lo consentono. L'obiettivo è rimuovere inutili attese seriali.
Standardizzare la verifica del riavvio
Un controllo di riavvio definito fornisce al passaggio un punto finale chiaro e riduce tentativi ed errori incontrollati. Ciascuna famiglia di apparecchiature dovrebbe definire cosa deve essere controllato prima che la produzione di routine riprenda.
Quali sono gli errori più comuni nel passaggio al farmaceutico?
Gli errori più comuni si verificano quando si verificano parti fisiche, impostazioni elettroniche, documenti, e la verifica non descrivono la stessa configurazione di produzione.
Esempi tipici includono parti di formato errate o incomplete, sensori lasciati nella posizione precedente, ricette sbagliate o non controllate, discrepanze irrisolte nell'interlinea, riferimenti di installazione non registrati, mancate modifiche alla codifica o all'ispezione, e rilasciare prima di riavviare i controlli.
Correzione ripetuta dello stesso sensore, guida, ricetta, o la posizione degli utensili è un candidato per la standardizzazione. Se una discrepanza può influire sulla qualità del prodotto o discostarsi da una procedura approvata, dovrebbe entrare nella deviazione del sito o nel processo del sistema di qualità piuttosto che essere nascosto da ripetute regolazioni della macchina.
Come dovrebbero essere misurate le prestazioni di transizione??
Le prestazioni del passaggio all'euro dovrebbero utilizzare misure definite in modo coerente che coprano il tempo, stabilità dell'avvio, perdita materiale, e ripresa produttiva.
Tempo di cambio
Il tempo di commutazione è utile solo quando il suo limite di misurazione rimane coerente. Utilizza gli stessi punti iniziale e finale su tutti i prodotti, linee, turni, e progetti di miglioramento.
Primo buon prodotto dopo il riavvio
Le prestazioni del primo prodotto buono mostrano se la configurazione produce un output accettabile senza una messa a punto prolungata. La sostituzione più rapida degli utensili non rappresenta un miglioramento se il riavvio necessita ancora di una regolazione estesa.
Scarti e rilavorazioni all'avvio
Gli scarti di avvio catturano il costo materiale del riavvio instabile. Rivela le perdite che una metrica basata esclusivamente sui tempi di inattività può non rilevare.
Tempi di inattività legati al cambio
I tempi di inattività diventano più perseguibili se suddivisi in cause. Le categorie utili includono la pulizia, distanza dalla linea, configurazione meccanica, in attesa, verifica, e riavviare la regolazione.
OEE e disponibilità della produzione
Efficacia complessiva dell'attrezzatura (OEE) e la disponibilità forniscono il contesto ma non dovrebbero sostituire le misure dirette di transizione. Consiglio internazionale per l'armonizzazione (IO) Q10 supporta il monitoraggio delle prestazioni dei processi e il miglioramento continuo, ma non fissa alcun obiettivo universale di transizione.
Domande frequenti
Cos’è il passaggio alla produzione farmaceutica?
È la transizione controllata da una condizione produttiva all’altra, compresa la necessaria autorizzazione, pulizia, impostare, avvio, e attività di verifica.
Ogni passaggio al settore farmaceutico richiede la stessa procedura di pulizia?
NO. L'ambito della pulizia dipende dal prodotto, attrezzatura, strategia della campagna, utilizzo precedente e successivo, e la procedura di pulizia approvata.
Qual è la differenza tra cambio e svincolo della linea??
Il passaggio è la transizione completa; la distanza dalla linea è un controllo al suo interno. Modifiche agli strumenti, impostare, ricette, e la verifica del riavvio sono attività separate.
Qual è la differenza tra pulizia e pulizia della linea??
La pulizia rimuove residui e contaminanti; lo sgombero della linea rimuove materiali e informazioni precedenti o errati. L'uno non sostituisce automaticamente l'altro.
Quanto tempo dovrebbe durare il passaggio all'euro farmaceutico??
Non esiste un tempo universale. La durata dipende dall'attrezzatura, differenze di prodotto, ambito di pulizia, complessità del formato, requisiti di verifica, e il confine di misurazione.
Come si possono ridurre i tempi di cambio farmaceutico??
Rimuovere il lavoro evitabile anziché i controlli necessari. Parti pre-stadio, lavoro interno ed esterno separati, standardizzare le impostazioni, coordinare i compiti, e ridurre la sintonizzazione del riavvio.
Cos'è lo SMED nella produzione farmaceutica?
SMED è un metodo per ridurre i tempi di configurazione separando le attività interne ed esterne. Autorizzazione relativa alle GMP, pulizia, documentazione, e la verifica rimane ancora.
Cosa sono le parti di ricambio nei macchinari farmaceutici?
Le parti modificate sono componenti sostituiti o riposizionati per un altro prodotto o formato di confezione, come i pugni, muore, parti delle dimensioni di una capsula, stampi per blister, guide, e altro ancora.
Come viene misurata la performance del passaggio all'euro nel settore farmaceutico?
Misure utili includono il tempo di cambio, primo buon prodotto, scarto di avvio, tempi di inattività legati al cambio, e disponibilità. Sono essenziali definizioni coerenti.
Conclusione
Un cambio più rapido della produzione farmaceutica deve comunque preservare uno spazio controllato sulla linea, pulizia, configurazione dell'attrezzatura, verifica dei parametri, e riavviare la qualità.
I miglioramenti più consistenti derivano dalla rimozione delle ricerche evitabili, in attesa, aggiustamento ripetuto, e avviare tentativi ed errori mantenendo intatti i controlli richiesti. Valutare macchinari farmaceutici non solo dalla velocità nominale, ma da ciò che deve essere pulito, cambiato, aggiustato, riprodotto, e verificati prima della ripresa della produzione di routine.
Riferimenti
Commissione europea. Volume EudraLex 4, Parte I, Capitolo 5: Produzione, Sezione 5.45.
Commissione europea. Volume EudraLex 4, Allegato 11: Sistemi computerizzati, Sezioni 9–12.
Istituto per l'impresa snella. Scambio di dadi in un minuto (FABBRO).
Consiglio internazionale per l'armonizzazione. Sistema di qualità farmaceutica ICH Q10.