Eine pharmazeutische Produktionsumstellung ist der kontrollierte Übergang von einer Charge, Produkt, Stärke, Größe, oder Verpackungsformat zum nächsten Lauf. Es kann eine Leitungsfreigabe umfassen, Reinigung, Teile wechseln, Werkzeugaufbau, Maschineneinstellungen, Rezeptänderungen, Startup-Versuche, Inspektion, und starten Sie die Überprüfung erneut.
Schlecht kontrollierte Umstellungen erhöhen die Ausfallzeiten und das Risiko von Verwechslungen, Rückstände, falsche Einstellungen, Verpackungsfehler, oder instabiler Start. Das Ziel ist nicht nur ein schnellerer Werkzeugwechsel, sondern eine kontrollierte Rückkehr zur Routineproduktion.
Was ist eine Umstellung der pharmazeutischen Produktion??
Eine pharmazeutische Produktionsumstellung ist der vollständige Prozess der Umstellung einer Maschine oder Produktionslinie von einem definierten Produktionszustand in einen anderen.
Die Internationale Gesellschaft für Pharmazeutische Technik (ISPE) trennt die Umstellung in die Reinigung, aufstellen, und Inbetriebnahme, Dies macht deutlich, dass die Einrichtung allein nur ein Teil des Übergangs ist.
Was bedeutet „Umstellung“ in der Pharmaproduktion??
Die Umstellung umfasst die kontrollierte Arbeit, die zum Abschluss des vorherigen Laufs erforderlich ist, Konfigurieren Sie den nächsten, und eine akzeptable Produktion wiederherstellen.
Zu den typischen Tätigkeiten gehört die Materialentfernung, Leitungsabstand, Reinigung, Austausch von Werkzeugen oder Formatteilen, Anpassung von Führungen und Sensoren, Auswahl der richtigen Mensch-Maschine-Schnittstelle (HMI) oder speicherprogrammierbare Steuerung (SPS) Rezept, und starten Sie die Überprüfung erneut.
Wo beginnt und endet die Umstellung??
Um die Umstellungszeit sinnvoll vergleichen zu können, sind konsistente Start- und Endpunkte erforderlich.
Eine Site beginnt möglicherweise mit der Zeitmessung, wenn der vorherige Lauf stoppt, und endet, nachdem das neue Setup die Neustartprüfungen bestanden hat. Eine Größenänderung bei gleichem Produkt, Umstellung von Produkt zu Produkt, und Änderungen am Ende der Kampagne können eine andere Reinigung erfordern, Spielraum, aufstellen, und Überprüfungsbereiche.
Umstellung vs. Leitungsfreigabe vs. Reinigung
Umstellung ist der vollständige Übergang; Leitungsfreigabe und Reinigung sind darin separate Steuerungen.
| Aktivität | Hauptzweck | Typischer Anwendungsbereich | Hauptrisiko kontrolliert |
| Umstellung | Fahren Sie mit der nächsten genehmigten Bedingung fort | Freigabe, Reinigung, Teile wechseln, aufstellen, Start-up, Überprüfung | Falscher Übergang und Ausfallzeit |
| Leitungsfreigabe | Entfernen Sie vorherige oder unnötige Elemente | Produkt, Komponenten, gedruckte Materialien, Unterlagen, Abfall | Verwechslungen und falsche Materialien |
| Reinigung | Rückstände und Verunreinigungen entfernen | Produktberührende Teile, Ausrüstung, definierte Bereiche | Verschleppung und Kontamination |
Eine leer aussehende Zeile ist nicht automatisch sauber, und gereinigte Geräte werden nicht automatisch von früheren Etiketten oder Dokumenten befreit.
Was sind die wichtigsten Schritte bei einer Umstellung der pharmazeutischen Produktion??
Eine kontrollierte Umschaltung erfolgt vom Schließen des vorherigen Laufs bis zur Freigabe, Reinigung, Geräteaufbau, Startüberprüfung, und Freigabe zur laufenden Produktion.
Stoppen Sie die vorherige Charge und entfernen Sie die restlichen Materialien
Schließen Sie den vorherigen Lauf, bevor Sie die nächste Konfiguration einführen. Restprodukt, Verpackungskomponenten, Ausschuss, Proben, Abfall, und unfertige Erzeugnisse sollten gemäß dem genehmigten Verfahren behandelt werden.
Komplette Leitungsfreigabe
Die Linienfreigabe bestätigt, dass vorherige oder unnötige Materialien und Informationen nicht in den nächsten Vorgang gelangen. Gute Herstellungspraxis der Europäischen Union (EU GMP) Kapitel 5 erfordert, dass Verpackungslinien und -geräte frei von vorherigen Produkten sind, Materialien, oder Dokumente, die für den aktuellen Vorgang nicht erforderlich sind, anhand einer entsprechenden Checkliste.
Reinigen Sie die Ausrüstung und den Produktionsbereich
Durch die Reinigung werden Rückstände und Verunreinigungen gemäß dem geltenden Verfahren entfernt. Der Inspektionsleitfaden der FDA zur Reinigungsvalidierung erkennt an, dass bei gleichen Produktchargen und Produktänderungen unterschiedliche Reinigungsverfahren zum Einsatz kommen können, wenn in schriftlichen Verfahren klar festgelegt ist, wann die einzelnen Verfahren anzuwenden sind.
Ersetzen Sie die Wechselteile, Werkzeuge, und produktberührende Komponenten
Installieren Sie die für das nächste Produkt- oder Paketformat erforderlichen Teile. Beispiele hierfür sind Stempel und Matrizen, kapselgroße Teile, Blisterformen, Flaschenführungen, Sternräder, Abdeckelemente, Kartonführungen, und Teile im Beutelformat.
Passen Sie die Maschineneinstellungen an und laden Sie das richtige Rezept
Physische Teile und elektronische Einstellungen müssen demselben genehmigten Format entsprechen. HMI- oder SPS-Rezepte können Parameter speichern, Sie überprüfen jedoch keine physischen Werkzeuge. Für GMP-relevante elektronische Rezepte, Zugang, configuration changes, and audit trails should follow validated computerized-system controls.
Run a Startup Trial and Verify the New Setup
A startup trial or verification run confirms that the new setup can produce acceptable output. Checks can include filling, Bildung, closure or sealing, Codierung, Inspektion, and reject functions.
Release for Routine Production
Changeover is complete only after the required setup and restart checks are satisfied. The first product moving through the machine is not necessarily the endpoint.
[BILD 2 PLACEHOLDER — Pharmaceutical Changeover Workflow]
What Is Line Clearance in the Pharmaceutical Industry?
Line clearance in the pharmaceutical industry is the controlled check that previous or unnecessary products, Materialien, Komponenten, and information have been removed before the next applicable operation begins.
It matters especially on packaging lines wo verschiedene Produkte, Stärken, Etiketten, Kartons, Flugblätter, und gedruckte Komponenten können sich die gleiche Fläche teilen.
Was bei der Leitungsräumung entfernt werden muss?
Durch die Zeilenfreigabe sollen Elemente aus dem vorherigen Vorgang entfernt werden, die für den aktuellen Vorgang nicht benötigt werden. Abhängig von der Standardarbeitsanweisung (SOP), Dies kann ein Produkt umfassen, Verpackungskomponenten, Etiketten, Kartons, Flugblätter, abgelehnte Artikel, Codierungsbeispiele, Unterlagen, Statusbezeichnungen, und Verschwendung. EU-GMP umfasst insbesondere frühere Produkte, Materialien, und Dokumente, die für den aktuellen Verpackungsvorgang nicht erforderlich sind.
Welche Ausrüstung und Bereichsprüfungen sind erforderlich?
Die Leitungsfreigabe sollte Stellen abdecken, an denen zuvor ausgeführte Artikel unbemerkt bleiben können, nicht nur sichtbare Maschinenoberflächen. Typische Kontrollen umfassen Feeder, Förderer, Führungsschienen, Maschinenaussparungen, Codierstationen, Inspektionssysteme, Ausschussrutschen, und Akkumulationsgebiete.
Etiketten, Gedruckte Materialien, und zu überprüfende Dokumente
Bedruckte Verpackungsmaterialien erfordern aufgrund einer falschen Etikettierung eine genaue Kontrolle, Karton, Broschüre, oder variabler Code kann zu einer Produktverwechslung führen. EU-GMP erfordert Verpackungsvorgänge, um Kreuzkontaminationen zu minimieren, Verwechslungen, und Auswechslungen.
In den USA, 21 CFR 211.130 erfordert eine Inspektion vor der Verwendung, um zu bestätigen, dass frühere Arzneimittel und ungeeignete Verpackungs- oder Etikettierungsmaterialien entfernt wurden, mit dokumentierter Inspektion.
Wer führt die Leitungsfreigabe durch und bestätigt sie??
Die Verantwortung sollte durch die genehmigten Verfahren und das pharmazeutische Qualitätssystem des Herstellers definiert werden. In der SOP sollte geschultes oder autorisiertes Personal angegeben werden, wer die Inspektion durchführt, wer es aufzeichnet, und ob eine gesonderte Überprüfung erforderlich ist.
Häufige Fehler bei der Leitungsfreigabe
Fehler sind in der Regel auf eine unvollständige physische Inspektion und nicht auf fehlende Unterlagen zurückzuführen. Typische Beispiele sind die Unterzeichnung vor der Inspektion, Prüfung nur sichtbarer Oberflächen, Lassen Sie Etiketten in der Nähe des Druckers zurück, Ausschussbereiche übersehen, oder einen Neustart durchführen, bevor die Unstimmigkeiten behoben sind.
[BILD 3 PLATZHALTER – Freigabeprüfungen für Pharmalinien]
Welche Geräteeinstellungen und Änderungsteile angepasst werden müssen?
Der Wechsel von pharmazeutischen Geräten variiert je nach Maschine, da jeder Prozess unterschiedliche Werkzeuge verwendet, Formatteile, produktberührende Komponenten, Sensoren, und mechanische Einstellpunkte.
| Ausrüstung | Typische Wechselteile | Hauptanpassungen | Starten Sie den Fokus neu |
| Tablettenpresse | Schläge, stirbt, Zwangszuführung | Fülltiefe, Futterhöhe, Vorkomprimierung, Hauptkomprimierung, Tablettendicke | Tablettengewicht, Dicke, Härte, Auswurf |
| Kapselfüllmaschine | Kapselsegmente, Dosierscheibe, Stopfstifte, Verriegelungskomponenten | Dosiertiefe, leer, Kapseltrennung, Verriegelungsposition | Kapseltrennung, Füllkonsistenz, Sperren, Ablehnung |
| Blisterverpackungsmaschine | Schimmel bilden, Führungsschienen, Feeder-Teile, Dichtungsplatte/Rolle, Stanzmatrize | Formtiefe, Index-Tonhöhe, Siegeltemperatur/-druck, Fütterungsposition | Hohlraumbildung, Fütterung, Versiegelung, Schneiden |
| Tablettenzähl- und Füllmaschine | Flaschenführer, Auslassdüse,Zylinder,Zählplattform | Vibrationsfrequenz, Höhe der Zählplattform, Breite der Führungsschiene | Stabile Produktzuführung, Flaschenpositionierung und Zählgenauigkeit |
| Kartonmaschine | Kartonmagazin, Kartontransportführungen, Mechanismus zum Öffnen des Kartons, Drückerkomponenten, Komponenten zum Falten der Ohren und zum Verschließen von Kartons | Förderbandbreite, Drückerposition, Kartonöffnungsposition, Klapp- und Schließposition, Inspektionsposition | Stabile Kartonzuführung, Zuverlässiges Öffnen des Kartons, genaue Produkteinführung, korrektes Falten und Verschließen, und Inspektionsgenauigkeit |
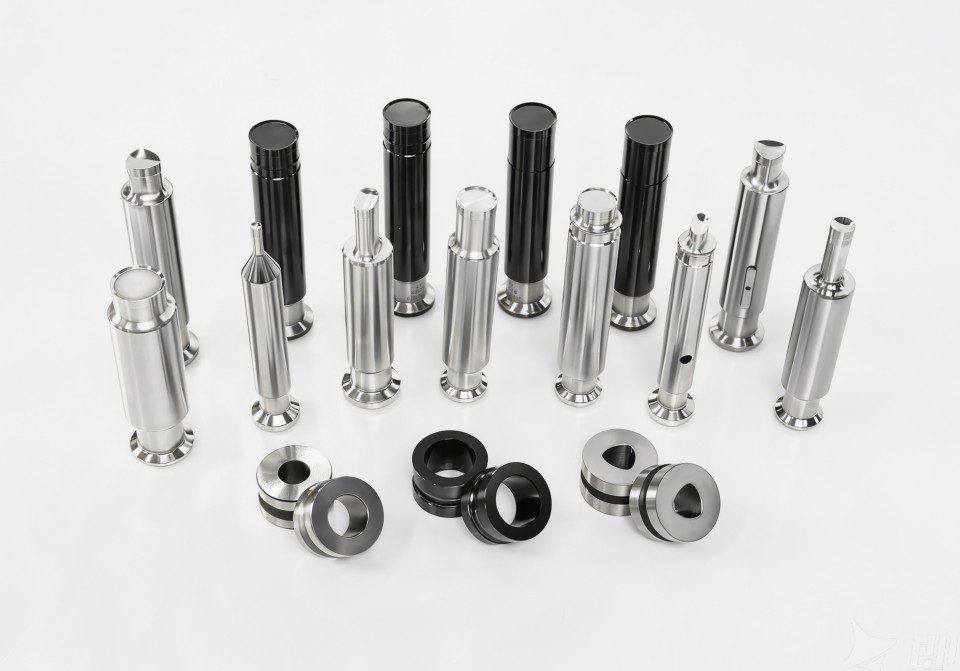
Umstellung der Tablettenpresse
Bei der Umstellung der Tablettenpressausrüstung handelt es sich hauptsächlich um Stanzen, stirbt, Feeder-Komponenten, und Komprimierungseinstellungen. Neben dem Austausch von Werkzeugen, Bediener müssen möglicherweise die Fülltiefe zurücksetzen, Der Spalt zwischen der Zuführung und dem Drehteller, Vorkomprimierung, Haupteinstellungen für Komprimierung und Auswurf.
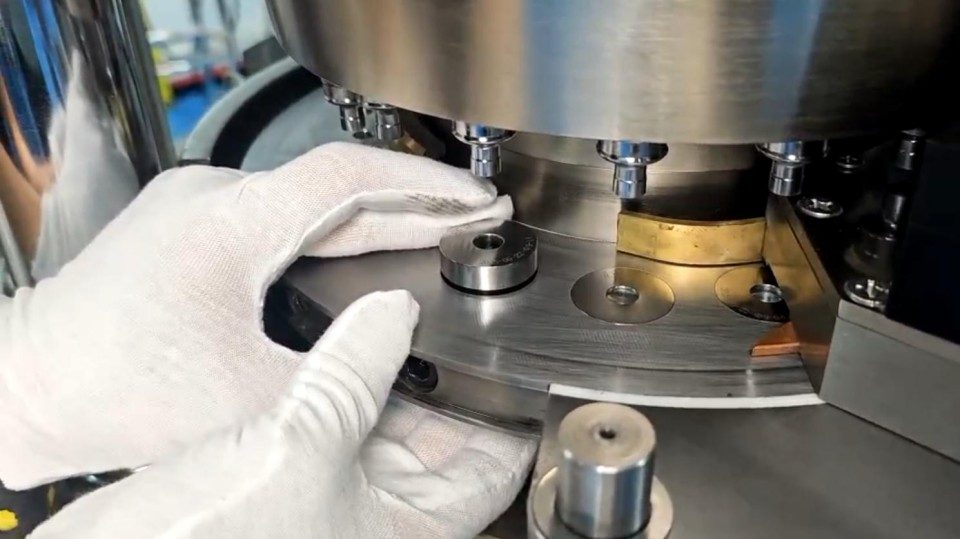
Umstellung der Kapselfüllmaschine
Umstellung der pharmazeutischen Kapselfüllmaschine Es kann sich um kapselgroße Segmente handeln, Dosierscheiben, Stopfstifte, Vakuumkomponenten, und Verriegelungsteile. Die Einrichtung umfasst normalerweise die Kapseltrennung, Dosierposition, leer, und die Anpassung ablehnen.
Umstellung der Blisterverpackungsmaschine
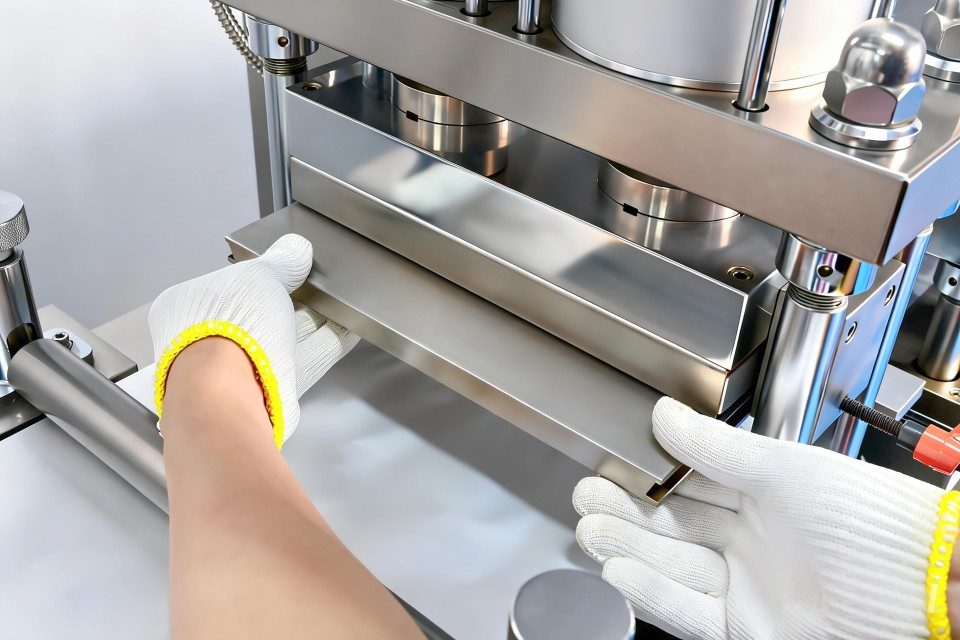
Der Wechsel einer Pharma-Blisterverpackungsmaschine wirkt sich typischerweise auf die Formgebung aus, Fütterung, Versiegelung, Indizierung, und Stanzstationen. Abhängig vom Blsiter-Packformat, Formen formen, Zubringergleise, Dichtungswerkzeuge, Stanzwerkzeuge, Führer, und die Codierung kann einen Austausch oder eine Anpassung erfordern.
Umstellung der Zähl- und Abfüllmaschine für pharmazeutische Tabletten
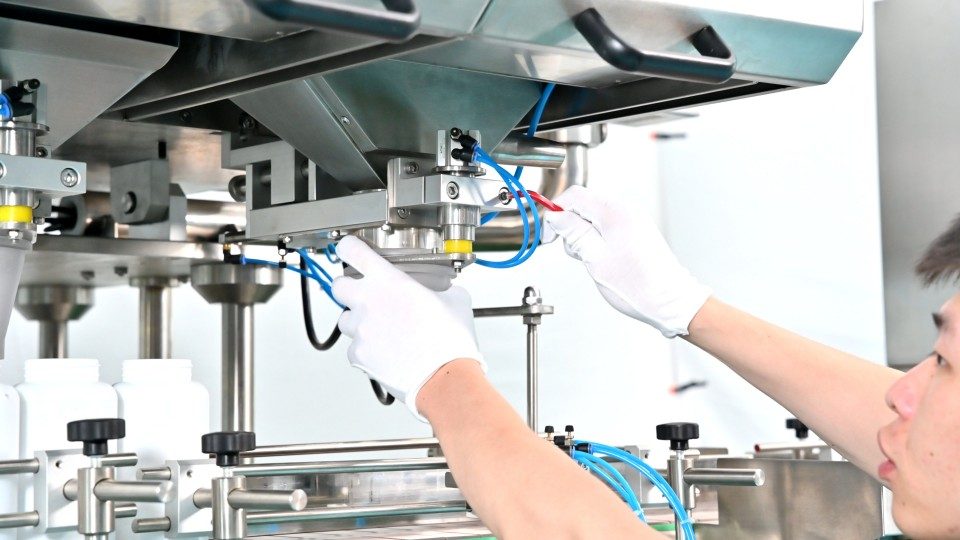
Elektronische Zählmaschine Die Umstellung betrifft die Flaschenführungen, Auslassdüse, Zylinder, Zählplattform und mehr
Umstellung der Kartoniermaschine
Kartonmaschine Bei der Umstellung geht es hauptsächlich um die Anpassung der Kartonzuführung, Kartonöffnung, Produkteinführung, falten, Schließen, und Inspektionsabschnitte für das nächste Kartonformat. Zu den typischen Aufstellpunkten gehört das Kartonmagazin, Kartontransportführungen, Mechanismus zum Öffnen des Kartons, Förderbandbreite, Drückermechanismus, Ohrenfalt- und Kartonschließmechanismus, und Inspektionsposition. Diese Anpassungen tragen dazu bei, eine stabile Kartonzuführung aufrechtzuerhalten, genaue Produkteinführung, Zuverlässiger Kartonverschluss, und korrekte Inspektion beim Neustart.
Ruida Packing wendet bei mehreren Maschinenfamilien ein umstellungsorientiertes Design an. Zum Beispiel, Die Blistermaschine verwendet modulare Formen mit ausziehbaren Führungsschienen, Ermöglicht einen werkzeuglosen Formwechsel in weniger als einem Jahr 14 Protokoll. Der Rotationstablettenpresse ermöglicht den manuellen Einbau der Matrizen ohne Hämmern, Verwendung flacher Stellschrauben für eine schnellere und wiederholgenauere Positionierung. Auf der automatische Kapselfüllmaschine, Einschiebbare Füllstangenbaugruppen und schnell positionierbare Ober- und Unterformen ermöglichen einen vollständigen Standardwerkzeug- und Füllsystemwechsel in etwa 60 Protokoll.
Eine routinemäßige Umstellung unterscheidet sich auch von einer technischen oder Systemänderung. Eine Modifikation des Werkzeugdesigns, Rezeptlogik, Softwarekonfiguration, oder ein anderes Element, das die Produktqualität beeinträchtigen kann, erfordert möglicherweise eine formelle Genehmigung Änderungskontrolle statt eines gewöhnlichen Setups.
Warum dauert die pharmazeutische Umstellung so lange??
Die Umstellung wird langsam, wenn notwendige kontrollierte Arbeit mit vermeidbarem Suchen kombiniert wird, Warten, wiederholte Anpassung, und instabiler Neustart.
Reinigung und Entfernung produktberührter Teile
Die Reinigung kann berechtigterweise einen großen Teil der Umrüstzeit in Anspruch nehmen, wenn Komponenten entfernt werden müssen, gereinigt, inspiziert, und wieder zusammengebaut. Der Umfang ist produktabhängig, Ausrüstung, Kampagnenstrategie, nächsten Einsatz, und das genehmigte Reinigungsvorgang.
Schlechte Change-Part-Organisation
Fehlende oder schlecht gelagerte Austauschteile machen Ausfallzeiten zur Suchzeit. Der vollständige Teilesatz sollte identifiziert und verfügbar sein, bevor die Maschine diesen Einrichtungsschritt erreicht.
Übermäßige manuelle Anpassung
Die manuelle Einstellung ist langsam, wenn die Maschinenpositionen nicht zuverlässig reproduziert werden können. Führer, Feeder, Sensoren, und Stationen, die stark vom Urteil des Bedieners abhängig sind, führen oft zu Versuch und Irrtum.
Falsche oder nicht verfügbare Maschinenrezepte
Rezepte sparen nur dann Zeit, wenn die richtigen Einstellungen mit der richtigen physischen Konfiguration übereinstimmen. Ein veraltetes Rezept, unautorisierte Änderung, oder eine falsche Produktauswahl kann die Fehlerbehebung erschweren.
Warten auf Inspektion und Verifizierung
Erforderliche Überprüfungen werden zu vermeidbarem Warten, wenn Verantwortlichkeiten und Zeitpunkte vor dem Herunterfahren nicht geplant waren. Durch die Reduzierung der Ausfallzeiten soll die Koordination verbessert werden, Kontrollen nicht umgehen.
Wiederholtes Ausprobieren beim Neustart
Häufiges Tuning nach dem Start weist darauf hin, dass das Setup nicht ausreichend wiederholbar ist. ISPE behandelt den Anlauf als eigenständigen Teil der Umstellung und verknüpft einen instabilen Anlauf mit Schwankungen im Aufbau, Produkt, oder Materialien.
Wie können Sie Ausfallzeiten bei der Arzneimittelumstellung reduzieren??
Reduzieren Sie Ausfallzeiten, indem Sie vermeidbare Arbeiten aus der Stillstandszeit der Maschine entfernen und gleichzeitig den Freiraum wahren, Reinigung, aufstellen, und Überprüfungskontrollen.
Getrennte interne und externe Umstellungsaktivitäten
Interne Aktivitäten erfordern gestoppte Geräte; Externe Aktivitäten können außerhalb dieses kritischen Ausfallzeitfensters stattfinden. Diese Unterscheidung ist für den Single-Minute Exchange of Die von zentraler Bedeutung (SCHMIED). Zu den internen Tätigkeiten gehört die Entfernung produktberührender Teile, Werkzeugänderungen, mechanische Anpassungen, und abschließende Einrichtungsprüfungen. Zu den externen Aktivitäten gehört die Vorbereitung sauberer Änderungsteile, Vorbereitung von Werkzeugen und Dokumenten, Bestätigung von Rezepten, und Organisation der benötigten Materialien vor dem Herunterfahren.
[BILD 5 PLATZHALTER – SCHMIED: Interne vs. externe Umstellungsaktivitäten]
Wenden Sie die SMED-Prinzipien an
SMED strukturiert Umstellungsarbeit neu; es verspricht keine universelle Arzneimittelumstellungszeit. Ordnen Sie die tatsächliche Reihenfolge zu und identifizieren Sie das Warten, gehen, suchen, wiederholte Anpassung, und Arbeiten, die legitimerweise außerhalb der Maschinenstillstandszeit stattfinden können.
Pre-Stage-Tools, Materialien, und Teile wechseln
Durch das Pre-Staging werden Vorbereitungsarbeiten von Produktionsausfällen ferngehalten. Überprüfen Sie die benötigten Teile, Werkzeuge, und Setup-Informationen vor dem Herunterfahren und schützt gleichzeitig die gesteuerten Komponenten.
Verwenden Sie Designs mit Schnellverschluss und wiederholbarer Positionierung
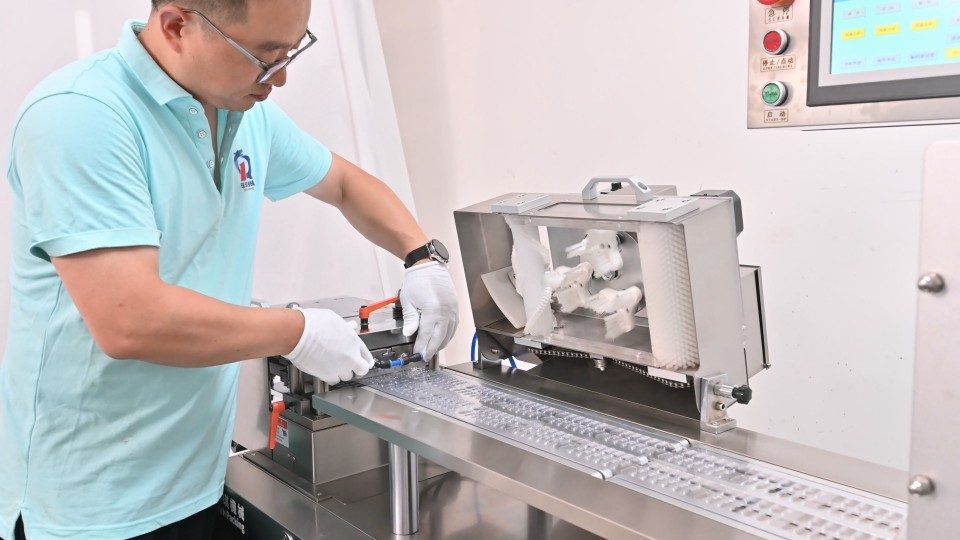
Schnellverschlussfunktionen bieten einen Mehrwert, wenn eine schnellere Entfernung mit einer wiederholbaren Installation einhergeht. Fixierstifte, Schlüsselteile, Schnellspanner, mechanische Anschläge, und modulare Baugruppen können die Anpassung reduzieren.
Standardisieren Sie HMI-Rezepte und Maschineneinstellungen
Kontrollierte Rezepte helfen dabei, bekannte Parametersätze zu reproduzieren. Rezeptidentifikation, autorisierter Zugang, Konfigurationskontrolle, und Rückverfolgbarkeit bleiben für GMP-relevante Daten wichtig.
Verwenden Sie Positionsskalen, Referenzmarken, und Setup-Datensätze
Wiederholbare Referenzpunkte reduzieren die Abstimmung nach dem Wechsel. Waage, mechanische Anschläge, Servopositionen, und dokumentierte Setup-Werte können Leitfäden liefern, Sensoren, und Feeder in der Nähe etablierter Positionen.
Führen Sie nach Möglichkeit parallele Aufgaben aus
Unabhängige Aktivitäten können aus Sicherheitsgründen parallel ablaufen, GMP-Kontrollen, und Aufgabenabhängigkeiten erlauben es. Das Ziel besteht darin, unnötige serielle Wartezeiten zu vermeiden.
Standardisieren Sie die Neustartüberprüfung
Eine definierte Neustartprüfung gibt der Umstellung einen klaren Endpunkt und reduziert unkontrollierte Versuche und Irrtümer. Jede Gerätefamilie sollte definieren, was überprüft werden muss, bevor die Routineproduktion wieder aufgenommen wird.
Was sind die häufigsten Fehler bei der Arzneimittelumstellung??
Die häufigsten Fehler passieren bei physischen Teilen, elektronische Einstellungen, Unterlagen, und Verifizierung beschreiben nicht dieselbe Produktionskonfiguration.
Typische Beispiele sind falsche oder unvollständige Formatteile, Sensoren bleiben in der vorherigen Position, falsche oder unkontrollierte Rezepte, ungelöste Unstimmigkeiten bei der Leitungsabstände, nicht aufgezeichnete Setup-Referenzen, verpasste Codierungs- oder Inspektionsänderungen, und Freigabe vor Neustartprüfungen.
Wiederholte Korrektur desselben Sensors, Führung, Rezept, oder Werkzeugposition ist ein Kandidat für die Standardisierung. Wenn eine Abweichung die Produktqualität beeinträchtigen kann oder von einem genehmigten Verfahren abweicht, Es sollte in den Abweichungs- oder Qualitätssystemprozess des Standorts einfließen und nicht durch wiederholte maschinelle Anpassungen verborgen bleiben.
Wie sollte die Umstellungsleistung gemessen werden??
Bei der Umstellungsleistung sollten konsistent definierte Maßeinheiten für die Zeit verwendet werden, Startstabilität, materieller Verlust, und Produktionswiederherstellung.
Umstellungszeit
Die Umstellungszeit ist nur dann sinnvoll, wenn ihre Messgrenze konsistent bleibt. Verwenden Sie für alle Produkte die gleichen Start- und Endpunkte, Linien, Verschiebungen, und Verbesserungsprojekte.
Erstes gutes Produkt nach Neustart
Die Leistung des ersten guten Produkts zeigt, ob das Setup ohne längere Abstimmung eine akzeptable Ausgabe liefert. Ein schnellerer Werkzeugwechsel ist keine Verbesserung, wenn beim Neustart noch eine erweiterte Anpassung erforderlich ist.
Anlaufschrott und Nacharbeit
Der Startabfall erfasst die Materialkosten eines instabilen Neustarts. Es deckt Verluste auf, die mit einer reinen Ausfallzeitmetrik übersehen werden können.
Umstellungsbedingte Ausfallzeiten
Ausfallzeiten lassen sich besser umsetzen, wenn sie in Ursachen unterteilt werden. Zu den nützlichen Kategorien gehört die Reinigung, Leitungsabstand, mechanischer Aufbau, Warten, Überprüfung, und die Einstellung neu starten.
OEE und Produktionsverfügbarkeit
Gesamtanlageneffektivität (OEE) und Verfügbarkeit liefern Kontext, sollten aber direkte Umstellungsmaßnahmen nicht ersetzen. Internationaler Rat für Harmonisierung (ICH) Q10 unterstützt die Überwachung der Prozessleistung und die kontinuierliche Verbesserung, legt jedoch kein universelles Umstellungsziel fest.
Häufig gestellte Fragen
Was ist eine pharmazeutische Produktionsumstellung??
Es ist der kontrollierte Übergang von einem Produktionszustand in einen anderen, einschließlich der erforderlichen Freigabe, Reinigung, aufstellen, Start-up, und Verifizierungsaktivitäten.
Erfordert jede Arzneimittelumstellung den gleichen Reinigungsvorgang??
NEIN. Der Reinigungsumfang hängt vom Produkt ab, Ausrüstung, Kampagnenstrategie, vorherige und nächste Verwendung, und das genehmigte Reinigungsverfahren.
Was ist der Unterschied zwischen Umstellung und Leitungsfreigabe??
Umstellung ist der vollständige Übergang; Die Linienfreiheit ist eine der darin enthaltenen Kontrollen. Werkzeugänderungen, aufstellen, Rezepte, und Neustartüberprüfung sind separate Aktivitäten.
Was ist der Unterschied zwischen Reinigung und Leitungsräumung??
Durch die Reinigung werden Rückstände und Verunreinigungen entfernt; Line Clearance entfernt vorherige oder falsche Materialien und Informationen. Das eine ersetzt nicht automatisch das andere.
Wie lange sollte eine Arzneimittelumstellung dauern??
Es gibt keine universelle Zeit. Die Dauer hängt von der Ausrüstung ab, Produktunterschiede, Reinigungsumfang, Formatkomplexität, Verifizierungsanforderungen, und die Messgrenze.
How can pharmaceutical changeover time be reduced?
Remove avoidable work rather than required controls. Pre-stage parts, separate internal and external work, standardize settings, coordinate tasks, and reduce restart tuning.
What is SMED in pharmaceutical manufacturing?
SMED is a method for reducing setup time by separating internal and external activities. GMP-related clearance, Reinigung, Dokumentation, and verification still remain.
What are change parts in pharmaceutical machinery?
Change parts are components replaced or repositioned for another product or package format, wie Schläge, stirbt, kapselgroße Teile, Blisterformen, Führer, und mehr.
How is pharmaceutical changeover performance measured?
Useful measures include changeover time, first good product, startup scrap, changeover-related downtime, and availability. Consistent definitions are essential.
Abschluss
A faster pharmaceutical production changeover must still preserve controlled line clearance, Reinigung, Geräteaufbau, Parameterüberprüfung, und Neustartqualität.
Die stärksten Verbesserungen ergeben sich aus der Entfernung vermeidbarer Suchvorgänge, Warten, wiederholte Anpassung, und Start-Trial-and-Error-Verfahren, wobei die erforderlichen Kontrollen intakt bleiben. Auswerten Pharmazeutische Maschinen nicht nur nach Nenngeschwindigkeit, sondern wovon muss gereinigt werden, geändert, angepasst, reproduziert, und überprüft, bevor die Routineproduktion wieder aufgenommen wird.
Referenzen
Europäische Kommission. EudraLex-Band 4, Teil I, Kapitel 5: Produktion, Abschnitt 5.45.
Europäische Kommission. EudraLex-Band 4, Annektieren 11: Computergestützte Systeme, Abschnitte 9–12.
Lean Enterprise Institute. Einminütiger Werkzeugwechsel (SCHMIED).
Internationaler Rat für Harmonisierung. ICH Q10 Pharmazeutisches Qualitätssystem.