Un cambio de producción farmacéutica es la transición controlada de un lote, producto, fortaleza, tamaño, o formato de embalaje a la siguiente ejecución. Puede incluir limpieza de línea., limpieza, cambiar piezas, configuración de herramientas, ajustes de la máquina, cambios de receta, pruebas de inicio, inspección, y reiniciar la verificación.
Los cambios mal controlados aumentan el tiempo de inactividad y el riesgo de confusiones, residuos, configuraciones incorrectas, errores de embalaje, o inicio inestable. El objetivo no es simplemente una sustitución más rápida de las herramientas, sino un retorno controlado a la producción rutinaria.
¿Qué es un cambio de producción farmacéutica??
Un cambio de producción farmacéutica es el proceso completo de convertir una máquina o línea de producción de una condición de producción definida a otra..
La Sociedad Internacional de Ingeniería Farmacéutica (ISPE) separa el cambio en limpieza, configuración, y puesta en marcha, dejar en claro que la configuración por sí sola es solo una parte de la transición.
¿Qué significa el “cambio” en la producción farmacéutica??
El cambio cubre el trabajo controlado necesario para cerrar la ejecución anterior., configurar el siguiente, y restablecer una producción aceptable.
Las actividades típicas incluyen la eliminación de materiales., limpieza de línea, limpieza, Reemplazo de herramientas o piezas de formato., ajuste de guías y sensores, selección de la interfaz hombre-máquina correcta (HMI) o Controlador lógico programable (SOCIEDAD ANÓNIMA) receta, y reiniciar la verificación.
¿Dónde comienza y termina el cambio??
El cambio necesita puntos de inicio y finalización consistentes si se quiere comparar el tiempo de cambio de manera significativa.
Un sitio puede comenzar a cronometrar cuando se detiene la ejecución anterior y finalizar después de que la nueva configuración pase las comprobaciones de reinicio.. Un cambio de tamaño del mismo producto, cambio de producto a producto, y el cambio al final de la campaña puede requerir una limpieza diferente, autorización, configuración, y alcances de verificación.
Cambio versus separación de líneas versus limpieza
El cambio es la transición completa; La limpieza y limpieza de líneas son controles separados dentro de ella..
| Actividad | Propósito principal | Alcance típico | Principal Riesgo Controlado |
| Cambio | Pasar a la siguiente condición aprobada | Autorización, limpieza, cambiar piezas, configuración, puesta en marcha, verificación | Transición incorrecta y tiempo de inactividad |
| Despeje de línea | Eliminar elementos anteriores o innecesarios | Producto, componentes, materiales impresos, documentos, desperdiciar | Confusiones y materiales incorrectos |
| Limpieza | Eliminar residuos y contaminantes. | Piezas en contacto con el producto, equipo, áreas definidas | Transferencia y contaminación |
Una línea que parece vacía no se limpia automáticamente, y el equipo limpio no se limpia automáticamente de etiquetas o documentos anteriores.
¿Cuáles son los principales pasos en un cambio de producción farmacéutica??
Un cambio controlado se mueve desde el cierre del recorrido anterior hasta el despacho, limpieza, configuración del equipo, verificación de inicio, y liberación para producción rutinaria.
Detenga el lote anterior y elimine los materiales restantes
Cerrar la ejecución anterior antes de introducir la siguiente configuración.. Producto restante, componentes de embalaje, rechaza, muestras, desperdiciar, y el trabajo en proceso debe manejarse de acuerdo con el procedimiento aprobado.
Despacho de línea completa
La limpieza de línea confirma que los materiales e información anteriores o innecesarios no ingresarán a la siguiente operación.. Buenas prácticas de fabricación de la Unión Europea (UE BPF) Capítulo 5 Requiere que las líneas y equipos de envasado estén libres de productos anteriores., materia, o documentos no requeridos para la operación actual, utilizando una lista de verificación adecuada.
Limpiar el equipo y el área de producción.
La limpieza elimina residuos y contaminación según el procedimiento aplicable.. La guía de inspección de validación de limpieza de la FDA reconoce que los lotes del mismo producto y los cambios de producto pueden utilizar diferentes procesos de limpieza cuando los procedimientos escritos definen claramente cuándo se aplica cada uno..
Reemplazar Cambiar piezas, Estampación, y componentes en contacto con el producto
Instale las piezas necesarias para el siguiente formato de producto o paquete.. Los ejemplos incluyen punzones y matrices., piezas del tamaño de una cápsula, moldes de ampolla, guías de botellas, ruedas estelares, componentes de tapado, guías de cartón, y piezas en formato bolsa.
Ajuste la configuración de la máquina y cargue la receta correcta
Las piezas físicas y la configuración electrónica deben coincidir con el mismo formato aprobado.. Las recetas de HMI o PLC pueden almacenar parámetros, pero no verifican el herramental físico. Para recetas electrónicas relevantes para GMP, acceso, cambios de configuración, y las pistas de auditoría deben seguir controles validados de sistemas computarizados.
Ejecute una prueba de inicio y verifique la nueva configuración
Una prueba de inicio o una ejecución de verificación confirma que la nueva configuración puede producir un resultado aceptable. Los cheques pueden incluir el llenado., formando, cierre o sellado, codificación, inspección, y rechazar funciones.
Liberación para producción de rutina
El cambio se completa solo después de que se cumplan las comprobaciones de configuración y reinicio requeridas.. El primer producto que pasa por la máquina no es necesariamente el punto final..
[IMAGEN 2 PLACEHOLDER — Flujo de trabajo de cambio farmacéutico]
¿Qué es la limpieza de líneas en la industria farmacéutica??
El despeje de líneas en la industria farmacéutica es el control controlado de que productos anteriores o innecesarios, materia, componentes, y la información se ha eliminado antes de que comience la siguiente operación aplicable.
Importa especialmente en líneas de embalaje donde diferentes productos, fortalezas, etiquetas, cajas de cartón, folletos, y los componentes impresos pueden compartir la misma área.
Qué se debe eliminar durante el despeje de línea?
La limpieza de línea debe eliminar elementos de la operación anterior que no son necesarios para la actual.. Dependiendo del procedimiento operativo estándar (COMPENSACIÓN), esto puede incluir el producto, componentes de embalaje, etiquetas, cajas de cartón, folletos, artículos rechazados, muestras de codificación, documentos, etiquetas de estado, y desperdicio. Las GMP de la UE incluyen específicamente productos anteriores., materia, y documentos no requeridos para la operación de embalaje actual.
Qué equipos y controles de área se requieren?
El espacio libre de líneas debe cubrir lugares donde los elementos de tiradas anteriores puedan pasar desapercibidos., no sólo superficies visibles de la máquina. Los controles típicos incluyen alimentadores, transportadores, rieles guía, huecos de la máquina, estaciones de codificación, sistemas de inspección, rampas de rechazo, y áreas de acumulación.
Etiquetas, Materiales impresos, y documentos para verificar
Los materiales de embalaje impresos requieren un control estricto porque una etiqueta incorrecta, caja de cartón, prospecto, o código variable puede crear una confusión de productos. Las GMP de la UE exigen que las operaciones de envasado minimicen la contaminación cruzada, confusiones, y sustituciones.
En los EE.UU., 21 CFR 211.130 Requiere una inspección previa al uso para confirmar que se hayan eliminado los productos farmacéuticos anteriores y los materiales de embalaje o etiquetado inadecuados., con la inspección documentada.
Quién realiza y confirma el despacho de línea?
La responsabilidad debe estar definida por los procedimientos aprobados por el fabricante y el sistema de calidad farmacéutica.. El POE debe especificar personal capacitado o autorizado., quien realiza la inspección, quien lo graba, y si se requiere verificación por separado.
Errores comunes de limpieza de líneas
Las fallas generalmente se deben a una inspección física incompleta y no a la falta de documentación.. Ejemplos típicos son la firma antes de la inspección., comprobar sólo superficies visibles, dejar etiquetas cerca de la impresora, pasar por alto las áreas de rechazo, o reiniciar antes de que se resuelvan las discrepancias.
[IMAGEN 3 MARCADOR DE LUGAR: Comprobaciones de autorización de líneas farmacéuticas]
Qué configuraciones del equipo y qué piezas de cambio deben ajustarse?
El cambio de equipos farmacéuticos varía según la máquina porque cada proceso utiliza herramientas diferentes, formatear partes, componentes en contacto con el producto, sensores, y puntos de ajuste mecánico.
| Equipo | Piezas de cambio típicas | Principales ajustes | Reiniciar enfoque |
| Prensa de tabletas | Golpes, muere, alimentador forzado | Profundidad de relleno, altura del comedero, precompresión, compresión principal, espesor de la tableta | Peso de la tableta, espesor, dureza, expulsión |
| Máquina llenadora de cápsulas | Segmentos de cápsula, disco dosificador, pasadores de apisonamiento, componentes de bloqueo | Profundidad de dosificación, vacío, separación de cápsulas, posición de bloqueo | Separación de cápsulas, consistencia de relleno, cierre, rechazo |
| Máquina de envasado en blíster | molde formando, pistas guía, piezas del alimentador, placa/rodillo de sellado, troquel de punzonado | Profundidad de formado, tono de índice, temperatura/presión de sellado, posición de alimentación | Formación de cavidades, alimentación, sellando, corte |
| Máquina de llenado y conteo de tabletas | Guías de botellas, Boquilla de descarga,cilindro,plataforma de conteo | Frecuencia de vibración, altura de la plataforma de conteo, ancho del carril guía | Alimentación estable del producto, Posicionamiento de botellas y precisión de conteo. |
| Estuchadora | revista de cartón, guías de transporte de cartón, mecanismo de apertura de cajas, componentes del empujador, Componentes para doblar orejas y cerrar cajas. | Ancho del transportador, posición del empujador, posición de apertura de la caja, posición de plegado y cierre, posición de inspección | Alimentación estable de cartón, apertura confiable de la caja, inserción precisa del producto, correcto plegado y sellado, y precisión de la inspección |
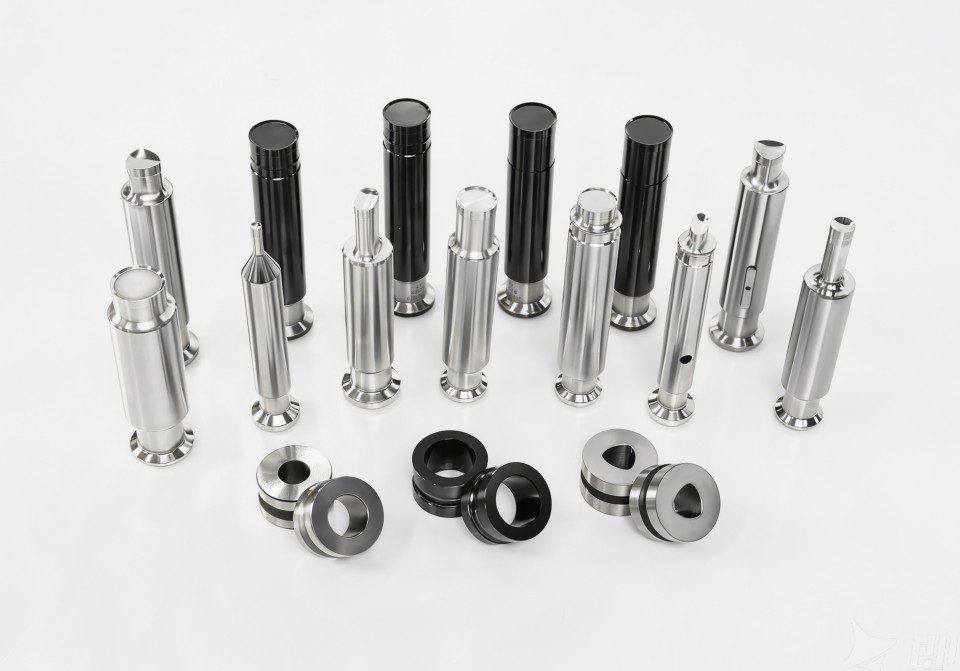
Cambio de prensa de tabletas
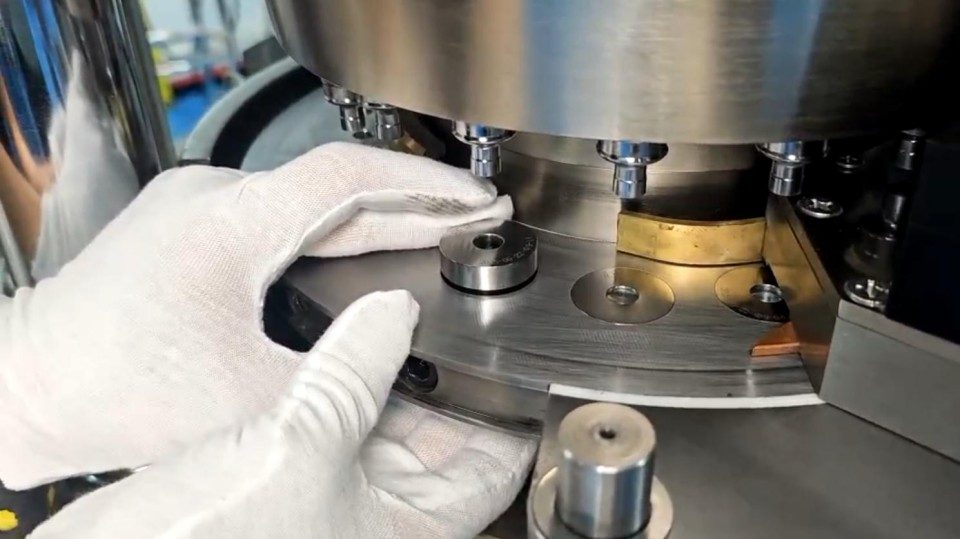
El cambio de equipo de compresión de tabletas implica principalmente punzones, muere, componentes del alimentador, y ajustes de compresión. Además del reemplazo de herramientas, Es posible que los operadores necesiten restablecer la profundidad de llenado., El espacio entre el alimentador y el plato giratorio., precompresión, ajustes principales de compresión y expulsión.
Cambio de máquina llenadora de cápsulas
Cambio de máquina llenadora de cápsulas farmacéuticas puede involucrar segmentos del tamaño de una cápsula, discos dosificadores, pasadores de apisonamiento, componentes de vacío, y piezas de bloqueo. La configuración normalmente incluye la separación de cápsulas., posición de dosificación, vacío, y rechazar el ajuste.
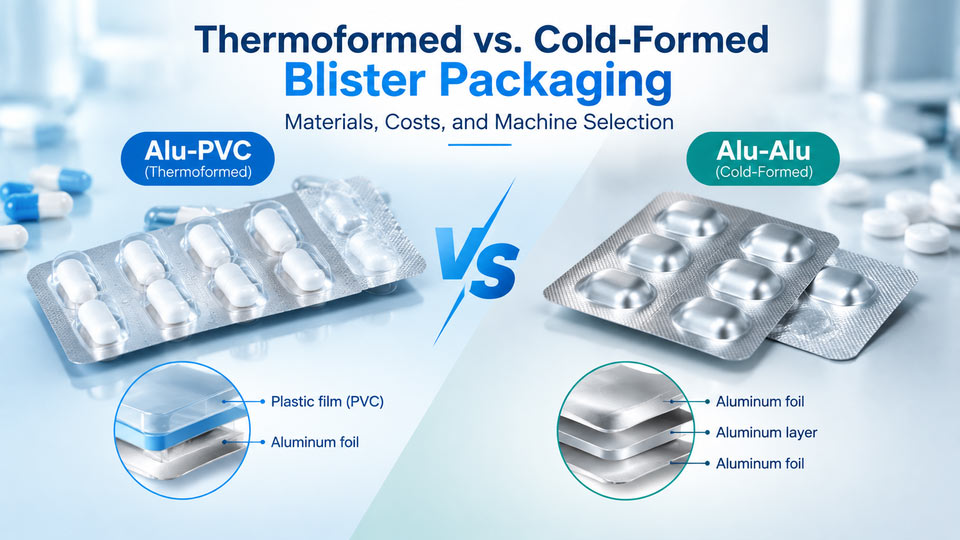
Cambio de máquina envasadora de blister
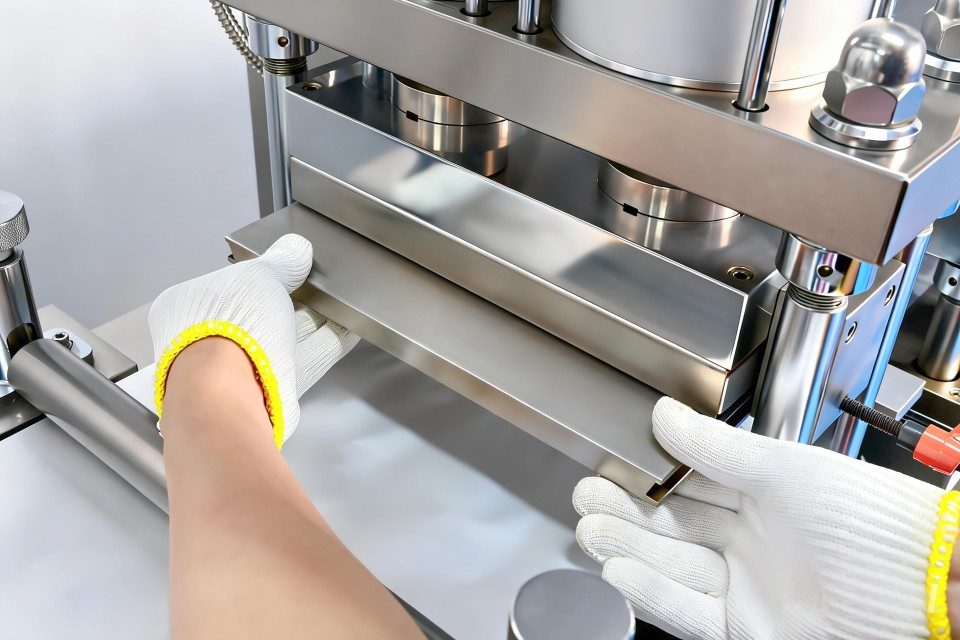
El cambio de la máquina envasadora de blister farmacéutico generalmente afecta la formación, alimentación, sellando, indexación, y estaciones de punzonado. Dependiendo del formato del paquete blsiter, formando moldes, pistas de alimentación, herramientas de sellado, troqueles de punzonado, guías, y la codificación puede requerir reemplazo o ajuste.
Cambio de máquina de llenado y conteo de tabletas farmacéuticas
maquina contadora electronica El cambio afecta a las guías de botellas., boquilla de descarga, cilindro, plataforma de conteo y más
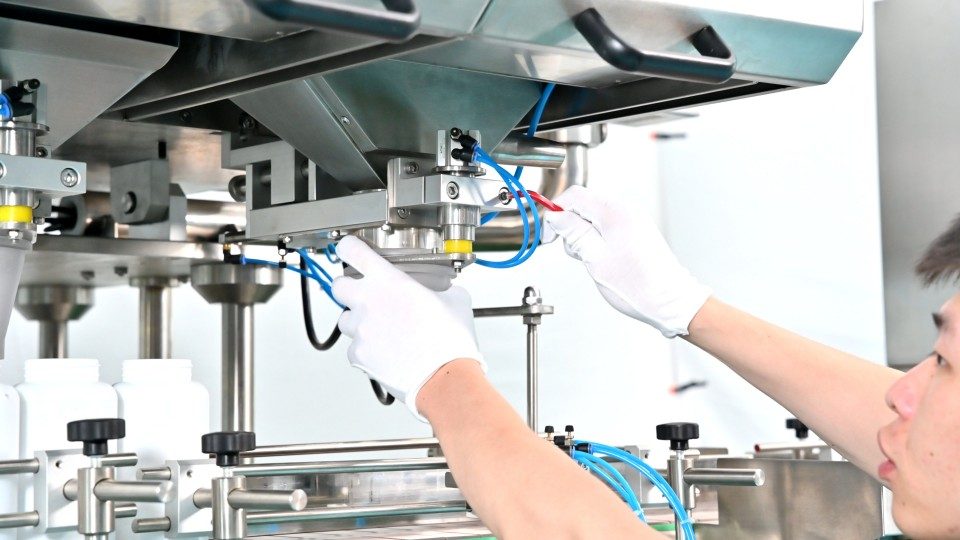
Cambio de máquina estuchadora
Estuchadora El cambio implica principalmente ajustar la alimentación del cartón., apertura de caja, inserción de producto, plegable, cierre, y secciones de inspección para el siguiente formato de caja. Los puntos de configuración típicos incluyen el cargador de cartón., guías de transporte de cartón, mecanismo de apertura de cajas, ancho del transportador, mecanismo de empuje, Mecanismo de plegado de orejas y cierre de cajas., y posición de inspección. Estos ajustes ayudan a mantener una alimentación de cartón estable, inserción precisa del producto, cierre de cartón fiable, y correcta inspección durante el reinicio.
Ruida Packing aplica un diseño centrado en el cambio a varias familias de máquinas. Por ejemplo, el máquina de ampolla utiliza moldes modulares con rieles guía deslizables, permitiendo el reemplazo del molde sin herramientas en menos 14 minutos. El prensa rotatoria de tabletas permite instalar los troqueles a mano sin martillar, usando tornillos planos para un posicionamiento más rápido y repetible. en el máquina llenadora automática de cápsulas, Los conjuntos de varillas de llenado deslizables y los moldes superior e inferior de posicionamiento rápido permiten un cambio estándar completo de herramientas y sistemas de llenado en aproximadamente 60 minutos.
El cambio de rutina también es diferente de un cambio de ingeniería o de sistema.. Una modificación al diseño de herramientas., lógica de la receta, configuración de software, u otro elemento que pueda afectar la calidad del producto puede requerir control de cambios en lugar de una configuración ordinaria.
¿Por qué el cambio farmacéutico lleva tanto tiempo??
El cambio se vuelve lento cuando el trabajo controlado necesario se combina con búsquedas evitables, espera, ajuste repetido, y reinicio inestable.
Limpieza y eliminación de piezas en contacto con el producto
La limpieza puede consumir legítimamente una gran parte del tiempo de cambio cuando se deben retirar componentes, limpiado, inspeccionado, y reensamblado. El alcance depende del producto., equipo, estrategia de campaña, próximo uso, y el aprobado procedimiento de limpieza.
Mala organización de las piezas de cambio
Las piezas de repuesto faltantes o mal almacenadas convierten el tiempo de inactividad en tiempo de búsqueda. El conjunto completo de piezas debe identificarse y estar disponible antes de que la máquina llegue a ese paso de configuración..
Ajuste manual excesivo
El ajuste manual es lento cuando las posiciones de la máquina no se pueden reproducir de manera confiable. Guías, comederos, sensores, y las estaciones que dependen en gran medida del criterio del operador a menudo crean problemas de prueba y error..
Recetas de máquina incorrectas o no disponibles
Las recetas ahorran tiempo solo cuando la configuración correcta coincide con la configuración física correcta. Una receta obsoleta, cambio no autorizado, o la selección incorrecta de productos puede aumentar la resolución de problemas.
Esperando inspección y verificación
La verificación requerida se vuelve espera evitable cuando las responsabilidades y el momento no fueron planificados antes del cierre.. La reducción del tiempo de inactividad debería mejorar la coordinación, no pasar por alto los controles.
Prueba y error repetidos durante el reinicio
El ajuste frecuente posterior al inicio indica que la configuración no es lo suficientemente repetible. ISPE trata el inicio como una parte distinta del cambio y vincula el inicio inestable con la variación en la configuración., producto, o materiales.
¿Cómo se puede reducir el tiempo de inactividad del cambio farmacéutico??
Reduzca el tiempo de inactividad eliminando el trabajo evitable del período de parada de la máquina y al mismo tiempo preservando el espacio libre., limpieza, configuración, y controles de verificación.
Actividades de cambio internas y externas separadas
Las actividades internas requieren equipo detenido; Las actividades externas pueden ocurrir fuera de esa ventana crítica de tiempo de inactividad.. Esta distinción es fundamental para el intercambio de dados en un solo minuto. (HERRERO). Las actividades internas incluyen la eliminación de piezas que entran en contacto con el producto., cambios de herramientas, ajustes mecánicos, y comprobaciones finales de configuración. Las actividades externas incluyen la preparación previa de piezas de cambio limpias., preparar herramientas y documentos, confirmando recetas, y organizar los materiales necesarios antes del cierre.
[IMAGEN 5 SOPORTE DE LUGAR - HERRERO: Actividades de cambio internas y externas]
Aplicar los principios SMED
SMED reestructura el trabajo de transición; no promete un tiempo universal de cambio farmacéutico. Mapear la secuencia real e identificar la espera, caminando, búsqueda, ajuste repetido, y trabajo que puede moverse legítimamente fuera del tiempo de parada de la máquina.
Herramientas previas al escenario, Materiales, y cambiar piezas
La preparación previa mantiene el trabajo de preparación fuera del tiempo de inactividad de la producción. Verifique las piezas requeridas, herramientas, e información de configuración antes del apagado mientras se protegen los componentes controlados.
Utilice diseños de posicionamiento repetibles y de liberación rápida
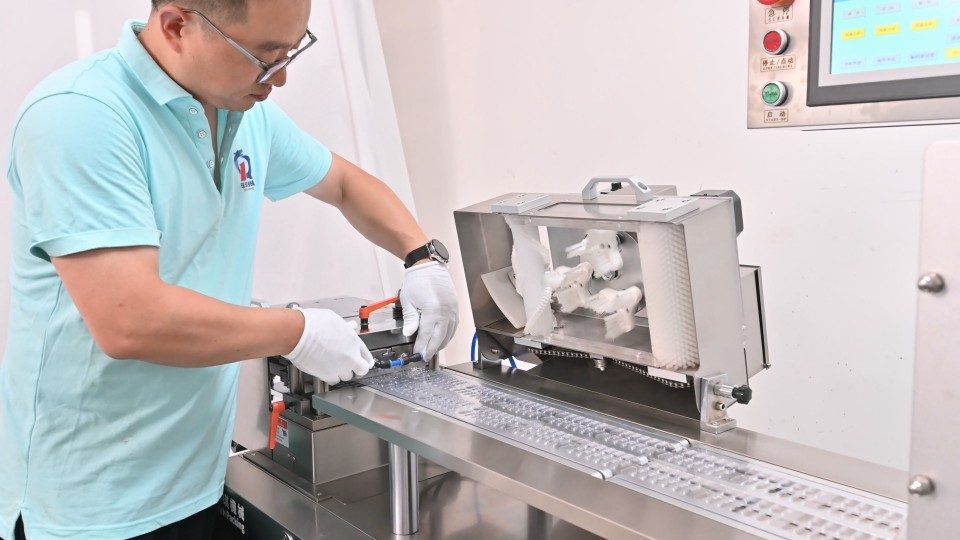
Las funciones de liberación rápida agregan valor cuando la eliminación más rápida se combina con una instalación repetible. Pasadores de localización, piezas con llave, abrazaderas rápidas, topes mecánicos, y los conjuntos modulares pueden reducir el ajuste.
Estandarizar recetas HMI y configuraciones de la máquina
Las recetas controladas ayudan a reproducir conjuntos de parámetros conocidos. Identificación de recetas, acceso autorizado, control de configuración, y la trazabilidad siguen siendo importantes para los datos relevantes para las BPF.
Usar escalas de posición, Marcas de referencia, y registros de configuración
Los puntos de referencia repetibles reducen el ajuste posterior al cambio. Balanza, topes mecánicos, posiciones de los servos, y los valores de configuración documentados pueden devolver guías, sensores, y alimentadores cerca de posiciones establecidas.
Ejecute tareas paralelas siempre que sea posible
Las actividades independientes pueden realizarse en paralelo cuando la seguridad, Controles de buenas prácticas de fabricación, y las dependencias de tareas lo permiten. El objetivo es eliminar esperas seriales innecesarias..
Estandarizar la verificación de reinicio
Una verificación de reinicio definida brinda al cambio un punto final claro y reduce el proceso de prueba y error incontrolado.. Cada familia de equipos debe definir qué se debe verificar antes de reanudar la producción de rutina..
¿Cuáles son los errores de cambio farmacéutico más comunes??
Los errores más comunes ocurren cuando las piezas físicas, ajustes electrónicos, documentos, y verificación no describen la misma configuración de producción.
Los ejemplos típicos incluyen piezas con formato incorrecto o incompleto., Sensores dejados en la posición anterior., recetas equivocadas o incontroladas, discrepancias en el espacio libre de líneas no resueltas, referencias de configuración no registradas, cambios de codificación o inspección omitidos, y soltar antes de reiniciar las comprobaciones.
Corrección repetida del mismo sensor., guía, receta, o puesto de herramientas es candidato para la estandarización. Si una discrepancia puede afectar la calidad del producto o se aparta de un procedimiento aprobado, debe ingresar al proceso de desviación o sistema de calidad del sitio en lugar de quedar oculto por ajustes repetidos de la máquina.
¿Cómo se debe medir el desempeño del cambio??
El desempeño del cambio debe utilizar medidas consistentemente definidas que abarquen el tiempo., estabilidad de inicio, perdida material, y recuperación de la producción.
Tiempo de cambio
El tiempo de cambio es útil sólo cuando su límite de medición permanece consistente. Utilice los mismos puntos de inicio y finalización en todos los productos, pauta, turnos, y proyectos de mejora.
Primer buen producto después del reinicio
El rendimiento del primer buen producto muestra si la configuración produce un resultado aceptable sin un ajuste prolongado. El reemplazo más rápido de herramientas no es una mejora si el reinicio aún necesita un ajuste prolongado.
Desecho y retrabajo de inicio
El desperdicio inicial captura el costo del material del reinicio inestable. Revela pérdidas que una métrica basada únicamente en el tiempo de inactividad puede pasar por alto.
Tiempo de inactividad relacionado con el cambio
El tiempo de inactividad se vuelve más procesable cuando se divide en causas. Las categorías útiles incluyen limpieza., limpieza de línea, configuración mecánica, espera, verificación, y reiniciar el ajuste.
OEE y disponibilidad de producción
Eficacia general del equipo (OEE) y la disponibilidad proporcionan contexto, pero no deben reemplazar las medidas directas de transición.. Consejo Internacional de Armonización (I) Q10 apoya el monitoreo del desempeño del proceso y la mejora continua, pero no establece un objetivo de cambio universal.
Preguntas frecuentes
¿Qué es un cambio de producción farmacéutica??
Es la transición controlada de una condición de producción a otra., incluyendo la autorización requerida, limpieza, configuración, puesta en marcha, y actividades de verificación.
¿Cada cambio farmacéutico requiere el mismo procedimiento de limpieza??
No. El alcance de la limpieza depende del producto., equipo, estrategia de campaña, uso anterior y siguiente, y el procedimiento de limpieza aprobado.
¿Cuál es la diferencia entre cambio y limpieza de línea??
El cambio es la transición completa; La limpieza de línea es un control dentro de ella.. Cambios de herramientas, configuración, recetas, y reiniciar la verificación son actividades separadas.
¿Cuál es la diferencia entre limpieza y limpieza de líneas??
La limpieza elimina residuos y contaminantes.; La limpieza de líneas elimina materiales e información anteriores o incorrectos.. Uno no reemplaza automáticamente al otro.
¿Cuánto tiempo debería tardar un cambio farmacéutico??
No hay tiempo universal. La duración depende del equipo., diferencias de producto, alcance de limpieza, complejidad del formato, requisitos de verificación, y el límite de medición.
¿Cómo se puede reducir el tiempo de cambio farmacéutico??
Eliminar el trabajo evitable en lugar de los controles requeridos. Piezas previas al escenario, trabajo interno y externo separados, estandarizar la configuración, coordinar tareas, y reducir el ajuste de reinicio.
¿Qué es SMED en la fabricación farmacéutica??
SMED es un método para reducir el tiempo de preparación separando las actividades internas y externas.. Autorización relacionada con GMP, limpieza, documentación, y la verificación aún permanece.
¿Qué son las piezas de cambio en la maquinaria farmacéutica??
Las piezas de cambio son componentes reemplazados o reposicionados para otro producto o formato de paquete., como golpes, muere, piezas del tamaño de una cápsula, moldes de ampolla, guías, y más.
¿Cómo se mide el desempeño del cambio farmacéutico??
Las medidas útiles incluyen el tiempo de cambio., primer buen producto, chatarra de inicio, tiempo de inactividad relacionado con el cambio, y disponibilidad. Las definiciones consistentes son esenciales.
Conclusión
Un cambio más rápido en la producción farmacéutica aún debe preservar el control de la limpieza de líneas, limpieza, configuración del equipo, verificación de parámetros, y reiniciar la calidad.
Las mejoras más importantes provienen de la eliminación de búsquedas evitables., espera, ajuste repetido, y prueba y error de inicio mientras se mantienen intactos los controles requeridos. Evaluar maquinaria farmaceutica no sólo por la velocidad nominal, pero por lo que hay que limpiar, cambió, equilibrado, reproducido, y verificado antes de que se reanude la producción de rutina.
Referencias
Comisión Europea. Volumen EudraLex 4, Parte I, Capítulo 5: Producción, Sección 5.45.
Comisión Europea. Volumen EudraLex 4, Anexo 11: Sistemas Computarizados, Secciones 9 a 12.
Instituto de empresas ajustadas. Intercambio de dados en un minuto (HERRERO).
Consejo Internacional de Armonización. Sistema de calidad farmacéutica ICH Q10.
Código Electrónico de Regulaciones Federales. 21 CFR §211.130: Operaciones de embalaje y etiquetado.