Uma mudança na produção farmacêutica é a transição controlada de um lote, produto, força, tamanho, ou formato de embalagem para a próxima execução. Pode incluir liberação de linha, limpeza, mudar peças, configuração de ferramentas, ajustes de máquina, mudanças de receita, testes de inicialização, inspeção, e reinicie a verificação.
Trocas mal controladas aumentam o tempo de inatividade e o risco de confusões, resíduos, configurações incorretas, erros de embalagem, ou inicialização instável. O objetivo não é simplesmente uma substituição mais rápida de ferramentas, mas um retorno controlado à produção rotineira.
O que é uma mudança na produção farmacêutica?
Uma mudança de produção farmacêutica é o processo completo de conversão de uma máquina ou linha de produção de uma condição de produção definida para outra.
A Sociedade Internacional de Engenharia Farmacêutica (ISPE) separa a mudança em limpeza, configurar, e inicialização, deixando claro que a configuração por si só é apenas uma parte da transição.
O que significa “mudança” na produção farmacêutica?
A mudança cobre o trabalho controlado necessário para encerrar a execução anterior, configurar o próximo, e restaurar a produção aceitável.
As atividades típicas incluem remoção de material, liberação de linha, limpeza, substituição de ferramentas ou peças de formato, ajuste de guias e sensores, seleção da interface homem-máquina correta (IHM) ou controlador lógico programável (CLP) receita, e reinicie a verificação.
Onde começa e termina a mudança?
A mudança precisa de pontos iniciais e finais consistentes para que o tempo de mudança possa ser comparado de forma significativa.
Um site pode começar a cronometrar quando a execução anterior for interrompida e terminar depois que a nova configuração passar nas verificações de reinicialização. Uma mudança de tamanho do mesmo produto, mudança de produto para produto, e a mudança no final da campanha pode exigir uma limpeza diferente, liberação, configurar, e escopos de verificação.
Troca vs Liberação de Linha vs Limpeza
A mudança é a transição completa; a limpeza e a limpeza da linha são controles separados dentro dela.
| Atividade | Objetivo principal | Escopo típico | Principais Riscos Controlados |
| Mudança | Passar para a próxima condição aprovada | Liberação, limpeza, mudar peças, configurar, comece, verificação | Transição incorreta e tempo de inatividade |
| Liberação de linha | Remova itens anteriores ou desnecessários | Produto, componentes, materiais impressos, documentos, desperdício | Misturas e materiais errados |
| Limpeza | Remova resíduos e contaminantes | Peças de contato com o produto, equipamento, áreas definidas | Transporte e contaminação |
Uma linha que parece vazia não é limpa automaticamente, e equipamentos limpos não são automaticamente isentos de etiquetas ou documentos anteriores.
Quais são as principais etapas de uma mudança na produção farmacêutica?
Uma mudança controlada passa do fechamento da passagem anterior até a liberação, limpeza, configuração do equipamento, verificação de inicialização, e liberação para produção de rotina.
Pare o lote anterior e remova os materiais restantes
Feche a execução anterior antes de introduzir a próxima configuração. Produto restante, componentes de embalagem, rejeita, amostras, desperdício, e o trabalho em processo deve ser tratado de acordo com o procedimento aprovado.
Liberação completa da linha
A liberação da linha confirma que materiais e informações anteriores ou desnecessários não entrarão na próxima operação. Boas Práticas de Fabricação da União Europeia (UE Boas Práticas de Fabricação (BPF)) Capítulo 5 exige que linhas de embalagem e equipamentos estejam livres de produtos anteriores, Materiais, ou documentos não necessários para a operação atual, usando uma lista de verificação apropriada.
Limpe o Equipamento e a Área de Produção
A limpeza remove resíduos e contaminações de acordo com o procedimento aplicável. O guia de inspeção de validação de limpeza da FDA reconhece que lotes do mesmo produto e alterações de produtos podem usar diferentes processos de limpeza quando os procedimentos escritos definem claramente quando cada um se aplica.
Substitua as peças alteradas, Ferramentas, e componentes de contato do produto
Instale as peças necessárias para o próximo produto ou formato de pacote. Os exemplos incluem punções e matrizes, peças do tamanho de cápsulas, moldes de bolhas, guias de garrafas, rodas estelares, componentes de nivelamento, guias de papelão, e peças em formato de bolsa.
Ajuste as configurações da máquina e carregue a receita correta
As peças físicas e as configurações eletrônicas devem corresponder ao mesmo formato aprovado. Receitas HMI ou PLC podem armazenar parâmetros, mas eles não verificam ferramentas físicas. Para receitas eletrônicas relevantes para GMP, acesso, alterações de configuração, e as trilhas de auditoria devem seguir controles validados de sistema informatizado.
Execute uma avaliação de inicialização e verifique a nova configuração
Um teste de inicialização ou verificação confirma que a nova configuração pode produzir resultados aceitáveis. Os cheques podem incluir preenchimento, formação, fechamento ou selagem, codificação, inspeção, e rejeitar funções.
Liberação para produção de rotina
A mudança é concluída somente depois que as verificações de configuração e reinicialização necessárias forem satisfeitas. O primeiro produto que passa pela máquina não é necessariamente o ponto final.
[IMAGEM 2 PLACEHOLDER — Fluxo de trabalho de mudança farmacêutica]
O que é liberação de linha na indústria farmacêutica?
A liberação de linha na indústria farmacêutica é a verificação controlada de que produtos anteriores ou desnecessários, Materiais, componentes, e as informações foram removidas antes do início da próxima operação aplicável.
É importante especialmente em linhas de embalagem onde diferentes produtos, pontos fortes, rótulos, caixas, folhetos, e componentes impressos podem compartilhar a mesma área.
O que deve ser removido durante a liberação da linha?
A liberação de linha deve remover itens da operação anterior que não são necessários para a atual. Dependendo do procedimento operacional padrão (POP), isso pode incluir produto, componentes de embalagem, rótulos, caixas, folhetos, itens rejeitados, amostras de codificação, documentos, rótulos de status, e desperdício. O GMP da UE inclui especificamente produtos anteriores, Materiais, e documentos não necessários para a operação de embalagem atual.
Quais equipamentos e verificações de área são necessários?
A liberação da linha deve cobrir locais onde itens de execução anterior possam passar despercebidos, não apenas superfícies visíveis da máquina. Verificações típicas incluem alimentadores, transportadores, trilhos guia, recessos da máquina, estações de codificação, sistemas de inspeção, rejeitar rampas, e áreas de acumulação.
Etiquetas, Materiais Impressos, e documentos para verificar
Os materiais de embalagem impressos exigem um controle rigoroso porque uma etiqueta incorreta, caixa, folheto, ou código variável pode criar uma confusão de produtos. As BPF da UE exigem operações de embalagem para minimizar a contaminação cruzada, confusões, e substituições.
Nos EUA, 21 CFR 211.130 exige inspeção pré-uso para confirmar que medicamentos anteriores e embalagens ou materiais de rotulagem inadequados foram removidos, com a inspeção documentada.
Quem executa e confirma a liberação da linha?
A responsabilidade deve ser definida pelos procedimentos aprovados pelo fabricante e pelo sistema de qualidade farmacêutica. O POP deve especificar pessoal treinado ou autorizado, quem realiza a inspeção, quem grava, e se é necessária uma verificação separada.
Erros comuns de liberação de linha
As falhas geralmente resultam de uma inspeção física incompleta, e não da falta de documentação. Exemplos típicos são assinar antes da inspeção, verificando apenas superfícies visíveis, deixando etiquetas perto da impressora, com vista para áreas rejeitadas, ou reiniciar antes que as discrepâncias sejam resolvidas.
[IMAGEM 3 PLACEHOLDER - Verificações de liberação de linha farmacêutica]
Quais configurações do equipamento e peças de alteração devem ser ajustadas?
A troca de equipamentos farmacêuticos varia de acordo com a máquina porque cada processo utiliza ferramentas diferentes, partes de formato, componentes de contato com o produto, sensores, e pontos de ajuste mecânico.
| Equipamento | Typical Change Parts | Main Adjustments | Restart Focus |
| Prensa para comprimidos | Socos, morre, force-feeder | Fill depth, feeder height, pré-compressão, compressão principal, espessura do comprimido | Peso do comprimido, grossura, dureza, ejeção |
| Máquina de enchimento de cápsulas | Capsule segments, disco doseador, pinos de compactação, locking components | Dosing depth, vazio, separação de cápsula, locking position | Separação de cápsulas, fill consistency, bloqueio, rejeição |
| Máquina de embalagem blister | Forming mold, trilhas guia, feeder parts, sealing plate/roller, punching die | Forming depth, index pitch, sealing temperature/pressure, feeding position | Formação de cavidade, alimentação, vedação, corte |
| Tablet Counting And Filling Machine | Bottle guides, Discharge nozzle,cilindro,counting platform | Vibration frequency, counting platform height, guide rail width | Stable product feeding, bottle positioning and count accuracy |
| Máquina de cartonagem | Carton magazine, carton conveying guides, carton-opening mechanism, pusher components, ear-folding and carton-closing components | Conveyor width, pusher position, carton-opening position, folding and closing position, inspection position | Stable carton feeding, reliable carton opening, accurate product insertion, correct folding and sealing, and inspection accuracy |
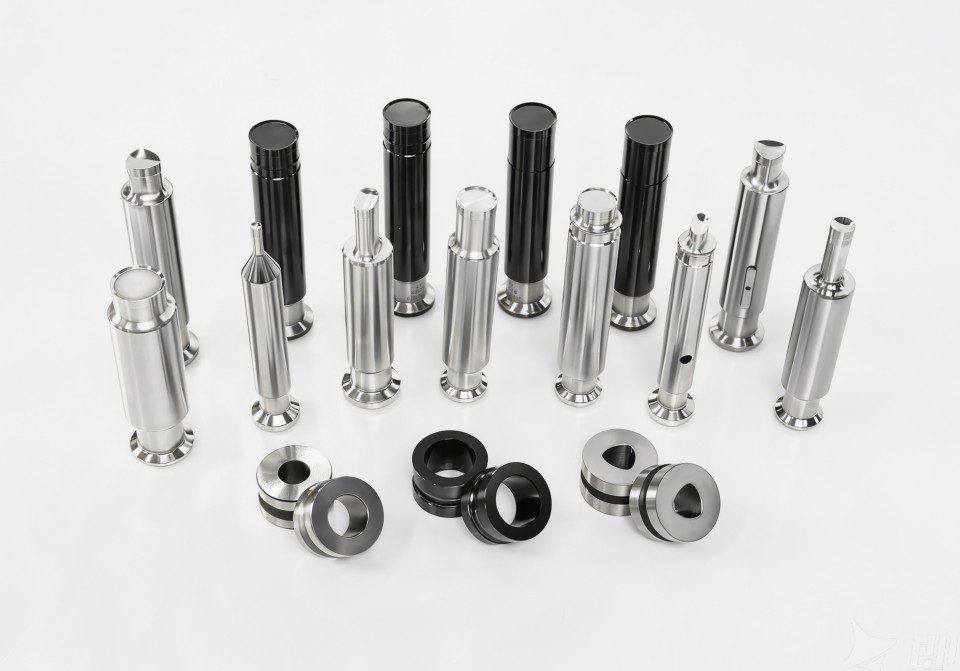
Tablet Press Changeover
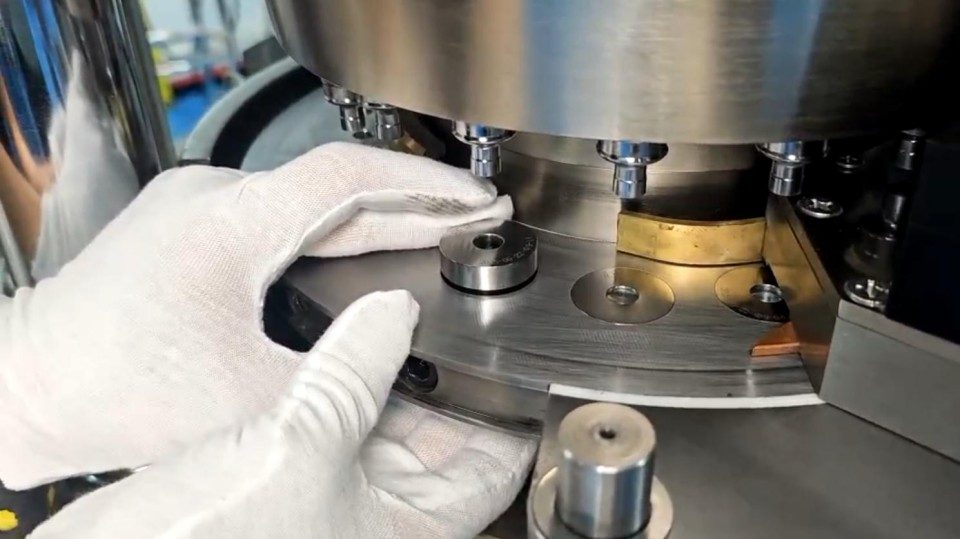
A troca do equipamento de compressão de comprimidos envolve principalmente punções, morre, componentes do alimentador, e configurações de compactação. Além da substituição de ferramentas, os operadores podem precisar redefinir a profundidade de preenchimento, A lacuna entre o alimentador e a plataforma giratória, pré-compressão, principais configurações de compressão e ejeção.
Troca de máquina de enchimento de cápsulas
Troca de máquina de enchimento de cápsulas farmacêuticas pode envolver segmentos do tamanho de cápsulas, discos dosadores, pinos de compactação, componentes de vácuo, e peças de bloqueio. A configuração normalmente inclui separação de cápsulas, posição de dosagem, vazio, e rejeitar ajuste.
Troca de máquina de embalagem blister
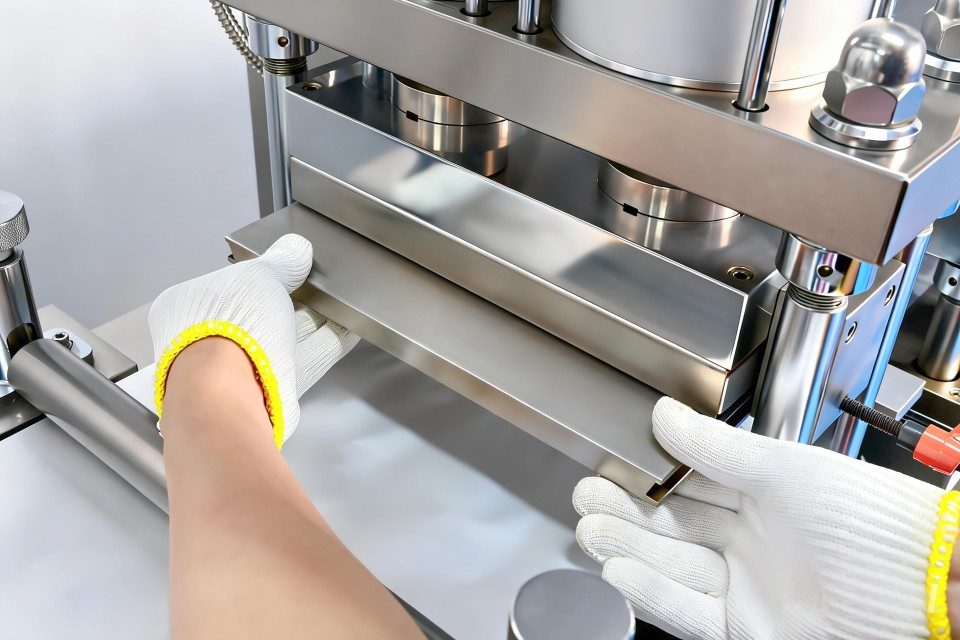
A troca da máquina de embalagem blister farmacêutica normalmente afeta a formação, alimentação, vedação, indexação, e estações de perfuração. Dependendo do formato do pacote blsiter, formando moldes, trilhas de alimentação, ferramentas de vedação, socos morrem, guias, e codificação podem exigir substituição ou ajuste.
Contagem farmacêutica de comprimidos e mudança de máquina de enchimento
Máquina de contagem eletrônica a mudança afeta as guias das garrafas, bocal de descarga, cilindro, plataforma de contagem e muito mais
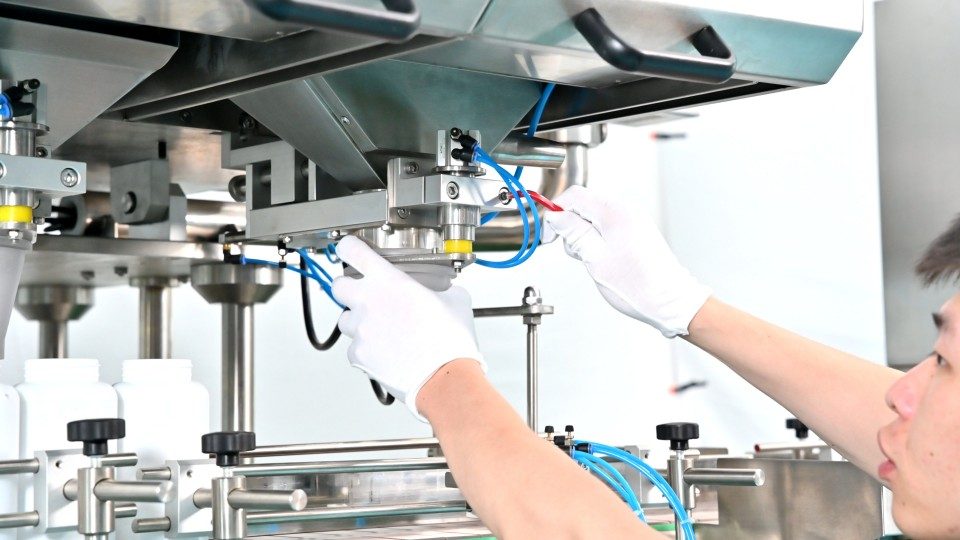
Troca de máquina de embalagem
Máquina de cartonagem a mudança envolve principalmente o ajuste da alimentação da caixa, abertura da caixa, inserção de produto, dobrável, fechando, e seções de inspeção para o próximo formato de caixa. Os pontos de configuração típicos incluem o magazine de papelão, carton conveying guides, carton-opening mechanism, largura do transportador, mecanismo empurrador, mecanismo para dobrar as orelhas e fechar a caixa, e posição de inspeção. Esses ajustes ajudam a manter a alimentação estável das caixas, accurate product insertion, fechamento de caixa confiável, e inspeção correta durante a reinicialização.
A Ruida Packing aplica design focado em mudanças em diversas famílias de máquinas. Por exemplo, o máquina de blister usa moldes modulares com trilhos-guia deslizantes, permitindo a substituição do molde sem ferramentas em 14 minutos. O prensa rotativa para comprimidos permite que as matrizes sejam instaladas manualmente sem martelar, usando parafusos de fixação planos para posicionamento mais rápido e repetível. No máquina automática de enchimento de cápsulas, conjuntos de haste de enchimento deslizantes e moldes superiores e inferiores de posicionamento rápido permitem uma troca completa de ferramentas padrão e sistema de enchimento em cerca de 60 minutos.
A mudança de rotina também é diferente de uma mudança de engenharia ou sistema. Uma modificação no projeto de ferramentas, lógica da receita, configuração de software, ou outro elemento que possa afetar a qualidade do produto pode exigir controle de mudanças em vez da configuração normal.
Por que a mudança farmacêutica demora tanto?
A mudança torna-se lenta quando o trabalho controlado necessário é combinado com uma busca evitável, esperando, ajuste repetido, e reinicialização instável.
Limpeza e remoção de peças em contato com o produto
A limpeza pode legitimamente consumir uma grande parte do tempo de troca quando os componentes devem ser removidos, limpo, inspecionado, e remontado. O escopo depende do produto, equipamento, estratégia de campanha, próximo uso, e o aprovado procedimento de limpeza.
Má organização da peça de mudança
Peças de reposição faltantes ou mal armazenadas transformam o tempo de inatividade em tempo de busca. O conjunto completo de peças deve ser identificado e estar disponível antes que a máquina atinja essa etapa de configuração.
Ajuste manual excessivo
O ajuste manual é lento quando as posições da máquina não podem ser reproduzidas de forma confiável. Guias, alimentadores, sensores, e estações que dependem fortemente do julgamento do operador muitas vezes criam tentativas e erros.
Receitas de máquina incorretas ou indisponíveis
As receitas economizam tempo somente quando as configurações corretas correspondem à configuração física correta. Uma receita obsoleta, alteração não autorizada, ou a seleção errada do produto pode aumentar a solução de problemas.
Aguardando inspeção e verificação
A verificação necessária torna-se uma espera evitável quando as responsabilidades e o tempo não foram planejados antes do desligamento. A redução do tempo de inatividade deve melhorar a coordenação, não ignorar verificações.
Tentativa e erro repetidos durante a reinicialização
O ajuste frequente pós-inicialização indica que a configuração não é suficientemente repetível. O ISPE trata a inicialização como uma parte distinta da mudança e vincula a inicialização instável com a variação na configuração, produto, ou materiais.
Como você pode reduzir o tempo de inatividade de troca farmacêutica?
Reduza o tempo de inatividade removendo trabalhos evitáveis do período de máquina parada, preservando ao mesmo tempo a folga, limpeza, configurar, e controles de verificação.
Atividades de transição internas e externas separadas
Atividades internas exigem equipamentos parados; atividades externas podem ocorrer fora dessa janela crítica de inatividade. Esta distinção é central para a troca de dados em um único minuto (FERREIRO). As atividades internas incluem a remoção de peças em contato com o produto, mudanças de ferramentas, ajustes mecânicos, e verificações finais de configuração. As atividades externas incluem a pré-preparação de peças de troca limpa, preparando ferramentas e documentos, confirmando receitas, e organização dos materiais necessários antes do desligamento.
[IMAGEM 5 LUGAR - FERREIRO: Atividades de mudança interna versus externa]
Aplicar os Princípios SMED
SMED reestrutura trabalho de transição; não promete um tempo de mudança farmacêutica universal. Mapeie a sequência real e identifique a espera, andando, pesquisando, ajuste repetido, e trabalho que pode legitimamente sair do tempo de parada da máquina.
Ferramentas de pré-estágio, Materiais, e alterar peças
A pré-preparação mantém o trabalho de preparação fora do tempo de inatividade da produção. Verifique as peças necessárias, ferramentas, e informações de configuração antes do desligamento enquanto protege os componentes controlados.
Use designs de posicionamento de liberação rápida e repetíveis
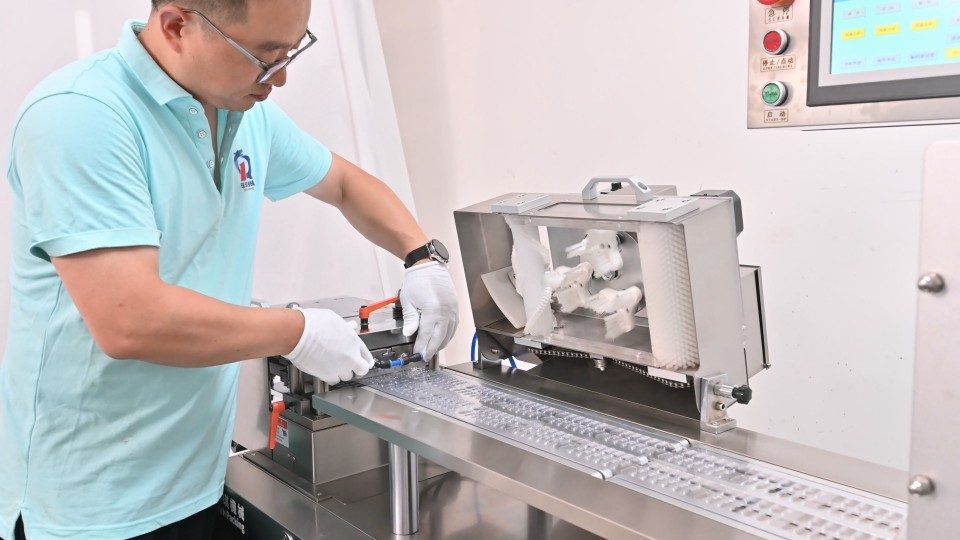
Os recursos de liberação rápida agregam valor quando a remoção mais rápida é combinada com a instalação repetível. Localizando pinos, peças chaveadas, pinças rápidas, paradas mecânicas, e montagens modulares podem reduzir o ajuste.
Padronize receitas de IHM e configurações de máquina
Receitas controladas ajudam a reproduzir conjuntos de parâmetros conhecidos. Identificação da receita, acesso autorizado, controle de configuração, e a rastreabilidade continuam importantes para dados relevantes às BPF.
Use escalas de posição, Marcas de referência, e registros de configuração
Pontos de referência repetíveis reduzem o ajuste pós-mudança. Balanças, paradas mecânicas, posições servo, e valores de configuração documentados podem retornar guias, sensores, e alimentadores próximos às posições estabelecidas.
Execute tarefas paralelas sempre que possível
Atividades independentes podem ocorrer em paralelo quando a segurança, Controles de BPF, e dependências de tarefas permitem. O objetivo é remover esperas seriais desnecessárias.
Padronize a verificação de reinicialização
Uma verificação de reinicialização definida dá à mudança um ponto final claro e reduz tentativas e erros descontrolados. Cada família de equipamentos deve definir o que deve ser verificado antes da retomada da produção de rotina.
Quais são os erros mais comuns na mudança farmacêutica?
Os erros mais comuns ocorrem quando peças físicas, configurações eletrônicas, documentos, e verificação não descrevem a mesma configuração de produção.
Exemplos típicos incluem partes de formato incorretas ou incompletas, sensores deixados na posição anterior, receitas erradas ou descontroladas, discrepâncias não resolvidas de liberação de linha, referências de configuração não registradas, codificação perdida ou alterações de inspeção, e solte antes de reiniciar as verificações.
Correção repetida do mesmo sensor, guia, receita, ou a posição do ferramental é candidata à padronização. Se uma discrepância puder afetar a qualidade do produto ou se afastar de um procedimento aprovado, deve entrar no desvio do local ou no processo do sistema de qualidade, em vez de ser ocultado por repetidos ajustes da máquina.
Como o desempenho da mudança deve ser medido?
O desempenho da mudança deve usar medidas consistentemente definidas que abranjam o tempo, estabilidade de inicialização, perda material, e recuperação da produção.
Tempo de mudança
O tempo de mudança é útil somente quando seu limite de medição permanece consistente. Use os mesmos pontos inicial e final em todos os produtos, linhas, turnos, e projetos de melhoria.
Primeiro bom produto após reinicialização
O desempenho do primeiro produto bom mostra se a configuração produz resultados aceitáveis sem ajuste prolongado. A substituição mais rápida de ferramentas não é uma melhoria se a reinicialização ainda precisar de ajustes prolongados.
Sucata e retrabalho de inicialização
A sucata de inicialização captura o custo material da reinicialização instável. Revela perdas que uma métrica apenas de tempo de inatividade pode deixar passar.
Tempo de inatividade relacionado à mudança
O tempo de inatividade se torna mais acionável quando dividido em causas. Categorias úteis incluem limpeza, liberação de linha, configuração mecânica, esperando, verificação, e reinicie o ajuste.
OEE e disponibilidade de produção
Eficácia geral do equipamento (OEE) e a disponibilidade fornecem contexto, mas não devem substituir as medidas diretas de transição. Conselho Internacional de Harmonização (EU) Q10 apoia o monitoramento do desempenho do processo e a melhoria contínua, mas não define uma meta universal de mudança.
Perguntas frequentes
O que é uma mudança na produção farmacêutica?
É a transição controlada de uma condição de produção para outra, incluindo a autorização necessária, limpeza, configurar, comece, e atividades de verificação.
Toda mudança farmacêutica exige o mesmo procedimento de limpeza??
Não. O escopo da limpeza depende do produto, equipamento, estratégia de campanha, uso anterior e seguinte, e o procedimento de limpeza aprovado.
Qual é a diferença entre mudança e liberação de linha?
A mudança é a transição completa; a liberação de linha é um controle dentro dela. Mudanças de ferramentas, configurar, receitas, e a verificação de reinicialização são atividades separadas.
Qual é a diferença entre limpeza e liberação de linha?
A limpeza remove resíduos e contaminantes; a folga da linha remove materiais e informações anteriores ou incorretos. Um não substitui automaticamente o outro.
Quanto tempo deve demorar uma mudança farmacêutica?
Não existe um tempo universal. A duração depende do equipamento, diferenças de produto, escopo de limpeza, complexidade do formato, requisitos de verificação, e o limite de medição.
Como o tempo de mudança farmacêutica pode ser reduzido?
Remova o trabalho evitável em vez dos controles necessários. Peças pré-estágio, separar trabalho interno e externo, padronizar configurações, coordenar tarefas, e reduzir o ajuste de reinicialização.
O que é SMED na fabricação farmacêutica?
SMED é um método para reduzir o tempo de configuração, separando atividades internas e externas. Liberação relacionada às BPF, limpeza, documentação, e a verificação ainda permanece.
O que são peças de reposição em máquinas farmacêuticas?
Peças alteradas são componentes substituídos ou reposicionados para outro produto ou formato de embalagem, como socos, morre, peças do tamanho de cápsulas, moldes de bolhas, guias, e mais.
Como é medido o desempenho da mudança farmacêutica?
Medidas úteis incluem tempo de mudança, primeiro produto bom, sucata de inicialização, tempo de inatividade relacionado à mudança, e disponibilidade. Definições consistentes são essenciais.
Conclusão
Uma mudança mais rápida na produção farmacêutica ainda deve preservar a liberação controlada das linhas, limpeza, configuração do equipamento, verificação de parâmetros, e reinicie a qualidade.
As melhorias mais fortes vêm da remoção de pesquisas evitáveis, esperando, ajuste repetido, e tentativa e erro de inicialização, mantendo intactos os controles necessários. Avaliar maquinaria farmacêutica não apenas pela velocidade nominal, mas pelo que deve ser limpo, mudado, ajustado, reproduzido, e verificado antes da produção de rotina ser retomada.
Referências
Comissão Europeia. Volume EudraLex 4, Parte I, Capítulo 5: Produção, Seção 5.45.
Comissão Europeia. Volume EudraLex 4, Anexo 11: Sistemas Informatizados, Seções 9–12.
Instituto de Empresa Enxuta. Troca de dados em um minuto (FERREIRO).
Conselho Internacional de Harmonização. Sistema de Qualidade Farmacêutica ICH Q10.