Farmasötik üretim değişimi, bir partiden kontrollü geçiştir, ürün, kuvvet, boyut, veya bir sonraki çalıştırmaya paketleme biçimi. Hat temizliğini içerebilir, temizlik, parçaları değiştir, takım kurulumu, makine ayarları, tarif değişiklikleri, başlangıç denemeleri, denetleme, ve doğrulamayı yeniden başlat.
Kötü kontrol edilen geçişler arıza süresini ve karışıklık riskini artırır, kalıntılar, yanlış ayarlar, paketleme hataları, veya kararsız başlatma. Amaç sadece daha hızlı takım değişimi değil, ancak rutin üretime kontrollü bir dönüş.
İlaç Üretiminde Değişim Nedir??
Farmasötik üretim değişikliği, bir makineyi veya üretim hattını tanımlanmış bir üretim koşulundan diğerine dönüştürmenin komple sürecidir.
Uluslararası Farmasötik Mühendisliği Topluluğu (ISPE) değişimi temizlemeye ayırır, kurmak, ve başlatma, kurulumun tek başına geçişin yalnızca bir parçası olduğunu açıkça ortaya koymak.
İlaç Üretiminde “Değişim” Ne Demektir??
Geçiş, önceki çalıştırmayı kapatmak için gereken kontrollü çalışmayı kapsar, bir sonrakini yapılandır, ve kabul edilebilir üretimin yeniden sağlanması.
Tipik faaliyetler malzeme kaldırmayı içerir, hat temizliği, temizlik, takım veya format parçalarının değiştirilmesi, kılavuzların ve sensörlerin ayarlanması, doğru İnsan-Makine Arayüzünün seçimi (HMI) veya Programlanabilir Mantık Denetleyicisi (PLC'ler) yemek tarifi, ve doğrulamayı yeniden başlat.
Değişim Nerede Başlar ve Biter??
Geçiş süresinin anlamlı bir şekilde karşılaştırılabilmesi için geçişin tutarlı başlangıç ve bitiş noktalarına ihtiyacı vardır.
Bir site, önceki çalıştırma durduğunda zamanlamaya başlayabilir ve yeni kurulum yeniden başlatma kontrollerini geçtikten sonra bitirebilir. Aynı ürün boyutunda değişiklik, üründen ürüne geçiş, ve kampanya sonu değişikliği farklı bir temizlik gerektirebilir, temizlik, kurmak, ve doğrulama kapsamları.
Geçiş, Hat Boşluğu ve Temizleme
Değişim tam geçiştir; Hat temizliği ve temizlik kendi içinde ayrı kontrollerdir.
| Etkinlik | Ana Amaç | Tipik Kapsam | Ana Risk Kontrollü |
| Değişim | Bir sonraki onaylanan duruma geçin | Gümrükleme, temizlik, parçaları değiştir, kurmak, başlatmak, doğrulama | Yanlış geçiş ve kesinti |
| Hat temizliği | Önceki veya gereksiz öğeleri kaldırın | Ürün, bileşenler, basılı materyaller, belgeler, atık | Karışıklıklar ve yanlış malzemeler |
| Temizlik | Kalıntıları ve kirletici maddeleri çıkarın | Ürünle temas eden parçalar, teçhizat, tanımlanmış alanlar | Bulaşma ve kirlenme |
Boş görünen bir çizgi otomatik olarak temizlenmez, ve temizlenen ekipman önceki etiketlerden veya belgelerden otomatik olarak temizlenmez.
Farmasötik Üretim Değişiminde Ana Adımlar Nelerdir??
Kontrollü bir geçiş, önceki geçiş açıklığının kapatılmasından itibaren hareket eder, temizlik, ekipman kurulumu, başlangıç doğrulaması, ve rutin üretim için serbest bırakılması.
Önceki Partiyi Durdurun ve Kalan Malzemeleri Çıkarın
Bir sonraki konfigürasyonu başlatmadan önce önceki çalıştırmayı kapatın. Kalan ürün, ambalaj bileşenleri, reddeder, örnekler, atık, ve süreç içindeki çalışma onaylanmış prosedüre göre ele alınmalıdır..
Hat Temizlemeyi Tamamlayın
Hat temizliği, önceki veya gereksiz malzeme ve bilgilerin bir sonraki operasyona girmeyeceğini teyit eder. Avrupa Birliği İyi Üretim Uygulamaları (AB İyi Üretim Uygulamaları) Bölüm 5 paketleme hatları ve ekipmanlarının önceki ürünlerden arındırılmış olmasını gerektirir, malzemeler, veya mevcut işlem için gerekli olmayan belgeler, uygun bir kontrol listesi kullanarak.
Ekipmanı ve Üretim Alanını Temizleyin
Temizleme, geçerli prosedüre göre kalıntıları ve kirlenmeyi giderir. FDA'nın temizlik-doğrulama denetim kılavuzu, yazılı prosedürler her birinin ne zaman uygulanacağını açıkça tanımladığında, aynı ürün partilerinin ve ürün değişikliklerinin farklı temizleme süreçlerini kullanabileceğini kabul eder.
Parçaları Değiştirin, Takımlama, ve Ürünle Temas Eden Bileşenler
Bir sonraki ürün veya paket formatı için gerekli parçaları takın. Örnekler arasında zımbalar ve kalıplar yer alır, kapsül boyutunda parçalar, kabarcık kalıpları, şişe kılavuzları, yıldız çarkları, kapatma bileşenleri, karton kılavuzları, ve kese formatındaki parçalar.
Makine Ayarlarını Yapın ve Doğru Tarifi Yükleyin
Fiziksel parçalar ve elektronik ayarlar aynı onaylı formatla eşleşmelidir. HMI veya PLC tarifleri parametreleri saklayabilir, ancak fiziksel araçları doğrulamazlar. GMP ile ilgili elektronik tarifler için, erişim, konfigürasyon değişiklikleri, ve denetim izleri doğrulanmış bilgisayarlı sistem kontrollerini takip etmelidir.
Başlangıç Denemesini Çalıştırın ve Yeni Kurulumu Doğrulayın
Bir başlangıç denemesi veya doğrulama çalışması, yeni kurulumun kabul edilebilir çıktı üretebildiğini doğrular. Kontroller doldurmayı içerebilir, şekillendirme, kapatma veya mühürleme, kodlama, denetleme, ve fonksiyonları reddet.
Rutin Üretim için Yayın
Geçiş ancak gerekli kurulum ve yeniden başlatma kontrolleri tamamlandıktan sonra tamamlanır. Makineden geçen ilk ürünün mutlaka son nokta olması gerekmez.
[GÖRÜNTÜ 2 PLACEHOLDER — İlaç Değişim İş Akışı]
İlaç Sektöründe Hat Boşluğu Nedir??
İlaç endüstrisinde hat temizliği, eski veya gereksiz ürünlerin kontrol edilerek kontrol edilmesidir., malzemeler, bileşenler, ve bilgiler bir sonraki uygulanabilir işlem başlamadan önce kaldırılmıştır.
Özellikle önemli paketleme hatları farklı ürünler nerede, güçlü yönler, etiketler, kartonlar, broşürler, ve basılı bileşenler aynı alanı paylaşabilir.
Hat Temizliği Sırasında Nelerin Kaldırılması Gerekir??
Hat temizliği, mevcut operasyon için gerekli olmayan önceki operasyondaki öğeleri kaldırmalıdır. Standart çalışma prosedürüne bağlı olarak (SOP), bu ürün içerebilir, ambalaj bileşenleri, etiketler, kartonlar, broşürler, reddedilen öğeler, kodlama örnekleri, belgeler, durum etiketleri, ve israf. AB GMP özellikle önceki ürünleri içerir, malzemeler, ve mevcut paketleme işlemi için gerekli olmayan belgeler.
Hangi Ekipman ve Alan Kontrolleri Gereklidir?
Hat temizliği, daha önce çalıştırılan öğelerin fark edilmeden kalabileceği yerleri kapsamalıdır, yalnızca görünen makine yüzeyleri değil. Tipik kontroller besleyicileri içerir, konveyörler, kılavuz rayları, makine girintileri, kodlama istasyonları, muayene sistemleri, olukları reddet, ve birikim alanları.
Etiketler, Basılı Materyaller, ve Doğrulanacak Belgeler
Basılı ambalaj malzemeleri yanlış etiket nedeniyle yakın kontrol gerektirir, karton, broşür, veya değişken kod ürün karışıklığı yaratabilir. AB GMP, çapraz bulaşmayı en aza indirmek için paketleme operasyonlarını gerektirir, karışıklıklar, ve oyuncu değişikliği.
ABD'de, 21 CFR 211.130 Önceki ilaç ürünlerinin ve uygun olmayan ambalaj veya etiketleme malzemelerinin kaldırıldığını doğrulamak için kullanım öncesi inceleme gerektirir, muayene belgelenmiş olarak.
Hat Temizlemeyi Kim Gerçekleştirir ve Onaylar??
Sorumluluk, üreticinin onaylı prosedürleri ve farmasötik kalite sistemi tarafından tanımlanmalıdır.. SOP eğitimli veya yetkili personeli belirtmelidir, muayeneyi kim yapar, bunu kim kaydediyor, ve ayrı doğrulamanın gerekli olup olmadığı.
Yaygın Hat Temizleme Hataları
Başarısızlıklar genellikle eksik evrak işlerinden ziyade eksik fiziksel muayeneden kaynaklanır.. Tipik örnekler incelemeden önce imza atmaktır, yalnızca görünen yüzeyleri kontrol etme, etiketleri yazıcının yakınında bırakmak, reddedilen alanlara bakan, veya tutarsızlıklar çözülmeden yeniden başlatma.
[GÖRÜNTÜ 3 PLACEHOLDER — İlaç Hattı Açıklık Kontrolleri]
Hangi Ekipman Ayarları ve Değişiklik Parçaları Yapılmalıdır??
Farmasötik ekipman değişimi makineye göre değişir çünkü her işlem farklı aletler kullanır, parçaları formatla, ürünle temas eden bileşenler, sensörler, ve mekanik ayar noktaları.
| Teçhizat | Tipik Değişim Parçaları | Ana Ayarlar | Odağı Yeniden Başlat |
| Basın tabletleri | Yumruklar, ölür, zorla besleyici | Doldurma derinliği, besleyici yüksekliği, ön sıkıştırma, ana sıkıştırma, tablet kalınlığı | Tablet ağırlığı, kalınlık, sertlik, fırlatma |
| Kapsül dolum makinesi | Kapsül segmentleri, dozaj diski, sıkıştırma pimleri, kilitleme bileşenleri | Dozaj derinliği, boş, kapsül ayırma, kilitleme konumu | Kapsül ayırma, tutarlılığı doldur, kilitleme, ret |
| Blister ambalaj makinesi | kalıp şekillendirme, kılavuz parçaları, besleyici parçaları, sızdırmazlık plakası/rulo, kesme kalıbı | Derinlik oluşturma, indeks aralığı, sızdırmazlık sıcaklığı/basıncı, besleme pozisyonu | Boşluk oluşturma, besleme, sızlanma, kesme |
| Tablet Sayma ve Dolum Makinası | Şişe kılavuzları, Boşaltma memesi,silindir,sayma platformu | Titreşim frekansı, platform yüksekliğini sayma, kılavuz ray genişliği | Stabil ürün besleme, şişe konumlandırma ve sayım doğruluğu |
| Kartonlama makinesi | Karton dergisi, karton taşıma kılavuzları, karton açma mekanizması, itici bileşenleri, kulak katlama ve karton kapatma bileşenleri | Konveyör genişliği, itici konumu, karton açma konumu, katlama ve kapatma konumu, muayene konumu | Stabil karton besleme, güvenilir karton açma, doğru ürün yerleştirme, doğru katlama ve kapatma, ve muayene doğruluğu |
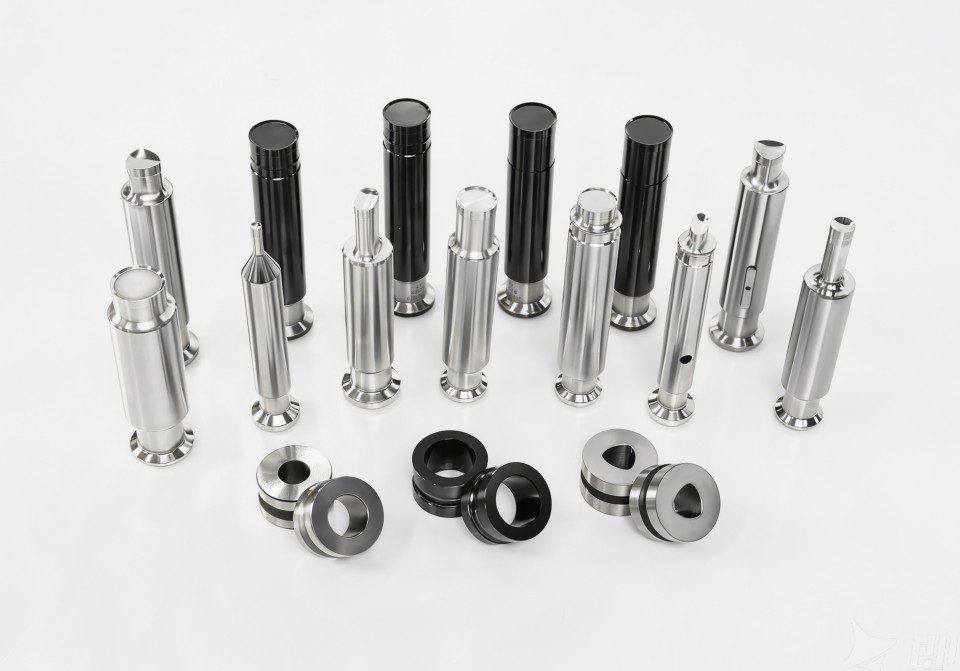
Tablet Baskı Değişimi
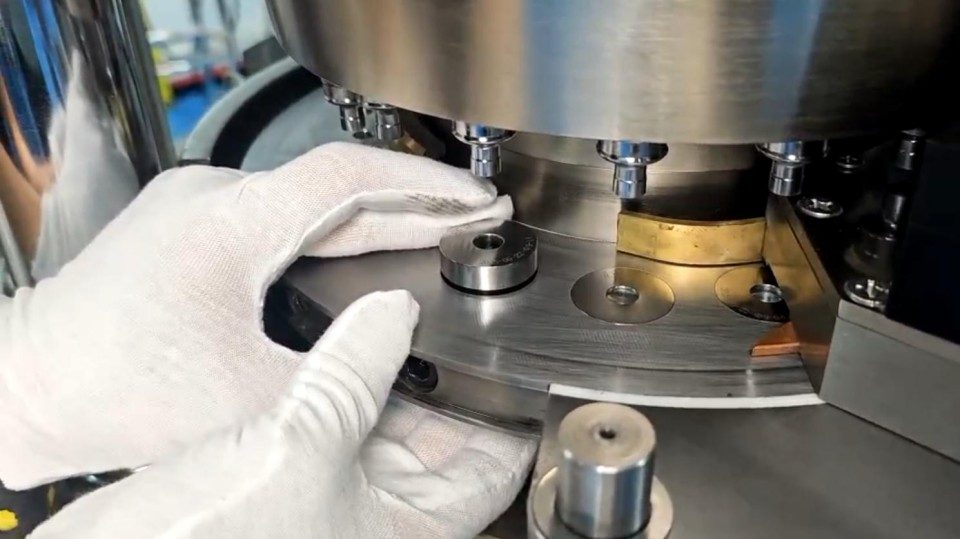
Tablet sıkıştırma ekipmanı değişimi esas olarak zımbaları içerir, ölür, besleyici bileşenleri, ve sıkıştırma ayarları. Takım değiştirmenin yanı sıra, operatörlerin dolgu derinliğini sıfırlaması gerekebilir, Besleyici ile döner tabla arasındaki boşluk, ön sıkıştırma, ana sıkıştırma ve çıkarma ayarları.
Kapsül Dolum Makinesi Değişimi
Farmasötik kapsül dolum makinesi değişimi kapsül boyutunda segmentler içerebilir, dozaj diskleri, sıkıştırma pimleri, vakum bileşenleri, ve kilitleme parçaları. Kurulum normalde kapsül ayırmayı içerir, dozaj pozisyonu, boş, ve ayarlamayı reddedin.
Blister Ambalaj Makinası Değişimi
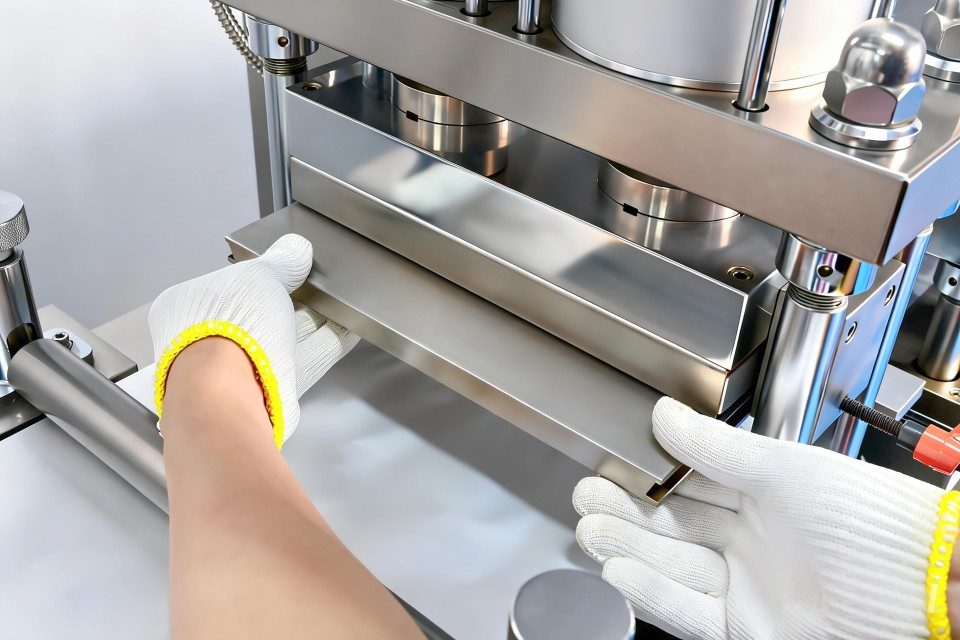
Farmasötik kabarcıklı paketleme makinesi değişimi tipik olarak şekillendirmeyi etkiler, besleme, sızlanma, indeksleme, ve delme istasyonları. Blsiter paketi formatına bağlı olarak, kalıp oluşturma, besleyici parçaları, sızdırmazlık araçları, delme ölür, kılavuzlar, ve kodlamanın değiştirilmesi veya ayarlanması gerekebilir.
Farmasötik Tablet Sayma ve Dolum Makinası Değişimi
Elektronik sayma makinesi değişiklik şişe kılavuzlarını etkiler, boşaltma memesi, silindir, sayma platformu ve daha fazlası
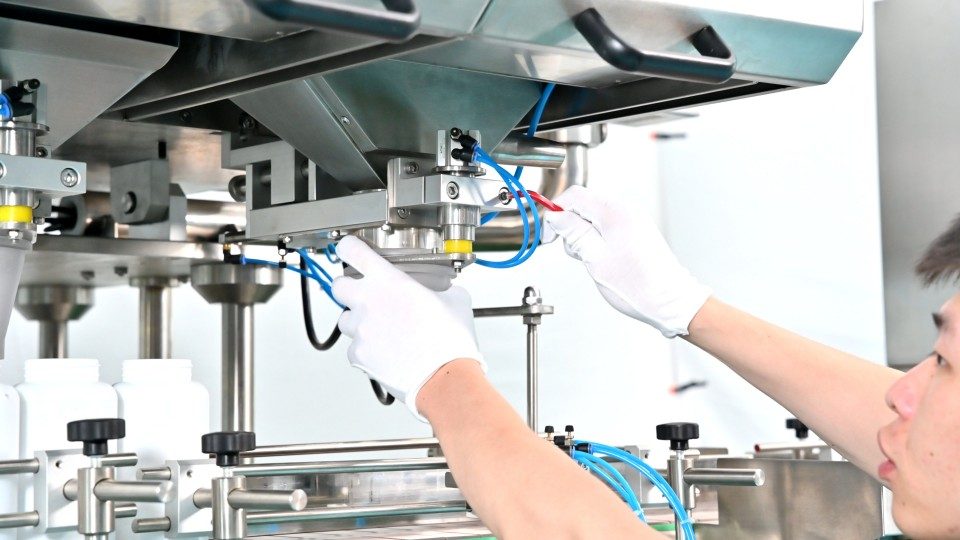
Kartonlama Makinesi Değişimi
Kartonlama makinesi geçiş esas olarak karton beslemenin ayarlanmasını içerir, karton açma, ürün ekleme, katlanır, kapanış, ve bir sonraki karton formatı için inceleme bölümleri. Tipik kurulum noktaları karton magazini içerir, karton taşıma kılavuzları, karton açma mekanizması, konveyör genişliği, itici mekanizma, kulak katlama ve karton kapatma mekanizması, ve muayene konumu. Bu ayarlamalar istikrarlı karton beslemeyi korumaya yardımcı olur, doğru ürün yerleştirme, güvenilir karton kapatma, ve yeniden başlatma sırasında doğru inceleme.
Ruida Packaging, çeşitli makine ailelerine değişim odaklı tasarım uyguluyor. Örneğin, the kabarcık makinesi dışarı kayan kılavuz rayları olan modüler kalıplar kullanır, alt kısımda aletsiz kalıp değişimine olanak sağlar 14 dakikalar. The döner tablet presi kalıpların çekiçlemeden elle takılmasını sağlar, Daha hızlı ve daha tekrarlanabilir konumlandırma için düz ayar vidalarının kullanılması. üzerinde otomatik kapsül dolum makinası, kaydırılabilir dolum çubuğu düzenekleri ve hızlı konumlandırılan üst ve alt kalıplar, yaklaşık olarak standart takımların ve dolum sisteminin tamamen değiştirilmesine olanak tanır 60 dakikalar.
Rutin değişim aynı zamanda mühendislik veya sistem değişikliğinden de farklıdır. Takım tasarımında bir değişiklik, yemek tarifi mantığı, yazılım yapılandırması, veya ürün kalitesini etkileyebilecek başka bir unsur, resmi bir işlem gerektirebilir. kontrolü değiştir sıradan kurulum yerine.
İlaç Değişimi Neden Bu Kadar Uzun Sürüyor??
Gerekli kontrollü çalışma önlenebilir aramayla birleştirildiğinde geçiş yavaşlar, beklemek, tekrarlanan ayar, ve kararsız yeniden başlatma.
Temizleme ve Ürünle Temas Eden Parçanın Çıkarılması
Bileşenlerin çıkarılması gerektiğinde temizlik, yasal olarak değiştirme süresinin büyük bir kısmını tüketebilir, temizlenmiş, denetlendi, ve yeniden bir araya getirildi. Kapsam ürüne bağlıdır, teçhizat, kampanya stratejisi, sonraki kullanım, ve onaylanmış temizleme prosedürü.
Kötü Değişim Parçası Organizasyonu
Eksik veya kötü saklanan değişim parçaları arıza süresini arama süresine dönüştürür. Makine bu kurulum adımına ulaşmadan önce parça setinin tamamı tanımlanmalı ve mevcut olmalıdır.
Aşırı Manuel Ayarlama
Makine konumları güvenilir bir şekilde oluşturulamadığında manuel ayarlama yavaşlar. Kılavuzlar, besleyiciler, sensörler, ve büyük ölçüde operatörün kararına bağlı olan istasyonlar genellikle deneme yanılma yöntemi yaratır.
Yanlış veya Kullanılamayan Makine Tarifleri
Tarifler yalnızca doğru ayarlar doğru fiziksel konfigürasyonla eşleştiğinde zaman kazandırır. Eski bir tarif, yetkisiz değişiklik, veya yanlış ürün seçimi sorun gidermeyi artırabilir.
İnceleme ve Doğrulama Bekleniyor
Kapanmadan önce sorumluluklar ve zamanlama planlanmadığında gerekli doğrulama, beklemekten kaçınılabilir hale gelir. Kesinti süresinin azaltılması koordinasyonu geliştirmelidir, kontrolleri atlamamak.
Yeniden Başlatma Sırasında Tekrarlanan Deneme ve Hata
Başlatma sonrası sık sık ayarlama yapılması, kurulumun yeterince tekrarlanabilir olmadığını gösterir. ISPE, başlatmayı değişimin ayrı bir parçası olarak ele alır ve kararsız başlatmayı kurulumdaki değişiklikle ilişkilendirir, ürün, veya malzemeler.
İlaç Değişimi Kesinti Süresini Nasıl Azaltabilirsiniz??
Açıklığı korurken, makinenin durdurulduğu dönemde önlenebilir işleri ortadan kaldırarak arıza süresini azaltın, temizlik, kurmak, ve doğrulama kontrolleri.
Ayrı Dahili ve Harici Değişim Faaliyetleri
Dahili faaliyetler ekipmanın durdurulmasını gerektirir; Bu kritik kesinti penceresinin dışında harici etkinlikler gerçekleşebilir. Bu ayrım Tek Dakikada Kalıp Değişiminin merkezinde yer alır (DEMİRCİ). Dahili faaliyetler arasında ürünle temas eden parçaların çıkarılması yer alır, takım değişiklikleri, mekanik ayarlamalar, ve son kurulum kontrolleri. Dış faaliyetler, temiz değişim parçalarının önceden hazırlanmasını içerir, Araç ve belgelerin hazırlanması, tarifleri onaylamak, ve kapatmadan önce gerekli malzemelerin düzenlenmesi.
[GÖRÜNTÜ 5 YER TUTUCU — DEMİRCİ: Dahili ve Harici Değişim Faaliyetleri]
SMED İlkelerini Uygulayın
SMED, geçiş çalışmalarını yeniden yapılandırıyor; evrensel bir farmasötik değişim süresi vaat etmiyor. Gerçek sırayı haritalandırın ve beklemeyi tanımlayın, yürüme, arama, tekrarlanan ayar, ve yasal olarak makinenin durma süresinin dışına çıkabilecek işler.
Aşama Öncesi Araçlar, Malzemeler, ve Parçaları Değiştir
Ön aşamalandırma, hazırlık çalışmalarını üretim kesintilerinin dışında tutar. Gerekli parçaları kontrol edin, aletler, Kontrollü bileşenleri korurken kapatmadan önce kurulum bilgileri ve kurulum bilgileri.
Hızlı Serbest Bırakılabilen ve Tekrarlanabilir Konumlandırma Tasarımlarını Kullanın
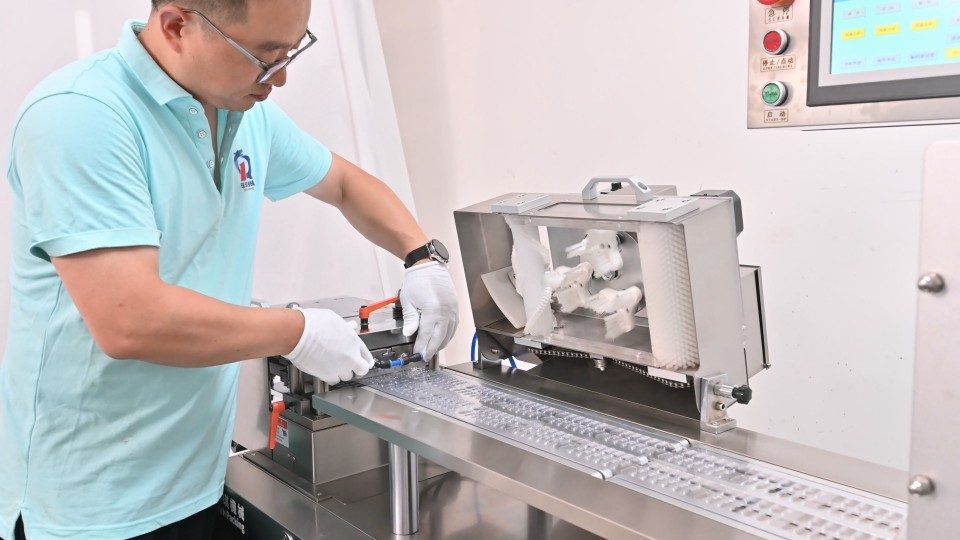
Hızlı çıkarma özellikleri, daha hızlı çıkarma işlemi tekrarlanabilir kurulumla eşleştirildiğinde değer katar. Yerleştirme pimleri, anahtarlı parçalar, hızlı kelepçeler, mekanik duraklar, ve modüler düzenekler ayarlamayı azaltabilir.
HMI Tariflerini ve Makine Ayarlarını Standartlaştırın
Kontrollü tarifler bilinen parametre setlerinin yeniden üretilmesine yardımcı olur. Tarif tanımlama, yetkili erişim, konfigürasyon kontrolü, ve izlenebilirlik, GMP ile ilgili veriler için önemini koruyor.
Konum Ölçeklerini Kullan, Referans İşaretleri, ve Kurulum Kayıtları
Tekrarlanabilir referans noktaları, geçiş sonrası ayarlamayı azaltır. Terazi, mekanik duraklar, servo pozisyonları, ve belgelenmiş kurulum değerleri kılavuzlar döndürebilir, sensörler, ve yerleşik konumlara yakın besleyiciler.
Mümkün Olduğunda Paralel Görevler Çalıştırın
Güvenlik söz konusu olduğunda bağımsız faaliyetler paralel olarak yürütülebilir, GMP kontrolleri, ve görev bağımlılıkları buna izin veriyor. Amaç gereksiz seri beklemeyi ortadan kaldırmaktır.
Yeniden Başlatma Doğrulamasını Standartlaştırın
Tanımlanmış bir yeniden başlatma kontrolü, geçişe net bir son nokta sağlar ve kontrolsüz deneme yanılma olasılığını azaltır. Her ekipman ailesi, rutin üretime devam edilmeden önce nelerin kontrol edilmesi gerektiğini tanımlamalıdır..
En Yaygın İlaç Değişim Hataları Nelerdir??
En yaygın hatalar fiziksel parçaların, elektronik ayarlar, belgeler, ve doğrulama aynı üretim konfigürasyonunu tanımlamıyor.
Tipik örnekler arasında yanlış veya eksik format parçaları yer alır, önceki konumda bırakılan sensörler, yanlış veya kontrolsüz tarifler, çözülmemiş hat boşluğu tutarsızlıkları, kaydedilmemiş kurulum referansları, kaçırılan kodlama veya inceleme değişiklikleri, ve kontrolleri yeniden başlatmadan önce serbest bırakın.
Aynı sensörün tekrar tekrar düzeltilmesi, rehber, yemek tarifi, veya takımlama pozisyonu standardizasyona adaydır. Bir tutarsızlık ürün kalitesini etkileyebilir veya onaylanmış bir prosedürden sapabilirse, tekrarlanan makine ayarlarıyla gizlenmek yerine, tesisin sapması veya kalite sistemi sürecine girmelidir.
Geçiş Performansı Nasıl Ölçülmeli??
Geçiş performansı, zamanı kapsayan tutarlı bir şekilde tanımlanmış ölçümleri kullanmalıdır, başlangıç kararlılığı, maddi kayıp, ve üretimin geri kazanılması.
Geçiş Süresi
Geçiş süresi yalnızca ölçüm sınırı tutarlı kaldığında faydalıdır. Ürünler genelinde aynı başlangıç ve bitiş noktalarını kullanın, çizgiler, vardiyalar, ve iyileştirme projeleri.
Yeniden Başlattıktan Sonra İlk İyi Ürün
İlk iyi ürün performansı, kurulumun uzun süreli ayarlama gerektirmeden kabul edilebilir çıktı üretip üretmediğini gösterir. Yeniden başlatmanın hâlâ daha uzun ayarlamalar gerektirmesi durumunda, takımların daha hızlı değiştirilmesi bir gelişme değildir.
Başlangıç Hurdası ve Yeniden İşleme
Başlangıç hurdası, dengesiz yeniden başlatmanın maddi maliyetini karşılar. Yalnızca kesinti süresi ölçümünün kaçırabileceği kayıpları ortaya çıkarır.
Geçişle İlgili Kesinti Süresi
Kesinti süreleri nedenlere bölündüğünde daha uygulanabilir hale gelir. Yararlı kategoriler arasında temizlik yer alır, hat temizliği, mekanik kurulum, beklemek, doğrulama, ve ayarlamayı yeniden başlatın.
OEE ve Üretim Kullanılabilirliği
Genel Ekipman Etkinliği (OEE) ve kullanılabilirlik bağlam sağlar ancak doğrudan geçiş önlemlerinin yerini almamalıdır. Uluslararası Uyumlaştırma Konseyi (BEN) Q10, süreç performansının izlenmesini ve sürekli iyileştirmeyi destekler ancak evrensel bir geçiş hedefi belirlemez.
Sıkça Sorulan Sorular
Farmasötik üretim değişikliği nedir??
Bir üretim koşulundan diğerine kontrollü geçiştir, gerekli izin dahil, temizlik, kurmak, başlatmak, ve doğrulama faaliyetleri.
Her ilaç değişimi aynı temizleme prosedürünü gerektiriyor mu??
HAYIR. Temizleme kapsamı ürüne bağlıdır, teçhizat, kampanya stratejisi, önceki ve sonraki kullanım, ve onaylanmış temizleme prosedürü.
Geçiş ve hat temizleme arasındaki fark nedir?
Değişim tam geçiştir; Hat temizliği onun içindeki bir kontroldür. Takım değişiklikleri, kurmak, yemek tarifleri, ve yeniden başlatma doğrulaması ayrı etkinliklerdir.
Temizleme ve hat temizleme arasındaki fark nedir?
Temizleme kalıntıları ve kirleticileri giderir; hat açıklığı önceki veya yanlış malzemeleri ve bilgileri kaldırır. Biri otomatik olarak diğerinin yerini almaz.
İlaç değişimi ne kadar zaman almalı??
Evrensel bir zaman yoktur. Süre ekipmana bağlıdır, ürün farklılıkları, temizleme kapsamı, biçim karmaşıklığı, doğrulama gereksinimleri, ve ölçüm sınırı.
How can pharmaceutical changeover time be reduced?
Remove avoidable work rather than required controls. Pre-stage parts, separate internal and external work, standardize settings, coordinate tasks, and reduce restart tuning.
What is SMED in pharmaceutical manufacturing?
SMED is a method for reducing setup time by separating internal and external activities. GMP-related clearance, temizlik, dokümantasyon, and verification still remain.
What are change parts in pharmaceutical machinery?
Change parts are components replaced or repositioned for another product or package format, such as punches, ölür, kapsül boyutunda parçalar, kabarcık kalıpları, kılavuzlar, ve daha.
How is pharmaceutical changeover performance measured?
Useful measures include changeover time, first good product, startup scrap, changeover-related downtime, and availability. Consistent definitions are essential.
Çözüm
A faster pharmaceutical production changeover must still preserve controlled line clearance, temizlik, ekipman kurulumu, parametre doğrulama, ve kaliteyi yeniden başlat.
En güçlü iyileştirmeler kaçınılabilir aramanın kaldırılmasıyla elde edildi, beklemek, tekrarlanan ayar, ve gerekli kontrolleri sağlam tutarken deneme yanılma yoluyla başlatma. Değerlendirmek ilaç makineleri yalnızca nominal hıza göre değil, ama neyle temizlenmesi gerekiyor, değişti, düzeltilmiş, çoğaltılmış, ve rutin üretim devam etmeden önce doğrulandı.
Referanslar
Henry Jr.. Hızlı Değişim Programı Nasıl Geliştirilir ve Uygulanır?. İlaç Mühendisliği / ISPE, 2002.
Avrupa Komisyonu. EudraLex Hacmi 4, Bölüm I, Bölüm 5: Üretme, Bölüm 5.45.
BİZ. Gıda ve İlaç İdaresi. Denetim Rehberi: Temizleme Proseslerinin Validasyonu (7/93).
Avrupa Komisyonu. EudraLex Hacmi 4, Ek 11: Bilgisayarlı Sistemler, Bölüm 9–12.
Yalın İşletme Enstitüsü. Tek Dakikada Kalıp Değişimi (DEMİRCİ).
Uluslararası Uyumlaştırma Konseyi. ICH Q10 İlaç Kalite Sistemi.
Federal Düzenlemelerin Elektronik Kodu. 21 CFR §211.130: Paketleme ve Etiketleme İşlemleri.