Un changement de production pharmaceutique est la transition contrôlée d'un lot, produit, force, taille, ou format d'emballage jusqu'à la prochaine exécution. Cela peut inclure le dégagement de la ligne, nettoyage, changer des pièces, configuration de l'outillage, réglages de la machine, changements de recette, essais de démarrage, inspection, et relancez la vérification.
Des changements de versions mal contrôlés augmentent les temps d'arrêt et le risque de confusion, résidus, paramètres incorrects, erreurs d'emballage, ou démarrage instable. L’objectif n’est pas simplement un remplacement plus rapide des outils, mais un retour maîtrisé à la production courante.
Qu'est-ce qu'un changement de production pharmaceutique?
Un changement de production pharmaceutique est le processus complet de conversion d'une machine ou d'une ligne de production d'une condition de production définie à une autre..
La Société internationale de génie pharmaceutique (ISPE) sépare le passage au nettoyage, installation, et démarrage, précisant que la configuration à elle seule n'est qu'une partie de la transition.
Que signifie le « changement » dans la production pharmaceutique ??
Le changement couvre le travail contrôlé nécessaire pour clôturer l'exécution précédente, configurer le suivant, et rétablir une production acceptable.
Les activités typiques incluent l'enlèvement de matière, dégagement de ligne, nettoyage, remplacement d'outillage ou de pièces de format, réglage des guides et des capteurs, sélection de la bonne interface homme-machine (IHM) ou contrôleur logique programmable (API) recette, et relancez la vérification.
Où commence et se termine le changement?
Le changement nécessite des points de départ et d'arrivée cohérents si l'on veut comparer le temps de changement de manière significative.
Un site peut commencer à chronométrer lorsque l'exécution précédente s'arrête et se terminer une fois que la nouvelle configuration a réussi les contrôles de redémarrage.. Un changement de taille pour le même produit, changement de produit à produit, et les changements de fin de campagne peuvent nécessiter un nettoyage différent, autorisation, installation, et étendues de vérification.
Changement vs dégagement de ligne vs nettoyage
Le changement est la transition complète; le dégagement et le nettoyage des lignes sont des contrôles distincts en son sein.
| Activité | Objectif principal | Portée typique | Principaux risques maîtrisés |
| Passage | Passer à la condition approuvée suivante | Autorisation, nettoyage, changer des pièces, installation, démarrer, vérification | Transition incorrecte et temps d'arrêt |
| Dégagement de ligne | Supprimer les éléments précédents ou inutiles | Produit, Composants, documents imprimés, documents, déchets | Mélanges et mauvais matériaux |
| Nettoyage | Élimine les résidus et les contaminants | Pièces en contact avec le produit, équipement, zones définies | Transfert et contamination |
Une ligne d'apparence vide n'est pas automatiquement propre, et l'équipement nettoyé n'est pas automatiquement débarrassé des étiquettes ou des documents précédents.
Quelles sont les principales étapes d’un changement de production pharmaceutique?
Un changement contrôlé passe de la fermeture du passage précédent à la clairance, nettoyage, configuration de l'équipement, vérification du démarrage, et libération pour la production de routine.
Arrêtez le lot précédent et supprimez les matériaux restants
Fermez l'exécution précédente avant d'introduire la configuration suivante. Produit restant, composants d'emballage, rejette, échantillons, déchets, et les travaux en cours doivent être traités conformément à la procédure approuvée..
Dégagement complet de la ligne
Le dégagement de la ligne confirme que les matériaux et informations antérieurs ou inutiles n'entreront pas dans l'opération suivante. Bonnes pratiques de fabrication de l’Union européenne (UE FBP) Chapitre 5 exige que les lignes et les équipements d'emballage soient exempts de produits précédents, matériels, ou documents non requis pour l’opération en cours, en utilisant une liste de contrôle appropriée.
Nettoyer l'équipement et la zone de production
Le nettoyage élimine les résidus et la contamination selon la procédure applicable. Le guide d'inspection de validation du nettoyage de la FDA reconnaît que les lots de mêmes produits et les modifications de produits peuvent utiliser différents processus de nettoyage lorsque des procédures écrites définissent clairement quand chacun s'applique..
Remplacer les pièces de rechange, Outillage, et composants en contact avec le produit
Installer les pièces requises pour le prochain produit ou format de package. Les exemples incluent les poinçons et les matrices, pièces de la taille d'une capsule, moules blister, guides de bouteilles, étoiles, composants de bouchage, guides de carton, et pièces au format pochette.
Ajustez les paramètres de la machine et chargez la bonne recette
Les pièces physiques et les paramètres électroniques doivent correspondre au même format approuvé. Les recettes HMI ou PLC peuvent stocker des paramètres, mais ils ne vérifient pas l'outillage physique. Pour les recettes électroniques conformes aux BPF, accéder, modifications de configuration, et les pistes d'audit doivent suivre des contrôles validés du système informatisé.
Exécutez un essai de démarrage et vérifiez la nouvelle configuration
Un essai de démarrage ou une vérification confirme que la nouvelle configuration peut produire un résultat acceptable. Les contrôles peuvent inclure le remplissage, formation, fermeture ou scellement, codage, inspection, et fonctions de rejet.
Sortie pour la production de routine
Le changement n'est terminé qu'une fois les contrôles de configuration et de redémarrage requis satisfaits.. Le premier produit circulant dans la machine n'est pas nécessairement le point final.
[IMAGE 2 PLACEHOLDER — Flux de travail de changement de produits pharmaceutiques]
Qu'est-ce que le dégagement de ligne dans l'industrie pharmaceutique?
Dans l'industrie pharmaceutique, le dédouanement des lignes est le contrôle contrôlé de l'absence de produits antérieurs ou inutiles., matériels, Composants, et les informations ont été supprimées avant le début de la prochaine opération applicable..
Cela compte particulièrement sur lignes de conditionnement où différents produits, forces, étiquettes, cartons, dépliants, et les composants imprimés peuvent partager la même zone.
Ce qui doit être retiré lors du dédouanement de la ligne?
Le dégagement de ligne doit supprimer les éléments de l'opération précédente qui ne sont pas requis pour l'opération en cours.. En fonction de la procédure opératoire standard (AMADOUER), cela peut inclure le produit, composants d'emballage, étiquettes, cartons, dépliants, articles rejetés, échantillons de codage, documents, étiquettes d'état, et les déchets. EU GMP inclut spécifiquement les produits précédents, matériels, et documents non requis pour l'opération de conditionnement en cours.
Quels équipements et vérifications de zone sont requis?
Le dégagement de la ligne doit couvrir les endroits où les éléments d'exécution précédente peuvent passer inaperçus, non seulement les surfaces visibles de la machine. Les contrôles typiques incluent les mangeoires, convoyeurs, rails de guidage, niches pour machines, postes de codage, systèmes d'inspection, chutes de rejet, et zones d'accumulation.
Étiquettes, Documents imprimés, et documents à vérifier
Les matériaux d'emballage imprimés nécessitent un contrôle étroit car une étiquette incorrecte, carton, brochure, ou un code variable peut créer une confusion de produits. Les BPF de l'UE exigent que les opérations d'emballage minimisent la contamination croisée, confusions, et remplacements.
Aux États-Unis, 21 CFR 211.130 exige une inspection avant utilisation pour confirmer que les produits pharmaceutiques précédents et les matériaux d'emballage ou d'étiquetage inappropriés ont été retirés, avec l'inspection documentée.
Qui effectue et confirme le dégagement de la ligne?
La responsabilité doit être définie par les procédures approuvées du fabricant et par le système de qualité pharmaceutique.. La SOP doit spécifier le personnel formé ou autorisé, qui effectue l'inspection, qui l'enregistre, et si une vérification séparée est requise.
Erreurs courantes de dégagement de ligne
Les échecs proviennent généralement d’une inspection physique incomplète plutôt que de documents manquants. Des exemples typiques sont la signature avant l’inspection, vérifier uniquement les surfaces visibles, laisser des étiquettes près de l'imprimante, surplombant les zones de rejet, ou redémarrer avant que les écarts ne soient résolus.
[IMAGE 3 PLACEHOLDER — Contrôles d'autorisation des lignes pharmaceutiques]
Quels paramètres d'équipement et pièces de rechange doivent être ajustés?
Le changement d'équipement pharmaceutique varie selon la machine car chaque processus utilise un outillage différent, formater les pièces, composants en contact avec le produit, capteurs, et points de réglage mécaniques.
| Équipement | Pièces de changement typiques | Principaux ajustements | Redémarrer la mise au point |
| Presse à comprimés | Poinçons, meurt, gavage | Profondeur de remplissage, hauteur du chargeur, pré-compression, compression principale, épaisseur du comprimé | Poids de la tablette, épaisseur, dureté, éjection |
| Machine de remplissage de capsules | Segments de capsules, disque doseur, épingles de bourrage, composants de verrouillage | Profondeur de dosage, vide, séparation des capsules, position de verrouillage | Séparation des capsules, consistance du remplissage, verrouillage, rejet |
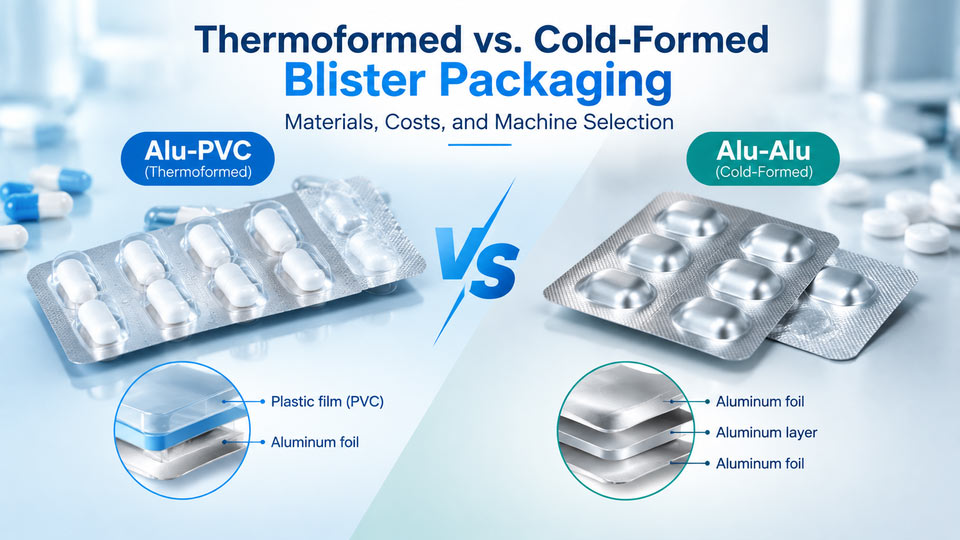
| Machine d'emballage sous blister | Moule de formage, pistes de guidage, pièces d'alimentation, plaque/rouleau d'étanchéité, matrice de poinçonnage | Profondeur de formage, pas d'index, température/pression de scellage, position d'alimentation | Formation de cavité, alimentation, scellage, coupe |
| Machine de comptage et de remplissage de comprimés | Guides de bouteilles, Buse de décharge,cylindre,plateforme de comptage | Fréquence des vibrations, hauteur de la plateforme de comptage, largeur du rail de guidage | Alimentation stable du produit, positionnement des bouteilles et précision du comptage |
| Machine à cartonner | Revue en carton, guides de transport de cartons, mécanisme d'ouverture du carton, composants du poussoir, composants de pliage d'oreille et de fermeture de carton | Largeur du convoyeur, position du poussoir, position d'ouverture du carton, position de pliage et de fermeture, poste d'inspection | Alimentation stable des cartons, ouverture de carton fiable, insertion précise du produit, pliage et scellage corrects, et précision de l'inspection |
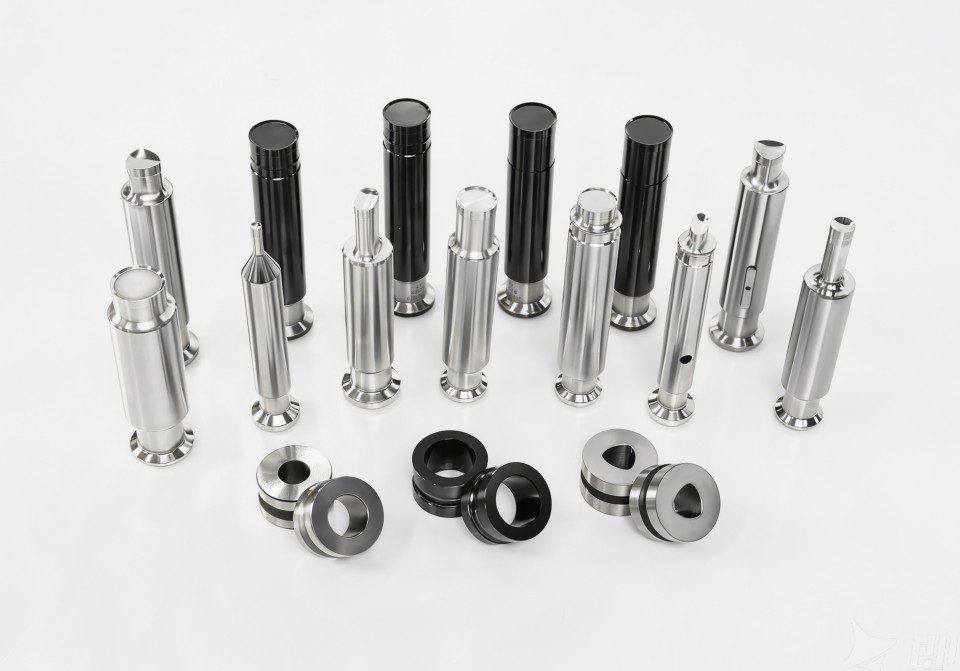
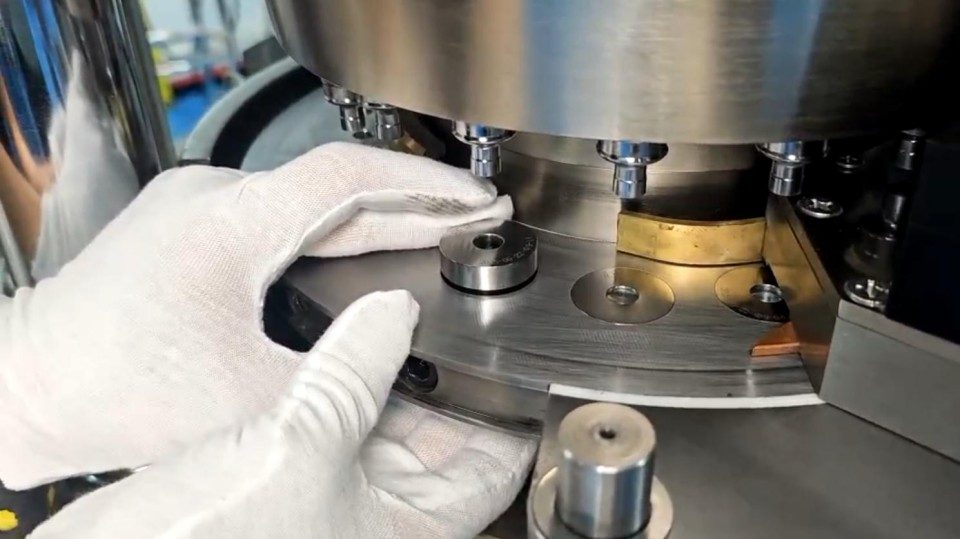
Changement de presse à comprimés
Le changement d’équipement de compression des comprimés passe principalement par les poinçons, meurt, composants d'alimentation, et paramètres de compression. Outre le remplacement des outils, les opérateurs devront peut-être réinitialiser la profondeur de remplissage, L'écart entre le chargeur et le plateau tournant, pré-compression, principaux paramètres de compression et d'éjection.
Changement de machine de remplissage de capsules
Changement de machine de remplissage de gélules pharmaceutiques peut impliquer des segments de la taille d’une capsule, disques de dosage, épingles de bourrage, composants sous vide, et pièces de verrouillage. La configuration comprend normalement la séparation des capsules, position de dosage, vide, et rejeter l'ajustement.
Changement de machine de conditionnement sous blister
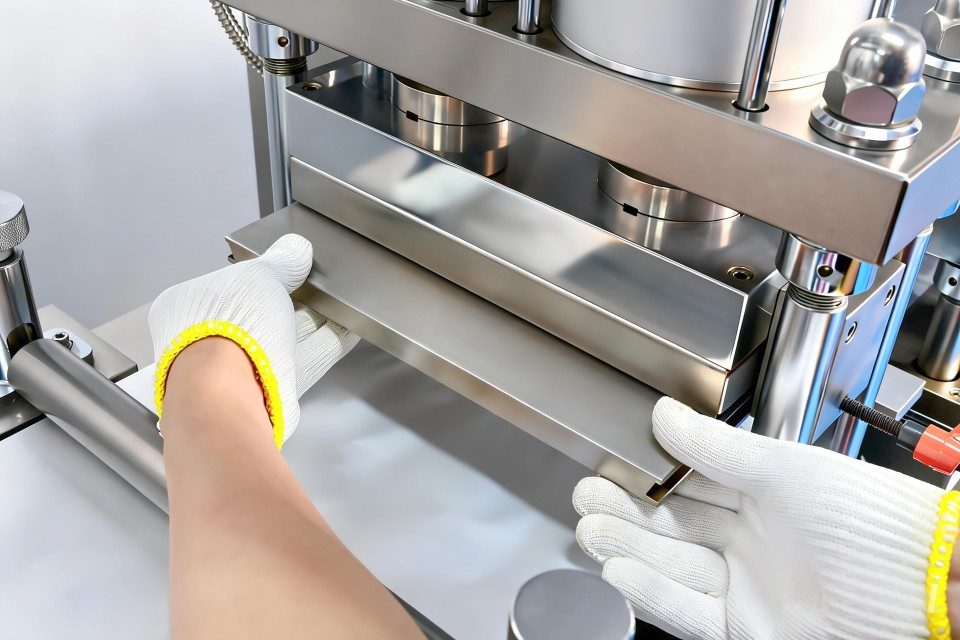
Le changement de machine de conditionnement sous blister pharmaceutique affecte généralement le formage, alimentation, scellage, indexage, et postes de poinçonnage. Selon le format du pack blsiter, former des moules, pistes d'alimentation, outils d'étanchéité, matrices de poinçonnage, guides, et le codage peut nécessiter un remplacement ou un ajustement.
Comptage pharmaceutique de comprimés et changement de machine de remplissage
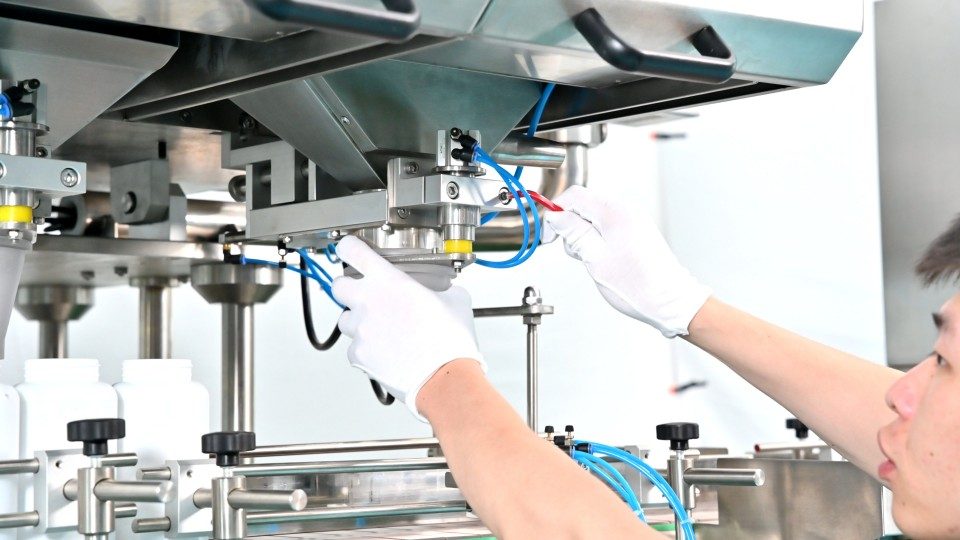
Compteuse électronique le changement affecte les guides de bouteilles, buse de refoulement, cylindre, plateforme de comptage et plus
Changement de machine à encartonner
Machine à cartonner le changement implique principalement l’ajustement de l’alimentation des cartons, ouverture du carton, insertion de produit, pliant, clôture, et sections d'inspection pour le prochain format de carton. Les points de configuration typiques incluent le magasin de cartons, guides de transport de cartons, mécanisme d'ouverture du carton, largeur du convoyeur, mécanisme poussoir, mécanisme de pliage des oreilles et de fermeture du carton, et poste d'inspection. Ces ajustements aident à maintenir une alimentation stable des cartons, insertion précise du produit, fermeture de carton fiable, et inspection correcte lors du redémarrage.
Ruida Packing applique une conception axée sur le changement à plusieurs familles de machines. Par exemple, le machine à blister utilise des moules modulaires avec des rails de guidage coulissants, permettant le remplacement du moule sans outil en dessous 14 minutes. Le presse à comprimés rotative permet d'installer les matrices à la main sans marteler, utilisation de vis de réglage plates pour un positionnement plus rapide et plus reproductible. Sur le machine de remplissage automatique de capsules, les ensembles de tiges de remplissage coulissants et les moules supérieurs et inférieurs à positionnement rapide permettent un changement complet d'outillage standard et de système de remplissage en environ 60 minutes.
Un changement de routine est également différent d'un changement d'ingénierie ou de système. Une modification de la conception des outils, logique de recette, configuration du logiciel, ou un autre élément pouvant affecter la qualité du produit peut nécessiter une changer de contrôle plutôt qu'une configuration ordinaire.
Pourquoi le changement de produit pharmaceutique prend-il si longtemps?
Le changement devient lent lorsque le travail contrôlé nécessaire est combiné avec des recherches évitables, en attendant, réglage répété, et redémarrage instable.
Nettoyage et retrait des pièces en contact avec le produit
Le nettoyage peut légitimement consommer une grande partie du temps de changement lorsque des composants doivent être retirés, nettoyé, inspecté, et remonté. La portée dépend du produit, équipement, stratégie de campagne, prochaine utilisation, et l'approuvé procédure de nettoyage.
Mauvaise organisation des pièces de rechange
Les pièces de rechange manquantes ou mal stockées transforment les temps d'arrêt en temps de recherche. L'ensemble complet de pièces doit être identifié et disponible avant que la machine n'atteigne cette étape de configuration..
Ajustement manuel excessif
Le réglage manuel est lent lorsque les positions de la machine ne peuvent pas être reproduites de manière fiable. Guides, mangeoires, capteurs, et les stations qui dépendent fortement du jugement de l'opérateur créent souvent des essais et des erreurs.
Recettes de machine incorrectes ou indisponibles
Les recettes permettent de gagner du temps uniquement lorsque les paramètres corrects correspondent à la configuration physique correcte. Une recette obsolète, modification non autorisée, ou une mauvaise sélection de produit peut augmenter le dépannage.
En attente d'inspection et de vérification
La vérification requise devient une attente évitable lorsque les responsabilités et le calendrier n'étaient pas planifiés avant l'arrêt.. La réduction des temps d’arrêt devrait améliorer la coordination, ne pas contourner les contrôles.
Essais et erreurs répétés lors du redémarrage
Des réglages fréquents après le démarrage indiquent que la configuration n'est pas suffisamment reproductible. ISPE traite le démarrage comme une partie distincte du changement et associe le démarrage instable à la variation de la configuration, produit, ou des matériaux.
Comment réduire les temps d'arrêt du changement de produits pharmaceutiques?
Réduisez les temps d'arrêt en supprimant les travaux évitables de la période d'arrêt de la machine tout en préservant l'espace libre., nettoyage, installation, et contrôles de vérification.
Activités de changement internes et externes séparées
Les activités internes nécessitent un équipement arrêté; des activités externes peuvent se produire en dehors de cette fenêtre de temps d'arrêt critique. Cette distinction est au cœur de l'échange de matrices en une seule minute (FORGERON). Les activités internes incluent la suppression des pièces en contact avec le produit, changements d'outillage, réglages mécaniques, et vérifications de configuration finales. Les activités externes incluent la préparation préalable des pièces de rechange propres., préparer des outils et des documents, confirmation des recettes, et organiser le matériel requis avant l'arrêt.
[IMAGE 5 PORTE-PLACE — FORGERON: Activités de basculement interne ou externe]
Appliquer les principes SMED
Le SMED restructure le travail de transition; il ne promet pas un délai de transition pharmaceutique universel. Cartographier la séquence réelle et identifier l'attente, marche, recherche, réglage répété, et des travaux qui peuvent légitimement se déplacer en dehors des heures d'arrêt des machines.
Outils de pré-étape, Matériels, et changer de pièces
La pré-étape évite le travail de préparation des temps d'arrêt de production. Vérifier les pièces requises, outils, et informations de configuration avant l'arrêt tout en protégeant les composants contrôlés.
Utiliser des conceptions de positionnement à dégagement rapide et reproductibles
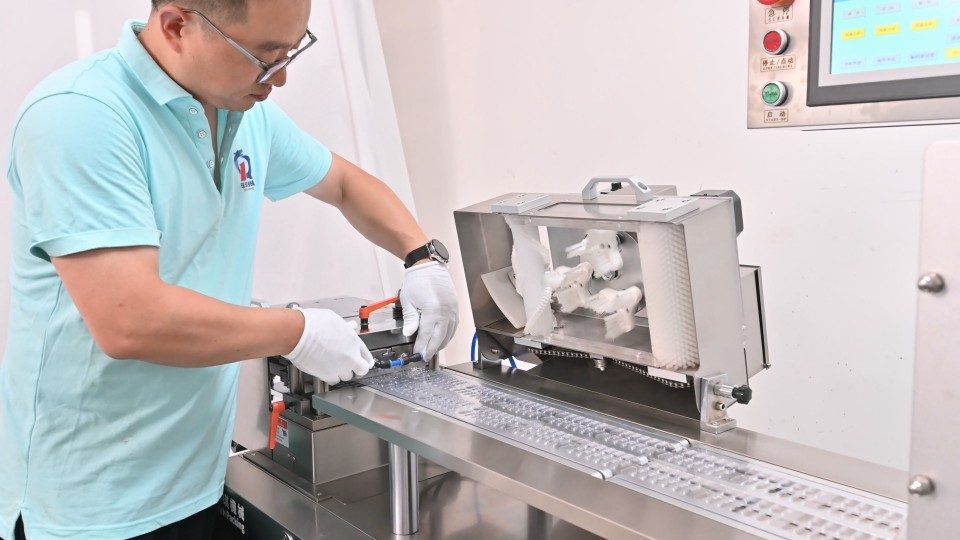
Les fonctionnalités de libération rapide ajoutent de la valeur lorsqu'une suppression plus rapide est associée à une installation reproductible. Localisation des broches, pièces à clé, pinces rapides, butées mécaniques, et les assemblages modulaires peuvent réduire les ajustements.
Standardisez les recettes IHM et les paramètres de la machine
Les recettes contrôlées aident à reproduire des jeux de paramètres connus. Identification de la recette, accès autorisé, contrôle de configuration, et la traçabilité restent importantes pour les données pertinentes pour les BPF.
Utiliser des échelles de position, Marques de référence, et enregistrements de configuration
Les points de référence répétables réduisent le réglage après le changement. Balance, butées mécaniques, positions des servos, et les valeurs de configuration documentées peuvent renvoyer des guides, capteurs, et mangeoires proches des positions établies.
Exécutez des tâches parallèles lorsque cela est possible
Des activités indépendantes peuvent se dérouler en parallèle lorsque la sécurité, Contrôles BPF, et les dépendances des tâches le permettent. L'objectif est de supprimer les attentes en série inutiles.
Standardiser la vérification du redémarrage
Un contrôle de redémarrage défini donne au changement un point final clair et réduit les essais et erreurs incontrôlés. Chaque famille d'équipements doit définir ce qui doit être vérifié avant la reprise de la production de routine.
Quelles sont les erreurs de changement pharmaceutique les plus courantes?
Les erreurs les plus courantes se produisent lorsque des pièces physiques, paramètres électroniques, documents, et la vérification ne décrivent pas la même configuration de production.
Les exemples typiques incluent des parties de format erronées ou incomplètes, capteurs laissés dans la position précédente, recettes erronées ou incontrôlées, écarts de dégagement non résolus, références de configuration non enregistrées, changements de codage ou d'inspection manqués, et relâchez avant de redémarrer les vérifications.
Correction répétée du même capteur, guide, recette, ou le poste d'outillage est candidat à la normalisation. Si un écart peut affecter la qualité du produit ou s'écarter d'une procédure approuvée, il doit entrer dans le processus de déviation ou de système qualité du site plutôt que d'être masqué par des ajustements répétés de la machine.
Comment mesurer les performances de transition?
Les performances de transition doivent utiliser des mesures définies de manière cohérente couvrant le temps, stabilité du démarrage, perte matérielle, et reprise de la production.
Temps de changement
Le temps de changement n'est utile que lorsque sa limite de mesure reste cohérente. Utilisez les mêmes points de début et de fin pour tous les produits, lignes, changements, et projets d'amélioration.
Premier bon produit après redémarrage
Les performances du premier bon produit indiquent si la configuration produit un résultat acceptable sans réglage prolongé. Un remplacement plus rapide des outils n'est pas une amélioration si le redémarrage nécessite encore un ajustement prolongé.
Mise au rebut et refonte du démarrage
Les déchets de démarrage capturent le coût matériel d’un redémarrage instable. Il révèle les pertes qu'une mesure des temps d'arrêt uniquement peut manquer.
Temps d'arrêt liés au changement
Les temps d'arrêt deviennent plus exploitables lorsqu'ils sont divisés en causes. Les catégories utiles incluent le nettoyage, dégagement de ligne, configuration mécanique, en attendant, vérification, et relancer le réglage.
OEE et disponibilité de production
Efficacité globale de l'équipement (OEE) et la disponibilité fournissent un contexte mais ne doivent pas remplacer les mesures de transition directes. Conseil international pour l'harmonisation (je) Q10 prend en charge la surveillance des performances des processus et l'amélioration continue, mais ne fixe aucun objectif de changement universel..
Questions fréquemment posées
Qu'est-ce qu'un changement de production pharmaceutique?
C'est le passage contrôlé d'une condition de production à une autre, y compris l'autorisation requise, nettoyage, installation, démarrer, et activités de vérification.
Chaque changement pharmaceutique nécessite-t-il la même procédure de nettoyage?
Non. L'étendue du nettoyage dépend du produit, équipement, stratégie de campagne, utilisation précédente et suivante, et la procédure de nettoyage approuvée.
Quelle est la différence entre le changement et le dégagement de ligne?
Le changement est la transition complète; le dégagement de la ligne est un contrôle en son sein. Changements d'outillage, installation, recettes, et la vérification du redémarrage sont des activités distinctes.
Quelle est la différence entre le nettoyage et le dégagement des lignes?
Le nettoyage élimine les résidus et les contaminants; le dégagement de la ligne supprime les matériaux et informations antérieurs ou incorrects. L'un ne remplace pas automatiquement l'autre.
Combien de temps doit prendre un changement pharmaceutique?
Il n'y a pas de temps universel. La durée dépend de l'équipement, différences de produits, portée de nettoyage, complexité du format, exigences de vérification, et la limite de mesure.
Comment réduire le temps de transition pharmaceutique?
Supprimer les travaux évitables plutôt que les contrôles requis. Pièces préalables, travail interne et externe séparés, standardiser les paramètres, coordonner les tâches, et réduire le réglage du redémarrage.
Qu'est-ce que le SMED dans la fabrication pharmaceutique?
SMED est une méthode permettant de réduire le temps de configuration en séparant les activités internes et externes. Autorisation liée aux BPF, nettoyage, documentation, et la vérification reste toujours.
Que sont les pièces de rechange dans les machines pharmaceutiques?
Les pièces modifiées sont des composants remplacés ou repositionnés pour un autre produit ou format d'emballage., comme des coups de poing, meurt, pièces de la taille d'une capsule, moules blister, guides, Et plus.
Comment la performance du changement pharmaceutique est-elle mesurée?
Les mesures utiles incluent le temps de changement, premier bon produit, débris de démarrage, temps d'arrêt liés au changement, et disponibilité. Des définitions cohérentes sont essentielles.
Conclusion
Un changement de production pharmaceutique plus rapide doit néanmoins préserver un dégagement contrôlé des lignes, nettoyage, configuration de l'équipement, vérification des paramètres, et relancer la qualité.
Les améliorations les plus importantes proviennent de la suppression des recherches évitables, en attendant, réglage répété, et essais et erreurs de démarrage tout en gardant intacts les contrôles requis. Évaluer machines pharmaceutiques pas seulement par la vitesse nominale, mais par quoi faut-il nettoyer, modifié, ajusté, reproduit, et vérifié avant la reprise de la production de routine.
Références
Commission européenne. Volume EudraLex 4, Première partie, Chapitre 5: Production, Section 5.45.
Commission européenne. Volume EudraLex 4, Annexe 11: Systèmes informatisés, Articles 9 à 12.
Institut Lean Entreprise. Échange de matrices en une minute (FORGERON).
Conseil international pour l'harmonisation. Système de qualité pharmaceutique ICH Q10.