Zmiana produkcji farmaceutycznej to kontrolowane przejście z jednej partii, produkt, wytrzymałość, rozmiar, lub format opakowania do następnej serii. Może obejmować prześwit linii, czyszczenie, zmienić części, konfiguracja narzędzi, regulacje maszyny, zmiany przepisu, próby startowe, kontrola, i ponownie uruchom weryfikację.
Źle kontrolowane przezbrojenia zwiększają przestoje i ryzyko pomyłek, pozostałości, nieprawidłowe ustawienia, błędy w pakowaniu, lub niestabilne uruchamianie. Celem nie jest po prostu szybsza wymiana narzędzi, ale kontrolowany powrót do rutynowej produkcji.
Co to jest zmiana produkcji farmaceutycznej?
Przestawienie produkcji farmaceutycznej to kompletny proces przekształcenia maszyny lub linii produkcyjnej z jednego określonego stanu produkcyjnego na inny.
Międzynarodowe Towarzystwo Inżynierii Farmaceutycznej (ISPE) oddziela zmianę od czyszczenia, organizować coś, i uruchomienie, wyjaśniając, że sama konfiguracja to tylko jedna część przejścia.
Co oznacza „przejście” w produkcji farmaceutycznej?
Przezbrojenie obejmuje kontrolowaną pracę niezbędną do zamknięcia poprzedniego przebiegu, skonfiguruj następny, i przywrócić akceptowalną produkcję.
Typowe działania obejmują usuwanie materiału, prześwit linii, czyszczenie, wymiana oprzyrządowania lub części formatowych, regulacja prowadnic i czujników, wybór odpowiedniego interfejsu człowiek-maszyna (Hmi) lub programowalny sterownik logiczny (PLC) przepis, i ponownie uruchom weryfikację.
Gdzie zaczyna się i kończy zmiana?
Jeśli czas przejścia ma być miarodajnie porównywany, przejście wymaga spójnych punktów początkowych i końcowych.
Witryna może rozpocząć odliczanie czasu, gdy poprzednie uruchomienie zostanie zatrzymane i zakończyć, gdy nowa konfiguracja przejdzie pomyślnie testy ponownego uruchomienia. Zmiana rozmiaru tego samego produktu, zamiana produktu na produkt, a zmiany na koniec kampanii mogą wymagać innego czyszczenia, luz, organizować coś, i zakresy weryfikacji.
Przełączenie a prześwit linii vs czyszczenie
Zmiana to całkowite przejście; czyszczenie linii i czyszczenie to oddzielne elementy sterujące.
| Działalność | Główny cel | Typowy zakres | Główne ryzyko kontrolowane |
| Zmiana | Przejdź do następnego zatwierdzonego warunku | Luz, czyszczenie, zmienić części, organizować coś, uruchomienie, weryfikacja | Nieprawidłowe przejście i przestoje |
| Prześwit linii | Usuń poprzednie lub niepotrzebne elementy | Produkt, komponenty, materiały drukowane, dokumenty, marnować | Pomyłki i niewłaściwe materiały |
| Czyszczenie | Usunąć pozostałości i zanieczyszczenia | Części mające kontakt z produktem, sprzęt, zdefiniowanych obszarów | Przenoszenie i zanieczyszczenie |
Pusta linia nie jest automatycznie czyszczona, a wyczyszczony sprzęt nie jest automatycznie usuwany z poprzednich etykiet lub dokumentów.
Jakie są główne etapy zmiany produkcji farmaceutycznej?
Kontrolowane przełączenie przebiega od zamknięcia poprzedniego przebiegu do rozliczenia, czyszczenie, konfiguracja sprzętu, weryfikacja uruchomienia, i dopuszczenie do rutynowej produkcji.
Zatrzymaj poprzednią partię i usuń pozostałe materiały
Zamknij poprzedni przebieg przed wprowadzeniem kolejnej konfiguracji. Pozostały produkt, elementy opakowania, odrzuca, próbki, marnować, i produkcja w toku powinny być traktowane zgodnie z zatwierdzoną procedurą.
Całkowite oczyszczenie linii
Rozliczenie linii potwierdza, że poprzednie lub niepotrzebne materiały i informacje nie trafią do kolejnej operacji. Dobra Praktyka Produkcyjna Unii Europejskiej (UE Dobra Praktyka Produkcyjna) Rozdział 5 wymaga, aby linie i urządzenia pakujące były wolne od poprzednich produktów, przybory, lub dokumenty, które nie są wymagane do bieżącej działalności, korzystając z odpowiedniej listy kontrolnej.
Oczyść sprzęt i obszar produkcyjny
Czyszczenie usuwa pozostałości i zanieczyszczenia zgodnie z obowiązującą procedurą. W przewodniku kontroli FDA dotyczącym walidacji czyszczenia uznaje się, że w przypadku tych samych partii produktu i zmian produktu mogą być stosowane różne procesy czyszczenia, jeśli pisemne procedury jasno określają, kiedy każdy z nich ma zastosowanie.
Wymień części zamienne, Obróbka, oraz komponenty mające kontakt z produktem
Zainstaluj części wymagane dla następnego produktu lub formatu opakowania. Przykładami są stemple i matryce, części wielkości kapsułki, formy blistrowe, prowadnice do butelek, koła gwiazdowe, elementy zakrywające, prowadnice kartonowe, i części w formacie torebki.
Dostosuj ustawienia urządzenia i załaduj prawidłowy przepis
Części fizyczne i ustawienia elektroniczne muszą odpowiadać temu samemu zatwierdzonemu formatowi. Receptury HMI lub PLC mogą przechowywać parametry, ale nie weryfikują oprzyrządowania fizycznego. Dla przepisów elektronicznych zgodnych z GMP, dostęp, zmiany konfiguracji, a ścieżki audytu powinny być zgodne z zatwierdzonymi kontrolami systemu komputerowego.
Uruchom próbę rozruchową i sprawdź nową konfigurację
Próba rozruchowa lub przebieg weryfikacyjny potwierdzają, że nowa konfiguracja może zapewnić akceptowalną wydajność. Kontrole mogą obejmować wypełnienie, tworzenie się, zamknięcie lub uszczelnienie, kodowanie, kontrola, i odrzucaj funkcje.
Zwolnienie do rutynowej produkcji
Przełączenie jest zakończone dopiero po przeprowadzeniu wymaganej kontroli konfiguracji i ponownego uruchomienia. Pierwszy produkt przechodzący przez maszynę niekoniecznie jest punktem końcowym.
[OBRAZ 2 PLACEHOLDER — przepływ pracy podczas zmiany branży farmaceutycznej]
Co to jest prześwit liniowy w przemyśle farmaceutycznym?
Odprawa liniowa w przemyśle farmaceutycznym polega na kontrolowanym sprawdzeniu, czy nie występują poprzednie lub niepotrzebne produkty, przybory, komponenty, a informacje zostały usunięte przed rozpoczęciem kolejnej stosownej operacji.
Ma to znaczenie szczególnie na linie pakujące gdzie różne produkty, mocne strony, etykiety, kartony, ulotki, i elementy drukowane mogą dzielić ten sam obszar.
Co należy usunąć podczas oczyszczania linii?
Odświeżenie linii powinno usunąć elementy z poprzedniej operacji, które nie są wymagane w bieżącej. W zależności od standardowej procedury operacyjnej (MACZANKA), może to obejmować produkt, elementy opakowania, etykiety, kartony, ulotki, odrzucone pozycje, próbki kodowania, dokumenty, etykiety stanu, i odpady. GMP UE obejmuje w szczególności poprzednie produkty, przybory, oraz dokumenty niewymagane przy bieżącej operacji pakowania.
Jaki sprzęt i kontrole obszaru są wymagane?
Prześwit liniowy powinien obejmować miejsca, w których przedmioty z poprzedniej serii mogą pozostać niezauważone, nie tylko widoczne powierzchnie maszyn. Typowe kontrole obejmują podajniki, przenośniki, szyny prowadzące, wnęki maszynowe, stacje kodujące, systemy inspekcji, odrzucić zsypy, i obszary akumulacji.
Etykiety, Materiały drukowane, oraz dokumenty do sprawdzenia
Drukowane materiały opakowaniowe wymagają ścisłej kontroli ze względu na nieprawidłową etykietę, karton, ulotka, lub zmienny kod może spowodować pomyłkę produktów. GMP UE wymaga, aby operacje pakowania minimalizowały zanieczyszczenie krzyżowe, pomieszania, i substytucje.
w USA, 21 CFR 211.130 wymaga kontroli przed użyciem w celu potwierdzenia, że usunięto poprzednie produkty lecznicze oraz nieodpowiednie opakowania lub materiały etykietujące, z udokumentowaną inspekcją.
Kto wykonuje i potwierdza rozliczenie linii?
Odpowiedzialność powinna być określona w zatwierdzonych przez producenta procedurach i systemie jakości farmaceutycznej. SOP powinien określać przeszkolony lub upoważniony personel, kto przeprowadza kontrolę, kto to nagrywa, oraz czy wymagana jest osobna weryfikacja.
Typowe błędy w rozliczeniu linii
Awarie zwykle wynikają z niekompletnej kontroli fizycznej, a nie z braku dokumentów. Typowymi przykładami jest podpisywanie przed kontrolą, sprawdzanie tylko widocznych powierzchni, pozostawiania etykiet w pobliżu drukarki, z widokiem na obszary odrzucone, lub ponowne uruchomienie przed usunięciem rozbieżności.
[OBRAZ 3 MIEJSCE — Kontrole zwolnienia linii farmaceutycznej]
Jakie ustawienia sprzętu i części zamienne należy dostosować?
Wymiana sprzętu farmaceutycznego różni się w zależności od maszyny, ponieważ w każdym procesie wykorzystywane są inne narzędzia, części formatu, elementy mające kontakt z produktem, czujniki, i mechaniczne punkty regulacji.
| Sprzęt | Typowe części zamienne | Główne regulacje | Uruchom ponownie fokus |
| Prasa tabletkowa | Uderzenia, umiera, podajnik na siłę | Głębokość wypełnienia, wysokość podajnika, wstępna kompresja, Kompresja główna, grubość tabletki | Waga tabletu, grubość, twardość, wyrzucanie |
| Maszyna do napełniania kapsułek | Segmenty kapsułki, dysk dozujący, szpilki do ubijania, elementy zamykające | Głębokość dozowania, pusty, separacja kapsułek, położenie blokujące | Separacja kapsułek, konsystencja wypełnienia, zamykający, odrzucenie |
| Maszyna do pakowania w blistry | Formowanie formy, tory prowadzące, części podajnika, płyta/rolka uszczelniająca, matryca do wykrawania | Głębokość formowania, skok indeksu, temperatura/ciśnienie uszczelnienia, pozycja do karmienia | Tworzenie się wgłębień, karmienie, opieczętowanie, cięcie |
| Maszyna do liczenia i napełniania tabletek | Prowadnice butelek, Dysza wylotowa,cylinder,platforma licząca | Częstotliwość wibracji, wysokość platformy liczącej, szerokość szyny prowadzącej | Stabilne podawanie produktu, pozycjonowanie butelek i dokładność liczenia |
| Maszyna kartonująca | Magazyn kartonowy, prowadnice do przenoszenia kartonów, mechanizm otwierania kartonu, elementy popychacza, elementy do składania uszu i zamykania kartonu | Szerokość przenośnika, pozycja pchacza, pozycja otwarcia kartonu, pozycja złożona i zamknięta, stanowisko inspekcyjne | Stabilne podawanie kartonu, niezawodne otwieranie kartonu, dokładne wstawienie produktu, prawidłowe złożenie i zgrzanie, i dokładność kontroli |
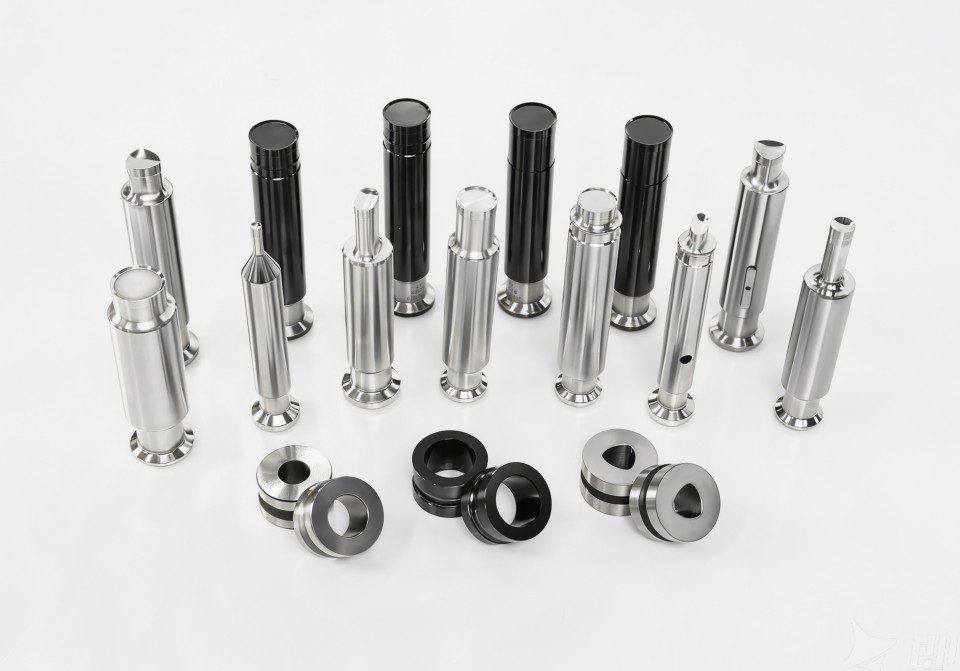
Zmiana prasy tabletkowej
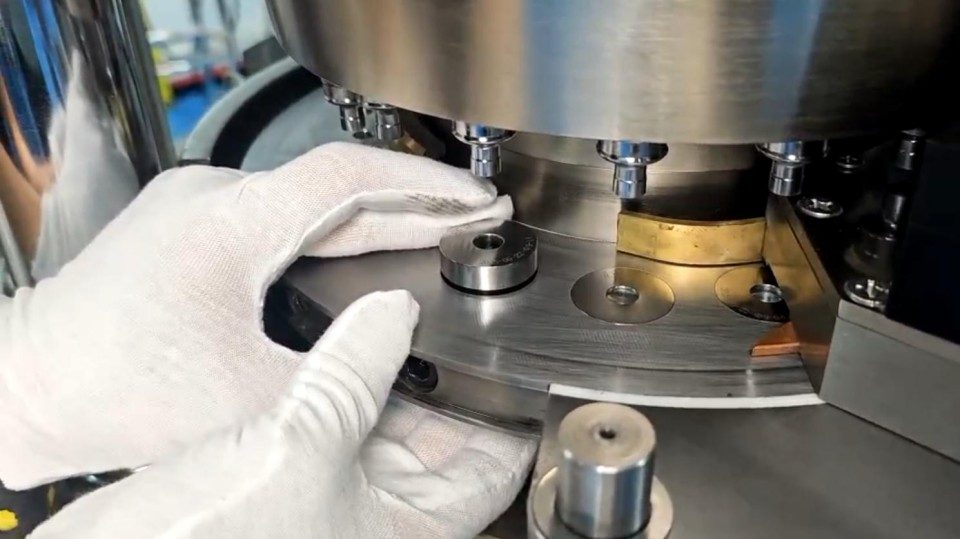
Zmiana sprzętu do kompresji tabletów obejmuje głównie stemple, umiera, elementy podajnika, i ustawienia kompresji. Poza wymianą narzędzi, operatorzy mogą potrzebować zresetować głębokość napełniania, Szczelina pomiędzy podajnikiem a talerzem obrotowym, wstępna kompresja, główne ustawienia kompresji i wyrzutu.
Zmiana maszyny do napełniania kapsułek
Zmiana maszyny do napełniania kapsułek farmaceutycznych może obejmować segmenty wielkości kapsułki, dyski dozujące, szpilki do ubijania, elementy próżniowe, i części blokujące. Konfiguracja zwykle obejmuje separację kapsułek, pozycja dozowania, pusty, i odrzucić korektę.
Zmiana maszyny pakującej w blistry
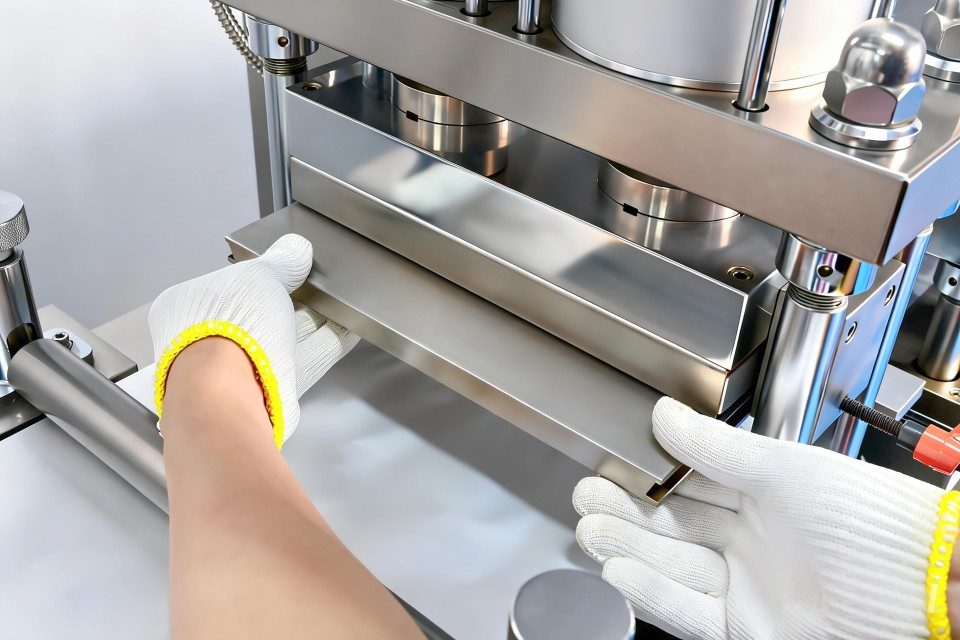
Zmiana maszyny do pakowania blistrowego produktów farmaceutycznych zazwyczaj wpływa na formowanie, karmienie, opieczętowanie, indeksowanie, i stanowiska wykrawania. W zależności od formatu opakowania blistrowego, tworząc formy, tory podajnika, narzędzia do uszczelniania, matryce do wykrawania, przewodniki, i kodowanie mogą wymagać wymiany lub regulacji.
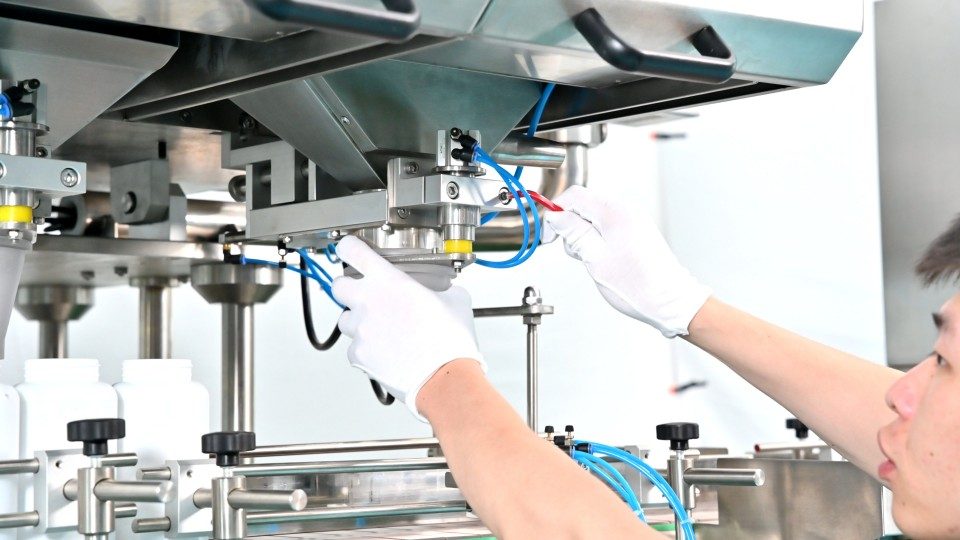
Zmiana maszyny do liczenia i napełniania tabletek farmaceutycznych
Elektroniczna maszyna licząca zmiana wpływa na prowadnice butelek, dysza wylotowa, cylinder, platforma licząca i nie tylko
Zmiana maszyny pakującej
Maszyna kartonująca przezbrojenie polega głównie na dostosowaniu podawania kartonu, otwarcie kartonu, wstawienie produktu, składanie, zamknięcie, i sekcje kontrolne dla kolejnego formatu kartonu. Typowe punkty konfiguracji obejmują magazyn kartonowy, prowadnice do przenoszenia kartonów, mechanizm otwierania kartonu, szerokość przenośnika, mechanizm pchający, mechanizm składania ucha i zamykania kartonu, i stanowisko inspekcyjne. Te regulacje pomagają utrzymać stabilne podawanie kartonu, dokładne wstawienie produktu, niezawodne zamknięcie kartonu, i prawidłową kontrolę podczas ponownego uruchomienia.
Ruida Packing stosuje projekty zorientowane na zmiany w kilku rodzinach maszyn. Na przykład, the maszyna blistrowa wykorzystuje formy modułowe z wysuwanymi szynami prowadzącymi, umożliwiając beznarzędziową wymianę formy pod spodem 14 protokół. The tabletkarka rotacyjna umożliwia ręczny montaż matryc bez użycia młotka, za pomocą płaskich śrub ustalających dla szybszego i bardziej powtarzalnego pozycjonowania. Na automatyczna maszyna do napełniania kapsułek, wsuwane zespoły prętów napełniających oraz szybko pozycjonujące górną i dolną formę umożliwiają pełną wymianę standardowego oprzyrządowania i systemu napełniania w ciągu około 60 protokół.
Rutynowa zmiana różni się także od zmiany inżynieryjnej lub systemowej. Modyfikacja projektu oprzyrządowania, logika przepisu, konfiguracja oprogramowania, lub inny element mogący mieć wpływ na jakość produktu może wymagać formalności zmienić kontrolę zamiast zwykłej konfiguracji.
Dlaczego zmiana leku trwa tak długo??
Przezbrojenie staje się powolne, gdy niezbędna kontrolowana praca jest połączona z możliwym do uniknięcia wyszukiwaniem, czekanie, wielokrotna regulacja, i niestabilny restart.
Czyszczenie i usuwanie części mających kontakt z produktem
Czyszczenie może zgodnie z prawem zająć dużą część czasu przezbrajania, gdy konieczne jest usunięcie komponentów, wyczyszczony, sprawdzony, i ponownie zmontowane. Zakres zależy od produktu, sprzęt, strategia kampanii, następne użycie, i zatwierdzone procedura czyszczenia.
Zła organizacja części zamiennych
Brakujące lub źle przechowywane części zamienne zamieniają przestoje w czas poszukiwań. Kompletny zestaw części powinien zostać zidentyfikowany i dostępny, zanim maszyna osiągnie ten etap konfiguracji.
Nadmierna regulacja ręczna
Ręczna regulacja jest powolna, gdy nie można wiarygodnie odtworzyć pozycji maszyny. Przewodniki, podajniki, czujniki, a stacje, które w dużym stopniu zależą od oceny operatora, często działają metodą prób i błędów.
Nieprawidłowe lub niedostępne przepisy maszynowe
Przepisy oszczędzają czas tylko wtedy, gdy prawidłowe ustawienia odpowiadają prawidłowej konfiguracji fizycznej. Przestarzały przepis, nieautoryzowana zmiana, lub zły wybór produktu może zwiększyć liczbę problemów związanych z rozwiązywaniem problemów.
Oczekiwanie na kontrolę i weryfikację
Wymaganej weryfikacji można uniknąć, czekając, gdy obowiązki i harmonogram nie zostały zaplanowane przed zamknięciem. Skrócenie przestojów powinno poprawić koordynację, nie omijać kontroli.
Powtarzająca się metoda prób i błędów podczas ponownego uruchamiania
Częste strojenie po uruchomieniu wskazuje, że konfiguracja nie jest wystarczająco powtarzalna. ISPE traktuje uruchamianie jako odrębną część zmiany i łączy niestabilne uruchamianie ze zmianami w konfiguracji, produkt, lub materiały.
W jaki sposób można skrócić przestoje związane ze zmianą produktu farmaceutycznego?
Skróć przestoje, usuwając prace, których można uniknąć, z okresu zatrzymania maszyny, zachowując jednocześnie prześwit, czyszczenie, organizować coś, i kontrole weryfikacyjne.
Oddzielne wewnętrzne i zewnętrzne działania związane z przezbrojeniem
Działania wewnętrzne wymagają zatrzymanego sprzętu; działania zewnętrzne mogą mieć miejsce poza tym krytycznym oknem przestoju. To rozróżnienie ma kluczowe znaczenie dla Jednominutowej Wymiany Kości (KOWAL). Działania wewnętrzne obejmują usuwanie części mających kontakt z produktem, zmiany narzędzi, regulacje mechaniczne, i końcową kontrolę konfiguracji. Działania zewnętrzne obejmują wstępne przygotowanie części do czystej zmiany, przygotowanie narzędzi i dokumentów, potwierdzanie receptur, i organizowanie wymaganych materiałów przed przestojem.
[OBRAZ 5 UCHWYT MIEJSCA – KOWIER: Działania związane z przemianą wewnętrzną i zewnętrzną]
Stosowanie zasad SMED
SMED restrukturyzuje prace związane z przezbrojeniem; nie obiecuje uniwersalnego terminu zmiany leku. Zamapuj rzeczywistą sekwencję i zidentyfikuj oczekiwanie, pieszy, badawczy, wielokrotna regulacja, oraz prace, które zgodnie z prawem mogą zostać przeniesione poza czas zatrzymania maszyny.
Narzędzia przedetapowe, Przybory, i Zmień części
Wstępne przygotowanie pozwala uniknąć przestojów w produkcji. Sprawdź wymagane części, narzędzia, i informacje o konfiguracji przed wyłączeniem, chroniąc jednocześnie kontrolowane komponenty.
Stosuj projekty szybkiego zwalniania i powtarzalne pozycjonowanie
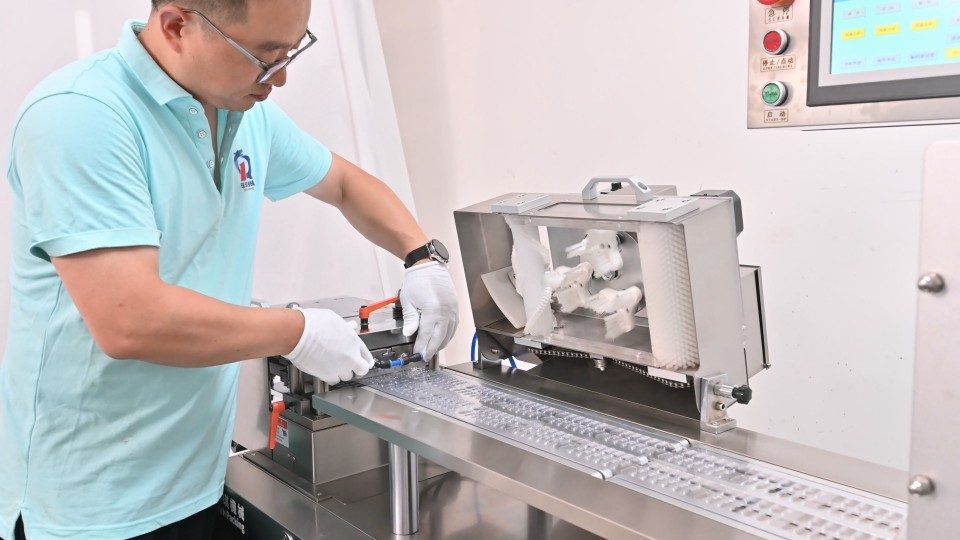
Funkcje szybkiego uwalniania zwiększają wartość, gdy szybsze usuwanie jest połączone z powtarzalną instalacją. Lokalizowanie pinów, kluczowane części, szybkie zaciski, ograniczniki mechaniczne, i zespoły modułowe mogą ograniczyć regulację.
Standaryzuj przepisy HMI i ustawienia maszyny
Kontrolowane receptury pomagają odtworzyć znane zestawy parametrów. Identyfikacja receptury, autoryzowany dostęp, kontrola konfiguracji, i identyfikowalność pozostają ważne dla danych istotnych z punktu widzenia GMP.
Użyj skali pozycji, Znaki odniesienia, i ustawienia rekordów
Powtarzalne punkty odniesienia redukują dostrajanie po przełączeniu. Waga, ograniczniki mechaniczne, pozycje serw, i udokumentowane wartości konfiguracji mogą zwracać wskazówki, czujniki, i podajniki w pobliżu ustalonych pozycji.
Jeśli to możliwe, uruchamiaj zadania równoległe
Niezależne działania mogą przebiegać równolegle, jeśli chodzi o bezpieczeństwo, Kontrole GMP, i zależności zadań na to pozwalają. Celem jest wyeliminowanie niepotrzebnego oczekiwania na serial.
Standaryzuj weryfikację ponownego uruchomienia
Zdefiniowana kontrola ponownego uruchomienia zapewnia wyraźny punkt końcowy zmiany i ogranicza niekontrolowane próby i błędy. Każda rodzina sprzętu powinna określać, co należy sprawdzić przed wznowieniem rutynowej produkcji.
Jakie są najczęstsze błędy związane z przejściem na rynek farmaceutyczny??
Najczęstsze błędy pojawiają się przy częściach fizycznych, ustawienia elektroniczne, dokumenty, i weryfikacja nie opisują tej samej konfiguracji produkcyjnej.
Typowe przykłady obejmują części w złym lub niekompletnym formacie, czujniki pozostawione w poprzedniej pozycji, błędne lub niekontrolowane przepisy, nierozwiązane rozbieżności w prześwicie linii, niezarejestrowane odniesienia do konfiguracji, pominięte zmiany w kodowaniu lub inspekcji, i zwolnij przed ponownym uruchomieniem.
Wielokrotna korekta tego samego czujnika, przewodnik, przepis, lub stanowisko narzędziowe jest kandydatem do standaryzacji. Jeżeli rozbieżność może mieć wpływ na jakość produktu lub odbiega od zatwierdzonej procedury, powinien wejść w odchylenie zakładu lub proces systemu jakości, a nie być ukrywany przez wielokrotne dostosowywanie maszyny.
Jak należy mierzyć wydajność przezbrojenia?
Wydajność przezbrojeń powinna opierać się na konsekwentnie zdefiniowanych miarach obejmujących czas, stabilność uruchamiania, straty materialne, i odzyskiwanie produkcji.
Czas zmiany
Czas przełączenia jest użyteczny tylko wtedy, gdy jego granica pomiaru pozostaje stała. Używaj tych samych punktów początkowych i końcowych w różnych produktach, kwestia, zmiany, i projekty udoskonaleń.
Pierwszy dobry produkt po ponownym uruchomieniu
Pierwsza dobra wydajność produktu pokazuje, czy konfiguracja zapewnia akceptowalną moc wyjściową bez długotrwałego dostrajania. Szybsza wymiana narzędzi nie jest poprawą, jeśli ponowne uruchomienie nadal wymaga dłuższej regulacji.
Złom startowy i przeróbka
Złom startowy uwzględnia koszt materialny niestabilnego ponownego uruchomienia. Ujawnia straty, które mogą zostać pominięte w przypadku wskaźników dotyczących wyłącznie przestojów.
Przestoje związane z przezbrojeniem
Przestoje stają się bardziej przydatne, jeśli zostaną podzielone na przyczyny. Przydatne kategorie obejmują sprzątanie, prześwit linii, konfiguracja mechaniczna, czekanie, weryfikacja, i ponownie rozpocząć regulację.
OEE i dostępność produkcji
Ogólna efektywność sprzętu (OEE) i dostępność zapewniają kontekst, ale nie powinny zastępować bezpośrednich środków związanych z przejściem na euro. Międzynarodowa Rada ds. Harmonizacji (I) Q10 wspiera monitorowanie wydajności procesów i ciągłe doskonalenie, ale nie wyznacza uniwersalnego celu zmiany.
Często zadawane pytania
Na czym polega przestawienie produkcji farmaceutycznej?
Jest to kontrolowane przejście z jednego stanu produkcyjnego do drugiego, łącznie z wymaganym prześwitem, czyszczenie, organizować coś, uruchomienie, i czynności weryfikacyjne.
Czy każda zmiana farmaceutyczna wymaga tej samej procedury czyszczenia??
NIE. Zakres czyszczenia zależy od produktu, sprzęt, strategia kampanii, poprzedniego i następnego użycia, oraz zatwierdzoną procedurę czyszczenia.
Jaka jest różnica między przełączeniem a luzem linii?
Zmiana to całkowite przejście; prześwit linii jest w nim jedną z kontroli. Zmiany oprzyrządowania, organizować coś, przepisy, i ponowne uruchomienie weryfikacji to osobne czynności.
Jaka jest różnica między czyszczeniem a luzem linii?
Czyszczenie usuwa pozostałości i zanieczyszczenia; czyszczenie linii usuwa poprzednie lub nieprawidłowe materiały i informacje. Jedno nie zastępuje automatycznie drugiego.
Ile czasu powinna zająć zmiana leku??
Nie ma czasu uniwersalnego. Czas trwania zależy od wyposażenia, różnice produktowe, zakres czyszczenia, złożoność formatu, wymagania weryfikacyjne, i granicę pomiaru.
Jak można skrócić czas zmiany leku??
Zamiast wymaganych kontroli, usuń pracę, której można uniknąć. Części przed etapem, oddziel pracę wewnętrzną i zewnętrzną, ujednolicić ustawienia, koordynować zadania, i zmniejsz ponowne strojenie.
Czym jest SMED w produkcji farmaceutycznej?
SMED to metoda skracająca czas konfiguracji poprzez oddzielenie działań wewnętrznych i zewnętrznych. Dopuszczenie związane z GMP, czyszczenie, dokumentacja, i weryfikacja nadal pozostają.
Jakie są części zamienne w maszynach farmaceutycznych?
Części zmian to komponenty wymienione lub przesunięte w celu dostosowania do innego produktu lub formatu opakowania, takie jak ciosy, umiera, części wielkości kapsułki, formy blistrowe, przewodniki, i więcej.
W jaki sposób mierzona jest wydajność zmiany farmaceutycznej?
Do przydatnych miar zalicza się czas przezbrojenia, pierwszy dobry produkt, złom startowy, przestoje związane z przezbrojeniem, i dostępność. Spójne definicje są niezbędne.
Wniosek
Szybsza zmiana produkcji farmaceutycznej musi nadal zapewniać kontrolowany prześwit linii, czyszczenie, konfiguracja sprzętu, weryfikacja parametrów, i uruchom ponownie jakość.
Najsilniejsze ulepszenia wynikają z usunięcia wyszukiwania, którego można uniknąć, czekanie, wielokrotna regulacja, oraz uruchamianie metodą prób i błędów przy zachowaniu nienaruszonych wymaganych elementów kontrolnych. Oceniać maszyny farmaceutyczne nie tylko pod względem prędkości znamionowej, ale czym należy oczyścić, zmieniony, dostosowane, reprodukowane, i zweryfikowane przed wznowieniem rutynowej produkcji.
Referencje
Henryk JR. Jak opracować i wdrożyć program szybkiej zmiany. Inżynieria farmaceutyczna / ISPE, 2002.
Komisja Europejska. Tom EudraLex 4, Część I, Rozdział 5: Produkcja, Sekcja 5.45.
NAS. Food and Drug Administration. Przewodnik po inspekcjach: Walidacja procesów czyszczenia (7/93).
Komisja Europejska. Tom EudraLex 4, Załącznik 11: Systemy komputerowe, Sekcje 9–12.
Instytut Lean Enterprise. Jednominutowa wymiana matrycy (KOWAL).
Międzynarodowa Rada ds. Harmonizacji. System jakości farmaceutycznej ICH Q10.
Elektroniczny kodeks przepisów federalnych. 21 CFR §211.130: Operacje pakowania i etykietowania.