Peralihan produksi farmasi adalah transisi terkontrol dari satu batch, produk, kekuatan, ukuran, atau format pengemasan untuk proses berikutnya. Ini dapat mencakup izin garis, pembersihan, ganti bagian, pengaturan perkakas, penyesuaian mesin, perubahan resep, uji coba startup, inspeksi, dan mulai ulang verifikasi.
Peralihan yang tidak terkontrol dengan baik meningkatkan waktu henti dan risiko campur aduk, residu, pengaturan yang salah, kesalahan pengemasan, atau permulaan yang tidak stabil. Tujuannya bukan sekadar penggantian perkakas yang lebih cepat, tetapi kembalinya produksi rutin secara terkendali.
Apa Itu Pergantian Produksi Farmasi?
Peralihan produksi farmasi adalah proses lengkap mengubah mesin atau lini produksi dari satu kondisi produksi tertentu ke kondisi produksi lainnya.
Masyarakat Internasional untuk Teknik Farmasi (ISPE) memisahkan pergantian menjadi pembersihan, pengaturan, dan permulaan, memperjelas bahwa pengaturan saja hanyalah salah satu bagian dari transisi.
Apa Arti “Perubahan” dalam Produksi Farmasi?
Changeover mencakup pekerjaan terkontrol yang diperlukan untuk menutup proses sebelumnya, konfigurasikan yang berikutnya, dan memulihkan produksi yang dapat diterima.
Kegiatan yang umum termasuk pemindahan material, izin garis, pembersihan, penggantian komponen perkakas atau format, penyesuaian pemandu dan sensor, pemilihan Antarmuka Manusia-Mesin yang benar (HMI) atau Pengontrol Logika yang Dapat Diprogram (Plc) resep, dan mulai ulang verifikasi.
Dimana Peralihan Dimulai dan Berakhir?
Pergantian membutuhkan titik awal dan akhir yang konsisten agar waktu pergantian dapat dibandingkan secara bermakna.
Sebuah situs mungkin memulai pengaturan waktu ketika proses sebelumnya berhenti dan selesai setelah pengaturan baru melewati pemeriksaan mulai ulang. Perubahan ukuran produk yang sama, pergantian produk ke produk, dan perubahan di akhir kampanye memerlukan pembersihan yang berbeda, izin, pengaturan, dan cakupan verifikasi.
Pergantian vs Izin Jalur vs Pembersihan
Changeover adalah transisi yang menyeluruh; pembersihan dan pembersihan saluran merupakan kontrol terpisah di dalamnya.
| Aktivitas | Tujuan Utama | Lingkup Khas | Risiko Utama Terkendali |
| Pergantian | Pindah ke kondisi disetujui berikutnya | Izin, pembersihan, ganti bagian, pengaturan, rintisan, verifikasi | Transisi dan waktu henti yang salah |
| Izin garis | Hapus item sebelumnya atau yang tidak perlu | Produk, komponen, bahan cetakan, dokumen, limbah | Kekeliruan dan bahan yang salah |
| Pembersihan | Hapus residu dan kontaminan | Bagian kontak produk, peralatan, area yang ditentukan | Carryover dan kontaminasi |
Garis yang tampak kosong tidak otomatis bersih, dan peralatan yang dibersihkan tidak secara otomatis bersih dari label atau dokumen sebelumnya.
Apa Langkah Utama dalam Peralihan Produksi Farmasi?
Peralihan yang terkendali berpindah dari penutupan putaran sebelumnya hingga jarak bebas, pembersihan, pengaturan peralatan, verifikasi permulaan, dan rilis untuk produksi rutin.
Hentikan Batch Sebelumnya dan Hapus Bahan yang Tersisa
Tutup proses sebelumnya sebelum memperkenalkan konfigurasi berikutnya. Produk yang tersisa, komponen kemasan, menolak, sampel, limbah, dan barang dalam proses harus ditangani sesuai dengan prosedur yang disetujui.
Izin Jalur Lengkap
Izin jalur menegaskan bahwa materi dan informasi sebelumnya atau yang tidak perlu tidak akan masuk ke operasi berikutnya. Praktik Manufaktur yang Baik di Uni Eropa (UE GMP) Bab 5 mengharuskan jalur dan peralatan pengemasan bebas dari produk sebelumnya, bahan, atau dokumen yang tidak diperlukan untuk operasi saat ini, menggunakan daftar periksa yang sesuai.
Membersihkan Peralatan dan Area Produksi
Pembersihan menghilangkan residu dan kontaminasi sesuai prosedur yang berlaku. Panduan inspeksi validasi pembersihan FDA mengakui bahwa batch produk yang sama dan perubahan produk dapat menggunakan proses pembersihan yang berbeda ketika prosedur tertulis dengan jelas menentukan kapan masing-masing proses tersebut berlaku..
Ganti Ganti Bagian, perkakas, dan Komponen Kontak Produk
Instal komponen yang diperlukan untuk produk atau format paket berikutnya. Contohnya termasuk pukulan dan mati, bagian seukuran kapsul, cetakan melepuh, panduan botol, roda bintang, komponen penutup, panduan karton, dan bagian format kantong.
Sesuaikan Pengaturan Mesin dan Muat Resep yang Benar
Komponen fisik dan pengaturan elektronik harus sesuai dengan format yang disetujui. Resep HMI atau PLC dapat menyimpan parameter, tetapi mereka tidak memverifikasi perkakas fisik. Untuk resep elektronik yang relevan dengan GMP, mengakses, perubahan konfigurasi, dan jalur audit harus mengikuti pengendalian sistem komputerisasi yang tervalidasi.
Jalankan Uji Coba Startup dan Verifikasi Pengaturan Baru
Uji coba startup atau verifikasi yang dijalankan memastikan bahwa pengaturan baru dapat menghasilkan output yang dapat diterima. Cek dapat mencakup pengisian, pembentukan, penutupan atau penyegelan, pengkodean, inspeksi, dan menolak fungsi.
Rilis untuk Produksi Rutin
Pergantian selesai hanya setelah pengaturan yang diperlukan dan pemeriksaan mulai ulang terpenuhi. Produk pertama yang melewati mesin belum tentu merupakan titik akhir.
[GAMBAR 2 PLACEHOLDER — Alur Kerja Pergantian Farmasi]
Apa itu Line Clearance di Industri Farmasi?
Izin jalur dalam industri farmasi adalah pemeriksaan terkontrol terhadap produk sebelumnya atau yang tidak diperlukan, bahan, komponen, dan informasi telah dihapus sebelum operasi berikutnya yang berlaku dimulai.
Ini penting terutama pada garis pengemasan dimana produknya berbeda, kekuatan, label, karton, selebaran, dan komponen yang dicetak mungkin berbagi area yang sama.
Apa yang Harus Dihapus Selama Pembersihan Jalur?
Jarak bebas saluran harus menghilangkan item dari operasi sebelumnya yang tidak diperlukan untuk operasi saat ini. Tergantung pada prosedur operasi standar (SOP), ini dapat mencakup produk, komponen kemasan, label, karton, selebaran, item yang ditolak, sampel pengkodean, dokumen, label status, dan limbah. GMP UE secara khusus mencakup produk-produk sebelumnya, bahan, dan dokumen yang tidak diperlukan untuk operasi pengemasan saat ini.
Pemeriksaan Peralatan dan Area Apa yang Diperlukan?
Jarak bebas garis harus mencakup tempat-tempat di mana barang-barang yang dijalankan sebelumnya dapat luput dari perhatian, tidak hanya permukaan mesin yang terlihat. Pemeriksaan umum mencakup pengumpan, konveyor, rel panduan, ceruk mesin, stasiun pengkodean, sistem inspeksi, menolak peluncuran, dan area akumulasi.
Label, Bahan Cetak, dan Dokumen untuk Diverifikasi
Bahan kemasan yang dicetak memerlukan kontrol yang ketat karena label yang salah, karton, selebaran, atau kode variabel dapat menimbulkan campur aduk produk. GMP UE memerlukan operasi pengemasan untuk meminimalkan kontaminasi silang, campur aduk, dan pergantian pemain.
Di AS, 21 CFR 211.130 memerlukan pemeriksaan pra-penggunaan untuk memastikan bahwa produk obat sebelumnya dan bahan kemasan atau pelabelan yang tidak sesuai telah dihilangkan, dengan inspeksi didokumentasikan.
Siapa yang Melakukan dan Mengonfirmasi Izin Jalur?
Tanggung jawab harus ditentukan oleh prosedur yang disetujui produsen dan sistem mutu farmasi. SOP harus menentukan personel yang terlatih atau berwenang, yang melakukan pemeriksaan, siapa yang mencatatnya, dan apakah verifikasi terpisah diperlukan.
Kesalahan Izin Jalur Umum
Kegagalan biasanya berasal dari pemeriksaan fisik yang tidak lengkap dan bukan karena dokumen yang hilang. Contoh umum adalah penandatanganan sebelum inspeksi, hanya memeriksa permukaan yang terlihat, meninggalkan label di dekat printer, menghadap ke area penolakan, atau memulai ulang sebelum perbedaan terselesaikan.
[GAMBAR 3 PLACEHOLDER — Pemeriksaan Izin Lini Farmasi]
Pengaturan Peralatan dan Penggantian Suku Cadang Apa yang Harus Disesuaikan?
Pergantian peralatan farmasi bervariasi menurut mesin karena setiap proses menggunakan perkakas yang berbeda, memformat bagian, komponen kontak produk, sensor, dan titik penyesuaian mekanis.
| Peralatan | Bagian Ganti yang Khas | Penyesuaian Utama | Mulai ulang Fokus |
| tablet pribadi | pukulan, meninggal, pengumpan paksa | Isi kedalaman, tinggi pengumpan, pra-kompresi, kompresi utama, ketebalan tablet | Berat tablet, ketebalan, kekerasan, penyemburan |
| Mesin pengisian kapsul | Segmen kapsul, cakram dosis, pin tamping, komponen pengunci | Kedalaman dosis, kosong, pemisahan kapsul, posisi mengunci | Pemisahan kapsul, konsistensi pengisian, mengunci, penolakan |
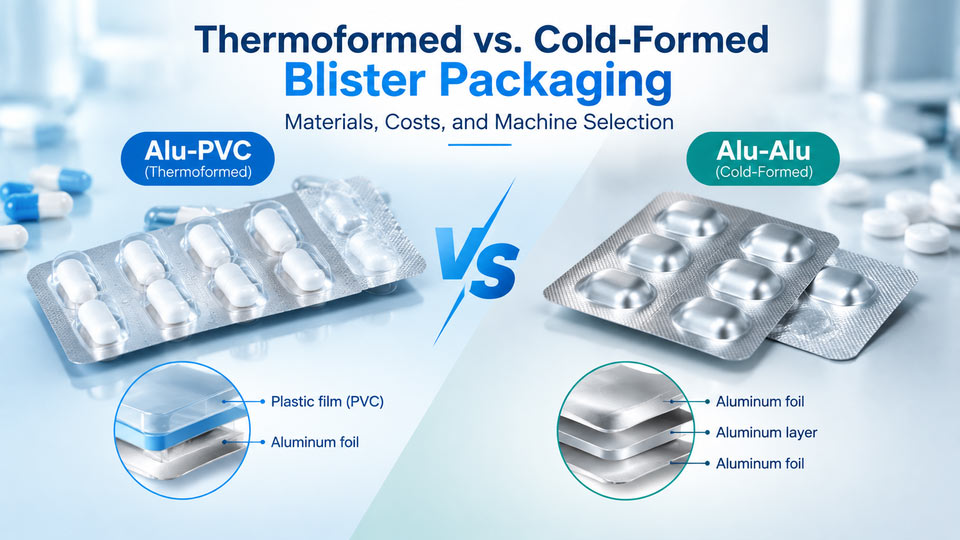
| Mesin pengemas blister | Membentuk cetakan, trek panduan, bagian pengumpan, pelat penyegel/rol, meninju mati | Membentuk kedalaman, nada indeks, suhu/tekanan penyegelan, posisi makan | Pembentukan rongga, makanan, penyegelan, pemotongan |
| Mesin Penghitung Dan Pengisian Tablet | Panduan botol, Nozel pelepasan,silinder,platform penghitungan | Frekuensi getaran, menghitung tinggi platform, lebar rel pemandu | Pengumpanan produk yang stabil, posisi botol dan akurasi penghitungan |
| Mesin karton | Majalah karton, panduan pengangkutan karton, mekanisme pembukaan karton, komponen pendorong, komponen pelipat telinga dan penutup karton | Lebar konveyor, posisi pendorong, posisi pembukaan karton, posisi melipat dan menutup, posisi pemeriksaan | Pengumpanan karton yang stabil, pembukaan karton yang andal, penyisipan produk yang akurat, pelipatan dan penyegelan yang benar, dan keakuratan pemeriksaan |
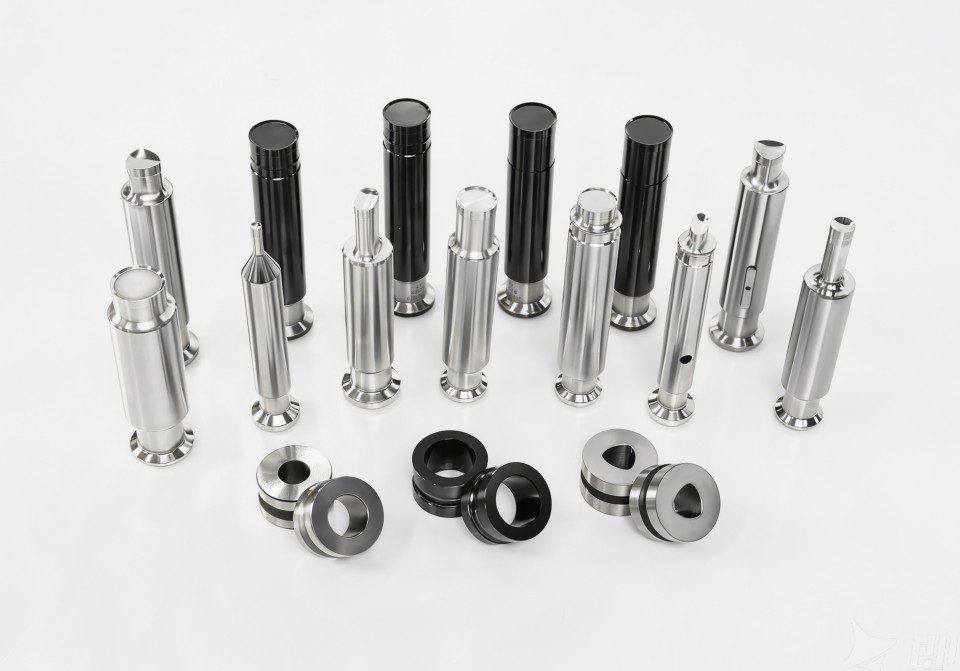
Pergantian Pers Tablet
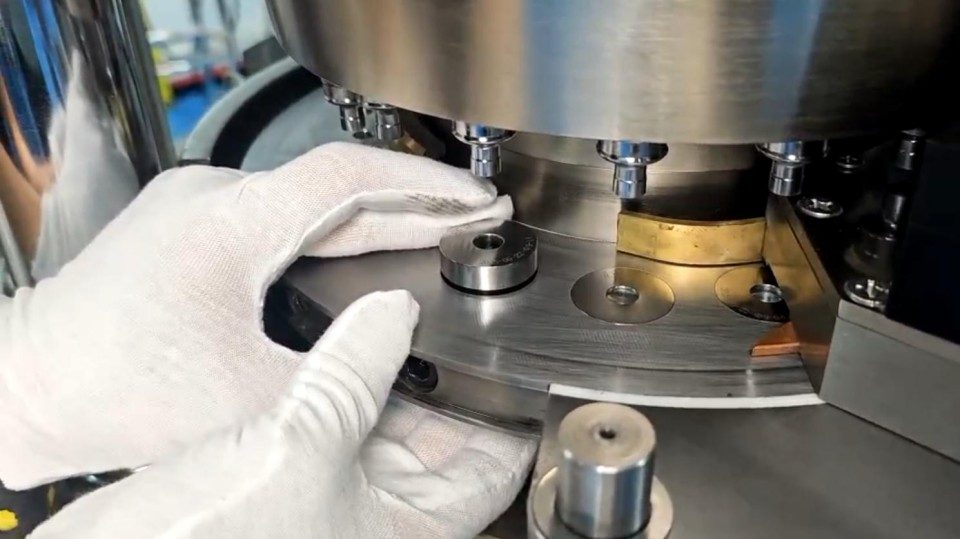
Pergantian peralatan kompresi tablet terutama melibatkan pukulan, meninggal, komponen pengumpan, dan pengaturan kompresi. Selain penggantian perkakas, operator mungkin perlu mengatur ulang kedalaman pengisian, Kesenjangan antara pengumpan dan meja putar, pra-kompresi, pengaturan kompresi dan ejeksi utama.
Pergantian Mesin Pengisian Kapsul
Pergantian mesin pengisian kapsul farmasi dapat melibatkan segmen seukuran kapsul, cakram dosis, pin tamping, komponen vakum, dan mengunci bagian. Pengaturan biasanya mencakup pemisahan kapsul, posisi pemberian dosis, kosong, dan menolak penyesuaian.
Pergantian Mesin Pengemasan Blister
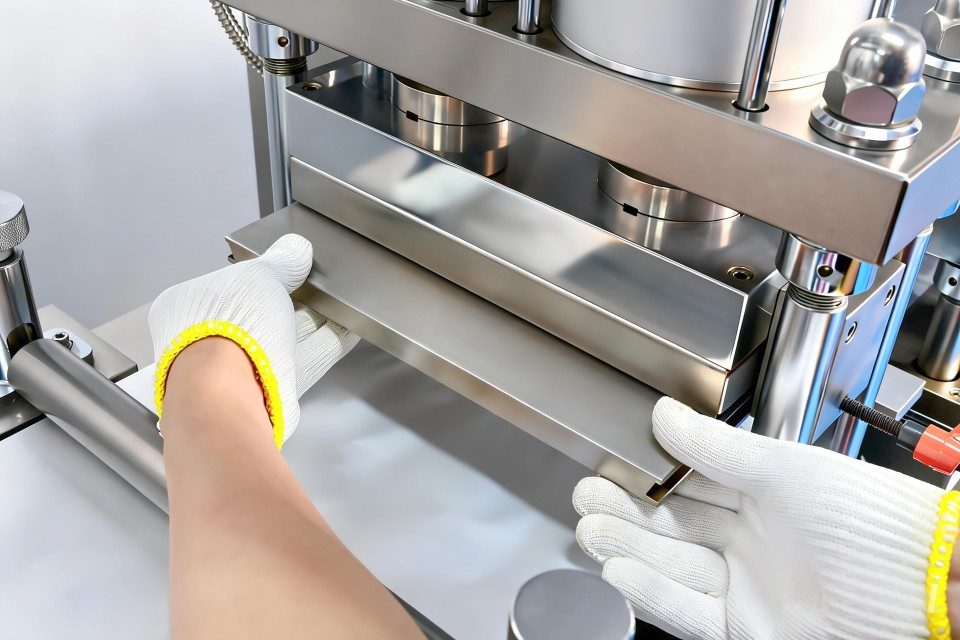
Pergantian mesin pengemasan farmasi biasanya mempengaruhi pembentukan, makanan, penyegelan, pengindeksan, dan stasiun pukulan. Tergantung pada format paket blsiter, membentuk cetakan, jalur pengumpan, alat penyegel, meninju mati, panduan, dan pengkodean mungkin memerlukan penggantian atau penyesuaian.
Pergantian Mesin Penghitung Dan Pengisian Tablet Farmasi
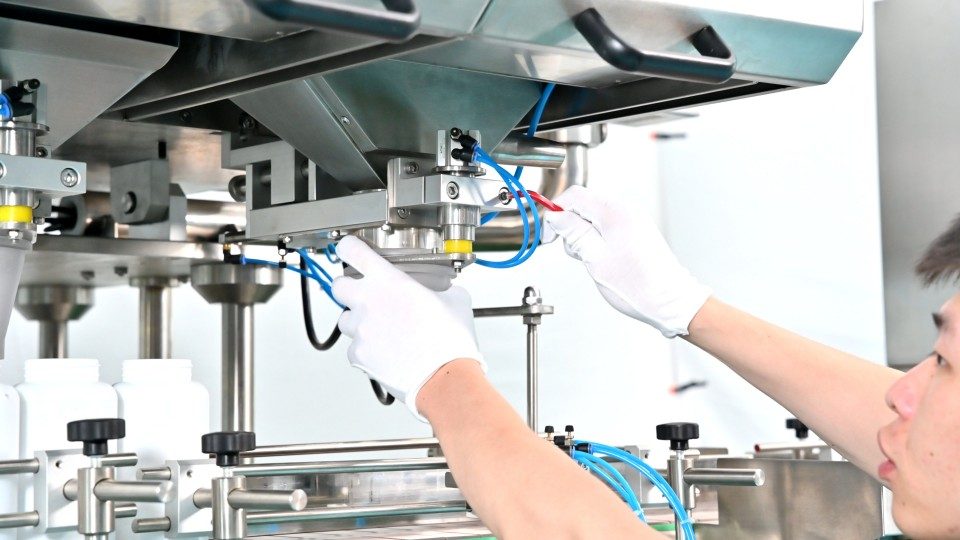
Mesin hitung elektronik pergantian mempengaruhi pemandu botol, nozel pelepasan, silinder, platform penghitungan dan banyak lagi
Pergantian Mesin Karton
Mesin karton pergantian terutama melibatkan penyesuaian pengumpanan karton, pembukaan karton, penyisipan produk, lipat, penutupan, dan bagian inspeksi untuk format karton berikutnya. Titik pengaturan yang umum mencakup majalah karton, panduan pengangkutan karton, mekanisme pembukaan karton, lebar konveyor, mekanisme pendorong, mekanisme pelipatan telinga dan penutupan karton, dan posisi pemeriksaan. Penyesuaian ini membantu menjaga kestabilan pengumpanan karton, penyisipan produk yang akurat, penutupan karton yang andal, dan pemeriksaan yang benar selama restart.
Ruida Packing menerapkan desain yang berfokus pada perubahan pada beberapa kelompok mesin. Misalnya, itu mesin melepuh menggunakan cetakan modular dengan rel pemandu geser, memungkinkan penggantian cetakan tanpa alat di bagian bawah 14 menit. Itu mesin tablet putar allows the dies to be installed by hand without hammering, using flat set screws for faster and more repeatable positioning. On the mesin pengisian kapsul otomatis, slide-in filling-rod assemblies and quick-positioning upper and lower molds allow a complete standard tooling and filling-system changeover in about 60 menit.
Routine changeover is also different from an engineering or system change. A modification to tooling design, recipe logic, software configuration, or another element that can affect product quality may require formal mengubah kendali rather than ordinary setup.
Why Does Pharmaceutical Changeover Take So Long?
Changeover becomes slow when necessary controlled work is combined with avoidable searching, waiting, repeated adjustment, and unstable restart.
Cleaning and Product-Contact Part Removal
Pembersihan dapat menghabiskan banyak waktu pergantian ketika komponen harus dilepas, dibersihkan, diperiksa, dan dipasang kembali. Ruang lingkupnya tergantung pada produk, peralatan, strategi kampanye, penggunaan berikutnya, dan yang disetujui prosedur pembersihan.
Organisasi Bagian Perubahan yang Buruk
Suku cadang pengganti yang hilang atau disimpan dengan buruk mengubah waktu henti menjadi waktu pencarian. Kumpulan suku cadang yang lengkap harus diidentifikasi dan tersedia sebelum mesin mencapai langkah penyetelan tersebut.
Penyesuaian Manual yang Berlebihan
Penyesuaian manual lambat ketika posisi alat berat tidak dapat direproduksi dengan andal. Panduan, pengumpan, sensor, dan stasiun-stasiun yang sangat bergantung pada penilaian operator sering kali menimbulkan trial-and-error.
Resep Mesin Salah atau Tidak Tersedia
Resep menghemat waktu hanya jika pengaturan yang benar sesuai dengan konfigurasi fisik yang benar. Resep yang sudah ketinggalan zaman, perubahan yang tidak sah, atau pemilihan produk yang salah dapat meningkatkan pemecahan masalah.
Menunggu Inspeksi dan Verifikasi
Verifikasi yang diperlukan menjadi penantian yang tidak dapat dihindari ketika tanggung jawab dan waktu tidak direncanakan sebelum penutupan. Pengurangan downtime harus meningkatkan koordinasi, tidak melewati pemeriksaan.
Trial-and-Error Berulang Saat Restart
Penyetelan yang sering dilakukan setelah penyalaan menunjukkan bahwa penyiapan tidak cukup dapat diulang. ISPE memperlakukan startup sebagai bagian berbeda dari peralihan dan menghubungkan startup yang tidak stabil dengan variasi dalam pengaturan, produk, atau bahan.
Bagaimana Anda Dapat Mengurangi Waktu Henti Pergantian Farmasi?
Kurangi waktu henti dengan menghilangkan pekerjaan yang dapat dihindari dari periode mesin berhenti sambil menjaga izin, pembersihan, pengaturan, dan kontrol verifikasi.
Pisahkan Aktivitas Pergantian Internal dan Eksternal
Aktivitas internal memerlukan penghentian peralatan; aktivitas eksternal dapat terjadi di luar periode waktu henti kritis tersebut. Perbedaan ini penting dalam Pertukaran Die Satu Menit (PANDAI BESI). Aktivitas internal termasuk melepas bagian yang bersentuhan dengan produk, perubahan perkakas, penyesuaian mekanis, dan pemeriksaan pengaturan akhir. Kegiatan eksternal mencakup pra-pementasan penggantian suku cadang yang bersih, menyiapkan alat dan dokumen, mengkonfirmasi resep, dan mengatur bahan-bahan yang dibutuhkan sebelum dimatikan.
[GAMBAR 5 PEMEGANG TEMPAT — Pandai Besi: Aktivitas Pergantian Internal vs Eksternal]
Terapkan Prinsip SMED
SMED merestrukturisasi pekerjaan pergantian; hal ini tidak menjanjikan waktu pergantian farmasi yang universal. Petakan urutan sebenarnya dan identifikasi menunggu, sedang berjalan, mencari, repeated adjustment, dan pekerjaan yang secara sah dapat berpindah di luar waktu penghentian mesin.
Alat Pra-Tahap, Bahan, dan Ganti Bagian
Pra-pementasan menjaga pekerjaan persiapan terhindar dari waktu henti produksi. Periksa bagian yang diperlukan, peralatan, dan mengatur informasi sebelum mematikan sekaligus melindungi komponen yang dikontrol.
Gunakan Desain Pemosisian Rilis Cepat dan Berulang
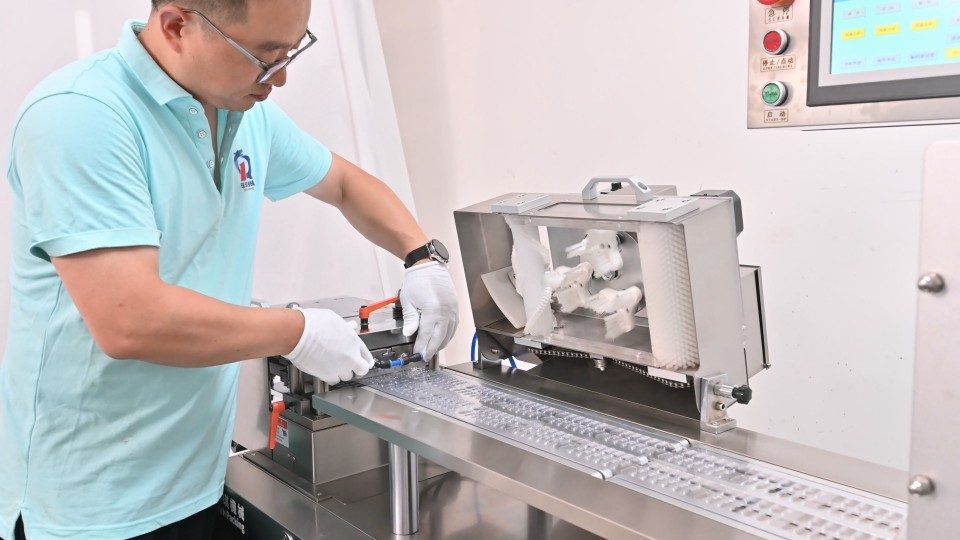
Fitur rilis cepat menambah nilai ketika penghapusan yang lebih cepat dipadukan dengan instalasi berulang. Menemukan pin, bagian-bagian yang dikunci, klem cepat, penghentian mekanis, dan rakitan modular dapat mengurangi penyesuaian.
Standarisasi Resep dan Pengaturan Mesin HMI
Resep terkontrol membantu mereproduksi kumpulan parameter yang diketahui. Identifikasi resep, akses resmi, kontrol konfigurasi, dan ketertelusuran tetap penting untuk data yang relevan dengan GMP.
Gunakan Skala Posisi, Tanda Referensi, dan Catatan Pengaturan
Titik referensi yang dapat diulang mengurangi penyetelan pasca pergantian. Timbangan, penghentian mekanis, posisi servo, dan nilai pengaturan yang terdokumentasi dapat mengembalikan panduan, sensor, dan pengumpan dekat dengan posisi yang ditetapkan.
Jalankan Tugas Paralel Jika Memungkinkan
Kegiatan mandiri dapat berjalan secara paralel bila aman, Kontrol GMP, dan ketergantungan tugas mengizinkannya. Tujuannya adalah untuk menghilangkan serial waiting yang tidak perlu.
Standarisasi Verifikasi Mulai Ulang
Pemeriksaan mulai ulang yang ditentukan memberikan titik akhir peralihan yang jelas dan mengurangi coba-coba yang tidak terkendali. Setiap kelompok peralatan harus menentukan apa yang harus diperiksa sebelum produksi rutin dilanjutkan.
Apa Kesalahan Pergantian Farmasi yang Paling Umum?
Kesalahan paling umum terjadi ketika bagian fisik, pengaturan elektronik, dokumen, dan verifikasi tidak menjelaskan konfigurasi produksi yang sama.
Contoh umum mencakup bagian format yang salah atau tidak lengkap, sensor tertinggal di posisi sebelumnya, resep yang salah atau tidak terkontrol, perbedaan izin jalur yang belum terselesaikan, referensi pengaturan yang tidak tercatat, perubahan pengkodean atau inspeksi yang terlewat, dan lepaskan sebelum memulai kembali pemeriksaan.
Koreksi berulang pada sensor yang sama, memandu, resep, atau posisi perkakas adalah calon standardisasi. Jika terjadi ketidaksesuaian dapat mempengaruhi kualitas produk atau menyimpang dari prosedur yang telah disetujui, itu harus memasuki penyimpangan lokasi atau proses sistem kualitas daripada disembunyikan oleh penyesuaian mesin berulang kali.
Bagaimana Seharusnya Kinerja Pergantian Diukur?
Kinerja pergantian harus menggunakan ukuran yang ditetapkan secara konsisten yang mencakup waktu, stabilitas startup, kerugian materi, dan pemulihan produksi.
Waktu Pergantian
Waktu pergantian hanya berguna bila batas pengukurannya tetap konsisten. Gunakan titik awal dan akhir yang sama di seluruh produk, garis, bergeser, dan proyek perbaikan.
Produk Bagus Pertama Setelah Restart
Performa produk bagus pertama menunjukkan apakah pengaturan menghasilkan output yang dapat diterima tanpa penyetelan yang berkepanjangan. Penggantian perkakas yang lebih cepat bukanlah suatu perbaikan jika pengaktifan ulang masih memerlukan penyesuaian yang lebih lama.
Startup Scrap and Rework
Startup scrap captures the material cost of unstable restart. It reveals losses that a downtime-only metric can miss.
Changeover-Related Downtime
Downtime becomes more actionable when divided into causes. Useful categories include cleaning, izin garis, mechanical setup, waiting, verifikasi, and restart adjustment.
OEE and Production Availability
Efektivitas Peralatan Secara Keseluruhan (OEE) and availability provide context but should not replace direct changeover measures. Dewan Internasional untuk Harmonisasi (SAYA) Q10 supports process-performance monitoring and continual improvement but sets no universal changeover target.
Pertanyaan yang Sering Diajukan
What is a pharmaceutical production changeover?
It is the controlled transition from one production condition to another, including the required clearance, pembersihan, pengaturan, rintisan, and verification activities.
Does every pharmaceutical changeover require the same cleaning procedure?
TIDAK. Cleaning scope depends on product, peralatan, strategi kampanye, previous and next use, dan prosedur pembersihan yang disetujui.
Apa perbedaan antara changeover dan line clearance?
Changeover adalah transisi yang menyeluruh; izin garis adalah salah satu kontrol di dalamnya. Perubahan perkakas, pengaturan, resep, dan memulai ulang verifikasi adalah aktivitas terpisah.
Apa perbedaan antara pembersihan dan pembersihan saluran?
Pembersihan menghilangkan residu dan kontaminan; izin garis menghilangkan materi dan informasi sebelumnya atau yang salah. Yang satu tidak secara otomatis menggantikan yang lain.
Berapa lama waktu yang dibutuhkan untuk pergantian farmasi?
Tidak ada waktu universal. Durasi tergantung pada peralatan, perbedaan produk, ruang lingkup pembersihan, kompleksitas format, persyaratan verifikasi, dan batas pengukuran.
Bagaimana waktu pergantian obat dapat dikurangi?
Hapus pekerjaan yang dapat dihindari daripada kontrol yang diperlukan. Bagian pra-tahap, memisahkan pekerjaan internal dan eksternal, menstandarkan pengaturan, mengoordinasikan tugas, dan kurangi penyetelan ulang.
Apa itu SMED di bidang manufaktur farmasi?
SMED adalah metode untuk mengurangi waktu setup dengan memisahkan aktivitas internal dan eksternal. Izin terkait GMP, pembersihan, dokumentasi, dan verifikasi masih tetap ada.
Apa yang dimaksud dengan suku cadang dalam mesin farmasi?
Ganti suku cadang adalah komponen yang diganti atau diposisikan ulang untuk produk atau format paket lain, seperti pukulan, meninggal, bagian seukuran kapsul, cetakan melepuh, panduan, dan banyak lagi.
Bagaimana kinerja pergantian farmasi diukur?
Langkah-langkah yang berguna termasuk waktu pergantian, produk bagus pertama, memo startup, waktu henti terkait pergantian, dan ketersediaan. Definisi yang konsisten sangatlah penting.
Kesimpulan
Peralihan produksi farmasi yang lebih cepat tetap harus menjaga izin lini yang terkendali, pembersihan, pengaturan peralatan, verifikasi parameter, dan memulai kembali kualitas.
Peningkatan terkuat datang dari penghapusan penelusuran yang dapat dihindari, waiting, repeated adjustment, dan memulai trial-and-error sambil menjaga kontrol yang diperlukan tetap utuh. Mengevaluasi mesin farmasi tidak hanya berdasarkan kecepatan terukur, tetapi dengan apa yang harus dibersihkan, berubah, disesuaikan, direproduksi, dan diverifikasi sebelum produksi rutin dilanjutkan.
Referensi
Komisi Eropa. Volume EudraLex 4, Bagian I, Bab 5: Produksi, Bagian 5.45.
KITA. Administrasi Makanan dan Obat -obatan. Panduan Inspeksi: Validasi Proses Pembersihan (7/93).
Komisi Eropa. Volume EudraLex 4, Mencaplok 11: Sistem Komputerisasi, Bagian 9–12.
Institut Perusahaan Ramping. Pertukaran Die Satu Menit (PANDAI BESI).
Dewan Internasional untuk Harmonisasi. Sistem Mutu Farmasi ICH Q10.
Kode Elektronik Peraturan Federal. 21 CFR §211.130: Operasi Pengemasan dan Pelabelan.