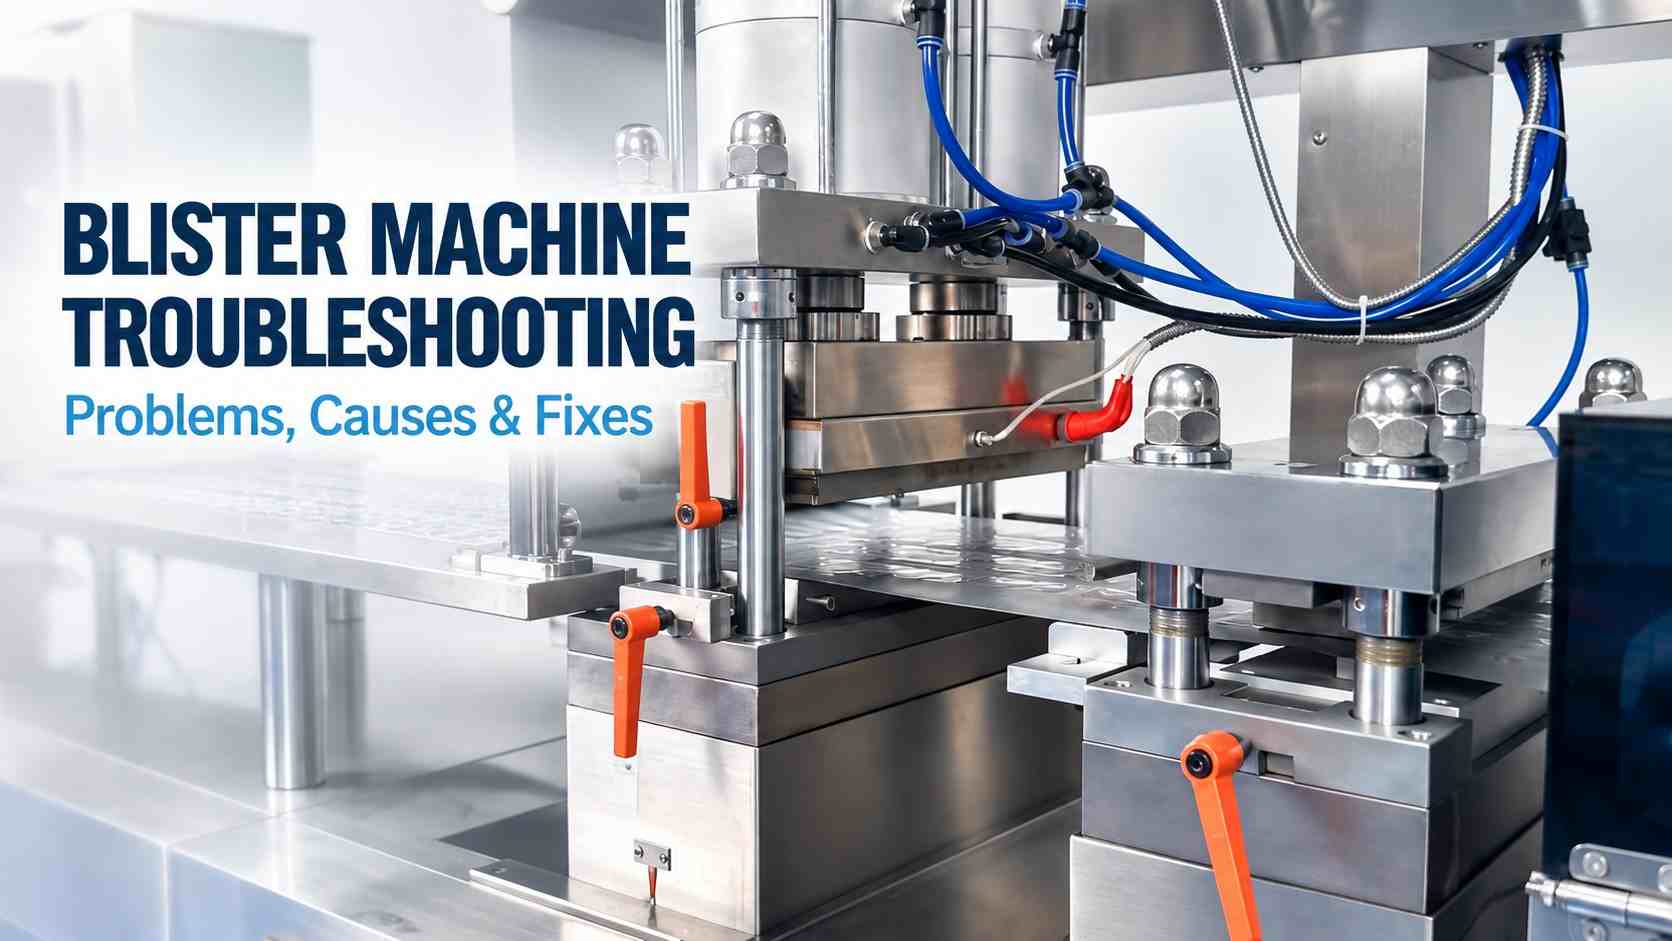
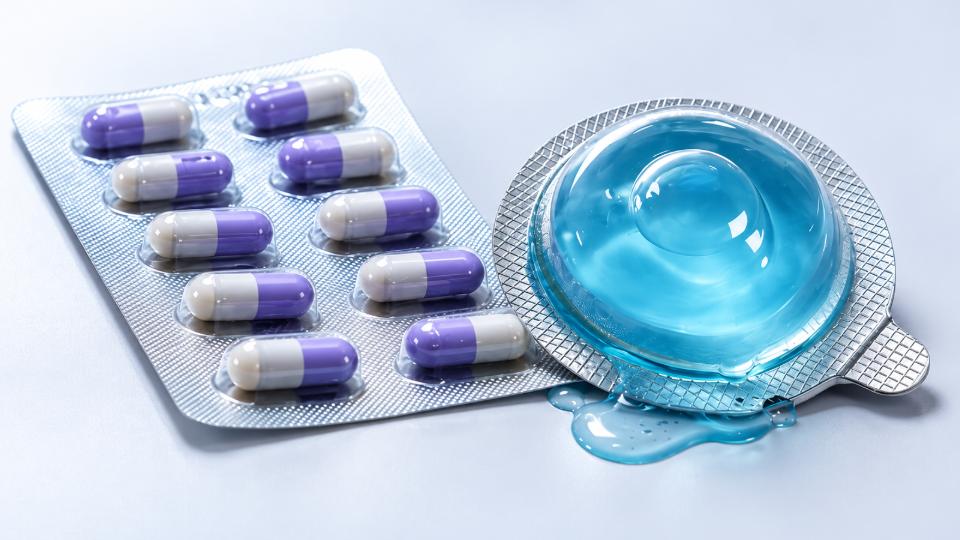
دستگاه های بسته بندی بلیستر نبض الف هستند خط بسته بندی با دوز جامد, تشکیل حفره ها, قرص یا کپسول تغذیه, اعمال کردن فویل درپوش, و حرکت بسته های تمام شده به سمت برش و تخلیه. وقتی آن ریتم می لغزد, مهر و موم ضعیف, حفره های بد شکل, جیب های خالی, چین و چروک فویل, و خطاهای ثبت نام می توانند به سرعت رد ایجاد کنند, خرابی, و مواد بسته بندی هدر رفته. خرابی مهر و موم مستحق توجه ویژه است زیرا یک بسته می تواند عادی به نظر برسد در حالی که عملکرد مانع آن ممکن است قبلاً به خطر بیفتد.. یک قانون مفید در طبقه مغازه این است که ابتدا چهار چیز را تماشا کنید: گرما, فشار, حرکت, و مادی - بسیاری از خطاهای تکرار شونده سرنخ هایی را در حداقل یکی از آنها باقی می گذارد.
عیب یابی موثر دستگاه بسته بندی تاول زده به جای تکیه بر تنظیم آزمون و خطا از این سرنخ ها پیروی می کند.. بخش های زیر بسته بندی رایج را پوشش می دهد, مکانیکی, سودمندی, و خطاهای موجود در دستگاه بسته بندی تاول را کنترل کنید, همراه با بررسیهای عملی و نقطهای که خرابیهای مکرر شروع به نشاندهنده مشکل تعمیر و نگهداری یا طراحی ماشین میکند.
یادداشت ایمنی: قبل از بازرسی ابزار, غلطک ها, اجزای آب بندی, برش قطعات, یا سیستم های الکتریکی, طبق دستورالعمل سازنده و رویه های ایمنی سایت خود، دستگاه را متوقف و ایزوله کنید. هرگز حفاظ ها یا قفل های ایمنی را در هنگام عیب یابی دور نزنید.
مهر و موم تاول ضعیف یا ناسازگار
آنچه می بینید: فویل درپوش خیلی راحت جدا می شود, بخشی از مهر و موم باز می ماند, or one area repeatedly fails the plant’s approved seal-quality or integrity check. If the fault affects the full web, look first at shared process or material conditions. If it stays in one lane or along one edge, local tooling contact deserves more attention.
Why it happens: Temperature is only one possible cause. Seal quality depends on sealing temperature, فشار, زمان تماس, سرعت خط, foil coating, تشکیل وب, and sealing-surface condition. گرد و غبار, adhesive buildup, damaged tooling, uneven pressure, incorrect web position, or a different material lot can all reduce effective contact.
Checks and fixes:
- Confirm the actual sealing temperature. Verify the sealing-surface temperature using an approved, calibrated method and compare it with the validated range for the forming web and lidding foil combination.
- Inspect sealing contact. صفحه یا غلتک آب بندی را بررسی کنید, اجزای فشار, سطح ابزار, و تراز.
- آلودگی را حذف کنید. قبل از تمیز کردن محل آب بندی داغ، دستگاه را متوقف و ایزوله کنید. گرد و غبار را حذف کنید, باقی مانده چسب, و قطعات بسته بندی.
- مواد را بررسی کنید. اگر بعد از تعویض فیلم یا فویل مشکل شروع شود, تایید مشخصات, جهت گیری, وضعیت رول, و سازگاری با پوشش.
- بررسی سرعت و زمان تماس. مهر و موم که با سرعت کم کار می کند اما در سرعت تولید ضعیف می شود به سمت انتقال حرارت اشاره می کند, ثبات فشار, ساکن, یا حرکت وب.
یادداشت میدانی: اگر فقط یک خط از کار بیفتد, افزایش دما یا فشار در سطح ماشین ممکن است خطوط پایدار را بدون اصلاح علت محلی تحت تأثیر قرار دهد.
کم عمق, فرو ریخت, یا حفره های تاول ناهموار
آنچه می بینید: جیب ها خیلی کم عمق هستند, عمق حفره در سراسر وب متفاوت است, یک طرف کشیده به نظر می رسد, or tablets and capsules no longer sit correctly inside the pocket. More severe blister forming defects include folds, thinning, tearing, and incomplete cavities.
Why it happens: With thermoformed materials, the web must reach a suitable forming condition before vacuum, هوای فشرده, or mechanical assistance shapes it into the mold. Uneven heating, blocked air passages, unstable forming pressure, damaged seals, tooling misalignment, insufficient cooling, or material variation can all change cavity geometry.
در یک pharmaceutical blister machine, Alu-Alu cold forming follows a different process and relies on the behavior of the cold-form laminate and tooling rather than thermoforming heat.
Checks and fixes:
- Check forming conditions. Confirm that the web reaches the material-appropriate temperature and that heating is uniform.
- Inspect air passages. Blocked mold vents, leaking lines, unstable pressure, یا مهر و موم آسیب دیده می تواند جیب های کم عمق ایجاد کند.
- تراز قالب را بررسی کنید. نقصی که در همان موقعیت حفره تکرار می شود، معمولاً به سمت ابزار محلی یا جریان هوا اشاره می کند.
- خنک شدن را تأیید کنید. خنک کننده ضعیف می تواند به یک حفره تازه تشکیل شده اجازه دهد تا قبل از عملیات پایین دست اعوجاج پیدا کند.
- مقدار مواد را مقایسه کنید. تنوع ضخامت, انقباض, یا وضعیت ضعیف رول می تواند نقص هایی ایجاد کند که تنظیم دستگاه به تنهایی نمی تواند آنها را برطرف کند.
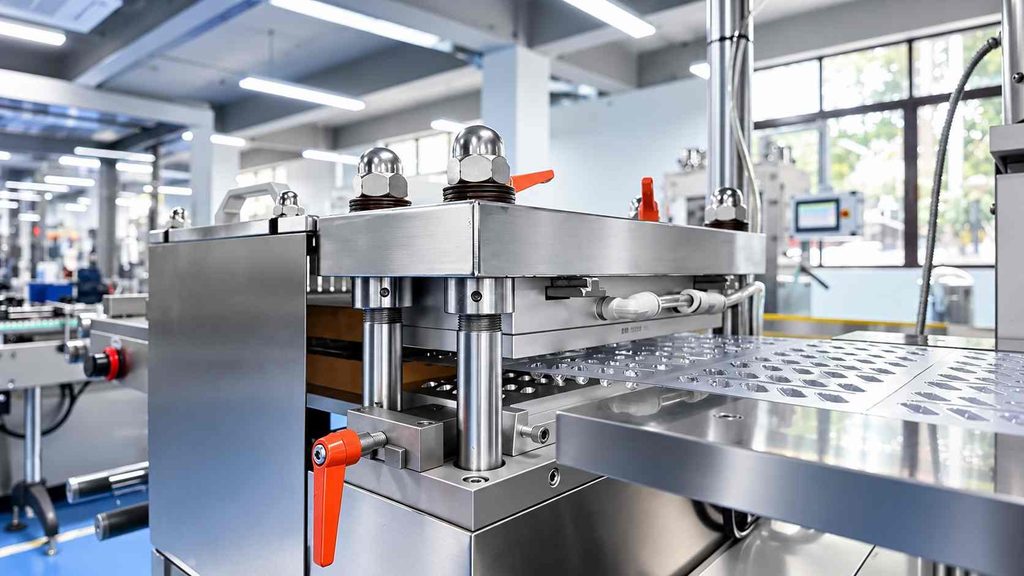
چروک شدن فیلم و فویل, پاره شدن, یا پیگیری مشکلات
آنچه می بینید: شبکه تشکیل دهنده به طرفین حرکت می کند, فویل درپوش با چین و چروک وارد آب بندی می شود, لبه های مواد پاره می شود, یا اپراتورها به طور مکرر ردیابی را تصحیح می کنند. برخی از خطاها تنها پس از افزایش سرعت تولید ظاهر می شوند.
Why it happens: چین و چروک قابل مشاهده اغلب در پایین دست از علت واقعی است. تنش باز کردن ناهموار, بارگذاری غلط رول, غلتک های راهنمای غیر موازی, آلودگی, لبه های آسیب دیده, حمل و نقل وب ناپایدار, یا مشکل حسگر ممکن است مواد را در چندین ایستگاه زودتر مختل کند.
Checks and fixes:
- وب را از باز شدن ردیابی کنید. اولین نقطه ای را پیدا کنید که در آن به صورت صاف و در مرکز متوقف می شود.
- بارگذاری و کشش رول را بررسی کنید. اطمینان حاصل کنید که رول به صورت مربعی نشسته و بدون کشش بیش از حد از جانب باز می شود.
- غلتک های راهنما را بازرسی کنید. تراز را بررسی کنید, بلبرینگ ها, آلودگی, و سطوحی که با وب تماس دارند.
- سنسورهای ردیابی را در جایی که نصب شده است بررسی کنید. لنزهای فوتوالکتریک را تمیز کنید و تشخیص قابل اعتماد را تأیید کنید.
- سرعت کم و کامل را مقایسه کنید. گسلی که فقط پس از شتاب ظاهر می شود، نشان دهنده کشش دینامیکی است, همگام سازی حمل و نقل, یا وضعیت غلتکی.
یادداشت میدانی: چین و چروک پایین دستی را اصلاح نکنید تا زمانی که بدانید ابتدا وب کجا ناپایدار شده است.
مشکلات تغذیه: جیب های خالی, دو فید, و آسیب محصول
آنچه می بینید: جیب های تاول خالی به بازرسی می رسد, دو محصول وارد یک حفره می شوند, تبلت ها از موقعیت خود خارج می شوند, کپسول ها آسیب می بینند, یا فیدر به طور مکرر پل یا گیر می کند.
Why it happens: روی تجهیزات بسته بندی تاول, خطای تغذیه همیشه یک خطای فیدر نیست. ابعاد قرص یا کپسول, پوشش, گرد و غبار, ایستا, اصطکاک سطحی, و رفتار جریان می تواند عملکرد تغذیه را تغییر دهد. راهنماهای فرسوده, لرزش نامناسب, تنظیم ضعیف فیدر, یا خطاهای همگام سازی می تواند علائم مشابهی ایجاد کند.
Checks and fixes:
- دسته محصول را مقایسه کنید. اگر عیب با یک دسته قرص یا کپسول جدید شروع شود, قبل از تنظیم مجدد کامل فیدر، رفتار محصول را بررسی کنید.
- مسیر تغذیه را تمیز کنید. پودر و قطعات می توانند حرکت در مسیر را تغییر دهند, راهنماها, برس ها, و صفحات تغذیه.
- فیدر را روی محصول تنظیم کنید. دهانه ها را بررسی کنید, ارتفاع راهنما, موقعیت قلم مو, قطعات نگهدارنده, و ارتعاش.
- همگام سازی را بررسی کنید. تحویل محصول باید با موقعیت جیب و نمایه سازی مطابقت داشته باشد.
- با سرعت کمتر تست کنید. اگر جیب های خالی فورا ناپدید شوند, بررسی نرخ تحویل, زمان بندی, یا لرزش در خروجی هدف.
- پایداری هوا یا خلاء را در جایی که استفاده می شود بررسی کنید. نوسانات آب و برق می تواند یک سیستم تغذیه درست تنظیم شده را ناپایدار نشان دهد.
ثبت نام, نمایه سازی, و کدگذاری دریفت
آنچه می بینید: اطلاعات چاپی جابجا می شود, حفره ها نسبت به آب بندی یا برش حرکت می کنند, یا کدگذاری دسته ای به تدریج روی مواد درپوش راه می رود. برخی از خطاها به کندی ایجاد می شوند; بقیه بلافاصله پس از راه اندازی مجدد ظاهر می شوند, تعویض رول, یا تغییر.
Why it happens: ثبت دقیق در دستگاه بسته بندی تاول به حمل و نقل وب قابل تکرار بستگی دارد. تنوع کشش, اجزای کششی لغزنده, تنظیمات فهرست نادرست, پوشیدن, آلودگی حسگر, یا تنظیم ضعیف فرمت می تواند موقعیت را تغییر دهد. در سیستم های سروو محور, بازخورد موقعیت و همگام سازی نیز بخشی از مسیر تشخیصی می شود.
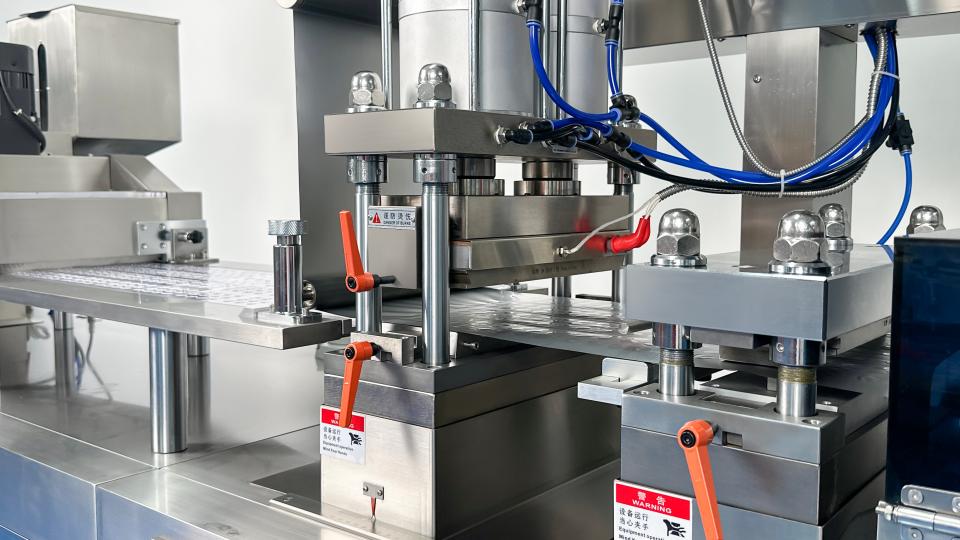
Checks and fixes:
- رانش تدریجی را از افست ناگهانی جدا کنید. حرکت تدریجی به سمت حمل و نقل است, تنش, پوشیدن, یا بازخورد. حرکت ناگهانی اغلب به دنبال تنظیمات یا تغییرات مواد رخ می دهد.
- ابتدا حمل و نقل وب را تثبیت کنید. راهنماها را بررسی کنید, کشیدن قطعات, تنش, و تراز.
- بررسی طول شاخص. تأیید کنید که stroke برنامه ریزی شده با قالب نصب شده مطابقت دارد.
- سنسورهای ثبت را تمیز کنید. کنتراست ضعیف یا آلودگی می تواند باعث تراز ناسازگار شود.
- پس از تغییر دوباره بررسی کنید. ابزار سازی, موقعیت سنسور, دستور پخت, و تراز ایستگاه باید به موقعیت های مرجع تعیین شده بازگردد.
سنسور, بازرسی, و رد کردن خطاهای سیستم
آنچه می بینید: بسته های خوب رد می شوند, هشدارهای مربوط به محصول گم شده حتی با وجود پر بودن حفره ها ظاهر می شوند, سیستم بینایی خطاهای متناوب را گزارش می کند, یا عیوب واقعی از بازرسی عبور می کنند.
Why it happens: بسته به پیکربندی دستگاه, بازرسی می تواند بر حسگرهای فوتوالکتریک تکیه کند, دوربین ها, رمزگذارها, روشنایی, منطق PLC, و تایید را رد کنید. گرد و غبار, کنتراست ضعیف, تحریک نادرست, shifted sensors, changed product appearance, loose connections, or the wrong recipe can all produce false decisions.
Checks and fixes:
- Inspect the rejected pack. Confirm whether the reported defect actually exists.
- Clean sensors and optics. گرد و غبار, particles, باقی مانده چسب, and fingerprints can alter detection.
- Check timing and position. The system must inspect the correct cavity at the correct point in the cycle.
- Verify the active recipe. Product color, foil graphics, and cavity layout can require different settings.
- Test the reject mechanism. Make sure the detected defective pack is the same pack physically removed downstream.
برش, سوراخ کردن, and Blister Burr Defects
آنچه می بینید: Blister cards have rough edges, فرز, incomplete cuts, poor perforation, or remain partly connected. Sometimes the cut is clean but shifted relative to the cavity layout.
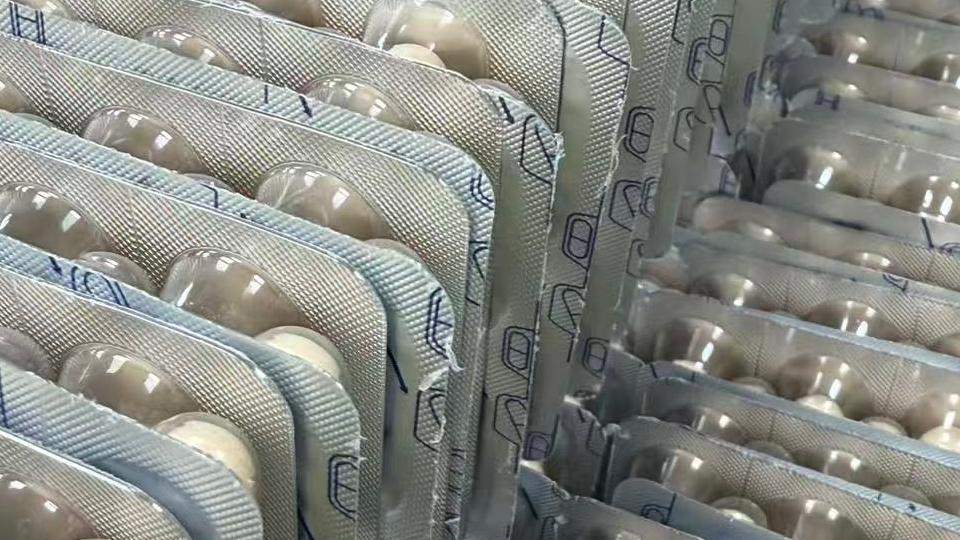
Why it happens: Worn punches, damaged dies, incorrect tool installation, excessive clearance, آلودگی, transmission wear, and unstable web position can all affect cutting quality. Upstream registration problems can therefore look like cutting-tool problems.
Checks and fixes:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, چیپس, or buildup can create recurring burrs.
- Verify tool installation. Check seating, هم ترازی, راهنماها, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
ایمنی: Stop and isolate the machine before working near punches, می میرد, chains, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. قدرت, کنترل دما, هوای فشرده, خالی, خنک کننده, و مشکلات سیستم درایو می تواند چندین ایستگاه را همزمان تحت تاثیر قرار دهد.
ماشین روشن نمی شود یا به طور مکرر سفر می کند
منبع تغذیه ورودی را بررسی کنید, وسایل حفاظتی, توالی فاز در صورت لزوم, مدار توقف اضطراری, اینترلاک های ایمنی, و مدارهای موتور یا بخاری. حرکت های مکرر قطع کننده باید به عنوان یک خطای الکتریکی تلقی شود, نه به سادگی تنظیم مجدد.
تشخیص الکتریکی فقط باید توسط پرسنل مجاز انجام شود.
گرمایش افزایش نمی یابد یا دما ناپایدار می شود
دلایل احتمالی شامل خرابی سنسور دما است, مشکل سیم کشی ترموکوپل, خرابی بخاری, خطای رله یا رله حالت جامد, مشکل کنترلر, یا اتصال برق شل.
قبل از تعویض بخاری, تأیید کنید که آیا کنترل کننده سیگنال دمای معتبری را دریافت می کند و آیا مدار گرمایش واقعاً در حال روشن شدن است یا خیر.
فشار هوا یا خلاء خیلی کم است
Inspect the air supply, شیلنگ ها, fittings, solenoid valves, فیلترها, and vacuum components for leakage or restriction. Utility instability can affect forming, تغذیه, آب بندی, and pneumatic movements at the same time.
Drive System Jams or Makes Abnormal Noise
Stop the machine and inspect bearings, روانکاری, چرخ دنده ها, chains, کمربندها, and the working area for foreign material. Gradually increasing noise can indicate wear or lubrication loss, while sudden noise after a changeover deserves immediate inspection.
Repeated Alarms, Jams, and Unexpected Machine Stops
آنچه می بینید: The blister pack machine stops for recurring alarms, small jams return after reset, or a line that runs normally for a period suddenly begins suffering repeated interruptions. The final alarm may identify where the machine stopped rather than where the fault began.
| When the Fault Appears | Check First | اجتناب از فرض |
|---|---|---|
| فقط با سرعت تولید بالا | تغذیه, زمان بندی, حمل و نقل, همگام سازی | دویدن پایدار با سرعت کم به معنای عدم وجود مشکل است |
| پس از یک دوره تولید طولانی | تجمع گرما, باقی مانده, روانکاری, پوشیدن | شرایط راه اندازی بدون تغییر باقی می ماند |
| بلافاصله پس از تغییر | ابزار سازی, دستور پخت, موقعیت سنسور, هم ترازی | یک اصلاح افست همه چیز را حل می کند |
| بعد از تعویض رول فیلم یا فویل | بارگیری رول, وضعیت مادی, تنش | هر رول یکسان رفتار می کند |
| توقف های متناوب تصادفی | حسگرها, آب و برق, اتصالات, شل بودن | ریست یک تعمیر دائمی است |
| همان ایستگاه بارها و بارها | مکانیسم محلی و شرایط بالادست | ایستگاه توقف نهایی باید علت اصلی باشد |
Checks and fixes:
- تاریخچه زنگ هشدار را بخوانید. به دنبال اولین رویداد غیرعادی باشید, نه تنها توقف نهایی.
- شرایط عملیاتی را مقایسه کنید. سرعت, دسته ای, مقدار زیادی مواد, زمان اجرا, و تنظیمات اخیر می تواند یک الگو را نشان دهد.
- تجمع و سایش را بررسی کنید. بسیاری از عیوب مکانیکی به تدریج قبل از توقف کامل ایجاد می شوند.
- ابزارهای مشترک را بررسی کنید. هوا, خالی, خنک کننده, و خطاهای الکتریکی می تواند چندین ایستگاه را تحت تأثیر قرار دهد.
- به بازنشانی های مکرر تکیه نکنید. بازنشانی تولید را به طور موقت بازیابی می کند; علت را برطرف نمی کند.
چگونه از مشکلات مکرر دستگاه تاول جلوگیری کنیم
تعمیر و نگهداری پیشگیرانه برای تجهیزات بسته بندی تاول باید یک خط پایه عملیاتی پایدار ایجاد کند و تشخیص خطاهای مکرر را آسان تر کند..
دستور العمل های تایید شده را ضبط کنید, مواد بسته بندی, پیکربندی فیدر, تنظیمات فهرست, پارامترهای بازرسی, و سرعت عملیات عادی برای هر فرمت. پس از یک خطای قابل توجه, علامت را ثبت کنید, ایستگاه آسیب دیده, دسته محصول یا مواد, شرایط عملیاتی, اقدام اصلاحی, و اینکه آیا مشکل برگشته است یا خیر.
تعمیر و نگهداری معمولی باید شامل تمیز کردن قالب های تشکیل دهنده باشد, آهنگ ها, و سطوح آب بندی; بررسی سیستم های خنک کننده و هوا/خلاء; بازرسی سنسورها; و تسمه های نظارت, chains, بلبرینگ ها, قطعات تغذیه, ابزار آب بندی, و ابزار برش برای سایش.
بعد از هر تغییر, مکان ابزارسازی را مجدداً تأیید کنید, تنظیم فیدر, موقعیت سنسور, مسیر وب, و دستور انتخاب شده قبل از بازگشت به سرعت تولید عادی.
وقتی عیب یابی دیگر کافی نیست
برخی از مشکلات مکرر دستگاه تاول زنی در نهایت دیگر مشکلات تنظیمی نیستند.
اگر همان خرابیها پس از تعمیر و نگهداری بازگردد, ماشین باید کمتر از سرعت مورد نیاز کار کند تا پایدار بماند, اپراتورها زمان زیادی را صرف تنظیم مجدد ایستگاه ها پس از تغییر می کنند, یا کنترل های قدیمی و اجزای فرسوده وقفه های مکرر ایجاد می کنند, طراحی ماشین و شرایط کلی باید بخشی از تحقیقات باشد.
هنگام مقایسه گزینه های مقاوم سازی و جایگزینی برای دستگاه بسته بندی تاول دارویی, قابلیت تکرار کشش را در نظر بگیرید, تراز ایستگاه, توزیع فشار آب بندی, تغییر ابزار, دسترسی تعمیر و نگهداری, قابلیت بازرسی, و پشتیبانی از قطعات یدکی - نه خروجی رتبه بندی شده به تنهایی.
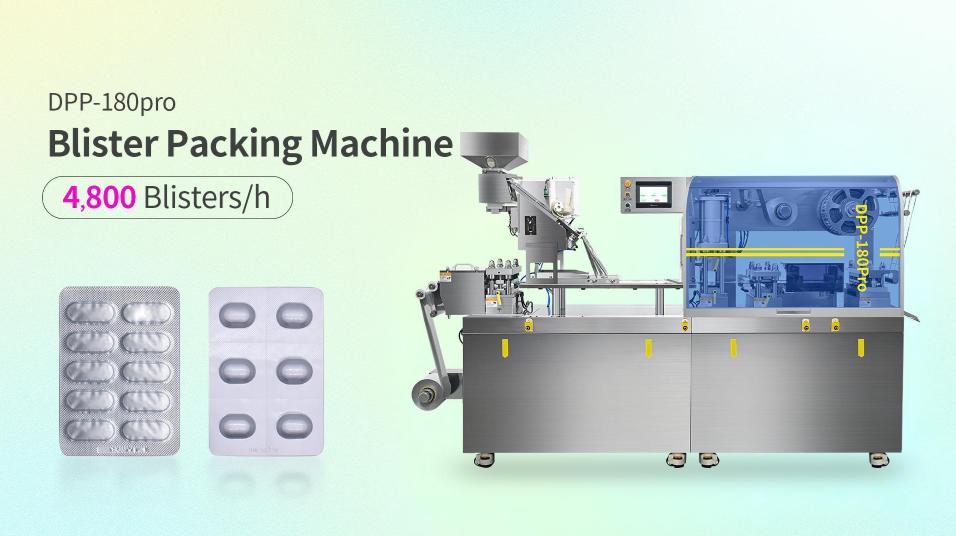
به عنوان مثال, Ruida Packing’s دستگاه بسته بندی تاول DPP-180Pro از کشش سروو استفاده می کند, externally adjustable working stations, quick-change molds, and a dual-cylinder heat-sealing structure. These design features are relevant to several troubleshooting areas discussed above, including traction stability, تراز ایستگاه, sealing-pressure consistency, تغییر, and maintenance access.
FAQs On Blister Packaging Machine Troubleshooting
What should I check first if only one blister lane has weak seals?
Inspect local sealing contact, آلودگی, وضعیت ابزار, and alignment before changing a common temperature or pressure setting. A fault that remains in one lane usually deserves local investigation first.
Why do empty blister pockets appear only at higher machine speeds?
Higher speed can expose limits in feeder delivery, همگام سازی, کنترل ارتعاش, جریان محصول, or cavity timing. Reduce speed temporarily to determine whether the problem is related to dynamic operation.
How can I tell where foil wrinkling starts?
Trace the web from the unwind and identify the first roller, guide, or station where the material stops running flat or centered. The wrinkle can become obvious at sealing even though it began upstream.
Why does a blister machine keep stopping after changeover?
Check tooling installation, recipe selection, تنظیم فیدر, موقعیت سنسور, تنظیمات فهرست, و تراز. Repeated post-changeover stops often point toward setup rather than a random component failure.
What should I check if the blister machine will not heat up?
Check the temperature sensor or thermocouple, heater, relay or solid-state relay, wiring, وسایل حفاظتی, and controller signal. Electrical testing should be carried out by qualified personnel with the machine safely isolated.
Can packaging material cause blister machine problems?
بله. Changes in film thickness, foil coating, roll winding, material stiffness, وضعیت سطح, or storage can affect forming, آب بندی, ردیابی, and registration. Compare the new material with the last stable run before making large machine adjustments.
نتیجهگیری
Effective blister packaging machine troubleshooting starts with the pattern of the fault, not with changing every available setting. Weak seals, حفره های بد شکل, جیب های خالی, web wrinkles, registration drift, false rejects, cutting defects, utility problems, and repeated alarms each provide clues about where the process has moved away from stable operation.
Check what changed, compare local and full-web defects, and verify the components directly involved before making large adjustments. When a correction works, confirm that it remains stable under normal production conditions.
هنگامی که با وجود راه اندازی صحیح و نگهداری پیشگیرانه، همان خرابی ها باز می گردند, فراتر از پارامترهای فردی نگاه کنید. وضعیت ابزار, طراحی کشش, کنترل ها, تنظیم ایستگاه, و پیکربندی کلی ماشین می تواند تعیین کند که آیا تعمیر ادامه دارد یا خیر, مقاوم سازی, یا جایگزینی راه حل بلند مدت قابل اعتمادتر است.
مراجع
- ایالات متحده. سازمان غذا و دارو - سیستم های بسته بندی ظروف برای بسته بندی داروهای انسانی و بیولوژیک
- ASTM International — ASTM F88/F88M-23, روش تست استاندارد برای مقاومت مهر و موم مواد مانع انعطاف پذیر
- سازمان بهداشت جهانی - دستورالعمل بسته بندی محصولات دارویی, WHO TRS 902, ضمیمه 9
- کمیسیون اروپا - جلد EudraLex 4, فصل 5: تولید