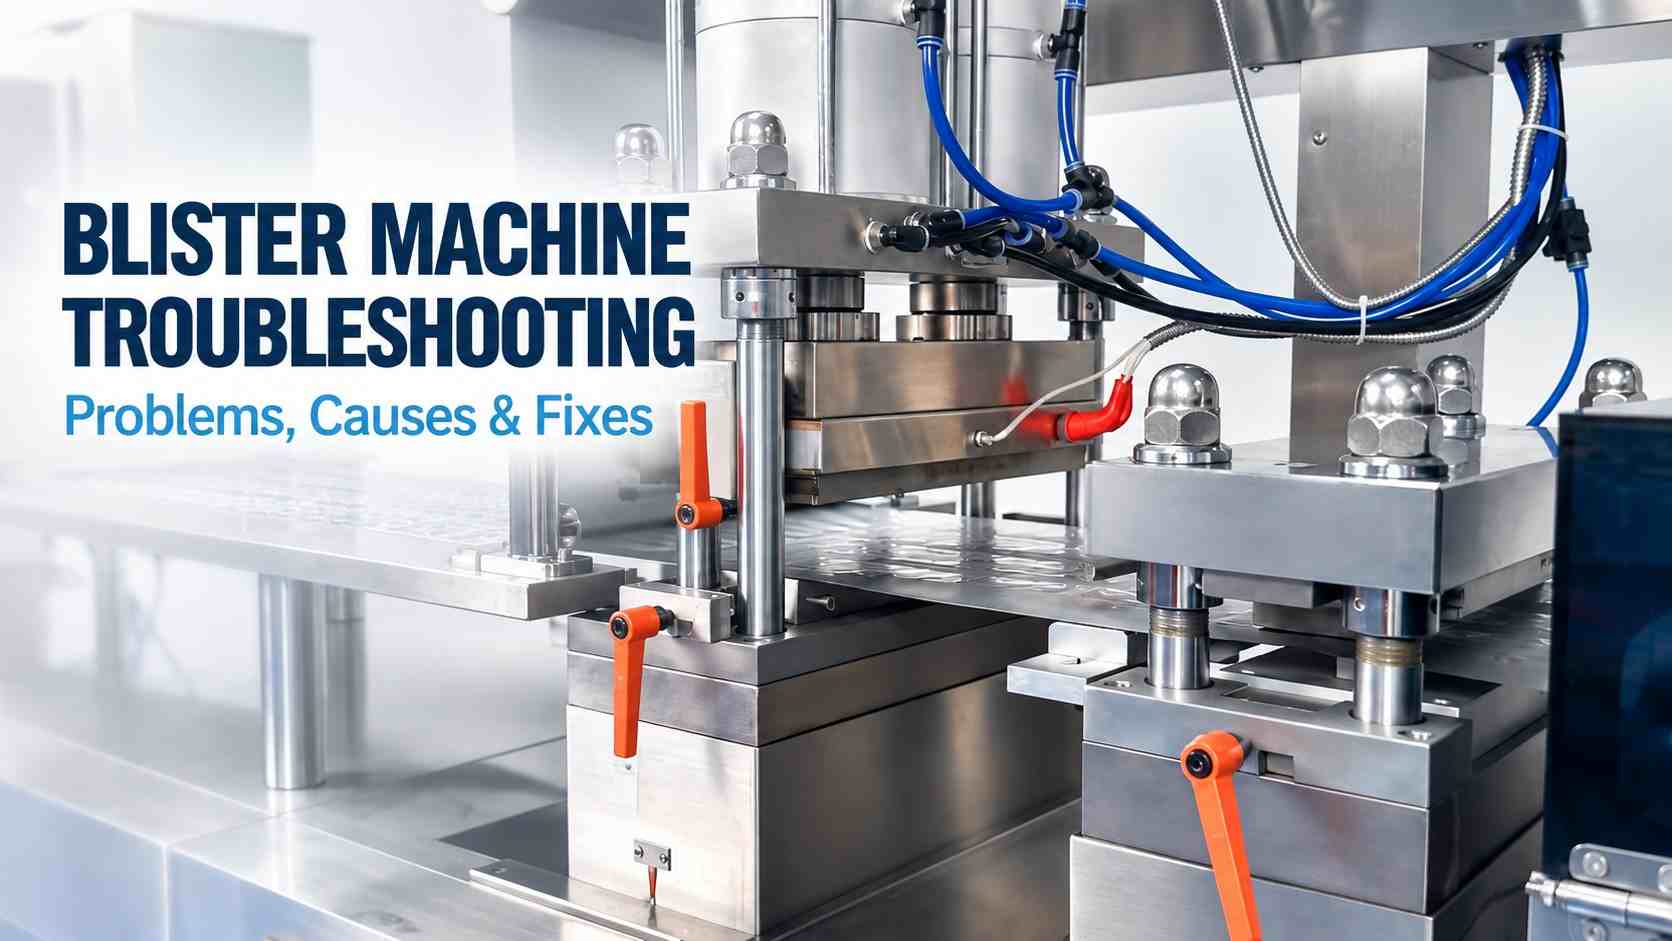
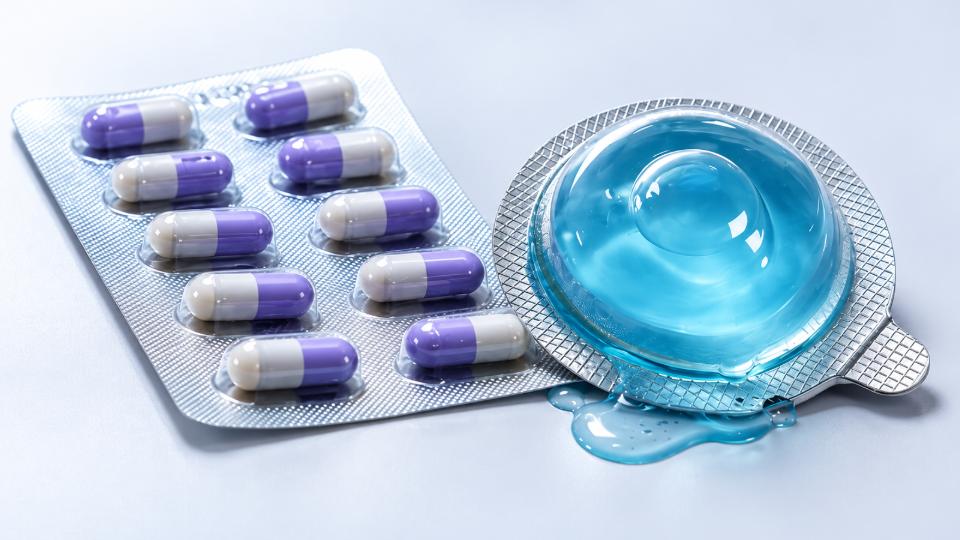
Блистерные упаковочные машины – это импульс линия упаковки твердых доз, формирование полостей, таблетки или капсулы для кормления, применение закрывающая фольга, и перемещение готовых упаковок на резку и выгрузку. Когда этот ритм сбивается, слабые уплотнения, деформированные полости, пустые карманы, морщины фольги, и ошибки регистрации могут быстро привести к отказу, время простоя, и использованный упаковочный материал. Неисправности уплотнений заслуживают особого внимания, поскольку упаковка может выглядеть нормально, хотя ее барьерные свойства уже могут быть нарушены.. Полезное правило цеха — сначала посмотреть четыре вещи.: нагревать, давление, движение, и существенный - многие повторяющиеся разломы оставляют подсказки хотя бы в одном из них..
Эффективное устранение неисправностей блистерной упаковочной машины следует этим подсказкам, а не полагается на настройку методом проб и ошибок.. В разделах ниже описывается обычная упаковка., механический, полезность, и неисправности управления, обнаруженные на блистерной упаковочной машине, наряду с практическими проверками и моментом, когда повторяющиеся сбои начинают указывать на более глубокую проблему технического обслуживания или конструкции машины..
Примечание по безопасности: Перед проверкой инструмента, ролики, уплотнительные компоненты, резка деталей, или электрические системы, остановите и изолируйте машину в соответствии с инструкциями производителя и правилами техники безопасности на вашем объекте.. Никогда не обходите защитные устройства или защитные блокировки во время устранения неполадок..
Слабые или непостоянные блистерные уплотнения
Что ты видишь: Защитная фольга слишком легко отслаивается, часть пломбы остается открытой, или одна область неоднократно не проходит одобренную заводом проверку качества или целостности уплотнений.. Если неисправность затрагивает всю сеть, сначала обратите внимание на общий процесс или материальные условия. Если он остается в одной полосе или вдоль одного края, местный контакт с инструментами заслуживает большего внимания.
Почему это происходит: Температура – только одна из возможных причин. Качество сварки зависит от температуры сварки., давление, время контакта, скорость линии, фольгированное покрытие, формирование паутины, и состояние уплотняемой поверхности. Пыль, скопление клея, поврежденный инструмент, неравномерное давление, неправильная веб-позиция, или другая партия материала может снизить эффективный контакт.
Проверки и исправления:
- Подтвердите фактическую температуру сварки. Проверьте температуру уплотняемой поверхности, используя утвержденный, калиброванный метод и сравнить его с проверенным диапазоном для комбинации формовочного полотна и закрывающей фольги..
- Осмотр уплотнительного контакта. Check the sealing plate or roller, pressure components, tooling surface, and alignment.
- Remove contamination. Stop and isolate the machine before cleaning a hot sealing area. Remove dust, adhesive residue, and packaging fragments.
- Check the material. If the problem starts after a film or foil change, confirm specification, ориентация, roll condition, and coating compatibility.
- Review speed and contact time. A seal that works at low speed but weakens at production speed points toward heat transfer, pressure stability, dwell, or web movement.
Field note: If only one lane is failing, a machine-wide increase in temperature or pressure may affect stable lanes without correcting the local cause.
Shallow, Collapsed, or Uneven Blister Cavities
Что ты видишь: Pockets are too shallow, cavity depth varies across the web, one side looks stretched, или таблетки и капсулы перестают правильно лежать в кармане. Более серьезный дефекты образования волдырей включить складки, истончение, рвущий, и неполные полости.
Почему это происходит: С термоформованными материалами, полотно должно достичь подходящего состояния формования перед вакуумированием, сжатый воздух, или механическая помощь формирует его в форме. Неравномерный нагрев, заблокированы дыхательные пути, нестабильное давление формования, поврежденные пломбы, смещение оснастки, недостаточное охлаждение, или изменение материала может изменить геометрию полости..
На фармацевтическая блистерная машина, Холодная формовка Alu-Alu следует другому процессу и зависит от поведения ламината холодной формовки и инструментов, а не от тепла термоформования..
Проверки и исправления:
- Проверьте условия формования. Убедитесь, что полотно достигло температуры, подходящей для материала, и что нагрев является равномерным..
- Осмотрите воздушные проходы. Заблокированные вентиляционные отверстия пресс-формы, протекающие линии, нестабильное давление, или поврежденные уплотнения могут привести к образованию неглубоких карманов..
- Проверьте выравнивание пресс-формы. Дефект, который повторяется в одном и том же положении полости, обычно указывает на местный инструмент или поток воздуха..
- Проверьте охлаждение. Плохое охлаждение может привести к деформации вновь сформированной полости перед дальнейшими операциями..
- Сравните партию материала. Изменение толщины, усадка, или плохое состояние валков может привести к появлению дефектов, которые невозможно устранить одной лишь регулировкой машины..
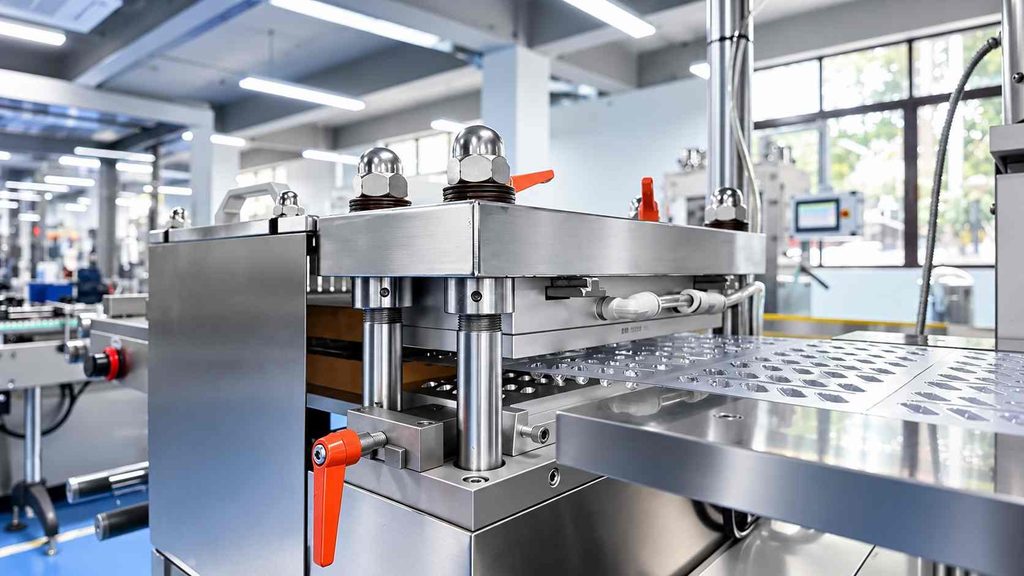
Сминание пленки и фольги, разрывая, или проблемы с отслеживанием
Что ты видишь: Формирующее полотно движется вбок, защитная фольга входит в запайку со складками, края материала рвутся, или операторы неоднократно исправляют отслеживание. Некоторые неисправности появляются только после увеличения скорости производства..
Почему это происходит: Видимая морщина часто находится ниже фактической причины.. Неравномерное расслабление напряжения, неправильная загрузка рулона, непараллельные направляющие ролики, загрязнение, поврежденные края, нестабильный веб-транспорт, или проблема с датчиком может нарушить материал несколькими станциями ранее.
Проверки и исправления:
- Отслеживайте сеть, не отрываясь от работы. Найдите первую точку, в которой он перестанет двигаться ровно и по центру..
- Проверьте загрузку и натяжение рулона.. Убедитесь, что рулон сидит ровно и разматывается без чрезмерного бокового натяжения..
- Осмотр направляющих роликов. Проверьте выравнивание, подшипники, загрязнение, и поверхности, контактирующие с сетью.
- Проверьте датчики слежения, если они установлены.. Очистите фотоэлектрические линзы и проверьте надежность обнаружения..
- Сравните низкую и полную скорость. Неисправность, появляющаяся только после ускорения, говорит о динамическом напряжении., транспортная синхронизация, или состояние ролика.
Field note: Не исправляйте складку ниже по течению, пока не узнаете, где паутина впервые стала нестабильной..
Проблемы с кормлением: Пустые карманы, Двойное кормление, и повреждение продукта
Что ты видишь: Пустые блистерные карманы досматриваются, два продукта входят в одну полость, Таблетки выскакивают из положения, капсулы повреждаются, или устройство подачи постоянно застревает или застревает.
Почему это происходит: На блистерном упаковочном оборудовании, неисправность подачи не всегда является неисправностью фидера. Размеры таблетки или капсулы, покрытие, пыль, статический, поверхностное трение, и поведение потока могут изменить эффективность кормления. Изношенные направляющие, неподходящая вибрация, плохая установка кормушки, или ошибки синхронизации могут вызывать аналогичные симптомы.
Проверки и исправления:
- Сравнить партию товара. Если неисправность начинается с новой партии таблеток или капсул, проверьте поведение продукта перед полной перенастройкой питателя.
- Очистите путь подачи. Порошок и осколки могут изменить движение по гусеницам., гиды, кисти, и подающие пластины.
- Отрегулируйте дозатор в соответствии с продуктом. Проверьте отверстия, высота направляющей, положение кисти, удерживающие детали, и вибрация.
- Проверьте синхронизацию. Доставка продукта должна соответствовать положению и индексации кармана..
- Тест на более низкой скорости. Если пустые карманы исчезнут сразу, изучить скорость доставки, время, или вибрация на целевом выходе.
- Проверьте стабильность воздуха или вакуума там, где они используются.. Колебания в коммунальных услугах могут привести к тому, что правильно отрегулированная система кормления окажется нестабильной..
Регистрация, Индексирование, и дрейф кодирования
Что ты видишь: Печатная информация сдвигается, полости перемещаются относительно герметизации или резки, или пакетное кодирование постепенно проходит по закрывающему материалу. Некоторые ошибки возникают медленно; другие появляются сразу после перезапуска, замена рулона, или переключение.
Почему это происходит: Точная регистрация на блистерной упаковочной машине зависит от повторяемости транспортировки полотна.. Изменение напряжения, проскальзывание компонентов тяги, неправильные настройки индекса, носить, загрязнение датчика, или плохая настройка формата может все сместить положение. В системах с сервоприводом, обратная связь по положению и синхронизация также становятся частью диагностического пути.
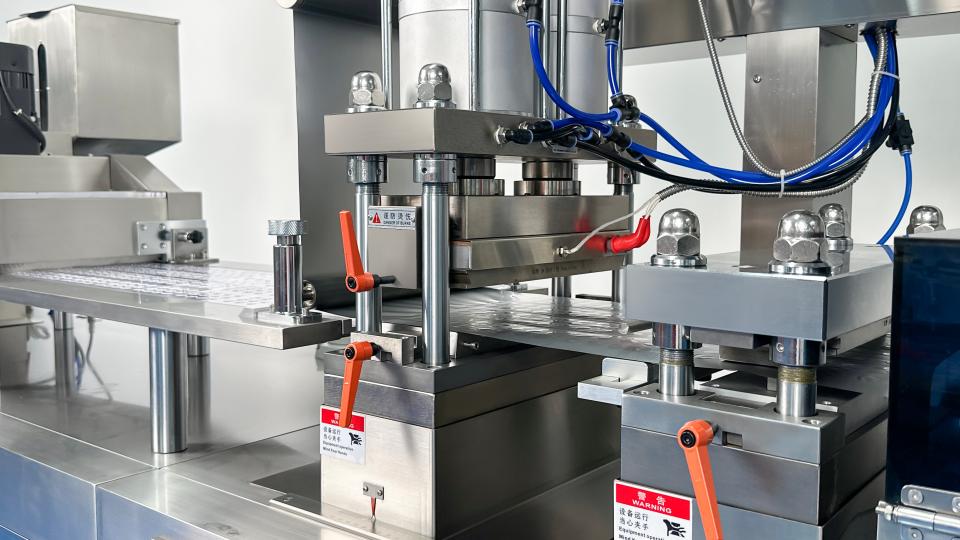
Проверки и исправления:
- Отделить постепенный дрейф от внезапного смещения. Постепенное движение указывает на транспорт, напряжение, носить, или отзыв. Внезапное движение часто следует за установкой или материальными изменениями..
- Сначала стабилизируйте веб-транспорт. Проверьте руководства, вытягивание компонентов, напряжение, and alignment.
- Проверьте длину индекса. Убедитесь, что запрограммированный штрих соответствует установленному формату..
- Очистите датчики регистрации. Плохой контраст или загрязнение могут привести к неравномерному выравниванию..
- Повторная проверка после замены. Оснастка, положение датчика, рецепт, и выравнивание станции должно вернуться в установленные исходные положения.
Датчик, Инспекция, и ошибки системы отклонения
Что ты видишь: Хорошие пакеты отбраковываются, сигнализация об отсутствии продукта появляется, даже если полости заполнены, система технического зрения сообщает о периодических неисправностях, или подлинные дефекты проходят проверку.
Почему это происходит: В зависимости от конфигурации машины, инспекция может полагаться на фотоэлектрические датчики, камеры, кодеры, освещение, Логика ПЛК, и отклонить подтверждение. Пыль, плохой контраст, неправильное срабатывание, смещенные датчики, изменился внешний вид продукта, свободные соединения, или неправильный рецепт может привести к ошибочным решениям.
Проверки и исправления:
- Осмотр отклоненной упаковки. Подтвердите, действительно ли существует заявленный дефект.
- Очистите датчики и оптику.. Пыль, частицы, adhesive residue, и отпечатки пальцев могут изменить обнаружение.
- Проверьте время и положение. Система должна проверять правильную полость в правильном месте цикла..
- Проверьте активный рецепт. Цвет продукта, фольгированная графика, и компоновка полости могут потребовать различных настроек.
- Проверьте механизм отклонения. Убедитесь, что обнаруженная дефектная упаковка — это та же самая упаковка, которая была физически удалена на выходе..
Резка, Перфорация, и дефекты блистерного заусенца
Что ты видишь: Блистерные карты имеют неровные края, картавит, неполные разрезы, плохая перфорация, или оставаться частично подключенным. Иногда разрез чистый, но смещен относительно расположения полости..
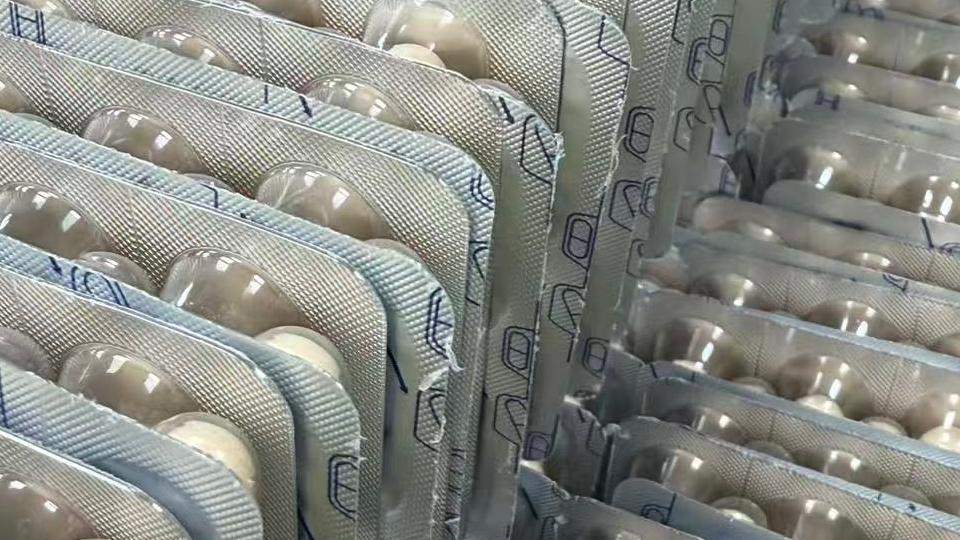
Почему это происходит: Изношенные пуансоны, поврежденные штампы, неправильная установка инструмента, чрезмерный зазор, загрязнение, износ трансмиссии, и нестабильное положение полотна могут повлиять на качество резки.. Таким образом, проблемы с регистрацией в восходящем направлении могут выглядеть как проблемы с режущим инструментом..
Проверки и исправления:
- Сначала подтвердите регистрацию. Убедитесь, что блистер прибыл в правильное положение..
- Осмотрите кромки пуансона и матрицы.. Носить, чипсы, или наросты могут привести к появлению повторяющихся заусенцев..
- Проверка установки инструмента. Проверьте сиденья, выравнивание, гиды, и крепеж.
- Проверьте механическую коробку передач. Ослабленные цепи или неравномерное движение подачи могут сместить положение резки..
- Удалить обшивку и мусор. Отходы могут мешать движению и разделению.
Безопасность: Остановите и изолируйте машину, прежде чем работать рядом с пуансонами., умирает, цепи, или движущиеся режущие компоненты.
Электрический, Контроль температуры, и неисправности утилит
Не каждая неисправность фармацевтического оборудования для блистерной упаковки проявляется в первую очередь как дефект упаковки.. Власть, контроль температуры, сжатый воздух, пустой, охлаждение, и проблемы с приводной системой могут затронуть несколько станций одновременно.
Машина не запускается или часто отключается
Проверьте входной источник питания, защитные устройства, последовательность фаз, где это применимо, схема аварийной остановки, предохранительные блокировки, и цепи двигателя или нагревателя. Повторные отключения выключателя следует рассматривать как электрическую неисправность., не просто сбросить.
Электрическая диагностика должна выполняться только уполномоченным персоналом..
Нагрев не повышается или температура становится нестабильной
Возможные причины: неисправный датчик температуры., проблема с проводкой термопары, отказ нагревателя, неисправность реле или твердотельного реле, проблема с контроллером, или нарушено электрическое соединение.
Перед заменой отопителя, проверьте, получает ли контроллер действительный сигнал температуры и действительно ли на контур отопления подается питание.
Давление воздуха или вакуум слишком низкое
Проверьте подачу воздуха, шланги, арматура, электромагнитные клапаны, фильтры, и вакуумные компоненты на предмет утечек или сужений. Нестабильность коммунальных услуг может повлиять на формирование, кормление, уплотнение, и пневматические движения одновременно.
Система привода застревает или издает необычный шум
Остановите машину и проверьте подшипники., смазка, шестерни, цепи, ремни, и рабочая зона для посторонних материалов. Постепенно увеличивающийся шум может указывать на износ или потерю смазки., в то время как внезапный шум после переключения заслуживает немедленной проверки.
Повторяющиеся сигналы тревоги, Джемы, и неожиданные остановки машины
Что ты видишь: Блистерная упаковочная машина останавливается из-за повторяющихся сигналов тревоги., небольшие заедания возвращаются после перезагрузки, или линия, которая какое-то время работала нормально, внезапно начинает периодически прерываться. Последний сигнал тревоги может указать, где машина остановилась, а не где началась неисправность..
| Когда появляется неисправность | Сначала проверьте | Избегайте предположений |
|---|---|---|
| Только при высокой скорости производства | Кормление, время, транспорт, синхронизация | Стабильная работа на низкой скорости означает отсутствие проблем |
| После длительного производственного цикла | Накопление тепла, остаток, смазка, носить | Условия запуска остаются неизменными |
| Сразу после смены | Оснастка, рецепт, положение датчика, выравнивание | Одна коррекция смещения решает все |
| После замены рулона пленки или фольги | Загрузка рулона, материальное состояние, напряжение | Каждый рулон ведет себя одинаково |
| Случайные периодические остановки | Датчики, коммунальные услуги, связи, рыхлость | Сброс — это постоянный ремонт. |
| Одна и та же станция неоднократно | Местный механизм и условия выше по течению | Последняя остановленная станция должна быть основной причиной. |
Проверки и исправления:
- Прочитать историю тревог. Ищите первое аномальное событие, не только конечная остановка.
- Сравните условия эксплуатации. Скорость, партия, партия материала, время выполнения, и недавние корректировки могут выявить закономерность.
- Осмотр наростов и износа. Многие механические неисправности развиваются постепенно до полной остановки..
- Проверьте общие утилиты. Воздух, пустой, охлаждение, и электрические неисправности могут затронуть несколько станций.
- Не полагайтесь на повторные сбросы. Сброс временно восстанавливает производство; это не устраняет причину.
Как предотвратить повторяющиеся проблемы с блистерной машиной
Профилактическое обслуживание блистерного упаковочного оборудования должно обеспечить стабильную работу и облегчить выявление повторяющихся неисправностей..
Записывайте утвержденные рецепты, упаковочные материалы, конфигурация фидера, настройки индекса, параметры контроля, и нормальная скорость работы для каждого формата. После существенной ошибки, записать симптом, затронутая станция, партия продукта или материала, рабочее состояние, корректирующие действия, и вернулась ли проблема.
Регулярное техническое обслуживание должно включать очистку формовочных форм., треки, и уплотнительные поверхности; проверка систем охлаждения и воздушно-вакуумной системы; проверка датчиков; и пояса мониторинга, цепи, подшипники, питающие части, уплотнительная оснастка, и режущие инструменты на износ.
После каждой замены, еще раз подтвердить расположение инструмента, установка фидера, положение датчика, веб-путь, и выбранный рецепт перед возвращением к нормальной скорости производства.
Когда устранения неполадок уже недостаточно
Некоторые повторяющиеся проблемы с блистерной машиной со временем перестают быть проблемами регулировки..
Если те же неисправности повторяются после технического обслуживания, машина должна работать на скорости ниже необходимой, чтобы оставаться стабильной, операторы тратят слишком много времени на переналадку станций после переключения, или более старые элементы управления и изношенные компоненты создают повторяющиеся сбои в работе, конструкция и общее состояние машины должны стать частью расследования.
При сравнении вариантов модернизации и замены фармацевтической блистерной упаковочной машины, учитывать повторяемость тяги, выравнивание станции, распределение давления уплотнения, смена оснастки, доступ для обслуживания, возможность проверки, и поддержка запасных частей — не только номинальная мощность.
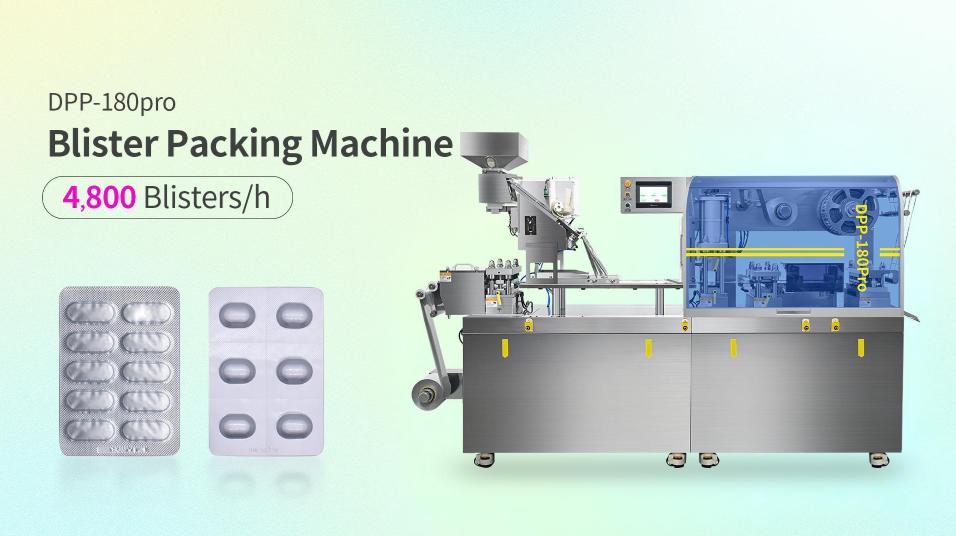
Например, Руида упакована Блистерная упаковочная машина ДПП-180Про использует сервотягу, externally adjustable working stations, quick-change molds, and a dual-cylinder heat-sealing structure. These design features are relevant to several troubleshooting areas discussed above, including traction stability, выравнивание станции, sealing-pressure consistency, переключение, and maintenance access.
FAQs On Blister Packaging Machine Troubleshooting
What should I check first if only one blister lane has weak seals?
Inspect local sealing contact, загрязнение, состояние инструмента, and alignment before changing a common temperature or pressure setting. A fault that remains in one lane usually deserves local investigation first.
Why do empty blister pockets appear only at higher machine speeds?
Higher speed can expose limits in feeder delivery, синхронизация, контроль вибрации, поток продукта, or cavity timing. Временно снизьте скорость, чтобы определить, связана ли проблема с динамической работой..
Как определить, где начинается сморщивание фольги??
Проследите за полотном от размотки и определите первый ролик., гид, или станция, где материал перестает течь ровно или по центру. Складка может стать очевидной при запечатывании, даже если она началась выше по течению..
Почему блистерная машина продолжает останавливаться после переключения?
Проверьте установку инструмента, выбор рецепта, установка фидера, положение датчика, настройки индекса, and alignment. Повторяющиеся остановки после переключения часто указывают на настройку, а не на случайный отказ компонента..
Что нужно проверить, если блистерная машина не нагревается?
Проверьте датчик температуры или термопару, обогреватель, реле или твердотельное реле, проводка, защитные устройства, и сигнал контроллера. Электрические испытания должны проводиться квалифицированным персоналом на безопасно изолированной машине..
Может ли упаковочный материал вызвать проблемы с блистерной машиной??
Да. Изменения толщины пленки, фольгированное покрытие, рулонная обмотка, жесткость материала, состояние поверхности, или хранение может повлиять на формирование, уплотнение, отслеживание, и регистрация. Прежде чем проводить масштабные настройки машины, сравните новый материал с последним стабильным прогоном..
Заключение
Эффективное устранение неисправностей блистерной упаковочной машины начинается с выявления характера неисправности., не с изменением всех доступных настроек. Слабые уплотнения, деформированные полости, пустые карманы, паутина морщины, дрейф регистрации, ложные отклонения, дефекты резки, коммунальные проблемы, и повторяющиеся сигналы тревоги дают подсказки о том, где процесс отошел от стабильной работы..
Проверьте, что изменилось, сравнить локальные и полносетевые дефекты, и проверьте непосредственно задействованные компоненты, прежде чем вносить существенные изменения.. Когда коррекция работает, подтвердить, что он остается стабильным в нормальных производственных условиях.
Когда одни и те же сбои продолжают повторяться, несмотря на правильную настройку и профилактическое обслуживание, выходите за рамки отдельных параметров. Состояние инструмента, конструкция тяги, элементы управления, регулировка станции, и общая конфигурация машины может определить, будет ли продолжение ремонта, модернизировать, или замена является более надежным долгосрочным решением.
Ссылки
- НАС. Управление по санитарному надзору за качеством пищевых продуктов и медикаментов — системы закрытия контейнеров для упаковки медицинских препаратов и биологических препаратов
- ASTM International — ASTM F88/F88M-23, Стандартный метод испытания прочности уплотнения гибких барьерных материалов
- Всемирная организация здравоохранения — Рекомендации по упаковке фармацевтической продукции, ИВВ ВОЗ 902, Приложение 9
- Европейская комиссия — том EudraLex 4, Глава 5: Производство