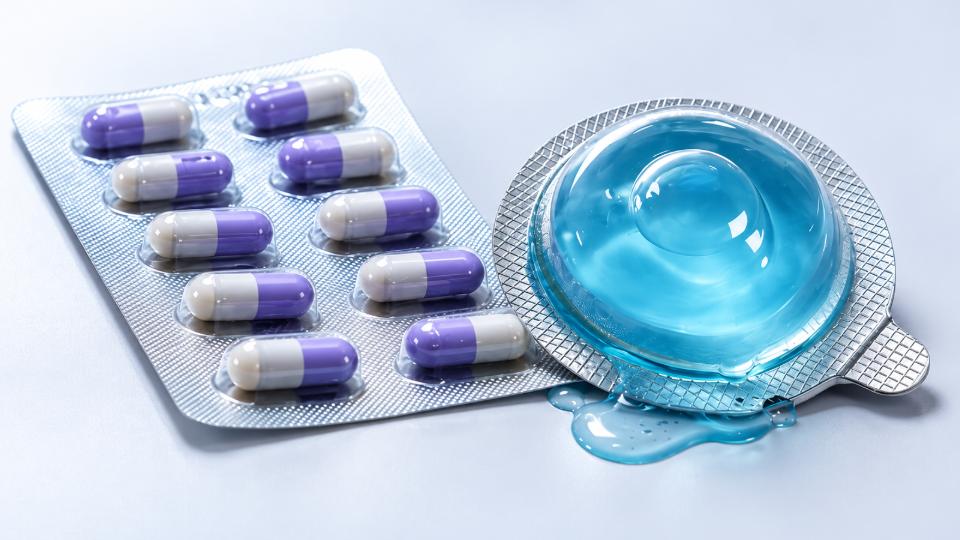
블리스 터 포장 기계는 고형분 포장 라인, 충치 형성, 정제 또는 캡슐 먹이기, 신청 리딩 호일, 완성된 팩을 절단 및 배출 방향으로 이동. 그 리듬이 미끄러질 때, 약한 씰, 기형의 충치, 빈 주머니, 호일 주름, 등록 오류로 인해 빠르게 거부가 발생할 수 있습니다., 중단 시간, 그리고 버려진 포장재. 팩이 정상적으로 보일 수 있지만 차단 성능이 이미 저하되었을 수 있으므로 밀봉 실패는 특별한 주의가 필요합니다.. 현장에서 유용한 규칙은 네 가지를 먼저 살펴보는 것입니다.: 열, 압력, 움직임, 그리고 중대한 - 반복되는 많은 결함은 그 중 적어도 하나에 단서를 남깁니다..
효과적인 블리스터 포장 기계 문제 해결은 시행착오 조정에 의존하는 대신 이러한 단서를 따릅니다.. 아래 섹션에서는 일반적인 포장을 다룹니다., 기계적인, 공익사업, 블리스터 포장기에서 발견된 제어 결함, 실제 점검과 반복적인 실패가 더 깊은 유지 관리 또는 기계 설계 문제를 나타내기 시작하는 지점과 함께.
안전 참고사항: 툴링을 검사하기 전에, 롤러, 씰링 부품, 절단 부품, 또는 전기 시스템, 제조업체의 지침과 현장의 안전 절차에 따라 기계를 정지하고 격리하십시오.. 문제 해결 중에 가드나 안전 인터록을 우회하지 마십시오..
약하거나 일관성이 없는 블리스터 씰
당신이 보는 것: 뚜껑 포일이 너무 쉽게 벗겨지네요., 봉인의 일부가 열려 있습니다, 또는 한 지역이 공장의 승인된 밀봉 품질 또는 무결성 검사를 반복적으로 실패합니다.. 결함이 전체 웹에 영향을 미치는 경우, 공유 프로세스나 재료 조건을 먼저 살펴보세요.. 한 차선이나 한쪽 가장자리를 따라 머무르는 경우, 현지 툴링 담당자에게 더 많은 관심을 기울일 필요가 있습니다..
왜 그런 일이 일어나는가: 온도는 가능한 원인 중 하나일 뿐입니다.. 씰 품질은 씰링 온도에 따라 달라집니다., 압력, 연락 시간, 회선 속도, 호일 코팅, 웹 형성, 및 밀봉 표면 상태. 먼지, 접착제 축적, 손상된 공구, 고르지 못한 압력, 잘못된 웹 위치, 또는 다른 재료 로트가 모두 효과적인 접촉을 감소시킬 수 있습니다.
확인 및 수정:
- 실제 밀봉 온도 확인. 승인된 제품을 사용하여 밀봉 표면 온도를 확인하십시오., 방법을 보정하고 이를 성형 웹과 리딩 포일 조합에 대해 검증된 범위와 비교합니다..
- 밀봉 접점 검사. 밀봉판이나 롤러를 확인하세요., 압력 성분, 공구 표면, 그리고 정렬.
- 오염 제거. 뜨거운 밀봉 영역을 청소하기 전에 기계를 멈추고 격리하십시오.. 먼지 제거, 접착제 잔여물, 그리고 포장 조각.
- 자료를 확인해보세요. 필름이나 호일을 교체한 후 문제가 시작되는 경우, 사양 확인, 정위, 롤 상태, 코팅 호환성.
- 검토 속도 및 연락 시간. 낮은 속도에서는 작동하지만 생산 속도에서는 약해지는 씰이 열 전달 방향을 가리킵니다., 압력 안정성, 머무르다, 또는 웹 이동.
필드노트: 한 차선만 실패하는 경우, 기계 전체의 온도 또는 압력 증가는 국지적 원인을 수정하지 않고도 안정적인 차선에 영향을 미칠 수 있습니다..
얕은, 축소됨, 또는 고르지 못한 물집 구멍
당신이 보는 것: 주머니가 너무 얕아요, 캐비티 깊이는 웹에 따라 다양합니다., 한쪽이 늘어져 보이는데, 또는 정제와 캡슐이 더 이상 주머니 안에 제대로 들어가지 않습니다.. 더 심한 물집 형성 결함 접힌 부분을 포함하다, 엷어지는, 찢는, 그리고 불완전한 구멍.
왜 그런 일이 일어나는가: 열성형 소재 사용, 웹은 진공 전에 적합한 성형 조건에 도달해야 합니다., 압축 공기, 또는 기계적인 도움을 받아 금형을 만들거나. 고르지 못한 가열, 막힌 공기 통로, 불안정한 성형 압력, 손상된 씰, 툴링 정렬 불량, 냉각 부족, 또는 재료 변화로 인해 캐비티 형상이 변경될 수 있습니다..
에 약제 물집 기계, Alu-Alu 냉간 성형은 다른 공정을 따르며 열성형 열보다는 냉간 성형 라미네이트 및 툴링의 거동에 의존합니다..
확인 및 수정:
- 성형조건 확인. 웹이 재료에 적합한 온도에 도달하고 가열이 균일한지 확인하십시오..
- 공기 통로 검사. 막힌 금형 통풍구, 누수 라인, 불안정한 압력, 또는 씰이 손상되면 얕은 포켓이 생성될 수 있습니다..
- 금형 정렬 확인. 동일한 캐비티 위치에서 반복되는 결함은 일반적으로 국부적인 툴링이나 공기 흐름을 가리킵니다..
- 냉각 확인. 냉각이 제대로 이루어지지 않으면 새로 형성된 캐비티가 다운스트림 작업 전에 왜곡될 수 있습니다..
- 자재 로트 비교. 두께 변화, 수축, 또는 열악한 롤 상태로 인해 기계 조정만으로는 제거할 수 없는 결함이 발생할 수 있습니다..
필름 및 호일 주름, 찢는, 또는 추적 문제
당신이 보는 것: 형성되는 웹이 옆으로 움직입니다., 리딩 호일은 주름이 있는 씰링으로 들어갑니다., 재료 가장자리가 찢어짐, 또는 운영자가 반복적으로 추적을 수정합니다.. 일부 결함은 생산 속도가 증가한 후에만 나타납니다..
왜 그런 일이 일어나는가: 눈에 보이는 주름은 실제 원인보다 후류에 있는 경우가 많습니다. 고르지 않은 풀림 장력, 잘못된 롤 로딩, 비평행 가이드 롤러, 오염, 손상된 가장자리, 불안정한 웹 전송, 또는 센서 문제로 인해 여러 스테이션 이전에 재료가 방해를 받을 수 있습니다..
확인 및 수정:
- 풀기에서 웹 추적. 평평하고 중앙에 위치하여 멈추는 첫 번째 지점을 찾습니다..
- 롤 로딩 및 장력 확인. 롤이 똑바로 놓여 있고 과도한 측면 당김 없이 풀리는지 확인하십시오..
- 가이드 롤러 검사. 정렬 확인, 문장, 오염, 웹과 접촉하는 표면.
- 장착된 추적 센서를 확인하세요.. 광전 렌즈를 청소하고 안정적인 감지를 확인합니다..
- 저속과 최고 속도 비교. 가속 후에만 나타나는 결함은 동적 장력을 나타냅니다., 전송 동기화, 또는 롤러 상태.
필드노트: 웹이 처음 불안정해진 위치를 알기 전까지는 다운스트림 주름을 수정하지 마십시오..
수유 문제: 빈 주머니, 이중 공급, 및 제품 손상
당신이 보는 것: 빈 물집 주머니가 검사에 도달함, 두 개의 제품이 하나의 캐비티에 들어갑니다., 태블릿이 제자리에서 튀어나옴, 캡슐이 손상됨, 또는 피더가 반복적으로 브리지되거나 걸리거나.
왜 그런 일이 일어나는가: 블리스 터 포장 장비, 공급 결함이 항상 공급 장치 결함인 것은 아닙니다.. 정제 또는 캡슐 크기, 코팅, 먼지, 공전, 표면 마찰, 흐름 동작은 공급 성능을 변화시킬 수 있습니다. 마모된 가이드, 부적절한 진동, 열악한 피더 설정, 또는 동기화 오류로 인해 유사한 증상이 나타날 수 있습니다..
확인 및 수정:
- 제품 배치 비교. 새로운 정제 또는 캡슐 배치로 인해 결함이 시작되는 경우, 피더를 완전히 다시 조정하기 전에 제품 동작을 확인하십시오..
- 먹이는 경로를 청소하십시오. 가루와 파편은 트랙을 통한 움직임을 변경할 수 있습니다., 가이드, 브러쉬, 및 피드 플레이트.
- 피더를 제품에 맞게 조정하세요.. 개구부 확인, 가이드 높이, 브러시 위치, 부품 유지, 그리고 진동.
- 동기화 확인. 제품 배송은 포켓 위치 및 인덱싱과 일치해야 합니다..
- 더 낮은 속도로 테스트. 빈 주머니가 즉시 사라지면, 배송율 조사, 타이밍, 또는 목표 출력에서의 진동.
- 사용되는 곳의 공기 또는 진공 안정성을 확인하십시오.. 유틸리티 변동으로 인해 올바르게 조정된 공급 시스템이 불안정해 보일 수 있습니다..
등록, 인덱싱, 코딩 드리프트
당신이 보는 것: 인쇄된 정보의 이동, 밀봉이나 절단에 따라 공동이 움직입니다., 또는 배치 코딩이 뚜껑 재료 전체를 점진적으로 통과합니다.. 일부 오류는 느리게 생성됩니다.; 다른 것들은 다시 시작한 후 즉시 나타납니다., 롤 교체, 또는 전환.
왜 그런 일이 일어나는가: 블리스터 포장기의 정확한 등록은 반복 가능한 웹 전송에 달려 있습니다.. 장력 변화, 미끄러지는 견인 부품, 잘못된 인덱스 설정, 입다, 센서 오염, 또는 잘못된 형식 설정으로 인해 위치가 모두 바뀔 수 있습니다.. 서보 구동 시스템에서, 위치 피드백 및 동기화도 진단 경로의 일부가 됩니다..
확인 및 수정:
- Separate gradual drift from sudden offset. Gradual movement points toward transport, 긴장, 입다, or feedback. Sudden movement often follows setup or material changes.
- Stabilize web transport first. Check guides, pulling components, 긴장, 그리고 정렬.
- Verify index length. Confirm that the programmed stroke matches the installed format.
- Clean registration sensors. Poor contrast or contamination can cause inconsistent alignment.
- Recheck after changeover. Tooling, 센서 위치, recipe, and station alignment should return to established reference positions.
Sensor, 점검, and Reject-System Errors
당신이 보는 것: Good packs are rejected, missing-product alarms appear even though cavities are full, the vision system reports intermittent faults, or genuine defects pass inspection.
왜 그런 일이 일어나는가: Depending on machine configuration, inspection can rely on photoelectric sensors, 카메라, encoders, lighting, PLC logic, and reject confirmation. 먼지, poor contrast, incorrect triggering, shifted sensors, changed product appearance, loose connections, or the wrong recipe can all produce false decisions.
확인 및 수정:
- Inspect the rejected pack. Confirm whether the reported defect actually exists.
- Clean sensors and optics. 먼지, particles, 접착제 잔여물, and fingerprints can alter detection.
- Check timing and position. The system must inspect the correct cavity at the correct point in the cycle.
- Verify the active recipe. Product color, foil graphics, and cavity layout can require different settings.
- Test the reject mechanism. Make sure the detected defective pack is the same pack physically removed downstream.
절단, 구멍 뚫기, and Blister Burr Defects
당신이 보는 것: Blister cards have rough edges, 버, incomplete cuts, poor perforation, or remain partly connected. Sometimes the cut is clean but shifted relative to the cavity layout.
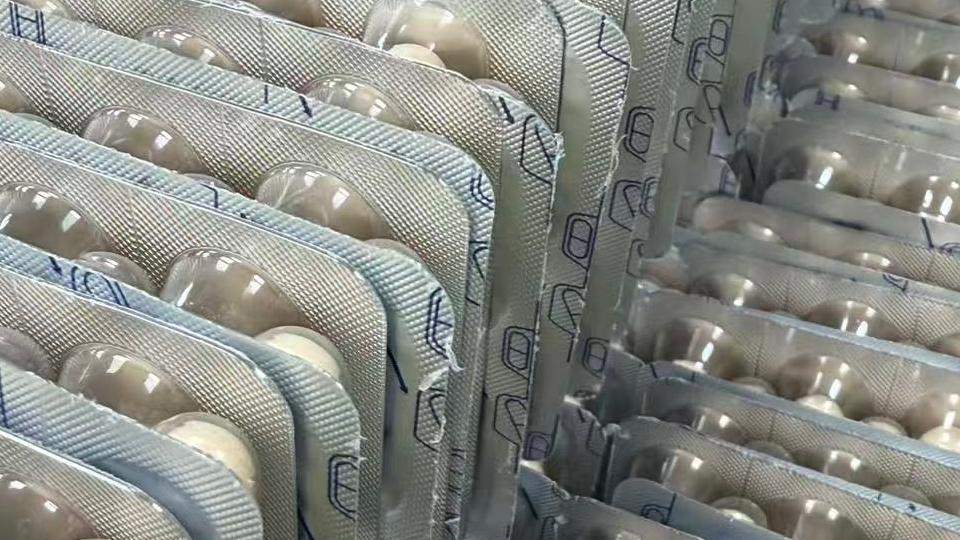
왜 그런 일이 일어나는가: Worn punches, damaged dies, incorrect tool installation, excessive clearance, 오염, transmission wear, and unstable web position can all affect cutting quality. Upstream registration problems can therefore look like cutting-tool problems.
확인 및 수정:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, 작은 조각, or buildup can create recurring burrs.
- Verify tool installation. Check seating, 조정, 가이드, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
안전: Stop and isolate the machine before working near punches, 죽는다, 쇠사슬, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. 힘, 온도 조절, 압축 공기, 비어 있는, 냉각, 드라이브 시스템 문제는 동시에 여러 스테이션에 영향을 미칠 수 있습니다..
기계가 시작되지 않거나 자주 작동하지 않음
들어오는 전원 공급 장치를 확인하십시오., 보호 장치, 해당하는 경우 위상 순서, 비상 정지 회로, 안전 인터록, 모터 또는 히터 회로. 반복적인 차단기 트립은 전기적 결함으로 처리되어야 합니다., 단순히 초기화가 아닌.
전기 진단은 승인된 담당자만 수행해야 합니다..
가열이 되지 않거나 온도가 불안정해짐
가능한 원인에는 온도 센서 고장이 포함됩니다., 열전대 배선 문제, 히터 고장, 릴레이 또는 무접점 릴레이 오류, 컨트롤러 문제, 또는 전기 연결이 느슨해졌거나.
히터를 교체하기 전, 컨트롤러가 유효한 온도 신호를 수신하고 있는지, 가열 회로에 실제로 전원이 공급되고 있는지 확인하십시오..
공기압 또는 진공도가 너무 낮음
공기 공급 장치를 검사하십시오., 호스, 피팅, 솔레노이드 밸브, 필터, 누출이나 제한을 위한 진공 부품. 유틸리티 불안정성은 형성에 영향을 미칠 수 있습니다., 급송, 밀봉, 동시에 공압 운동.
드라이브 시스템이 걸리거나 비정상적인 소음이 발생함
기계를 멈추고 베어링을 점검하십시오., 매끄럽게 하기, 기어, 쇠사슬, 벨트, 그리고 이물질 작업 영역. 점차적으로 증가하는 소음은 마모 또는 윤활유 손실을 나타낼 수 있습니다., 전환 후 갑작스러운 소음은 즉각적인 검사가 필요합니다..
반복되는 알람, 잼, 및 예상치 못한 기계 정지
당신이 보는 것: 반복되는 알람으로 인해 블리스터 팩 기계가 멈춥니다., 재설정 후 약간의 용지 걸림이 다시 발생함, 또는 일정 기간 동안 정상적으로 작동하던 회선이 갑자기 반복적인 중단을 겪기 시작합니다.. 최종 경보는 결함이 시작된 위치가 아닌 기계가 중지된 위치를 식별할 수 있습니다..
| 결함이 나타날 때 | 먼저 확인하세요 | 가정을 피하라 |
|---|---|---|
| 높은 생산 속도에서만 | 급송, 타이밍, 수송, 동기화 | 안정적인 저속 주행으로 문제 없음 |
| 오랜 생산 활동 끝에 | 열 축적, 잔여물, 매끄럽게 하기, 입다 | 시작 조건은 변경되지 않습니다. |
| 전환 직후 | Tooling, recipe, 센서 위치, 조정 | 한 번의 오프셋 수정으로 모든 것이 해결됩니다. |
| 필름 또는 호일 롤 교체 후 | 롤 로딩, 물질적 상태, 긴장 | 모든 롤은 동일하게 작동합니다. |
| 무작위 간헐적 정지 | 센서, 유용, 사이, 설사 | 재설정은 영구적인 수리입니다. |
| 같은 역을 반복해서 | 로컬 메커니즘 및 업스트림 조건 | 최종 정지된 역이 근본 원인이어야 함 |
확인 및 수정:
- 알람 기록 읽기. 첫 번째 비정상 이벤트 찾기, 종점뿐만 아니라.
- 작동 조건 비교. 속도, 일괄, 재료 로트, 런타임, 최근 조정을 통해 패턴이 드러날 수 있습니다..
- 축적 및 마모 검사. 완전히 정지하기 전에 많은 기계적 결함이 점진적으로 발생합니다..
- 공유 유틸리티 확인. 공기, 비어 있는, 냉각, 전기적 결함은 여러 스테이션에 영향을 미칠 수 있습니다.
- 반복적인 재설정에 의존하지 마십시오.. 재설정은 생산을 일시적으로 복원합니다.; 원인을 제거하지는 않습니다.
반복되는 물집 기계 문제를 방지하는 방법
블리스터 포장 장비의 예방 유지보수는 안정적인 운영 기준을 설정하고 반복되는 결함을 보다 쉽게 인식할 수 있도록 해야 합니다..
승인된 레시피 기록, 포장재, 피더 구성, 인덱스 설정, 검사 매개변수, 각 형식의 정상 작동 속도. 심각한 결함이 발생한 후, 증상을 기록하다, 영향을 받은 역, 제품 또는 자재 배치, 작동 조건, 시정 조치, 문제가 다시 발생했는지 여부.
정기적인 유지 관리에는 성형 금형 청소도 포함되어야 합니다., 트랙, 및 밀봉 표면; 냉각 및 공기/진공 시스템 점검; 센서 검사; 그리고 모니터링 벨트, 쇠사슬, 문장, 공급 부품, 씰링 툴링, 마모되는 절단 도구.
각 전환 후, 공구 위치 재확인, 피더 설정, 센서 위치, 웹 경로, 그리고 정상 생산 속도로 돌아가기 전에 선택한 레시피.
문제 해결만으로는 더 이상 충분하지 않은 경우
일부 반복되는 물집 기계 문제는 결국 조정 문제가 되지 않습니다..
유지보수 후에도 동일한 오류가 반복되는 경우, 기계는 안정적인 상태를 유지하기 위해 필요한 속도 이하로 작동해야 합니다., 운영자는 전환 후 스테이션을 재정렬하는 데 과도한 시간을 소비합니다., 또는 오래된 제어 장치와 마모된 구성 요소로 인해 반복적으로 중단이 발생합니다., 기계 설계 및 전반적인 상태가 조사의 일부가 되어야 합니다..
제약 블리스터 포장 기계의 개조 및 교체 옵션을 비교할 때, 견인 반복성을 고려하십시오, 역 정렬, 밀봉 압력 분포, 툴링 전환, 유지 보수 액세스, 검사능력, 및 예비 부품 지원 - 정격 출력만으로는 지원되지 않음.
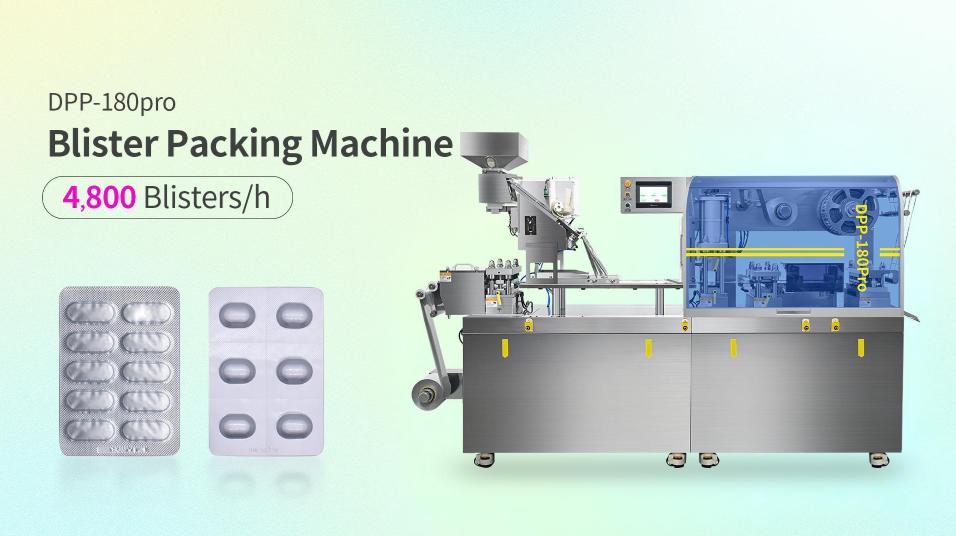
예를 들어, 루이다 패킹의 DPP-180Pro 블리스터 포장기 서보 트랙션을 사용합니다, 외부 조정 가능한 워크 스테이션, 퀵 체인지 금형, 이중 실린더 열 밀봉 구조. 이러한 설계 기능은 위에서 설명한 여러 문제 해결 영역과 관련이 있습니다., 견인 안정성 포함, 역 정렬, 밀봉 압력 일관성, 전환, 및 유지 보수 액세스.
블리스 터 포장 기계 문제 해결에 대한 FAQ
한쪽 블리스터 레인에만 씰링이 약한 경우 무엇을 먼저 확인해야 합니까??
로컬 씰링 접점 검사, 오염, 공구 상태, 일반적인 온도 또는 압력 설정을 변경하기 전에 정렬 및 정렬. 한 차선에 남아 있는 결함은 일반적으로 먼저 현지 조사를 받아야 합니다..
빈 블리스터 포켓이 더 높은 기계 속도에서만 나타나는 이유는 무엇입니까??
속도가 높을수록 피더 전달에 한계가 있을 수 있습니다., 동기화, 진동 제어, 제품 흐름, 또는 캐비티 타이밍. 문제가 동적 작동과 관련이 있는지 확인하기 위해 일시적으로 속도를 줄입니다..
호일 주름이 시작되는 위치를 어떻게 알 수 있나요??
풀림에서 웹을 추적하고 첫 번째 롤러를 식별합니다., 가이드, 또는 재료가 평평하게 또는 중앙으로 이동하는 것을 멈추는 스테이션. 상류에서 시작되었더라도 밀봉 시 주름이 뚜렷해질 수 있습니다..
블리스터 기계가 전환 후 계속 멈추는 이유?
툴링 설치 확인, 레시피 선택, 피더 설정, 센서 위치, 인덱스 설정, 그리고 정렬. 반복된 전환 후 중지는 무작위 구성 요소 오류가 아닌 설정을 가리키는 경우가 많습니다..
블리스터 기계가 가열되지 않는 경우 무엇을 확인해야 합니까??
온도 센서나 열전대를 확인하세요., 히터, 릴레이 또는 무접점 릴레이, 배선, 보호 장치, 및 컨트롤러 신호. 전기 테스트는 자격을 갖춘 직원이 기계를 안전하게 격리한 상태에서 수행해야 합니다..
포장재로 인해 블리스 터 기계 문제가 발생할 수 있습니까??
예. 필름 두께의 변화, 호일 코팅, 롤 와인딩, 재료 강성, 표면 상태, 또는 보관이 성형에 영향을 미칠 수 있음, 밀봉, 추적, 및 등록. 대규모 기계 조정을 하기 전에 새로운 재료를 마지막으로 안정적으로 실행한 재료와 비교하십시오..
결론
효과적인 블리스터 포장 기계 문제 해결은 결함 패턴에서 시작됩니다., 사용 가능한 모든 설정을 변경하는 것이 아닙니다.. 약한 씰, 기형의 충치, 빈 주머니, 웹 주름, 등록 드리프트, 거짓 거부, 절단 결함, 유틸리티 문제, 반복되는 알람은 각각 프로세스가 안정적인 운영에서 벗어난 위치에 대한 단서를 제공합니다..
무엇이 바뀌었는지 확인해보세요, 로컬 및 전체 웹 결함 비교, 대규모 조정을 하기 전에 직접 관련된 구성 요소를 확인하십시오.. 수정 작업이 완료되면, 정상적인 생산 조건에서 안정적으로 유지되는지 확인.
올바른 설정 및 예방 유지 관리에도 불구하고 동일한 오류가 계속 발생하는 경우, 개별 매개변수 너머를 살펴보세요. 툴링 조건, 견인력 디자인, 통제 수단, 스테이션 조정, 전반적인 기계 구성을 통해 지속적인 수리 여부를 결정할 수 있습니다., 개조하다, 또는 교체가 더 안정적인 장기 솔루션입니다..