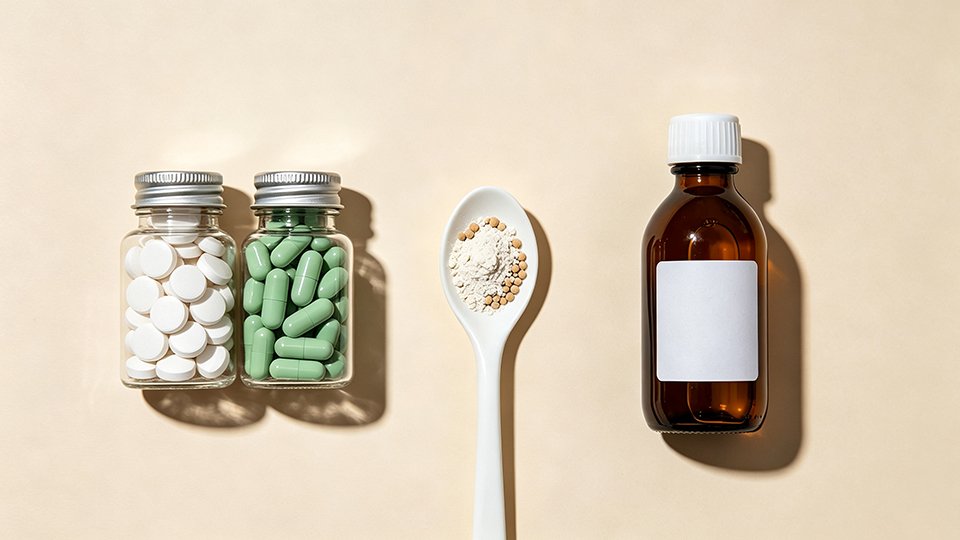
Emballage en bande est une méthode de conditionnement dans laquelle les comprimés, gélules, ou des produits solides similaires sont enfermés entre deux bandes d'emballage flexibles. Dans les applications pharmaceutiques, ces bandes sont souvent des feuilles ou des stratifiés à base d'aluminium. Les deux couches se rejoignent autour de chaque produit et sont scellées aux alentours, créer des unités scellées séparées le long d'une bande continue.
Ce format est utilisé lorsque les fabricants ont besoin de produits emballés individuellement dans un emballage compact.. Le niveau final de protection dépend de la structure complète de l'emballage, qualité d'étanchéité, caractéristiques du produit, et conditions de stockage. Les mots « pack de bandes » à eux seuls ne définissent pas l'humidité, oxygène, ou performances de barrière lumineuse.
Pour faire un pack de bandes, deux bandes d'emballage sont déroulées et guidées à travers la machine tandis que des comprimés ou des capsules sont introduits entre elles. Les toiles se rassemblent, scellé autour de chaque produit, avancé dans une séquence contrôlée, et coupez-le à la taille de bande requise. Comprendre cette séquence permet également de voir plus facilement ce qu'est un machine d'emballage en bandes contrôle réellement et en quoi les emballages en bandes diffèrent des emballage sous blister.
Qu'est-ce que l'emballage en bandes et à quoi ressemble un paquet de bandes?
ET paquet de bandes se compose d'une tablette, capsule, ou produit solide similaire positionné entre deux couches d'emballage flexible. Les couches sont scellées ensemble autour du produit afin que chaque unité reste individuellement enfermée.
Plusieurs unités peuvent rester connectées dans une bande plus longue, ou le matériau peut être coupé en bandes plus petites selon la configuration requise du pack. L'emballage est normalement relativement plat car les bandes flexibles épousent la forme générale du produit emballé..
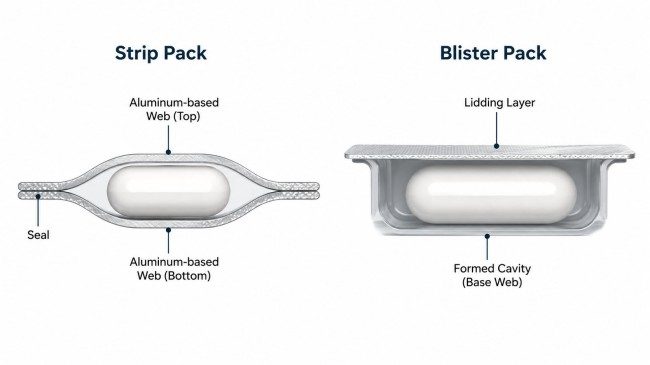
La principale caractéristique structurelle est que le produit est enfermé directement entre les deux bandes.. L'emballage en bandes ne commence pas par former une pochette séparée pour chaque comprimé ou capsule..
C'est la principale différence entre un pack de bandes et un blister classique.. Sous blister, une bande de formage est d'abord façonnée en cavités. Les produits sont placés dans ces cavités, et un matériau de couvercle est ensuite scellé dessus. En emballage en bande, le produit se trouve entre deux bandes tandis que le matériau qui l'entoure est scellé.
Un pack de bandes fini combine donc trois éléments de base:
- le comprimé ou la capsule étant emballé;
- deux bandes d'emballage flexibles entourant le produit;
- la zone scellée qui sépare et entoure chaque unité.
Cette structure peut être adaptée à différents produits et présentations de packs, mais les dimensions du produit, matériel d'emballage, conception du chargeur, dispositif d'étanchéité, et les paramètres de la machine doivent toujours fonctionner ensemble.
Comment sont fabriqués les paquets de bandes? Le processus d'emballage en bandes étape par étape
Commercial emballage en bande est généralement un processus continu. Les deux bandes d'emballage se déplacent sur la ligne pendant que les produits sont alimentés, ci-joint, scellé, avancé, et coupé dans une séquence synchronisée.
1. Déroulez et guidez les toiles d'emballage
Deux rouleaux de matériau d'emballage sont montés sur la machine et guidés vers la zone de scellage.
Une tension et un suivi stables de la bande aident à maintenir les deux couches alignées avant qu'elles ne se rencontrent autour du produit. Lorsque du matériel imprimé est utilisé, le contrôle de l'enregistrement maintient le motif d'impression aligné avec les positions prévues d'emballage et de découpe.
2. Mettre les comprimés ou les capsules en position
Le système d'alimentation sépare les produits et les dirige vers les emplacements corrects entre les deux bandes.
Dimensions de la tablette, taille des capsules, état de surface, fragments ou poussière, vitesse de production, et la disposition du pack affectent tous le comportement alimentaire. L'objectif est que chaque produit atteigne la zone de scellage dans la bonne position sans impact ni compression inutiles..
La conception du distributeur doit donc être adaptée au produit plutôt que de traiter chaque comprimé ou capsule comme s'il se comportait de la même manière..
3. Rassemblez les deux toiles autour du produit
Après avoir nourri, les deux bandes d'emballage convergent autour du comprimé ou de la capsule.
Le produit occupe l'espace entre les toiles, tandis que le matériau environnant fournit la zone nécessaire à l'étanchéité. L'espacement des produits et la disposition prévue de l'emballage déterminent la quantité de matériau restant entre les unités adjacentes..
Il n'y a pas de station de formage séparée créant des cavités blister avant le remplissage. C’est cette étape qui donne à l’emballage en bandes sa structure caractéristique.
4. Scellez les toiles autour de chaque produit
Les bandes appariées passent à travers la section d'étanchéité, où la chaleur et la pression activent les couches scellables autour de chaque produit.
La qualité du joint dépend de plusieurs facteurs en interaction:
- matériel d'emballage;
- température de scellage;
- pression;
- temps de contact;
- vitesse de la machine;
- état de la toile;
- position du produit.
L'augmentation de la température de scellage à elle seule n'est pas une solution fiable à un joint faible.. Si la répartition de la pression, compatibilité des matériaux, temps de contact, ou l'alignement du Web n'est pas adapté, le problème peut persister ou un autre problème peut apparaître.
Pour matériaux barrières flexibles, la résistance du joint peut être évaluée avec des méthodes d'essai établies telles que ASTM F88/F88M, qui mesure la force nécessaire pour séparer une interface scellée.
5. Refroidir et stabiliser le matériau scellé
Après scellé, la bande continue à travers la ligne tandis que les zones scellées refroidissent et se stabilisent.
Les besoins en refroidissement dépendent du matériau d'emballage, conditions d'étanchéité, vitesse de production, et conception de machines. En production continue, la gestion de la chaleur autour de la zone de scellage contribue également à maintenir des conditions de fonctionnement stables sur de longues périodes.
6. Avance, Registre, et préparez la bande pour la découpe
La bande scellée est tirée vers l'avant dans un mouvement contrôlé.
La traction doit rester synchronisée avec les stations amont et aval. Selon la conception du pack, cette étape peut également inclure un codage par lots, enregistrement de marque imprimée, échancrure, ou préparation des zones d'ouverture des déchirures.
Un mouvement précis de la bande est important car les stations en aval travaillent à partir de la position du matériau qu'elles reçoivent. Si la position de la toile dérive, la position finale d'impression ou de découpe peut également dériver.
7. Coupez la bande et récupérez la garniture
Le matériau continu scellé est coupé à la longueur de bande ou au format de paquet requis..
Les garnitures générées par la mise en page sélectionnée peuvent être collectées séparément afin de ne pas interférer avec les packs finis. Les bandes terminées sont alors prêtes pour l'inspection et les opérations en aval telles que l'encartonnage..
Le processus complet peut être résumé ainsi:
déroulement → alimentation → positionnement → étanchéité → refroidissement → traction et enregistrement → découpe
Chaque étape remplit une fonction différente, mais le pack de bandes fini dépend de la collaboration de ces étapes.
Comment une machine d'emballage en bandes contrôle-t-elle le processus?
Une machine d'emballage en bandes, également appelée sur certains marchés une double machine d'emballage en aluminium souple, coordonne les opérations mécaniques et thermiques nécessaires pour transformer les comprimés ou gélules en vrac et deux bandes d'emballage continues en bandes finies.
Quatre domaines ont une influence particulièrement forte sur la production.
Alimentation et positionnement du produit
La section d'alimentation contrôle la manière dont les produits entrent sur le chemin Web.
Une mauvaise alimentation peut conduire à des produits décentrés, postes manqués, ou des dommages au produit avant de sceller. Flux de produits, réglage du chargeur, dimensions du produit, fragments ou poussière, et vitesse de fonctionnement doivent donc être considérés ensemble lorsqu'un problème d'alimentation apparaît.
Conditions de scellement
La section d'étanchéité applique la chaleur et la pression requises pour la structure matérielle sélectionnée.
La plage de fonctionnement correcte dépend du film ou du stratifié, vitesse de la machine, temps de contact, pression, et disposition du pack. L'objectif est de créer une étanchéité appropriée sans stresser inutilement ni le matériau d'emballage ni le produit emballé..
Traction Web et synchronisation
La traction déplace la bande scellée à travers les stations en aval.
Un mouvement cohérent du Web prend en charge l'espacement des produits, inscription imprimée, échancrure, et coupe. Un problème visible de position de coupe peut donc survenir plus tôt dans le chemin du matériau plutôt qu'au niveau de la fraise elle-même..
Refroidissement et découpe
Le refroidissement soutient le matériau scellé avant la découpe finale, tandis que le système de découpe sépare la bande continue dans le format de paquet spécifié.
La coupe servocommandée permet un contrôle précis de l'action de coupe, mais un positionnement précis dépend toujours d'une traction et d'un enregistrement stables en amont.
Les symptômes courants peuvent souvent être attribués à plusieurs domaines de processus associés plutôt qu'à un seul paramètre de machine.:
| Symptôme de production | Zones à vérifier en premier |
| Le produit est décentré | Alimentation, flux de produits, timing, position sur le Web |
| Le produit est endommagé | Chemin d'alimentation, manutention, configuration de la zone d'étanchéité |
| Le joint est faible ou inégal | Matériel, température, pression, temps de contact, état de la toile |
| Imprimer ou couper les dérives de position | Inscription, traction, tension de la toile, synchronisation |
| Changements d’étanchéité au cours d’une longue période | Bilan de chauffage, refroidissement, comportement du matériau, vitesse de la machine |
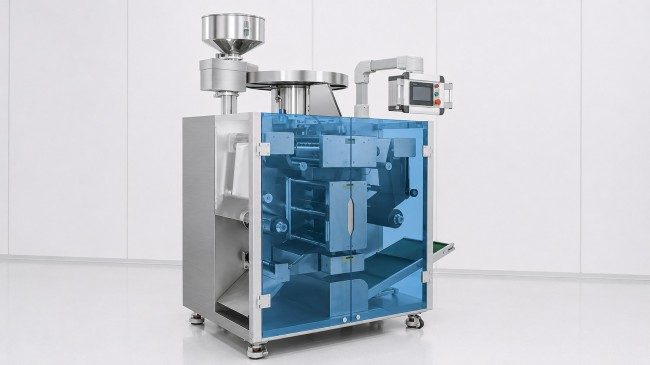
La machine d'emballage automatique en bandes RD-SAP-300L de Ruida Packing combine l'alimentation, traction de films, scellage, inscription, coupe, et valorisation des déchets en un seul processus continu. Sa conception répond également à des problèmes pratiques tels que le désalignement des produits., joints faibles, produit endommagé, et réduire les incohérences lors de la production d'emballages en bandes.
Matériaux d'emballage en bandes et applications de produits
L'emballage en bandelette est couramment utilisé pour les comprimés et les gélules., mais le type de produit à lui seul ne détermine pas si le format est adapté.
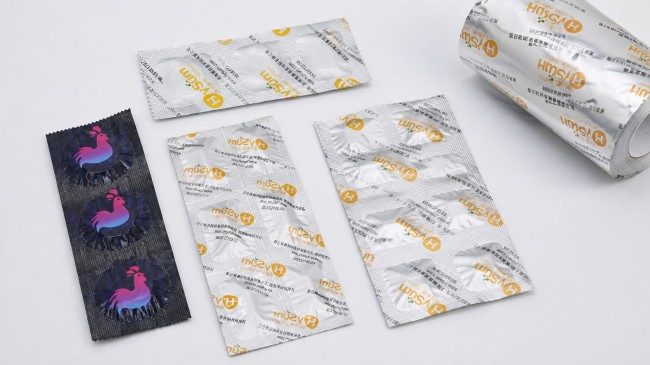
Dimensions du produit, fragilité, sensibilité à l'humidité ou à la lumière, durée de conservation requise, méthode d'ouverture, conditions de stockage, matériel d'emballage, et l'environnement de production influencent tous la spécification finale.
Les paquets de bandes flexibles peuvent utiliser des films polymères thermoscellables, structures stratifiées, ou stratifiés à base d'aluminium. Les couches scellables doivent fonctionner avec le processus de scellement prévu, tandis que la structure complète doit fournir les performances de barrière établies pour le produit emballé.
Humidité, oxygène, et les performances de la barrière lumineuse dépendent de la structure complète du matériau, épaisseur, conception de joint, qualité de fabrication, et conditions de stockage.
Verser emballage pharmaceutique, le système d'emballage complet doit également être compatible avec le produit. Les directives de la FDA sur les systèmes de fermeture des conteneurs abordent des caractéristiques telles que la protection, compatibilité, sécurité, et performances, tandis que le Chapitre Général de l'USP <659> covers packaging and storage requirements.
Emballage en bande vs emballage blister: Quelle est la différence?
Emballage en bandes et emballage blister peuvent tous deux fournir des comprimés ou des capsules emballés individuellement, mais leurs structures d'emballage et leurs séquences de production sont différentes.
| Facteur | Emballage en bande | Emballage |
| Structure de base | Produit enfermé entre deux bandes flexibles | Produit placé à l'intérieur d'une cavité formée |
| Formation de cavité | Pas d'étape séparée de formation de cavité | Les cavités se forment avant le remplissage |
| Profil typique | Relativement plat | Cavités surélevées |
| Visibilité du produit | Souvent limité aux stratifiés opaques | Des bandes de formage transparentes peuvent montrer le produit |
| Options matérielles | Films et stratifiés flexibles, y compris les structures à base d'aluminium | Structures en plastique thermoformé ou systèmes en aluminium moulé à froid |
| Processus de base | Alimentation → scellement → avance → coupe | Forme → alimentation → scellement → avance → coupe |
| Hébergement du produit | Des bandes flexibles entourent le produit | La géométrie de la cavité est conçue autour du produit |
Aucun des deux formats n’est automatiquement meilleur.
L'emballage en bandes est une option pratique lorsque la protection requise du produit peut être obtenue avec une structure matérielle flexible appropriée et que le format de l'emballage correspond au plan de production et d'emballage en aval..
L'emballage blister est utile lorsqu'une cavité définie est préférée, quand la visibilité du produit est précieuse, ou lorsqu'une structure blister thermoformée ou formée à froid correspond mieux aux besoins de barrière et de présentation requis.
Pour les produits sensibles à l'humidité ou à la lumière, la décision doit être basée sur le système d'emballage complet plutôt que sur les mots bande, ampoule, plastique, ou aluminium. Structure matérielle, intégrité du joint, compatibilité du produit, conditions de stockage, contrôles de fabrication, et la manutention en aval contribuent toutes à la performance du colis.
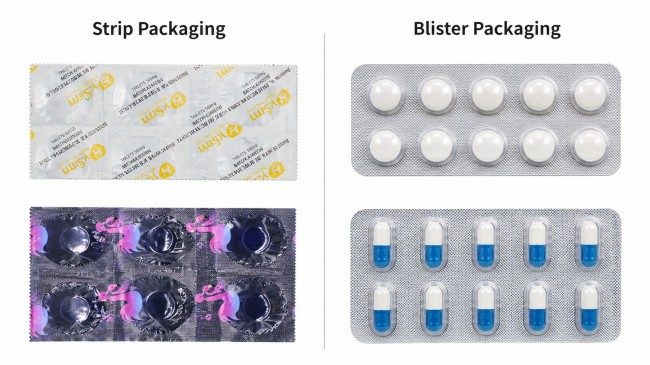
Les équipements de production diffèrent également. Une machine d'emballage en bandes se concentre sur l'alimentation des produits entre deux bandes, scellage, traction, et coupe. UN machine d'emballage sous blister ajoute une étape de formage avant l'alimentation du produit, qui modifie à la fois la disposition de la machine et la séquence d'emballage.
L'emballage en bandelette est donc compris à la fois comme une structure d'emballage et un processus de fabrication.. Un pack de bandes fini est créé grâce à la sélection des matériaux, alimentation du produit, scellage, mouvement Web contrôlé, refroidissement, et couper en travaillant ensemble.
Questions fréquemment posées
-
Qu'est-ce que l'emballage en bandes?
L'emballage en bande contient un comprimé, capsule, ou produit solide similaire entre deux bandes d'emballage flexibles. Les bandes sont scellées autour de chaque produit pour créer des unités fermées individuellement le long d'une bande.
-
Comment sont fabriqués les packs de bandes?
Deux bandes d'emballage sont déroulées et guidées à travers une machine d'emballage en bandes tandis que des comprimés ou des capsules sont introduits entre elles.. Les toiles sont scellées autour des produits, avancé à travers la ligne, et découpé au format de bande requis.
-
Quelle est la différence entre un emballage en bandes et un emballage blister?
L'emballage en bande entoure le produit directement entre des bandes flexibles. L'emballage blister forme d'abord une cavité, place le produit à l'intérieur, puis scelle la cavité avec un matériau de couvercle.
-
Les comprimés et les gélules peuvent-ils être conditionnés en plaquettes?
Oui. Les comprimés et les gélules peuvent tous deux utiliser un emballage en bande lorsque le chargeur, espacement des produits, matériel d'emballage, dispositif d'étanchéité, et le format de l'emballage sont adaptés au produit.
-
À quoi sert une machine d'emballage en bandes?
Une machine d'emballage en bandes coordonne l'alimentation du produit, mouvement Web, scellage, refroidissement, inscription ou indentation si nécessaire, coupe, et manipulation des garnitures pour produire des paquets de bandes finis.
-
L'emballage en bandes est-il adapté aux comprimés sensibles à l'humidité ??
Cela peut se produire lorsque la structure du matériau et le joint sélectionnés fournissent la barrière contre l'humidité requise pour le produit et ses conditions de stockage prévues.. L'adéquation doit être évaluée en utilisant le système d'emballage complet plutôt que le seul format de bandelette..
Références
- NOUS. Administration des aliments et des médicaments. Systèmes de fermeture de conteneurs pour le conditionnement de médicaments et de produits biologiques à usage humain: Orientation pour l'industrie.
- Pharmacopée des États-Unis. Chapitre général de l'USP <659>, Exigences d'emballage et de stockage.
- Organisation Mondiale de la Santé. Lignes directrices sur l'emballage des produits pharmaceutiques, Série de rapports techniques de l'OMS n°. 902, Annexe 9.
- ASTM International. ASTM F88/F88M, Méthode d’essai standard pour la résistance du joint des matériaux de barrière flexibles.