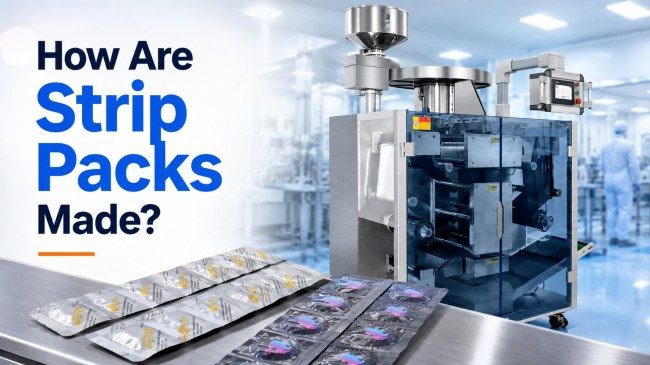
ストリップ包装 錠剤の包装方法です。, カプセル, または同様の固体製品が 2 つの柔軟な包装ウェブの間に封入されている. 製薬用途において, これらのウェブは、多くの場合、アルミニウムベースのフォイルまたはラミネートです。 2 つの層が各製品の周りで一体化し、周囲の領域が密閉されます。, 連続ストリップに沿って個別の密閉ユニットを作成.
この形式は、メーカーがコンパクトなパッケージで個別に封入された製品を必要とする場合に使用されます。. 最終的な保護レベルは、完全なパッケージ構造によって決まります。, シール品質, 製品の特徴, および保管条件. 「ストリップパック」という言葉だけでは潤いを定義することはできません, 酸素, または光バリア性能.
ストリップパックを作るには, 2 つの包装ウェブが巻き戻されて機械内を案内され、その間に錠剤またはカプセルが供給されます。. ウェブがひとつにまとめられる, 各製品の周囲にシールが施されています, 制御された順序で前進する, 必要なストリップサイズにカットします. この順序を理解すると、何がどのようなものかを理解しやすくなります。 ストリップ包装機 実際にストリップのパッケージングを制御し、どのように異なるのか ブリスター包装.
ストリップ包装とは何ですか、またストリップパックはどのようなものですか?
あ ストリップパック タブレットで構成されています, カプセル, または、2 つの柔軟な包装層の間に配置された同様の固体製品. 各層は製品の周りで一緒にシールされているため、各ユニットは個別に密閉されたままになります。.
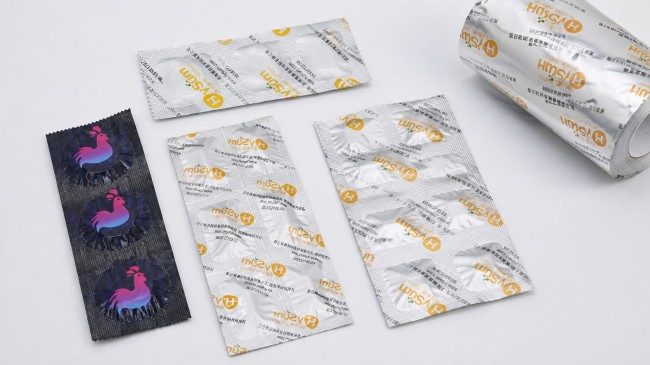
複数のユニットを 1 つの長いストリップに接続したままにすることができます, または、必要なパック構成に応じて、材料をより小さなストリップに切断することもできます。. 柔軟なウェブが封入された製品の一般的な形状に従うため、パッケージは通常比較的平らです。.
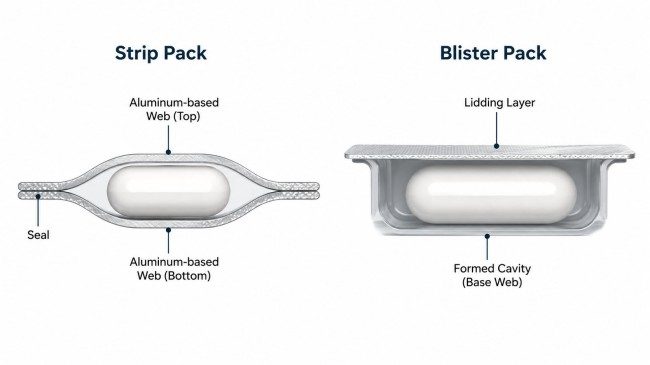
主要な構造上の特徴は、製品が 2 つのウェブの間に直接封入されていることです。. ストリップ包装は、錠剤やカプセルごとに個別のポケットを形成することから始まるわけではありません。.
それがストリップパックと従来のブリスターパックの主な違いです. ブリスター包装で, 形成中のウェブは最初にキャビティの形に成形されます. 製品はそれらのキャビティに配置されます, そして蓋材がその上に密封されます. ストリップ包装で, 製品は 2 つのウェブの間に位置し、周囲の材料はシールされています.
したがって、完成したストリップパックは 3 つの基本要素を組み合わせています。:
- 包装されている錠剤またはカプセル;
- 製品を囲む 2 つの柔軟な包装ウェブ;
- 各ユニットを分離して密閉する密閉領域.
この構造はさまざまな製品やパックのレイアウトに適応できます。, しかし、製品の寸法, 梱包材, フィーダーの設計, 密閉構造, マシンの設定も連携する必要があります.
ストリップパックはどのように作られるのか? ストリップ包装プロセスのステップバイステップ
コマーシャル ストリップ包装 通常は継続的なプロセスです. 製品が供給される間、2 つの包装ウェブがライン内を移動します, 同封された, 封印された, 高度な, 同期シーケンスでカットします.
1. 包装ウェブを解きほぐしてガイドする
包装材の 2 つのロールが機械に取り付けられ、シール領域に向かって案内されます。.
安定したウェブ張力とトラッキングにより、両方の層が製品の周囲で接触する前に位置を揃えることができます。. 印刷物を使用する場合, 位置合わせ制御により、印刷パターンを意図したパックおよびカット位置に合わせて維持します.
2. 錠剤またはカプセルを所定の位置に供給します
The feeding system separates products and directs them toward the correct locations between the two webs.
Tablet dimensions, カプセルサイズ, 表面状態, fragments or dust, 生産速度, and pack layout all affect feeding behavior. The aim is for each product to reach the sealing area in the correct position without unnecessary impact or compression.
Feeder design therefore needs to match the product rather than treating every tablet or capsule as if it will behave in the same way.
3. Bring the Two Webs Around the Product
給餌後, the two packaging webs converge around the tablet or capsule.
The product occupies the space between the webs, while the surrounding material provides the area needed for sealing. Product spacing and the intended pack layout determine how much material remains between adjacent units.
充填前にブリスターキャビティを作成する個別の成形ステーションはありません。. これは、ストリップパッケージの特徴的な構造を与えるステップです.
4. 各製品の周囲のウェブをシールします
一対のウェブがシール部を通過, 熱と圧力により各製品の周囲のシール可能な層が活性化される.
シールの品質はいくつかの相互作用要因によって決まります:
- 梱包材;
- シール温度;
- プレッシャー;
- 連絡時間;
- 機械の速度;
- ウェブの状態;
- 製品の位置.
シール温度を上げるだけでは、シールが弱い場合の信頼できる解決策にはなりません。. 圧力分布の場合, 材料の適合性, 連絡時間, またはウェブの位置合わせが不適切です, 問題が残ることもあれば、別の問題が現れることもあります.
フレキシブルバリア材用, シール強度は、次のような確立された試験方法で評価できます。 ASTM F88/F88M, 密閉された界面を分離するのに必要な力を測定します。.
5. シール材を冷却して安定化させる
封印後, ウェブはラインを通過し続けますが、シールされた領域は冷えて安定します。.
冷却要件は梱包材によって異なります, シール条件, 生産速度, そして機械設計. 連続生産中, シーリング領域の周囲の熱管理も、長期間の稼働で安定した動作状態を維持するのに役立ちます。.
6. 前進, 登録する, 切断用のストリップを準備します
密封されたウェブは制御された動きで前方に引っ張られます.
トラクションは上流および下流のステーションと同期を保つ必要があります. パックのデザインによっては, この段階にはバッチコーディングも含まれる場合があります, プリントマーク登録, インデント, または引き裂き口の準備.
下流ステーションは受け取った材料の位置から動作するため、ウェブの正確な動きが重要です。. ウェブの位置がずれた場合, 最終的な印刷位置やカット位置もずれる可能性があります.
7. ストリップをカットしてトリムを収集する
連続的に密封された材料は、必要なストリップ長またはパック形式に切断されます。.
選択したレイアウトによって生成されたトリムは個別に収集できるため、完成したパックに干渉しません。. 完成したストリップは、検査や箱詰めなどの下流工程に向けて準備が整います。.
完全なプロセスは次のように要約できます。:
巻き出し → 供給 → 位置決め → シール → 冷却 → 牽引と位置決め → 切断
各ステージは異なる機能を実行します, しかし、完成したストリップパックは、これらの段階の連携に依存します。.
ストリップ包装機はどのようにプロセスを制御するのか?
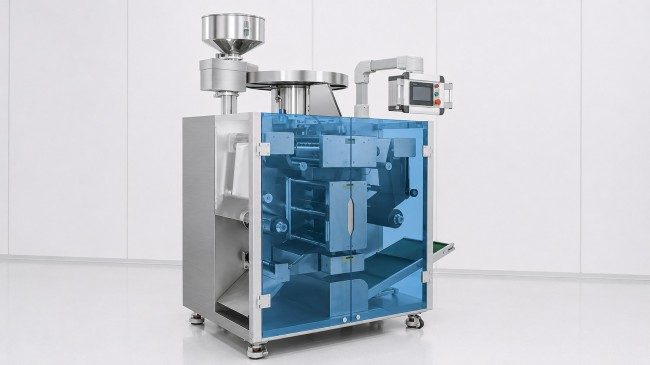
ストリップ包装機, 一部の市場ではダブルソフトアルミニウム包装機とも呼ばれます, ばらばらの錠剤またはカプセルと 2 つの連続包装ウェブを完成したストリップ パックに変えるために必要な機械的および熱的操作を調整します。.
生産に特に強い影響を与える4つの分野.
供給と製品の位置決め
フィードセクションは、製品がウェブパスに入る方法を制御します.
供給が不十分だと製品が中心から外れる可能性があります, ミスしたポジション, またはシール前の製品の損傷. 製品の流れ, フィーダー調整, 製品寸法, fragments or dust, したがって、供給に問題が発生した場合は、動作速度を合わせて考慮する必要があります。.
シール条件
シールセクションは、選択された材料構造に必要な熱と圧力を加えます。.
正しい動作範囲はフィルムまたはラミネートによって異なります, 機械の速度, 連絡時間, プレッシャー, そしてパックレイアウト. 目的は、包装材や封入された製品に不必要なストレスを与えずに、適切なシールを作成することです。.
Web トラクションと同期
牽引力によりシールされたウェブが下流ステーションを通って移動します.
一貫したウェブの動きにより製品の間隔をサポート, 印刷された登録, インデント, と切断. したがって、目に見える切断位置の問題は、カッター自体ではなく、材料経路の早い段階で発生する可能性があります。.
冷却と切断
冷却により、最終切断前の材料の封止をサポートします。, 一方、切断システムは連続ウェブを指定されたパック形式に分割します。.
サーボ制御による切断により、切断動作を正確に制御できます。, しかし、正確な位置決めは依然として安定したトラクションと上流の位置合わせに依存します。.
一般的な症状は、多くの場合、単一のマシン設定ではなく、関連する複数のプロセス領域に遡ることができます。:
| 生産症状 | 最初に確認する箇所 |
| 製品が中心からずれています | 餌やり, 製品の流れ, タイミング, ウェブ上の位置 |
| 製品が破損している | 給餌経路, 取り扱い, シーリングゾーンのセットアップ |
| シールが弱い、またはシールが不均一である | 材料, 温度, プレッシャー, 連絡時間, ウェブの状態 |
| 印刷またはカットの位置がずれる | 登録, トラクション, ウェブ張力, 同期 |
| 長期走行中のシーリングの変化 | 加熱バランス, 冷却, 物質的な振る舞い, 機械の速度 |
Ruida Packing の RD-SAP-300L 自動ストリップ包装機は供給を組み合わせます, フィルムトラクション, 封印, 登録, 切断, 1つの連続プロセスで廃棄物を回収. その設計は、製品の位置ずれなどの実際的な問題にも対処します, 弱いシール, 製品の損傷, ストリップパッケージ製造時の切断のばらつき.
ストリップ包装材料と製品用途
ストリップ包装は錠剤やカプセルによく使用されます, ただし、製品タイプだけではそのフォーマットが適切かどうかは決まりません。.
製品寸法, 脆弱性, 湿気や光に対する過敏症, 必要な保存期間, 開封方法, 保管条件, 梱包材, および実稼働環境はすべて最終仕様に影響します.
フレキシブルなストリップパックはヒートシール可能なポリマーフィルムを使用できます, 積層構造, またはアルミニウムベースのラミネート. シール可能な層は、意図したシールプロセスで機能する必要があります。, 一方、完全な構造は、パッケージ化された製品に確立されたバリア性能を提供する必要があります。.
水分, 酸素, 光バリア性能は完全な材料構造に依存します, 厚さ, シールデザイン, 製造品質, および保管条件.
のために 医薬品包装, 完全な梱包システムも製品と互換性がある必要があります. 容器閉鎖システムに関する FDA のガイダンスは、保護などの特性に対処しています, 互換性, 安全性, そしてパフォーマンス, 一方 USP 一般支部 <659> 梱包と保管の要件をカバー.
ストリップ包装とブリスター包装: 違いは何ですか?
ストリップ包装とブリスター包装 どちらも個別に封入された錠剤またはカプセルを提供できます, ただし、パッケージ構造と生産順序が異なります.
| 要素 | ストリップ包装 | ブリスター包装 |
| 基本構造 | 2 つの柔軟なウェブの間に製品が封入されています | 形成されたキャビティ内に製品を配置 |
| キャビティ成形 | 個別のキャビティ形成ステージが不要 | 充填前に空洞が形成される |
| 典型的なプロファイル | 比較的平坦 | 盛り上がった空洞 |
| 製品の可視性 | 多くの場合、不透明なラミネートで制限されます | 透明な成形ウェブで製品を表示できます |
| 材質オプション | フレキシブルフィルムおよびラミネート, アルミニウムベースの構造を含む | 熱成形プラスチック構造または冷間成形アルミニウム システム |
| コアプロセス | 送り→シール→前進→カット | 成形→フィード→シール→前進→カット |
| 製品の収容 | 製品を囲む柔軟なウェブ | キャビティの形状は製品に合わせて設計されています |
どちらの形式が自動的に優れているというわけではありません.
ストリップ包装は、必要な製品保護が適切な柔軟な材料構造で達成でき、パック形式が生産および下流の包装計画に適合する場合に実用的なオプションです。.
ブリスター包装は、明確なキャビティが必要な場合に便利です, 製品の可視性が重要な場合, または、熱成形または冷間成形のブリスター構造が、必要なバリアおよびプレゼンテーションのニーズによりよく適合する場合.
湿気や光に弱い製品の場合, 決定は言葉ではなく完全な包装システムに基づいて行う必要があります。 ストリップ, ブリスター, プラスチック、 または アルミニウム. 材料構造, シールの完全性, 製品の互換性, 保管条件, 製造管理, および下流の処理はすべてパッケージのパフォーマンスに貢献します.
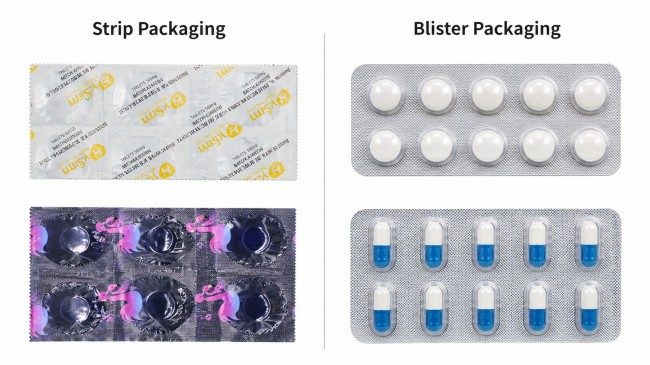
生産設備も違う. ストリップ包装機は、2 つのウェブの間に製品を供給することに重点を置いています, 封印, トラクション, と切断. あ ブリスター包装機 製品供給の前に成形段階を追加します, これにより、機械のレイアウトと梱包順序の両方が変更されます。.
したがって、ストリップパッケージングは、パッケージ構造と製造プロセスの両方として理解されます。. 材料の選択を通じて完成したストリップパックが作成されます, 製品供給, 封印, 制御されたウェブの動き, 冷却, 一緒にカット作業をする.
よくある質問
-
ストリップ包装とは?
錠剤を封入するストリップパッケージ, カプセル, または 2 つの柔軟な包装ウェブの間にある同様の固体製品. ウェブは各製品の周囲にシールされ、ストリップに沿って個別に密閉されたユニットを作成します。.
-
How are strip packs made?
Two packaging webs are unwound and guided through a strip packing machine while tablets or capsules are fed between them. The webs are sealed around the products, advanced through the line, and cut into the required strip format.
-
What is the difference between strip packaging and blister packaging?
Strip packaging encloses the product directly between flexible webs. Blister packaging first forms a cavity, places the product inside it, and then seals the cavity with a lidding material.
-
Can both tablets and capsules be packed in strip packs?
はい. Tablets and capsules can both use strip packaging when the feeder, product spacing, 梱包材, 密閉構造, and pack format are suitable for the product.
-
What does a strip packing machine do?
A strip packing machine coordinates product feeding, ウェブの動き, 封印, 冷却, 必要に応じて登録またはインデント, 切断, 完成したストリップパックを製造するためのトリムハンドリング.
-
ストリップ包装は湿気に敏感な錠剤に適していますか?
それは、選択された材料構造とシールが製品とその意図された保管条件に必要な防湿層を提供する場合に発生します。. 適合性は、ストリップ形式だけではなく、完全な包装システムを使用して評価する必要があります。.
参考文献