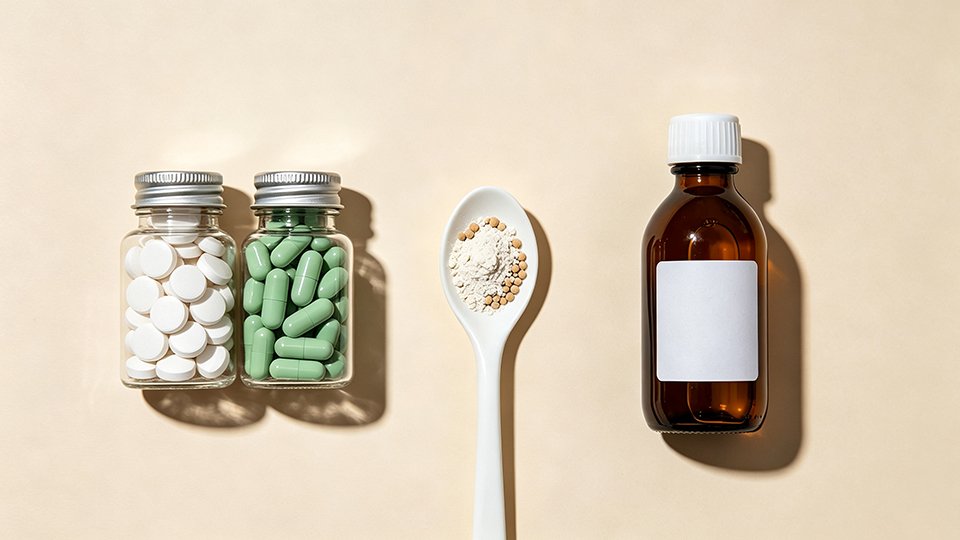
Стрип-упаковка это метод упаковки, при котором таблетки, капсулы, или аналогичные твердые продукты заключены между двумя гибкими упаковочными полотнами.. В фармацевтическом применении, эти полотна часто представляют собой фольгу или ламинаты на основе алюминия. Два слоя соединяются вокруг каждого продукта и герметизируются вокруг него., создание отдельных герметичных узлов вдоль сплошной полосы.
Этот формат используется, когда производителям необходимы индивидуально упакованные продукты в компактной упаковке.. Конечный уровень защиты зависит от всей структуры упаковки., качество уплотнения, характеристики продукта, и условия хранения. Слова «стрип-упаковка» сами по себе не определяют влажность., кислород, или производительность светового барьера.
Чтобы сделать стрип-пак, две упаковочные ленты разматываются и проходят через машину, а таблетки или капсулы подаются между ними. Сети собраны вместе, запечатан вокруг каждого продукта, продвигаться в контролируемой последовательности, и нарезаем полоски нужного размера. Понимание этой последовательности также облегчает понимание того, что Машина для упаковки в полоски на самом деле контролирует и чем отличается упаковка стрип от блистерная упаковка.
Что такое стрип-упаковка и как выглядит стрип-упаковка?
А стрип-пакет состоит из планшета, капсула, или аналогичный твердый продукт, расположенный между двумя слоями гибкой упаковки. Слои герметично соединены вокруг продукта, так что каждый блок остается изолированным..
Несколько устройств могут оставаться подключенными к одной длинной полосе., или материал можно разрезать на более мелкие полоски в соответствии с требуемой конфигурацией упаковки.. Упаковка обычно относительно плоская, поскольку гибкие перемычки повторяют общую форму вложенного продукта..
Ключевой конструктивной особенностью является то, что изделие заключено непосредственно между двумя полотнами.. Стрип-упаковка не начинается с формирования отдельного кармана для каждой таблетки или капсулы..
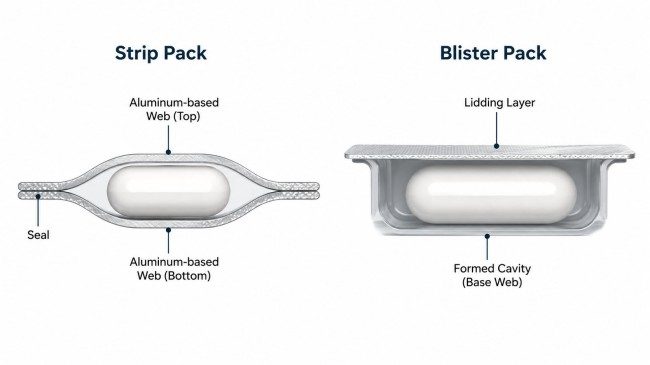
В этом основное отличие стрип-упаковки от обычной блистерной упаковки.. В блистерной упаковке, формовочное полотно сначала формуется в полости. Продукты помещаются в эти полости., и затем поверх них наклеивается укрывной материал.. В стрип-упаковке, продукт находится между двумя полотнами, а материал, окружающий его, запечатан.
Таким образом, готовая стрип-упаковка сочетает в себе три основных элемента.:
- таблетка или капсула в упаковке;
- две гибкие упаковочные ленты, окружающие продукт;
- герметичная зона, которая разделяет и окружает каждую единицу.
Эту структуру можно адаптировать к различным продуктам и макетам упаковки., но размеры продукта, упаковочный материал, конструкция фидера, уплотнительное устройство, и настройки машины по-прежнему должны работать вместе.
Как изготавливаются стрип-упаковки? Процесс упаковки полосок, шаг за шагом
Коммерческий полосовая упаковка обычно представляет собой непрерывный процесс. Два упаковочных полотна перемещаются по линии во время подачи продукции., закрытый, запечатанный, передовой, и резать в синхронизированной последовательности.
1. Расслабьтесь и направляйте упаковочные сети
Два рулона упаковочного материала устанавливаются на машину и направляются к зоне запечатывания..
Стабильное натяжение и отслеживание полотна помогают поддерживать выравнивание обоих слоев до того, как они соприкоснутся вокруг продукта.. Когда используется печатный материал, контроль регистрации обеспечивает соответствие рисунка печати предполагаемому положению упаковки и обрезки..
2. Подавайте таблетки или капсулы на место
Система подачи разделяет продукты и направляет их в нужные места между двумя полотнами..
Размеры планшета, размер капсулы, состояние поверхности, осколки или пыль, скорость производства, и расположение упаковки — все это влияет на поведение при кормлении. Цель состоит в том, чтобы каждый продукт достигал зоны запечатывания в правильном положении без ненужных ударов или сжатия..
Поэтому конструкция дозатора должна соответствовать продукту, а не относиться к каждой таблетке или капсуле так, как будто она будет вести себя одинаково..
3. Объедините продукт двумя паутинами
После кормления, две упаковочные ленты сходятся вокруг таблетки или капсулы.
Продукт занимает пространство между полотнами, в то время как окружающий материал обеспечивает площадь, необходимую для герметизации. Расстояние между продуктами и предполагаемая компоновка упаковки определяют, сколько материала остается между соседними единицами..
Нет отдельной формовочной станции, создающей блистерные полости перед наполнением.. Это этап, который придает ленточной упаковке ее характерную структуру..
4. Запечатайте паутину вокруг каждого продукта
Парные перемычки проходят через секцию уплотнения., где тепло и давление активируют герметичные слои вокруг каждого продукта.
Качество уплотнения зависит от нескольких взаимодействующих факторов.:
- упаковочный материал;
- температура уплотнения;
- давление;
- время контакта;
- скорость машины;
- состояние сети;
- позиция продукта.
Само по себе повышение температуры уплотнения не является надежным решением проблемы слабого уплотнения.. Если распределение давления, совместимость материалов, время контакта, или выравнивание полотна не подходит, проблема может остаться или может появиться другая проблема.
Для гибких барьерных материалов, Прочность уплотнения можно оценить с помощью установленных методов испытаний, таких как АСТМ Ф88/Ф88М, который измеряет силу, необходимую для отделения герметичного интерфейса.
5. Охладите и стабилизируйте запечатанный материал
После герметизации, полотно продолжает движение по линии, в то время как запечатанные участки остывают и стабилизируются.
Требования к охлаждению зависят от упаковочного материала., условия уплотнения, скорость производства, и конструкция машины. В непрерывном производстве, управление теплом вокруг области уплотнения также помогает поддерживать стабильные рабочие условия в течение длительных периодов эксплуатации..
6. Продвигать, Зарегистрироваться, и подготавливаем полосу к резке
Запечатанное полотно вытягивается вперед контролируемым движением..
Тяга должна оставаться синхронизированной со станциями выше и ниже по течению.. В зависимости от дизайна упаковки, этот этап также может включать пакетное кодирование, регистрация печатной марки, отступ, или подготовка мест разрыва.
Точное перемещение полотна имеет большое значение, поскольку последующие станции работают с позиции получаемого материала.. Если положение веб-сайта смещается, окончательная позиция печати или обрезки также может смещаться.
7. Разрежьте полосу и соберите обрезки
Непрерывный запечатанный материал разрезается на полосы необходимой длины или формата упаковки..
Обрезки, созданные выбранным макетом, можно собирать отдельно, чтобы они не мешали готовым упаковкам.. Готовые полоски готовы к проверке и дальнейшим операциям, таким как упаковка в картонные коробки..
Весь процесс можно резюмировать как:
размотка → подача → позиционирование → запечатывание → охлаждение → тяга и регистрация → резка
Каждый этап выполняет свою функцию, но готовый стрип-пакет зависит от совместной работы этих этапов.
Как машина для упаковки в стрип контролирует процесс?
Упаковочная машина в полоску, на некоторых рынках также называется двойной упаковочной машиной из мягкого алюминия., координирует механические и термические операции, необходимые для превращения отдельных таблеток или капсул и двух непрерывных упаковочных полотен в готовые стрип-упаковки..
Четыре направления оказывают особенно сильное влияние на производство.
Кормление и позиционирование продукта
Раздел подачи контролирует, как продукты попадают на веб-путь..
Плохая подача может привести к получению смещенных по центру продуктов., пропущенные позиции, или повреждение продукта перед запечатыванием. Поток продукта, регулировка питателя, размеры продукта, осколки или пыль, Поэтому при возникновении проблем с подачей и рабочую скорость следует рассматривать вместе..
Условия уплотнения
Секция уплотнения применяет тепло и давление, необходимые для выбранной структуры материала..
Правильный рабочий диапазон зависит от пленки или ламината., скорость машины, время контакта, давление, и макет упаковки. Цель состоит в том, чтобы создать подходящую герметизацию без излишней нагрузки на упаковочный материал или вложенный продукт..
Веб-тракция и синхронизация
Система Traction перемещает запечатанное полотно через последующие станции..
Последовательное движение полотна поддерживает расстояние между продуктами, распечатанная регистрация, отступ, и резка. Таким образом, видимая проблема с положением резки может возникнуть на более раннем этапе пути материала, а не на самой фрезе..
Охлаждение и резка
Охлаждение поддерживает запечатанный материал перед окончательной резкой., в то время как система резки разделяет непрерывное полотно на пакеты заданного формата..
Сервоуправляемая резка обеспечивает точный контроль над процессом резки., но точное позиционирование все равно зависит от стабильной тяги и регистрации вверх по течению.
Общие симптомы часто можно отнести к нескольким связанным областям процесса, а не к одной настройке машины.:
| Производственный симптом | Области, которые следует проверить в первую очередь |
| Продукт смещен от центра | Кормление, поток продукта, время, веб-позиция |
| Продукт поврежден | Путь подачи, умение обращаться, настройка зоны уплотнения |
| Уплотнение слабое или неровное | Материал, температура, давление, время контакта, состояние сети |
| Распечатайте или обрежьте отклонения положения | Регистрация, тяга, натяжение паутины, синхронизация |
| Закрепление изменений в долгосрочной перспективе | Отопительный баланс, охлаждение, материальное поведение, скорость машины |
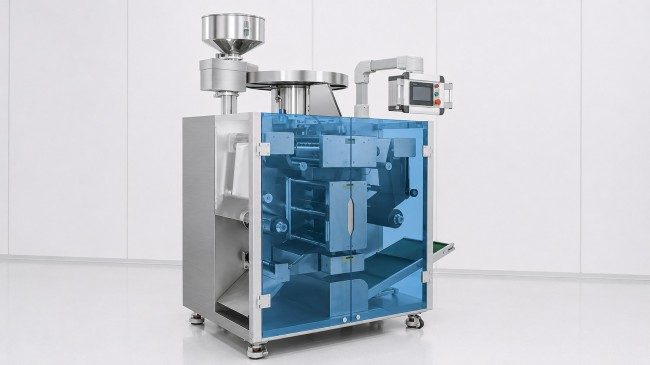
Автоматическая упаковочная машина RD-SAP-300L компании Ruida Packing объединяет подачу, фильм тяга, уплотнение, регистрация, резка, и утилизация отходов в одном непрерывном процессе. Его конструкция также решает практические проблемы, такие как перекос продукта., слабые уплотнения, повреждение продукта, и устранение несоответствий при производстве стрип-упаковки.
Ленточные упаковочные материалы и применение продуктов
Стрип-упаковка обычно используется для таблеток и капсул., но сам по себе тип продукта не определяет, подходит ли формат.
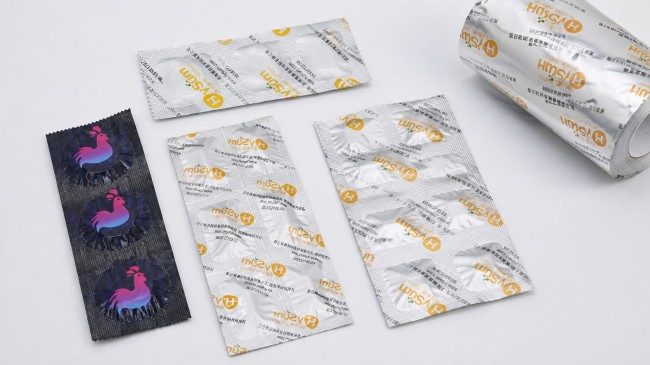
Размеры продукта, хрупкость, чувствительность к влаге или свету, требуемый срок годности, метод открытия, условия хранения, упаковочный материал, и производственная среда влияют на окончательную спецификацию.
В гибких стрип-упаковках можно использовать термосвариваемые полимерные пленки., ламинированные конструкции, или ламинаты на основе алюминия. Герметизируемые слои должны соответствовать предполагаемому процессу герметизации., в то время как вся структура должна обеспечивать барьерные характеристики, установленные для упакованного продукта..
Влага, кислород, и эффективность светового барьера зависит от полной структуры материала, толщина, дизайн уплотнения, качество изготовления, и условия хранения.
Для фармацевтическая упаковка, полная система упаковки также должна быть совместима с продуктом. FDA guidance on container-closure systems addresses characteristics such as protection, совместимость, безопасность, and performance, while USP General Chapter <659> covers packaging and storage requirements.
Strip Packaging vs Blister Packaging: В чем разница?
Strip packaging and blister packaging can both provide individually enclosed tablets or capsules, but their package structures and production sequences are different.
| Фактор | Strip Packaging | Блистерная упаковка |
| Basic structure | Product enclosed between two flexible webs | Product placed inside a formed cavity |
| Cavity forming | No separate cavity-forming stage | Cavities are formed before filling |
| Typical profile | Relatively flat | Raised cavities |
| Product visibility | Often limited with opaque laminates | Transparent forming webs can show the product |
| Material options | Flexible films and laminates, including aluminum-based structures | Thermoformed plastic structures or cold-form aluminum systems |
| Core process | Подача → запечатывание → продвижение → резка | Форма → подача → запечатывание → продвижение → резка |
| Размещение продукта | Гибкая сетка окружает продукт | Геометрия полости спроектирована вокруг продукта |
Ни один из форматов не является автоматически лучшим.
Упаковка полосами является практичным вариантом, когда требуемая защита продукта может быть достигнута с помощью подходящей гибкой структуры материала, а формат упаковки соответствует плану производства и последующей упаковки..
Блистерная упаковка полезна, когда предпочтительна определенная полость., когда видимость продукта ценна, или когда блистерная структура, полученная термоформованием или холодным формованием, лучше соответствует требуемым барьерным и презентационным требованиям..
Для продуктов, чувствительных к влаге или свету, решение должно основываться на всей системе упаковки, а не на словах полоска, волдырь, пластик, или алюминий. Структура материала, целостность уплотнения, совместимость продукта, условия хранения, производственный контроль, и последующая обработка — все это способствует повышению производительности упаковки..
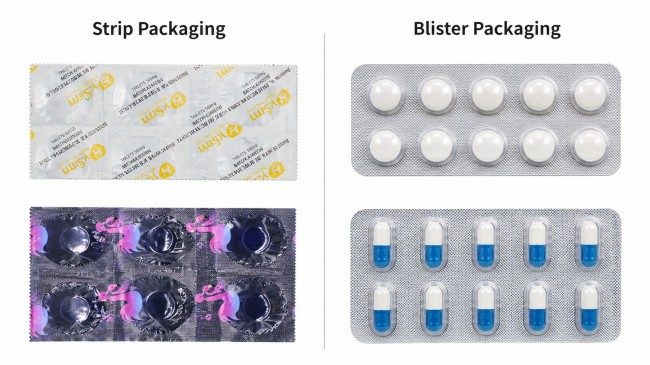
Производственное оборудование также отличается.. Упаковочная машина в полоску ориентирована на подачу продукции между двумя полотнами., уплотнение, тяга, и резка. А блистерная упаковочная машина добавляет этап формования перед подачей продукта, что меняет как компоновку машины, так и последовательность упаковки.
Таким образом, стрип-упаковку понимают как структуру упаковки, так и производственный процесс.. Готовая упаковка стрип создается путем выбора материала., подача продукта, уплотнение, контролируемое движение паутины, охлаждение, и резка, работая вместе.
Часто задаваемые вопросы
-
Что такое стрип-упаковка?
В полосковой упаковке находится таблетка., капсула, или аналогичный твердый продукт между двумя гибкими упаковочными полотнами. Полотна герметизируются вокруг каждого продукта, образуя индивидуально закрытые блоки вдоль полосы..
-
Как изготавливаются стрип-упаковки?
Две упаковочные ленты разматываются и направляются через упаковочную машину, а между ними подаются таблетки или капсулы.. Полотна герметизируются вокруг продуктов., продвинулся через линию, и нарезаем на полоски необходимого формата.
-
Чем отличается стрип-упаковка от блистерной упаковки??
Ленточная упаковка заключает продукт непосредственно между гибкими лентами.. Блистерная упаковка сначала образует полость, помещает в него продукт, а затем герметизирует полость укрывочным материалом.
-
Можно ли упаковывать таблетки и капсулы в стрип-упаковки??
Да. Таблетки и капсулы можно использовать в полосковой упаковке, когда устройство подачи, расстояние между продуктами, упаковочный материал, уплотнительное устройство, и формат упаковки подходят для продукта.
-
Что делает машина для упаковки в стрип-упаковку?
Машина для упаковки в стрип координирует подачу продукта, веб-движение, уплотнение, охлаждение, регистрация или отступ, где это необходимо, резка, и обработка обрезков для производства готовых стрип-упаковок.
-
Подходит ли полосовая упаковка для чувствительных к влаге таблеток??
Это возможно, когда выбранная структура материала и уплотнение обеспечивают необходимую влагонепроницаемость для продукта и предполагаемых условий его хранения.. Пригодность следует оценивать с использованием всей упаковочной системы, а не только формата полосок..
Ссылки
- НАС. Управление по контролю за продуктами и лекарствами. Системы укупорки контейнеров для упаковки лекарственных и биологических препаратов для человека: Руководство для промышленности.
- Фармакопея США. Общая глава Фармакопеи США <659>, Требования к упаковке и хранению.
- Всемирная организация здравоохранения. Руководство по упаковке фармацевтической продукции, Серия технических докладов ВОЗ №. 902, Приложение 9.
- АСТМ Интернешнл. АСТМ Ф88/Ф88М, Стандартный метод испытания прочности уплотнения гибких барьерных материалов.