Straty w produkcji farmaceutycznej nie wynikają wyłącznie z poważnych awarii sprzętu. A prasa tabletkowa może pozostać w pracy, podczas gdy niestabilne podawanie zmniejsza wydajność. A maszyna do pakowania w blistry może pracować przez większą część zmiany, ale traci wydajność z powodu powtarzających się krótkich postojów, puste jamy, lub wady uszczelnienia. Linia zliczania kapsułek tabletek może dokładnie liczyć, ale nadal nie trafia w cel, gdy sekcja zamykania lub pakowania w kartony staje się wąskim gardłem.
Ogólna skuteczność sprzętu, powszechnie skracane do OEE, mierzy, jak skutecznie zaplanowany czas produkcji jest przekształcany w akceptowalną wydajność przy określonym tempie operacyjnym. Łączy w sobie trzy czynniki: dostępność, wydajność, i jakość.
Oddzielając przestoje, utrata prędkości, i odrzucone dane wyjściowe, OEE pomaga zespołom produkcyjnym zidentyfikować miejsca utraty wydajności. Jego wartość nie polega na samym wytwarzaniu wysokiego procentu, ale w kierowaniu uwagi na powtarzające się straty, które można zbadać i poprawić.
Jaka jest ogólna efektywność sprzętu w produkcji farmaceutycznej?
Ogólna efektywność sprzętu mierzy część planowanego czasu produkcji, która pozwala wytworzyć akceptowalne jednostki przy określonej szybkości produkcji.
OEE = dostępność × wydajność × jakość
Każdy czynnik reprezentuje inną stratę produkcyjną.
| Współczynnik OEE | Co mierzy | Typowe straty |
| Dostępność | Czy sprzęt działał w zaplanowanym czasie produkcji | Awarie, długie korekty, przesiadki, materiał czeka, i wydłużone przystanki |
| Wydajność | Czy sprzęt jest produkowany w określonym tempie podczas pracy | Drobne przystanki, niestabilne karmienie, zmniejszona prędkość, głód na górze, i blokadę w dole strumienia |
| Jakość | Ile wyników spełniło kryteria akceptacji | Startup odrzuca, produkty uszkodzone, niekompletne paczki, błędne obliczenia, i wady uszczelnień |
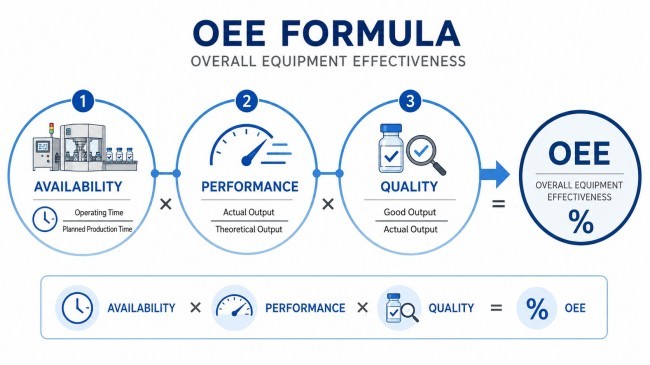
ISO 22400 zapewnia ramy dla definiowania wskaźników KPI operacji produkcyjnych i ich elementów obliczeniowych. OEE jest zatem wskaźnikiem wydajności produkcji, nie jest kryterium dopuszczenia produktu ani dowodem na to, że maszyna jest zgodna z GMP. ICH Q10 umieszcza monitorowanie wydajności procesu i jakości produktu w szerszym systemie jakości farmaceutycznej, nie ustanawia jednak uniwersalnego celu OEE.
Dostępność
Dostępność porównuje rzeczywisty czas pracy z planowanym czasem produkcji:
Dostępność = Czas realizacji ÷ Planowany czas produkcji
Kalkulacja opiera się na spójnym określeniu planowanego czasu produkcji. Producent powinien określić sposób planowania przerw, konserwacja zapobiegawcza, czyszczenie, prześwit linii, przesiadki, oraz okresy bez zlecenia produkcyjnego są traktowane. Changing these rules between reports creates misleading comparisons.
Required cleaning and quality activities should not be shortened to improve the score. Teams should instead investigate avoidable delays around those activities, such as missing tools, unavailable change parts, late material preparation, or poor coordination between departments.
Wydajność
Performance compares actual output with the output expected during recorded run time:
Performance = Actual Output ÷ Expected Output During Run Time
A machine can lose performance without a long stop. Repeated interruptions lasting only a few seconds can remove substantial output from a shift. Examples include inconsistent capsule separation in a maszyna do napełniania kapsułek, product-feeding gaps on a blister packaging machine, fallen bottles on a conveyor, or cartons that fail to open correctly.
Stopa referencyjna musi być realistyczna i spójna. Maksymalna prędkość podana w specyfikacji sprzętu nie jest automatycznie odpowiednia dla każdego produktu. Rozmiar kapsułki, przepływ proszku, wymiary tabletu, formacie opakowania, materialne zachowanie, ustawienia inspekcji, i wydajność dalszych etapów procesu wpływają na niezawodną prędkość procesu.
Użycie nierealistycznego maksimum sprawia, że wydajność wydaje się sztucznie niska. Zmniejszanie wartości odniesienia w przypadku spadku produkcji ukrywa rzeczywiste straty. Zakład powinien definiować możliwą do obrony stawkę dla każdego produktu i formatu w normalnych warunkach działania.
Jakość
Jakość porównuje akceptowalną wydajność z całkowitą produkcją:
Jakość = Dobra liczba ÷ Całkowita liczba
Straty jakościowe obejmują odrzuty powstałe podczas rozruchu i normalnej produkcji. Na linii blistra, obejmują puste ubytki, uszkodzone paczki, niekompletne uszczelki, lub nieprawidłowe cięcie. Na linia do liczenia tabletek i kapsułek, they include incorrect quantities, brak czapek, failed seals, or packs removed during downstream inspection.
A rejected unit does not automatically prove that one machine caused the defect. Product condition, incoming materials, ustawienia procesu, inspection limits, equipment condition, and operator adjustments all belong in the root-cause analysis.
How Is OEE Calculated on a Pharmaceutical Packaging Line?
Consider a blister packaging and cartoning line operating during an eight-hour shift. After scheduled breaks and planned non-production activities are excluded, the line has 450 minutes of planned production time.
- Planned production time: 450 protokół
- Recorded downtime: 45 protokół
- Run time: 405 protokół
- Defined production rate: 200 opakowań blistrowych na minutę
- Total output: 72,900 paczki
- Good output: 71,442 paczki
Availability is:
405 ÷ 450 = 90%
Expected output during 405 minutes is 81,000 paczki, so performance is:
72,900 ÷ 81,000 = 90%
Quality is:
71,442 ÷ 72,900 = 98%
The final OEE is:
90% × 90% × 98% = 79.4%
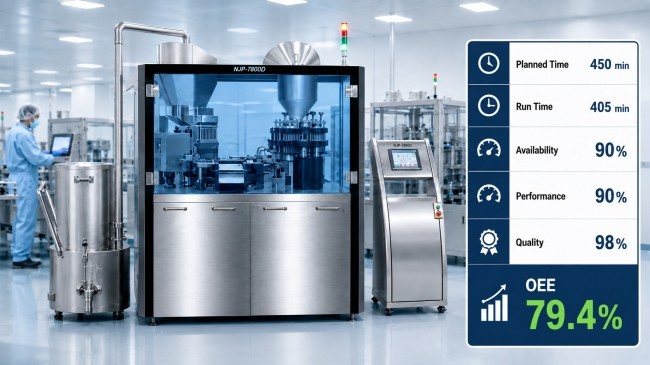
Wyniki trzech składowych pokazują, że jakość jest stosunkowo silna, natomiast dostępność i wydajność powodują większe straty. Nie oznacza to, że konserwacja jest jedynym priorytetem. The 45 minuty przestoju należy najpierw podzielić na awarie, zmiany formatu, opóźnienia w sprzątaniu, materiał czeka, i czas regulacji.
Wynik wydajności również wymaga kontekstu. Może to wynikać ze stałego zmniejszania prędkości, częste krótkie przystanki, lub oba. Historie alarmów, liczniki maszynowe, rekordy przestojów, informacje o partii, i obserwacje operatora są potrzebne, aby odsetek ten stał się użytecznym badaniem.
Gdzie dochodzi do utraty OEE w produkcji farmaceutycznej?
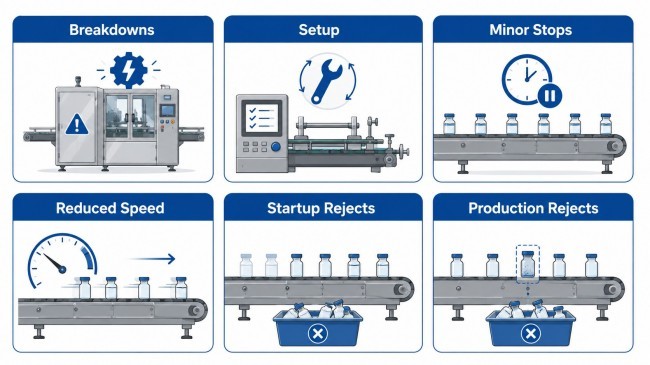
Tradycyjny model sześciu strat jest przydatny, gdy każda kategoria odzwierciedla rzeczywisty proces.
1. Awarie sprzętu
Mechaniczny, elektryczny, pneumatyczny, kontrola, a awarie czujników zmniejszają dostępność. Analiza powinna uwzględniać zarówno czas trwania, jak i powtarzalność. Krótka usterka powtarzana na każdej zmianie może spowodować usunięcie większej liczby rocznej produkcji niż jedna izolowana awaria.
2. Konfiguracja i regulacja
Przesiadki, wymiana oprzyrządowania, zmiany części formatu, regulacja parametrów, czyszczenie, i prześwit linii mogą zająć zaplanowany czas produkcji. Wiele z tych działań jest koniecznych. Doskonalenie powinno koncentrować się na przygotowaniu, sekwencja zadań, organizacja narzędzi, weryfikacja, i przekazanie zamiast omijać wymagane kontrole.
3. Drobne przystanki
Krótkie przerwy zmniejszają wydajność i często są zaniżone, ponieważ operatorzy szybko je usuwają. Mostkowanie tabletu, błędy separacji kapsułek, luki w karmieniu pęcherzy, gromadzenie się butelek, dżemy ulotkowe, częstymi przykładami są awarie związane z otwieraniem kartonów.
4. Zmniejszona prędkość
Maszyna może pracować poniżej określonej wydajności ze względu na różnice w materiale, zużyte części, niestabilne karmienie, ustawienia konserwatywne, niestabilność inspekcji, lub słaba koordynacja pomiędzy podłączonymi maszynami. Szybsze uruchomienie jednej maszyny może zmniejszyć wydajność linii, jeśli powoduje to zatory lub większą liczbę odrzutów.
5. Startup odrzuca
Wyjście generowane podczas stabilizacji ustawień po uruchomieniu lub zmianie powoduje obniżenie jakości. Powtarzalna instalacja oprzyrządowania, transfer parametrów, przygotowanie materiału, oraz kontrole pierwszej sztuki zmniejszają tę stratę bez osłabiania kryteriów akceptacji.
6. Odrzuty produkcyjne
Odrzuty podczas ciągłej pracy obejmują produkty uszkodzone, niekompletne opakowania blistrowe, nieprawidłowe zliczenie butelek, brakujące elementy, słabe uszczelnienia, i odrzuconych kartonów. Dane z inspekcji powinny odróżniać wady potwierdzone od fałszywych odrzuceń.
ICH Q10 kładzie nacisk na wykorzystanie informacji o procesie i produkcie w celu identyfikacji źródeł różnic i wspierania ciągłego doskonalenia. OEE dostarcza dane operacyjne, ale zapisy odchyleń, wyniki jakościowe, historia konserwacji, a istotne informacje pozostają niezbędne do pełnego dochodzenia.
Jak producenci farmaceutyków mogą poprawić OEE?
Poprawę należy rozpocząć od najsłabszego elementu OEE i największej powtarzającej się straty, nie przy ogólnym zapotrzebowaniu na większą prędkość maszyny.
Ustanów spójne reguły dotyczące danych
Zdefiniuj planowany czas produkcji, czas pracy, całkowita liczba, dobre liczenie, prędkość referencyjna, i zatrzymaj kategorie przed porównaniem sprzętu, produkty, lub zmiany. Zautomatyzowane zbieranie zmniejsza luki w zapisach, nie koryguje jednak niejasnych definicji.
Nadaj priorytet stratom według częstotliwości i czasu trwania
Uszereguj przestoje i mniejsze przestoje według całkowitego czasu trwania i powtarzalności. Dwuminutowa przerwa powtórzona trzydzieści razy zasługuje na więcej uwagi niż pojedyncza dwudziestominutowa przerwa. Produkcja, konserwacja, i inżynieria powinni stosować spójne opisy usterek, aby jeden problem nie był podzielony na kilka niejasnych kodów.
Popraw przygotowanie do wymiany
Ulepszenie przezbrojenia rozpoczyna się przed zakończeniem bieżącej partii. Części zamienne powinny być czyste, zweryfikowane, kompletny, i ustawione do użycia. Narzędzia, dokumenty, przybory, i próbki kontrolne również powinny być gotowe.
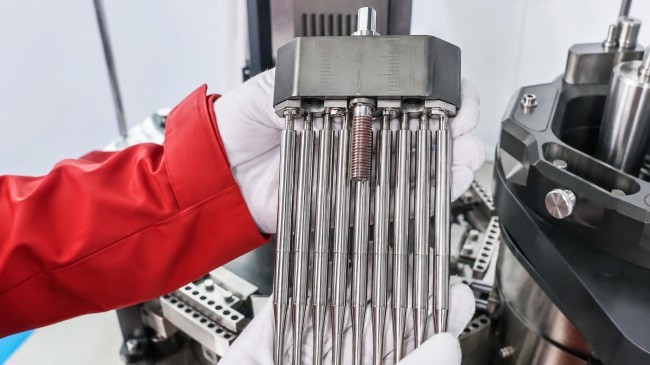
Konstrukcja sprzętu może zwiększyć efektywność wymiany, gdy części formatowe są dostępne, a etapy wymiany są powtarzalne. Na przykład, automatyczna maszyna do napełniania kapsułek Ruida Packing NJP-1500D wykorzystuje wysuwany uchwyt na pręt napełniający i modułowe oprzyrządowanie zaprojektowane do obsługi zmian form w ciągu około 15 protokół. Rzeczywisty czas wymiany nadal zależy od przygotowania, wymagania dotyczące czyszczenia, rozmiar kapsułki, doświadczenie operatora, i procedury weryfikacji.
Celem nie jest możliwie najkrótsza wymiana waluty. Jest to powtarzalny proces przywracający stabilność, akceptowalna produkcja przy mniejszej liczbie poprawek i mniejszej liczbie odrzutów na początku.
Rejestruj drobne zatrzymania i utratę prędkości
Dzienniki zdarzeń maszynowych, praktyczne kody zatrzymania operatora, i przeglądy zmian powinny rozróżniać karmienie, produkt, tworzywo, kontrola, pod prąd, i dalsze przyczyny. Zbyt wiele kategorii powoduje, że raportowanie jest niespójne, podczas gdy szerokie kategorie ukrywają przydatne szczegóły.
Zrównoważ całą linię
Ulepszenia na poziomie maszyny nie zawsze zwiększają produkcję nadającą się do sprzedaży. Maszyna do liczenia kapsułek w tabletkach może podawać butelki szybciej, niż zakręcarka może je przetworzyć. Maszyna pakująca w blistry może przeciążyć a maszyna do pakowania w blistry. Tabletkarka może produkować w sposób ciągły, podczas gdy znajdujący się za nią odpylacz lub wykrywacz metali ograniczają transfer.
Analiza liniowa powinna zidentyfikować rzeczywiste ograniczenia i zmierzyć głód w górnym biegu rzeki, blokada dolna, użycie bufora, i odrzucić przepływ. Najcenniejszym ulepszeniem jest często lepsza koordynacja na interfejsach maszyn, a nie wyższa maksymalna prędkość dla jednej jednostki.
Chroń jakość produktu
Projekt OEE nie powinien rozluźniać limitów inspekcji, usuń wymagane kontrole, lub skróć zatwierdzone kontrole, aby zwiększyć wynik. Wytyczne FDA dotyczące systemów jakości umieszczają ciągłe doskonalenie w szerszym systemie wiedzy o procesach, obowiązki związane z jakością, i zgodność z CGMP; wydajność nie zastępuje jakości produktu.
Kiedy jakość spada, porównaj rodzaj wady, czas, seria, partia materiału, stan maszyny, i wynik kontroli. Oddziela to wzory związane ze sprzętem od materiału, proces, i problemy z konfiguracją.
Przeglądaj trendy zamiast izolowanych wyników
Dzienny wynik pomaga w zarządzaniu zmianami, ale decyzje procesowe i inwestycyjne wymagają trendów. Porównaj podobne produkty, formaty, rozmiary partii, i warunki pracy. Sprawdź dostępność, wydajność, and quality separately because a stable final score can hide improvement in one factor and decline in another.
Machine OEE and Production Line OEE Are Not the Same
Machine OEE measures losses within one equipment boundary. Line OEE measures acceptable output from the connected process.
A blister machine can show strong machine OEE while waiting for upstream product. A cartoning machine can record repeated stops caused by inconsistent packs arriving from the previous operation. Several machines can each report acceptable results while the complete line remains limited by one interface.
Do not calculate line OEE by averaging the OEE percentages of individual machines. Measure the line against its own planned time, defined rate, total output, and good output. Dane na poziomie maszyny wyjaśniają następnie, gdzie nastąpiła utrata linii.
Wniosek
Ogólna efektywność sprzętu w produkcji farmaceutycznej oddziela straty produkcyjne od dostępności, wydajność, i jakość. Wartość procentowa jest przydatna tylko wtedy, gdy zasady obliczeń pozostają spójne, a dane dotyczące strat prowadzą do dochodzenia.
OEE wspiera poprawę, gdy zespoły redukują powtarzające się przestoje, drobne przystanki, brak równowagi prędkości, i wady bez osłabiania procesu lub kontroli jakości. Możliwości sprzętu mają znaczenie, ale materiały, metody, konserwacja, ludzie, i integracja linii wspólnie decydują o wyniku końcowym.
Często zadawane pytania
Czy OEE jest wymagane przez GMP??
NIE. OEE to KPI produkcji, nie jest uniwersalnym wymogiem GMP ani testem dopuszczenia produktu. Firma decyduje, jak z niego skorzystać w ramach swojego systemu wydajności i doskonalenia.
Jaki jest dobry wynik OEE dla produkcji farmaceutycznej?
Nie ma jednej punktacji dla każdego procesu. Typ produktu, wielkość partii, częstotliwość czyszczenia, wzór zmiany, poziom automatyzacji, i zasady obliczeń wpływają na wynik. Spójny wewnętrzny poziom bazowy jest bardziej przydatny niż nieobsługiwany cel międzybranżowy.
Czy czas czyszczenia i wymiany powinien być wliczony do OEE?
Zależy to od udokumentowanej definicji planowanego czasu produkcji. Metoda powinna pozostać spójna w porównywalnych raportach. Wymaganych czynności nie należy usuwać ani skracać tylko po to, aby zwiększyć liczbę punktów.
Czy OEE może przekroczyć 100%?
Prawidłowo zdefiniowany OEE nie powinien przekraczać 100%. Wyższy wynik zwykle oznacza nieprawidłową prędkość odniesienia, granica czasu, licznik produkcji, lub formuła.
Czy szybsza maszyna zawsze poprawia OEE??
NIE. Wyższa prędkość poprawia wydajność tylko wtedy, gdy proces pozostaje stabilny, a podłączony sprzęt jest w stanie obsłużyć przepływ. Więcej dżemów, zablokowanie, odrzuca, lub przestoje mogą zmniejszyć OEE linii, nawet jeśli jedna maszyna działa szybciej.
Referencje
- ISO 22400-1 i ISO 22400-2, Kluczowe wskaźniki wydajności w zarządzaniu operacjami produkcyjnymi.
- Międzynarodowa Rada ds. Harmonizacji, System jakości farmaceutycznej ICH Q10.
- NAS. Food and Drug Administration, Podejście systemów jakości do aktualnych przepisów farmaceutycznych dotyczących dobrej praktyki produkcyjnej.