Las pérdidas de producción farmacéutica no se deben únicamente a fallos importantes en los equipos. A prensa de tabletas Puede permanecer en funcionamiento mientras la alimentación inestable reduce la producción.. A máquina de envasado en blíster puede funcionar durante la mayor parte de un turno pero pierde capacidad debido a paradas cortas repetidas, cavidades vacias, o defectos de sellado. Una línea de conteo de cápsulas de comprimidos puede contar con precisión pero aun así no alcanza su objetivo cuando la sección de taponado o encartonado se convierte en el cuello de botella..
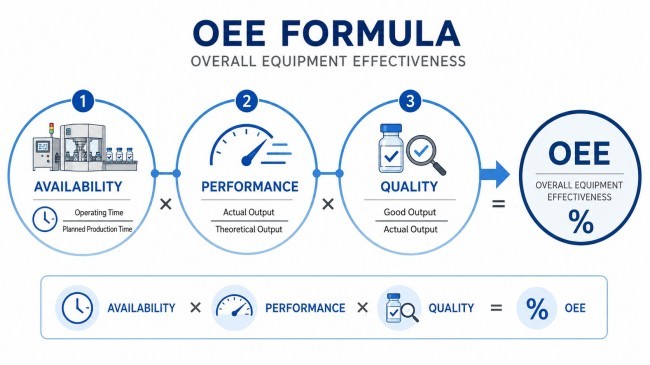
Efectividad general del equipo, comúnmente abreviado a OEE, Mide la eficacia con la que el tiempo de producción planificado se convierte en una producción aceptable a un ritmo operativo definido.. Combina tres factores: disponibilidad, actuación, y calidad.
Separando el tiempo de inactividad, pérdida de velocidad, y salida rechazada, OEE ayuda a los equipos de producción a identificar dónde se está perdiendo capacidad. Su valor no reside únicamente en producir un alto porcentaje, sino en dirigir la atención hacia pérdidas recurrentes que pueden ser investigadas y mejoradas..
¿Cuál es la eficacia general de los equipos en la fabricación farmacéutica??
La efectividad general del equipo mide la proporción del tiempo de producción planificado que produce unidades aceptables al ritmo de producción definido..
OEE = Disponibilidad × Rendimiento × Calidad
Cada factor representa una pérdida de producción diferente..
| factor OEE | que mide | Pérdidas típicas |
| Disponibilidad | Si el equipo estuvo funcionando durante el tiempo de producción planificado | Averías, ajustes largos, cambios, material esperando, y paradas prolongadas |
| Actuación | Si el equipo produjo al ritmo definido mientras estaba en funcionamiento | Paradas menores, alimentación inestable, velocidad reducida, hambruna aguas arriba, y bloqueo aguas abajo |
| Calidad | ¿Cuánta producción cumplió con los criterios de aceptación? | Rechazos de inicio, productos dañados, paquetes incompletos, recuentos incorrectos, y defectos de sellado |
ISO 22400 Proporciona un marco para definir los KPI de las operaciones de fabricación y sus elementos de cálculo.. Por tanto, la OEE es un indicador del rendimiento de la fabricación., No es un criterio de liberación del producto ni evidencia de que una máquina cumple con las GMP.. ICH Q10 coloca el monitoreo del desempeño del proceso y la calidad del producto dentro de un sistema de calidad farmacéutica más amplio, pero no establece un objetivo universal de OEE.
Disponibilidad
La disponibilidad compara el tiempo de ejecución real con el tiempo de producción planificado:
Disponibilidad = Tiempo de ejecución ÷ Tiempo de producción planificado
El cálculo depende de una definición coherente del tiempo de producción planificado.. Un fabricante debería definir cómo se programan los descansos., mantenimiento preventivo, limpieza, limpieza de línea, cambios, y los períodos sin una orden de producción se tratan. Cambiar estas reglas entre informes crea comparaciones engañosas.
Las actividades de limpieza y calidad requeridas no deben acortarse para mejorar la puntuación.. En cambio, los equipos deberían investigar retrasos evitables en torno a esas actividades., como herramientas faltantes, piezas de cambio no disponibles, preparación tardía del material, o mala coordinación entre departamentos.
Actuación
El rendimiento compara el resultado real con el resultado esperado durante el tiempo de ejecución registrado:
Rendimiento = Salida real ÷ Salida esperada durante el tiempo de ejecución
Una máquina puede perder rendimiento sin una parada prolongada. Las interrupciones repetidas que duran sólo unos segundos pueden eliminar una producción sustancial de un turno.. Los ejemplos incluyen separación inconsistente de cápsulas en un máquina llenadora de cápsulas, huecos de alimentación de producto en una máquina envasadora de blister, Botellas caídas en un transportador., o cajas que no se abren correctamente.
El tipo de referencia debe ser realista y coherente. La velocidad máxima en una especificación de equipo no es automáticamente apropiada para cada producto.. Tamaño de la cápsula, flujo de polvo, dimensiones de la tableta, formato de embalaje, comportamiento material, ajustes de inspección, y la capacidad aguas abajo afectan la velocidad que un proceso mantiene de manera confiable.
Usar un máximo poco realista hace que el rendimiento parezca artificialmente bajo. Reducir la referencia cada vez que cae la producción oculta pérdidas reales. El sitio debe definir una tarifa defendible para cada producto y formato en condiciones normales de operación..
Calidad
La calidad compara la producción aceptable con la producción total.:
Calidad = Buen Recuento ÷ Recuento Total
Las pérdidas de calidad incluyen los rechazos generados durante el arranque y la producción normal.. En una línea de ampolla, Incluyen cavidades vacías., paquetes dañados, sellos incompletos, o corte incorrecto. en un Línea de recuento de comprimidos y cápsulas., Incluyen cantidades incorrectas., tapas faltantes, sellos fallidos, o paquetes retirados durante la inspección posterior.
Una unidad rechazada no prueba automáticamente que una máquina haya causado el defecto. Condición del producto, materiales entrantes, configuración del proceso, límites de inspección, condición del equipo, y los ajustes del operador pertenecen todos al análisis de causa raíz.
¿Cómo se calcula el OEE en una línea de envasado farmacéutico??
Considere una línea de envasado en blister y estuchado que funciona durante un turno de ocho horas.. Después de los descansos programados y las actividades no productivas planificadas se excluyen., la línea tiene 450 minutos de tiempo de producción planificado.
- tiempo de producción planificado: 450 minutos
- Tiempo de inactividad registrado: 45 minutos
- tiempo de ejecución: 405 minutos
- Tasa de producción definida: 200 blisters por minuto
- Producción total: 72,900 paquetes
- Buen resultado: 71,442 paquetes
La disponibilidad es:
405 ÷ 450 = 90%
Producción esperada durante 405 minutos es 81,000 paquetes, entonces el rendimiento es:
72,900 ÷ 81,000 = 90%
La calidad es:
71,442 ÷ 72,900 = 98%
El OEE final es:
90% × 90% × 98% = 79.4%
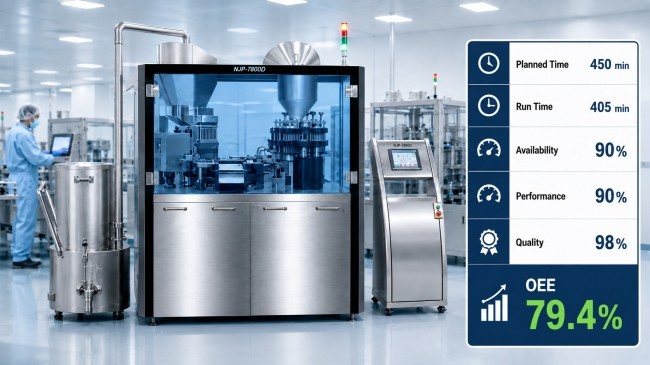
Las puntuaciones de los tres componentes muestran que la calidad es relativamente sólida., mientras que la disponibilidad y el rendimiento generan mayores pérdidas. Eso no prueba que el mantenimiento sea la única prioridad.. El 45 Los minutos de inactividad primero deben dividirse en averías., cambios de formato, retrasos en la limpieza, material esperando, y tiempo de ajuste.
La puntuación de desempeño también necesita contexto. Puede resultar de una reducción constante de la velocidad., paradas cortas frecuentes, o ambos. Historiales de alarmas, contadores de maquinas, registros de tiempo de inactividad, información del lote, y se necesitan observaciones del operador para convertir el porcentaje en una investigación útil.
¿Dónde se produce la pérdida de OEE en la fabricación de productos farmacéuticos??
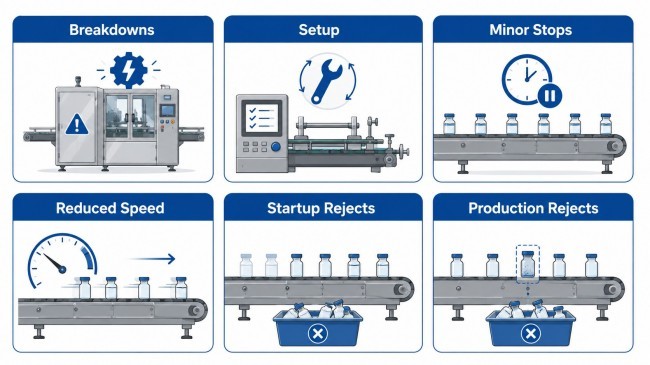
El modelo tradicional de seis pérdidas es útil cuando cada categoría refleja el proceso real..
1. Averías de equipos
Mecánico, eléctrico, neumático, control, y las fallas de los sensores reducen la disponibilidad. El análisis debe considerar tanto la duración como la recurrencia.. Una falla breve repetida en cada turno puede eliminar más producción anual que una avería aislada.
2. Configuración y ajuste
Cambios, reemplazo de herramientas, cambios de formato de parte, ajuste de parámetros, limpieza, y la limpieza de líneas puede ocupar el tiempo de producción planificado. Muchas de estas actividades son necesarias. La mejora debe centrarse en la preparación., secuencia de tareas, organización de herramientas, verificación, y entrega en lugar de eludir los controles requeridos.
3. Paradas menores
Las interrupciones breves reducen el rendimiento y, a menudo, no se notifican porque los operadores las solucionan rápidamente.. Puente de tableta, errores de separación de cápsulas, brechas de alimentación de ampollas, acumulación de botellas, mermeladas de folletos, y las fallas en la apertura de cajas son ejemplos comunes.
4. Velocidad reducida
Una máquina puede permanecer funcionando por debajo del ritmo definido debido a la variación del material., piezas desgastadas, alimentación inestable, entornos conservadores, inestabilidad de inspección, o mala coordinación entre máquinas conectadas. Hacer funcionar una máquina más rápido puede reducir la producción de la línea cuando crea congestión o más rechazos..
5. Rechazos de inicio
La producción producida mientras la configuración se estabiliza después del inicio o el cambio reduce la calidad. Instalación de herramientas repetible, transferencia de parámetros, preparación de materiales, y los controles de primera pieza reducen esta pérdida sin debilitar los criterios de aceptación.
6. Rechazos de producción
Los rechazos durante el funcionamiento constante incluyen productos dañados, blisters incompletos, recuentos de botellas incorrectos, componentes faltantes, sellos débiles, y cajas rechazadas. Los datos de inspección deben distinguir los defectos confirmados de los falsos rechazos..
ICH Q10 enfatiza el uso de información de procesos y productos para identificar fuentes de variación y respaldar la mejora continua. OEE aporta datos operativos, pero registros de desviación, resultados de calidad, historial de mantenimiento, y la información material sigue siendo necesaria para una investigación completa.
¿Cómo pueden los fabricantes farmacéuticos mejorar la OEE??
La mejora debería comenzar con el componente OEE más débil y la mayor pérdida recurrente., no con una demanda general de mayor velocidad de la máquina.
Establezca reglas de datos consistentes
Definir el tiempo de producción planificado., tiempo de ejecución, recuento total, buen conteo, velocidad de referencia, y detener las categorías antes de comparar equipos, productos, o turnos. La recopilación automatizada reduce las lagunas en el registro, pero no corrige definiciones poco claras.
Priorizar pérdidas por frecuencia y duración
Clasificar el tiempo de inactividad y las paradas menores por duración total y recurrencia. Una interrupción de dos minutos repetida treinta veces merece más atención que una parada aislada de veinte minutos.. Producción, mantenimiento, y la ingeniería debe utilizar descripciones de fallas consistentes para que un problema no se divida entre varios códigos vagos.
Mejorar la preparación para el cambio
La mejora del cambio comienza antes de que finalice el lote actual. Las piezas de cambio deben estar limpias., verificado, completo, y posicionado para su uso. Herramientas, documentos, materia, y las muestras de inspección también deben estar listas.
El diseño del equipo puede respaldar la eficiencia del cambio cuando las piezas de formato son accesibles y los pasos de reemplazo son repetibles.. Por ejemplo, La máquina llenadora automática de cápsulas Ruida Packing NJP-1500D utiliza un soporte de varilla de llenado extraíble y herramientas modulares diseñadas para soportar cambios de molde en aproximadamente 15 minutos. El tiempo real de cambio aún depende de la preparación., requisitos de limpieza, tamaño de la cápsula, experiencia del operador, y procedimientos de verificación.
El objetivo no es el cambio más corto posible. Es un proceso repetible que restaura la estabilidad., Producción aceptable con menos ajustes y menos rechazos iniciales..
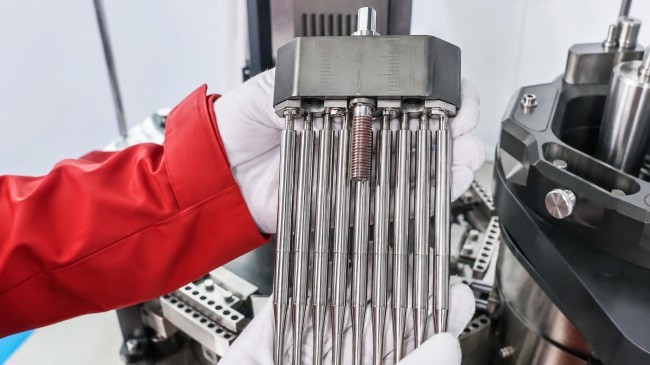
Capture paradas menores y pérdida de velocidad
Registros de eventos de la máquina, códigos prácticos de parada del operador, y las revisiones de turnos deben distinguir la alimentación, producto, material, inspección, río arriba, y causas posteriores. Demasiadas categorías hacen que los informes sean inconsistentes, mientras que las categorías amplias ocultan detalles útiles.
Equilibra la línea completa
Las mejoras a nivel de máquina no siempre aumentan la producción vendible. Una máquina contadora de cápsulas de tabletas puede alimentar botellas más rápido de lo que una taponadora puede procesarlas. Una máquina envasadora de blister puede sobrecargar una máquina de encartonado de blísteres. Una prensa de tabletas puede producir de manera constante, mientras que un desempolvador o un detector de metales posterior limita la transferencia..
El análisis de línea debe identificar la limitación real y medir la hambruna aguas arriba., bloqueo aguas abajo, uso de buffer, y rechazar el flujo. La mejora más valiosa suele ser una mejor coordinación en las interfaces de la máquina en lugar de una velocidad máxima más alta para una unidad..
Proteger la calidad del producto
Un proyecto OEE no debería relajar los límites de inspección, eliminar los controles requeridos, o acortar los controles aprobados para aumentar la puntuación. La guía de sistemas de calidad de la FDA sitúa la mejora continua dentro de un sistema más amplio de conocimiento de procesos., responsabilidades de calidad, y cumplimiento de CGMP; La eficiencia no reemplaza la calidad del producto..
Cuando la calidad cae, comparar tipo de defecto, tiempo, lote, lote de materiales, estado de la máquina, y resultado de la inspección. Esto separa los patrones relacionados con el equipo del material., proceso, y problemas de configuración.
Revisar tendencias en lugar de puntuaciones aisladas
Una puntuación diaria apoya la gestión de turnos, pero las decisiones de proceso y de inversión requieren tendencias. Comparar productos similares, formatos, tamaños de lote, y condiciones de funcionamiento. Revisar disponibilidad, actuación, y calidad por separado porque una puntuación final estable puede ocultar una mejora en un factor y una disminución en otro..
El OEE de la máquina y el OEE de la línea de producción no son lo mismo
La OEE de la máquina mide las pérdidas dentro de los límites de un equipo. La línea OEE mide el rendimiento aceptable del proceso conectado.
Una máquina blister puede mostrar una OEE fuerte mientras espera el producto aguas arriba. Una máquina estuchadora puede registrar paradas repetidas causadas por paquetes inconsistentes que llegan de la operación anterior.. Varias máquinas pueden reportar resultados aceptables cada una, mientras que la línea completa permanece limitada por una interfaz.
No calcule el OEE de línea promediando los porcentajes de OEE de máquinas individuales. Mida la línea contra su propio tiempo planificado., tasa definida, producción total, y buen resultado. Los datos a nivel de máquina luego explican dónde ocurrió la pérdida de línea..
Conclusión
La eficacia general de los equipos en la fabricación farmacéutica separa la pérdida de producción en disponibilidad, actuación, y calidad. El porcentaje es útil sólo cuando las reglas de cálculo siguen siendo consistentes y los datos de pérdida dan lugar a una investigación..
OEE apoya la mejora cuando los equipos reducen el tiempo de inactividad recurrente, paradas menores, desequilibrio de velocidad, y defectos sin debilitar el proceso o los controles de calidad.. La capacidad del equipo importa, pero materiales, metodos, mantenimiento, gente, y la integración de líneas determinan el resultado final juntos.
Preguntas frecuentes
¿Es OEE requerido por GMP??
No. OEE es un KPI de fabricación, no es un requisito universal de GMP ni una prueba de lanzamiento del producto. Una empresa decide cómo utilizarlo dentro de su sistema de desempeño y mejora..
¿Qué es una buena puntuación OEE para la fabricación de productos farmacéuticos??
No existe una puntuación única para cada proceso. tipo de producto, tamaño del lote, frecuencia de limpieza, patrón de cambio, nivel de automatización, y las reglas de cálculo afectan el resultado. Una línea de base interna consistente es más útil que un objetivo intersectorial no respaldado.
¿Debería incluirse el tiempo de limpieza y cambio en el OEE??
Depende de la definición documentada del tiempo de producción planificado.. El método debe seguir siendo consistente en informes comparables.. Las actividades requeridas no deben eliminarse ni acortarse simplemente para aumentar la puntuación..
¿Puede exceder la OEE? 100%?
Un OEE correctamente definido no debe exceder 100%. Un resultado más alto suele indicar una velocidad de referencia incorrecta, límite de tiempo, recuento de producción, o fórmula.
¿Una máquina más rápida siempre mejora el OEE??
No. Una velocidad más alta mejora la producción solo cuando el proceso permanece estable y el equipo conectado puede manejar el flujo.. Más mermeladas, bloqueo, rechaza, o el tiempo de inactividad puede reducir el OEE de la línea incluso cuando una máquina funciona más rápido.
Referencias
- ISO 22400-1 y ISO 22400-2, Indicadores clave de rendimiento para la gestión de operaciones de fabricación.
- Consejo Internacional de Armonización, Sistema de calidad farmacéutica ICH Q10.
- A NOSOTROS. Administración de Alimentos y Medicamentos, Enfoque de sistemas de calidad en productos farmacéuticos Normas vigentes sobre buenas prácticas de fabricación.