Blister ambalaj makineleri bir dünyanın nabzıdır katı doz paketleme hattı, boşluklar oluşturma, tablet veya kapsül besleme, uygulamak kapatma folyosu, ve bitmiş paketlerin kesme ve boşaltma yönünde taşınması. Bu ritim kaydığında, zayıf mühürler, hatalı biçimlendirilmiş boşluklar, boş cepler, folyo kırışıklıkları, ve kayıt hataları hızla reddedilmelere neden olabilir, aksama süresi, ve atık ambalaj malzemesi. Sızdırmazlık arızaları özel ilgiyi hak eder çünkü bir paket normal görünebilirken bariyer performansı zaten tehlikeye girebilir. Yararlı bir atölye kuralı, önce dört şeye dikkat etmektir: sıcaklık, basınç, hareket, ve önemli; yinelenen birçok hata, en az birinde ipucu bırakıyor.
Etkili kabarcıklı paketleme makinesi sorunlarını giderme, deneme-yanılma ayarlamalarına güvenmek yerine bu ipuçlarını takip eder. Aşağıdaki bölümler genel ambalajı kapsamaktadır, mekanik, fayda, ve bir kabarcıklı paketleme makinesinde bulunan kontrol hataları, pratik kontroller ve tekrarlayan arızaların daha derin bir bakım veya makine tasarımı sorununu işaret etmeye başladığı nokta ile birlikte.
Güvenlik notu: Takımları incelemeden önce, silindirler, sızdırmazlık bileşenleri, kesme parçaları, veya elektrik sistemleri, makineyi üreticinin talimatlarına ve tesisinizin güvenlik prosedürlerine göre durdurun ve izole edin. Sorun giderme sırasında asla korumaları veya güvenlik kilitlerini atlamayın.
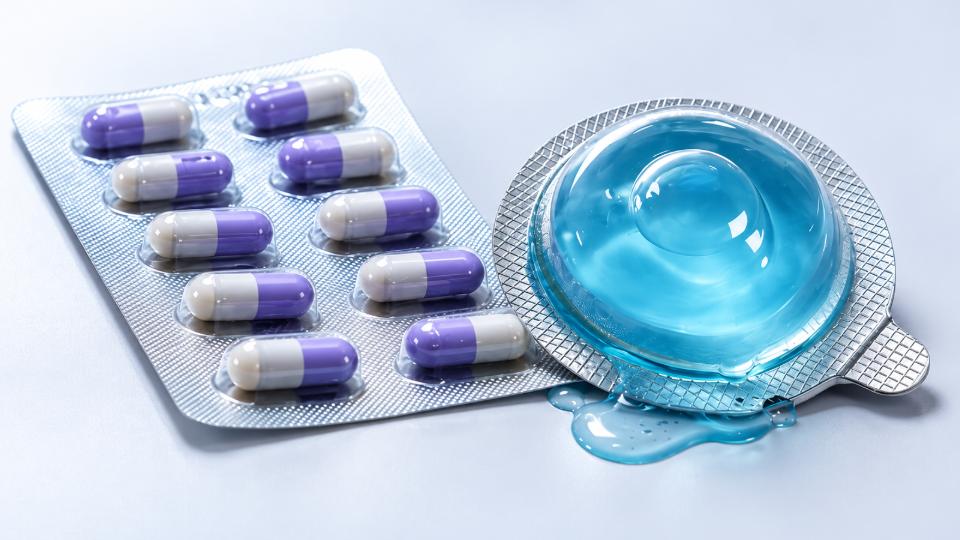
Zayıf veya Tutarsız Blister Contalar
Ne görüyorsun: Kapatma folyosu çok kolay soyuluyor, mührün bir kısmı açık kalır, or one area repeatedly fails the plant’s approved seal-quality or integrity check. If the fault affects the full web, look first at shared process or material conditions. If it stays in one lane or along one edge, local tooling contact deserves more attention.
Why it happens: Temperature is only one possible cause. Seal quality depends on sealing temperature, basınç, temas süresi, hat hızı, foil coating, ağ oluşturma, and sealing-surface condition. Toz, adhesive buildup, damaged tooling, uneven pressure, incorrect web position, or a different material lot can all reduce effective contact.
Checks and fixes:
- Confirm the actual sealing temperature. Verify the sealing-surface temperature using an approved, calibrated method and compare it with the validated range for the forming web and lidding foil combination.
- Inspect sealing contact. Check the sealing plate or roller, pressure components, tooling surface, and alignment.
- Remove contamination. Stop and isolate the machine before cleaning a hot sealing area. Remove dust, adhesive residue, and packaging fragments.
- Check the material. If the problem starts after a film or foil change, confirm specification, yönlendirme, roll condition, and coating compatibility.
- Review speed and contact time. A seal that works at low speed but weakens at production speed points toward heat transfer, pressure stability, dwell, or web movement.
Field note: If only one lane is failing, a machine-wide increase in temperature or pressure may affect stable lanes without correcting the local cause.
Shallow, Collapsed, or Uneven Blister Cavities
Ne görüyorsun: Pockets are too shallow, cavity depth varies across the web, one side looks stretched, veya tabletler ve kapsüller artık cebin içinde doğru şekilde oturmuyor. Daha şiddetli kabarcık oluşturan kusurlar kıvrımları dahil et, incelme, yırtılma, ve tamamlanmamış boşluklar.
Why it happens: Isıyla şekillendirilmiş malzemelerle, ağ vakumdan önce uygun bir şekillendirme koşuluna ulaşmalıdır, basınçlı hava, veya mekanik yardım onu kalıba şekillendirir. Düzensiz ısıtma, hava geçişlerinin engellenmesi, kararsız şekillendirme basıncı, hasarlı contalar, takım yanlış hizalaması, yetersiz soğutma, veya malzeme varyasyonunun tümü boşluk geometrisini değiştirebilir.
bir ilaç kabarcık makinesi, Alu-Alu soğuk şekillendirme farklı bir prosesi takip eder ve ısıyla şekillendirme ısısından ziyade soğuk şekillendirilmiş laminatın ve kalıpların davranışına dayanır..
Checks and fixes:
- Şekillendirme koşullarını kontrol edin. Ağın malzemeye uygun sıcaklığa ulaştığını ve ısıtmanın eşit olduğunu doğrulayın.
- Hava geçişlerini inceleyin. Kalıp deliklerinin tıkalı olması, sızıntı hatları, kararsız basınç, veya hasarlı contalar sığ cepler oluşturabilir.
- Kalıp hizalamasını kontrol edin. Aynı boşluk konumunda tekrar eden bir kusur genellikle yerel işleme veya hava akışına işaret eder.
- Soğutmayı doğrulayın. Zayıf soğutma, yeni oluşturulmuş bir boşluğun aşağı yöndeki işlemlerden önce bozulmasına neden olabilir.
- Malzeme partisini karşılaştırın. Kalınlık değişimi, büzülme, veya kötü rulo durumu, makine ayarının tek başına gideremeyeceği kusurlar yaratabilir.
Film ve Folyo Kırışma, yırtılma, veya Takip Sorunları
Ne görüyorsun: Şekil veren ağ yanlara doğru hareket eder, kapatma folyosu kırışıklarla sızdırmazlık sağlar, malzeme kenarları yırtılıyor, veya operatörler takibi tekrar tekrar düzeltiyor. Bazı hatalar ancak üretim hızı arttıkça ortaya çıkar.
Why it happens: Görünür kırışıklık genellikle asıl nedenin aşağısındadır. Düzensiz gevşeme gerilimi, yanlış rulo yükleme, paralel olmayan kılavuz makaraları, kirlenme, damaged edges, unstable web transport, or a sensor problem may disturb the material several stations earlier.
Checks and fixes:
- Trace the web from the unwind. Find the first point where it stops running flat and centered.
- Check roll loading and tension. Make sure the roll sits squarely and unwinds without excessive side pull.
- Inspect guide rollers. Check alignment, rulmanlar, kirlenme, and surfaces contacting the web.
- Check tracking sensors where fitted. Clean photoelectric lenses and verify reliable detection.
- Compare low and full speed. A fault that appears only after acceleration suggests dynamic tension, transport synchronization, or roller condition.
Field note: Do not correct a downstream wrinkle until you know where the web first became unstable.
Feeding Problems: Empty Pockets, Double Feeds, and Product Damage
Ne görüyorsun: Empty blister pockets reach inspection, two products enter one cavity, tabletler yerinden fırlıyor, kapsüller hasar görür, veya besleyici sürekli olarak köprü kuruyor veya sıkışıyor.
Why it happens: Blister paketleme ekipmanında, Besleme hatası her zaman besleyici hatası değildir. Tablet veya kapsül boyutları, kaplama, toz, statik, yüzey sürtünmesi, ve akış davranışı besleme performansını değiştirebilir. Aşınmış kılavuzlar, uygun olmayan titreşim, zayıf besleyici kurulumu, veya senkronizasyon hataları benzer belirtilere neden olabilir.
Checks and fixes:
- Ürün grubunu karşılaştırın. Arıza yeni bir tablet veya kapsül partisiyle başlıyorsa, Besleyiciyi tamamen yeniden ayarlamadan önce ürün davranışını kontrol edin.
- Besleme yolunu temizleyin. Toz ve parçalar raylardaki hareketi değiştirebilir, kılavuzlar, fırçalar, ve besleme plakaları.
- Besleyiciyi ürüne göre ayarlayın. Açıklıkları kontrol edin, kılavuz yüksekliği, fırça konumu, tespit parçaları, ve titreşim.
- Senkronizasyonu kontrol et. Ürün teslimatı cep konumu ve indekslemeyle eşleşmelidir.
- Daha düşük bir hızda test edin. Boş cepler hemen kaybolursa, Teslimat oranını araştırın, zamanlama, veya hedef çıkışta titreşim.
- Kullanıldığı yerde hava veya vakum stabilitesini kontrol edin. Hizmet dalgalanmaları, doğru şekilde ayarlanmış bir besleme sisteminin dengesiz görünmesine neden olabilir.
Kayıt, İndeksleme, ve Drift'i Kodlamak
Ne görüyorsun: Basılı bilgi değişiklikleri, boşluklar sızdırmazlık veya kesmeye göre hareket eder, veya toplu kodlama, kapak malzemesi boyunca yavaş yavaş yürür. Bazı hatalar yavaş yavaş oluşur; diğerleri yeniden başlatmanın hemen ardından görünüyor, rulo değiştirme, veya değiştirme.
Why it happens: Blister paketleme makinesine doğru kayıt, tekrarlanabilir ağ aktarımına bağlıdır. Gerilim değişimi, kayan çekiş bileşenleri, yanlış indeks ayarları, giymek, sensör kirliliği, veya kötü format kurulumunun tamamı konum değiştirebilir. Servo tahrikli sistemlerde, konum geri bildirimi ve senkronizasyon da teşhis yolunun bir parçası haline gelir.
Checks and fixes:
- Kademeli kaymayı ani kaymadan ayırın. Taşımaya doğru kademeli hareket noktaları, tansiyon, giymek, veya geri bildirim. Ani hareket genellikle kurulum veya malzeme değişikliklerini takip eder.
- Önce web aktarımını stabilize edin. Kılavuzları kontrol edin, bileşenleri çekme, tansiyon, and alignment.
- Dizin uzunluğunu doğrulayın. Programlanan vuruşun kurulu formatla eşleştiğini doğrulayın.
- Kayıt sensörlerini temizleyin. Zayıf kontrast veya kirlenme tutarsız hizalamaya neden olabilir.
- Geçişten sonra tekrar kontrol edin. Takımlama, sensör konumu, yemek tarifi, ve istasyon hizalaması belirlenen referans konumlarına dönmelidir.
Sensör, Denetleme, ve Reddetme Sistemi Hataları
Ne görüyorsun: İyi paketler reddedilir, Boşluklar dolu olmasına rağmen eksik ürün alarmları görünüyor, görüş sistemi aralıklı arızalar rapor ediyor, veya gerçek kusurlar muayeneyi geçer.
Why it happens: Makine konfigürasyonuna bağlı olarak, denetim fotoelektrik sensörlere güvenebilir, kameralar, kodlayıcılar, aydınlatma, PLC mantığı, ve onayı reddet. Toz, zayıf kontrast, yanlış tetikleme, kaydırılmış sensörler, ürün görünümünü değiştirdi, gevşek bağlantılar, ya da yanlış tarifin tümü yanlış kararlara yol açabilir.
Checks and fixes:
- Reddedilen paketi inceleyin. Bildirilen kusurun gerçekten var olup olmadığını doğrulayın.
- Sensörleri ve optikleri temizleyin. Toz, parçacıklar, adhesive residue, ve parmak izleri algılamayı değiştirebilir.
- Zamanlamayı ve konumu kontrol edin. Sistem döngünün doğru noktasında doğru boşluğu incelemelidir.
- Aktif tarifi doğrulayın. Ürün rengi, folyo grafikleri, ve boşluk düzeni farklı ayarlar gerektirebilir.
- Reddetme mekanizmasını test edin. Tespit edilen kusurlu paketin, aşağı yönde fiziksel olarak çıkarılan paketle aynı olduğundan emin olun.
Kesme, Perforasyon, ve Kabarcık Çapak Kusurları
Ne görüyorsun: Blister kartlar var pürüzlü kenarlar, çapaklar, tamamlanmamış kesimler, zayıf perforasyon, veya kısmen bağlı kalın. Bazen kesim temizdir ancak boşluk düzenine göre kaydırılmıştır.
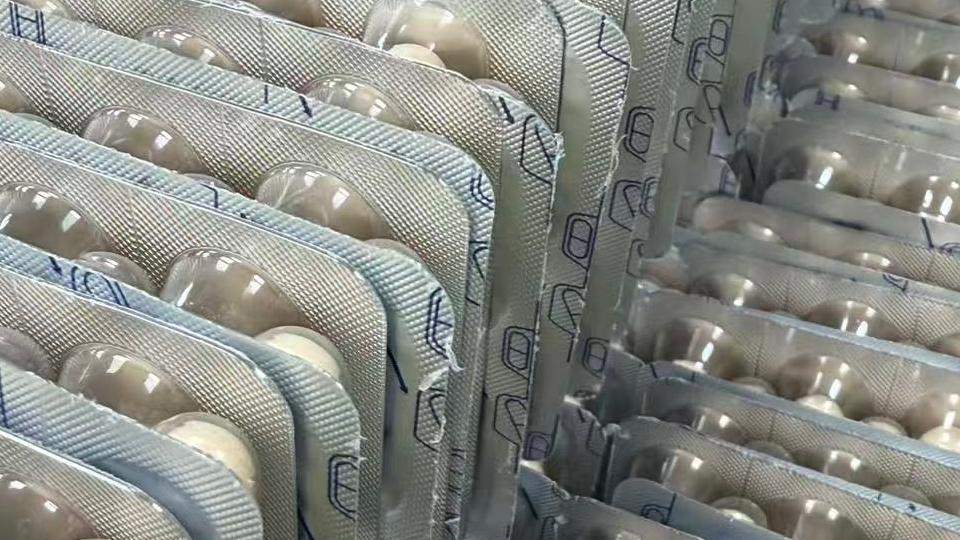
Why it happens: Aşınmış zımbalar, hasarlı kalıplar, incorrect tool installation, excessive clearance, kirlenme, transmission wear, and unstable web position can all affect cutting quality. Upstream registration problems can therefore look like cutting-tool problems.
Checks and fixes:
- Confirm registration first. Make sure the blister arrives in the correct position.
- Inspect punch and die edges. Wear, chips, or buildup can create recurring burrs.
- Verify tool installation. Check seating, hizalama, kılavuzlar, and fasteners.
- Check mechanical transmission. Loose chains or inconsistent feed motion can shift cutting position.
- Remove trim and debris. Waste material can interfere with movement and separation.
Emniyet: Stop and isolate the machine before working near punches, ölür, chains, or moving cutting components.
Electrical, Temperature-Control, and Utility Faults
Not every fault on pharmaceutical blister packaging equipment appears first as a packaging defect. Güç, sıcaklık kontrolü, basınçlı hava, boş, soğutma, ve sürücü sistemi sorunları aynı anda birden fazla istasyonu etkileyebilir.
Makine Başlamıyor veya Sık Sık Duruyor
Gelen güç kaynağını kontrol edin, koruyucu cihazlar, uygun olduğu yerde faz sırası, acil durdurma devresi, güvenlik kilitleri, ve motor veya ısıtıcı devreleri. Tekrarlanan kesici açmaları elektrik arızası olarak değerlendirilmelidir, basitçe sıfırlamak değil.
Elektriksel teşhis yalnızca yetkili personel tarafından yapılmalıdır.
Isıtma Yükselmiyor veya Sıcaklık Kararsız Hale Geliyor
Olası nedenler arasında arızalı bir sıcaklık sensörü yer alır, termokupl kablolama sorunu, ısıtıcı arızası, röle veya katı hal röle arızası, denetleyici sorunu, veya gevşek elektrik bağlantısı.
Isıtıcıyı değiştirmeden önce, kontrolörün geçerli bir sıcaklık sinyali alıp almadığını ve ısıtma devresine gerçekten enerji verilip verilmediğini doğrulayın.
Hava Basıncı veya Vakum Çok Düşük
Hava beslemesini kontrol edin, hortumlar, bağlantı parçaları, solenoid valfler, filtreler, ve sızıntı veya kısıtlama için vakum bileşenleri. Fayda kararsızlığı şekillendirmeyi etkileyebilir, besleme, sızlanma, ve pnömatik hareketler aynı anda.
Tahrik Sistemi Sıkışmalar veya Anormal Gürültü Çıkarıyor
Makineyi durdurun ve yatakları kontrol edin, yağlama, dişliler, chains, kemerler, ve yabancı maddeler için çalışma alanı. Kademeli olarak artan gürültü, aşınma veya yağlama kaybının göstergesi olabilir, değişimden sonra ani gürültü anında incelemeyi hak ediyor.
Tekrarlanan Alarmlar, Sıkışmalar, ve Beklenmeyen Makine Duruşları
Ne görüyorsun: Blister ambalaj makinesi yinelenen alarmlar nedeniyle durur, sıfırlamadan sonra küçük sıkışmalar geri geliyor, veya bir süre normal şekilde çalışan bir hattın birdenbire tekrarlanan kesintilere uğramaya başlaması. Son alarm, arızanın başladığı yerden ziyade makinenin nerede durduğunu belirleyebilir.
| Arıza Göründüğünde | Önce Kontrol Et | Varsaymaktan Kaçının |
|---|---|---|
| Yalnızca yüksek üretim hızında | Besleme, zamanlama, ulaşım, senkronizasyon | Kararlı düşük hızda çalışma sorun olmadığı anlamına gelir |
| Uzun bir üretim sürecinin ardından | Isı oluşumu, kalıntı, yağlama, giymek | Başlatma koşulu değişmeden kalır |
| Değişimden hemen sonra | Takımlama, yemek tarifi, sensör konumu, hizalama | Bir ofset düzeltmesi her şeyi çözer |
| Film veya folyo rulosu değişiminden sonra | Rulo yükleme, maddi durum, tansiyon | Her rulo aynı şekilde davranır |
| Rastgele aralıklı duraklar | Sensörler, yardımcı programlar, bağlantılar, gevşeklik | Sıfırlama kalıcı bir onarımdır |
| Tekrar tekrar aynı istasyon | Yerel mekanizma ve yukarı akış koşulları | Son durdurulan istasyon temel neden olmalıdır |
Checks and fixes:
- Alarm geçmişini okuyun. İlk anormal olayı arayın, sadece son durak değil.
- Çalışma koşullarını karşılaştırın. Hız, grup, malzeme partisi, çalışma zamanı, ve son ayarlamalar bir modeli ortaya çıkarabilir.
- Birikmeyi ve aşınmayı inceleyin. Pek çok mekanik arıza, tamamen durmadan önce yavaş yavaş gelişir.
- Paylaşılan yardımcı programları kontrol edin. Hava, boş, soğutma, ve elektrik arızaları birden fazla istasyonu etkileyebilir.
- Tekrarlanan sıfırlamalara güvenmeyin. Sıfırlama, üretimi geçici olarak geri yükler; sebebi ortadan kaldırmaz.
Tekrarlayan Blister Makinesi Sorunları Nasıl Önlenir?
Blister paketleme ekipmanına yönelik önleyici bakım, istikrarlı bir çalışma temeli oluşturmalı ve tekrarlanan arızaların fark edilmesini kolaylaştırmalıdır..
Onaylanmış tarifleri kaydedin, ambalaj malzemeleri, besleyici yapılandırması, dizin ayarları, muayene parametreleri, ve her format için normal çalışma hızı. Önemli bir hatadan sonra, semptomu kaydedin, etkilenen istasyon, ürün veya malzeme partisi, çalışma koşulu, düzeltici eylem, ve sorunun geri dönüp dönmediği.
Rutin bakım, şekillendirme kalıplarının temizlenmesini içermelidir, Parçalar, ve sızdırmazlık yüzeyleri; soğutma ve hava/vakum sistemlerinin kontrol edilmesi; sensörlerin incelenmesi; ve izleme kemerleri, chains, rulmanlar, besleme parçaları, sızdırmazlık takımları, ve aşınmaya yönelik kesici aletler.
Her değişiklikten sonra, takım konumunu yeniden doğrulayın, besleyici kurulumu, sensör konumu, ağ yolu, ve normal üretim hızına dönmeden önce seçilen tarif.
Sorun Giderme Artık Yeterli Olmadığında
Tekrarlayan bazı kabarcıklı makine sorunları, sonunda uyum sorunu olmaktan çıkar.
Bakım sonrasında aynı arızalar tekrarlanırsa, makinenin stabil kalabilmesi için gereken hızın altında çalışması gerekir, operatörler değişimden sonra istasyonları yeniden hizalamak için aşırı zaman harcıyor, veya daha eski kontroller ve aşınmış bileşenler tekrarlanan kesintilere neden olur, makine tasarımı ve genel durumu araştırmanın bir parçası olmalıdır.
Farmasötik bir kabarcıklı paketleme makinesi için güçlendirme ve değiştirme seçeneklerini karşılaştırırken, çekiş tekrarlanabilirliğini göz önünde bulundurun, istasyon hizalaması, sızdırmazlık basıncı dağılımı, takım değişimi, bakım erişimi, muayene yeteneği, ve yedek parça desteği; yalnızca nominal çıktı değil.
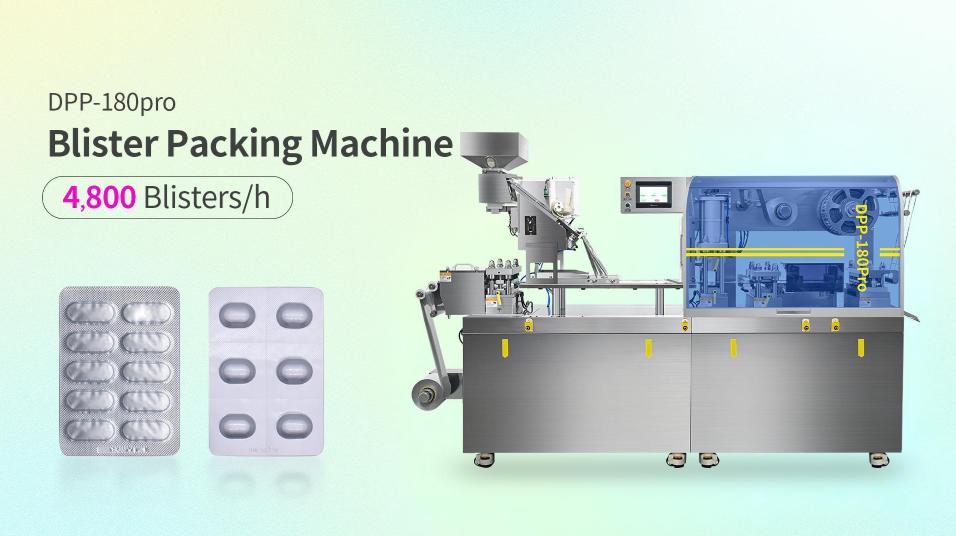
Örneğin, Ruida Ambalaj DPP-180Pro kabarcıklı paketleme makinesi servo çekiş kullanır, dışarıdan ayarlanabilir çalışma istasyonları, hızlı değiştirilebilen kalıplar, ve çift silindirli ısı yalıtımlı yapı. Bu tasarım özellikleri yukarıda tartışılan çeşitli sorun giderme alanlarıyla ilgilidir, çekiş stabilitesi dahil, istasyon hizalaması, sızdırmazlık basıncı tutarlılığı, değişim, ve bakım erişimi.
Blister Ambalaj Makinesi Sorun Giderme Hakkında SSS
Yalnızca bir kabarcık şeridinde zayıf contalar varsa ilk olarak neyi kontrol etmeliyim??
Yerel sızdırmazlık temasını inceleyin, kirlenme, takım durumu, ortak bir sıcaklık veya basınç ayarını değiştirmeden önce hizalama ve hizalama. Tek şeritte kalan bir fay genellikle öncelikle yerel incelemeyi hak eder.
Boş kabarcık cepleri neden yalnızca yüksek makine hızlarında ortaya çıkıyor??
Daha yüksek hız, besleyici dağıtımında sınırları ortaya çıkarabilir, senkronizasyon, titreşim kontrolü, ürün akışı, veya boşluk zamanlaması. Sorunun dinamik çalışmayla ilgili olup olmadığını belirlemek için hızı geçici olarak azaltın.
Folyo kırışmasının nerede başladığını nasıl anlayabilirim??
Çözme kısmından tülbenti takip edin ve ilk silindiri tanımlayın, rehber, veya malzemenin düz veya ortalanmış şekilde akmasının durduğu istasyon. Kırışıklık, yukarı yönde başlamış olsa bile kapatma sırasında belirgin hale gelebilir.
Blister makinesi neden değişimden sonra durmaya devam ediyor??
Alet kurulumunu kontrol edin, tarif seçimi, besleyici kurulumu, sensör konumu, dizin ayarları, and alignment. Geçiş sonrası tekrarlanan duraklamalar genellikle rastgele bir bileşen arızasından ziyade kuruluma işaret eder.
Blister makinesi ısınmıyorsa neleri kontrol etmeliyim??
Sıcaklık sensörünü veya termokuplunu kontrol edin, ısıtıcı, röle veya katı hal rölesi, kablolama, koruyucu cihazlar, ve kontrolör sinyali. Elektrik testleri, makine güvenli bir şekilde izole edilmiş halde kalifiye personel tarafından yapılmalıdır..
Ambalaj malzemesi kabarcık makinesi sorunlarına neden olabilir mi??
Evet. Film kalınlığındaki değişiklikler, foil coating, rulo sarma, malzeme sertliği, yüzey durumu, veya depolama şekillendirmeyi etkileyebilir, sızlanma, izleme, ve kayıt. Büyük makine ayarlamaları yapmadan önce yeni malzemeyi son stabil çalışmayla karşılaştırın.
Çözüm
Etkili kabarcıklı paketleme makinesi sorun gidermesi, arızanın şekliyle başlar, mevcut tüm ayarları değiştirerek değil. Zayıf contalar, hatalı biçimlendirilmiş boşluklar, boş cepler, ağ kırışıklıkları, kayıt kayması, yanlış reddetmeler, kesme kusurları, fayda sorunları, ve tekrarlanan alarmların her biri, sürecin kararlı çalışmadan nerede uzaklaştığı hakkında ipuçları sağlar.
Neyin değiştiğini kontrol edin, yerel ve tam web kusurlarını karşılaştırın, ve büyük ayarlamalar yapmadan önce doğrudan ilgili bileşenleri doğrulayın. Bir düzeltme işe yaradığında, normal üretim koşulları altında stabil kaldığını doğrulayın.
Doğru kurulum ve önleyici bakıma rağmen aynı arızalar tekrarlanmaya devam ettiğinde, bireysel parametrelerin ötesine bakın. Takım durumu, çekiş tasarımı, kontroller, istasyon ayarı, ve genel makine konfigürasyonu, onarımın devam edip etmeyeceğini belirleyebilir, güçlendirme, veya değiştirme daha güvenilir, uzun vadeli bir çözümdür.
Referanslar
- BİZ. Gıda ve İlaç İdaresi - Beşeri İlaçların ve Biyolojik Ürünlerin Paketlenmesi için Konteyner Kapatma Sistemleri
- ASTM Uluslararası — ASTM F88/F88M-23, Esnek Bariyer Malzemelerinin Sızdırmazlık Dayanımına İlişkin Standart Test Yöntemi
- Dünya Sağlık Örgütü - Farmasötik Ürünlerin Paketlenmesine İlişkin Kılavuzlar, TRS KİM 902, Ek 9
- Avrupa Komisyonu - EudraLex Cilt 4, Bölüm 5: Üretme