บรรจุภัณฑ์ความเร็วสูงสร้างปัญหาที่มองข้ามได้ง่าย: การบรรจุที่เสร็จแล้วจะไม่ออกจากเครื่องอัปสตรีมตามลำดับที่กำหนดในขั้นตอนการบรรจุถัดไปเสมอไป. ซอง, กระเป๋า, บรรจุภัณฑ์แบบซองฟอยล์, และผลิตภัณฑ์บรรจุภัณฑ์ขนาดเล็กอื่น ๆ สามารถมาถึงจำนวนมากได้, ทับซ้อนกัน, นั่งในมุมที่แตกต่างกัน, หรือก้าวไปข้างหน้าโดยมีระยะห่างไม่เท่ากัน.
นั่นจะกลายเป็นปัญหาคอขวดเมื่อเครื่องจักรถัดไปต้องการการไหลของผลิตภัณฑ์ที่ได้รับการควบคุม. ก่อนที่จะสามารถจัดกลุ่มแพ็คได้, โหลดลงในกล่อง, โอนเข้าเป็นกรณี, หรือส่งไปยังกระบวนการบรรจุภัณฑ์อัตโนมัติอื่น, พวกเขามักจะต้องแยกจากกัน, จัด, เว้นระยะห่าง, ตรวจสอบแล้ว, และนับ.
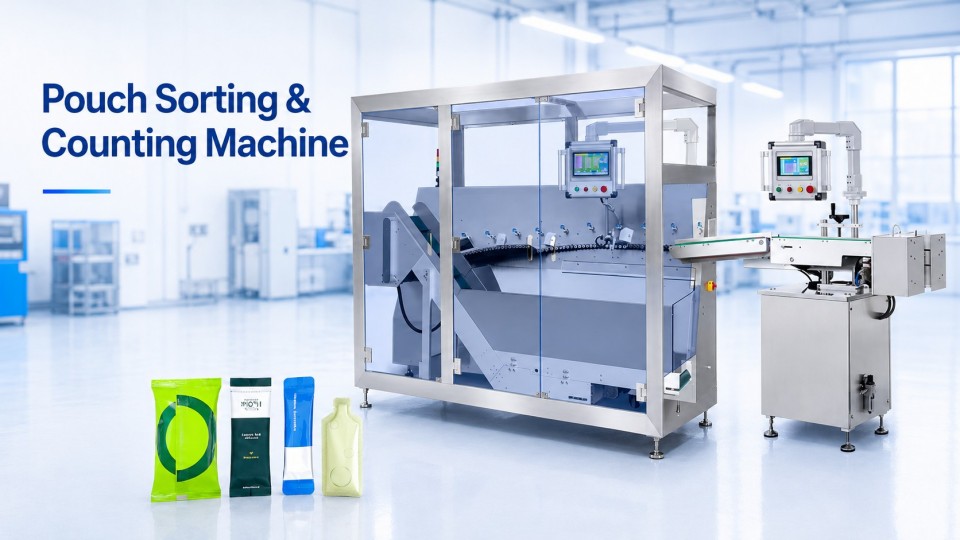
เอ เครื่องคัดแยกและนับถุง ทำให้ขั้นตอนการจัดการระดับกลางนี้เป็นไปโดยอัตโนมัติ. แทนที่จะให้ผู้ปฏิบัติงานหยิบกองแพ็คด้วยตนเองและจัดเรียงทีละกอง, เครื่องจะแปลงการจ่ายที่ไม่ได้เรียงลำดับให้เป็นกระแสควบคุมของแต่ละแพ็ค. กระบวนการทั่วไปรวมถึงการสะสม, การให้อาหาร, การแยก, การปฏิเสธการนำเสนอที่ผิดปกติ, ระยะห่างที่มั่นคง, การนับ, และควบคุมการระบาย.
คุณค่าของขั้นตอนนี้ไม่ใช่แค่การนับเร็วขึ้นเท่านั้น. การบรรจุหีบห่อขั้นปลายน้ำที่มีความเสถียรขึ้นอยู่กับการนำเสนอแต่ละบรรจุภัณฑ์ในการไหลที่คาดเดาได้ โดยมีระยะห่างเพียงพอสำหรับเซ็นเซอร์, สายพานลำเลียง, และอุปกรณ์ที่ตามมาเพื่อจัดการมันอย่างสม่ำเสมอ. การเรียงลำดับและการนับจึงทำงานร่วมกัน: ขั้นแรกเครื่องจะสร้างกระแสผลิตภัณฑ์ที่สามารถจัดการได้ จากนั้นจึงติดตามแพ็คที่ได้รับการยอมรับในขณะที่เคลื่อนไปสู่กระบวนการถัดไป.
1.เครื่องคัดแยกและนับถุงทำหน้าที่อะไรจริงๆ?
เครื่องคัดแยกและนับถุงอยู่ระหว่างการจัดการผลิตภัณฑ์จำนวนมากหรือแบบไม่เรียงลำดับกับการดำเนินการบรรจุภัณฑ์อัตโนมัติครั้งต่อไป.
เมื่อบรรจุภัณฑ์สำเร็จรูปจำนวนมากเข้าสู่ฮอปเปอร์หรือพื้นที่สะสม, ยังไม่เหมาะสำหรับการนับที่แม่นยำ. สองแพ็คสามารถทับซ้อนกันได้. หลายคนสามารถมารวมกันได้. บางตัวสามารถนอนราบได้ในขณะที่บางตัวเข้ามุม. หากบรรจุภัณฑ์เหล่านั้นเคลื่อนไปยังเซ็นเซอร์นับโดยตรง, ตัวนับแบบธรรมดาไม่สามารถแยกแยะแต่ละรายการได้อย่างน่าเชื่อถือ.
เครื่องจึงจัดลำดับการไหลของผลิตภัณฑ์ก่อนที่จะเริ่มนับ. ลำดับทั่วไปคือ:
- การสะสม: แพ็คได้รับและถูกระงับไว้ชั่วคราว.
- การให้อาหารที่มีการควบคุม: วัสดุจะถูกปล่อยออกมาทีละน้อยแทนที่จะเคลื่อนไปข้างหน้าเป็นกองใหญ่กองเดียว.
- แยก: แพ็คที่ทับซ้อนกันหรือจัดกลุ่มอย่างใกล้ชิดจะแบ่งออกเป็นแต่ละหน่วย.
- การปฏิเสธของเสีย: หลังจากแยกทางกัน, แพ็คที่ทับซ้อนกันและแพ็คในทิศทางที่แตกต่างกันจะถูกลบออก.
- การจัดเรียงและระยะห่าง: แพ็คที่ยอมรับจะได้รับตำแหน่งที่มั่นคงยิ่งขึ้นและมีช่องว่างเพียงพอ.
- การตรวจจับและการนับ: เซ็นเซอร์จะระบุและนับแต่ละแพ็คที่ยอมรับ.
- มีการควบคุมการปลดปล่อย: แพ็กที่นับแล้วจะปล่อยไปตามโฟลว์หรือการจัดการเอาท์พุตที่กำหนดไว้.
เอ เครื่องคัดแยกและนับถุง จึงมีบทบาทที่แตกต่างจากเครื่องบรรจุแบบแท่งหรือเครื่องบรรจุกล่อง. ก เครื่องบรรจุซอง โดยปกติจะขึ้นรูปหรือจัดการบรรจุภัณฑ์และเติมผลิตภัณฑ์. เครื่องบรรจุกล่องจะใส่ผลิตภัณฑ์สำเร็จรูปลงในกล่อง. เครื่องคัดแยกและนับจะจัดการกับสินค้าที่บรรจุระหว่างขั้นตอนเหล่านี้.
การใช้งานยังกว้างกว่าคำว่า "กระเป๋า" ที่อาจแนะนำอีกด้วย. ขึ้นอยู่กับการออกแบบเครื่องจักรและลักษณะทางกายภาพของบรรจุภัณฑ์, หลักการเดียวกันนี้สามารถใช้กับซองได้, แพ็คติด, กระเป๋าอ่อนหรือแข็ง, และบรรจุภัณฑ์แบบบลิสเตอร์แพ็ค. Ruida Packing's RD-SS-450Pro เครื่องคัดแยกและนับถุง, ตัวอย่างเช่น,เหมาะสำหรับบรรจุภัณฑ์พุพองและถุงหรือถุงชนิดแข็ง/อ่อน, โดยมีสถานีประมวลผลที่จัดทำเป็นเอกสารครอบคลุมทุกขั้นตอนตั้งแต่การรวบรวมและการป้อนไปจนถึงการแยก, การกำจัดของเสีย, การนับและการคายประจุ.
ในทางปฏิบัติ, การนับเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น. งานที่ยากกว่าคือการสุ่มกลุ่มของแพ็คที่เสร็จแล้วให้แยกออกจากกัน, หน่วยเว้นระยะสม่ำเสมอที่สามารถตรวจสอบได้, นับ, และถ่ายโอนโดยไม่มีการจัดการด้วยตนเองอย่างต่อเนื่อง.
สำหรับการดำเนินการบรรจุภัณฑ์ด้วยความเร็วสูง, การไหลของผลิตภัณฑ์อย่างเป็นระเบียบคือสิ่งที่ทำให้เครื่องจักรถัดไปสามารถรับวัสดุในอัตราที่คาดการณ์ได้ แทนที่จะต้องจัดการกับเสาเข็ม, คาบเกี่ยวกัน, และช่องว่างที่ไม่ปกติ.
2.เครื่องคัดแยกและนับถุงเปลี่ยนบรรจุภัณฑ์แบบสุ่มให้เป็นขั้นตอนที่เป็นระเบียบได้อย่างไร?
การเปลี่ยนแปลงจากกองสุ่มไปเป็นกระแสที่นับได้เกิดขึ้นอย่างต่อเนื่อง. แต่ละขั้นตอนจะกำจัดแหล่งที่มาของความผิดปกติหนึ่งแหล่งก่อนที่ขั้นตอนต่อไปจะเริ่มต้น.
วีดีโอ: เครื่องคัดแยกและนับถุง RD-SS-450Pro กำลังทำงานอยู่.
การสะสมและการให้อาหารแบบควบคุม
บรรจุภัณฑ์ที่เสร็จแล้วจะต้องเข้าไปในถังหรือพื้นที่จัดเก็บก่อน. การป้อนแบบควบคุมจะปล่อยผลิตภัณฑ์ในปริมาณที่สามารถจัดการได้ แทนที่จะส่งปริมาณทั้งหมดไปข้างหน้าในคราวเดียว.
บน RD-SS-450Pro, มีการใช้ระบบการป้อนแบบหลายขั้นตอนแบบเมทริกซ์และลูกกลิ้งป้อนแบบขับเคลื่อนด้วยเซอร์โวในระยะแรก. การป้อนที่มั่นคงทำให้ส่วนแยกมีพื้นที่เพียงพอในการทำงาน และลดการกระชากกะทันหันซึ่งอาจทำให้เกิดการทับซ้อนกันใหม่ได้.
ความแตกแยกก็มา และ การปฏิเสธของเสีย
ภารกิจต่อไปคือการแยกแพ็คที่ซ้อนกัน, สัมผัส, หรือจะย้ายไปอยู่ด้วยกัน.
ลูกกลิ้งและกลไกการลำเลียงสร้างการเคลื่อนไหวสัมพันธ์กันที่ควบคุมได้ เพื่อให้สามารถดึงผลิตภัณฑ์ออกจากกัน. การจัดการป้องกันการทับซ้อนเป็นสิ่งสำคัญเนื่องจากไม่สามารถประเมินแพ็คได้อย่างถูกต้องในขณะที่ซ่อนไว้ข้างใต้หรือแนบไปกับบรรจุภัณฑ์อื่น.
เมื่อแยกแพ็คออกเพียงพอสำหรับแสดงแยกกัน, ขั้นตอนการคัดแยกขยะสามารถกำจัดสิ่งของที่นำเสนออย่างไม่ถูกต้องได้.
แพ็คที่ยอมรับแล้วดำเนินการต่อไปตามระยะห่างและการนับที่มั่นคง.
ระยะห่างและการนับที่มั่นคง
ถึงแม้จะแยกจากกันและถูกปฏิเสธก็ตาม, ผลิตภัณฑ์ยังคงต้องมีช่องว่างที่สามารถคาดเดาได้. ถ้าแพ็คหนึ่งติดตามอีกแพ็คอย่างใกล้ชิดเกินไป, เซ็นเซอร์อาจไม่ได้รับช่วงเวลาที่ชัดเจนระหว่างกัน.
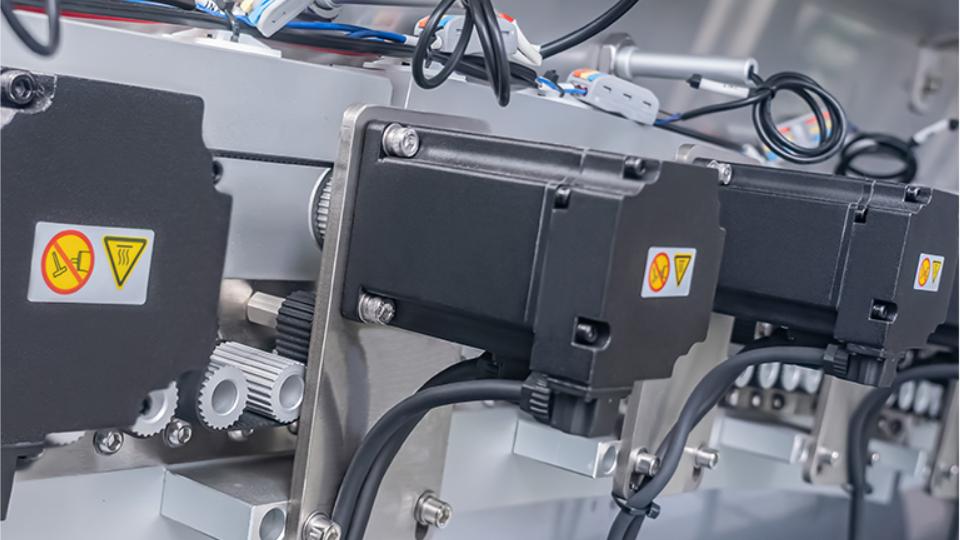
ลูกกลิ้งที่ควบคุมด้วยเซอร์โวและสายพานซิงโครไนซ์จะปรับการไหลเพื่อให้บรรจุภัณฑ์ที่ได้รับการยอมรับเคลื่อนที่โดยมีระยะห่างที่สม่ำเสมอมากขึ้น. เอกสารที่ให้มาของ Ruida Packing อธิบายไว้ 11 เซอร์โวมอเตอร์ขับเคลื่อนโดยตรงที่ทำงานร่วมกับระบบควบคุมหลายแกนและการประสานงานสูง, ปานกลาง-, และโซนความเร็วต่ำ.
จากนั้นโฟโตอิเล็กทริคเซนเซอร์จะตรวจจับบรรจุภัณฑ์ที่ยอมรับได้เมื่อผ่านจุดนับ.
ผลลัพธ์ที่ได้รับการควบคุมสำหรับขั้นตอนการบรรจุครั้งต่อไป
หลังจากนับ, สินค้าต้องทิ้งให้อยู่ในรูปแบบที่เครื่องถัดไปรับได้.
ในการออกแบบเส้นสายที่กว้างขึ้น, สถานีคายประจุสามารถออกแบบโดยรอบได้ กล่องกระดาษ, ผู้บรรจุหีบห่อ, เครื่องห่อหุ้มมากเกินไป, หรืออื่น ๆ บรรจุภัณฑ์รอง อุปกรณ์เมื่ออินเทอร์เฟซตรงกับกระบวนการดาวน์สตรีม.
3.สินค้าใดบ้างที่สามารถคัดแยกและนับจำนวนได้?
ควรเลือกเครื่องคัดแยกรอบบรรจุภัณฑ์จริง, ไม่ใช่แค่ชื่อเครื่องเท่านั้น.
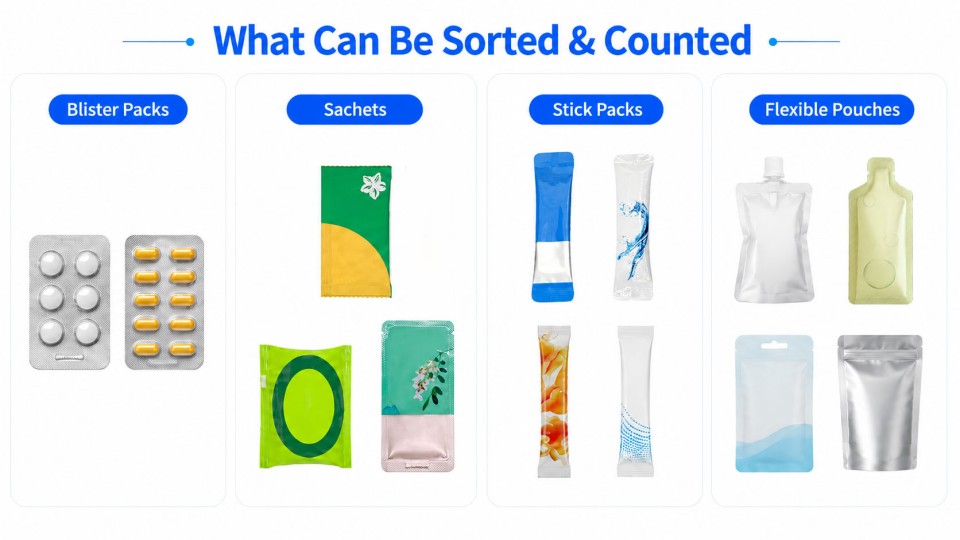
เครื่องคัดแยกและนับถุงนี้รองรับบรรจุภัณฑ์พลาสติก, กระเป๋า, ซอง, และแพ็คติด. ที่รองรับบรรจุภัณฑ์พลาสติกและบรรจุภัณฑ์แบบยืดหยุ่นได้หลายประเภท, แต่ไม่ได้หมายความว่าทุกแพ็คภายในมิติเหล่านั้นจะทำงานในลักษณะเดียวกัน.
| ประเภทแพ็ค | สภาพขาเข้าทั่วไป | ขั้นตอนปลายน้ำที่เป็นไปได้ |
| แพ็คตุ่ม | ซ้อนกันหรือทับซ้อนกัน | การบรรจุหีบห่อหรือบรรจุภัณฑ์รองอื่น ๆ |
| ซอง | การวางแนวแบบสุ่ม, ระยะห่างไม่สม่ำเสมอ | การบรรจุหีบห่อ, บรรจุกรณี |
| แพ็คติด | เป็นกลุ่มหรือเว้นระยะห่างกันอย่างใกล้ชิด | การจัดการบรรจุกล่องหรือบรรจุหลายแพ็ค |
| กระเป๋าที่มีความยืดหยุ่น | ช่องว่างที่ทับซ้อนกันหรือไม่สม่ำเสมอ | บรรจุกรณี, การบรรจุกล่อง, หรือห่อมากเกินไปตามความเหมาะสม |
ลักษณะทางกายภาพของบรรจุภัณฑ์มีความสำคัญพอๆ กับขนาดของบรรจุภัณฑ์. ซองบางยืดหยุ่นได้, ก้อนตุ่มแข็ง, และกระเป๋าเคลือบแบบลื่นตอบสนองต่อลูกกลิ้งต่างกัน, คำแนะนำ, การสั่นสะเทือน, และความเร่ง.
เมื่อประเมินก เครื่องคัดแยกถุง หรือ เครื่องนับซอง, ตรวจสอบความหนา, ความฝืด, แรงเสียดทานพื้นผิว, แนวโน้มคงที่, และบรรจุภัณฑ์งอหรือทับซ้อนกันได้ง่ายเพียงใด. การทดสอบด้วยตัวอย่างผลิตภัณฑ์จริงมีประโยชน์มากกว่าการพึ่งพามิติข้อมูลเพียงอย่างเดียว.
4.เหตุใดการคัดแยกจึงมีความสำคัญก่อนการนับและการบรรจุรอง
ความแม่นยำในการนับเริ่มต้นด้วยการนำเสนอผลิตภัณฑ์.
เซ็นเซอร์จะทำงานได้ดีที่สุดเมื่อแต่ละแพ็คที่ยอมรับมาถึงโดยแยกจากกัน. เมื่อแพ็คยังคงทับซ้อนกันหรือมีช่องว่างไม่สอดคล้องกัน, ส่วนการนับได้รับข้อมูลที่มีคุณภาพต่ำ. การเรียงลำดับและการปฏิเสธจะแก้ไขโฟลว์นั้นก่อนที่จะเริ่มการนับ.
หลักการเดียวกันนี้ใช้กับหลักการถัดไป เครื่องบรรจุทุติยภูมิ. ผู้บรรจุกล่องหรือผู้บรรจุกล่องจะไม่ได้รับประโยชน์จากการรับปริมาณรวมที่ถูกต้อง หากพัสดุเหล่านั้นมาถึงแบบกอง. ต้องการผลิตภัณฑ์ที่จัดส่งในลักษณะที่ทำซ้ำได้ซึ่งตรงกับการป้อนเข้า.
โดยไม่ต้อง เครื่องคัดแยกถุงอัตโนมัติ, ผู้ปฏิบัติงานอาจต้องแยกแพ็คสะสม, ลบรายการที่ผิดปกติ, เล่าขานกลุ่ม, และโหลดใหม่เข้าสู่กระบวนการดาวน์สตรีม. ที่สามารถใช้งานได้ที่เอาต์พุตต่ำ, แต่การจัดการใหม่ด้วยตนเองจะยากขึ้นในการรักษาความสม่ำเสมอเมื่อความเร็วในการผลิตเพิ่มขึ้น.
นี่คือเหตุผลว่าทำไมเครื่องคัดแยกและนับถุงจึงไม่ควรตัดสินจากตัวเลขสูงสุดต่อถุงต่อนาทีเท่านั้น. ความเร็วที่ระบุที่สูงจะมีค่าเพียงเล็กน้อยหากเครื่องจักรไม่สามารถรักษาการแยกตัวได้, การปฏิเสธ, การนับ, และจำหน่ายพร้อมกับบรรจุภัณฑ์ที่ผลิตจริง.
5.วิธีการเลือกเครื่องคัดแยกและนับถุง
เริ่มต้นด้วยผลิตภัณฑ์มากกว่าแค็ตตาล็อกเครื่องจักร.
อันดับแรก, ยืนยันขนาดและลักษณะการจัดการของทุกแพ็คที่จะรันในสายการผลิต. ความยาวบันทึก, ความกว้าง, ความหนา, ความฝืด, วัสดุพื้นผิว, และวิธีที่ผลิตภัณฑ์ออกจากอุปกรณ์ต้นน้ำตามปกติ.
ที่สอง, กำหนดความต้องการปริมาณงานที่แท้จริง. เครื่องคัดแยกควรรองรับช่วงการทำงานปกติของกระบวนการต้นทางในขณะที่จ่ายเครื่องปลายทางในอัตราที่คงที่.
ที่สาม, ดูสิ การแยกและการปฏิเสธ. ถามว่าเครื่องจัดการกับแพ็คคู่อย่างไร, คาบเกี่ยวกัน, การนำเสนอที่ผิดปกติ, และรายการที่ถูกปฏิเสธ.
ที่สี่, ระบุรูปแบบการจำหน่ายที่ต้องการ. ก เครื่องบรรจุกล่อง อาจต้องใช้แพ็คแบนหรือเป็นกลุ่ม, ในขณะที่กระบวนการดาวน์สตรีมอื่นอาจต้องมีการวางแนวที่แตกต่างออกไป.
ประการที่ห้า, ตรวจสอบการรวมสาย. ความสูงของสายพานลำเลียง, พื้นที่ว่างที่มีอยู่, ตำแหน่งจำหน่ายต้นน้ำ, ป้อนเข้าปลายน้ำ, สัญญาณควบคุม, และการเข้าถึงการบำรุงรักษาล้วนส่งผลต่อโครงร่าง. เครื่องคัดแยกและนับถุง RD-SS-450Pro เป็นอุปกรณ์ครบวงจรที่ผสานรวมการจัดเก็บ, การให้อาหาร, ฟังก์ชั่นการเรียงลำดับและการแยกด้วยรอยเท้าประมาณ 2.52 ตารางเมตรและความสูงของอุปกรณ์ที่สามารถปรับได้สำหรับการต่อสาย.
ในที่สุด, ถือว่าตัวเลขประสิทธิภาพเป็นส่วนหนึ่งของการตัดสินใจ, ไม่ใช่การตัดสินใจทั้งหมด. ยังคงต้องพิจารณาตัวเลขกับผลิตภัณฑ์จริงและสภาพการทำงานที่ต้องการ.
6.บทสรุป
เอ เครื่องคัดแยกและนับถุง ทำได้มากกว่านับแพ็คสำเร็จรูป. หน้าที่หลักคือเปลี่ยนอุปทานขาเข้าแบบสุ่มให้เป็นกระแสผลิตภัณฑ์ที่ได้รับการควบคุม การสะสม, การให้อาหาร, การแยก, การปฏิเสธของเสีย, ระยะห่างที่มั่นคง, การนับ, และกำหนดการปล่อยตัว. เมื่อเครื่องถูกจับคู่อย่างถูกต้องกับแพ็คเกจและเค้าโครงไลน์, ก้อนตุ่ม, ซอง, แพ็คติด, และถุงสามารถเคลื่อนจากแหล่งจ่ายที่ผิดปกติไปสู่การไหลที่คาดการณ์ได้สำหรับการดำเนินการบรรจุครั้งต่อไป.
7.คำถามที่พบบ่อยเกี่ยวกับเครื่องคัดแยกและนับถุง
อะไรคือความแตกต่างระหว่างเครื่องคัดแยกถุงและเครื่องนับถุง?
เครื่องคัดแยกจะแยกและจัดระเบียบการไหลของผลิตภัณฑ์ที่ผิดปกติ. เครื่องนับจะตรวจจับจำนวนผลิตภัณฑ์แต่ละรายการที่ผ่านจุดที่กำหนด. ก เครื่องคัดแยกและนับถุง รวมทั้งสองเข้าด้วยกันเพื่อแยกผลิตภัณฑ์ออกก่อนที่จะนับ.
เครื่องคัดแยกและนับถุงสามารถจัดการกับบรรจุภัณฑ์พุพองได้?
สามารถจัดการกับบรรจุภัณฑ์พลาสติกที่ใช้ร่วมกันได้เมื่อขนาดบรรจุภัณฑ์และลักษณะทางกายภาพเหมาะสมกับเครื่อง.
สามารถเชื่อมต่อโดยตรงกับเครื่องบรรจุกล่องได้หรือไม่?
ใช่, เมื่อปฐมนิเทศปล่อย, ความเร็ว, ความสูง, และอินเทอร์เฟซการควบคุมได้รับการออกแบบให้ตรงกับกล่องบรรจุ. ตัวเลือกดาวน์สตรีมอื่นๆ อาจรวมถึงการบรรจุกล่องหรือการห่อหุ้มมากเกินไป ขึ้นอยู่กับการกำหนดค่าสายการผลิต.
สิ่งที่กำหนดความเร็วการทำงานของเครื่องคัดแยกและนับถุง?
ขนาดแพ็ค, ความฝืด, พฤติกรรมพื้นผิว, ทับซ้อนกัน, ระยะห่างที่ต้องการ, เงื่อนไขการปฏิเสธ, วิธีการนับ, และรูปแบบการปล่อยทั้งหมดส่งผลต่อความเร็วในทางปฏิบัติ. ควรตรวจสอบความจุสูงสุดด้วยตัวอย่างผลิตภัณฑ์ที่เป็นตัวแทน.
เอกสารอ้างอิง
- PMMI – ANSI/PMMI B155.1-2023: ข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรบรรจุภัณฑ์และแปรรูป — ครอบคลุมถึงเครื่องจักรบรรจุภัณฑ์สำหรับปฐมภูมิ, บรรจุภัณฑ์ทุติยภูมิและตติยภูมิ, รวมถึงฟังก์ชั่นการลำเลียงและประสานงานสาย.
- OMAC – PackML — กรอบงานระบบอัตโนมัติทางอุตสาหกรรมสำหรับสถานะของเครื่องจักรที่สอดคล้องกัน, พฤติกรรมและการแลกเปลี่ยนข้อมูลระหว่างอุปกรณ์บรรจุภัณฑ์.
- ไอเอสโอ 11161:2007 + เอเอ็มดี 1:2010 – ความปลอดภัยของเครื่องจักร – ระบบการผลิตแบบผสมผสาน – ข้อกำหนดพื้นฐาน — เกี่ยวข้องกับการบูรณาการเครื่องจักรเข้ากับระบบการผลิตและข้อพิจารณาด้านความปลอดภัยระดับสายการผลิต.
- พีเอ็มเอ็มไอ – 2022 อนาคตของระบบอัตโนมัติในการบรรจุและการแปรรูป — การวิจัยอุตสาหกรรมครอบคลุมถึงระบบอัตโนมัติของบรรจุภัณฑ์, ผลผลิต, ระบบอัตโนมัติที่ยืดหยุ่นและลำดับความสำคัญในการรวมสาย.