हाई-स्पीड पैकेजिंग एक ऐसी समस्या पैदा करती है जिसे नज़रअंदाज़ करना आसान है: तैयार पैक हमेशा अगले पैकेजिंग चरण के लिए आवश्यक क्रम में अपस्ट्रीम मशीन को नहीं छोड़ते हैं. पाउच, पाउच, ब्लिस्टर पैक, और अन्य छोटे पैकेज्ड उत्पाद थोक में आ सकते हैं, एक दूसरे को ओवरलैप करें, अलग-अलग कोणों पर बैठें, या असमान दूरी के साथ आगे बढ़ें.
यह एक बाधा बन जाती है जब अगली मशीन को नियंत्रित उत्पाद प्रवाह की आवश्यकता होती है. इससे पहले कि पैक्स को समूहीकृत किया जा सके, डिब्बों में लोड किया गया, मामलों में स्थानांतरित कर दिया गया, या किसी अन्य स्वचालित पैकेजिंग प्रक्रिया में भेजा गया, उन्हें अक्सर अलग करने की आवश्यकता होती है, व्यवस्था की, दूरी, चेक किए गए, और गिना गया.
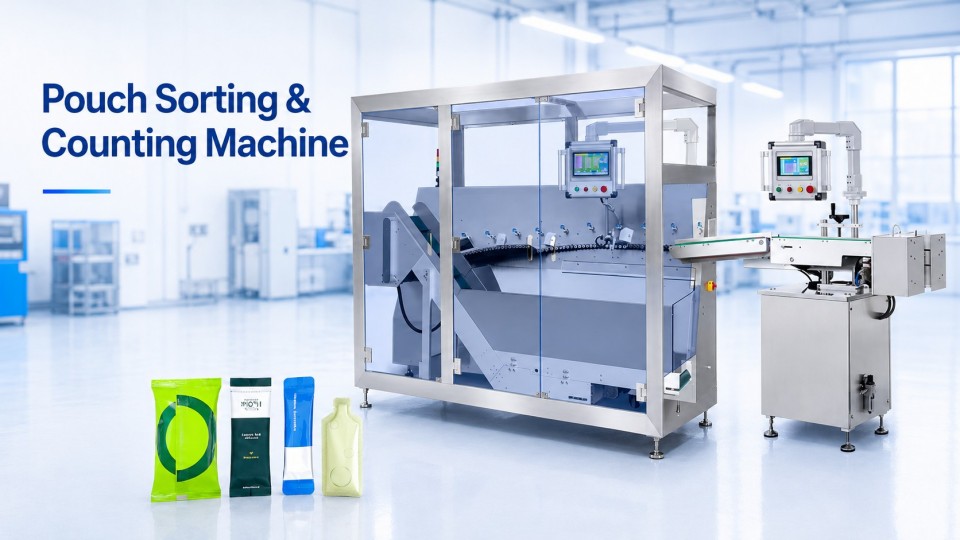
ए थैली छँटाई और गिनती मशीन इस मध्यवर्ती हैंडलिंग चरण को स्वचालित करता है. ऑपरेटरों द्वारा मैन्युअल रूप से पैक्स के ढेर को चुनने और उन्हें एक-एक करके व्यवस्थित करने के बजाय, मशीन एक अव्यवस्थित आपूर्ति को अलग-अलग पैकों की नियंत्रित धारा में परिवर्तित करती है. एक विशिष्ट प्रक्रिया में संचय शामिल है, खिला, पृथक्करण, असामान्य प्रस्तुतियों की अस्वीकृति, स्थिर अंतर, गिनती, और नियंत्रित निर्वहन.
इस चरण का महत्व केवल तेजी से गिनती करना नहीं है. स्थिर डाउनस्ट्रीम पैकेजिंग प्रत्येक पैक को सेंसर के लिए पर्याप्त दूरी के साथ पूर्वानुमानित प्रवाह में प्रस्तुत करने पर निर्भर करती है, कन्वेयर, और इसे लगातार संभालने के लिए बाद के उपकरण. इसलिए छँटाई और गिनती एक साथ काम करते हैं: मशीन पहले एक प्रबंधनीय उत्पाद प्रवाह बनाती है और फिर स्वीकृत पैक्स को ट्रैक करती है क्योंकि वे अगली प्रक्रिया की ओर बढ़ते हैं.
1.थैली छँटाई और गिनती मशीन वास्तव में क्या करती है??
एक थैली छंटाई और गिनती मशीन थोक या अव्यवस्थित उत्पाद प्रबंधन और अगले स्वचालित पैकेजिंग ऑपरेशन के बीच बैठती है.
जब बड़ी संख्या में तैयार पैक हॉपर या संचय क्षेत्र में प्रवेश करते हैं, वे अभी तक सटीक गणना के लिए उपयुक्त नहीं हैं. दो पैक ओवरलैप हो सकते हैं. कई लोग एक साथ आ सकते हैं. कुछ सपाट लेट सकते हैं जबकि अन्य एक कोण पर प्रवेश कर सकते हैं. यदि वे पैक सीधे काउंटिंग सेंसर पर चले जाते हैं, एक साधारण काउंटर प्रत्येक व्यक्तिगत वस्तु को विश्वसनीय रूप से अलग नहीं कर सकता है.
इसलिए मशीन गिनती शुरू होने से पहले उत्पाद प्रवाह को व्यवस्थित करती है. एक विशिष्ट क्रम है:
- संचय: पैक प्राप्त होते हैं और अस्थायी रूप से रखे जाते हैं.
- नियंत्रित आहार: सामग्री को एक बड़े ढेर के रूप में आगे बढ़ने के बजाय उत्तरोत्तर जारी किया जाता है.
- पृथक्करण: ओवरलैपिंग या बारीकी से समूहीकृत पैक को अलग-अलग इकाइयों में विभाजित किया गया है.
- व्यर्थ अस्वीकृति: अलग होने के बाद, ओवरलैप्ड पैक और अलग-अलग ओरिएंटेशन वाले पैक हटा दिए जाते हैं.
- व्यवस्था एवं रिक्ति: स्वीकृत पैक्स को अधिक स्थिर स्थिति और पर्याप्त अंतराल दिया जाता है.
- पता लगाना और गिनती करना: सेंसर अलग-अलग स्वीकृत पैकों की पहचान और गिनती करते हैं.
- नियंत्रित निर्वहन: गिने गए पैक एक परिभाषित प्रवाह या आउटपुट व्यवस्था में निकलते हैं.
ए थैली छँटाई और गिनती मशीन इसलिए यह स्टिक पैकिंग मशीन या कार्टनिंग मशीन से अलग भूमिका निभाता है. ए पाउच पैकिंग मशीन सामान्यतः पैकेज बनाता या संभालता है और उत्पाद भरता है. कार्टनिंग मशीन तैयार उत्पाद को डिब्बों में रखती है. छँटाई और गिनती मशीन इन चरणों के बीच पैक की गई वस्तुओं का निपटान करती है.
इसका अनुप्रयोग "पाउच" शब्द से भी अधिक व्यापक है. मशीन के डिज़ाइन और पैकेज के भौतिक व्यवहार पर निर्भर करता है, उसी सिद्धांत का उपयोग पाउच के लिए किया जा सकता है, छड़ी पैक, नरम या कठोर थैली, और पैकेज्ड ब्लिस्टर पैक. रुइडा पैकिंग RD-SS-450Pro पाउच छँटाई और गिनती मशीन, उदाहरण के लिए,ब्लिस्टर पैकेजिंग और कठोर/मुलायम बैग या पाउच के लिए उपयुक्त है, संग्रहण और फीडिंग से लेकर पृथक्करण तक सभी चरणों को कवर करने वाले दस्तावेज़ीकृत प्रसंस्करण स्टेशनों के साथ, अपशिष्ट निष्कासन, गिनती और निर्वहन.
व्यवहार में, गिनती प्रक्रिया का केवल एक हिस्सा है. कठिन कार्य तैयार पैक्स के एक यादृच्छिक समूह को अलग-अलग पैक में बदलना है, लगातार दूरी वाली इकाइयाँ जिन्हें जाँचा जा सकता है, गिना गया, और निरंतर मैन्युअल हैंडलिंग के बिना स्थानांतरित किया गया.
हाई-स्पीड पैकेजिंग ऑपरेशन के लिए, व्यवस्थित उत्पाद प्रवाह वह है जो अगली मशीन को ढेर से निपटने के बजाय पूर्वानुमानित दर पर सामग्री प्राप्त करने की अनुमति देता है, ओवरलैप, और अनियमित अंतराल.
2.कैसे एक थैली छँटाई और गिनती मशीन यादृच्छिक पैक को एक व्यवस्थित प्रवाह में बदल देती है?
यादृच्छिक ढेर से गणनीय धारा में परिवर्तन उत्तरोत्तर होता है. प्रत्येक चरण अगला चरण शुरू होने से पहले विकार के एक स्रोत को हटा देता है.
वीडियो: RD-SS-450Pro पाउच छँटाई और गिनती मशीन चालू है.
संचयन और नियंत्रित आहार
तैयार पैक पहले हॉपर या भंडारण क्षेत्र में प्रवेश करते हैं. नियंत्रित फीडिंग के बाद संपूर्ण लोड को एक साथ आगे भेजने के बजाय प्रबंधनीय मात्रा में उत्पाद जारी किए जाते हैं.
आरडी-एसएस-450प्रो पर, प्रारंभिक चरण में मैट्रिक्स-प्रकार की मल्टी-स्टेज फीडिंग प्रणाली और सर्वो-संचालित फीडिंग रोलर्स का उपयोग किया जाता है. एक स्थिर फ़ीड पृथक्करण अनुभाग को काम करने के लिए पर्याप्त जगह देता है और अचानक उछाल को कम करता है जो नए ओवरलैप बना सकता है.

अलगाव आता है और अपशिष्ट अस्वीकृति
अगला काम स्टैक्ड पैक्स को अलग करना है, छू, या एक साथ घूमना.
रोलर्स और संदेशवाहक तंत्र नियंत्रित सापेक्ष गति बनाते हैं ताकि उत्पादों को अलग किया जा सके. एंटी-ओवरलैप हैंडलिंग महत्वपूर्ण है क्योंकि एक पैक का ठीक से मूल्यांकन नहीं किया जा सकता है जब वह दूसरे के नीचे छिपा हो या उससे जुड़ा हो.
एक बार पैक्स को अलग-अलग प्रस्तुत करने के लिए पर्याप्त रूप से अलग कर लिया जाए, अपशिष्ट-अस्वीकृति चरण गलत तरीके से प्रस्तुत की गई वस्तुओं को हटा सकता है.
स्वीकृत पैक फिर स्थिर रिक्ति और गिनती की ओर जारी रहते हैं.
स्थिर अंतर और गिनती
अलगाव और अस्वीकृति के बाद भी, उत्पादों को अभी भी पूर्वानुमानित अंतराल की आवश्यकता है. यदि एक झुंड दूसरे का बहुत करीब से अनुसरण करता है, सेंसर को उनके बीच स्पष्ट अंतराल नहीं मिल सकता है.
सर्वो-नियंत्रित रोलर्स और सिंक्रोनाइज़्ड बेल्ट प्रवाह को समायोजित करते हैं ताकि स्वीकृत पैक अधिक सुसंगत रिक्ति के साथ आगे बढ़ें. रुइडा पैकिंग के प्रदत्त दस्तावेज़ वर्णन करते हैं 11 मल्टी-एक्सिस नियंत्रण प्रणाली और समन्वित उच्च-के साथ काम करने वाली डायरेक्ट-ड्राइव सर्वो मोटरें, मध्यम-, और कम गति वाले क्षेत्र.
फोटोइलेक्ट्रिक सेंसर तब स्वीकृत पैकों का पता लगाते हैं जब वे गिनती बिंदु से गुजरते हैं.
अगले पैकेजिंग चरण के लिए नियंत्रित आउटपुट
गिनती के बाद, उत्पादों को ऐसे रूप में छोड़ना होगा जिसे अगली मशीन स्वीकार कर सके.
एक व्यापक लाइन डिजाइन में, डिस्चार्जिंग स्टेशन को आसपास भी इंजीनियर किया जा सकता है कार्टनर, केस पैकर्स, ओवररैपर्स, या अन्य द्वितीयक पैकेजिंग उपकरण जब इंटरफ़ेस डाउनस्ट्रीम प्रक्रिया से मेल खाता है.
3.किन उत्पादों को क्रमबद्ध और गिना जा सकता है?
वास्तविक पैक के आसपास छँटाई मशीन का चयन किया जाना चाहिए, न केवल मशीन का नाम.
यह थैली छंटाई और गिनती मशीन ब्लिस्टर पैक को संभालती है, पाउच, पाउच, और स्टिक पैक. यह ब्लिस्टर पैक और लचीले पैक की एक श्रृंखला का समर्थन करता है, लेकिन इसका मतलब यह नहीं है कि उन आयामों के भीतर हर पैक एक जैसा व्यवहार करेगा.
| पैक प्रकार | विशिष्ट आने वाली स्थिति | संभावित डाउनस्ट्रीम चरण |
| ब्लिस्टर पैक | ढेर किया हुआ या ओवरलैप किया हुआ | कार्टनिंग या अन्य माध्यमिक पैकेजिंग |
| पाउच | यादृच्छिक अभिविन्यास, असमान दूरी | कार्टनिंग, केस पैकिंग |
| छड़ी पैक | गुच्छित या निकट दूरी पर स्थित | कार्टनिंग या मल्टीपैक हैंडलिंग |
| लचीले पाउच | ओवरलैपिंग या अनियमित अंतराल | केस पैकिंग, कार्टनिंग, या जहां लागू हो ओवरवैपिंग |
झुंड का भौतिक व्यवहार उतना ही मायने रखता है जितना कि उसके आयाम. एक पतली लचीली थैली, एक कठोर ब्लिस्टर पैक, और एक फिसलनदार लेमिनेटेड थैली रोलर्स पर अलग तरह से प्रतिक्रिया करती है, गाइड, कंपन, और त्वरण.
मूल्यांकन करते समय ए थैली छँटाई मशीन चलो भी पाउच गिनती मशीन, मोटाई की जाँच करें, कठोरता, सतह घर्षण, स्थिर प्रवृत्ति, और पैकेज कितनी आसानी से मुड़ता या ओवरलैप होता है. केवल आयामों पर निर्भर रहने की तुलना में वास्तविक उत्पाद नमूनों के साथ परीक्षण करना अधिक उपयोगी है.

4.गिनती और द्वितीयक पैकेजिंग से पहले मामलों को छांटना क्यों
गिनती की सटीकता उत्पाद प्रस्तुति से शुरू होती है.
एक सेंसर तब सबसे अच्छा काम करता है जब प्रत्येक स्वीकृत पैक एक अलग घटना के रूप में उस तक पहुंचता है. जब पैक ओवरलैप्ड रहते हैं या अंतराल असंगत होते हैं, गिनती अनुभाग को खराब गुणवत्ता वाला इनपुट प्राप्त होता है. गिनती शुरू होने से पहले छंटाई और अस्वीकृति उस प्रवाह को ठीक कर देती है.
यही सिद्धांत अगले पर भी लागू होता है माध्यमिक पैकेजिंग मशीन. यदि वे पैक ढेर के रूप में आते हैं तो एक कार्टनर या केस पैकर को सही कुल मात्रा प्राप्त करने से लाभ नहीं होता है. इसे ऐसी दोहराई जाने वाली व्यवस्था में वितरित उत्पादों की आवश्यकता होती है जो इसकी फ़ीड से मेल खाती हो.
बिना एक स्वचालित थैली छँटाई मशीन, ऑपरेटरों को संचित पैक्स को अलग करने की आवश्यकता हो सकती है, असामान्य वस्तुओं को हटा दें, समूहों की पुनर्गणना करें, और उन्हें डाउनस्ट्रीम प्रक्रिया में पुनः लोड करें. यह कम आउटपुट पर काम करने योग्य हो सकता है, लेकिन जैसे-जैसे उत्पादन की गति बढ़ती है, मैन्युअल रीहैंडलिंग को लगातार बनाए रखना कठिन हो जाता है.
यही कारण है कि एक थैली छंटाई और गिनती मशीन को केवल उसके अधिकतम बैग-प्रति-मिनट के आंकड़े से नहीं आंका जाना चाहिए. यदि मशीन पृथक्करण बनाए नहीं रख सकती तो उच्च नाममात्र गति का कोई महत्व नहीं है, अस्वीकार, गिनती, और उत्पादित किये जा रहे वास्तविक पैक के साथ निर्वहन करें.
5.थैली छँटाई और गिनती मशीन कैसे चुनें
मशीन कैटलॉग के बजाय उत्पाद से शुरुआत करें.
पहला, लाइन पर चलने वाले प्रत्येक पैक के आकार और हैंडलिंग विशेषताओं की पुष्टि करें. लंबाई रिकॉर्ड करें, चौड़ाई, मोटाई, कठोरता, सतह सामग्री, और उत्पाद सामान्यतः अपस्ट्रीम उपकरण से कैसे निकलते हैं.
दूसरा, वास्तविक थ्रूपुट आवश्यकता को परिभाषित करें. सॉर्टर को डाउनस्ट्रीम मशीन को स्थिर दर पर आपूर्ति करते समय अपस्ट्रीम प्रक्रिया की सामान्य ऑपरेटिंग रेंज का समर्थन करना चाहिए.
तीसरा, देखो अलगाव और अस्वीकृति. पूछें कि मशीन डबल पैक को कैसे संभालती है, ओवरलैप, अनियमित प्रस्तुतियाँ, और अस्वीकृत आइटम.
चौथी, आवश्यक डिस्चार्ज प्रारूप निर्दिष्ट करें. ए कार्टनिंग मशीन फ्लैट या समूहीकृत पैक की आवश्यकता हो सकती है, जबकि अन्य डाउनस्ट्रीम प्रक्रिया के लिए एक अलग अभिविन्यास की आवश्यकता हो सकती है.
पांचवां, लाइन एकीकरण की जाँच करें. कन्वेयर ऊंचाई, उपलब्ध फर्श स्थान, अपस्ट्रीम डिस्चार्ज स्थिति, डाउनस्ट्रीम फ़ीड, नियंत्रण संकेत, और रखरखाव पहुंच सभी लेआउट को प्रभावित करते हैं. RD-SS-450Pro पाउच छँटाई और गिनती मशीन एक व्यापक उपकरण है जो भंडारण को एकीकृत करता है, खिला, के पदचिह्न के साथ छँटाई और पृथक्करण कार्य करता है 2.52 लाइन कनेक्शन के लिए वर्ग मीटर और समायोज्य उपकरण ऊंचाई.
अंत में, प्रदर्शन के आंकड़ों को निर्णय का हिस्सा मानें, संपूर्ण निर्णय नहीं. आंकड़ों को अभी भी वास्तविक उत्पाद और इच्छित परिचालन स्थितियों के साथ विचार करने की आवश्यकता है.
6.निष्कर्ष
ए थैली छँटाई और गिनती मशीन तैयार पैक्स की गिनती से अधिक करता है. इसका मुख्य काम यादृच्छिक आने वाली आपूर्ति को नियंत्रित उत्पाद प्रवाह में बदलना है संचय, खिला, पृथक्करण, अपशिष्ट अस्वीकृति, स्थिर अंतर, गिनती, और परिभाषित निर्वहन. जब मशीन पैकेज और लाइन लेआउट से सही ढंग से मेल खाती है, ब्लिस्टर पैक, पाउच, छड़ी पैक, और पाउच अगले पैकेजिंग ऑपरेशन के लिए अनियमित आपूर्ति से पूर्वानुमानित प्रवाह में स्थानांतरित हो सकते हैं.
7.थैली छँटाई और गिनती मशीनों के बारे में अक्सर पूछे जाने वाले प्रश्न
थैली छँटाई करने वाली मशीन और थैली गिनने वाली मशीन में क्या अंतर है??
एक छँटाई मशीन अनियमित उत्पाद प्रवाह को अलग और व्यवस्थित करती है. एक गिनती मशीन यह पता लगाती है कि कितने व्यक्तिगत उत्पाद एक निर्धारित बिंदु से गुजरते हैं. ए थैली छँटाई और गिनती मशीन दोनों को जोड़ता है ताकि गिनती से पहले उत्पाद अलग हो जाएं.
क्या थैली छंटाई और गिनती मशीन ब्लिस्टर पैक को संभाल सकती है??
जब पैकेज के आयाम और भौतिक व्यवहार मशीन के अनुरूप हों तो यह संगत ब्लिस्टर पैक को संभाल सकता है.
क्या इसे सीधे कार्टनिंग मशीन से जोड़ा जा सकता है??
हाँ, जब निर्वहन उन्मुखीकरण, रफ़्तार, ऊंचाई, और नियंत्रण इंटरफ़ेस कार्टनर से मेल खाने के लिए डिज़ाइन किया गया है. अन्य डाउनस्ट्रीम विकल्पों में लाइन कॉन्फ़िगरेशन के आधार पर केस पैकिंग या ओवरवैपिंग सिस्टम शामिल हो सकते हैं.
थैली छँटाई और गिनती मशीन की परिचालन गति क्या निर्धारित करती है??
पैक का आकार, कठोरता, सतही व्यवहार, ओवरलैप, आवश्यक रिक्ति, अस्वीकृति की शर्तें, गिनती विधि, और डिस्चार्ज प्रारूप सभी व्यावहारिक गति को प्रभावित करते हैं. अधिकतम रेटेड क्षमता की जाँच प्रतिनिधि उत्पाद नमूनों से की जानी चाहिए.
संदर्भ
- पीएमएमआई - एएनएसआई/पीएमएमआई बी155.1-2023: पैकेजिंग और प्रसंस्करण मशीनरी के लिए सुरक्षा आवश्यकताएँ - प्राथमिक के लिए पैकेजिंग मशीनरी को कवर करता है, माध्यमिक और तृतीयक पैकेजिंग, संदेश देने और समन्वित लाइन कार्यों सहित.
- ओएमएसी - पैकएमएल - सुसंगत मशीन स्थितियों के लिए उद्योग स्वचालन ढांचा, पैकेजिंग उपकरण में व्यवहार और डेटा विनिमय.
- आईएसओ 11161:2007 + एएमडी 1:2010 - मशीनरी की सुरक्षा - एकीकृत विनिर्माण प्रणाली - बुनियादी आवश्यकताएँ - विनिर्माण प्रणालियों और लाइन-स्तरीय सुरक्षा विचारों में मशीनरी के एकीकरण के लिए प्रासंगिक.
- पीएमएमआई - 2022 पैकेजिंग और प्रसंस्करण में स्वचालन का भविष्य - पैकेजिंग स्वचालन को कवर करने वाला उद्योग अनुसंधान, उत्पादकता, लचीली स्वचालन और लाइन एकीकरण प्राथमिकताएँ.