بسته بندی با سرعت بالا مشکلی ایجاد می کند که به راحتی قابل چشم پوشی است: بسته های تمام شده همیشه ماشین بالادست را به ترتیب مورد نیاز مرحله بسته بندی بعدی ترک نمی کنند. ساشه ها, کیسه ها, بسته های تاول, و سایر محصولات بسته بندی شده کوچک می توانند به صورت عمده وارد شوند, روی یکدیگر همپوشانی داشته باشند, در زوایای مختلف بنشینید, یا با فاصله ناهموار به جلو حرکت کنید.
زمانی که ماشین بعدی به یک جریان محصول کنترل شده نیاز دارد، این یک گلوگاه می شود. قبل از اینکه بسته ها را بتوان گروه بندی کرد, در کارتن ها بارگیری می شود, به موارد منتقل می شود, یا به فرآیند بسته بندی خودکار دیگری ارسال می شود, آنها اغلب باید از هم جدا شوند, ترتیب داده شده است, با فاصله, بررسی شد, و شمارش کرد.
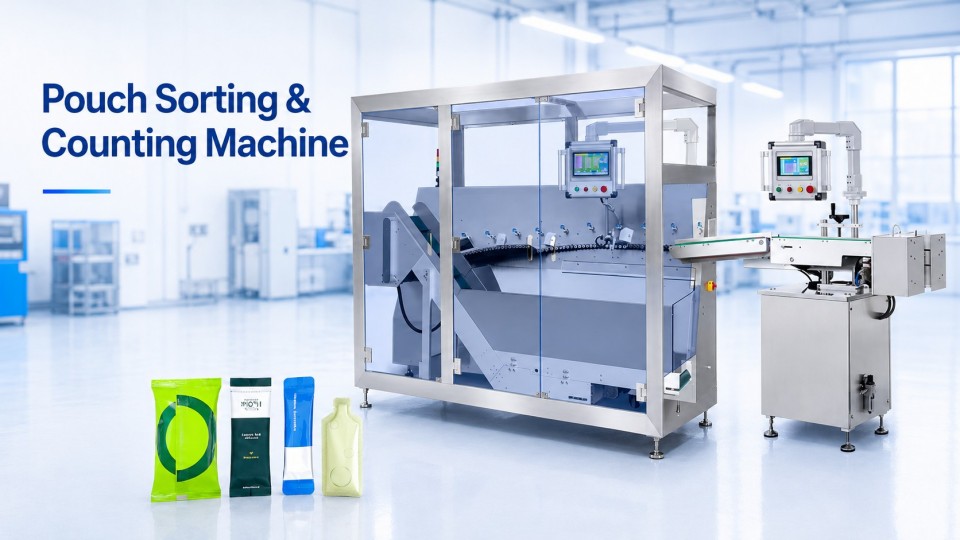
بوها دستگاه مرتب سازی و شمارش کیسه ای این مرحله انتقال میانی را خودکار می کند. به جای اینکه اپراتورها به صورت دستی از میان انبوهی از بسته ها جدا شوند و آنها را یکی یکی مرتب کنند, دستگاه یک منبع نامرتب را به یک جریان کنترل شده از بسته های جداگانه تبدیل می کند. یک فرآیند معمولی شامل انباشتگی است, تغذیه, جدایی, رد ارائه های غیر طبیعی, فاصله پایدار, شمارش, و ترشحات کنترل شده.
ارزش این مرحله به سادگی شمارش سریعتر نیست. بسته بندی پایدار پایین دست بستگی به ارائه هر بسته در یک جریان قابل پیش بینی با فاصله کافی برای سنسورها دارد., نوار نقاله ها, و تجهیزات بعدی برای رسیدگی مداوم به آن. بنابراین مرتب سازی و شمارش با هم کار می کنند: ماشین ابتدا یک جریان محصول قابل مدیریت ایجاد می کند و سپس بسته های پذیرفته شده را در حین حرکت به سمت فرآیند بعدی ردیابی می کند.
1.ماشین مرتبسازی و شمارش کیسهای واقعاً چه میکند؟?
یک دستگاه دستهبندی و شمارش کیسهای بین حملونقل فله یا نامرتب محصول و عملیات بستهبندی خودکار بعدی قرار میگیرد..
هنگامی که تعداد زیادی بسته تمام شده وارد قیف یا منطقه تجمع می شوند, آنها هنوز برای شمارش دقیق مناسب نیستند. دو بسته می توانند همپوشانی داشته باشند. چند نفر می توانند با هم برسند. برخی می توانند صاف دراز بکشند در حالی که برخی دیگر با زاویه وارد می شوند. اگر آن بسته ها مستقیماً به یک سنسور شمارش منتقل شوند, یک شمارنده ساده نمی تواند به طور قابل اعتمادی هر آیتم را تشخیص دهد.
بنابراین ماشین جریان محصول را قبل از شروع شمارش سازماندهی می کند. یک دنباله معمولی است:
- تجمع: بسته ها دریافت و به طور موقت نگهداری می شوند.
- تغذیه کنترل شده: مواد به جای حرکت به سمت جلو به عنوان یک توده بزرگ به تدریج آزاد می شوند.
- جدایی: بسته های همپوشانی یا نزدیک به گروه به واحدهای جداگانه تقسیم می شوند.
- دفع زباله: بعد از جدایی, بسته های همپوشانی و بسته ها در جهت های مختلف حذف می شوند.
- ترتیب و فاصله: بسته های پذیرفته شده دارای موقعیت پایدارتر و شکاف کافی هستند.
- تشخیص و شمارش: حسگرها بسته های پذیرفته شده را شناسایی و شمارش می کنند.
- ترشح کنترل شده: بسته های شمارش شده در یک ترتیب جریان یا خروجی تعریف شده باقی می مانند.
بوها دستگاه مرتب سازی و شمارش کیسه ای بنابراین نقش متفاوتی از دستگاه بسته بندی چوبی یا دستگاه کارتن سازی دارد. بوها دستگاه بسته بندی ساشه به طور معمول بسته بندی را تشکیل می دهد یا به آن رسیدگی می کند و محصول را پر می کند. یک دستگاه کارتن سازی محصول نهایی را در کارتن قرار می دهد. دستگاه مرتب سازی و شمارش در بین این مراحل با اقلام بسته بندی شده سروکار دارد.
کاربرد آن نیز گسترده تر از آن چیزی است که کلمه "کیسه" ممکن است نشان دهد. بسته به طراحی ماشین و رفتار فیزیکی بسته, از همین اصل می توان برای کیسه ها استفاده کرد, بسته های چوبی, کیسه های نرم یا سفت, و بسته های تاولی بسته بندی شده. Ruida Packing’s دستگاه مرتب سازی و شمارش کیسه ای RD-SS-450Pro, به عنوان مثال,برای بسته بندی تاول و کیسه ها یا کیسه های سخت/نرم مناسب است, با ایستگاه های پردازش مستند که تمام مراحل از جمع آوری و تغذیه تا جداسازی را پوشش می دهد, حذف زباله, شمارش و تخلیه.
در عمل, شمارش تنها یک بخش از فرآیند است. کار سخت تر تبدیل یک گروه تصادفی از بسته های تمام شده به جدا شده است, واحدهای به طور پیوسته با فاصله قابل بررسی, شمارش کرد, و بدون دست زدن مداوم دستی منتقل می شود.
برای عملیات بسته بندی با سرعت بالا, این جریان محصول منظم چیزی است که به ماشین بعدی اجازه می دهد تا مواد را با سرعت قابل پیش بینی دریافت کند نه با شمع ها, همپوشانی دارد, و شکاف های نامنظم.
2.چگونه یک دستگاه مرتبسازی و شمارش کیسهای بستههای تصادفی را به جریانی منظم تبدیل میکند?
تغییر از یک شمع تصادفی به یک جریان قابل شمارش به تدریج اتفاق می افتد. هر مرحله یک منبع اختلال را قبل از شروع مرحله بعدی حذف می کند.
ویدئو: دستگاه مرتب سازی و شمارش کیسه ای RD-SS-450Pro در حال کار است.
تجمع و تغذیه کنترل شده
بسته های تمام شده ابتدا وارد قیف یا محل نگهداری می شوند. سپس تغذیه کنترل شده به جای ارسال یکباره کل بار به جلو، محصولات را در مقادیر قابل کنترل آزاد می کند.
در RD-SS-450Pro, یک سیستم تغذیه چند مرحلهای ماتریسی و غلتکهای تغذیه محور سروو در مراحل اولیه استفاده میشود.. تغذیه ثابت به بخش جداسازی فضای کافی برای کار می دهد و موج های ناگهانی را کاهش می دهد که می تواند همپوشانی های جدید ایجاد کند..

جدایی می آید و رد زباله
کار بعدی جدا کردن بسته هایی است که روی هم چیده شده اند, لمس کردن, یا حرکت با هم.
غلتکها و مکانیسمهای انتقال، حرکت نسبی کنترلشدهای ایجاد میکنند تا بتوان محصولات را از هم جدا کرد. کنترل ضد همپوشانی مهم است زیرا یک بسته را نمی توان به درستی ارزیابی کرد در حالی که در زیر بسته دیگری پنهان یا به دیگری متصل است..
هنگامی که بسته ها به اندازه کافی جدا شدند تا به صورت جداگانه ارائه شوند, مرحله رد زباله می تواند موارد ارائه شده نادرست را حذف کند.
بسته های پذیرفته شده سپس به سمت فاصله گذاری و شمارش پایدار ادامه می دهند.
فاصله گذاری و شمارش پایدار
حتی بعد از جدایی و طرد شدن, محصولات هنوز به شکاف های قابل پیش بینی نیاز دارند. اگر یک بسته خیلی نزدیک از بسته دیگر پیروی کند, سنسور ممکن است فاصله مشخصی بین آنها دریافت نکند.
غلتک های سروو کنترل شده و تسمه های هماهنگ جریان را تنظیم می کنند تا بسته های پذیرفته شده با فاصله بیشتر حرکت کنند. مستندات ارائه شده توسط Ruida Packing شرح می دهد 11 سروو موتورهای درایو مستقیم که با یک سیستم کنترل چند محوره کار می کنند و با سرعت بالا هماهنگ می شوند., متوسط, و مناطق کم سرعت.
سنسورهای فوتوالکتریک سپس بسته های پذیرفته شده را هنگام عبور از نقطه شمارش تشخیص می دهند.
خروجی کنترل شده برای مرحله بعدی بسته بندی
بعد از شمارش, محصولات باید به شکلی خارج شوند که دستگاه بعدی بتواند آن را بپذیرد.
در طراحی خطوط گسترده تر, ایستگاه تخلیه نیز می تواند در اطراف مهندسی شود کارتن سازها, بسته بندی های کیس, روکش ها, یا دیگر بسته بندی ثانویه تجهیزات زمانی که رابط با فرآیند پایین دست مطابقت دارد.
3.چه محصولاتی را می توان مرتب کرد و شمارش کرد?
یک ماشین مرتب سازی باید در اطراف بسته واقعی انتخاب شود, نه تنها نام دستگاه.
این دستگاه دسته بندی و شمارش کیسه ای بسته های تاول را کنترل می کند, کیسه ها, ساشه ها, و بسته ها را بچسبانید. که از بسته های تاول و طیف وسیعی از بسته های انعطاف پذیر پشتیبانی می کند, اما این بدان معنا نیست که هر بسته در آن ابعاد یکسان رفتار خواهد کرد.
| نوع بسته | شرایط ورودی معمولی | گام احتمالی پایین دست |
| بسته های تاول | انباشته یا روی هم قرار گرفته اند | کارتن سازی یا سایر بسته بندی های ثانویه |
| ساشه ها | جهت گیری تصادفی, فاصله ناهموار | کارتن سازی, بسته بندی کیس |
| بسته های چوبی | خوشه ای یا با فاصله نزدیک | کارتن سازی یا حمل چند بسته |
| کیسه های انعطاف پذیر | شکاف های همپوشانی یا نامنظم | بسته بندی کیس, کارتن سازی, یا در صورت لزوم، روکش کردن |
رفتار فیزیکی بسته به اندازه ابعاد آن اهمیت دارد. یک کیسه انعطاف پذیر نازک, بسته های تاول سفت و سخت, و یک کیسه لغزنده چند لایه پاسخ متفاوتی به غلطک می دهد, راهنماها, ارتعاش, و شتاب.
هنگام ارزیابی الف دستگاه مرتب سازی کیسه ای یا دستگاه شمارش ساشه, ضخامت را بررسی کنید, سفتی, اصطکاک سطحی, تمایل ایستا, و اینکه بسته چقدر راحت خم می شود یا روی هم قرار می گیرد. آزمایش با نمونه های واقعی محصول مفیدتر از تکیه بر ابعاد به تنهایی است.

4.چرا مرتب سازی قبل از شمارش و بسته بندی ثانویه اهمیت دارد؟
دقت شمارش با ارائه محصول شروع می شود.
یک حسگر زمانی بهترین عملکرد را دارد که هر بسته پذیرفته شده به عنوان یک رویداد جداگانه به آن برسد. وقتی بسته ها روی هم قرار می گیرند یا شکاف ها ناسازگار هستند, بخش شمارش ورودی با کیفیت پایینی دریافت می کند. مرتب سازی و رد آن جریان را قبل از شروع شمارش تصحیح می کند.
همین اصل در مورد بعدی نیز صادق است دستگاه بسته بندی ثانویه. اگر بستهبندیها به صورت تودهای وارد شوند، کارتنساز یا بستهبندی کیس از دریافت مقدار کل صحیح سودی نمیبرد.. این شرکت به محصولاتی نیاز دارد که با ترتیبی تکرار شونده و مطابق با خوراک آن تحویل داده شوند.
بدون یک دستگاه مرتب سازی کیسه اتوماتیک, اپراتورها ممکن است نیاز به جداسازی بسته های انباشته شده داشته باشند, موارد غیر عادی را حذف کنید, بازشماری گروه ها, و آنها را در فرآیند پایین دستی بارگذاری مجدد کنید. که می تواند در خروجی کم قابل اجرا باشد, اما با افزایش سرعت تولید، سازگاری مجدد دستی دشوارتر می شود.
به همین دلیل است که یک دستگاه مرتبسازی و شمارش کیسهای را نباید تنها با حداکثر عدد کیسه در دقیقه قضاوت کرد.. اگر ماشین نتواند جداسازی را حفظ کند، سرعت اسمی بالا ارزش کمی دارد, رد کردن, شمارش, و با بسته واقعی در حال تولید تخلیه شود.
5.نحوه انتخاب دستگاه مرتب سازی و شمارش کیسه
به جای کاتالوگ ماشین، با محصول شروع کنید.
اول, اندازه و ویژگی های جابجایی هر بسته ای که روی خط اجرا می شود را تأیید کنید. طول رکورد, عرض, ضخامت, سفتی, مواد سطح, و اینکه چگونه محصولات معمولاً تجهیزات بالادستی را ترک می کنند.
دوم, نیاز توان عملیاتی واقعی را تعریف کنید. مرتبکننده باید از محدوده عملیاتی عادی فرآیند بالادست پشتیبانی کند و در عین حال ماشین پاییندستی را با نرخی پایدار تامین کند.
سوم, نگاه کن جدایی و طرد شدن. بپرسید که دستگاه چگونه بسته های دوتایی را کنترل می کند, همپوشانی دارد, ارائه های نامنظم, و موارد رد شده.
چهارم, فرمت تخلیه مورد نیاز را مشخص کنید. بوها دستگاه کارتن سازی ممکن است به بسته های مسطح یا گروهی نیاز داشته باشد, در حالی که یکی دیگر از فرآیندهای پایین دستی ممکن است به جهت گیری متفاوتی نیاز داشته باشد.
پنجم, بررسی ادغام خط. ارتفاع نوار نقاله, فضای کف موجود, موقعیت تخلیه بالادست, تغذیه پایین دست, سیگنال های کنترل, و دسترسی به تعمیر و نگهداری همگی روی چیدمان تأثیر می گذارند. دستگاه مرتب سازی و شمارش کیسه RD-SS-450Pro یک تجهیزات جامع است که ذخیره سازی را یکپارچه می کند., تغذیه, توابع مرتب سازی و جداسازی با ردپایی در حدود 2.52 متر مربع و ارتفاع تجهیزات قابل تنظیم برای اتصال خط.
در نهایت, ارقام عملکرد را به عنوان بخشی از تصمیم گیری در نظر بگیرید, نه کل تصمیم. ارقام هنوز باید با محصول واقعی و شرایط عملیاتی مورد نظر در نظر گرفته شوند.
6.نتیجهگیری
بوها دستگاه مرتب سازی و شمارش کیسه ای بیش از تعداد بسته های تمام شده را انجام می دهد. وظیفه اصلی آن تبدیل یک عرضه تصادفی ورودی به یک جریان محصول کنترل شده است انباشت, تغذیه, جدایی, دفع زباله, فاصله پایدار, شمارش, و ترشحات تعریف شده. هنگامی که دستگاه به درستی با بسته بندی و طرح بندی خط مطابقت دارد, بسته های تاول, ساشه ها, بسته های چوبی, و کیسه ها می توانند از یک منبع نامنظم به یک جریان قابل پیش بینی برای عملیات بسته بندی بعدی حرکت کنند.
7.پرسشهای متداول درباره دستگاههای مرتبسازی و شمارش کیسه
تفاوت بین دستگاه مرتب سازی کیسه و دستگاه شمارش کیسه چیست؟?
یک ماشین مرتب سازی جریان محصول نامنظم را جدا و سازماندهی می کند. یک ماشین شمارش تشخیص می دهد که چه تعداد محصول از یک نقطه تعریف شده عبور می کند. بوها دستگاه مرتب سازی و شمارش کیسه ای این دو را ترکیب می کند تا محصولات قبل از شمارش از هم جدا شوند.
آیا دستگاه دستهبندی و شمارش کیسهای میتواند بستههای تاولزده را اداره کند?
هنگامی که ابعاد بسته و رفتار فیزیکی با دستگاه مطابقت داشته باشد، می تواند بسته های تاول سازگار را اداره کند.
آیا می تواند مستقیماً به دستگاه کارتن سازی متصل شود?
بله, هنگام جهت گیری تخلیه, سرعت, ارتفاع, and control interface are designed to match the cartoner. Other downstream options can include case packing or overwrapping systems depending on line configuration.
What determines the operating speed of a pouch sorting and counting machine?
Pack size, سفتی, surface behavior, همپوشانی, required spacing, rejection conditions, counting method, and discharge format all affect practical speed. Maximum rated capacity should be checked with representative product samples.
مراجع
- PMMI – ANSI/PMMI B155.1-2023: Safety Requirements for Packaging and Processing Machinery — Covers packaging machinery for primary, secondary and tertiary packaging, including conveying and coordinated line functions.
- OMAC – PackML — Industry automation framework for consistent machine states, behavior and data exchange across packaging equipment.
- ISO 11161:2007 + Amd 1:2010 - ایمنی ماشین آلات - سیستم های تولید یکپارچه - الزامات اساسی - مربوط به ادغام ماشین آلات در سیستم های تولیدی و ملاحظات ایمنی در سطح خط.
- PMMI – 2022 آینده اتوماسیون در بسته بندی و پردازش - تحقیقات صنعتی که اتوماسیون بسته بندی را پوشش می دهد, بهره وری, اتوماسیون انعطاف پذیر و اولویت های یکپارچه سازی خط.