L’emballage à grande vitesse crée un problème facile à ignorer: les emballages finis ne quittent pas toujours la machine en amont dans l'ordre requis par l'étape de conditionnement suivante. Sachets, pochettes, emballages sous blister, et d'autres petits produits emballés peuvent arriver en vrac, se chevauchent, asseyez-vous sous différents angles, ou avancer avec un espacement inégal.
Cela devient un goulot d'étranglement lorsque la machine suivante nécessite un flux de produit contrôlé.. Avant que les packs puissent être regroupés, chargé dans des cartons, transféré dans des dossiers, ou envoyé vers un autre processus d'emballage automatisé, ils ont souvent besoin d'être séparés, arrangé, espacé, à carreaux, et compté.
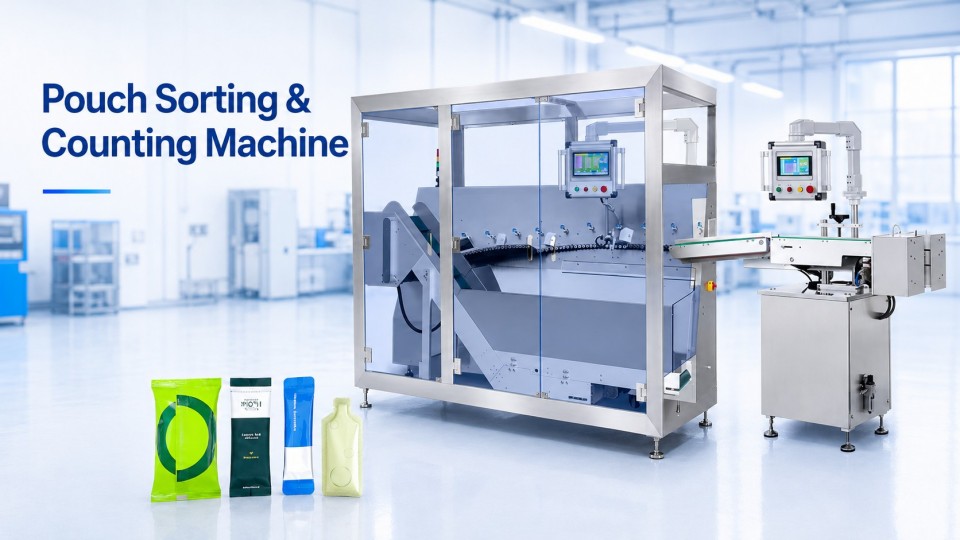
ET machine de tri et de comptage de sachets automatise cette étape de manipulation intermédiaire. Au lieu que les opérateurs sélectionnent manuellement une pile de paquets et les disposent un par un, la machine convertit un approvisionnement non commandé en un flux contrôlé de paquets individuels. Un processus typique comprend l'accumulation, alimentation, séparation, rejet des présentations anormales, espacement stable, compte, et décharge contrôlée.
La valeur de cette étape n’est pas simplement un comptage plus rapide. Un emballage en aval stable dépend de la présentation de chaque emballage selon un flux prévisible avec un espacement suffisant pour les capteurs., convoyeurs, et l'équipement ultérieur pour le gérer de manière cohérente. Trier et compter fonctionnent donc ensemble: la machine crée d'abord un flux de produits gérable, puis suit les packs acceptés à mesure qu'ils progressent vers le processus suivant.
1.Que fait réellement une machine de tri et de comptage de sachets?
Une machine de tri et de comptage de sachets se situe entre la manutention des produits en vrac ou non commandés et la prochaine opération d'emballage automatisée.
Lorsqu'un grand nombre de paquets finis entrent dans une trémie ou une zone d'accumulation, ils ne sont pas encore adaptés à un comptage précis. Deux packs peuvent se chevaucher. Plusieurs peuvent arriver ensemble. Certains peuvent s'allonger à plat tandis que d'autres entrent en biais. Si ces paquets se déplacent directement vers un capteur de comptage, un simple compteur ne peut pas distinguer de manière fiable chaque article individuel.
La machine organise donc le flux de produits avant le début du comptage. Une séquence typique est:
- Accumulation: Les packs sont reçus et temporairement conservés.
- Alimentation contrôlée: Le matériau est libéré progressivement au lieu d’avancer comme un gros tas.
- Séparation: Les packs superposés ou étroitement regroupés sont divisés en unités individuelles.
- Rejet des déchets: Après la séparation, les packs superposés et les packs dans des orientations différentes sont supprimés.
- Disposition et espacement: Les packs acceptés bénéficient d'une position plus stable et d'un espace suffisant.
- Détection et comptage: Les capteurs identifient et comptent les paquets individuels acceptés.
- Décharge contrôlée: Les paquets comptés partent selon un flux ou une disposition de sortie défini.
ET machine de tri et de comptage de sachets joue donc un rôle différent d'une machine d'emballage de bâtonnets ou d'une encartonneuse. UN machine d'emballage de sachets forme ou manipule normalement l'emballage et remplit le produit. Une encartonneuse place le produit fini dans des cartons. La machine de tri et de comptage traite les articles emballés entre ces étapes.
Son application est également plus large que ce que le mot « pochette » pourrait suggérer.. En fonction de la conception de la machine et du comportement physique de l'emballage, le même principe peut être utilisé pour les sachets, paquets de bâtons, pochettes souples ou rigides, et des blisters emballés. Ruida Emballages Machine de tri et de comptage de sachets RD-SS-450Pro, Par exemple,convient aux emballages blister et aux sacs ou pochettes rigides/souples, avec des stations de traitement documentées couvrant toutes les étapes depuis la collecte et l'alimentation jusqu'à la séparation, enlèvement des déchets, compter et décharger.
En pratique, compter n’est qu’une partie du processus. La tâche la plus difficile consiste à transformer un groupe aléatoire de paquets finis en paquets séparés., unités régulièrement espacées qui peuvent être vérifiées, dénombré, et transféré sans manipulation manuelle continue.
Pour une opération de conditionnement à grande cadence, ce flux de produits ordonné est ce qui permet à la machine suivante de recevoir les matériaux à un rythme prévisible plutôt que de traiter des tas, chevauchements, et des écarts irréguliers.
2.Comment une machine de tri et de comptage de sachets transforme-t-elle des paquets aléatoires en un flux ordonné?
Le passage d'une pile aléatoire à un flux dénombrable se fait progressivement. Chaque étape supprime une source de désordre avant le début de l'étape suivante.
Vidéo: Machine de tri et de comptage de sachets RD-SS-450Pro en fonctionnement.
Accumulation et alimentation contrôlée
Les paquets finis entrent d’abord dans une trémie ou une zone de stockage. L'alimentation contrôlée libère ensuite les produits en quantités gérables au lieu d'envoyer la totalité de la charge en une seule fois..
Sur le RD-SS-450Pro, un système d'alimentation à plusieurs étages de type matriciel et des rouleaux d'alimentation servo-entraînés sont utilisés dans les premières étapes. Une alimentation régulière donne à la section de séparation suffisamment d'espace pour travailler et réduit les surtensions soudaines qui peuvent créer de nouveaux chevauchements..

La séparation arrive Et Rejet des déchets
La tâche suivante consiste à séparer les packs empilés, touchant, ou bouger ensemble.
Les rouleaux et les mécanismes de transport créent un mouvement relatif contrôlé afin que les produits puissent être séparés. La gestion anti-chevauchement est importante car un pack ne peut pas être évalué correctement lorsqu'il est caché sous ou attaché à un autre..
Une fois que les paquets ont été suffisamment séparés pour être présentés individuellement, l'étape de rejet des déchets permet de supprimer les articles mal présentés.
Les packs acceptés continuent ensuite vers un espacement et un comptage stables.
Espacement et comptage stables
Même après la séparation et le rejet, les produits ont encore besoin d'écarts prévisibles. Si un pack suit un autre de trop près, le capteur peut ne pas recevoir un intervalle clair entre eux.
Les rouleaux servocommandés et les courroies synchronisées ajustent le débit afin que les paquets acceptés se déplacent avec un espacement plus constant. La documentation fournie par Ruida Packing décrit 11 servomoteurs à entraînement direct fonctionnant avec un système de contrôle multi-axes et des hautes performances coordonnées., moyen-, et zones à faible vitesse.
Des capteurs photoélectriques détectent ensuite les paquets acceptés lorsqu'ils passent le point de comptage.
Sortie contrôlée pour la prochaine étape de conditionnement
Après avoir compté, les produits doivent partir sous une forme que la machine suivante peut accepter.
Dans une conception de ligne plus large, la station de déchargement peut également être conçue autour encartonneuses, emballeurs de caisses, suremballeuses, ou autre emballage secondaire équipement lorsque l’interface correspond au processus en aval.
3.Quels produits peuvent être triés et comptés?
Une machine de tri doit être sélectionnée autour du pack lui-même, pas seulement le nom de la machine.
Cette machine de tri et de comptage de sachets gère les blisters, pochettes, sachets, et des packs de bâtons. Compatible avec les blisters et une gamme de packs flexibles, mais cela ne signifie pas que tous les packs dans ces dimensions se comporteront de la même manière..
| Type de paquet | Condition d'arrivée typique | Étape possible en aval |
| Blisters | Empilés ou superposés | Cartonnage ou autre emballage secondaire |
| Sachets | Orientation aléatoire, espacement irrégulier | Cartonnage, emballage des caisses |
| Packs de bâtons | Regroupés ou rapprochés | Cartonnage ou manutention de multipacks |
| Pochettes souples | Espaces superposés ou irréguliers | Emballage des caisses, mise en carton, ou suremballage le cas échéant |
Le comportement physique du pack compte autant que ses dimensions. Un sachet fin et souple, un blister rigide, et une pochette laminée glissante réagit différemment aux rouleaux, guides, vibration, et accélération.
Lors de l'évaluation d'un machine de tri de sachets ou machine à compter les sachets, vérifier l'épaisseur, rigidité, frottement superficiel, tendance statique, et avec quelle facilité l'emballage se plie ou se chevauche. Il est plus utile de tester avec des échantillons de produits réels que de se fier uniquement aux dimensions.

4.Pourquoi le tri est important avant le comptage et l'emballage secondaire
La précision du comptage commence dès la présentation du produit.
Un capteur fonctionne mieux lorsque chaque pack accepté l'atteint en tant qu'événement distinct. Lorsque les packs se chevauchent ou que les espaces sont incohérents, la section de comptage reçoit une entrée de mauvaise qualité. Le tri et le rejet corrigent ce flux avant le début du comptage.
Le même principe s'applique à la suite machine d'emballage secondaire. Un encartonneur ou un encaisseur ne bénéficie pas de la réception de la quantité totale correcte si ces paquets arrivent en pile.. Il a besoin de produits livrés dans un arrangement reproductible qui correspond à son alimentation..
Sans un machine de tri automatique de sachets, les opérateurs peuvent avoir besoin de séparer les packs accumulés, supprimer les éléments anormaux, raconter des groupes, et rechargez-les dans le processus en aval. Cela peut être réalisable à faible rendement, mais la reprise manuelle devient plus difficile à maintenir cohérente à mesure que la vitesse de production augmente.
C'est pourquoi une machine de tri et de comptage de sachets ne doit pas être jugée uniquement sur son chiffre maximum de sacs par minute.. Une vitesse nominale élevée a peu de valeur si la machine ne peut pas maintenir la séparation, rejet, compte, et déchargement avec le pack réel en cours de production.
5.Comment choisir une machine de tri et de comptage de sachets
Commencez par le produit plutôt que par le catalogue de machines.
D'abord, confirmer la taille et les caractéristiques de manipulation de chaque paquet qui circulera sur la ligne. Durée d'enregistrement, largeur, épaisseur, rigidité, matériau de surface, et comment les produits quittent normalement l'équipement en amont.
Deuxième, définir le besoin réel de débit. Le trieur doit prendre en charge la plage de fonctionnement normale du processus en amont tout en alimentant la machine en aval à un rythme stable..
Troisième, regarder séparation et rejet. Demandez comment la machine gère les doubles paquets, chevauchements, présentations irrégulières, et articles rejetés.
Quatrième, préciser le format de décharge requis. UN machine à cartonner peut avoir besoin de paquets plats ou groupés, tandis qu'un autre processus en aval peut nécessiter une orientation différente.
Cinquième, vérifier l'intégration de la ligne. Hauteur du convoyeur, surface au sol disponible, position de déchargement en amont, alimentation en aval, signaux de commande, et l'accès à la maintenance affectent tous la disposition. La machine de tri et de comptage de sachets RD-SS-450Pro est un équipement complet intégrant le stockage, alimentation, fonctions de tri et de séparation avec un encombrement d'environ 2.52 mètres carrés et hauteur d'équipement réglable pour le raccordement de la ligne.
Enfin, traiter les chiffres de performance dans le cadre de la décision, pas toute la décision. Les chiffres doivent encore être pris en compte avec le produit réel et les conditions de fonctionnement prévues..
6.Conclusion
ET machine de tri et de comptage de sachets fait plus que compter les packs finis. Sa tâche principale est de transformer un approvisionnement aléatoire en un flux de produits contrôlé. accumulation, alimentation, séparation, rejet des déchets, espacement stable, compte, et décharge définie. Lorsque la machine est correctement adaptée au colis et à la disposition de la ligne, plaquettes thermoformées, sachets, paquets de bâtons, et les sachets peuvent passer d'un approvisionnement irrégulier à un flux prévisible pour la prochaine opération d'emballage..
7.FAQ sur les machines de tri et de comptage de sachets
Quelle est la différence entre une trieuse de sachets et une compteuse de sachets?
Une machine de tri sépare et organise un flux de produits irrégulier. Une machine de comptage détecte combien de produits individuels franchissent un point défini. UN machine de tri et de comptage de sachets combine les deux pour que les produits soient séparés avant de compter.
Une machine de tri et de comptage de sachets peut-elle gérer les blisters?
Elle peut traiter des blisters compatibles lorsque les dimensions et le comportement physique du colis conviennent à la machine..
Peut-il se connecter directement à une encartonneuse?
Oui, lors de l'orientation de la décharge, vitesse, hauteur, et l'interface de contrôle sont conçues pour correspondre à l'encartonneuse. D'autres options en aval peuvent inclure des systèmes de mise en caisse ou de suremballage en fonction de la configuration de la ligne..
Qu'est-ce qui détermine la vitesse de fonctionnement d'une machine de tri et de comptage de sachets?
Taille du paquet, rigidité, comportement de la surface, chevaucher, espacement requis, conditions de rejet, méthode de comptage, et le format de décharge affectent tous la vitesse pratique. La capacité nominale maximale doit être vérifiée avec des échantillons de produits représentatifs.
Références
- PMMI-ANSI/PMMI B155.1-2023: Exigences de sécurité pour les machines d'emballage et de transformation — Couvre les machines d'emballage pour les produits primaires, emballages secondaires et tertiaires, y compris les fonctions de transport et de ligne coordonnée.
- OMAC-PackML — Cadre d'automatisation industrielle pour des états de machine cohérents, comportement et échange de données entre les équipements d’emballage.
- OIN 11161:2007 + et 1:2010 – Sécurité des machines — Systèmes de fabrication intégrés — Exigences de base — Pertinent pour l'intégration des machines dans les systèmes de fabrication et les considérations de sécurité au niveau de la ligne.
- PMMI – 2022 L'avenir de l'automatisation dans l'emballage et le traitement — Recherche industrielle couvrant l'automatisation de l'emballage, productivité, priorités flexibles d’automatisation et d’intégration de lignes.