Wstępne prasowanie w tabletkarce to wstępne prasowanie, które ma miejsce przed głównym etapem prasowania. Rozpoczyna się zagęszczanie złoża proszku, zachęca do przegrupowania cząstek, i redukuje uwięzione powietrze, zanim materiał otrzyma większą siłę, która utworzy ostateczną tabletkę.
Ten etap ma znaczenie, ponieważ stan proszku wchodzącego do głównego ściskania wpływa na to, jak wypraska reaguje na siłę i jak odzyskuje siły po zwolnieniu ciśnienia. Słabe odpowietrzenie lub nieodpowiedni profil kompresji może przyczynić się do defektów tabletek i niestabilnej wydajności kompresji, zwłaszcza wraz ze wzrostem prędkości produkcji. Kompresja wstępna daje producentom inny sposób kontrolowania tego, co dzieje się przed głównym zdarzeniem kompresji.
Nie każda tabletkarka zawiera niezależny etap wstępnego prasowania. Kompresja wstępna to zdarzenie, które można uwzględnić pomiędzy wypełnieniem matrycy a kompresją główną. Do produktów wrażliwych na uwięzienie powietrza, powrót elastyczny, lub kompresja z dużą szybkością, Możliwość wstępnej kompresji może zatem stać się ważnym czynnikiem przy wyborze pliku tabletkarka rotacyjna.
Co to jest wstępne prasowanie w tabletkarce?
Na rotacyjnej maszynie do prasowania tabletek wyposażonej w kompresję wstępną, materiał zwykle przechodzi przez następującą sekwencję:
Napełnianie matrycy → Dozowanie → Kompresja wstępna → Kompresja główna → Dekompresja → Wyrzut
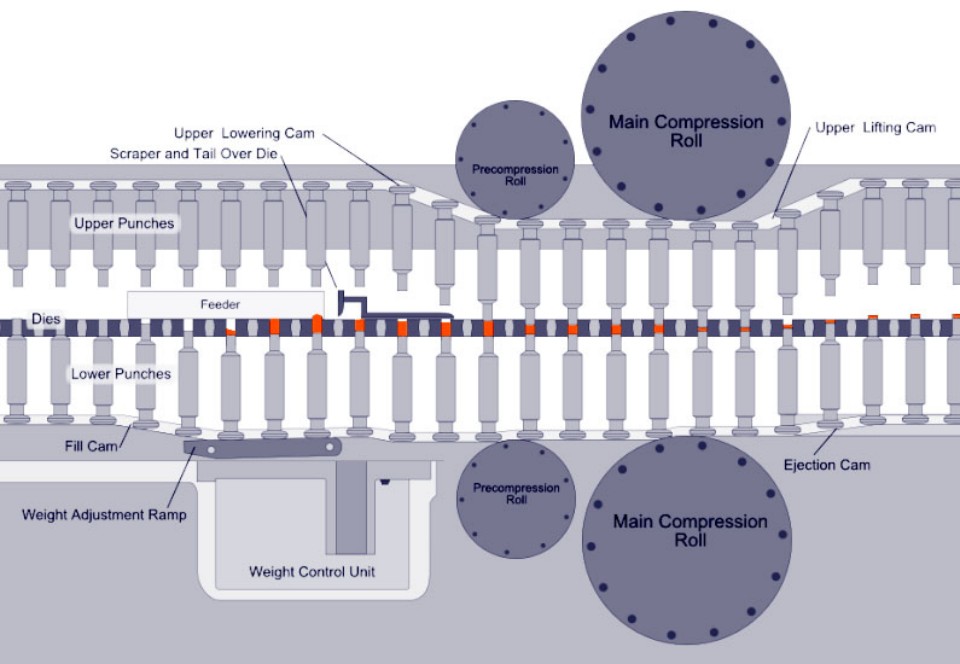
Po wypełnieniu wnęki matrycy i ustaleniu wymaganej objętości wypełnienia, górny i dolny stempel zbliżają się do siebie, gdy oprzyrządowanie przechodzi przez strefę wstępnego ściskania. Zestaw rolek do wstępnego dociskania przykłada pierwsze kontrolowane obciążenie do proszku lub granulatu wewnątrz matrycy.
Na tym etapie materiał jest tylko częściowo zagęszczony. Główne walce dociskowe przykładają następnie większe obciążenie, aby uformować ostateczną wypraskę. Po maksymalnej kompresji, ciśnienie spada, tablet w pewnym stopniu odzyskuje siły, a dolny stempel przesuwa się w górę w celu wyrzucenia.
Wartość wstępnej kompresji wynika z utworzenia oddzielnego zdarzenia kompresji przed głównym. USP <1245> opisuje ten etap jako sposób na zmniejszenie ilości uwięzionego powietrza. W praktycznej produkcji, początkowe obciążenie daje również cząstkom czas na zmianę układu i pozwala na zagęszczenie złoża proszku przed przyłożeniem większej głównej siły ściskającej.
Jak działają rolki wstępnego docisku
W tabletkarce rotacyjnej, stemple poruszają się pionowo, gdy wieża obraca się poprzez krzywki i rolki dociskowe. W maszynie wyposażonej w wstępną kompresję, oprzyrządowanie najpierw przechodzi pomiędzy rolkami dociskowymi, a później dociera do głównych rolek dociskowych.
Odległość pomiędzy stemplami zmniejsza się w miarę ich przechodzenia przez stację wstępnego prasowania. Powoduje to wywieranie nacisku na materiał bez natychmiastowego poddawania go pełnemu głównemu obciążeniu ściskającemu.
Wynik zależy nie tylko od szczytowej siły wstępnego ściskania. Zachowanie odkształceniowe materiału, dostępny czas pod obciążeniem, prędkość wieży, i następujące po nim główne zdarzenie sprężania wpływają na reakcję złoża proszku. Dlatego też wstępną kompresję należy traktować jako część pełnego profilu kompresji, a nie jako oddzielne ustawienie.
Co dzieje się z proszkiem podczas wstępnego sprężania?
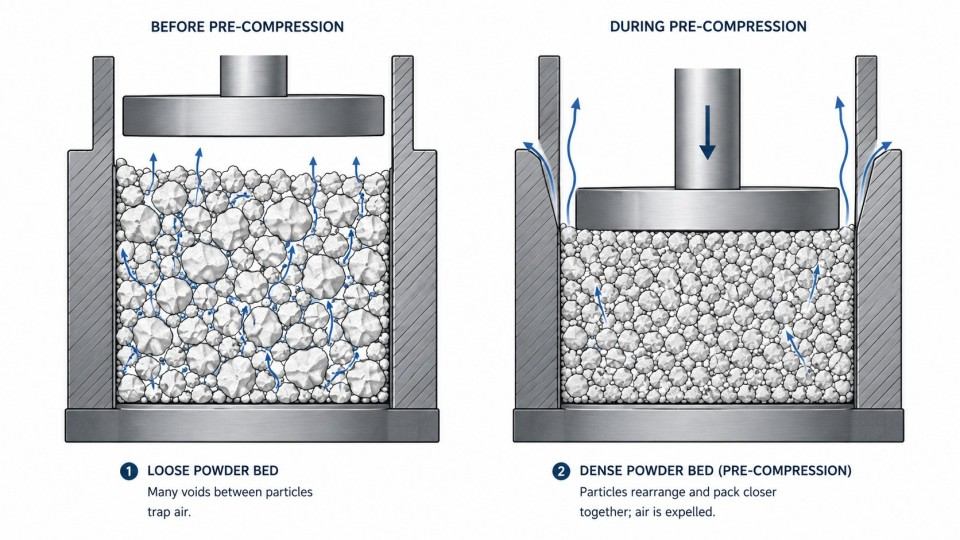
Złoże proszku wewnątrz wypełnionej matrycy zawiera cząstki, puste przestrzenie, i powietrze. Kiedy zaczyna się kompresja, kilka zmian fizycznych zachodzi razem.
Pierwszy, cząsteczki przestawiają się. Wnikają w dostępne przestrzenie i tworzą gęstszą strukturę upakowania. W miarę wzrostu ciśnienia, cząstki mogą odkształcać się lub pękać w zależności od składu i właściwości materiału. Objętość pustych przestrzeni w złożu proszku zmniejsza się.
Naraz, powietrze jest wypychane z kurczących się przestrzeni pomiędzy cząstkami. Jeśli ściskanie nastąpi zbyt szybko, materiał nie będzie mógł efektywnie wydostać się z powietrza, wewnątrz kompaktu może pozostać trochę powietrza.
Wstępna kompresja tworzy wcześniejszy plik, zdarzenie sprężania o niższej sile, które daje złożu proszkowemu większą możliwość zagęszczenia i uwolnienia powietrza przed głównym etapem sprężania o większej sile. Jest to szczególnie przydatne, gdy preparat zawiera dużą ilość międzycząstkowego powietrza lub słabo reaguje na szybkie ściskanie.
Uwięzienie powietrza wpływa również na to, co dzieje się po uwolnieniu ciśnienia. Wypraska nieznacznie rozszerza się po usunięciu obciążenia ściskającego; ta odpowiedź jest znana jako powrót elastyczny. Badania dotyczące uwięzienia powietrza podczas kompresji tabletki wykazały, że uwięzione powietrze może zwiększyć powrót sprężystości. W jednym badaniu, dodanie wstępnego prasowania zmniejszyło ten efekt i dało mocniejsze tabletki o niższej porowatości. Wynik był specyficzny dla preparatu, pokazuje jednak, dlaczego odpowietrzanie jest ważną funkcją wstępnego sprężania.
Dlaczego prędkość kompresji ma znaczenie
Proszki i granulki reagują nie tylko na siłę, ale także na szybkość jej działania.
Przy wyższych prędkościach tabletkowania, dostępny czas na odkształcenie, przegrupowanie cząstek, a ucieczka powietrza staje się krótsza. Szybsza kompresja skraca czas dostępny na odkształcenie zależne od czasu w podobnych warunkach.
Jest to jeden z powodów, dla których wstępne prasowanie staje się coraz bardziej istotne w produkcji tabletek obrotowych z dużą szybkością. Odpowiednie pierwsze zdarzenie kompresji tworzy bardziej stopniową historię kompresji przed główną kompresją. Jednakże, Samo zwiększenie siły wstępnego prasowania nie jest w stanie zrekompensować wszystkich skutków wyższej prędkości prasy.
Kompresja wstępna a kompresja główna
Kompresja wstępna i kompresja główna to dwa oddzielne etapy procesu kompresji tabletu. Obydwa przykładają siłę do materiału wewnątrz matrycy, służą one jednak różnym celom i działają na złoże proszku w różnych punktach cyklu sprężania.
| Czynnik | Wstępna kompresja | Główna kompresja |
| Pozycja w cyklu | Przed główną kompresją | Po wstępnej kompresji |
| Podstawowy cel | Początkowe zagęszczenie, przegrupowanie cząstek, i odpowietrzanie | Uformuj ostateczną zwartą tabletkę |
| Siła względna | Generalnie niższe | Generalnie wyższy |
| Stan proszku | Częściowo zagęszczony | Przekształcony w ostateczny kompakt |
| Kluczowy problem związany z procesem | Ujście powietrza i przygotowanie złoża proszkowego | Ostateczna formacja zwarta i właściwości mechaniczne |
Podczas wstępnej kompresji, stemple przykładają początkowe obciążenie, które częściowo zagęszcza materiał i daje uwięzionemu powietrzu większą szansę na ucieczkę. Proszek wchodzi następnie do głównego etapu prasowania w gęstszym stanie.
Główna kompresja wykonuje inne zadanie. Wyższa główna siła ściskająca powoduje znacznie bliższy kontakt cząstek i zapewnia ostateczną zwartą strukturę i właściwości mechaniczne tabletki.
To wyjaśnia, dlaczego wstępna kompresja nie jest po prostu słabszym substytutem głównej kompresji. Obydwa etapy działają po kolei. Wstępne prasowanie przygotowuje złoże proszku, podczas gdy główna kompresja kończy formowanie tabletki.
Ich związek oznacza również, że siły wstępnego ściskania nie należy rozpatrywać niezależnie od głównej siły ściskającej. Zmiana pierwszego zdarzenia ściskania zmienia stan materiału wchodzącego do drugiego. Ostateczny wynik zależy zatem od pełnego profilu kompresji, łącznie z zachowaniem materialnym, siła wstępnego ściskania, główna siła ściskająca, czas przebywania, i prędkość tabletkowania.
Z tego samego powodu, nie ma uniwersalnego procentu głównej siły ściskającej, który można zastosować jako prawidłowe ustawienie wstępnego ściskania dla każdej receptury. Należy zachować odpowiednią równowagę pomiędzy kompresją wstępną i kompresją główną, aby dopasować ją do rzeczywistych warunków materiałowych i produkcyjnych.
Jak wstępne prasowanie wpływa na zamykanie i laminowanie tabletu
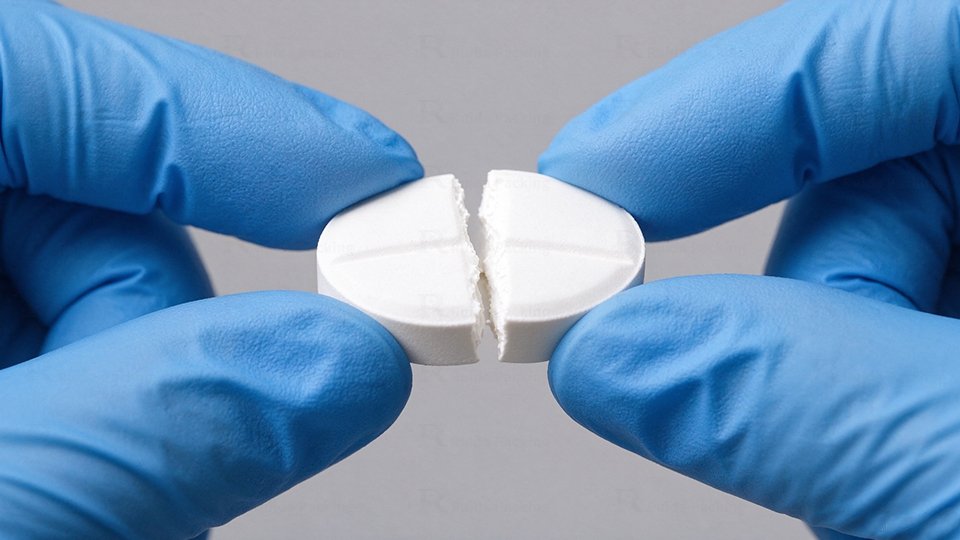
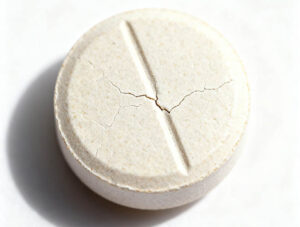
Zakręcanie tabletu występuje, gdy górna lub dolna część tabletu oddziela się od głównego korpusu. Laminowanie tabletu występuje, gdy wypraska rozdziela się na dwie lub więcej warstw. Obie wady mogą rozwinąć się podczas dekompresji lub wyrzutu, gdy naprężenia wewnątrz wypraski przekraczają jej zdolność do zachowania nienaruszonego.
Jedną z możliwych przyczyn jest uwięzienie powietrza. Gdy podczas sprężania w złożu proszku pozostaje zbyt dużo powietrza, wypraska może doświadczyć większego powrotu sprężystości po usunięciu obciążenia. Dobrze wyregulowany etap wstępnego sprężania może zmniejszyć to ryzyko poprzez poprawę odpowietrzania przed głównym sprężaniem.
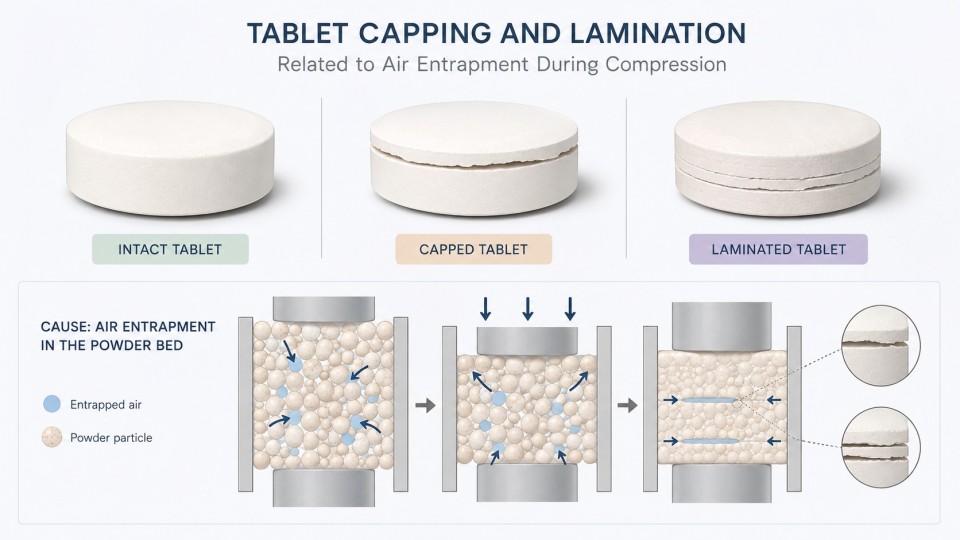
Jednakże, Zakręcanie tabletek i laminacja tabletek nie mają jednej przyczyny. Właściwości preparatu, struktura granulatu, smarowanie, stan oprzyrządowania, stopień kompresji, główna siła ściskająca, i elastyczna regeneracja mogą się przyczynić. Zwiększanie siły wstępnego ściskania bez sprawdzenia tych czynników może zatem pozostawić prawdziwy problem nierozwiązany.
To rozróżnienie jest ważne w produkcji. Jeśli po zmianie warunków pracy pojawi się zatykanie, należy dokonać przeglądu całego procesu kompresji, zamiast traktować kompresję wstępną jako jedyną regulację. Podobnie, laminacja utrzymująca się pomimo odpowiedniego odpowietrzenia może wskazywać, że formułowanie lub zagęszczanie również wymaga uwagi.
Kompresja wstępna jest zatem najbardziej przydatna jako część szerszej strategii kompresji. Może zmniejszyć defekty związane z uwięzieniem powietrza i historią sprężania, nie należy go jednak traktować jako uniwersalnego rozwiązania każdego problemu związanego z zakręcaniem lub laminowaniem.
Jak ocenić kompresję wstępną przy wyborze lub ustawianiu tabletkarki
Kupujący porównujący automatyczne tabletkarki rotacyjne nie powinien oceniać wstępnego prasowania pytając jedynie, czy maszyna posiada taką funkcję. Bardziej użytecznym pytaniem jest, czy dostępny system wstępnego sprężania zapewnia wystarczającą kontrolę dla zamierzonych receptur i prędkości produkcji.
1. Niezależna możliwość wstępnej kompresji
Sprawdź, czy maszyna ma oddzielną stację wstępnego kompresji, a nie tylko jedno główne zdarzenie kompresji. Niezależna stacja zapewnia operatorowi kolejną część profilu kompresji, którą może dostosować, gdy produkt tego wymaga.
Staje się to bardziej istotne dla producentów stosujących różne receptury, ponieważ materiały mogą różnie reagować na powtarzające się ściskanie i zmieniające się prędkości produkcji.
2. Regulowana siła wstępnego ściskania
Siłę wstępnego ściskania należy rozpatrywać łącznie z formułą i głównymi warunkami ściskania. Silniejsza pierwsza kompresja nie jest automatycznie lepsza.
A 2024 badanie laminowania związanego z uwięzieniem powietrza wykazało, że najskuteczniejsze ciśnienie wstępnego sprężania mieszanki modelowej odpowiadało punktowi minimalnego powrotu sprężystości w matrycy. Przydatne ustawienie zmieniało się wraz z warunkami kompresji, wspieranie podejścia specyficznego dla receptury zamiast stałego stosunku siły.
3. Czas przebywania i prędkość wieży
Czas przebywania to okres, podczas którego stemple pozostają pod znacznym obciążeniem ściskającym. Wraz ze wzrostem prędkości wieży, dostępny czas kompresji generalnie staje się krótszy.
Do szybkiej produkcji, ta interakcja ma znaczenie, ponieważ siły i czasu nie można rozpatrywać oddzielnie. Maszyna może zapewnić znaczną siłę wstępnego ściskania, ale preparat nadal musi prawidłowo reagować w dostępnym czasie kompresji.
Badania dotyczące zamykania tabletek pokazują tę interakcję. W formule modelowej, dłuższy czas przebywania podczas niskiego wstępnego sprężania pomógł w uporządkowaniu cząstek i ucieczce powietrza przed głównym sprężaniem. To samo badanie wykazało, że duża szybkość przykładania siły przyczyniła się do uwięzienia powietrza, nierównomierny rozkład sił, i zakrywanie.
Porównując A wysokoobrotowa tabletkarka rotacyjna, nabywcy powinni zatem patrzeć poza maksymalną produkcję. System kompresji, geometria rolek, obróbka, zakres prędkości wieży, oraz dostępne elementy sterujące procesem wpływają na elastyczność dostępną podczas zwiększania skali i rutynowej produkcji.
4. Związek z główną kompresją
Kompresję wstępną i kompresję główną należy oceniać łącznie. Pierwszy etap zmienia stan proszku zanim przejdzie on do drugiego etapu, więc zmiana jednego etapu może zmienić reakcję na drugim.
Praktyczna konfiguracja rozpoczyna się od zachowania produktu pod względem kompresji i docelowych właściwości tabletu, następnie ocenia wstępną kompresję, Kompresja główna, prędkość naciskania, i inne istotne zmienne procesu razem. Jest to bardziej niezawodne niż zastosowanie standardowego współczynnika siły skopiowanego z innego przepisu.
5. Potrzeby produkcyjne
Nie każda aplikacja na tablet wymaga tego samego poziomu możliwości wstępnej kompresji. Do prostych produktów pracujących z umiarkowanymi prędkościami, zaawansowany system wstępnej kompresji może zapewnić mniejszą wartość dodatkową niż w przypadku bardziej wymagającej produkcji.
Ta funkcja staje się ważniejsza, gdy produkcja wymaga dużych prędkości prasy, materiałów łatwo zatrzymujących powietrze, preparaty charakteryzujące się znacznym odzyskiem elastyczności, powtarzające się zamykanie lub laminowanie na skutek działania powietrza, lub szeroki asortyment produktów, który wymaga większej elastyczności kompresji.
Dla nabywców sprzętu, kluczową kwestią jest dopasowanie możliwości wstępnej kompresji do rzeczywistych wymagań produkcyjnych, a nie traktowanie ich jako izolowanej specyfikacji.
Ruida Packing może dostarczyć tabletkarki wyposażone w funkcję wstępnego prasowania, aby spełnić różne wymagania produkcja tabletów wymagania.
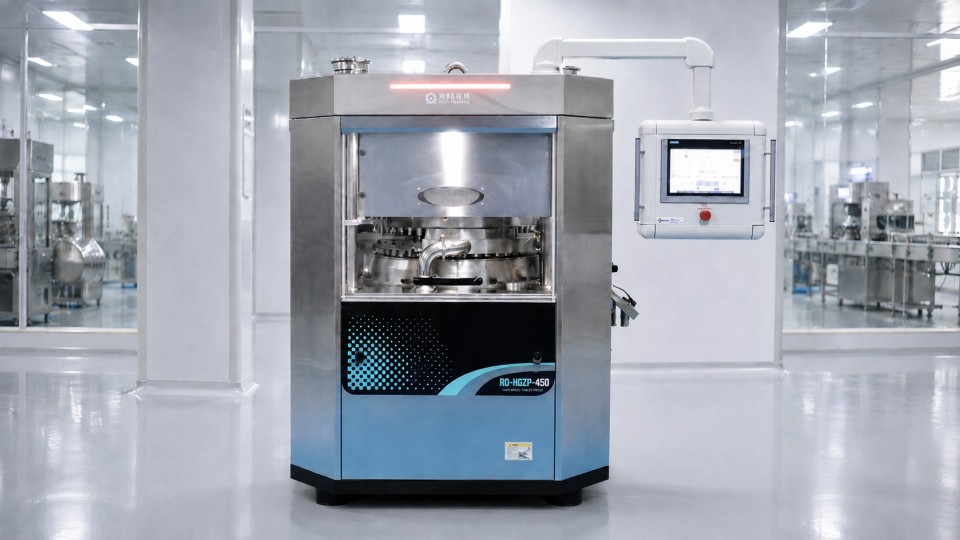
Często zadawane pytania dotyczące wstępnego prasowania w tabletkarkach
1.Co to jest wstępne prasowanie w tabletkarce?
Kompresja wstępna to kontrolowane zdarzenie kompresji poprzedzające kompresję główną. Częściowo zagęszcza złoże proszku i pomaga zredukować uwięzione powietrze przed końcowym etapem sprężania z dużą siłą.
2.Czy każda tabletkarka wymaga wstępnej kompresji??
NIE. Nie każda tabletkarka posiada niezależny etap wstępnego prasowania, i nie każdy produkt wymaga tego samego profilu kompresji. Jego wartość zależy od zachowania preparatu, prędkość produkcji, i wymagania procesu.
3.Jaka jest różnica między kompresją wstępną a kompresją główną?
Wstępne prasowanie przygotowuje złoże proszku poprzez wstępne zagęszczenie i odpowietrzenie. Główna kompresja przykłada większe obciążenie, które tworzy ostateczną kompaktową tabletkę.
4.Jaką siłę wstępnego ściskania należy zastosować?
Nie ma uniwersalnej siły ani stałego procentu głównego ucisku, który pasowałby do każdego produktu. Ustawienie zależy od zachowania receptury, prędkość prasy tabletu, czas przebywania, główne warunki kompresji, i wymagane właściwości tabletu.
5.Czy wstępne prasowanie może zapobiec zamykaniu i laminowaniu tabletu?
Może zmniejszyć zatykanie lub laminowanie, gdy uwięzienie powietrza i profil kompresji są ważnymi czynnikami. Wady powstałe na skutek receptury, obróbka, smarowanie, lub inne warunki procesu wymagają zajęcia się także podstawową przyczyną.
Wstępne prasowanie w tabletkarce jest cenne, ponieważ daje producentom większą kontrolę nad tym, co dzieje się, zanim proszek osiągnie główne sprasowanie. Jego znaczenie wzrasta w przypadku usuwania powietrza, prędkość kompresji, powrót elastyczny, lub kontrola defektów staje się wyzwaniem. Do wyboru sprzętu, użytecznym pytaniem nie jest po prostu to, czy tabletkarka obejmuje wstępne prasowanie, ale czy jego zdolność do wstępnego ściskania odpowiada zachowaniu materiału, prędkość produkcji, i elastyczność procesu, której producent faktycznie potrzebuje.
Referencje
- Farmakopea Stanów Zjednoczonych. Kapituła Generalna <1245>, Symulacja zagęszczania.
- Freemana GW, Słońce CC. Uwięzienie powietrza podczas ściskania tabletki – Diagnoza, wpływ na wydajność tabletkowania, i strategie łagodzące. International Journal of Pharmaceutics. 2022;615:121514.
- Vreeman G, Słońce CC. Strategia optymalizacji ciśnienia wstępnego sprężania do produkcji tabletek w oparciu o odzysk sprężystości w matrycy. International Journal of Pharmaceutics. 2024;654:123981.