La pré-compression dans une presse à comprimés est un événement de compression initial qui a lieu avant l'étape de compression principale.. Il commence à compacter le lit de poudre, encourage le réarrangement des particules, et réduit l'air emprisonné avant que le matériau ne reçoive la force plus élevée qui forme le comprimé final.
Cette étape est importante car l'état de la poudre entrant dans la compression principale affecte la façon dont le compact répond à la force et comment il récupère une fois la pression relâchée.. Une mauvaise désaération ou un profil de compression inadapté peuvent contribuer à des défauts du comprimé et à des performances de compression instables., d'autant plus que la vitesse de production augmente. La pré-compression offre aux fabricants un autre moyen de contrôler ce qui se passe avant l'événement de compression principal..
Toutes les presses à comprimés ne comprennent pas une étape de pré-compression indépendante. La pré-compression est un événement qui peut être inclus entre le remplissage du die et la compression principale.. Pour les produits sensibles à l’emprisonnement d’air, récupération élastique, ou compression à grande vitesse, la capacité de précompression peut donc devenir un facteur important lors de la sélection d'un presse à comprimés rotative.
Qu'est-ce que la pré-compression dans une presse à comprimés?
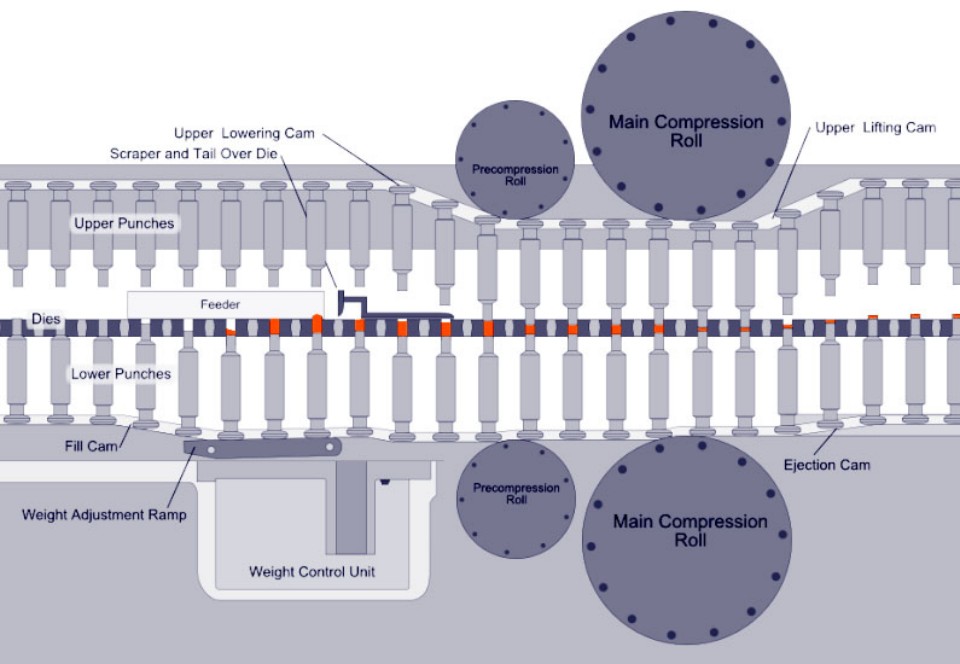
Sur une machine rotative de compression de comprimés équipée de pré-compression, le matériau passe normalement par la séquence suivante:
Remplissage de matrice → Dosage → Pré-compression → Compression principale → Décompression → Éjection
Une fois la cavité de la matrice remplie et le volume de remplissage requis établi, les poinçons supérieur et inférieur se rapprochent au fur et à mesure du passage de l'outillage dans la zone de précompression. Un ensemble de rouleaux de pré-compression applique la première charge contrôlée à la poudre ou aux granulés à l'intérieur de la filière.
Le matériau n'est que partiellement compacté à ce stade. Les rouleaux de compression principaux appliquent ensuite une charge plus élevée pour former le compact final.. Après compression maximale, la pression chute, la tablette récupère dans une certaine mesure, et le poinçon inférieur se déplace vers le haut pour l'éjection.
La valeur de la pré-compression vient de la création d'un événement de compression distinct avant l'événement principal.. USP <1245> décrit cette étape comme un moyen de réduire l'air emprisonné. En production pratique, la charge initiale donne également aux particules le temps de se réorganiser et permet au lit de poudre de devenir plus dense avant que la force de compression principale plus élevée ne soit appliquée.
Comment fonctionnent les rouleaux de pré-compression
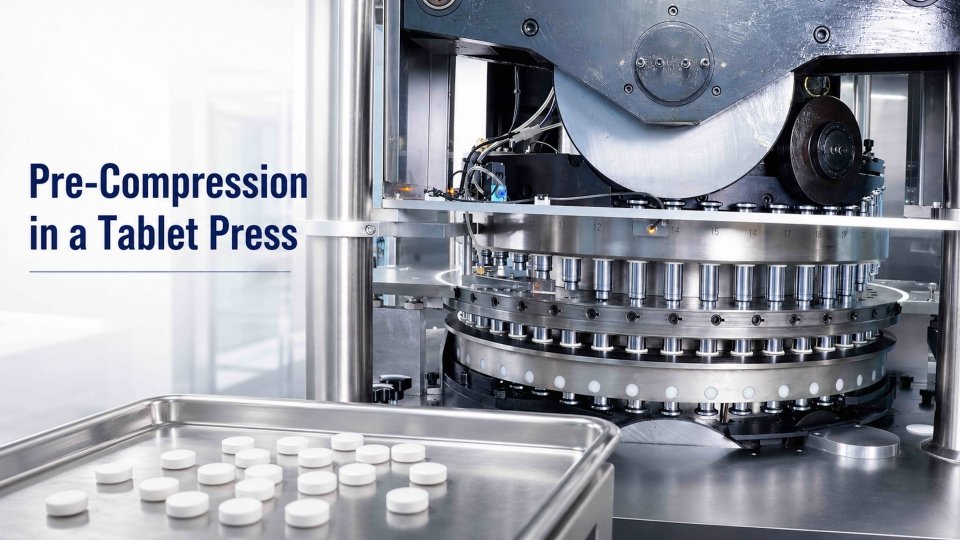
Dans une presse à comprimés rotative, les poinçons se déplacent verticalement lorsque la tourelle tourne à travers les cames et les rouleaux de compression. Dans une machine équipée de pré-compression, l'outillage passe d'abord entre les rouleaux de pré-compression et atteint ensuite les rouleaux de compression principaux.
La distance entre les poinçons diminue au fur et à mesure de leur passage dans la station de pré-compression. Cela applique une pression sur le matériau sans le soumettre immédiatement à la charge de compression principale complète..
Le résultat ne dépend pas seulement de la force maximale de pré-compression. Le comportement en déformation du matériau, le temps disponible sous charge, vitesse de la tourelle, et l'événement de compression principal suivant influencent tous la façon dont le lit de poudre réagit. La pré-compression doit donc être considérée comme faisant partie du profil de compression complet plutôt que comme un paramètre isolé..
Qu'arrive-t-il à la poudre pendant la pré-compression?
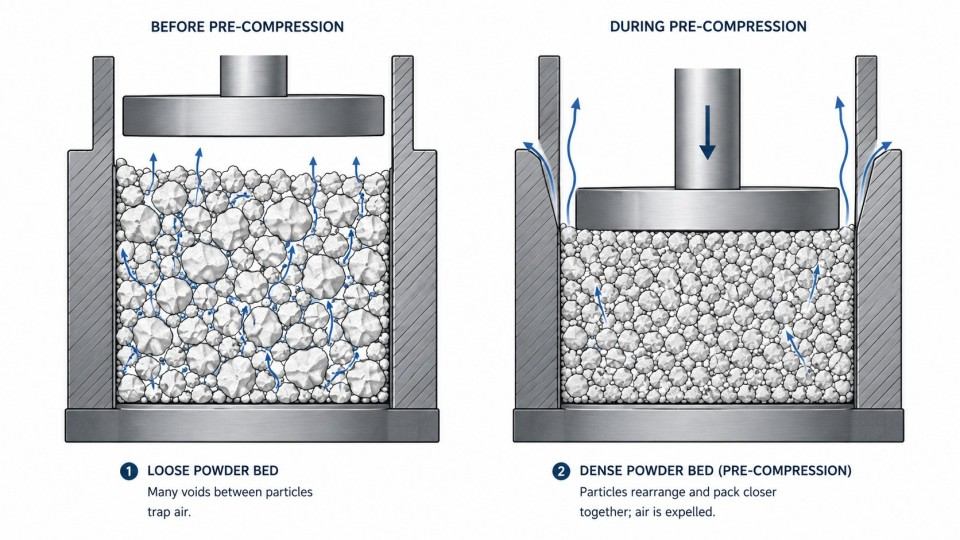
Le lit de poudre à l'intérieur d'une filière remplie contient des particules, espaces vides, et de l'air. Quand la compression commence, plusieurs changements physiques se produisent ensemble.
D'abord, les particules se réorganisent. Ils se déplacent dans les espaces disponibles et forment une structure d'emballage plus dense. À mesure que la pression augmente, les particules peuvent se déformer ou se fracturer en fonction de la formulation et des propriétés du matériau. Le volume vide dans le lit de poudre diminue.
En même temps, l'air est expulsé des espaces rétrécissants entre les particules. Si la compression se produit trop rapidement pour le matériau et que l'air ne peut pas s'échapper efficacement, un peu d'air peut rester emprisonné à l'intérieur du compact.
La pré-compression crée un effet antérieur, événement de compression à force inférieure qui donne au lit de poudre plus de possibilités de densifier et de libérer de l'air avant l'étape de compression principale à force plus élevée. Ceci est particulièrement utile lorsque la formulation contient une grande quantité d'air interparticulaire ou répond mal à une compression rapide..
L'emprisonnement d'air affecte également ce qui se passe une fois la pression relâchée.. Un compact se dilate légèrement lorsque la charge de compression est supprimée; cette réponse est connue sous le nom récupération élastique. Des recherches sur le piégeage de l'air lors de la compression des comprimés ont montré que l'air emprisonné peut augmenter la récupération élastique.. Dans une étude, l'ajout d'une précompression a réduit cet effet et a produit des comprimés plus solides avec une porosité plus faible. Le résultat était spécifique à la formulation, mais cela démontre pourquoi la désaération est une fonction importante de la pré-compression.
Pourquoi la vitesse de compression est importante
Les poudres et les granulés réagissent non seulement à la force, mais également à la rapidité avec laquelle cette force est appliquée..
À des vitesses de presse à comprimés plus élevées, le temps disponible pour la déformation, réarrangement des particules, et l'évacuation de l'air devient plus courte. Une compression plus rapide réduit le temps disponible pour une déformation dépendante du temps dans des conditions par ailleurs similaires.
C’est l’une des raisons pour lesquelles la précompression devient plus pertinente dans la production de comprimés rotatifs à grande vitesse.. Un premier événement de compression approprié crée un historique de compression plus progressif avant la compression principale. Cependant, l'augmentation de la force de pré-compression ne peut à elle seule compenser tous les effets d'une vitesse de presse plus élevée.
Pré-compression vs compression principale
La pré-compression et la compression principale sont deux étapes distinctes du processus de compression du comprimé.. Les deux appliquent une force au matériau à l’intérieur de la matrice, mais ils servent à des fins différentes et agissent sur le lit de poudre à différents moments du cycle de compression..
| Facteur | Pré-compression | Compression principale |
| Position dans le cycle | Avant la compression principale | Après pré-compression |
| Objectif principal | Densification initiale, réarrangement des particules, et désaération | Former le comprimé final compact |
| Force relative | Généralement inférieur | Généralement plus élevé |
| État de la poudre | Partiellement compacté | Converti en compact final |
| Préoccupation clé en matière de processus | Sortie d'air et préparation du lit de poudre | Formation compacte finale et propriétés mécaniques |
Pendant la pré-compression, les poinçons appliquent une charge initiale qui compacte partiellement le matériau et donne à l'air emprisonné plus de chances de s'échapper. La poudre entre ensuite dans l'étape de compression principale dans un état plus dense.
La compression principale effectue un travail différent. La force de compression principale plus élevée rapproche les particules et développe la structure compacte finale et les propriétés mécaniques du comprimé..
Cela explique pourquoi la pré-compression n'est pas simplement un substitut plus faible à la compression principale.. Les deux étapes fonctionnent en séquence. La précompression prépare le lit de poudre, tandis que la compression principale achève la formation du comprimé.
Leur relation signifie également que la force de pré-compression ne doit pas être considérée indépendamment de la force de compression principale.. La modification du premier événement de compression modifie l'état du matériau entrant dans le second.. Le résultat final dépend donc du profil de compression complet, y compris le comportement des matériaux, force de précompression, force de compression principale, temps de séjour, et vitesse de presse de la tablette.
Pour la même raison, il n'existe pas de pourcentage universel de force de compression principale pouvant être appliqué comme réglage de pré-compression correct pour chaque formulation. L'équilibre approprié entre la pré-compression et la compression principale doit correspondre aux conditions réelles du matériau et de la production..
Comment la pré-compression affecte le bouchage et le laminage des comprimés
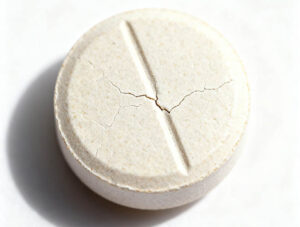
Coiffage des comprimés se produit lorsque la partie supérieure ou inférieure d'un comprimé se sépare du corps principal. Plastification des comprimés se produit lorsque le compact se sépare en deux couches ou plus. Les deux défauts peuvent se développer lors de la décompression ou de l'éjection lorsque les contraintes à l'intérieur du compact dépassent sa capacité à rester intact..
L'emprisonnement d'air est un contributeur possible. Lorsqu'il reste trop d'air dans le lit de poudre pendant la compression, le compact peut subir une plus grande récupération élastique après le retrait de la charge. Un étage de précompression bien ajusté peut réduire ce risque en améliorant la désaération avant la compression principale.
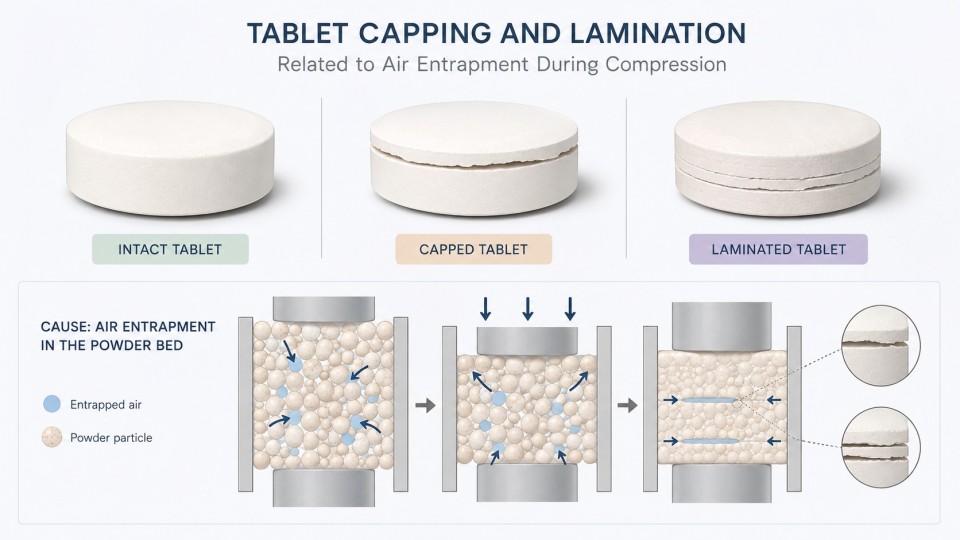
Cependant, Le coiffage et le laminage des comprimés n'ont pas une seule cause. Propriétés des formulations, structure des granules, lubrification, état de l'outillage, taux de compression, force de compression principale, et la récupération élastique peuvent tous contribuer. Augmenter la force de pré-compression sans vérifier ces facteurs peut donc laisser le véritable problème sans solution..
Cette distinction est importante en production. Si un plafonnement apparaît après un changement des conditions de fonctionnement, le processus de compression complet doit être revu plutôt que de traiter la pré-compression comme le seul ajustement. De même, un laminage qui persiste malgré une désaération adéquate peut indiquer que le comportement de formulation ou de compactage nécessite également une attention particulière.
La pré-compression est donc plus utile dans le cadre d'une stratégie de compression plus large.. Il peut réduire les défauts associés au piégeage de l'air et à l'historique de compression., mais il ne doit pas être traité comme une correction universelle pour chaque problème de capsulage ou de laminage.
Comment évaluer la pré-compression lors de la sélection ou du réglage d'une presse à comprimés
Un acheteur comparant des presses à comprimés rotatives automatiques ne devrait pas évaluer la pré-compression en se demandant uniquement si la machine dispose de cette fonction.. La question la plus utile est de savoir si le système de précompression disponible offre suffisamment de contrôle pour les formulations et les vitesses de production prévues..
1. Capacité de pré-compression indépendante
Confirmez si la machine dispose d'une station de pré-compression distincte plutôt que d'un seul événement de compression principal.. Une station indépendante donne à l'opérateur une autre partie du profil de compression à ajuster lorsque le produit le nécessite.
Cela devient plus pertinent pour les fabricants utilisant différentes formulations, car les matériaux peuvent réagir différemment aux compressions répétées et aux changements de vitesses de production..
2. Force de pré-compression réglable
La force de pré-compression doit être prise en compte avec la formulation et les principales conditions de compression.. Une première compression plus forte n’est pas automatiquement meilleure.
UN 2024 une étude sur le laminage lié à l'emprisonnement d'air a révélé que la pression de précompression la plus efficace pour le mélange modèle correspondait au point de récupération élastique minimale dans la matrice. Le réglage utile change avec les conditions de compression, soutenir une approche spécifique à la formulation au lieu d'un rapport de force fixe.
3. Temps de séjour et vitesse de la tourelle
Le temps de séjour est la période pendant laquelle les poinçons restent soumis à une charge de compression importante.. À mesure que la vitesse de la tourelle augmente, le temps de compression disponible devient généralement plus court.
Pour une production à grande vitesse, cette interaction est importante car la force et le temps ne peuvent être considérés séparément. Une machine peut offrir une force de précompression importante, mais la formulation doit encore répondre correctement dans le temps de compression disponible.
La recherche sur le capsulage des comprimés démontre cette interaction. Dans une formulation modèle, un temps de séjour plus long pendant une faible pré-compression a facilité le réarrangement des particules et l'évacuation de l'air avant la compression principale. La même étude a révélé qu'un taux élevé d'application de force contribuait au piégeage de l'air., répartition inégale de la force, et le plafonnement.
Lorsqu'on compare un presse à comprimés rotative à grande vitesse, les acheteurs devraient donc regarder au-delà de la production maximale. Le système de compression, géométrie des rouleaux, outillage, plage de vitesse de la tourelle, et les contrôles de processus disponibles influencent tous la flexibilité disponible pendant la mise à l'échelle et la production de routine.
4. Relation avec la compression principale
La pré-compression et la compression principale doivent être évaluées ensemble. La première étape modifie l'état de la poudre avant qu'elle n'atteigne la deuxième étape, donc changer une étape peut modifier la réponse dans l'autre.
Une configuration pratique commence par le comportement de compression du produit et les propriétés de la tablette cible, puis évalue la pré-compression, compression principale, vitesse de presse, et d'autres variables de processus pertinentes ensemble. C'est plus fiable que d'appliquer un rapport de force standard copié d'une autre formulation.
5. Besoins de production
Toutes les applications pour tablettes ne nécessitent pas le même niveau de capacité de pré-compression. Pour les produits simples fonctionnant à des vitesses modérées, un système de précompression avancé peut apporter moins de valeur supplémentaire que dans une production plus exigeante.
Cette fonctionnalité devient plus importante lorsque la production implique des vitesses de presse élevées, matériaux qui retiennent facilement l’air, formulations avec récupération élastique significative, bouchage ou laminage récurrent lié à l'air, ou une large gamme de produits nécessitant une plus grande flexibilité de compression.
Pour les acheteurs d'équipement, le point clé est d'adapter la capacité de pré-compression aux exigences réelles de production plutôt que de la traiter comme une spécification isolée..
Ruida Packing peut fournir des presses à comprimés équipées de pré-compression pour répondre à différents production de comprimés exigences.
FAQ sur la pré-compression dans les presses à comprimés
1.Qu'est-ce que la pré-compression dans une presse à comprimés?
La pré-compression est un événement de compression contrôlé avant la compression principale. Il compacte partiellement le lit de poudre et aide à réduire l'air emprisonné avant l'étape finale de compression à haute force..
2.Chaque presse à comprimés a-t-elle besoin d'une pré-compression?
Non. Toutes les presses à comprimés ne disposent pas d'une étape de pré-compression indépendante, et tous les produits ne nécessitent pas le même profil de compression. Sa valeur dépend du comportement de la formulation, vitesse de production, et les exigences du processus.
3.Quelle est la différence entre la pré-compression et la compression principale?
La précompression prépare le lit de poudre par le compactage et la désaération initiaux. La compression principale applique la charge plus élevée qui forme le comprimé final compact.
4.Quelle force de pré-compression doit être utilisée?
Il n'existe pas de force universelle ni de pourcentage fixe de compression principale qui convient à chaque produit.. Le réglage dépend du comportement de la formulation, vitesse de presse de la tablette, temps de séjour, principales conditions de compression, et propriétés requises de la tablette.
5.La précompression peut empêcher le bouchage et le laminage des comprimés?
Il peut réduire le bouchage ou le laminage lorsque l'emprisonnement d'air et le profil de compression sont des facteurs contributifs importants.. Défauts causés par la formulation, outillage, lubrification, ou d'autres conditions de processus nécessitent également que la cause sous-jacente soit traitée.
La précompression dans une presse à comprimés est précieuse car elle donne aux fabricants plus de contrôle sur ce qui se passe avant que la poudre n'atteigne la compression principale.. Son importance augmente lors de l'élimination de l'air, vitesse de compression, récupération élastique, ou le contrôle des défauts devient difficile. Pour la sélection des équipements, la question utile n'est pas simplement de savoir si une presse à comprimés inclut la pré-compression, mais si sa capacité de précompression correspond au comportement du matériau, vitesse de production, et la flexibilité des processus dont le fabricant a réellement besoin.
Références
- Pharmacopée des États-Unis. Chapitre général <1245>, Simulation de compactage.
- Freeman GW, Soleil CC. Emprisonnement d'air lors de la compression du comprimé – Diagnostic, impact sur les performances de comprimés, et stratégies d’atténuation. Journal international de pharmacie. 2022;615:121514.
- Vreeman G., Soleil CC. Une stratégie pour optimiser la pression de précompression pour la fabrication de comprimés basée sur la récupération élastique dans la matrice. Journal international de pharmacie. 2024;654:123981.