La precompressione in una comprimitrice è un evento di compressione iniziale che avviene prima della fase di compressione principale. Inizia a compattare il letto di polvere, incoraggia il riarrangiamento delle particelle, e riduce l'aria intrappolata prima che il materiale riceva la forza maggiore che forma la compressa finale.
Questa fase è importante perché la condizione della polvere che entra nella compressione principale influenza il modo in cui il compatto risponde alla forza e il modo in cui si riprende dopo il rilascio della pressione. Una scarsa deaerazione o un profilo di compressione inadeguato possono contribuire a difetti della compressa e prestazioni di compressione instabili, soprattutto all’aumentare della velocità di produzione. La precompressione offre ai produttori un altro modo per controllare cosa accade prima dell'evento di compressione principale.
Non tutte le comprimitrici includono una fase di precompressione indipendente. La precompressione è un evento che può essere compreso tra il riempimento dello stampo e la compressione principale. Per prodotti sensibili all'intrappolamento d'aria, recupero elastico, o compressione ad alta velocità, la capacità di precompressione può quindi diventare una considerazione importante quando si seleziona a comprimitrice rotativa.
Che cos'è la precompressione in una comprimitrice?
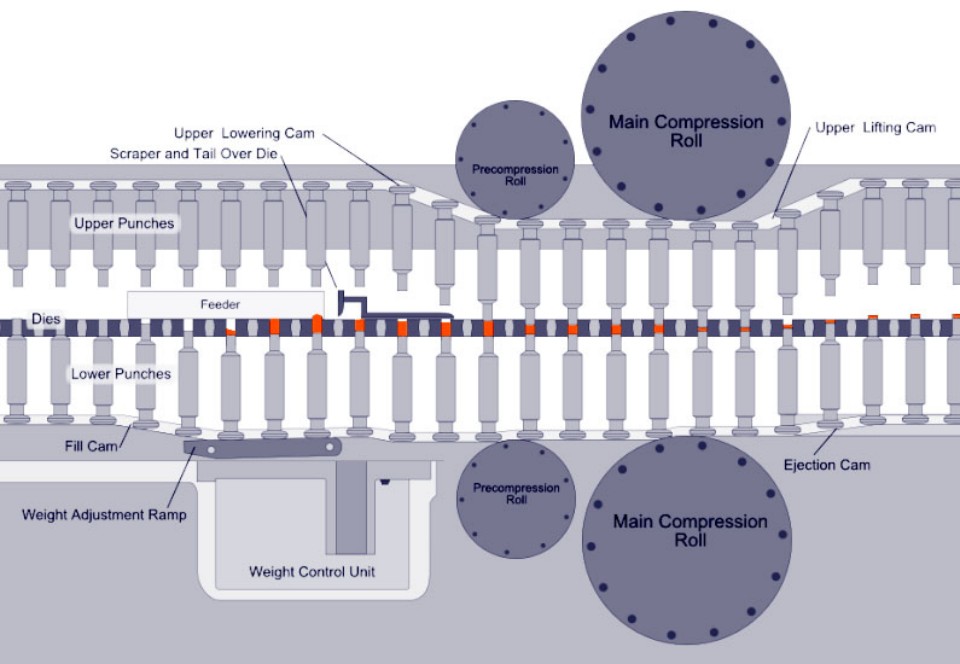
Su una macchina per la compressione di compresse rotanti dotata di precompressione, il materiale normalmente passa attraverso la sequenza seguente:
Riempimento dello stampo → Dosaggio → Precompressione → Compressione principale → Decompressione → Espulsione
Dopo che la cavità dello stampo è stata riempita e viene stabilito il volume di riempimento richiesto, i punzoni superiore e inferiore si avvicinano l'uno all'altro mentre l'utensile attraversa la zona di precompressione. Una serie di rulli di precompressione applica il primo carico controllato alla polvere o ai granuli all'interno dello stampo.
In questa fase il materiale è solo parzialmente compattato. I rulli di compressione principali applicano quindi un carico maggiore per formare il compatto finale. Dopo la massima compressione, la pressione scende, il tablet si riprende in una certa misura, e il punzone inferiore si sposta verso l'alto per l'espulsione.
Il valore della precompressione deriva dalla creazione di un evento di compressione separato prima di quello principale. USP <1245> descrive questa fase come un modo per ridurre l'aria intrappolata. Nella produzione pratica, il carico iniziale dà inoltre alle particelle il tempo di riorganizzarsi e consente al letto di polvere di diventare più denso prima che venga applicata la forza di compressione principale più elevata.
Come funzionano i rulli di precompressione
In una comprimitrice rotativa, punches move vertically as the turret rotates through cams and compression rollers. In a machine equipped with pre-compression, the tooling first passes between the pre-compression rollers and later reaches the main compression rollers.
The distance between the punches decreases as they pass through the pre-compression station. This applies pressure to the material without immediately subjecting it to the full main compression load.
The result depends on more than the peak pre-compression force. The material’s deformation behavior, the available time under load, velocità della torretta, and the following main compression event all influence how the powder bed responds. Pre-compression therefore needs to be considered as part of the complete compression profile rather than as an isolated setting.
Cosa succede alla polvere durante la precompressione?
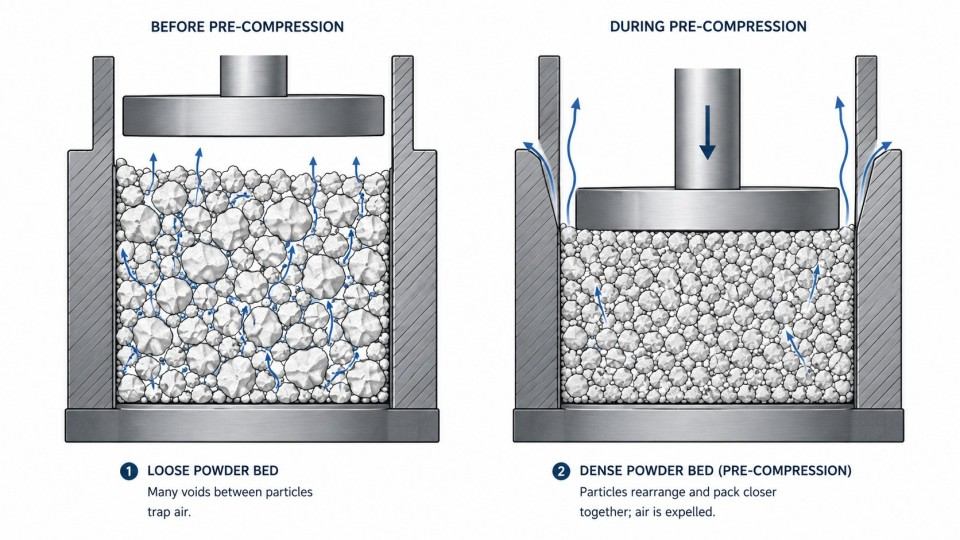
Il letto di polvere all'interno di uno stampo riempito contiene particelle, spazi vuoti, e aria. Quando inizia la compressione, diversi cambiamenti fisici si verificano insieme.
Primo, le particelle si riorganizzano. Si spostano negli spazi disponibili e formano una struttura di imballaggio più densa. All'aumentare della pressione, le particelle possono deformarsi o fratturarsi a seconda della formulazione e delle proprietà del materiale. Il volume dei vuoti all'interno del letto di polvere diminuisce.
Allo stesso tempo, l'aria viene espulsa dagli spazi che si restringono tra le particelle. Se la compressione avviene troppo rapidamente per il materiale, l'aria non può fuoriuscire in modo efficace, un po' d'aria può rimanere intrappolata all'interno del contenitore.
La precompressione crea un file precedente, evento di compressione a forza inferiore che offre al letto di polvere maggiori opportunità di densificare e rilasciare aria prima dello stadio di compressione principale a forza maggiore. Ciò è particolarmente utile quando la formulazione contiene una grande quantità di aria interparticellare o risponde scarsamente alla compressione rapida.
L'intrappolamento dell'aria influisce anche su ciò che accade dopo il rilascio della pressione. Un compatto si espande leggermente quando viene rimosso il carico di compressione; questa risposta è nota come recupero elastico. La ricerca sull'intrappolamento dell'aria durante la compressione delle compresse ha dimostrato che l'aria intrappolata può aumentare il recupero elastico. In uno studio, l'aggiunta della precompressione ha ridotto questo effetto e ha prodotto compresse più resistenti con una porosità inferiore. Il risultato era specifico per la formulazione, ma dimostra perché la deaerazione è una funzione importante della precompressione.
Perché la velocità di compressione è importante
Polveri e granuli rispondono non solo alla forza ma anche alla velocità con cui tale forza viene applicata.
A velocità di stampa per compresse più elevate, il tempo a disposizione per la deformazione, riarrangiamento delle particelle, e la fuga aerea si accorcia. Una compressione più rapida riduce il tempo disponibile per la deformazione dipendente dal tempo in condizioni altrimenti simili.
Questo è uno dei motivi per cui la precompressione diventa più rilevante nella produzione di compresse rotanti ad alta velocità. Un primo evento di compressione adeguato crea una cronologia di compressione più graduale prima della compressione principale. Tuttavia, l'aumento della forza di precompressione da solo non può compensare tutti gli effetti di una maggiore velocità di stampa.
Pre-compressione vs compressione principale
La precompressione e la compressione principale sono due fasi separate del processo di compressione della compressa. Entrambi applicano forza al materiale all'interno dello stampo, ma hanno scopi diversi e agiscono sul letto di polvere in diversi punti del ciclo di compressione.
| Fattore | Precompressione | Compressione principale |
| Posizione nel ciclo | Prima della compressione principale | Dopo la precompressione |
| Scopo primario | Densificazione iniziale, riarrangiamento delle particelle, e disaerazione | Formare la compressa finale compatta |
| Forza relativa | Generalmente più basso | Generalmente più alto |
| Condizioni di polvere | Parzialmente compattato | Convertito nel compatto finale |
| Preoccupazione chiave del processo | Fuoriuscita dell'aria e preparazione del letto di polvere | Formazione compatta finale e proprietà meccaniche |
Durante la precompressione, i punzoni applicano un carico iniziale che compatta parzialmente il materiale e dà all'aria intrappolata maggiori possibilità di fuoriuscire. La polvere entra quindi nella fase di compressione principale in una condizione più densa.
La compressione principale esegue un lavoro diverso. The higher main compression force brings the particles into much closer contact and develops the final compact structure and mechanical properties of the tablet.
This explains why pre-compression is not simply a weaker substitute for main compression. The two stages work in sequence. Pre-compression prepares the powder bed, while main compression completes tablet formation.
Their relationship also means that pre-compression force should not be considered independently from main compression force. Changing the first compression event alters the condition of the material entering the second one. The final result therefore depends on the complete compression profile, including material behavior, forza di precompressione, forza di compressione principale, tempo di sosta, and tablet press speed.
For the same reason, there is no universal percentage of main compression force that can be applied as the correct pre-compression setting for every formulation. The appropriate balance between pre-compression and main compression needs to match the actual material and production conditions.
How Pre-Compression Affects Tablet Capping and Lamination
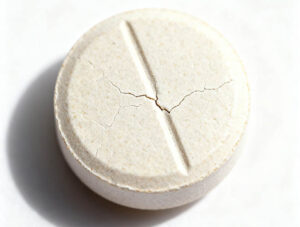
Tappatura delle compresse occurs when the top or bottom portion of a tablet separates from the main body. Tablet lamination occurs when the compact separates into two or more layers. Both defects can develop during decompression or ejection when stresses inside the compact exceed its ability to remain intact.
Air entrapment is one possible contributor. When too much air remains in the powder bed during compression, the compact can experience greater elastic recovery after the load is removed. A well-adjusted pre-compression stage can reduce this risk by improving deaeration before main compression.
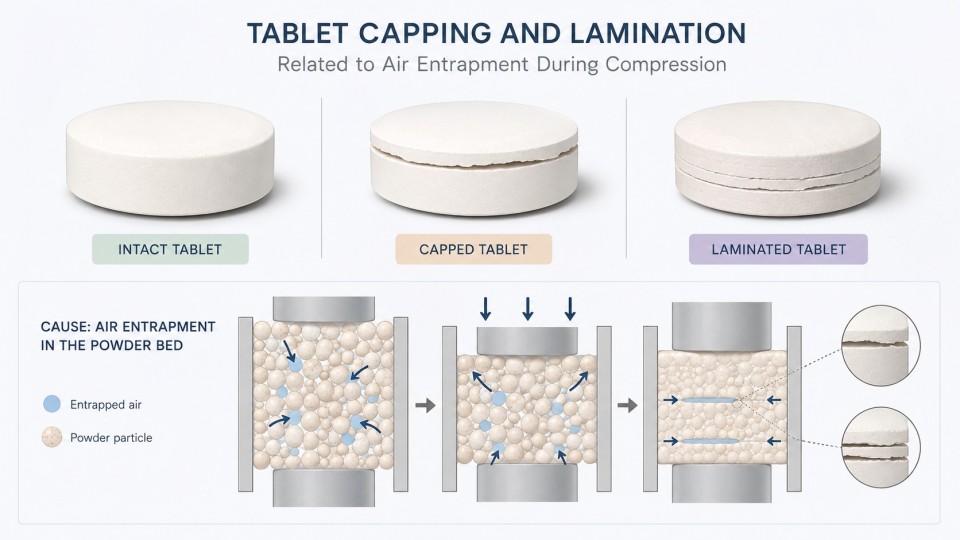
Tuttavia, tablet capping and tablet lamination do not have one single cause. Formulation properties, granule structure, lubrificazione, condizione degli utensili, compression rate, forza di compressione principale, and elastic recovery can all contribute. Increasing pre-compression force without checking these factors can therefore leave the real problem unresolved.
This distinction is important in production. If capping appears after operating conditions change, the complete compression process needs to be reviewed rather than treating pre-compression as the only adjustment. Likewise, lamination that persists despite adequate deaeration can indicate that formulation or compaction behavior also needs attention.
Pre-compression is therefore most useful as part of a broader compression strategy. It can reduce defects associated with air entrapment and compression history, but it should not be treated as a universal correction for every capping or lamination problem.
How to Evaluate Pre-Compression When Selecting or Setting a Tablet Press
A buyer comparing automatic rotary tablet presses should not evaluate pre-compression by asking only whether the machine has this function. The more useful question is whether the available pre-compression system provides enough control for the intended formulations and production speeds.
1. Independent Pre-Compression Capability
Confirm whether the machine has a separate pre-compression station rather than only a single main compression event. An independent station gives the operator another part of the compression profile to adjust when the product requires it.
This becomes more relevant for manufacturers running different formulations because materials can respond differently to repeated compression and changing production speeds.
2. Adjustable Pre-Compression Force
Pre-compression force should be considered together with the formulation and main compression conditions. A stronger first compression is not automatically better.
UN 2024 study on air-entrapment-related lamination found that the most effective pre-compression pressure for the model blend corresponded to the point of minimum in-die elastic recovery. The useful setting changed with the compression conditions, supporting a formulation-specific approach instead of a fixed force ratio.
3. Dwell Time and Turret Speed
Dwell time is the period during which the punches remain under significant compression load. As turret speed rises, the available compression time generally becomes shorter.
Per la produzione ad alta velocità, this interaction matters because force and time cannot be considered separately. A machine can offer substantial pre-compression force, but the formulation still has to respond properly within the available compression time.
Research on tablet capping demonstrates this interaction. In a model formulation, a longer dwell time during low pre-compression helped particle rearrangement and air escape before main compression. The same study found that a high rate of force application contributed to air entrapment, uneven force distribution, and capping.
When comparing a high-speed rotary tablet press, buyers should therefore look beyond maximum output. The compression system, roller geometry, utensileria, turret speed range, and available process controls all influence the flexibility available during scale-up and routine production.
4. Relationship With Main Compression
Pre-compression and main compression need to be evaluated together. The first stage changes the condition of the powder before it reaches the second stage, so changing one stage can alter the response in the other.
A practical setup starts with the product’s compression behavior and target tablet properties, then evaluates pre-compression, compressione principale, velocità di stampa, and other relevant process variables together. This is more reliable than applying a standard force ratio copied from another formulation.
5. Esigenze produttive
Not every tablet application requires the same level of pre-compression capability. For straightforward products running at moderate speeds, an advanced pre-compression system can provide less additional value than it does in more demanding production.
The feature becomes more important when production involves high press speeds, materials that retain air easily, formulations with significant elastic recovery, recurring air-related capping or lamination, or a broad product range that requires greater compression flexibility.
Per gli acquirenti di attrezzature, the key point is to match the pre-compression capability to real production requirements rather than treat it as an isolated specification.
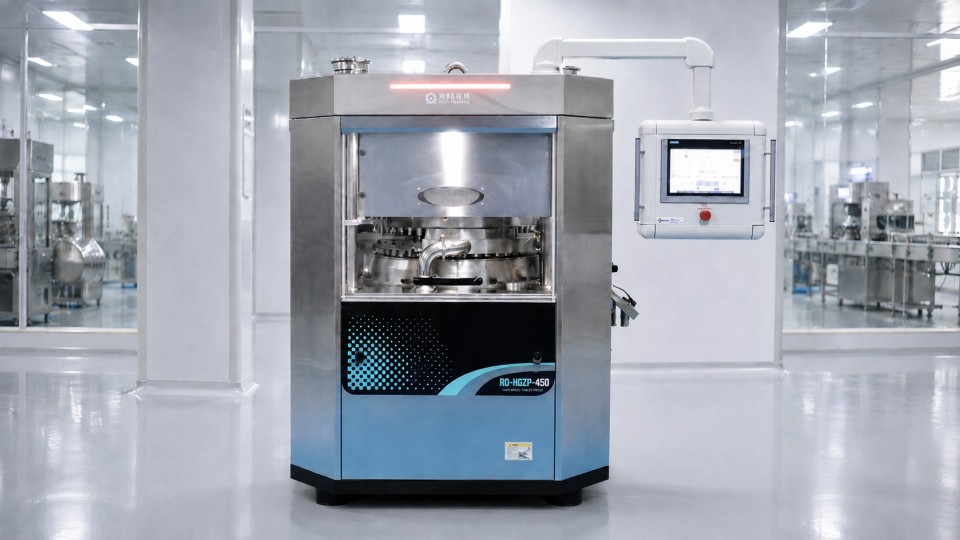
Ruida Packing can provide tablet presses equipped with pre-compression to meet different produzione di compresse requisiti.
FAQ About Pre-Compression in Tablet Presses
1.What is pre-compression in a tablet press?
Pre-compression is a controlled compression event before main compression. It partially compacts the powder bed and helps reduce trapped air before the final high-force compression stage.
2.Does every tablet press need pre-compression?
NO. Not every tablet press has an independent pre-compression stage, and not every product requires the same compression profile. Its value depends on formulation behavior, velocità di produzione, and process requirements.
3.What is the difference between pre-compression and main compression?
Pre-compression prepares the powder bed through initial compaction and deaeration. Main compression applies the higher load that forms the final tablet compact.
4.How much pre-compression force should be used?
There is no universal force or fixed percentage of main compression that suits every product. The setting depends on formulation behavior, tablet press speed, tempo di sosta, main compression conditions, and required tablet properties.
5.Can pre-compression prevent tablet capping and lamination?
It can reduce capping or lamination when air entrapment and the compression profile are important contributing factors. Defects caused by formulation, utensileria, lubrificazione, or other process conditions require the underlying cause to be addressed as well.
Pre-compression in a tablet press is valuable because it gives manufacturers more control over what happens before the powder reaches main compression. Its importance increases when air removal, compression speed, recupero elastico, or defect control becomes challenging. For equipment selection, the useful question is not simply whether a tablet press includes pre-compression, but whether its pre-compression capability matches the material behavior, velocità di produzione, and process flexibility the manufacturer actually needs.
Riferimenti
- Farmacopea degli Stati Uniti. Capitolo Generale <1245>, Compaction Simulation.
- Vreeman GW, Sun CC. Air entrapment during tablet compression – Diagnosis, impact on tableting performance, and mitigation strategies. Giornale internazionale di farmaceutica. 2022;615:121514.
- Vreeman G, Sun CC. A strategy to optimize precompression pressure for tablet manufacturing based on in-die elastic recovery. Giornale internazionale di farmaceutica. 2024;654:123981.