A pré-compressão em uma prensa de comprimidos é um evento de compressão inicial que ocorre antes do estágio principal de compressão.. Começa a compactar o leito de pó, incentiva o rearranjo de partículas, e reduz o ar preso antes que o material receba a força maior que forma o comprimido final.
Este estágio é importante porque a condição do pó que entra na compressão principal afeta a forma como o compacto responde à força e como ele se recupera após a pressão ser liberada.. A desaeração deficiente ou um perfil de compressão inadequado podem contribuir para defeitos do comprimido e desempenho de compressão instável, especialmente à medida que a velocidade de produção aumenta. A pré-compressão oferece aos fabricantes outra maneira de controlar o que acontece antes do evento principal de compressão.
Nem toda prensa de comprimidos inclui um estágio de pré-compressão independente. Pre-compression is an event that can be included between die filling and main compression. For products that are sensitive to air entrapment, recuperação elástica, or high-speed compression, pre-compression capability can therefore become an important consideration when selecting a prensa rotativa para comprimidos.
What Is Pre-Compression in a Tablet Press?
On a rotary tablet compression machine equipped with pre-compression, the material normally passes through the following sequence:
Die filling → Metering → Pre-compression → Main compression → Decompression → Ejection
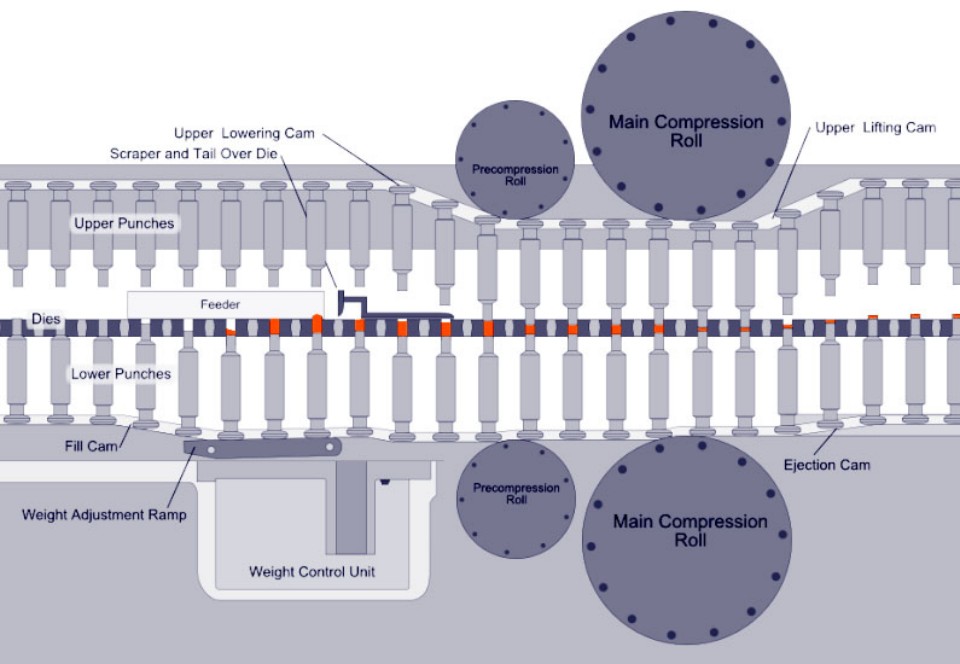
After the die cavity is filled and the required fill volume is established, the upper and lower punches move toward each other as the tooling passes through the pre-compression zone. Um conjunto de rolos de pré-compressão aplica a primeira carga controlada ao pó ou grânulos dentro da matriz.
O material é apenas parcialmente compactado nesta fase. Os rolos de compressão principais aplicam então uma carga maior para formar o compacto final. Após compressão máxima, a pressão cai, o tablet se recupera até certo ponto, e o punção inferior se move para cima para ejeção.
O valor da pré-compressão vem da criação de um evento de compressão separado antes do evento principal. USP <1245> descreve esta etapa como uma forma de reduzir o ar aprisionado. Na produção prática, a carga inicial também dá tempo às partículas para se reorganizarem e permite que o leito de pó se torne mais denso antes que a força de compressão principal mais alta seja aplicada.
Como funcionam os rolos de pré-compressão
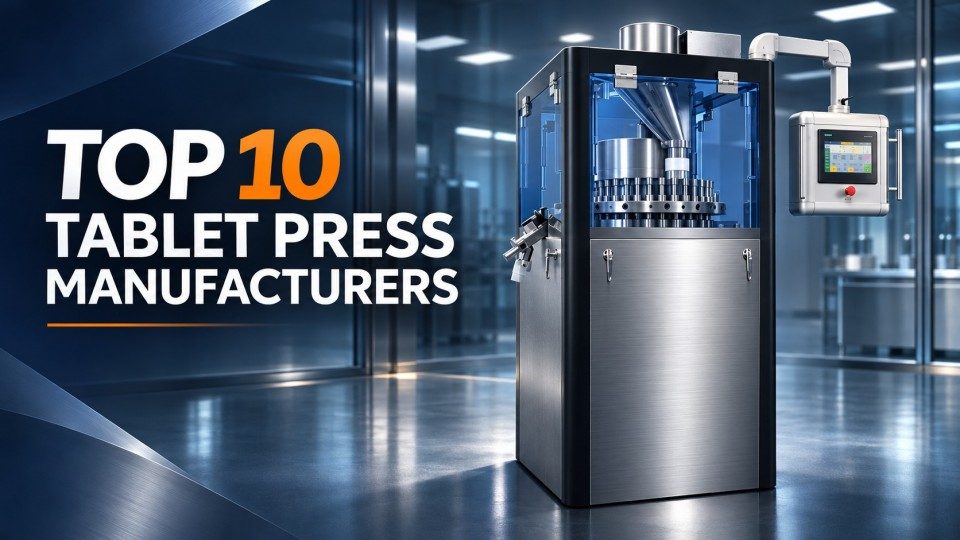
Em uma prensa rotativa para comprimidos, os punções se movem verticalmente à medida que a torre gira através de cames e rolos de compressão. Em uma máquina equipada com pré-compressão, o ferramental passa primeiro entre os rolos de pré-compressão e depois atinge os rolos de compressão principais.
A distância entre os punções diminui à medida que passam pela estação de pré-compressão. Isto aplica pressão ao material sem submetê-lo imediatamente à carga de compressão principal total.
O resultado depende de mais do que o pico da força de pré-compressão. O comportamento de deformação do material, o tempo disponível sob carga, velocidade da torre, e o seguinte evento de compressão principal influenciam a forma como o leito de pó responde. A pré-compressão, portanto, precisa ser considerada como parte do perfil de compressão completo e não como uma configuração isolada.
O que acontece com o pó durante a pré-compressão?
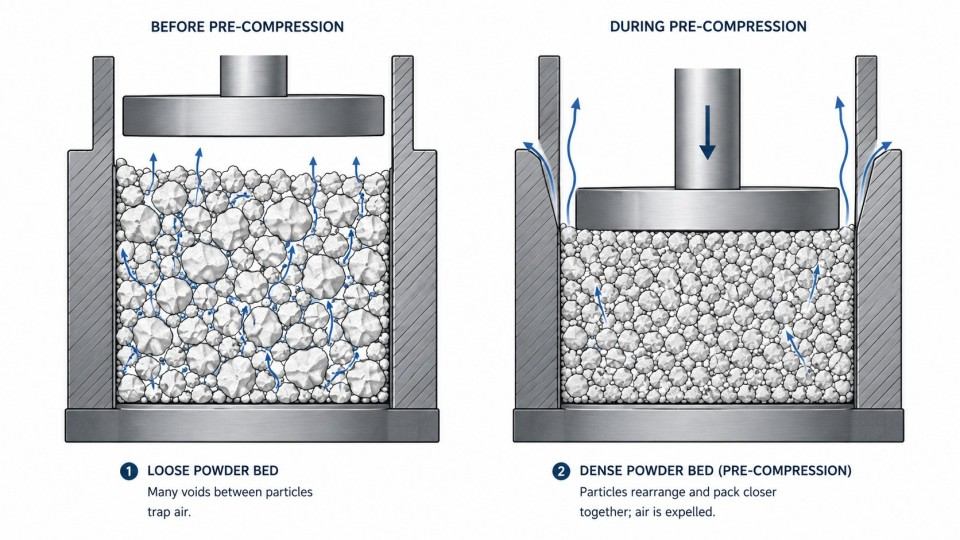
O leito de pó dentro de uma matriz cheia contém partículas, espaços vazios, e ar. Quando a compressão começa, várias mudanças físicas ocorrem juntas.
Primeiro, partículas reorganizadas. Eles se movem para os espaços disponíveis e formam uma estrutura de empacotamento mais densa. À medida que a pressão aumenta, partículas podem deformar-se ou fraturar dependendo da formulação e das propriedades do material. O volume vazio dentro do leito de pó diminui.
Ao mesmo tempo, o ar é forçado para fora dos espaços reduzidos entre as partículas. Se a compressão ocorrer muito rapidamente para o material e o ar não puder escapar efetivamente, algum ar pode permanecer preso dentro do compacto.
A pré-compressão cria um formato anterior, evento de compressão de força mais baixa que dá ao leito de pó mais oportunidade de densificar e liberar ar antes do estágio de compressão principal de força mais alta. Isto é especialmente útil quando a formulação contém uma grande quantidade de ar interparticulado ou responde mal à compressão rápida..
O aprisionamento de ar também afeta o que acontece depois que a pressão é liberada. Um compacto se expande ligeiramente quando a carga de compressão é removida; esta resposta é conhecida como recuperação elástica. Pesquisas sobre o aprisionamento de ar durante a compressão de comprimidos mostraram que o ar aprisionado pode aumentar a recuperação elástica. Em um estudo, adicionar pré-compressão reduziu esse efeito e produziu comprimidos mais fortes com menor porosidade. O resultado foi específico da formulação, mas demonstra porque a desaeração é uma função importante da pré-compressão.
Por que a velocidade de compressão é importante
Pós e grânulos respondem não apenas à força, mas também à rapidez com que essa força é aplicada.
Em velocidades mais altas de prensagem de comprimidos, o tempo disponível para deformação, rearranjo de partículas, e o escape de ar fica mais curto. A compressão mais rápida reduz o tempo disponível para deformação dependente do tempo sob condições semelhantes.
Esta é uma das razões pelas quais a pré-compressão se torna mais relevante na produção de comprimidos rotativos de alta velocidade. Um primeiro evento de compressão adequado cria um histórico de compressão mais gradual antes da compressão principal. No entanto, o aumento da força de pré-compressão por si só não pode compensar todos os efeitos da maior velocidade de prensagem.
Pré-compressão vs compressão principal
A pré-compressão e a compressão principal são dois estágios separados do processo de compressão do comprimido.. Ambos aplicam força ao material dentro da matriz, mas eles têm finalidades diferentes e atuam no leito de pó em diferentes pontos do ciclo de compressão.
| Fator | Pré-compressão | Compressão Principal |
| Posição no ciclo | Antes da compressão principal | Após a pré-compressão |
| Objetivo principal | Densificação inicial, rearranjo de partículas, e desaeração | Forme o comprimido final compacto |
| Força relativa | Geralmente mais baixo | Geralmente mais alto |
| Condição de pó | Parcialmente compactado | Convertido no compacto final |
| Preocupação-chave do processo | Escape de ar e preparação do leito de pólvora | Formação compacta final e propriedades mecânicas |
Durante a pré-compressão, os punções aplicam uma carga inicial que compacta parcialmente o material e dá ao ar preso mais oportunidade de escapar. O pó então entra no estágio principal de compressão em uma condição mais densa.
A compactação principal executa um trabalho diferente. A maior força de compressão principal coloca as partículas em contato muito mais próximo e desenvolve a estrutura compacta final e as propriedades mecânicas do comprimido.
Isto explica porque a pré-compressão não é simplesmente um substituto mais fraco para a compressão principal. As duas etapas funcionam em sequência. A pré-compressão prepara o leito de pó, enquanto a compressão principal completa a formação do comprimido.
A sua relação também significa que a força de pré-compressão não deve ser considerada independentemente da força de compressão principal.. Alterar o primeiro evento de compressão altera a condição do material que entra no segundo. O resultado final depende, portanto, do perfil de compressão completo, incluindo comportamento material, força de pré-compressão, força de compressão principal, tempo de permanência, e velocidade de prensagem do tablet.
Pela mesma razão, não existe uma porcentagem universal da força de compressão principal que possa ser aplicada como a configuração correta de pré-compressão para cada formulação. O equilíbrio apropriado entre pré-compressão e compressão principal precisa corresponder ao material real e às condições de produção.
Como a pré-compressão afeta a cobertura e a laminação dos comprimidos
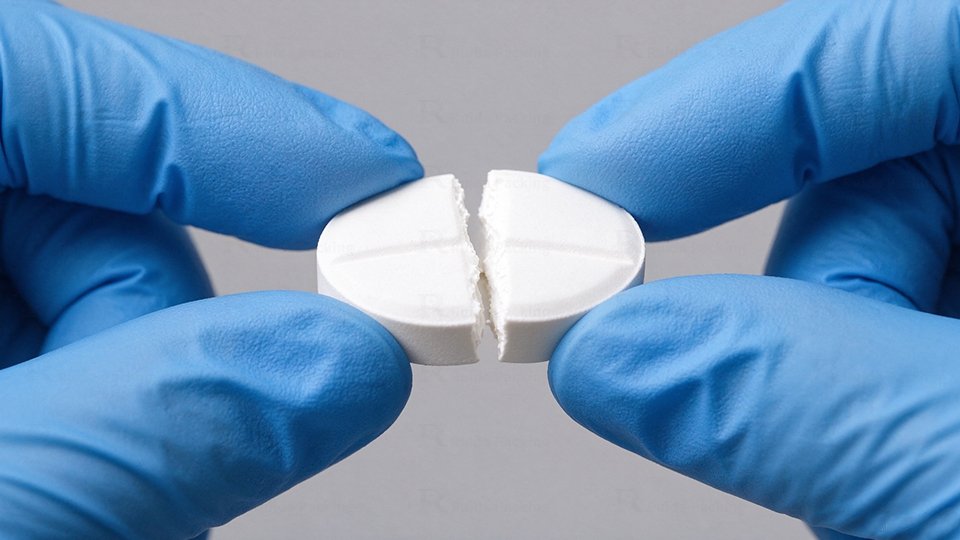
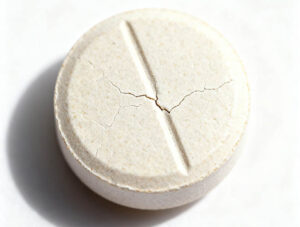
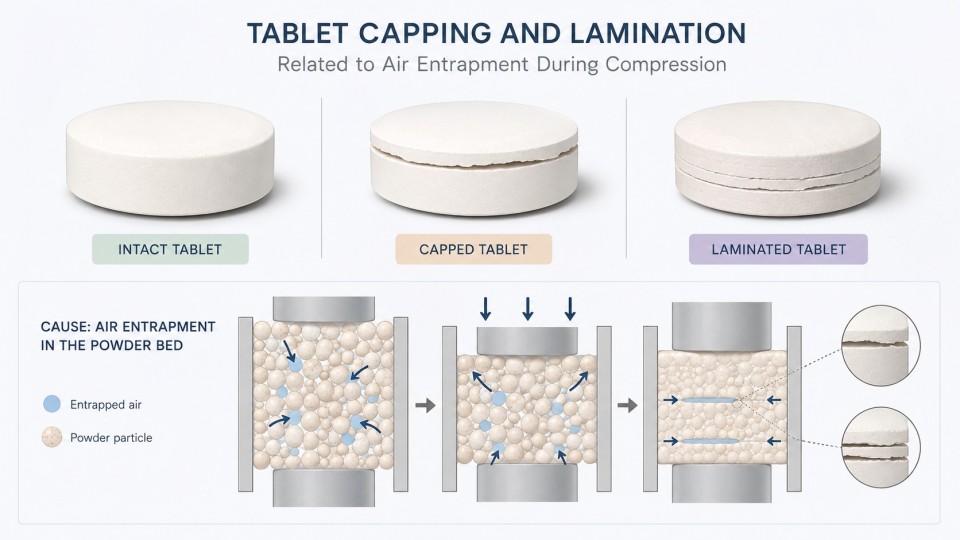
Tampagem de comprimidos ocorre quando a parte superior ou inferior de um comprimido se separa do corpo principal. Laminação de comprimidos ocorre quando o compacto se separa em duas ou mais camadas. Ambos os defeitos podem se desenvolver durante a descompressão ou ejeção quando as tensões dentro do compacto excedem sua capacidade de permanecer intacto.
O aprisionamento de ar é um possível contribuinte. Quando muito ar permanece no leito de pó durante a compressão, o compacto pode experimentar maior recuperação elástica após a remoção da carga. Um estágio de pré-compressão bem ajustado pode reduzir esse risco, melhorando a desaeração antes da compressão principal.
No entanto, A tampa e a laminação dos comprimidos não têm uma única causa. Propriedades da formulação, estrutura granular, lubrificação, condição de ferramental, taxa de compressão, força de compressão principal, e a recuperação elástica podem contribuir. Aumentar a força de pré-compressão sem verificar estes fatores pode, portanto, deixar o problema real sem solução.
Esta distinção é importante na produção. Se o nivelamento aparecer após a mudança das condições de operação, o processo completo de compressão precisa ser revisado em vez de tratar a pré-compressão como o único ajuste. Da mesma maneira, a laminação que persiste apesar da desaeração adequada pode indicar que a formulação ou o comportamento de compactação também precisam de atenção.
A pré-compressão é, portanto, mais útil como parte de uma estratégia de compressão mais ampla. Pode reduzir defeitos associados ao aprisionamento de ar e ao histórico de compressão, mas não deve ser tratado como uma correção universal para todos os problemas de nivelamento ou laminação.
Como avaliar a pré-compressão ao selecionar ou configurar uma prensa para tablet
Um comprador que compare prensas rotativas automáticas para comprimidos não deve avaliar a pré-compressão perguntando apenas se a máquina tem esta função. A questão mais útil é se o sistema de pré-compressão disponível fornece controle suficiente para as formulações pretendidas e velocidades de produção.
1. Capacidade de pré-compressão independente
Confirme se a máquina possui uma estação de pré-compressão separada em vez de apenas um único evento de compressão principal. Uma estação independente fornece ao operador outra parte do perfil de compressão para ajustar quando o produto exigir.
Isto se torna mais relevante para fabricantes que executam diferentes formulações porque os materiais podem responder de maneira diferente à compressão repetida e às mudanças nas velocidades de produção..
2. Força de pré-compressão ajustável
A força de pré-compressão deve ser considerada em conjunto com a formulação e principais condições de compressão. Uma primeira compressão mais forte não é automaticamente melhor.
UM 2024 estudo sobre laminação relacionada ao aprisionamento de ar descobriu que a pressão de pré-compressão mais eficaz para a mistura do modelo correspondia ao ponto de recuperação elástica mínima na matriz. A configuração útil mudou com as condições de compressão, apoiando uma abordagem específica de formulação em vez de uma relação de força fixa.
3. Tempo de permanência e velocidade da torre
O tempo de permanência é o período durante o qual os punções permanecem sob carga de compressão significativa. À medida que a velocidade da torre aumenta, o tempo de compactação disponível geralmente fica mais curto.
Para produção em alta velocidade, esta interação é importante porque a força e o tempo não podem ser considerados separadamente. Uma máquina pode oferecer uma força de pré-compressão substancial, mas a formulação ainda precisa responder adequadamente dentro do tempo de compressão disponível.
Pesquisas sobre tampas de comprimidos demonstram essa interação. Em uma formulação de modelo, um tempo de permanência mais longo durante a pré-compressão baixa ajudou no rearranjo das partículas e no escape de ar antes da compressão principal. O mesmo estudo descobriu que uma alta taxa de aplicação de força contribuiu para o aprisionamento de ar, distribuição desigual de força, e limite.
Ao comparar um prensa rotativa para comprimidos de alta velocidade, os compradores devem, portanto, olhar além da produção máxima. O sistema de compressão, geometria do rolo, ferramentas, faixa de velocidade da torre, e os controles de processo disponíveis influenciam a flexibilidade disponível durante o aumento de escala e a produção de rotina.
4. Relação com compressão principal
A pré-compressão e a compressão principal precisam ser avaliadas em conjunto. O primeiro estágio altera a condição do pó antes de atingir o segundo estágio, então mudar um estágio pode alterar a resposta no outro.
Uma configuração prática começa com o comportamento de compactação do produto e as propriedades alvo do tablet, então avalia a pré-compressão, compressão principal, velocidade de imprensa, e outras variáveis de processo relevantes juntas. Isto é mais confiável do que aplicar uma relação de força padrão copiada de outra formulação.
5. Necessidades de produção
Nem todo aplicativo para tablet requer o mesmo nível de capacidade de pré-compressão. Para produtos simples que funcionam em velocidades moderadas, um sistema avançado de pré-compressão pode fornecer menos valor adicional do que em produções mais exigentes.
O recurso se torna mais importante quando a produção envolve altas velocidades de prensagem, materiais que retêm o ar facilmente, formulações com recuperação elástica significativa, capeamento ou laminação recorrente relacionada ao ar, ou uma ampla gama de produtos que requer maior flexibilidade de compressão.
Para compradores de equipamentos, o ponto principal é combinar a capacidade de pré-compressão com os requisitos reais de produção, em vez de tratá-la como uma especificação isolada.
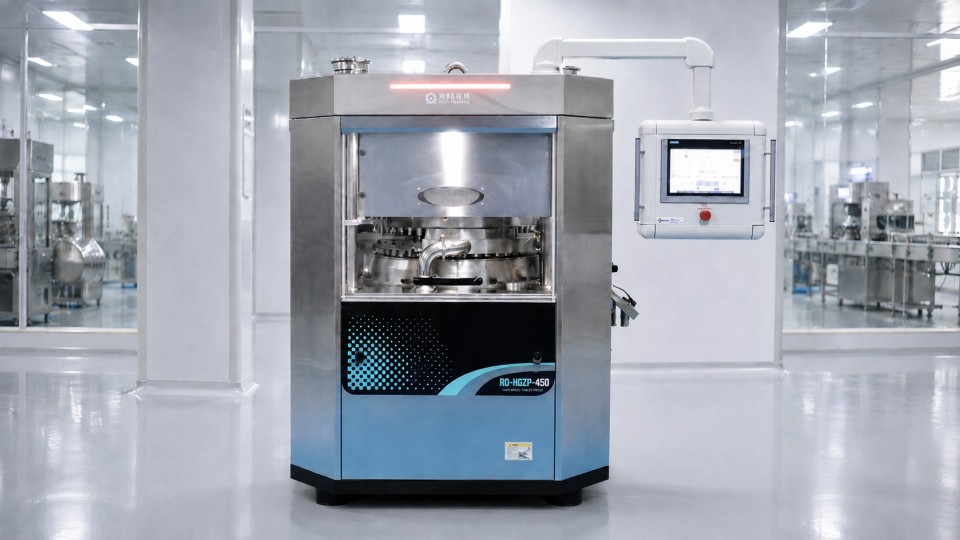
A Ruida Packing pode fornecer prensas para comprimidos equipadas com pré-compressão para atender diferentes produção de comprimidos requisitos.
Perguntas frequentes sobre pré-compressão em prensas de comprimidos
1.O que é pré-compressão em uma prensa para comprimidos?
A pré-compressão é um evento de compressão controlada antes da compressão principal. Ele compacta parcialmente o leito de pó e ajuda a reduzir o ar preso antes do estágio final de compressão de alta força.
2.Toda prensa de comprimidos precisa de pré-compressão?
Não. Nem toda prensa de comprimidos possui um estágio de pré-compressão independente, e nem todo produto requer o mesmo perfil de compactação. Seu valor depende do comportamento da formulação, velocidade de produção, e requisitos de processo.
3.Qual é a diferença entre pré-compressão e compressão principal?
A pré-compressão prepara o leito de pó através de compactação e desaeração iniciais. A compressão principal aplica a carga mais alta que forma o comprimido final compacto.
4.Quanta força de pré-compressão deve ser usada?
Não existe uma força universal ou uma percentagem fixa de compressão principal adequada a cada produto. A configuração depende do comportamento da formulação, velocidade de prensagem do tablet, tempo de permanência, principais condições de compressão, and required tablet properties.
5.Can pre-compression prevent tablet capping and lamination?
It can reduce capping or lamination when air entrapment and the compression profile are important contributing factors. Defects caused by formulation, ferramentas, lubrificação, or other process conditions require the underlying cause to be addressed as well.
Pre-compression in a tablet press is valuable because it gives manufacturers more control over what happens before the powder reaches main compression. Its importance increases when air removal, compression speed, recuperação elástica, or defect control becomes challenging. For equipment selection, the useful question is not simply whether a tablet press includes pre-compression, but whether its pre-compression capability matches the material behavior, velocidade de produção, and process flexibility the manufacturer actually needs.
Referências
- Farmacopeia dos Estados Unidos. Capítulo Geral <1245>, Compaction Simulation.
- Vreeman GW, Sol CC. Aprisionamento de ar durante a compressão do comprimido – Diagnóstico, impacto no desempenho do tablet, e estratégias de mitigação. Revista Internacional de Farmacêutica. 2022;615:121514.
- Vreeman G., Sol CC. Uma estratégia para otimizar a pressão de pré-compressão para fabricação de comprimidos com base na recuperação elástica in-die. Revista Internacional de Farmacêutica. 2024;654:123981.