A fluidez do pó é a capacidade de um pó ou mistura se mover e reabastecer de forma previsível, e na fabricação farmacêutica é influenciado pelo tamanho e distribuição das partículas, forma de partícula, umidade, densidade, coesão, e condições de processo. O fluxo instável pode contribuir para o enchimento incompleto da matriz do comprimido, variação de peso de enchimento da cápsula, ponte de tremonha, dosagem inconsistente, pó, e paradas de produção. Esses sintomas não provam que o fluxo deficiente seja a única causa; segregação, configurações do alimentador, ferramentas, propriedades da formulação, e a condição da máquina podem produzir efeitos semelhantes.
A avaliação confiável, portanto, conecta as propriedades do material com o teste de fluxo, interação de equipamentos, e comportamento real da produção. Nenhum índice Carr único, Razão de Hausner, ângulo de repouso, ou resultado de cisalhamento garante o desempenho da máquina. O objetivo prático é identificar o provável mecanismo de fluxo, aplicar uma correção direcionada, e verificar a formulação real no equipamento pretendido.
O que é fluidez do pó na fabricação farmacêutica?
A fluidez do pó descreve a consistência com que um pó se move sob condições definidas. Um pó que cai através de um funil de laboratório não apresenta a mesma consolidação, agitação, tempo de recarga, contato com a parede, ou forças mecânicas como pó se movendo através de um prensa para comprimidos quadro de alimentação, máquina de enchimento de cápsulas, ou enchimento de trado.
A fluidez é, portanto, melhor tratada como uma interação material-processo do que como uma propriedade fixa representada por um número.. Fricção partícula a partícula, coesão, embalagem, fricção pó-parede, efeitos eletrostáticos, e a consolidação podem mudar o comportamento da mesma formulação durante o armazenamento, transferir, alimentação, e dosagem.
O fluxo estável suporta alimentação e enchimento consistentes. Fluxo fraco ou instável pode contribuir para descarga intermitente, desvio de peso de enchimento, recarga incompleta, ponte, buraco de rato, acúmulo de poeira, e paradas de máquinas.
A segregação está relacionada, mas diferente. Uma mistura pode fluir facilmente e ainda assim separar-se porque seus componentes diferem no tamanho das partículas., densidade, forma, ou resposta à vibração. Melhorar o fluxo, portanto, não melhora automaticamente a uniformidade da mistura.
Quais fatores afetam a fluidez do pó?
Os principais fatores que afetam a fluidez do pó são o tamanho e a distribuição das partículas, forma da partícula e condição da superfície, umidade, densidade e embalagem, coesão e fricção, eletrostática, e propriedades de formulação ou grânulos. A sua importância depende do pó e do processo em que é manuseado.
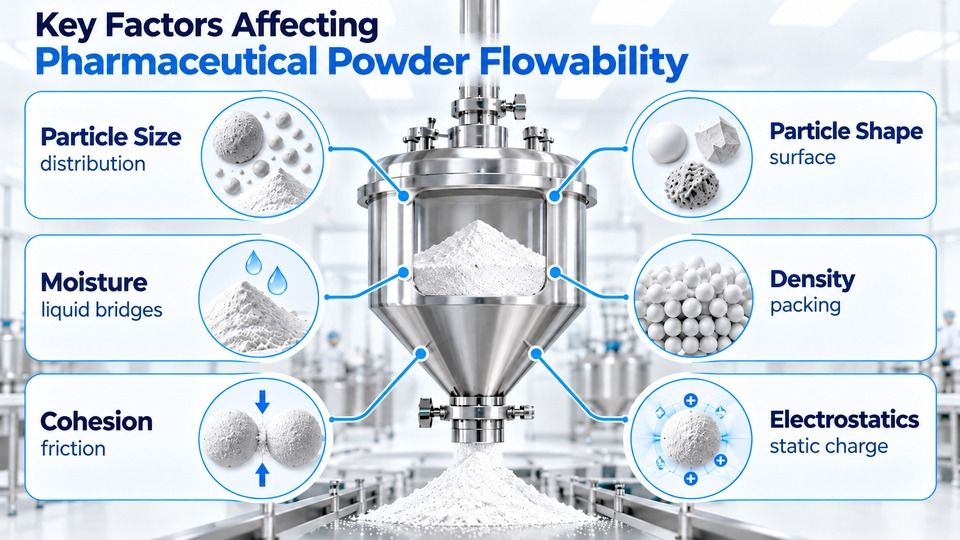
Tamanho de partícula e distribuição de tamanho de partícula
À medida que o tamanho das partículas diminui, forças relacionadas à superfície podem se tornar mais importantes em relação ao peso das partículas. Uma formulação contendo uma elevada proporção de finos pode, portanto, tornar-se mais coesa e mais difícil de descarregar ou reabastecer de forma consistente..
A distribuição do tamanho das partículas também afeta o empacotamento e a segregação. Finos podem ocupar espaços entre partículas maiores, alterar a densidade aparente, e migrar durante o manuseio, embora grandes diferenças entre os componentes da formulação possam aumentar o risco de segregação.
Não existe um limite universal de tamanho de partícula no qual um pó farmacêutico se torna pouco fluido. Qualquer alteração na distribuição do tamanho das partículas também deve ser verificada quanto aos seus efeitos na uniformidade da mistura., compressibilidade, dissolução, e processamento posterior.
Formato da partícula e características da superfície
Partículas arredondadas geralmente rolam e se reorganizam de maneira diferente das irregulares., escamoso, semelhante a uma agulha, ou partículas altamente angulares. A rugosidade e a porosidade da superfície podem alterar ainda mais o atrito, adesão, absorção de umidade, e a eficácia de um deslizante.
Isso explica por que dois pós com tamanho de partícula semelhante podem se comportar de maneira diferente na mesma tremonha ou alimentador. A morfologia das partículas deve, portanto, ser considerada em conjunto com o tamanho, em vez de ser tratada como uma propriedade secundária..
Umidade e condições ambientais
A umidade pode alterar a ponte líquida, adesão, aglomeração, fricção superficial, e comportamento eletrostático. Seu efeito depende da formulação: o aumento da umidade não piora automaticamente cada fluxo de pó.
Se o fluxo mudar com a estação, umidade ambiente, tempo de armazenamento, ou exposição material, compare o teor de umidade e o histórico de manuseio antes de trocar a máquina. A secagem excessiva também pode criar novos problemas eletrostáticos em algumas formulações.
Densidade, Embalagem e Consolidação
A densidade aparente descreve a massa de um pó inexplorado ocupando um volume aparente definido, enquanto a densidade roscada descreve sua densidade após um procedimento de rosqueamento específico.
A diferença entre esses valores indica como o pó se reorganiza sob a batida e forma a base do Índice de Carr e da Razão de Hausner.. A densidade também é importante na dosagem volumétrica porque:
Massa entregue ≈ Volume de dosagem × Densidade aparente efetiva
Um volume de dosagem fixo pode, portanto, fornecer uma massa diferente se a aeração, resolver, vibração, recarga de tremonha, ou consolidação altera a densidade aparente efetiva apresentada ao sistema de dosagem.
Coesão, Fricção e efeitos eletrostáticos
A coesão resiste à separação entre partículas, enquanto o atrito entre partícula e pó contra parede resiste ao movimento. A carga eletrostática pode adicionar adesão, particularmente com pós finos e sob condições de manuseio a seco.
Em produção, esses efeitos podem aparecer como material aderido às paredes da tremonha, recarga de alimentador instável, depósitos nos componentes de dosagem, pó, ou descarga interrompida. A ação corretiva deve corresponder ao mecanismo; agitação mais forte pode quebrar alguns arcos, mas também pode aumentar a aeração ou segregação.
Formulação e Propriedades dos Grânulos
A mistura final se comporta como um sistema. Morfologia da API, propriedades excipientes, força do grânulo, distribuição de fichário, condições de lubrificante e deslizamento, sequência de mistura, e o histórico de processamento podem influenciar o fluxo.
A granulação pode melhorar o manuseio quando há excesso de finos, estrutura de partícula desfavorável, ou densidade instável contribuem para o problema. Não é uma solução universal. A granulação úmida ou a compactação por rolo também podem alterar a compressibilidade, segregação, dissolução, e desempenho posterior do comprimido ou cápsula.
Como é medida a fluidez do pó?
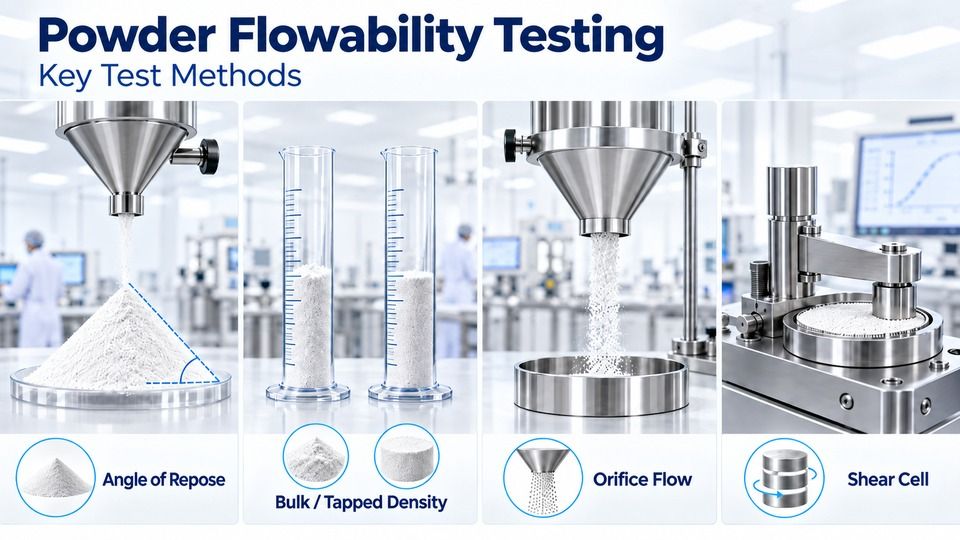
Nenhum teste de fluidez do pó representa todas as condições encontradas na produção farmacêutica. Capítulo Geral da USP <1174> descreve diversas abordagens, incluindo ângulo de repouso, índice de compressibilidade/relação de Hausner, fluir através de um orifício, e métodos de células de cisalhamento . Esses métodos avaliam diferentes aspectos do comportamento do pó, portanto a caracterização laboratorial é mais forte quando os exames complementares são interpretados em conjunto.
Ângulo de repouso
O ângulo de repouso mede a inclinação formada por uma pilha de pólvora sob um método definido. Um ângulo mais baixo está geralmente associado a movimentos mais fáceis nesse teste, enquanto uma pilha mais íngreme pode indicar maior resistência ao fluxo.
O resultado é sensível à geometria do aparelho, preparação de pó, condições ambientais, e como a pilha é formada. É útil para triagem comparativa, mas não deve ser tratado como um limite universal de aprovação/reprovação para equipamentos de produção.
Densidade aparente e aproveitada, Índice de Carr e Razão de Hausner
Densidade aparente e compacta caracterizam o empacotamento de pó antes e depois de um procedimento de consolidação definido. Eles também são usados para calcular dois indicadores de fluxo comuns:
Índice de Carr (%) = (Densidade aproveitada - Densidade aparente) / Densidade aproveitada × 100
Razão de Hausner = Densidade aproveitada / Densidade aparente
Maior consolidação durante o rosqueamento produz uma diferença maior entre a densidade aparente e o rosqueamento. O Índice de Carr e a Razão de Hausner são úteis para triagem comparativa, mas eles estão matematicamente relacionados e não devem ser tratados como duas confirmações independentes da adequação da máquina.
Nenhum dos dois reproduz as condições dinâmicas dentro de um alimentador de comprimidos, sistema de dosagem de cápsulas, ou enchimento de trado.
Fluir através de um orifício
Um teste de orifício avalia se e com que consistência o pó é descarregado através de uma abertura definida. Dependendo do procedimento, a saída pode incluir tempo de fluxo, taxa de fluxo de massa, ou abertura mínima necessária para descarga sustentada.
O resultado depende fortemente da geometria da saída e da configuração do teste. Pode ajudar a comparar o comportamento da descarga por gravidade, mas o resultado de um orifício de laboratório não deve ser convertido diretamente em um projeto de funil de produção.
Teste de células de cisalhamento
O teste de células de cisalhamento avalia o comportamento do pó sob consolidação e cisalhamento controlados. Pode fornecer informações sobre coesão, comportamento de rendimento, função de fluxo, e interação pó-parede, tornando-o particularmente útil para materiais coesivos e problemas de tremonha ou armazenamento.
Ele fornece informações que testes simples de gravidade podem deixar passar, mas o equipamento real ainda apresenta tensões diferentes, geometrias, tempos de recarga, e interações mecânicas.
| Teste | O que isso indica | Útil para | Limitação Principal | Relevância da Produção |
|---|---|---|---|---|
| Ângulo de repouso | Comportamento de formação de pilha | Comparação rápida | Dependente do método | Triagem inicial |
| Densidade aparente/explorada | Embalagem e consolidação | Caracterização de materiais | Não é um teste de fluxo dinâmico | Importante para alimentação e dosagem volumétrica |
| Índice de Carr | Consolidação relativa | Triagem comparativa | Indireto e empírico | Sinaliza materiais que necessitam de avaliação adicional |
| Razão de Hausner | Relação de densidade aproveitada para volume | Triagem comparativa | Mesmos dados subjacentes do Índice Carr | Função de triagem semelhante |
| Fluxo de orifício | Comportamento de descarga gravitacional | Comparação de saída | Dependente da geometria | Relevante para processos alimentados por gravidade |
| Célula de cisalhamento | Coesão e comportamento de rendimento | Pós coesivos e avaliação de funis | Testes mais complexos | Útil em condições consolidadas |
A sequência prática é, portanto, caracterização laboratorial → testes relevantes ao processo → verificação da máquina real.
Como a fluidez do pó afeta os equipamentos farmacêuticos?
O comportamento do pó muda com o equipamento porque as prensas de comprimidos, envasadoras de cápsulas totalmente automáticas, tremonhas, alimentadores, e os sistemas de dosagem de pó impõem diferentes tempos de recarga, estressa, agitação, e consolidação.
Compressão de comprimidos e enchimento de matrizes
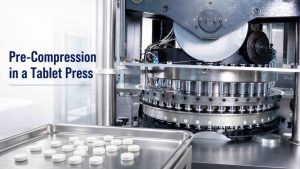
Em uma prensa rotativa para comprimidos, o caminho crítico é:
Funil → Alimentador/Estrutura de alimentação → Preenchimento da matriz → Compressão
O pó deve reabastecer a zona de alimentação e entrar em cada matriz de forma consistente antes da compressão. À medida que a velocidade da torre aumenta, o tempo de enchimento disponível diminui. Uma formulação que enche adequadamente em baixa velocidade pode, portanto, tornar-se instável em rendimentos mais elevados se o pó não puder reabastecer as matrizes com rapidez suficiente. .
O aumento da variabilidade do peso do comprimido em velocidades mais altas pode indicar um processo de enchimento com fluxo limitado, mas a variação de peso por si só não diagnostica fluxo deficiente. Configurações do alimentador, profundidade de preenchimento, ferramentas, densidade do leito de pó, segregação, e a condição da máquina também devem ser verificadas.
Os alimentadores forçados podem melhorar a entrega quando o reabastecimento por gravidade é insuficiente, mas a velocidade da pá e a geometria do alimentador também podem afetar a aeração, densificação, tempo de residência, segregação, e morrer enchendo. Aumentar a velocidade do alimentador não é automaticamente uma solução.
Enchimento de cápsulas e reabastecimento de leito de pó
Enchimento de cápsulas depende do comportamento do pó e do princípio de dosagem. Em sistemas de disco dosador/tamping, o leito de pó deve reabastecer as cavidades de dosagem entre os ciclos. Em sistemas dosadores, o pó deve entrar e ser retido no dosador antes de ser transferido para o corpo da cápsula.
O reabastecimento lento ou inconsistente pode contribuir para a variação do peso de enchimento, particularmente como a velocidade da máquina, profundidade do leito de pó, densidade, ou as condições de embalagem mudam. A pesquisa sobre o enchimento de cápsulas mostrou relações entre os parâmetros de fluxo de pó e o desempenho do peso de enchimento, ao mesmo tempo que identificou a importância do leito de pó e das condições de compressão .
Quando o peso da cápsula varia, avaliar a fluidez juntamente com o nível do leito, densidade aparente, configurações de compactação ou dosador, velocidade da máquina, propriedades da formulação, e tendências de peso estação a estação.
Manuseio de pó, Enchimento de Trado e Dosagem Volumétrica
Em máquinas de enchimento de sachês, máquinas de enchimento de pó para frascos, e outros sistemas de enchimento de pó sem-fim ou volumétrico, a dosagem confiável depende de um fornecimento estável de material ao mecanismo de dosagem.
Um trado não resolve automaticamente o mau fluxo a montante. Se houver pontes de pó ou buracos de rato acima da entrada do sem-fim, a rosca pode receber um fornecimento inconsistente mesmo quando a tremonha ainda contém material. A agitação pode ajudar algumas formulações, mas também pode alterar a aeração, densidade aparente efetiva, e segregação.
Os sistemas volumétricos são particularmente sensíveis às mudanças de densidade. Porque a massa entregue depende do volume de dosagem e da densidade aparente efetiva, sedimentação ou aeração podem causar desvio de peso sem qualquer alteração no volume nominal de dosagem.
Como a fluidez do pó pode ser melhorada?
A melhor ação corretiva depende da causa provável. Uma sequência útil é identificar o mecanismo → fazer uma mudança direcionada → verificar a compensação → verificar o processo.
Controlar propriedades de partículas e formulações
Se finos excessivos ou uma distribuição desfavorável do tamanho das partículas aumentarem a coesão, fresagem controlada, classificação, granulação, ou outra etapa de engenharia de partículas pode melhorar o manuseio. O material modificado deve então ser verificado quanto à segregação, compressibilidade, dissolução, e desempenho do produto final.
Se a exposição ambiental alterar o fluxo, comparar umidade, condições de armazenamento, lotes de matéria-prima, e histórico de processamento. Evite presumir que a secagem ou o aumento da umidade melhorarão todas as formulações.
O dióxido de silício coloidal é um deslizante representativo usado para modificar as interações de partículas em formulações adequadas. Seu efeito depende da composição da formulação, concentração, propriedades das partículas, e condições de mistura. O estearato de magnésio é principalmente um lubrificante e não deve ser tratado como um auxiliar de fluxo genérico. As revisões dos métodos de melhoria do fluxo de pó também enfatizam que a abordagem apropriada depende do mecanismo subjacente .
Otimize o funil, Alimentador e Processo
Se os dados laboratoriais parecerem aceitáveis, mas a produção for instável, inspecionar todo o caminho do pó. Verifique a descarga da tremonha, reabastecimento do alimentador, nível de leito de pó, operação de trado ou pá, acúmulo em superfícies de contato, configurações de dosagem, e se o problema piora em velocidades mais altas.
Não assuma um ângulo de tremonha universal ou configuração de agitação. Geometria da tremonha, projeto de tomada, interação de parede, configuração do alimentador, e a agitação devem ser combinadas com o material e o padrão de fluxo necessário.
O ajuste da máquina também tem limites. Se uma formulação coesa não puder reabastecer a zona de dosagem dentro do tempo de ciclo disponível, aumentar continuamente a agitação ou reduzir a velocidade pode apenas mascarar uma limitação do material.
Como a fluidez do pó deve ser avaliada antes da produção?
A prontidão da produção deve ser baseada na formulação real e no processo alvo, em vez de uma única classificação de fluxo de laboratório.
Caracterizar o Material Final
Dependendo do risco do processo, dados úteis podem incluir distribuição de tamanho de partícula, umidade, densidade aparente e compactada, Índice de Carr, Razão de Hausner, ângulo de repouso, comportamento do orifício, e cortar dados.
O objetivo é identificar comportamentos que podem se tornar importantes durante a descarga da tremonha, alimentação, o recheio, dosagem de cápsula, ou embalagens de pó - não simplesmente para obter um valor “aprovado”.
Teste a formulação real ou representativa
Os pós placebo são úteis para comissionamento mecânico, mas não podem representar totalmente uma formulação comercial. Morfologia da API, lubrificante, deslizando, histórico de granulação, umidade, densidade, e a composição da mistura podem alterar a alimentação e a dosagem.
Para um teste de equipamento, insumos úteis incluem o pó ou grânulos representativos, dose alvo ou peso de enchimento, forma farmacêutica ou formato de embalagem, produção planejada, dados de densidade ou fluxo disponíveis, e restrições ambientais ou de manuseio conhecidas.
Verifique a máquina de destino e a janela operacional
Um teste de máquina deve avaliar mais do que se o equipamento funciona por vários minutos. Observar:
descarga da tremonha e continuidade da alimentação;
ponte e buraco de rato;
alimentador ou recarga de leito de pó;
enchimento da matriz ou estabilidade de dosagem;
tendências de peso de preenchimento;
adesão e poeira;
rejeições e paradas;
comportamento conforme a velocidade de produção muda.
O objetivo é uma janela operacional estável, não apenas a velocidade nominal mais alta da máquina.
Se a mesma formulação problemática mostrar falhas semelhantes em múltiplas máquinas adequadas sob condições controladas, a suspeita muda para o material ou formulação; isso é uma evidência, não é prova. Se vários materiais anteriormente processáveis falharem repetidamente em apenas uma máquina ou configuração, a suspeita muda para o equipamento, ferramentas, configuração do alimentador, ou configurações de processo.
Altere uma variável de cada vez quando for prático e documente o resultado.
Para equipamentos de embalagem farmacêutica projetos, A Ruida Packing pode avaliar informações representativas da formulação e material de amostra juntamente com o peso de enchimento necessário, forma farmacêutica, saída, e dados de fluxo ou densidade disponíveis. Isto permite que o comportamento de alimentação e dosagem seja avaliado sob condições relevantes da máquina, em vez de selecionar o equipamento apenas a partir de um índice de fluxo de laboratório.
Conclusão
A fluidez do pó na fabricação farmacêutica é controlada pela interação entre as propriedades do material e as condições do processo. Tamanho e forma das partículas, umidade, densidade, coesão, atrito, projeto de formulação, e o histórico de processamento influenciam o comportamento do pó, enquanto o equipamento determina o caminho do fluxo, tempo de recarga, consolidação, e tensões mecânicas que deve tolerar.
A sequência prática é propriedades do material → testes de fluxo complementares → interação do equipamento → desempenho da produção → ação corretiva direcionada → verificação da máquina real. Índice de Carr, Razão de Hausner, ângulo de repouso, fluxo de orifício, e testes de cisalhamento ajudam a caracterizar o risco, mas nada substitui o teste sob o pretendido compressão de comprimidos, enchimento de cápsula, ou condições de manuseio de pó.
Antes da seleção final de máquinas farmacêuticas, avaliar uma formulação representativa com o peso de enchimento necessário, velocidade de produção, forma farmacêutica ou formato de embalagem, e dados de materiais disponíveis. A Ruida Packing pode usar essas informações com testes de amostra para avaliar a alimentação, dosagem, estabilidade de recarga, e a prática janela operacional, reduzindo o risco de selecionar equipamentos apenas com base em dados de fluxo de laboratório.
Perguntas frequentes sobre a fluidez do pó
-
O que significa fluidez?
A fluidez do pó descreve quão rápida e consistentemente um pó se move sob condições definidas. Na fabricação farmacêutica, depende das propriedades do material e do equipamento ou processo através do qual o pó está se movendo.
-
O que um teste de fluidez do pó mede?
Cada teste mede um aspecto particular do comportamento do pó. O ângulo de repouso avalia a formação de pilha, O Índice Carr e o Índice Hausner refletem a consolidação dos dados de densidade, testes de orifício examinam descarga por gravidade, e células de cisalhamento avaliam o comportamento sob estresse controlado.
-
Como você verifica as propriedades de fluxo de um pó?
Use medições laboratoriais complementares no pó ou mistura final, então compare esses resultados com a alimentação, reabastecer, dosagem, ou comportamento de preenchimento no equipamento pretendido. Um único teste não deve ser usado como único critério de produção.
-
Quais são as propriedades de fluxo dos pós?
O comportamento do fluxo de pó inclui coesão, atrito, embalagem, consolidação, interação pó-parede, e resposta ao estresse aplicado. Esses comportamentos são influenciados pelo tamanho das partículas, forma, umidade, densidade, eletrostática, composição da formulação, e histórico de processamento.
-
O que significa pó de fluxo livre?
Um pó de fluxo livre move-se facilmente sob as condições em que é avaliado. O termo depende do processo: o fluxo fácil através de um funil de laboratório não garante o enchimento confiável da matriz em alta velocidade, dosagem de cápsula, ou alimentação por trado.
-
O que o ângulo de repouso indica sobre as propriedades do fluxo de pó?
O ângulo de repouso fornece uma indicação comparativa do comportamento de formação de pilha. Ângulos mais baixos são geralmente associados a movimentos mais fáceis nesse teste, mas o resultado depende do método e não deve prever de forma independente o desempenho da máquina.
-
Como as propriedades de fluxo de um pó podem ser melhoradas?
Identifique primeiro a causa provável. Dependendo da formulação, a melhoria pode envolver o controle do tamanho das partículas, granulação, controle de umidade, um deslizante adequado, mudanças de tremonha ou alimentador, ou ajustes de configuração de processo. Verifique todas as alterações em relação ao desempenho do produto downstream.
-
Como você avalia a fluidez e compressibilidade dos grânulos?
Use tamanho de partícula, densidade, Índice de Carr, Razão de Hausner, ângulo de repouso, e outras medições de fluxo relevantes juntamente com testes de processo. A fluidez e a compressibilidade estão relacionadas ao desempenho de fabricação, mas não são propriedades intercambiáveis.
-
Como a fluidez do pó afeta o enchimento da cápsula?
A fluidez afeta a consistência com que o leito de pó reabastece a zona de dosagem da cápsula. O reabastecimento instável pode contribuir para a variação do peso de enchimento, mas a profundidade da cama, densidade aparente, mecanismo de dosagem, velocidade da máquina, e as propriedades da formulação também são importantes.
-
Como a fluidez do pó afeta a compressão do comprimido?
A fluidez afeta o fornecimento de pó à estrutura de alimentação e às cavidades da matriz. O tempo de enchimento reduzido em velocidades mais altas da torre pode expor limitações de fluxo, mas configurações do alimentador, ferramentas, profundidade de preenchimento, segregação, densidade, e a condição da máquina devem ser verificadas antes de diagnosticar fluxo ruim.
Referências
- Farmacopeia dos Estados Unidos. Capítulo Geral <1174> Fluxo de pó . USP-NF. Rockville, Médico: Farmacopeia dos Estados Unidos, 2023. DOI: 10.31003/USPNF_M99885_01_01.
- Tharanon W., Cara, Peerapattana J., Sol CC. Uma comparação sistemática de quatro métodos farmacopéicos para medir a fluidez do pó . Revista Internacional de Farmacêutica. 2024;661:124454. DOI: 10.1016/j.ijpharm.2024.124454.
- Tang X, Zakhvataeva A., Zhang L., Wu ZF, Sol P, Wu CY. Comportamento do fluxo de pós farmacêuticos durante o enchimento de matriz rotativa com alimentador de pás . Revista Internacional de Farmacêutica. 2020;585:119547. DOI: 10.1016/j.ijpharm.2020.119547.
- Tan SB, Newton JM. Fluibilidade do pó como indicação do desempenho de enchimento de cápsulas . Revista Internacional de Farmacêutica. 1990;61(1–2):145–155. DOI: 10.1016/0378-5173(90)90053-7.
- Xá DS, Moravkar KK, Sim, não hesitei, Lonkar V, Amin PD, Chalikwar SS. Um resumo conciso das metodologias de processamento de pó para melhoria de fluxo . Hélio. 2023;9(6):e16498. DOI: 10.1016/j.heliyon.2023.e16498.
- Xá DS, Moravkar KK, Sim, não hesitei, Lonkar V, Amin PD, Chalikwar SS. Um resumo conciso das metodologias de processamento de pó para melhoria de fluxo. Hélio. 2023;9(6). DOI: 10.1016/j.heliyon.2023.e16498.