Płynność proszku to zdolność proszku lub mieszanki do przewidywalnego przemieszczania się i uzupełniania, a w produkcji farmaceutycznej ma na to wpływ wielkość i rozmieszczenie cząstek, kształt cząstek, wilgoć, gęstość, spójność, i warunki procesu. Niestabilny przepływ może przyczynić się do niepełnego wypełnienia matrycy tabletki, zmiany ciężaru wypełnienia kapsułki, mostkowanie leja, nierówne dawkowanie, pył, i przestoje w produkcji. Objawy te nie dowodzą, że jedyną przyczyną jest słaby przepływ; segregacja, ustawienia podajnika, obróbka, właściwości preparatu, i stan maszyny mogą powodować podobne efekty.
Rzetelna ocena łączy zatem właściwości materiału z badaniem przepływu, interakcja sprzętu, i rzeczywiste zachowanie produkcyjne. Brak pojedynczego indeksu Carr, Stosunek Hausnera, kąt spoczynku, lub wynik ścinania gwarantuje wydajność maszyny. Praktycznym celem jest identyfikacja prawdopodobnego mechanizmu przepływu, zastosuj ukierunkowaną korektę, i zweryfikować faktyczny skład na zamierzonym sprzęcie.
Jaka jest płynność proszku w produkcji farmaceutycznej?
Płynność proszku opisuje, jak konsekwentnie proszek porusza się w określonych warunkach. Proszek spadający przez lejek laboratoryjny nie ulega takiej samej konsolidacji, podniecenie, czas uzupełnienia, kontakt ze ścianą, lub siły mechaniczne, gdy proszek przemieszcza się przez a prasa tabletkowa ramka zasilająca, maszyna do napełniania kapsułek, lub wypełniacz ślimakowy.
Płynność jest zatem lepiej traktowana jako interakcja materiał-proces niż jako stała właściwość reprezentowana przez jedną liczbę. Tarcie cząstka-cząstka, spójność, uszczelka, tarcie proszku o ścianę, efekty elektrostatyczne, i konsolidacja mogą zmienić zachowanie tego samego preparatu podczas przechowywania, przenosić , karmienie, i dawkowanie.
Stabilny przepływ umożliwia spójne podawanie i napełnianie. Słaby lub niestabilny przepływ może przyczynić się do przerywanego wyładowania, dryf ciężaru wypełnienia, niekompletne uzupełnienie, mostkowanie, szczurza nora, gromadzenie się kurzu, i przestoje maszyn.
Segregacja jest ze sobą powiązana, ale inna. Mieszanka może łatwo płynąć i nadal rozdzielać się, ponieważ jej składniki różnią się wielkością cząstek, gęstość, kształt, lub reakcja na wibracje. Poprawa przepływu nie poprawia więc automatycznie jednorodności mieszanki.
Jakie czynniki wpływają na płynność proszku?
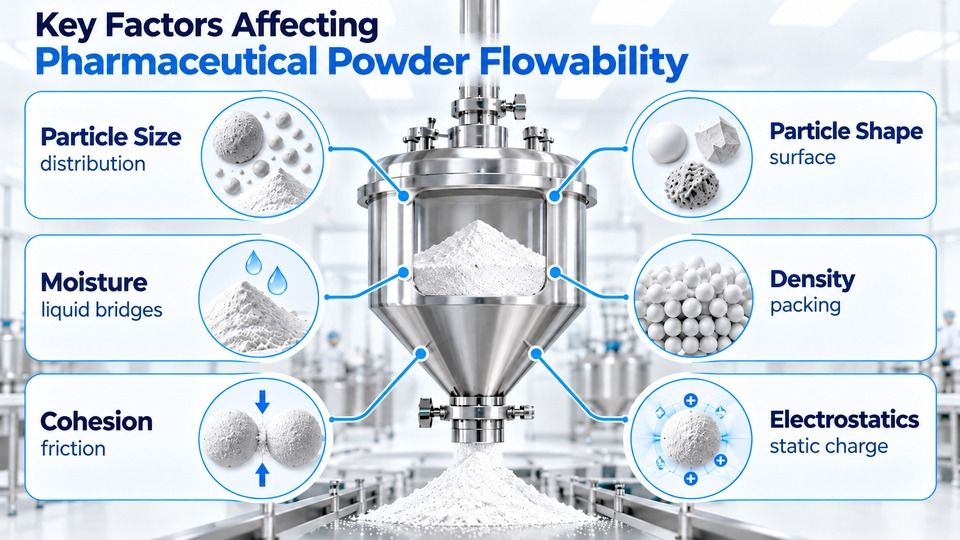
Głównymi czynnikami wpływającymi na sypkość proszku są wielkość i rozkład cząstek, kształt cząstek i stan powierzchni, wilgoć, gęstość i opakowanie, spójność i tarcie, elektrostatyka, oraz właściwości preparatu lub granulatu. Ich znaczenie zależy od proszku i procesu, w którym się z nim obchodzi.
Rozmiar cząstek i rozkład wielkości cząstek
W miarę zmniejszania się wielkości cząstek, siły związane z powierzchnią mogą stać się ważniejsze w stosunku do masy cząstek. Dlatego też preparat zawierający dużą ilość drobnych cząstek może stać się bardziej spójny i trudniejszy do stałego wyładowania lub ponownego napełnienia.
Rozkład wielkości cząstek wpływa również na pakowanie i segregację. Drobne cząstki mogą zajmować przestrzenie pomiędzy większymi cząstkami, zmienić gęstość nasypową, i migrują podczas obsługi, natomiast duże różnice pomiędzy składnikami preparatu mogą zwiększać ryzyko segregacji.
Nie ma uniwersalnej granicy wielkości cząstek, przy której proszek farmaceutyczny staje się słabo płynący. Należy również sprawdzić każdą zmianę rozkładu wielkości cząstek pod kątem jej wpływu na jednorodność mieszanki, ściśliwość, rozpuszczenie, i dalsze przetwarzanie.
Kształt cząstek i charakterystyka powierzchni
Zaokrąglone cząstki zazwyczaj toczą się i układają inaczej niż nieregularnie, łuskowaty, igłowy, lub wysoce kątowe cząstki. Chropowatość i porowatość powierzchni mogą dodatkowo zmienić tarcie, przyczepność, pobieranie wilgoci, i skuteczność środka poślizgowego.
To wyjaśnia, dlaczego dwa proszki o podobnej wielkości cząstek mogą zachowywać się inaczej w tym samym zbiorniku lub podajniku. Dlatego morfologię cząstek należy rozpatrywać łącznie z rozmiarem, a nie traktować jako właściwość drugorzędną.
Wilgotność i warunki środowiskowe
Wilgoć może zmienić mostkowanie cieczy, przyczepność, aglomeracja, tarcie powierzchniowe, i zachowanie elektrostatyczne. Jego działanie zależy od preparatu: zwiększenie wilgotności nie powoduje automatycznie pogorszenia przepływu każdego proszku.
Jeśli przepływ zmienia się wraz z porą roku, wilgotność pomieszczenia, czas przechowywania, lub narażenie materialne, porównać zawartość wilgoci i historię obsługi przed wymianą maszyny. Nadmierne suszenie może również powodować nowe problemy elektrostatyczne w niektórych preparatach.
Gęstość, Pakowanie i konsolidacja
Gęstość nasypowa opisuje masę niewykorzystanego proszku zajmującego określoną objętość nasypową, natomiast gęstość po spuszczeniu opisuje jego gęstość po określonej procedurze spuszczania.
Różnica między tymi wartościami wskazuje, w jaki sposób proszek zmienia położenie podczas spuszczania i stanowi podstawę wskaźnika Carra i współczynnika Hausnera. Gęstość jest również ważna w dozowaniu objętościowym, ponieważ:
Dostarczona masa ≈ Objętość dozowania × Efektywna gęstość nasypowa
Dlatego przy napowietrzaniu stała objętość dozowania może zapewnić inną masę, utknięcie, wibracja, uzupełnienie zbiornika, lub konsolidacja zmienia efektywną gęstość nasypową prezentowaną systemowi dozującemu.
Spójność, Efekty tarcia i elektrostatyczne
Spójność opiera się separacji cząstek, podczas gdy tarcie cząstka-cząstka i proszek-ściana utrudnia ruch. Ładowanie elektrostatyczne może zwiększyć przyczepność, szczególnie w przypadku drobnych proszków i w suchych warunkach.
W produkcji, efekty te mogą objawiać się przyleganiem materiału do ścianek leja zasypowego, niestabilny wkład podajnika, osady na elementach dozujących, pył, lub przerwane rozładowanie. Działanie naprawcze powinno być dopasowane do mechanizmu; silniejsze mieszanie może złamać niektóre łuki, ale może również zwiększyć napowietrzenie lub segregację.
Formuła i właściwości granulatu
Ostateczna mieszanka zachowuje się jak system. Morfologia API, właściwości substancji pomocniczych, wytrzymałość granulatu, dystrybucja segregatorów, warunki smarne i poślizgowe, sekwencja mieszania, i historia przetwarzania mogą mieć wpływ na przepływ.
Granulacja może poprawić obsługę w przypadku nadmiernych drobnych cząstek, niekorzystna struktura cząstek, lub niestabilna gęstość przyczyniają się do problemu. Nie jest to rozwiązanie uniwersalne. Granulacja na mokro lub zagęszczanie na walcach może również zmienić ściśliwość, segregacja, rozpuszczenie, i dalsze działanie tabletu lub kapsułki.
Jak mierzy się płynność proszku?
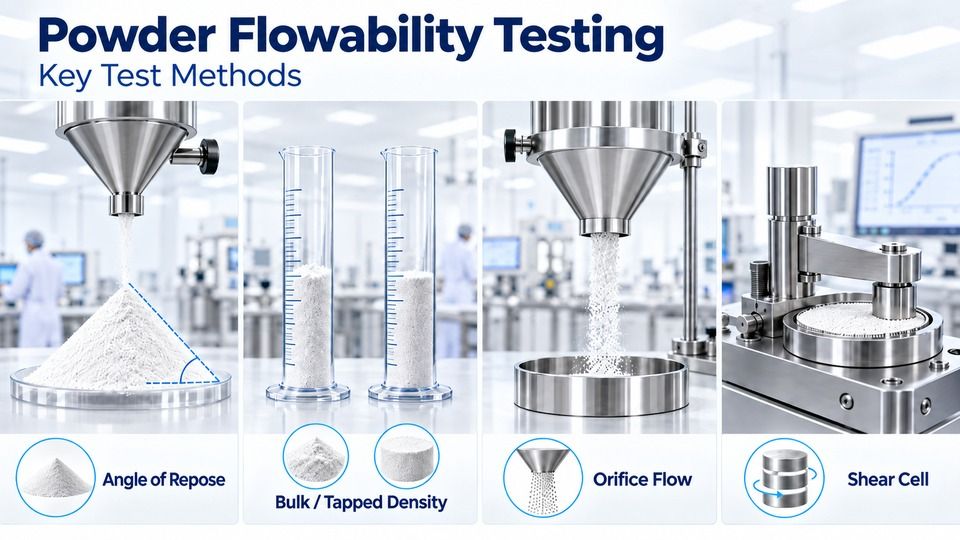
Żaden pojedynczy test płynności proszku nie odzwierciedla wszystkich warunków spotykanych w produkcji farmaceutycznej. Kapituła Generalna USP <1174> opisuje kilka podejść, włączając kąt spoczynku, wskaźnik ściśliwości/współczynnik Hausnera, przepływać przez otwór, oraz metody komórek ścinających . Metody te oceniają różne aspekty zachowania proszku, dlatego charakterystyka laboratorium jest najsilniejsza, gdy testy uzupełniające są interpretowane łącznie.
Kąt spoczynku
Kąt usypu mierzy nachylenie utworzone przez hałdę proszku w ramach określonej metody. Niższy kąt jest ogólnie związany z łatwiejszym ruchem w tym teście, podczas gdy bardziej stroma hałda może wskazywać na większy opór przepływu.
Wynik jest wrażliwy na geometrię aparatu, przygotowanie proszku, warunki środowiskowe, i jak powstaje sterta. Jest przydatny do badań porównawczych, ale nie należy go traktować jako uniwersalnego limitu pozytywnego/negatywnego dla sprzętu produkcyjnego.
Gęstość nasypowa i ubita, Indeks Carra i współczynnik Hausnera
Gęstość nasypowa i utarta charakteryzują pakowanie proszku przed i po określonej procedurze konsolidacji. Służą również do obliczania dwóch wspólnych wskaźników przepływu:
Indeks Carra (%) = (Gęstość ubita - Gęstość nasypowa) / Gęstość dotknięta × 100
Współczynnik Hausnera = gęstość po spuszczeniu / Gęstość nasypowa
Większa konsolidacja podczas spuszczania powoduje większą różnicę pomiędzy gęstością nasypową a gęstością po ubiciu. Indeks Carra i współczynnik Hausnera są przydatne w badaniach porównawczych, są one jednak powiązane matematycznie i nie należy ich traktować jako dwóch niezależnych potwierdzeń przydatności maszyny.
Żaden z nich nie odtwarza warunków dynamicznych panujących w podajniku tabletek, system dozowania kapsułek, lub wypełniacz ślimakowy.
Przepływ przez otwór
Test kryzy pozwala ocenić, czy i w jaki sposób proszek wydostaje się przez określony otwór. W zależności od procedury, wynik może obejmować czas przepływu, masowe natężenie przepływu, lub minimalne otwarcie wymagane do długotrwałego rozładowania.
Wynik zależy w dużej mierze od geometrii wylotu i konfiguracji testu. Może pomóc w porównaniu zachowania podczas wyładowań grawitacyjnych, jednakże wyniku laboratoryjnego nie należy przekładać bezpośrednio na projekt leja produkcyjnego.
Testowanie ogniw ścinających
Testy ścinające oceniają zachowanie proszku w warunkach kontrolowanej konsolidacji i ścinania. Może dostarczyć informacji na temat spójności, zachowanie plonu, funkcja przepływu, oraz interakcja proszku ze ścianą, co czyni go szczególnie przydatnym w przypadku materiałów spoistych oraz problemów związanych ze zbiornikiem lub magazynowaniem.
Dostarcza informacji, które mogą przeoczyć proste testy grawitacyjne, ale rzeczywisty sprzęt nadal powoduje różne naprężenia, geometrie, czasy uzupełniania, i oddziaływania mechaniczne.
| Test | Co to wskazuje | Przydatne dla | Główne ograniczenie | Znaczenie produkcji |
|---|---|---|---|---|
| Kąt spoczynku | Zachowanie polegające na tworzeniu sterty | Szybkie porównanie | Zależne od metody | Wstępny przegląd |
| Gęstość nasypowa/ubita | Pakowanie i konsolidacja | Charakterystyka materiału | To nie jest test dynamicznego przepływu | Ważne przy żywieniu i dozowaniu objętościowym |
| Indeks Carra | Konsolidacja względna | Badania porównawcze | Pośrednie i empiryczne | Oznacza materiały wymagające dalszej oceny |
| Stosunek Hausnera | Zależność gęstości ubitej od gęstości nasypowej | Badania porównawcze | Te same dane bazowe, co indeks Carr | Podobna rola ekranowa |
| Przepływ przez kryzę | Zachowanie przy wyładowaniu grawitacyjnym | Porównanie outletów | Zależne od geometrii | Dotyczy procesów zasilanych grawitacyjnie |
| Komórka ścinająca | Spójność i zachowanie plonowania | Ocena proszków spoistych i zbiorników | Bardziej złożone testy | Przydatne w warunkach skonsolidowanych |
Praktyczną sekwencją jest zatem charakterystyka laboratoryjna → badania istotne dla procesu → weryfikacja rzeczywistej maszyny.
Jak płynność proszku wpływa na sprzęt farmaceutyczny?
Zachowanie proszku zmienia się w zależności od sprzętu, ponieważ prasy tabletkowe, w pełni automatyczne napełniacze kapsułek, leje, podajniki, i systemy dozowania proszku narzucają różne czasy uzupełniania, podkreśla, podniecenie, i konsolidacja.
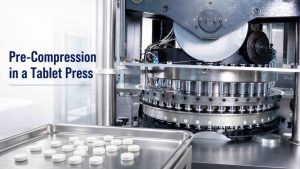
Kompresja tabletek i napełnianie matryc
Na tabletkarce rotacyjnej, ścieżka krytyczna to:
Zbiornik → Podajnik/Rama podająca → Napełnianie matrycy → Kompresja
Proszek musi uzupełniać strefę podawania i konsekwentnie wchodzić do każdej matrycy przed sprasowaniem. Wraz ze wzrostem prędkości wieży, dostępny czas napełniania matrycy ulega skróceniu. Preparat, który wypełnia się odpowiednio przy niskiej prędkości, może zatem stać się niestabilny przy większej wydajności, jeśli proszek nie będzie mógł wystarczająco szybko uzupełnić matrycy .
Zwiększanie się zmienności masy tabletki przy większej prędkości może wskazywać na proces napełniania o ograniczonym przepływie, ale sama zmiana masy nie pozwala zdiagnozować słabego przepływu. Ustawienia podajnika, głębokość wypełnienia, obróbka, gęstość złoża proszku, segregacja, należy również sprawdzić stan maszyny.
Podajniki wymuszone mogą poprawić dostawę, gdy uzupełnienie grawitacyjne jest niewystarczające, ale prędkość łopatek i geometria podajnika mogą również wpływać na napowietrzanie, zagęszczenie, czas przebywania, segregacja, i wypełnienie matrycy. Zwiększenie prędkości podajnika nie jest rozwiązaniem automatycznym.
Napełnianie kapsułek i uzupełnianie złoża proszkowego
Napełnianie kapsułek zależy zarówno od zachowania proszku, jak i od zasady dozowania. W systemach dozujących/ubijających, złoże proszkowe musi uzupełniać wnęki dozujące pomiędzy cyklami. W systemach dozujących, proszek musi przedostać się do korpusu kapsułki i zostać w nim zatrzymany.
Powolne lub niespójne uzupełnianie może przyczynić się do wahań masy wypełnienia, szczególnie prędkość maszyny, głębokość złoża proszku, gęstość, lub warunki pakowania ulegną zmianie. Badania nad wypełnieniem kapsułek wykazały związek między parametrami przepływu proszku a wydajnością w zakresie ciężaru wypełnienia, jednocześnie identyfikując znaczenie złoża proszku i warunków kompresji .
Kiedy masa kapsułki jest różna, ocenić płynność wraz z poziomem złoża, gęstość nasypowa, ustawienia ubijania lub dozowania, prędkość maszyny, właściwości preparatu, oraz trendy wagowe między stacjami.
Obsługa proszku, Napełnianie ślimaka i dozowanie objętościowe
W maszyny do napełniania saszetek, maszyny do napełniania fiolek proszkiem, oraz inne ślimakowe lub objętościowe systemy napełniania proszkiem, niezawodne dozowanie zależy od stabilnego dopływu materiału do mechanizmu dozującego.
Ślimak nie rozwiązuje automatycznie problemu słabego przepływu w górę rzeki. Jeśli nad wlotem ślimaka znajdują się mostki proszkowe lub dziury szczurze, ślimak może otrzymywać nierównomierne zasilanie, nawet jeśli w zbiorniku nadal znajduje się materiał. Mieszanie może pomóc w przypadku niektórych preparatów, ale może również zmienić napowietrzanie, efektywna gęstość nasypowa, i segregacja.
Układy wolumetryczne są szczególnie wrażliwe na zmiany gęstości. Ponieważ dostarczana masa zależy od objętości dozowania i efektywnej gęstości nasypowej, osadzanie się lub napowietrzanie może powodować dryf masy bez zmiany nominalnej objętości dozowania.
Jak można poprawić płynność proszku?
Najlepsze działanie naprawcze zależy od prawdopodobnej przyczyny. Przydatną sekwencją jest identyfikacja mechanizmu → dokonanie ukierunkowanej zmiany → sprawdzenie kompromisu → weryfikacja procesu.
Kontroluj właściwości cząstek i formuł
Jeśli nadmierne drobne cząstki lub niekorzystny rozkład wielkości cząstek zwiększają spójność, kontrolowane frezowanie, klasyfikacja, granulacja, lub inny etap inżynierii cząstek może poprawić obsługę. Zmodyfikowany materiał należy następnie sprawdzić pod kątem segregacji, ściśliwość, rozpuszczenie, i końcową wydajność produktu.
Jeśli narażenie środowiska zmienia przepływ, porównaj wilgotność, warunki przechowywania, partii surowców, i historię przetwarzania. Unikaj zakładania, że suszenie lub zwiększanie wilgotności poprawi każdy preparat.
Koloidalny dwutlenek krzemu jest reprezentatywnym środkiem poślizgowym stosowanym do modyfikowania interakcji cząstek w odpowiednich preparatach. Jego działanie zależy od składu preparatu, stężenie, właściwości cząstek, i warunki mieszania. Stearynian magnezu jest przede wszystkim środkiem smarującym i nie należy go traktować jako ogólnego środka poprawiającego płynność. Przeglądy metod poprawy przepływu proszku również podkreślają, że odpowiednie podejście zależy od leżącego u ich podstaw mechanizmu .
Zoptymalizuj zbiornik, Podajnik i proces
Jeśli dane laboratoryjne wydają się akceptowalne, ale produkcja jest niestabilna, sprawdź całą ścieżkę proszku. Sprawdź wyładunek leja, uzupełnienie podajnika, poziom złoża proszkowego, obsługa ślimaka lub łopatki, gromadzenie się na powierzchniach kontaktowych, ustawienia dozowania, i czy problem nasila się przy większej prędkości.
Nie zakładaj uniwersalnego kąta leja lub ustawienia mieszania. Geometria leja, projekt gniazdka, interakcja ze ścianą, konfiguracja podajnika, i mieszanie należy dostosować do materiału i wymaganego wzorca przepływu.
Regulacja maszyny również ma swoje ograniczenia. Jeśli spójna receptura nie może uzupełnić strefy dozowania w dostępnym czasie cyklu, ciągłe zwiększanie mieszania lub zmniejszanie prędkości może jedynie maskować ograniczenia materiałowe.
Jak należy oceniać płynność proszku przed produkcją?
Gotowość do produkcji powinna opierać się na rzeczywistej recepturze i procesie docelowym, a nie na klasyfikacji przepływu w pojedynczym laboratorium.
Scharakteryzuj materiał końcowy
W zależności od ryzyka procesowego, przydatne dane mogą obejmować rozkład wielkości cząstek, wilgoć, gęstość nasypowa i utrzęsiona, Indeks Carra, Stosunek Hausnera, kąt spoczynku, zachowanie otworu, i dane dotyczące ścinania.
Celem jest identyfikacja zachowań, które mogą stać się ważne podczas opróżniania zbiornika, karmienie, nadzienie, dawkowanie kapsułek, lub opakowania w proszku – a nie tylko po to, aby uzyskać wartość „pozytywną”..
Przetestuj formułę rzeczywistą lub reprezentatywną
Proszki placebo są przydatne do uruchamiania mechanicznego, ale nie mogą w pełni reprezentować preparatu komercyjnego. Morfologia API, smar, przesuwny, historia granulacji, wilgoć, gęstość, i skład mieszanki mogą zmieniać karmienie i dawkowanie.
Na próbę sprzętu, przydatne składniki obejmują reprezentatywny proszek lub granulki, dawka docelowa lub masa wypełnienia, postać dawkowania lub format opakowania, planowana produkcja, dostępne dane dotyczące gęstości lub przepływu, oraz znane ograniczenia środowiskowe lub związane z obsługą.
Sprawdź maszynę docelową i okno operacyjne
Próba maszynowa powinna ocenić nie tylko to, czy sprzęt działa przez kilka minut. Przestrzegać:
rozładunek leja i ciągłość podawania;
mostkowanie i szczurze dziury;
uzupełnienie podajnika lub złoża proszkowego;
stabilność napełniania matrycy lub dozowania;
trendy masy wypełnienia;
przyczepność i kurz;
odrzuca i zatrzymuje;
zachowanie przy zmianie prędkości produkcji.
Celem jest stabilne okno operacyjne, nie tylko najwyższą nominalną prędkość maszyny.
Jeśli ten sam problematyczny preparat wykazuje podobne awarie na wielu odpowiednich maszynach w kontrolowanych warunkach, podejrzenia przesuwają się w stronę materiału lub preparatu; to jest dowód, nie dowód. Jeśli kilka wcześniej przetwarzalnych materiałów wielokrotnie zawodzi tylko na jednej maszynie lub konfiguracji, podejrzenia przesuwają się w stronę sprzętu, obróbka, konfiguracja podajnika, lub ustawienia procesu.
Jeśli jest to praktyczne, zmieniaj jedną zmienną na raz i dokumentuj wynik.
Dla Sprzęt do pakowania produktów farmaceutycznych projektowanie, Ruida Packing może ocenić reprezentatywne informacje dotyczące receptury i próbki materiału wraz z wymaganą masą wypełnienia, postać dawkowania, wyjście, oraz dostępne dane dotyczące przepływu lub gęstości. Umożliwia to ocenę sposobu podawania i dozowania w odpowiednich warunkach pracy maszyny, zamiast wybierać sprzęt wyłącznie na podstawie laboratoryjnego wskaźnika przepływu.
Wniosek
Płynność proszku w produkcji farmaceutycznej jest kontrolowana przez interakcję między właściwościami materiału i warunkami procesu. Rozmiar i kształt cząstek, wilgoć, gęstość, spójność, tarcie, projekt receptury, i historia przetwarzania wpływają na zachowanie proszku, podczas gdy sprzęt określa ścieżkę przepływu, czas uzupełnienia, konsolidacja, i naprężenia mechaniczne, które musi tolerować.
Praktyczna sekwencja to właściwości materiału → uzupełniające testy przepływu → interakcja sprzętu → wydajność produkcji → ukierunkowane działania naprawcze → weryfikacja rzeczywistej maszyny. Indeks Carra, Stosunek Hausnera, kąt spoczynku, przepływ przez otwór, i badanie ścinania pomagają scharakteryzować ryzyko, ale żaden nie zastępuje testowania zgodnie z zamierzeniami kompresja tabletu, wypełnienie kapsułki, lub warunki obchodzenia się z proszkiem.
Przed ostatecznym wyborem maszyn farmaceutycznych, ocenić reprezentatywną recepturę o wymaganej masie wypełnienia, prędkość produkcji, postać dawkowania lub format opakowania, i dostępne dane materiałowe. Ruida Packing może wykorzystać te informacje podczas badania próbek w celu oceny karmienia, dawkowanie, stabilność uzupełnienia, i praktyczne okno operacyjne, zmniejszenie ryzyka wyboru sprzętu wyłącznie na podstawie danych dotyczących przepływu laboratoryjnego.
Często zadawane pytania dotyczące płynności proszku
-
Co oznacza płynność?
Płynność proszku opisuje, jak łatwo i konsekwentnie proszek przemieszcza się w określonych warunkach. W produkcji farmaceutycznej, zależy to zarówno od właściwości materiału, jak i sprzętu lub procesu, przez który przechodzi proszek.
-
Co mierzy badanie płynności proszku?
Każdy test mierzy konkretny aspekt zachowania proszku. Kąt spoczynku ocenia tworzenie hałdy, Indeks Carra i współczynnik Hausnera odzwierciedlają konsolidację na podstawie danych dotyczących gęstości, Testy kryzy badają wyładowania grawitacyjne, a komórki ścinające oceniają zachowanie pod kontrolowanym obciążeniem.
-
Jak sprawdzić właściwości płynięcia proszku?
Użyj uzupełniających pomiarów laboratoryjnych na końcowym proszku lub mieszance, następnie porównaj te wyniki z karmieniem, wkład, dawkowanie, lub zachowanie podczas wypełniania matrycy w zamierzonym sprzęcie. Pojedyncze badanie nie powinno być stosowane jako jedyne kryterium produkcji.
-
Jakie są właściwości płynięcia proszków?
Zachowanie przepływu proszku obejmuje spójność, tarcie, uszczelka, konsolidacja, interakcja proszku ze ścianą, i reakcja na przyłożony stres. Na te zachowania wpływa wielkość cząstek, kształt, wilgoć, gęstość, elektrostatyka, skład preparatu, i historię przetwarzania.
-
Co oznacza sypki proszek?
Sypki proszek łatwo przemieszcza się w warunkach, w jakich jest oceniany. Termin ten zależy od procesu: łatwy przepływ przez lejek laboratoryjny nie gwarantuje niezawodnego i szybkiego napełniania matrycy, dawkowanie kapsułek, lub karmienie ślimakiem.
-
Co kąt zsypu wskazuje na właściwości przepływu proszku??
Kąt spoczynku zapewnia porównawcze wskazanie zachowania podczas tworzenia hałdy. Niższe kąty są na ogół kojarzone z łatwiejszym ruchem w tym teście, ale wynik zależy od metody i nie powinien niezależnie przewidywać wydajności maszyny.
-
Jak można poprawić właściwości płynięcia proszku??
Najpierw zidentyfikuj prawdopodobną przyczynę. W zależności od preparatu, ulepszenie może obejmować kontrolę wielkości cząstek, granulacja, kontrola wilgoci, odpowiedni środek poślizgowy, zmiany leja zasypowego lub podajnika, lub dostosowania ustawień procesu. Weryfikuj każdą zmianę pod kątem działania produktu na późniejszym etapie.
-
Jak ocenić sypkość i ściśliwość granulek?
Użyj rozmiaru cząstek, gęstość, Indeks Carra, Stosunek Hausnera, kąt spoczynku, oraz inne istotne pomiary przepływu wraz z testowaniem procesu. Płynność i ściśliwość są powiązane z wydajnością produkcyjną, ale nie są właściwościami wymiennymi.
-
Jak sypkość proszku wpływa na wypełnienie kapsułki??
Płynność wpływa na to, jak konsekwentnie złoże proszku uzupełnia strefę dozowania kapsułek. Niestabilne uzupełnienie może przyczynić się do wahań masy wypełnienia, ale głębokość łóżka, gęstość nasypowa, mechanizm dozujący, prędkość maszyny, i właściwości preparatu również mają znaczenie.
-
Jak sypkość proszku wpływa na kompresję tabletki??
Płynność wpływa na dostarczanie proszku do ramy podajnika i wnęk matrycy. Skrócony czas napełniania przy większej prędkości wieży może ujawnić ograniczenia przepływu, ale ustawienia podajnika, obróbka, głębokość wypełnienia, segregacja, gęstość, Przed zdiagnozowaniem słabego przepływu należy sprawdzić stan maszyny.
Referencje
- Farmakopea Stanów Zjednoczonych. Kapituła Generalna <1174> Przepływ proszku . USP – NF. Rockville, lekarz medycyny: Farmakopea Stanów Zjednoczonych, 2023. DOI: 10.31003/USPNF_M99885_01_01.
- Tharanon W, Facet, Peerapattana J, Słońce CC. Systematyczne porównanie czterech farmakopealnych metod pomiaru płynności proszku . International Journal of Pharmaceutics. 2024;661:124454. DOI: 10.1016/j.ijpharm.2024.124454.
- Tang X, Zachwatajewa A, Zhang L, Wu ZF, Słońce P, Wu CY. Zachowanie się płynięcia proszków farmaceutycznych podczas napełniania matrycy rotacyjnej za pomocą podajnika łopatkowego . International Journal of Pharmaceutics. 2020;585:119547. DOI: 10.1016/j.ijpharm.2020.119547.
- Tan S.B, Newtona JM. Płynność proszku jako wskaźnik wydajności napełniania kapsułki . International Journal of Pharmaceutics. 1990;61(1–2):145–155. DOI: 10.1016/0378-5173(90)90053-7.
- Shah DS, Moravkar KK, Tak, DK, Lonkar W, Amin PD, Chalikwar SS. Zwięzłe podsumowanie metodologii przetwarzania proszku w celu poprawy przepływu . Helion. 2023;9(6):e16498. DOI: 10.1016/j.heliyon.2023.e16498.
- Shah DS, Moravkar KK, Tak, DK, Lonkar W, Amin PD, Chalikwar SS. Zwięzłe podsumowanie metodologii przetwarzania proszku w celu poprawy przepływu. Helion. 2023;9(6). DOI: 10.1016/j.heliyon.2023.e16498.