La fluidité de la poudre est la capacité d'une poudre ou d'un mélange à se déplacer et à se remplir de manière prévisible., et dans la fabrication pharmaceutique, il est influencé par la taille et la distribution des particules, forme des particules, humidité, densité, cohésion, et conditions de traitement. Un flux instable peut contribuer à un remplissage incomplet de la filière du comprimé, variation du poids de remplissage de la capsule, pontage de trémie, dosage incohérent, poussière, et arrêts de production. Ces symptômes ne prouvent pas qu’un mauvais débit soit la seule cause; ségrégation, paramètres du chargeur, outillage, propriétés de la formulation, et l'état de la machine peut produire des effets similaires.
Une évaluation fiable relie donc les propriétés des matériaux aux tests d'écoulement, interaction avec l'équipement, et le comportement de production réel. Pas d’indice Carr unique, Rapport Hausner, angle de repos, or shear result guarantees machine performance. The practical goal is to identify the likely flow mechanism, apply a targeted correction, and verify the actual formulation on the intended equipment.
What Is Powder Flowability in Pharmaceutical Manufacturing?
Powder flowability describes how consistently a powder moves under defined conditions. A powder falling through a laboratory funnel does not experience the same consolidation, agitation, refill time, wall contact, or mechanical forces as powder moving through a presse à comprimés feed frame, machine de remplissage de capsules, or auger filler.
Flowability is therefore better treated as a material–process interaction than as a fixed property represented by one number. Particle-to-particle friction, cohésion, emballage, powder-to-wall friction, electrostatic effects, and consolidation can all change how the same formulation behaves during storage, transfert, alimentation, and dosing.
Un débit stable permet une alimentation et un remplissage constants. Un débit faible ou instable peut contribuer à un rejet intermittent, dérive du poids de remplissage, recharge incomplète, pontage, trou de rat, accumulation de poussière, et arrêts machines.
La ségrégation est liée mais différente. Un mélange peut s'écouler facilement tout en se séparant car ses composants diffèrent par la taille des particules., densité, forme, ou réponse aux vibrations. L'amélioration du débit n'améliore donc pas automatiquement l'uniformité du mélange..
Quels facteurs affectent la fluidité de la poudre?
Les principaux facteurs affectant la fluidité de la poudre sont la taille et la distribution des particules., forme des particules et état de surface, humidité, densité et emballage, cohésion et friction, électrostatique, et propriétés de la formulation ou des granulés. Leur importance dépend de la poudre et du procédé dans lequel elle est manipulée..
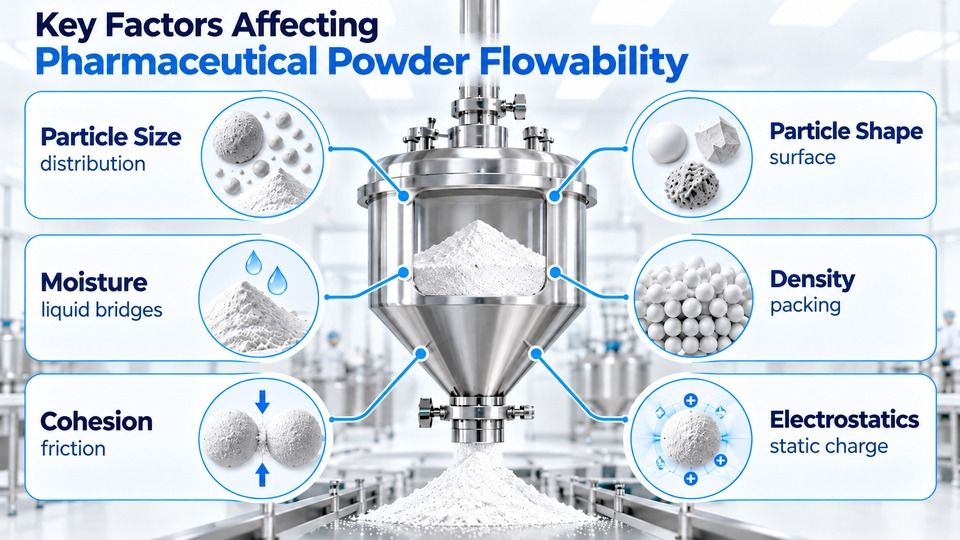
Taille des particules et distribution granulométrique
À mesure que la taille des particules diminue, les forces liées à la surface peuvent devenir plus importantes par rapport au poids des particules. Une formulation contenant une forte proportion de fines peut donc devenir plus cohésive et plus difficile à décharger ou à remplir de manière cohérente..
La distribution granulométrique affecte également le compactage et la ségrégation. Les fines peuvent occuper des espaces entre les particules plus grosses, modifier la densité apparente, et migrer lors de la manipulation, tandis que de grandes différences entre les composants de la formulation peuvent augmenter le risque de ségrégation.
Il n’existe pas de seuil universel de taille de particule auquel une poudre pharmaceutique devient peu fluide.. Any change to particle size distribution should also be checked for its effects on blend uniformity, compressibilité, dissolution, and downstream processing.
Particle Shape and Surface Characteristics
Rounded particles generally roll and rearrange differently from irregular, flaky, needle-like, or highly angular particles. Surface roughness and porosity can further change friction, adhésion, moisture uptake, and the effectiveness of a glidant.
This explains why two powders with similar particle size can behave differently in the same hopper or feeder. Particle morphology should therefore be considered together with size rather than treated as a secondary property.
Moisture and Environmental Conditions
Moisture can alter liquid bridging, adhésion, agglomeration, frottement superficiel, and electrostatic behavior. Its effect is formulation-dependent: increasing moisture does not automatically make every powder flow worse.
Si le débit change avec la saison, humidité de la pièce, temps de stockage, ou une exposition matérielle, comparer la teneur en humidité et l'historique de manipulation avant de changer la machine. Un séchage excessif peut également créer de nouveaux problèmes électrostatiques dans certaines formulations.
Densité, Emballage et consolidation
La densité apparente décrit la masse d'une poudre inexploitée occupant un volume apparent défini, tandis que la densité tapée décrit sa densité après une procédure de tapotement spécifiée.
La différence entre ces valeurs indique comment la poudre se réorganise sous le tapotage et constitue la base de l'indice de Carr et du rapport de Hausner.. La densité est également importante dans le dosage volumétrique car:
Masse délivrée ≈ Volume de dosage × Densité apparente effective
Un volume de dosage fixe peut donc délivrer une masse différente si l'aération, règlement, vibration, remplissage de la trémie, ou la consolidation modifie la densité apparente effective présentée au système de dosage.
Cohésion, Friction et effets électrostatiques
La cohésion résiste à la séparation entre les particules, tandis que la friction particule à particule et poudre à paroi résiste au mouvement. La charge électrostatique peut ajouter de l'adhérence, en particulier avec des poudres fines et dans des conditions de manipulation à sec.
En production, ces effets peuvent apparaître sous la forme de matériaux adhérant aux parois de la trémie, recharge d'alimentation instable, dépôts sur les composants de dosage, poussière, ou décharge interrompue. L'action corrective doit correspondre au mécanisme; une agitation plus forte peut briser certaines arches mais peut également augmenter l'aération ou la ségrégation.
Propriétés de la formulation et des granulés
Le mélange final se comporte comme un système. Morphologie de l'API, propriétés des excipients, force des granules, distribution de liant, conditions de lubrifiant et de glissement, séquence de mélange, et l'historique du traitement peuvent tous influencer le flux.
Granulation can improve handling when excessive fines, unfavorable particle structure, or unstable density contribute to the problem. It is not a universal solution. Wet granulation or roller compaction can also change compressibility, ségrégation, dissolution, and downstream tablet or capsule performance.
How Is Powder Flowability Measured?
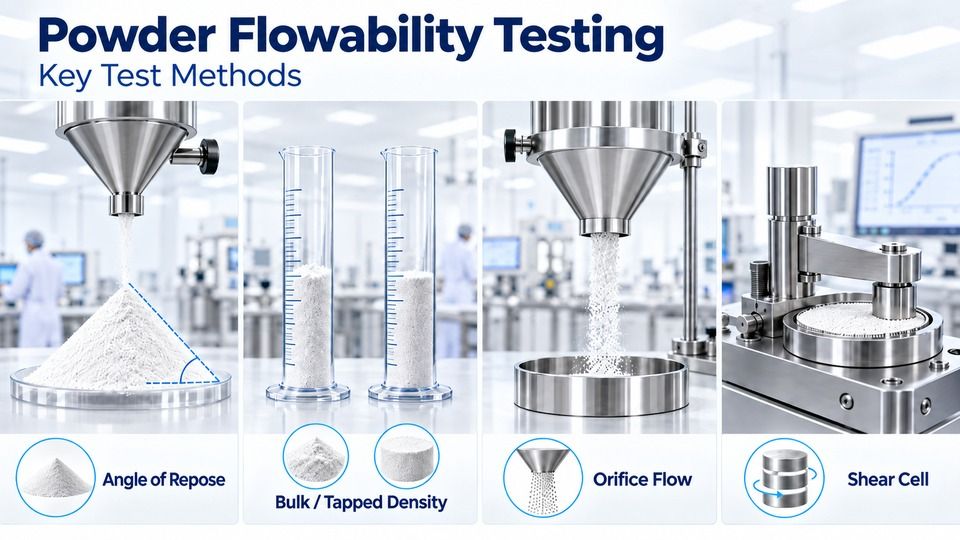
No single powder flowability test represents every condition encountered in pharmaceutical production. Chapitre général de l'USP <1174> describes several approaches, including angle of repose, compressibility index/Hausner ratio, flow through an orifice, and shear-cell methods . These methods evaluate different aspects of powder behavior, so laboratory characterization is strongest when complementary tests are interpreted together.
Angle of Repose
Angle of repose measures the slope formed by a powder heap under a defined method. Un angle plus faible est généralement associé à un mouvement plus facile dans ce test, tandis qu'un tas plus raide peut indiquer une plus grande résistance à l'écoulement.
Le résultat est sensible à la géométrie de l'appareil, préparation de poudre, conditions environnementales, et comment le tas est formé. Il est utile pour un examen comparatif mais ne doit pas être traité comme une limite universelle de réussite/échec pour les équipements de production..
Densité en vrac et taraudée, Indice de Carr et ratio de Hausner
La densité apparente et tassée caractérise le conditionnement de la poudre avant et après une procédure de consolidation définie. Ils sont également utilisés pour calculer deux indicateurs de débit courants:
Indice Carr (%) = (Densité taraudée − Densité apparente) / Densité taraudée × 100
Rapport Hausner = densité exploitée / Densité apparente
Une consolidation plus élevée lors du taraudage produit une plus grande différence entre la densité apparente et la densité taraudée.. Carr Index and Hausner Ratio are useful for comparative screening, but they are mathematically related and should not be treated as two independent confirmations of machine suitability.
Neither reproduces the dynamic conditions inside a tablet feeder, capsule dosing system, or auger filler.
Flow Through an Orifice
An orifice test evaluates whether and how consistently powder discharges through a defined opening. Depending on the procedure, the output may include flow time, mass flow rate, or minimum opening required for sustained discharge.
The result depends strongly on outlet geometry and test configuration. It can help compare gravity-discharge behavior, but a laboratory orifice result should not be converted directly into a production hopper design.
Shear Cell Testing
Les tests en cellule de cisaillement évaluent le comportement de la poudre sous consolidation et cisaillement contrôlés.. Il peut fournir des informations sur la cohésion, comportement en matière de rendement, fonction de débit, et interaction poudre-paroi, ce qui le rend particulièrement utile pour les matériaux cohésifs et les problèmes de trémie ou de stockage.
Il fournit des informations que de simples tests de gravité peuvent manquer, mais l'équipement réel introduit toujours des contraintes différentes, géométries, temps de recharge, et interactions mécaniques.
| Test | Ce que cela indique | Utile pour | Principale limite | Pertinence de la production |
|---|---|---|---|---|
| Angle of Repose | Comportement de formation de tas | Comparaison rapide | Dépend de la méthode | Dépistage initial |
| Densité en vrac/taraudée | Emballage et consolidation | Caractérisation des matériaux | Pas un test de flux dynamique | Important pour l'alimentation et le dosage volumétrique |
| Indice Carr | Consolidation relative | Dépistage comparatif | Indirect et empirique | Signale les matériaux nécessitant une évaluation plus approfondie |
| Rapport Hausner | Relation entre la densité exploitée et la densité apparente | Dépistage comparatif | Mêmes données sous-jacentes que Carr Index | Rôle de filtrage similaire |
| Débit de l'orifice | Comportement de décharge par gravité | Comparaison des points de vente | Dépend de la géométrie | Pertinent pour les processus alimentés par gravité |
| Cellule de cisaillement | Cohésion et comportement au rendement | Poudres cohésives et évaluation des trémies | Des tests plus complexes | Utile dans des conditions consolidées |
La séquence pratique est donc la caractérisation en laboratoire → les tests pertinents pour le processus → la vérification réelle de la machine..
Comment la fluidité de la poudre affecte-t-elle les équipements pharmaceutiques?
Le comportement de la poudre change avec l'équipement car les presses à comprimés, remplisseuses de capsules entièrement automatiques, trémies, mangeoires, et les systèmes de dosage de poudre imposent des temps de recharge différents, stresse, agitation, et consolidation.
Compression de comprimés et remplissage de matrices
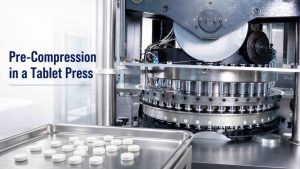
Sur une presse à comprimés rotative, le chemin critique est:
Trémie → Alimentateur/Cadre d'alimentation → Remplissage de matrice → Compression
La poudre doit reconstituer la zone d'alimentation et pénétrer dans chaque matrice de manière cohérente avant la compression. À mesure que la vitesse de la tourelle augmente, le temps de remplissage disponible diminue. Une formulation qui se remplit correctement à basse vitesse peut donc devenir instable à un rendement plus élevé si la poudre ne peut pas remplir les matrices assez rapidement. .
Une variabilité croissante du poids des comprimés à une vitesse plus élevée peut indiquer un processus de remplissage à débit limité, mais la variation de poids à elle seule ne permet pas de diagnostiquer un mauvais débit. Paramètres du chargeur, profondeur de remplissage, outillage, densité du lit de poudre, ségrégation, et l'état de la machine doit également être vérifié.
Les gavages forcés peuvent améliorer la distribution lorsque la recharge par gravité est insuffisante, mais la vitesse des palettes et la géométrie du feeder peuvent également affecter l'aération, densification, temps de séjour, ségrégation, et remplissage de matrice. Augmenter la vitesse du chargeur n’est pas automatiquement une solution.
Remplissage de capsules et réapprovisionnement du lit de poudre
Remplissage de capsules dépend à la fois du comportement de la poudre et du principe de dosage. Dans les systèmes de dosage/bourrage, le lit de poudre doit remplir les cavités de dosage entre les cycles. Dans les systèmes de dosage, la poudre doit entrer et être retenue dans le doseur avant d'être transférée dans le corps de la capsule.
Un réapprovisionnement lent ou incohérent peut contribuer à une variation du poids de remplissage, en particulier en ce qui concerne la vitesse de la machine, profondeur du lit de poudre, densité, ou les conditions d'emballage changent. La recherche sur le remplissage des capsules a montré des relations entre les paramètres d'écoulement de la poudre et les performances du poids de remplissage, tout en identifiant l'importance des conditions du lit de poudre et de la compression. .
Lorsque le poids des capsules varie, évaluer la fluidité avec le niveau du lit, densité apparente, réglages du bourrage ou du doseur, vitesse de la machine, propriétés de la formulation, et tendances de poids d'une station à l'autre.
Manipulation de poudre, Remplissage à vis sans fin et dosage volumétrique
Dans machines de remplissage de sachets, machines de remplissage de poudre de flacon, et autres systèmes de remplissage de poudre à vis ou volumétriques, un dosage fiable dépend d'un approvisionnement stable en matériau vers le mécanisme de dosage.
Une tarière ne résout pas automatiquement un mauvais débit en amont. En cas de ponts de poudre ou de trous de rats au-dessus de l'entrée de la vis, la vis peut recevoir un approvisionnement incohérent même si la trémie contient encore du matériau. L'agitation peut aider certaines formulations mais peut également modifier l'aération, densité apparente efficace, et la ségrégation.
Les systèmes volumétriques sont particulièrement sensibles aux changements de densité. Parce que la masse délivrée dépend du volume de dosage et de la densité apparente effective, la décantation ou l'aération peuvent provoquer une dérive du poids sans aucune modification du volume de dosage nominal.
Comment améliorer la fluidité de la poudre?
La meilleure action corrective dépend de la cause probable. Une séquence utile consiste à identifier le mécanisme → effectuer un changement ciblé → vérifier le compromis → vérifier le processus.
Propriétés des particules de contrôle et de la formulation
Si des fines excessives ou une répartition granulométrique défavorable augmentent la cohésion, fraisage contrôlé, classification, granulation, ou une autre étape d'ingénierie des particules peut améliorer la manipulation. Le matériau modifié doit ensuite être vérifié pour la ségrégation, compressibilité, dissolution, et performances du produit final.
Si l'exposition environnementale modifie le débit, comparer l'humidité, conditions de stockage, lots de matières premières, et historique de traitement. Évitez de supposer que le séchage ou l’augmentation de l’humidité amélioreront chaque formulation..
Le dioxyde de silicium colloïdal est un agent de glissement représentatif utilisé pour modifier les interactions entre particules dans des formulations appropriées.. Son effet dépend de la composition de la formulation, concentration, propriétés des particules, et conditions de mélange. Le stéarate de magnésium est avant tout un lubrifiant et ne doit pas être traité comme un fluidifiant générique.. Les examens des méthodes d'amélioration de l'écoulement des poudres soulignent également que l'approche appropriée dépend du mécanisme sous-jacent. .
Optimiser la trémie, Alimentateur et processus
Si les données de laboratoire semblent acceptables mais que la production est instable, inspecter le chemin complet de la poudre. Vérifier le déchargement de la trémie, réapprovisionnement du chargeur, niveau du lit de poudre, fonctionnement de la tarière ou de la palette, accumulation sur les surfaces de contact, paramètres de dosage, et si le problème s'aggrave à une vitesse plus élevée.
Ne présumez pas d’un angle de trémie ou d’un réglage d’agitation universel. Géométrie de la trémie, conception de prise, interaction avec le mur, configuration du départ, et l'agitation doit être adaptée au matériau et au modèle d'écoulement requis.
Le réglage des machines a aussi des limites. Si une formulation cohésive ne peut pas remplir la zone de dosage dans le temps de cycle disponible, l'augmentation continue de l'agitation ou la réduction de la vitesse ne peuvent que masquer une limitation matérielle.
Comment évaluer la fluidité de la poudre avant la production?
L'état de préparation à la production doit être basé sur la formulation réelle et le processus cible plutôt que sur une seule classification des flux de laboratoire..
Caractériser le matériau final
En fonction du risque du processus, les données utiles peuvent inclure la distribution granulométrique, humidité, densité apparente et taraudée, Indice Carr, Rapport Hausner, angle de repos, comportement de l'orifice, et données de cisaillement.
Le but est d'identifier les comportements qui peuvent devenir importants lors du déchargement de la trémie., alimentation, le remplissage, dosage des capsules, ou des emballages en poudre – pas simplement pour obtenir une valeur « passe ».
Testez la formulation réelle ou représentative
Les poudres placebo sont utiles pour la mise en service mécanique mais ne peuvent pas représenter pleinement une formulation commerciale. Morphologie de l'API, lubrifiant, glissement, historique de granulation, humidité, densité, et la composition du mélange peuvent tous changer l'alimentation et le dosage.
Pour un essai d'équipement, les intrants utiles incluent la poudre ou les granulés représentatifs, dose cible ou poids de remplissage, forme posologique ou format d'emballage, résultat prévu, données de densité ou de débit disponibles, et des contraintes environnementales ou de manutention connues.
Vérifier la machine cible et la fenêtre de fonctionnement
Un essai de machine ne doit pas se limiter à évaluer si l'équipement fonctionne pendant plusieurs minutes.. Observer:
déchargement de la trémie et continuité d'alimentation;
pontage et rat-hole;
chargeur ou recharge de lit de poudre;
stabilité du remplissage ou du dosage;
tendances du poids de remplissage;
adhérence et poussière;
rejets et arrêts;
comportement à mesure que la vitesse de production change.
L’objectif est une fenêtre d’exploitation stable, pas simplement la vitesse nominale la plus élevée de la machine.
Si la même formulation problématique présente des défaillances similaires sur plusieurs machines appropriées dans des conditions contrôlées, les soupçons se déplacent vers le matériau ou la formulation; c'est une preuve, pas une preuve. Si plusieurs matériaux précédemment traitables échouent à plusieurs reprises uniquement sur une machine ou une configuration, les soupçons se tournent vers l’équipement, outillage, configuration du départ, ou paramètres de processus.
Changez une variable à la fois lorsque cela est possible et documentez le résultat.
Verser équipement d'emballage pharmaceutique projets, Ruida Packing peut évaluer les informations de formulation représentatives et les échantillons de matériaux ainsi que le poids de remplissage requis., forme posologique, sortir, et données de débit ou de densité disponibles. Cela permet d'évaluer le comportement d'alimentation et de dosage dans des conditions de machine pertinentes au lieu de sélectionner l'équipement à partir d'un seul indice de débit de laboratoire..
Conclusion
La fluidité des poudres dans la fabrication pharmaceutique est contrôlée par l'interaction entre les propriétés des matériaux et les conditions du processus.. Taille et forme des particules, humidité, densité, cohésion, friction, conception de formulations, et l'historique du traitement influencent le comportement de la poudre, tandis que l'équipement détermine le chemin d'écoulement, refill time, consolidation, et contraintes mécaniques qu'il doit tolérer.
La séquence pratique est la suivante : propriétés des matériaux → tests de flux complémentaires → interaction avec l'équipement → performances de production → action corrective ciblée → vérification de la machine réelle. Indice Carr, Rapport Hausner, angle de repos, débit d'orifice, et les tests de cisaillement aident à caractériser le risque, mais aucun ne remplace les tests dans les conditions prévues compression de comprimés, remplissage de gélules, ou conditions de manipulation de la poudre.
Avant la sélection finale des machines pharmaceutiques, évaluer une formulation représentative avec le poids de remplissage requis, vitesse de production, forme posologique ou format d'emballage, and available material data. Ruida Packing can use this information with sample testing to assess feeding, dosage, refill stability, and the practical operating window, reducing the risk of selecting equipment from laboratory flow data alone.
Frequently Asked Questions About Powder Flowability
-
What does flowability mean?
Powder flowability describes how readily and consistently a powder moves under defined conditions. Dans la fabrication pharmaceutique, it depends on both material properties and the equipment or process through which the powder is moving.
-
What does a powder flowability test measure?
Each test measures a particular aspect of powder behavior. Angle of repose evaluates heap formation, Carr Index and Hausner Ratio reflect consolidation from density data, orifice tests examine gravity discharge, and shear cells evaluate behavior under controlled stress.
-
Comment vérifier les propriétés d'écoulement d'une poudre?
Utiliser des mesures de laboratoire complémentaires sur la poudre ou le mélange final, puis comparez ces résultats avec l'alimentation, recharge, dosage, ou comportement au remplissage sur l'équipement prévu. Un seul test ne doit pas être utilisé comme seul critère de production.
-
Quelles sont les propriétés d'écoulement des poudres?
Le comportement d'écoulement de la poudre inclut la cohésion, friction, emballage, consolidation, interaction poudre-mur, et réponse au stress appliqué. Ces comportements sont influencés par la taille des particules, forme, humidité, densité, électrostatique, composition de la formulation, et historique de traitement.
-
Que signifie la poudre fluide?
Une poudre fluide se déplace facilement dans les conditions dans lesquelles elle est évaluée. Le terme dépend du processus: un écoulement facile à travers un entonnoir de laboratoire ne garantit pas un remplissage fiable et rapide de la filière, dosage des capsules, ou alimentation par vis.
-
Qu'indique l'angle de repos sur les propriétés d'écoulement de la poudre?
L'angle de repos fournit une indication comparative du comportement de formation de tas. Les angles inférieurs sont généralement associés à un mouvement plus facile dans ce test, mais le résultat dépend de la méthode et ne doit pas prédire de manière indépendante les performances de la machine.
-
Comment améliorer les propriétés d'écoulement d'une poudre?
Identifiez d’abord la cause probable. Selon la formulation, l'amélioration peut impliquer un contrôle de la taille des particules, granulation, contrôle de l'humidité, un planeur adapté, changements de trémie ou d'alimentation, ou des ajustements de paramétrage du processus. Vérifiez chaque changement par rapport aux performances du produit en aval.
-
Comment évaluer la fluidité et la compressibilité des granulés?
Utiliser la taille des particules, densité, Indice Carr, Rapport Hausner, angle de repos, et d'autres mesures de débit pertinentes ainsi que des tests de processus. La fluidité et la compressibilité sont liées aux performances de fabrication mais ne sont pas des propriétés interchangeables..
-
Comment la fluidité de la poudre affecte-t-elle le remplissage des capsules?
La fluidité affecte la régularité avec laquelle le lit de poudre réapprovisionne la zone de dosage des capsules. Un réapprovisionnement instable peut contribuer à une variation du poids de remplissage, mais la profondeur du lit, densité apparente, mécanisme de dosage, vitesse de la machine, et les propriétés de la formulation comptent également.
-
Comment la fluidité de la poudre affecte-t-elle la compression des comprimés?
La fluidité affecte l'acheminement de la poudre vers le cadre d'alimentation et les cavités de la filière. Un temps de remplissage réduit à une vitesse de tourelle plus élevée peut exposer des limitations de débit, mais les paramètres du chargeur, outillage, profondeur de remplissage, ségrégation, densité, et l'état de la machine doit être vérifié avant de diagnostiquer un mauvais débit.
Références
- Pharmacopée des États-Unis. Chapitre général <1174> Flux de poudre . USP–NF. Rockville, MARYLAND: Pharmacopée des États-Unis, 2023. DOI: 10.31003/USPNF_M99885_01_01.
- Tharanon W, Gars, Peerapattana J, Soleil CC. Une comparaison systématique de quatre méthodes pharmacopées pour mesurer la fluidité des poudres . Journal international de pharmacie. 2024;661:124454. DOI: 10.1016/j.ijpharm.2024.124454.
- Tang X, Zakhvatayeva A., Zhang L., Wu ZF, Soleil P, Wu CY. Comportement d'écoulement des poudres pharmaceutiques lors du remplissage par filière rotative avec un alimentateur à palettes . Journal international de pharmacie. 2020;585:119547. DOI: 10.1016/j.ijpharm.2020.119547.
- Tan S.B., Newton J.M.. Fluidité de la poudre comme indication des performances de remplissage des capsules . Journal international de pharmacie. 1990;61(1–2):145–155. DOI: 10.1016/0378-5173(90)90053-7.
- Shah DS, Moravkar KK, Ouais, ne sais pas, Lonkar V, Amin PD, Chalikwar SS. Un résumé concis des méthodologies de traitement des poudres pour l'amélioration du débit . Hélion. 2023;9(6):e16498. DOI: 10.1016/j.heliyon.2023.e16498.
- Shah DS, Moravkar KK, Ouais, ne sais pas, Lonkar V, Amin PD, Chalikwar SS. Un résumé concis des méthodologies de traitement des poudres pour l'amélioration du débit. Hélion. 2023;9(6). DOI: 10.1016/j.heliyon.2023.e16498.