打錠機での予備圧縮は、主な圧縮段階の前に行われる初期圧縮イベントです。. 粉体層の圧縮を開始します, 粒子の再配列を促進する, 最終的な錠剤を形成する大きな力を受ける前に、閉じ込められた空気を減らします。.
主圧縮に入る粉末の状態が、成形体が力にどのように反応するか、また圧力が解放された後にどのように回復するかに影響を与えるため、この段階は重要です。. 不十分な脱気または不適切な圧縮プロファイルは、錠剤の欠陥や不安定な圧縮パフォーマンスの原因となる可能性があります, 特に生産速度が上がるにつれて. 事前圧縮により、メーカーはメインの圧縮イベントの前に何が起こるかを制御する別の方法が得られます。.
すべての打錠機に独立した予圧縮段階が含まれているわけではありません. 予備圧縮は、金型充填と本圧縮の間に含めることができるイベントです。. 空気の巻き込みに敏感な製品の場合, 弾性回復, または高速圧縮, したがって、予圧縮機能は、システムを選択する際の重要な考慮事項になります。 ロータリー打錠機.
打錠機の予圧縮とは何ですか?
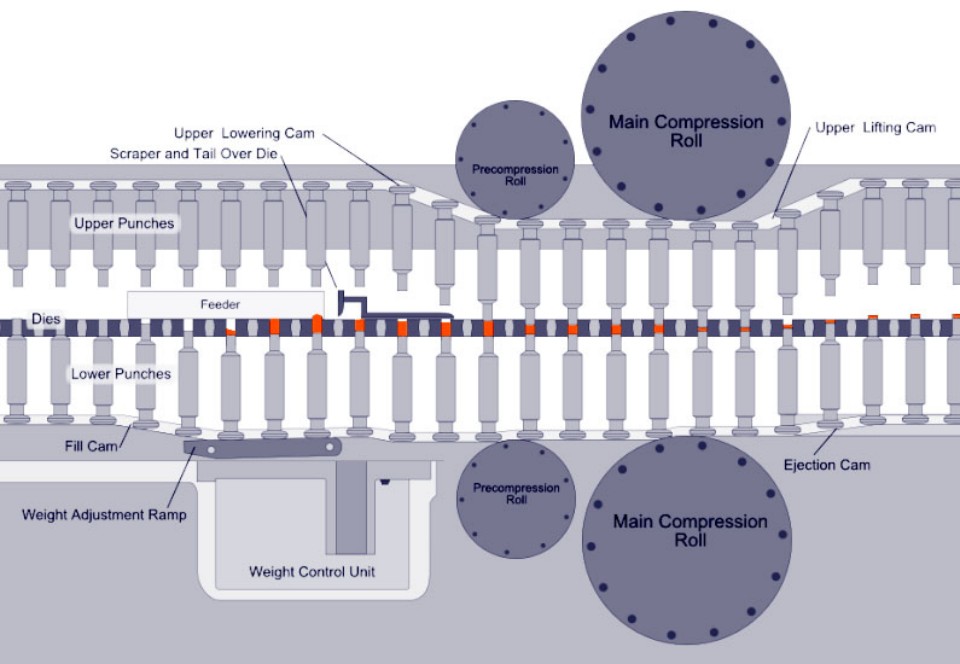
予圧縮機能を備えたロータリー錠剤圧縮機で, 通常、材料は次の順序で通過します。:
金型充填 → 計量 → 予圧縮 → 本圧縮 → 減圧 → 排出
金型キャビティが充填され、必要な充填量が確立された後, 工具が予圧縮ゾーンを通過するときに、上部と下部のパンチが互いに向かって移動します。. 一連の予圧縮ローラーが、ダイ内の粉末または顆粒に制御された最初の荷重を加えます。.
この段階では材料は部分的にのみ圧縮されています. 次に、メイン圧縮ローラーがより高い負荷を加えて、最終的な成形体を形成します。. 最大圧縮後, 圧力が下がります, タブレットはある程度回復します, 下部パンチが上方に移動して排出されます.
事前圧縮の価値は、メインの圧縮イベントの前に別の圧縮イベントを作成することで得られます。. 米国薬局 <1245> はこの段階を、閉じ込められた空気を減らす方法として説明しています. 実際の生産では, また、初期荷重により粒子が再配列する時間が与えられ、より高い主圧縮力が適用される前に粉体層の密度が高まることができます。.
予圧ローラーの仕組み
ロータリー打錠機内, タレットがカムと圧縮ローラーを介して回転すると、パンチが垂直に移動します. 予圧装置を備えた機械の場合, ツールは最初にプレ圧縮ローラーの間を通過し、その後メイン圧縮ローラーに到達します。.
パンチ間の距離は、予圧縮ステーションを通過するにつれて減少します。. これにより、材料にすぐに最大の主圧縮荷重がかかることなく、圧力が材料に加えられます。.
結果はピーク予圧縮力以上のものに依存します。. 材料の変形挙動, 負荷がかかった状態での利用可能時間, 砲塔速度, そしてそれに続く主な圧縮イベントはすべて、粉体層の反応に影響を与えます。. したがって、事前圧縮は個別の設定としてではなく、完全な圧縮プロファイルの一部として考慮する必要があります。.
予備圧縮中に粉末に何が起こるか?
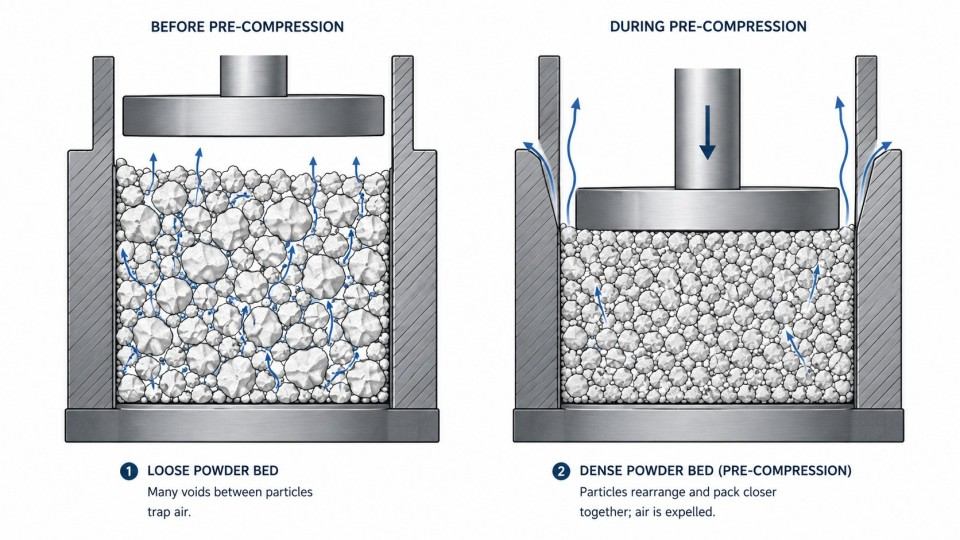
充填されたダイ内の粉体層には粒子が含まれています, 空白スペース, と空気. 圧縮が始まると, いくつかの身体的変化が同時に起こる.
初め, 粒子が再配置される. それらは利用可能なスペースに移動し、より高密度の充填構造を形成します。. 圧力が高まると, 粒子は配合や材料特性に応じて変形したり破損したりする可能性があります. 粉体層内の空隙容積が減少する.
同時に, 粒子間の収縮した空間から空気が押し出される. 材料に対して圧縮が速すぎて、空気が効果的に逃げることができない場合, 一部の空気がコンパクト内に閉じ込められる可能性があります.
事前圧縮により以前の圧縮が作成されます。, より低い力の圧縮イベントにより、より高い力の主圧縮段階の前に粉体層が高密度化して空気を放出する機会が増えます。. これは、配合物に大量の粒子間空気が含まれている場合、または急速な圧縮に対する反応が不十分な場合に特に役立ちます。.
空気の閉じ込めは、圧力が解放された後の動作にも影響します. 圧縮荷重が取り除かれると、コンパクトはわずかに膨張します; この応答はとして知られています 弾性回復. 錠剤圧縮時の空気の閉じ込めに関する研究では、閉じ込められた空気が弾性回復を高めることができることを示しています。. ある研究では, 予圧縮を追加するとこの影響が軽減され、空隙率が低く、より強力な錠剤が生成されます。. 結果は配合に特有のものでした, しかし、これは、脱気が予圧縮の重要な機能である理由を示しています。.
圧縮速度が重要な理由
粉末と顆粒は力だけでなく、その力が加えられる速さにも反応します。.
打錠機の速度が速い場合, 変形可能な時間, 粒子の再配列, そして空気の逃げが短くなります. 圧縮が速いと、同様の条件下で時間依存の変形に使用できる時間が短縮されます。.
これが、高速回転錠剤の製造において予圧縮がより重要になる理由の 1 つです。. 適切な最初の圧縮イベントにより、メイン圧縮の前に、より段階的な圧縮履歴が作成されます。. しかし, 予圧縮力を増加させるだけでは、プレス速度の高速化によるあらゆる影響を補償することはできません。.
前圧縮と本圧縮
事前圧縮と本圧縮は、タブレット圧縮プロセスの 2 つの別々の段階です。. どちらも金型内の材料に力を加えます, しかし、それらは異なる目的を果たし、圧縮サイクルの異なる時点で粉体層に作用します。.
| 要素 | 予圧縮 | 主圧縮 |
| サイクル内の位置 | 本圧縮前 | 予圧縮後 |
| 主な目的 | 初期緻密化, 粒子の再配列, そして脱気 | 最終的な錠剤のコンパクトを形成する |
| 相対力 | 一般に低い | 一般に高い |
| 粉体の状態 | 部分的に圧縮された | 最終コンパクトに変換 |
| プロセス上の主な懸念事項 | 空気の逃げとパウダーベッドの準備 | 最終的な成形体形成と機械的特性 |
予圧縮中, パンチは初期荷重を加えて材料を部分的に圧縮し、閉じ込められた空気を逃がす機会を増やします。. その後、粉末はより密度の高い状態で主圧縮段階に入ります。.
メイン圧縮は別のジョブを実行します. より高い主圧縮力により粒子がより密接に接触し、錠剤の最終的なコンパクトな構造と機械的特性が発達します。.
これは、プリ圧縮が単にメイン圧縮の弱い代替手段ではない理由を説明しています。. 2 つの段階が順番に動作します. 予備圧縮により粉体層を準備します, 主な圧縮により錠剤の形成が完了するまでの間.
それらの関係は、予圧縮力を主圧縮力から独立して考慮すべきではないことも意味します。. 最初の圧縮イベントを変更すると、2 番目の圧縮イベントに入る材料の状態が変わります。. したがって、最終結果は完全な圧縮プロファイルに依存します。, 物質的な振る舞いを含む, 予圧縮力, 主圧縮力, 滞在時間, 打錠機の速度.
同じ理由で, すべての処方に正しい予圧縮設定として適用できる主圧縮力の普遍的な割合はありません。. 予圧縮と本圧縮の間の適切なバランスは、実際の材料と生産条件に適合する必要があります。.
予圧縮が錠剤のキャッピングとラミネートに与える影響
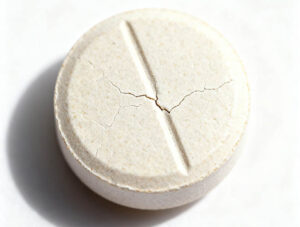
錠剤のキャッピング タブレットの上部または下部が本体から離れるときに発生します. 錠剤ラミネート 圧縮体が 2 つ以上の層に分離するときに発生します. どちらの欠陥も、減圧中または取り出し中に成形体の内部の応力が無傷で維持できる能力を超えたときに発生する可能性があります。.
空気の閉じ込めが原因の 1 つである可能性があります. 圧縮中に粉体層内に空気が多すぎる場合, コンパクトは荷重が取り除かれた後、より大きな弾性回復を経験できます。. 予圧縮段階を適切に調整すると、本圧縮前の脱気を改善することでこのリスクを軽減できます。.
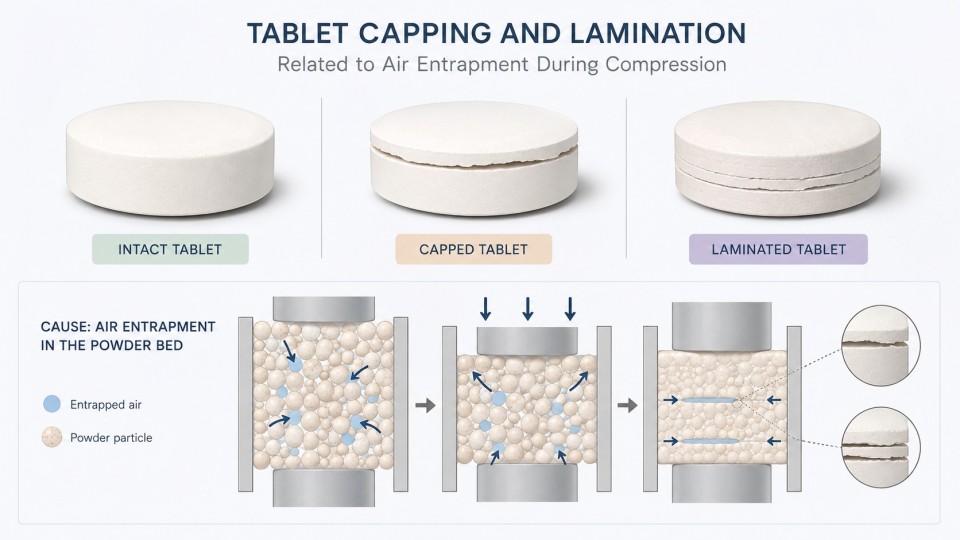
しかし, 錠剤のキャッピングと錠剤のラミネートの原因は 1 つだけではありません. 製剤特性, 顆粒構造, 潤滑, ツーリングの状態, 圧縮率, 主圧縮力, と弾性回復はすべて貢献できます. したがって、これらの要素を確認せずに予圧縮力を増やすと、実際の問題が未解決のままになる可能性があります。.
この区別は本番環境では重要です. 使用条件が変化してキャッピングが発生した場合, 事前圧縮を唯一の調整として扱うのではなく、圧縮プロセス全体を見直す必要がある. 同じく, 適切な脱気にもかかわらず積層が持続する場合は、配合または圧縮挙動にも注意が必要であることを示している可能性があります。.
したがって、事前圧縮は、より広範な圧縮戦略の一部として最も役立ちます。. 空気の巻き込みや圧縮履歴に伴う欠陥を軽減できます。, しかし、これをあらゆるキャッピングやラミネートの問題に対する普遍的な修正として扱うべきではありません。.
打錠機の選択または設定時に予圧縮を評価する方法
自動ロータリー打錠機を比較する購入者は、機械にこの機能があるかどうかだけを尋ねて予圧縮を評価すべきではありません。. より有益な質問は、利用可能な予圧縮システムが意図した配合と生産速度を十分に制御できるかどうかです。.
1. 独立した予圧縮機能
マシンにメイン圧縮イベントが 1 つだけではなく、別個の事前圧縮ステーションがあるかどうかを確認します。. 独立したステーションにより、製品が必要とするときにオペレーターが圧縮プロファイルの別の部分を調整できるようになります。.
これは、繰り返しの圧縮や生産速度の変化に対して材料の反応が異なる可能性があるため、さまざまな配合を実行するメーカーにとってより重要になります。.
2. 調整可能な予圧縮力
予圧縮力は、配合および主な圧縮条件と合わせて考慮する必要があります。. 最初の圧縮が強いほど自動的に優れているわけではありません.
あ 2024 空気閉じ込め関連のラミネートに関する研究では、モデルブレンドの最も効果的な予圧縮圧力が、ダイ内弾性回復の最小値に相当することが判明しました。. 圧縮条件で変わる便利な設定, 固定力比ではなく配合固有のアプローチをサポート.
3. 滞留時間とタレット速度
滞留時間は、パンチが重大な圧縮荷重下にある時間です。. 砲塔速度が上がるにつれて, 利用可能な圧縮時間は一般に短くなります.
高速生産に向けて, 力と時間を別々に考えることはできないため、この相互作用は重要です. 機械はかなりの予圧縮力を提供できます, ただし、製剤は利用可能な圧縮時間内に適切に応答する必要があります。.
タブレットのキャッピングに関する研究では、この相互作用が実証されています. モデル定式化では, 低予圧縮時の滞留時間を長くすることで、本圧縮前の粒子の再配列と空気の流出が促進されました。. 同じ研究では、高い力の適用が空気の閉じ込めに寄与することがわかりました。, 不均一な力の分布, そしてキャッピング.
比較すると、 高速回転式打錠機, したがって、購入者は最大生産量以上のものを検討する必要があります. 圧縮システム, ローラーの形状, ツーリング, 砲塔速度範囲, 利用可能なプロセス制御はすべて、スケールアップや日常的な生産中に利用できる柔軟性に影響します。.
4. 主圧縮との関係
事前圧縮と本圧縮を一緒に評価する必要がある. 第 1 段階では、第 2 段階に到達する前に粉体の状態が変化します。, したがって、1 つのステージを変更すると、もう 1 つのステージの応答が変わる可能性があります.
実際のセットアップは、製品の圧縮動作とターゲット タブレットのプロパティから始まります, 次に事前圧縮を評価します, メイン圧縮, プレス速度, およびその他の関連するプロセス変数を一緒に. これは、別の公式からコピーした標準の力比を適用するよりも信頼性が高くなります。.
5. 生産ニーズ
すべてのタブレット アプリケーションが同じレベルの事前圧縮機能を必要とするわけではありません. 中程度の速度で動作する単純な製品の場合, 高度な予圧縮システムは、より要求の厳しい生産で提供する付加価値よりも少ない付加価値を提供できます。.
生産に高速印刷が必要な場合、この機能はより重要になります。, 空気を保持しやすい素材, 大幅な弾性回復力を備えた配合, 繰り返し発生するエア関連のキャッピングまたはラミネート, または、より優れた圧縮の柔軟性を必要とする幅広い製品範囲.
機器購入者向け, 重要な点は、事前圧縮機能を個別の仕様として扱うのではなく、実際の生産要件に適合させることです。.
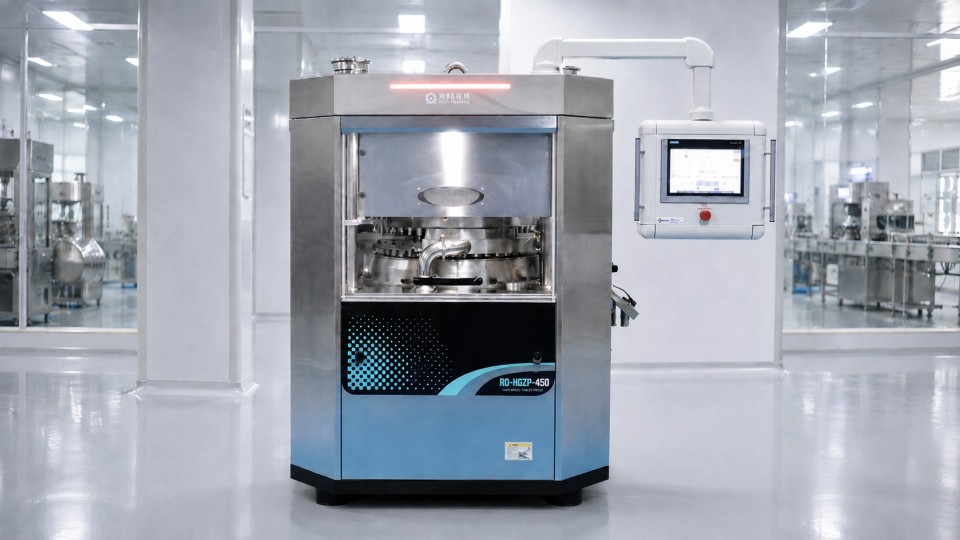
Ruida Packing は、さまざまなニーズに対応する予圧縮機能を備えた打錠機を提供できます。 錠剤の製造 要件.
打錠機の予圧縮に関するよくある質問
1.打錠機における予圧縮とは何ですか?
事前圧縮は、メイン圧縮の前に制御された圧縮イベントです。. It partially compacts the powder bed and helps reduce trapped air before the final high-force compression stage.
2.Does every tablet press need pre-compression?
いいえ. Not every tablet press has an independent pre-compression stage, and not every product requires the same compression profile. Its value depends on formulation behavior, 生産速度, and process requirements.
3.What is the difference between pre-compression and main compression?
Pre-compression prepares the powder bed through initial compaction and deaeration. Main compression applies the higher load that forms the final tablet compact.
4.How much pre-compression force should be used?
There is no universal force or fixed percentage of main compression that suits every product. The setting depends on formulation behavior, tablet press speed, 滞在時間, main compression conditions, および必要なタブレットのプロパティ.
5.事前圧縮により錠剤のキャッピングやラミネートを防止できます?
空気の閉じ込めや圧縮プロファイルが重要な要因である場合、キャッピングやラミネーションを軽減できます。. 配合に起因する欠陥, ツーリング, 潤滑, または他のプロセス条件では、根本的な原因にも対処する必要があります.
打錠機での予備圧縮は、粉末が本圧縮に達する前に何が起こるかをメーカーがより詳細に制御できるため、貴重です。. 空気を除去するとその重要性が高まります, 圧縮速度, 弾性回復, または欠陥管理が困難になる. 装備品の選定について, 有用な質問は、単に打錠機に予圧縮が含まれているかどうかだけではありません。, ただし、その予圧縮能力が材料の挙動と一致するかどうか, 生産速度, メーカーが実際に必要とするプロセスの柔軟性.
参考文献