يخلق التغليف عالي السرعة مشكلة يسهل التغاضي عنها: لا تترك العبوات النهائية دائمًا الماكينة الأولية بالترتيب الذي تتطلبه خطوة التغليف التالية. أكياس, الحقائب, عبوات نفطة, وغيرها من المنتجات المعبأة الصغيرة يمكن أن تصل بكميات كبيرة, تتداخل مع بعضها البعض, الجلوس في زوايا مختلفة, أو المضي قدما مع تباعد غير متساو.
ويصبح ذلك بمثابة عنق الزجاجة عندما تحتاج الآلة التالية إلى تدفق منتج متحكم فيه. قبل أن يتم تجميع الحزم, محملة في كرتون, ينقل إلى حالات, أو إرسالها إلى عملية تعبئة آلية أخرى, غالبًا ما يحتاجون إلى الانفصال, مرتبة, متباعدة, فحص, ويتم عدها.
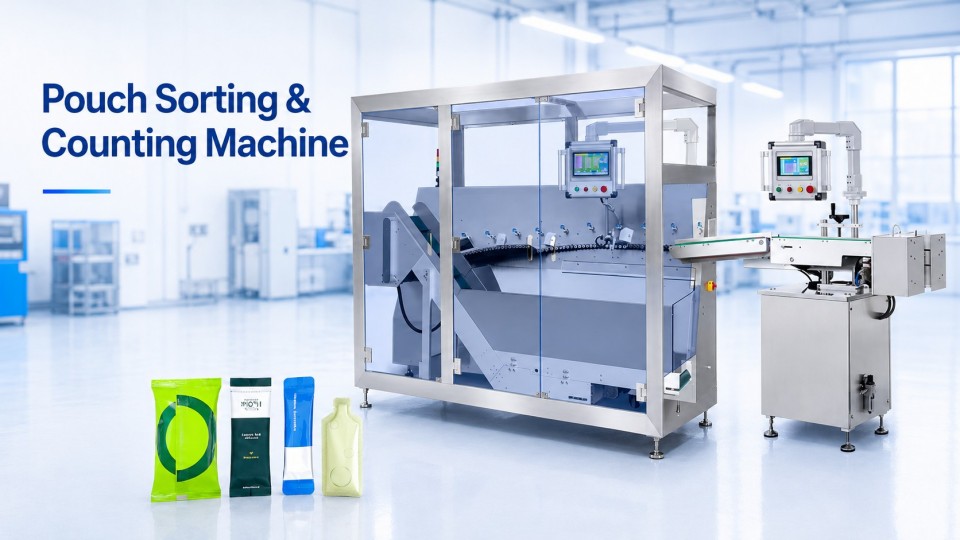
أ ماكينة فرز و عد الأكياس بأتمتة مرحلة المناولة الوسيطة هذه. بدلاً من قيام المشغلين بالتقاط كومة من الحزم يدويًا وترتيبها واحدة تلو الأخرى, تقوم الآلة بتحويل الإمداد غير المنظم إلى تدفق متحكم فيه من العبوات الفردية. تتضمن العملية النموذجية التراكم, تغذية, الانفصال, رفض العروض غير الطبيعية, تباعد مستقر, عد, والتفريغ الخاضع للرقابة.
قيمة هذه الخطوة ليست مجرد العد الأسرع. تعتمد التعبئة النهائية المستقرة على تقديم كل عبوة في تدفق يمكن التنبؤ به مع وجود مسافة كافية لأجهزة الاستشعار, الناقلات, والمعدات اللاحقة للتعامل معها باستمرار. وبالتالي فإن الفرز والعد يعملان معًا: تقوم الآلة أولاً بإنشاء تدفق منتج يمكن التحكم فيه ثم تتبع الحزم المقبولة أثناء تحركها نحو العملية التالية.
1.ماذا تفعل آلة فرز وعد الأكياس في الواقع؟?
توجد آلة فرز وعد الأكياس بين التعامل مع المنتجات السائبة أو غير المرتبة وعملية التعبئة الآلية التالية.
عندما يدخل عدد كبير من العبوات الجاهزة إلى القادوس أو منطقة التراكم, فهي ليست مناسبة بعد للعد الدقيق. يمكن أن تتداخل علبتان. يمكن أن يصل العديد منهم معًا. يمكن للبعض الاستلقاء بشكل مسطح بينما يدخل البعض الآخر بزاوية. إذا انتقلت تلك العبوات مباشرة إلى مستشعر العد, لا يمكن للعداد البسيط أن يميز بشكل موثوق بين كل عنصر على حدة.
وبالتالي تقوم الآلة بتنظيم تدفق المنتج قبل بدء العد. التسلسل النموذجي هو:
- تراكم: يتم استلام الحزم والاحتفاظ بها مؤقتًا.
- التغذية الخاضعة للرقابة: يتم إطلاق المادة تدريجيًا بدلاً من المضي قدمًا ككومة واحدة كبيرة.
- الانفصال: يتم تقسيم الحزم المتداخلة أو المجمعة بشكل وثيق إلى وحدات فردية.
- رفض النفايات: بعد الانفصال, تتم إزالة الحزم المتداخلة والحزم في اتجاهات مختلفة.
- الترتيب والتباعد: يتم منح الحزم المقبولة موقعًا أكثر استقرارًا وفجوة كافية.
- الكشف والعد: تحدد المستشعرات وتحسب العبوات الفردية المقبولة.
- التفريغ الخاضع للرقابة: تغادر العبوات المحسوبة في ترتيب تدفق أو إخراج محدد.
أ ماكينة فرز و عد الأكياس وبالتالي تلعب دورًا مختلفًا عن آلة تعبئة العصي أو آلة التغليف بالكرتون. أ آلة تعبئة الأكياس يقوم عادة بتشكيل أو التعامل مع العبوة ويملأ المنتج. تقوم آلة التغليف الكرتوني بوضع المنتج النهائي في علب كرتونية. وتتعامل آلة الفرز والعد مع المواد المعبأة بين هذه المراحل.
كما أن تطبيقه أوسع مما قد توحي به كلمة "كيس".. اعتمادًا على تصميم الماكينة والسلوك المادي للحزمة, يمكن استخدام نفس المبدأ للأكياس, حزم العصا, أكياس ناعمة أو صلبة, وحزم نفطة المعبأة. رويدا للتعبئة ماكينة فرز وعد الأكياس RD-SS-450Pro, على سبيل المثال,مناسبة لتغليف الفقاعات والأكياس أو الأكياس الصلبة/الناعمة, مع محطات معالجة موثقة تغطي جميع المراحل من التجميع والتغذية إلى الفصل, إزالة النفايات, العد والتفريغ.
في الممارسة العملية, العد ليس سوى جزء واحد من العملية. المهمة الأصعب هي تحويل مجموعة عشوائية من الحزم الجاهزة إلى مجموعات منفصلة, وحدات متباعدة باستمرار والتي يمكن التحقق منها, عد, ونقلها دون التعامل اليدوي المستمر.
لعملية التعبئة والتغليف عالية السرعة, إن التدفق المنظم للمنتج هو ما يسمح للآلة التالية بتلقي المواد بمعدل يمكن التنبؤ به بدلاً من التعامل مع الأكوام, يتداخل, والفجوات غير المنتظمة.
2.كيف تقوم آلة فرز وعد الأكياس بتحويل العبوات العشوائية إلى تدفق منظم?
يحدث التغيير من كومة عشوائية إلى تدفق معدود بشكل تدريجي. تزيل كل مرحلة مصدرًا واحدًا للاضطراب قبل أن تبدأ المرحلة التالية.
فيديو: ماكينة فرز وعد الأكياس RD-SS-450Pro قيد التشغيل.
التراكم والتغذية الخاضعة للرقابة
تدخل العبوات النهائية أولاً إلى القادوس أو منطقة التخزين. ومن ثم تقوم عملية التغذية الخاضعة للتحكم بتحرير المنتجات بكميات يمكن التحكم فيها بدلاً من إرسال الحمولة بأكملها للأمام مرة واحدة.
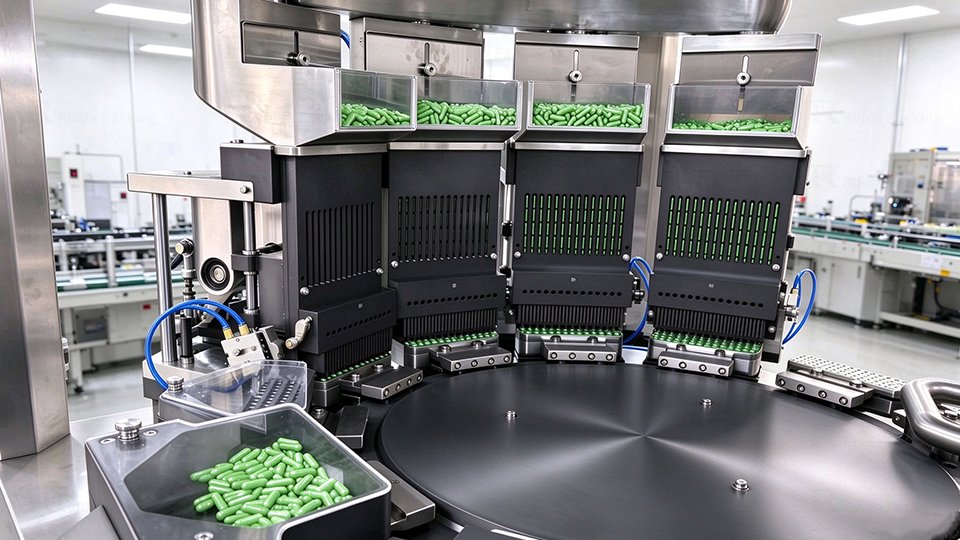
على RD-SS-450Pro, يتم استخدام نظام تغذية متعدد المراحل من نوع المصفوفة وبكرات تغذية مدفوعة مؤازرة في المراحل المبكرة. يمنح التغذية الثابتة قسم الفصل مساحة كافية للعمل ويقلل من الزيادات المفاجئة التي يمكن أن تؤدي إلى تداخلات جديدة.

يأتي الانفصال و رفض النفايات
المهمة التالية هي فصل الحزم المكدسة, لمس, أو التحرك معا.
تعمل البكرات وآليات النقل على إنشاء حركة نسبية خاضعة للتحكم بحيث يمكن فصل المنتجات عن بعضها. تعد المعالجة المضادة للتداخل أمرًا مهمًا لأنه لا يمكن تقييم الحزمة بشكل صحيح أثناء إخفائها أسفل حزمة أخرى أو إرفاقها بها.
بمجرد فصل العبوات بما يكفي لتقديمها بشكل فردي, يمكن لمرحلة رفض النفايات إزالة العناصر المقدمة بشكل غير صحيح.
ثم تستمر الحزم المقبولة نحو التباعد والعد المستقر.
تباعد مستقر والعد
حتى بعد الانفصال والرفض, ولا تزال المنتجات بحاجة إلى فجوات يمكن التنبؤ بها. إذا كانت إحدى الحزم تتبع الأخرى عن كثب, قد لا يتلقى المستشعر فاصلًا زمنيًا واضحًا بينهما.
تقوم الأسطوانات والأحزمة المتزامنة التي يتم التحكم فيها مؤازرة بضبط التدفق بحيث تتحرك العبوات المقبولة بمسافات أكثر اتساقًا. توضح الوثائق المرفقة من Ruida Packing 11 محركات مؤازرة ذات دفع مباشر تعمل بنظام تحكم متعدد المحاور وتنسيق عالي, واسطة-, والمناطق منخفضة السرعة.
تقوم أجهزة الاستشعار الكهروضوئية بعد ذلك بالكشف عن العبوات المقبولة عند مرورها بنقطة العد.
الإخراج المتحكم فيه لخطوة التغليف التالية
بعد العد, يجب أن تترك المنتجات في شكل يمكن أن يقبله الجهاز التالي.
في تصميم خط أوسع, يمكن أيضًا تصميم محطة التفريغ حولها عمال التعبئة والتغليف, حزم القضية, overwrappers, أو غيرها التغليف الثانوي المعدات عندما تتطابق الواجهة مع العملية النهائية.
3.ما هي المنتجات التي يمكن فرزها وعدها؟?
ينبغي اختيار آلة فرز حول العبوة الفعلية, وليس فقط اسم الجهاز.
تقوم آلة فرز وعد الأكياس هذه بالتعامل مع عبوات الفقاعات, الحقائب, أكياس, وحزم العصا. يدعم ذلك العبوات الفقاعية ومجموعة من العبوات المرنة, لكن هذا لا يعني أن كل عبوة ضمن تلك الأبعاد سوف تتصرف بنفس الطريقة.
| نوع الحزمة | حالة الوارد النموذجية | خطوة المصب المحتملة |
| حزم نفطة | مكدسة أو متداخلة | الكرتونة أو التغليف الثانوي الآخر |
| أكياس | التوجه العشوائي, تباعد غير متساو | التغليف بالكرتونة, التعبئة القضية |
| حزم العصا | متجمعة أو متباعدة بشكل وثيق | التعامل مع الكرتونة أو العبوات المتعددة |
| أكياس مرنة | فجوات متداخلة أو غير منتظمة | التعبئة القضية, التغليف بالكرتون, أو التغليف حيثما ينطبق ذلك |
إن السلوك الجسدي للعبوة لا يقل أهمية عن أبعادها. كيس رقيق مرن, عبوات نفطة صلبة, والحقيبة المصفحة الزلقة تستجيب بشكل مختلف للبكرات, أدلة, اهتزاز, والتسارع.
عند تقييم أ آلة فرز الحقيبة أو آلة عد الأكياس, تحقق من سمك, صلابة, الاحتكاك السطحي, ميل ثابت, ومدى سهولة ثني الحزمة أو تداخلها. يعد الاختبار باستخدام عينات المنتجات الحقيقية أكثر فائدة من الاعتماد على الأبعاد وحدها.

4.لماذا يعتبر الفرز مهمًا قبل العد والتعبئة الثانوية؟
دقة العد تبدأ بعرض المنتج.
يعمل المستشعر بشكل أفضل عندما تصل إليه كل حزمة مقبولة كحدث منفصل. عندما تظل العبوات متداخلة أو تكون الفجوات غير متناسقة, يتلقى قسم العد مدخلات ذات نوعية رديئة. يقوم الفرز والرفض بتصحيح هذا التدفق قبل بدء العد.
وينطبق نفس المبدأ على ما يلي ماكينة التغليف الثانوية. لا يستفيد صانع الكرتون أو عامل تعبئة العلب من استلام الكمية الإجمالية الصحيحة إذا وصلت تلك العبوات ككومة. إنها تحتاج إلى تسليم المنتجات بترتيب قابل للتكرار يتطابق مع تغذيتها.
بدون آلة فرز الأكياس الأوتوماتيكية, قد يحتاج المشغلون إلى فصل الحزم المتراكمة, إزالة العناصر غير الطبيعية, مجموعات إعادة الفرز, وإعادة تحميلها في عملية المصب. يمكن أن يكون ذلك عمليًا عند الإنتاج المنخفض, لكن إعادة المعالجة اليدوية تصبح أكثر صعوبة للحفاظ على الاتساق مع ارتفاع سرعة الإنتاج.
ولهذا السبب لا ينبغي الحكم على آلة فرز وعد الأكياس فقط من خلال الحد الأقصى لعدد الأكياس في الدقيقة. السرعة الاسمية العالية لها قيمة قليلة إذا لم تتمكن الآلة من الحفاظ على الانفصال, الرفض, عد, والتفريغ مع الحزمة الفعلية التي يتم إنتاجها.
5.كيفية اختيار آلة فرز وعد الأكياس
ابدأ بالمنتج بدلاً من كتالوج الجهاز.
أولاً, التأكد من حجم وخصائص التعامل مع كل عبوة سيتم تشغيلها على الخط. طول السجل, عرض, سماكة, صلابة, المواد السطحية, وكيف تترك المنتجات عادة المعدات الأولية.
ثانية, تحديد متطلبات الإنتاجية الحقيقية. يجب أن يدعم جهاز الفرز نطاق التشغيل الطبيعي للعملية الأولية مع توفير الماكينة النهائية بمعدل ثابت.
ثالث, أنظر الانفصال والرفض. اسأل كيف تتعامل الآلة مع العبوات المزدوجة, يتداخل, العروض غير المنتظمة, والعناصر المرفوضة.
الرابع, تحديد تنسيق التفريغ المطلوب. أ آلة التعبئة في الكرتون قد تحتاج إلى حزم مسطحة أو مجمعة, بينما قد تتطلب عملية أخرى في اتجاه المصب اتجاهًا مختلفًا.
الخامس, تحقق من تكامل الخط. ارتفاع الناقل, المساحة الأرضية المتاحة, موقف التفريغ المنبع, تغذية المتلقين للمعلومات, إشارات التحكم, والوصول إلى الصيانة كلها تؤثر على التخطيط. إن آلة الفرز والعد بالأكياس RD-SS-450Pro عبارة عن معدات شاملة تدمج التخزين, تغذية, وظائف الفرز والفصل ببصمة حوالي 2.52 متر مربع وارتفاع المعدات قابل للتعديل للاتصال بالخط.
أخيراً, التعامل مع أرقام الأداء كجزء من القرار, وليس القرار بأكمله. لا تزال هناك حاجة إلى أخذ هذه الأرقام في الاعتبار مع المنتج الفعلي وظروف التشغيل المقصودة.
6.خاتمة
أ ماكينة فرز و عد الأكياس يفعل أكثر من مجرد حساب الحزم النهائية. وتتمثل مهمتها الرئيسية في تحويل العرض الوارد العشوائي إلى تدفق منتج متحكم فيه تراكم, تغذية, الانفصال, رفض النفايات, تباعد مستقر, عد, والتفريغ المحدد. عندما يتم مطابقة الجهاز بشكل صحيح مع الحزمة وتخطيط الخط, حزم نفطة, أكياس, حزم العصا, ويمكن أن تنتقل الأكياس من إمدادات غير منتظمة إلى تدفق يمكن التنبؤ به لعملية التعبئة والتغليف التالية.
7.الأسئلة الشائعة حول آلات فرز وعد الأكياس
ما هو الفرق بين آلة فرز الأكياس وآلة عد الأكياس?
تقوم آلة الفرز بفصل وتنظيم التدفق غير المنتظم للمنتج. تكتشف آلة العد عدد المنتجات الفردية التي تمر بنقطة محددة. أ ماكينة فرز و عد الأكياس يجمع بين الاثنين بحيث يتم فصل المنتجات قبل العد.
يمكن لآلة فرز الأكياس والعد التعامل مع العبوات الفقاعية?
يمكنه التعامل مع عبوات نفطة متوافقة عندما تناسب أبعاد العبوة والسلوك المادي الجهاز.
هل يمكن توصيله مباشرة بآلة التغليف الكرتوني?
نعم, عندما اتجاه التفريغ, سرعة, ارتفاع, وواجهة التحكم مصممة لتتناسب مع ماكينة التغليف بالكرتون. يمكن أن تتضمن خيارات المصب الأخرى أنظمة تعبئة العلبة أو التغليف اعتمادًا على تكوين الخط.
ما الذي يحدد سرعة تشغيل آلة فرز وعد الأكياس?
حجم العبوة, صلابة, السلوك السطحي, تداخل, التباعد المطلوب, شروط الرفض, طريقة العد, وتنسيق التفريغ كلها تؤثر على السرعة العملية. يجب التحقق من السعة القصوى المقدرة من خلال عينات المنتجات التمثيلية.
المراجع
- PMMI – ANSI/PMMI B155.1-2023: متطلبات السلامة لآلات التعبئة والتغليف والمعالجة — يغطي آلات التعبئة والتغليف الأولية, التعبئة والتغليف الثانوي والثالث, بما في ذلك وظائف النقل والخط المنسق.
- أوماك-باكمل - إطار أتمتة الصناعة لحالات الآلة المتسقة, تبادل السلوك والبيانات عبر معدات التعبئة والتغليف.
- ايزو 11161:2007 + أيه إم دي 1:2010 – سلامة الآلات – أنظمة التصنيع المتكاملة – المتطلبات الأساسية - ذات صلة بدمج الآلات في أنظمة التصنيع واعتبارات السلامة على مستوى الخط.
- بمي – 2022 مستقبل الأتمتة في التعبئة والتغليف والمعالجة — أبحاث الصناعة التي تغطي أتمتة التعبئة والتغليف, إنتاجية, أتمتة مرنة وأولويات تكامل الخط.