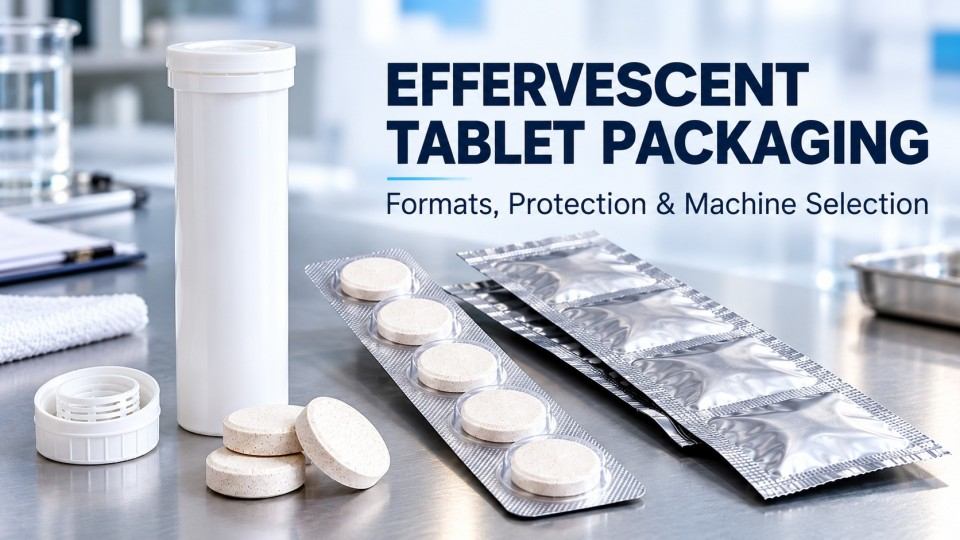
L’emballage des comprimés effervescents a une tâche exigeante: garder l'humidité à l'écart des comprimés qui peuvent commencer à réagir avant utilisation. Il doit également les protéger contre l’écaillage ou la casse pendant la manipulation et le transport.. Tubes avec bouchons déshydratants, plaquettes thermoformées, et les paquets de bandes d'aluminium traitent ces risques différemment. Leur adéquation dépend de la formulation du comprimé, matériaux d'emballage, qualité du joint, et comment les consommateurs utiliseront le produit.
Choisir un format d'emballage ne représente que la moitié de la décision. La machine doit gérer la taille et la fragilité de la tablette, atteindre le résultat requis, et produire des joints cohérents. Ce guide compare les tubes, ampoules, et des bandes, explique le fonctionnement des machines correspondantes, et identifie les facteurs pratiques derrière la sélection de l'équipement. Il couvre également les problèmes d'emballage courants et ce qu'il faut vérifier lors du test d'une machine avec des comprimés et des matériaux d'emballage réels.. À la fin, vous saurez présélectionner le bon format et la bonne machine pour votre formulation.
Pourquoi les comprimés effervescents nécessitent-ils un emballage spécial?
Contrairement aux tablettes classiques, comprimés effervescents contiennent des acides et des carbonates ou des bicarbonates qui réagissent lorsqu'ils sont exposés à l'eau, libérant du dioxyde de carbone (CO₂). Cette réaction produit le pétillement familier lorsqu'un comprimé se dissout dans un verre d'eau.. Cependant, humidité absorbée lors de l'emballage, stockage, ou la distribution peut déclencher la réaction prématurément, affectant la stabilité de la tablette, désintégration, et performances de dissolution.
Un emballage efficace doit contrôler trois risques et produire un résultat:
- Protection contre l'humidité: La vapeur d'eau peut traverser les matériaux d'emballage, couramment évalué à l’aide du taux de transmission de la vapeur d’eau (WVTR), ou entrer par des fermetures mal scellées. Le matériau WVTR à lui seul ne décrit pas la protection contre l'humidité de l'emballage fini.. Même une exposition limitée à l'humidité peut ramollir les comprimés., gonfler, ou commencer à réagir avant utilisation. Où le gaz s'accumule dans un emballage scellé, une libération prématurée de CO₂ peut également provoquer un gonflement visible; ce n'est pas un indicateur fiable ou universel de la pénétration d'humidité. Matériaux haute barrière, papier d'aluminium correctement scellé, et les fermetures déshydratantes aident à contrôler ce risque.
- Intégrité de la tablette: Bien que toutes les tablettes soient vulnérables aux dommages mécaniques, certains produits effervescents sont relativement gros ou friables. Leur résistance réelle dépend de la formulation et des conditions de compression, le risque de manipulation doit donc être évalué pour le comprimé spécifique. Ils peuvent s'ébrécher, fissure, ou produire de la poudre pendant l'alimentation, remplissage, et transport. L'emballage doit offrir une protection physique adéquate, tandis que l'équipement doit minimiser l'impact, friction, et compression excessive.
- Protection après ouverture: L'ouverture d'un tube multi-comprimés expose les comprimés restants à l'air ambiant. Un capuchon déshydratant bien ajusté aide à gérer l'humidité entre les utilisations. Les plaquettes thermoformées ou en bandes scellées individuellement protègent les doses non ouvertes sans que le consommateur ait besoin de refermer l'emballage..
La clé est de contrôler à la fois l’exposition à l’humidité et les dommages physiques. Le meilleur choix de packaging dépend de la sensibilité de la formulation, la durée de conservation requise, et comment le produit sera stocké et utilisé.
Quels sont les principaux types d’emballages de comprimés effervescents?
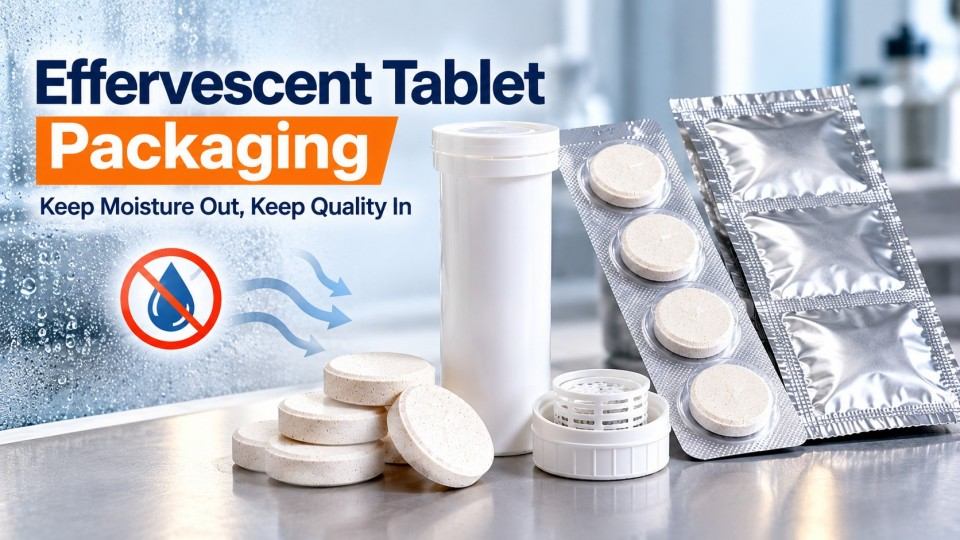
Les comprimés effervescents sont généralement conditionnés en tubes, plaquettes thermoformées, ou des paquets de bandes d'aluminium. Chaque format protège les comprimés différemment et nécessite un procédé de conditionnement différent.
1. Emballage en tubes
L'emballage en tube contient plusieurs comprimés dans un récipient en plastique rigide, généralement en polypropylène (Pp). De nombreux systèmes utilisent un capuchon bien ajusté avec un déshydratant intégré (généralement du gel de silice ou un tamis moléculaire) pour absorber l'humidité à l'intérieur du tube.. Des matériaux de tube alternatifs peuvent être utilisés, mais l'adéquation dépend du système complet de conteneur et de fermeture.
Son principal avantage est le stockage pratique de plusieurs tablettes. Les consommateurs peuvent retirer un comprimé et refermer le tube, ce qui le rend adapté aux produits tels que les suppléments de vitamine C et d'électrolytes.
Cependant, l'ouverture répétée introduit de l'air humide. Diamètre du tube, ajustement de la casquette, capacité déshydratante, et l'intégrité de la fermeture influencent toutes la protection tout au long de l'utilisation. Le tube rigide occupe également plus d'espace de stockage et d'expédition que certaines alternatives flexibles.
2. Emballage
Emballage sous blister place les comprimés dans des cavités individuelles scellées avec un matériau d'operculage, généralement du papier d'aluminium. Deux structures matérielles courantes sont:
- Blisters PVC/PVDC-Alu: Les cavités en plastique thermoformé offrent une visibilité au produit. Les revêtements PVDC améliorent la résistance à l'humidité par rapport au PVC non revêtu, bien que la protection dépende de la qualité et de l'épaisseur du matériau.
- Blisters Alu-Alu: Les cavités en stratifié d'aluminium formé à froid offrent une barrière élevée contre l'humidité et la lumière, particulièrement utile lorsque la formulation nécessite une protection environnementale plus forte. Contrainte de formage excessive, outillage inadapté, ou des défauts du stratifié peuvent créer des fissures ou trous d'épingle, surtout à proximité de zones fortement formées. La profondeur de formage et la géométrie de la cavité nécessitent donc une conception appropriée et des contrôles d'intégrité de l'emballage..
Le principal avantage est la protection à dose individuelle. L'ouverture d'une cavité laisse les comprimés scellés restants inchangés par cette ouverture.
Les compromis incluent les coûts des matériaux, exigences de formation, et taille de l'emballage. L'aluminium formé à froid nécessite généralement plus d'espace de formage que le plastique thermoformé pour des dimensions de cavité comparables..
3. Emballage en bande
Emballage en bandelettes de comprimés scelle les comprimés individuels ou les petits groupes de comprimés entre deux couches de flexible, matériel d'emballage thermoscellable.
Contrairement aux blisters, les paquets de bandes traditionnels ne nécessitent pas de cavités rigides préformées. Les films sont rassemblés autour des comprimés et scellés pour créer des compartiments séparés. Les stratifiés en feuille d'aluminium peuvent fournir une protection efficace contre l'humidité lorsque la structure du matériau et les joints sont adaptés..
Les paquets de bandes sont compacts et pratiques pour les doses individuelles. Cependant, positionnement du film, liquidation des tablettes, et la pression de scellage nécessitent un contrôle minutieux pour éviter d'endommager les comprimés ou de sceller de manière incomplète.
Surtout, L'emballage en bandelettes de comprimés est différent de l'emballage en bâtonnet utilisé pour les poudres ou les granulés.. Les machines ne doivent pas être considérées comme interchangeables.
Tube contre. Ampoule contre. Emballage en bande: Différences clés
| Facteur | Emballage en tubes | Emballage | Emballage en bande |
|---|---|---|---|
| Structure de l'emballage | Conteneur rigide multi-comprimés | Cavités formées individuellement | Compartiments scellés flexibles |
| Matériaux typiques | Tube PP, fermeture déshydratante | PVC/PVDC-Al ou Al-Al | Feuilles laminées thermoscellables |
| Protection contre l'humidité | Joint de fermeture et système déshydratant | Bande de formation et barrière d'operculage | Film barrier and heat-seal quality |
| After opening | Remaining tablets exposed briefly | Other cavities remain sealed | Other compartments remain sealed |
| Consumer convenience | Reclosable, multi-tablet use | Individual-dose access | Portable individual portions |
| Équipement principal | Tablet tube filling machine | Machine d'emballage sous blister | Tablet strip packing machine |
| Main limitation | Repeated opening; cap and desiccant capacity | Tooling cost; forming space and pinhole risk | Film registration; seal clearance |
No packaging format is automatically superior. A properly designed desiccant tube may perform better than a low-barrier blister, while an Alu-Alu blister may be preferable when individual-dose protection is essential. Actual performance must be demonstrated through packaging and stability testing.
What Machines Are Used for Effervescent Tablet Packaging?
Once the packaging format is selected, the next decision is the machine. Les trois principales catégories d'équipements diffèrent par la manière dont elles alimentent les comprimés, former ou charger des packages, et terminer la fermeture.
Machine de remplissage de tubes de comprimés effervescents
Un machine de remplissage de tubes de comprimés effervescents organise automatiquement les tablettes, charge la quantité requise dans des tubes, et applique les fermetures. Les fonctions typiques incluent l'alimentation en comprimés, comptage et chargement, manutention des tubes, et bouchage avec des bouchons déshydratants compatibles. Son adéquation dépend du diamètre du comprimé, épaisseur, dimensions des tubes, nombre de comprimés, et stabilité alimentaire.
Machine de conditionnement sous blister pour comprimés
ET machine d'emballage sous blister pour comprimés forme des cavités, leur donne des comprimés, applique le matériau de couverture, scelle les paquets, et les coupe en unités finies. Différentes configurations prennent en charge les blisters en plastique thermoformé ou les emballages en aluminium formé à froid. Les dimensions de la cavité et la précision de l'alimentation sont particulièrement importantes pour les comprimés effervescents, especially when the tablets are large or easily damaged.
Tablet Strip Packing Machine
ET tablet strip packing machine places tablets between flexible packaging webs and seals the material around them. Depending on the equipment design, the process can produce individual packs or connected strips containing multiple compartments. The machine must maintain accurate tablet positioning and sufficient clearance between the product and sealing areas.
Machine compatibility cannot be determined by packaging format alone. Actual tablet and packaging-material samples are needed to confirm whether a specific machine can process the product reliably.
How Do Effervescent Tablet Packaging Machines Work?
Although these machines use different mechanisms, they share three essential tasks: controlled tablet feeding, accurate product placement, and reliable package closure.
Comment un Machine de remplissage de tubes de comprimés effervescents Works
A typical automatic tube filling process involves:
- Alimentation par comprimés: Tablets enter a feeding system that arranges them for transfer.
- Counting or Grouping: The required quantity is separated according to the machine’s feeding and counting design.
- Chargement du tube : The grouped tablets are transferred into an empty tube.
- Placement du capuchon: A compatible cap is positioned and pressed or screwed into place, depending on the closure design.
- Décharge: Filled tubes leave the machine for inspection and subsequent packaging.
Tablet orientation and loading impact are critical. An unstable feeding path may cause tablets to tilt, Confiture, or break before entering the tube. The capping station is equally important because an incorrectly fitted desiccant closure can compromise moisture protection.
Comment fonctionne une machine d'emballage sous blister
Les machines à blister suivent généralement cinq étapes:
Formage → Alimentation des comprimés → Couvercle/Scellage → Codage → Découpe
En thermoformage, le film de formage est chauffé et façonné en cavités à l'aide d'un équipement de formage approprié. Les emballages Alu-Alu moulés à froid utilisent à la place le formage mécanique d'un stratifié d'aluminium. Les comprimés sont ensuite placés dans les cavités. Une feuille d'operculage compatible est appliquée et thermoscellée sur le matériau de formage avant que les feuilles blister finies ne soient découpées..
Température de scellage, pression, et le temps de séjour doit correspondre aux matériaux d'emballage. De mauvais réglages peuvent entraîner une faiblesse des joints, films endommagés, ou qualité de colis incohérente.
Comment fonctionne une machine d'emballage de bandes de comprimés
L'emballage traditionnel en bandelettes de comprimés utilise deux bandes d'emballage flexibles. La machine alimente les matériaux, positionne les tablettes entre elles, et rassemble les bandes grâce à des composants de scellage chauffés. La bande scellée est ensuite découpée ou perforée selon la disposition requise.
Le positionnement du comprimé est essentiel car un comprimé ou une poudre libre coincé dans la zone de scellage peut interférer avec la formation du scellement..
Ces processus expliquent pourquoi différentes machines d'emballage nécessitent des mécanismes d'alimentation différents, outillage, et contrôles de qualité, même en manipulant le même comprimé effervescent.
Comment choisir la bonne machine de conditionnement de comprimés effervescents
Le choix d'une machine de conditionnement de comprimés effervescents commence par le produit et son emballage prévu, pas la vitesse maximale annoncée de la machine.
Utilisez le tableau suivant pour liste restreinte un format et la machine correspondante, puis confirmer le choix avec des études de stabilité des colis et des essais d'équipements.
| Exigences du produit | Format à évaluer | Machine correspondante | Pourquoi le considérer / que confirmer |
|---|---|---|---|
| Très sensible à l'humidité, dose unique, longue durée de conservation | Blister Alu-Alu | Machine d'emballage sous blister | Forte barrière pour les doses non ouvertes; confirmer la qualité du formage, intégrité du joint, et stabilité |
| Utilisation quotidienne multi-comprimés avec ouverture répétée | Tube à bouchon déshydratant | Effervescent tablet tube filling machine | Stockage refermable avec gestion active de l'humidité; valider la fermeture et l'exposition en cours d'utilisation |
| Monodose portative, sensibilité modérée à l'humidité | Paquet de bandes d'aluminium | Tablet strip packing machine | Portions individuelles compactes; vérifier la barrière du stratifié et le jeu du joint |
Les facteurs suivants ont la plus grande influence sur l'adéquation de l'équipement final.
1. Format d'emballage et protection contre l'humidité
Commencez par le niveau de protection requis. Pour un usage quotidien répété, un tube à capuchon déshydratant peut offrir un stockage pratique. Si la protection à dose individuelle est importante, un blister ou une plaquette en aluminium peuvent être plus adaptés. Le choix doit tenir compte de la sensibilité à l’humidité de la formulation, propriétés barrières, closure quality, conditions de distribution, and intended shelf life.
2. Taille de la tablette, Forme, and Fragility
Tablet dimensions determine feeding and packaging compatibility. For tube filling, tablet diameter must match the tube’s internal dimensions and the feeding mechanism. Excessive clearance can allow tablets to move or tilt, while insufficient clearance may cause jams. Pour emballage blister, cavity dimensions must accommodate the tablet without excessive contact or movement. For strip packaging, adequate space around each tablet is necessary to form reliable seals without crushing the product. Fragile tablets require particular attention to feeding height, transfer impact, friction, and machine acceleration.
3. Production Capacity and Operating Speed
Compare actual production output rather than advertised machine speed alone. A effervescent tablet tube filling machine’s output depends on both the number of tubes produced and the number of tablets loaded into each tube. Blister output depends on cavity arrangement, machine cycles, and tablets per finished pack. Strip packing capacity depends on packaging lanes and compartments. The machine must also maintain acceptable tablet integrity and packaging quality at the required operating speed.
4. Packaging Materials and Seal Compatibility
A machine must work with the selected matériaux d'emballage, not merely the intended packaging format. For blister and strip packaging, check film thickness, structure matérielle, température de scellage, and sealing pressure requirements. For tube packaging, verify tube dimensions, cap compatibility, and closure consistency. Changing packaging materials may require different tooling or operating settings. Même les matériaux qui se ressemblent peuvent se comporter différemment lors du formage et du scellement..
5. Coût de l'équipement, Passage, et intégration de lignes
Le prix d’achat ne représente qu’une partie du coût de l’emballage. Considérez le tube, capuchon, film, et consommation de film, avec le travail, entretien, outillage, déchets, et temps d'arrêt.
Des changements de produits fréquents passage flexibilité important. Les machines nécessitant d'importants ajustements d'outillage peuvent être moins adaptées aux installations traitant de nombreuses tailles de comprimés ou spécifications d'emballage.. La machine sélectionnée doit également être connectée efficacement à l'inspection en aval, étiquetage, mise en carton, ou systèmes d'encaissage.
La meilleure machine est celle qui produit systématiquement des emballages acceptables au rendement et au coût d'exploitation requis.. Une vitesse théorique plus élevée n'est pas utile si la tablette est endommagée, mauvais joints, ou des arrêts fréquents réduisent la production utilisable.
Je ne sais pas quel format correspond à votre formulation? Envoyez les dimensions de votre tablette, matériaux d'emballage, et cibler le résultat pour notre équipe — notre équipe peut examiner les options d'équipement appropriées et discuter d'un essai d'emballage.
Quels sont les problèmes d’emballage des comprimés effervescents les plus courants?
Même les machines adaptées peuvent présenter des défauts d'emballage lorsque les propriétés des comprimés, matériaux d'emballage, ou les conditions de fonctionnement changent.
- Comprimés cassés ou ébréchés: Vibrations excessives, alimentation instable, points de transfert pointus, ou un dégagement insuffisant peut endommager les comprimés fragiles. Inspectez le chemin d’alimentation et les points de transfert avant d’augmenter la vitesse de la machine.
- Nombre de comprimés incorrect: Les comprimés peuvent se chevaucher, Confiture, ou passer irrégulièrement par un système de comptage. Vérifier la cohérence de l'alimentation, état du capteur, et le mécanisme de comptage. Vérifier le contenu fini du paquet grâce à un échantillonnage représentatif.
- Bouchons de tube mal ajustés: Capuchons mal alignés, dimensions de tube incorrectes, ou une force d'insertion incohérente peut empêcher une fermeture correcte. Inspecter la compatibilité du tube et du capuchon, composants de positionnement, et le mécanisme de plafonnement.
- Faibles blisters ou bandes scellées: Température de scellage incorrecte, pression, temps de séjour, ou des matériaux incompatibles peuvent produire joints incomplets. La poussière du produit ou les comprimés égarés dans la zone de scellage peuvent provoquer des défauts supplémentaires.
- Détérioration liée à l'humidité: Comprimés qui adoucissent, renflement, ou réagir pendant le stockage peut indiquer une exposition excessive à l'humidité avant l'emballage, barrières inadéquates, ou défauts de fermeture. Enquêter à la fois sur les conditions environnementales et sur l’intégrité de l’emballage plutôt que de supposer que la machine seule en est responsable.
Les défauts répétés doivent être étudiés à leur source. L'augmentation de la température de scellage ne corrigera pas les surfaces de scellage contaminées, tout comme l’augmentation de la vitesse d’alimentation ne résoudra pas l’orientation instable du comprimé.
Comment tester une machine de conditionnement de comprimés effervescents avant l'achat
Une démonstration de machine utilisant des échantillons de comprimés standards ne peut pas établir pleinement la compatibilité avec une formulation effervescente différente..
Un essai significatif devrait utiliser des comprimés de production réelle, matériaux d'emballage prévus, et conditions de fonctionnement représentatives. Les vérifications suivantes permettent d'identifier les problèmes potentiels avant acceptation de l'équipement.
| Article de test | Que vérifier | Comment vérifier |
|---|---|---|
| Alimentation par comprimés | Mouvement fluide sans bourrages fréquents | Observer l'alimentation à la vitesse prévue |
| Intégrité de la tablette | Écaillage, fissuration, et génération de poudre | Inspecter des échantillons finis représentatifs |
| Précision du comptage | Quantité correcte par tube ou paquet | Vérifier manuellement les packages échantillonnés |
| Qualité de la fermeture ou du joint | Ajustement correct du capuchon ou thermoscellage cohérent | Effectuer des inspections et des tests d'emballage appropriés |
| Sortie réelle | Colis acceptables produits par heure | Enregistrez les bons résultats et les packages rejetés |
| Fonctionnement continu | Stabilité pendant une production soutenue | Arrêts record, défauts, et produits rejetés |
| Changement et nettoyage | Exigences d’accessibilité et d’ajustement | Effectuer des tâches représentatives de changement et de nettoyage |
Pour tubes multi-comprimés refermables, la validation du système d'emballage doit également prendre en compte l'ouverture et la refermeture répétées dans des conditions d'utilisation et d'humidité réalistes. Il s’agit d’une question distincte de l’essai de recette de la machine et doit suivre le plan de validation de la stabilité et de l’emballage du produit..
Qu'est-ce qui détermine la réussite d'un essai machine?
Qualité du produit: Les comprimés finis doivent respecter les exigences de qualité établies par le fabricant.. Des fissures répétées ou une génération de poudre peuvent indiquer des conditions d'alimentation inappropriées ou une contrainte mécanique excessive..
Intégrité du paquet: Les fermetures de tubes doivent être correctement ajustées, tandis que les blisters et les bandes scellées nécessitent une inspection et des tests appropriés.. ASTM F88/F88M-23 provides a method for evaluating flexible seal strength, but seal strength alone does not establish leak-free packaging.
Production Performance: The machine should achieve the required acceptable output during representative operation. Actual productivity must account for rejected packages and stoppages, not just mechanical cycle speed.
Acceptance Criteria: Précision du comptage, allowable tablet damage, seal performance, and trial duration should be agreed upon before testing. There is no single universal acceptance threshold suitable for every effervescent tablet and packaging configuration.
A successful trial demonstrates more than whether the machine can run. It shows whether the complete combination of tablets, matériaux d'emballage, and equipment can produce consistent, acceptable packages.
Conclusion: Choosing the Right Effervescent Tablet Packaging Solution
Le bon emballage pour comprimés effervescents combine protection contre l'humidité, intégrité de la tablette, commodité du consommateur, et des performances fiables de la machine. Tubes, ampoules, et les paquets de bandes ont chacun des avantages, mais leur adéquation dépend des exigences réelles du produit et de la production..
Offres d'emballage Ruida équipement d'emballage pharmaceutique pour le remplissage de tubes, emballage blister, et emballage en bandelettes de comprimés, conçu pour prendre en charge une production conforme aux BPF, avec documentation de qualification disponible sur demande. Les fabricants évaluant ces options peuvent partager les dimensions de leur tablette, matériaux d'emballage, sortie cible, et des échantillons de produits pour discuter de la compatibilité des machines et organiser un essai d'emballage approprié.
Questions fréquemment posées
Comment les fabricants peuvent-ils vérifier la protection contre l’humidité des emballages de comprimés effervescents ??
Commencez par les données sur la barrière matérielle, mais évaluez également le package fini. Selon le format, les tests peuvent traiter de la transmission de la vapeur d’eau, intégrité de la fermeture ou du sceau, et stabilité dans les conditions de stockage prévues. Un faible résultat WVTR ne suffit pas à établir la durée de conservation du produit..
L'emballage des comprimés effervescents nécessite-t-il un contrôle de l'humidité pendant la production?
L'exposition à l'humidité avant le scellage peut affecter les formulations sensibles, les fabricants doivent donc contrôler les conditions environnementales et la durée pendant laquelle les comprimés restent déballés. La limite d'humidité appropriée dépend des données de stabilité du produit et du processus de fabrication validé; il n'y a pas de limite d'humidité relative unique pour chaque formulation.
Une machine peut-elle emballer différentes tailles de comprimés effervescents?
De nombreuses machines d'emballage prennent en charge différentes dimensions de comprimés grâce à des composants réglables ou à des changements d'outillage.. Cependant, la compatibilité dépend de la plage de fonctionnement de la machine, mécanisme d'alimentation, et spécifications d'emballage. Les échantillons réels doivent être testés avant de confirmer leur adéquation.
Que doit-on fournir pour un essai sur une machine de conditionnement de comprimés effervescents ??
Fournir des tablettes représentatives avec leurs dimensions et caractéristiques de manipulation, tubes ou films et fermetures prévus, nombre de paquets ou disposition, et résultat cible. Convenir des contrôles de casse, compte, qualité du joint ou du bouchon, et un résultat acceptable avant d'exécuter l'essai.
Quelle est la différence entre l'emballage en bandelettes de comprimés et l'emballage en stick?
L'emballage en bande de comprimés scelle les comprimés entre les couches de matériau d'emballage flexible, créant souvent des compartiments scellés individuellement. Les machines Stick Pack forment généralement des sachets étroits pour les poudres, granulés, ou des liquides. Leurs mécanismes d'alimentation et d'emballage diffèrent, ainsi, les équipements conçus pour un format ne doivent pas automatiquement être considérés comme adaptés à l'autre..
Références
1. NOUS. Administration des aliments et des médicaments (FDA). Systèmes de fermeture de conteneurs pour le conditionnement de médicaments et de produits biologiques à usage humain: Orientation pour l'industrie.
2. Pharmacopée des États-Unis. USP <671> Conteneurs – Tests de performances.
3. Conseil international pour l'harmonisation (je). Je Q1A(R2): Tests de stabilité des nouvelles substances et produits médicamenteux.
4. ASTM International. ASTM F88/F88M-23: Méthode d’essai standard pour la résistance du joint des matériaux de barrière flexibles.
5. Association européenne du papier d'aluminium (EAFA). Feuille d'aluminium pour emballage pharmaceutique. Page Web technique.